
Тенденции завода по производству машин для формования кренов фотоэлектрических кронштейнов на 2027 год
/ Тенденции завода по производству машин для формования кренов фотоэлектрических кронштейнов 2027 г
Оглавление
Ключевые выводы
- Производственные линии фотоэлектрических кронштейнов переходят от отдельных машин к полностью подключенным производственным системам.
- Гибкое производство C-, U- и Z-каналов станет более важным, поскольку конструкции солнечных батарей продолжают диверсифицироваться.
- Комплексная штамповка, резка, формование, измерение и укладка могут сократить время обработки и улучшить консистенцию.
- Покупатели должны оценивать полезный выход, время переналадки, точность профиля, срок службы инструментов и послепродажную поддержку вместо сравнения скорости формования.
- Сбор данных, дистанционная диагностика, мониторинг энергопотребления, профилактическое обслуживание станут стандартными требованиями для передовых производственных линий.
- Оптимизация материалов будет иметь значение, поскольку сталь составляет основную часть стоимости и воздействия фотоэлектрических монтажных конструкций на окружающую среду.
- Способный завод по производству профилегибочных станков с фотоэлектрическими кронштейнами должен обеспечить анализ профиля, проектирование инструментов, интеграцию производственной линии, испытания, обучение и долгосрочную техническую поддержку.
- Лучшая производственная линия не обязательно самая быстрая машина Это линия, которая последовательно производит квалифицированные профили по необходимой стоимости.
Введение
Мировой рынок фотоэлектрических систем вступает в новый этап, на котором производители монтажных систем должны производить больше профилей, реагировать на более короткие графики поставок и соответствовать более жестким требованиям к качеству. Согласно снимок мировых фотоэлектрических рынков МЭА-PVPS за 2026 год, в 2025 году во всем мире было установлено около 698 ГВт новых фотоэлектрических систем, в результате чего совокупная установленная мощность приблизилась к 3 ТВт. Это продолжающееся расширение создает прямой спрос на стальные каналы, рельсы, соединители, стойки, прогоны и другие компоненты солнечного монтажа.
Однако увеличение спроса не гарантирует автоматически более высокую прибыль для производителей кронштейнов.Цены на сталь, затраты на рабочую силу, вариация профиля, точность штамповки, производственные отходы и время простоя оборудования могут существенно повлиять на стоимость каждого готового кронштейна.
По этой причине покупатели, ищущие надежный завод профилегибочных машин для фотоэлектрических кронштейнов в 2027 году, будут уделять больше внимания полным производственным возможностям, а не спецификации одной машины. Им нужны производственные линии, которые могут производить точные профили, эффективно переключаться между заказами, собирать эксплуатационные данные и оставаться стабильными в течение длительных производственных смен.
Джинболида солнечные фотоэлектрические машины для формирования кронштейнов предназначены для получения С-канального, U-канального, других металлических профилей, используемых в системах крепления солнечных батарей, Имеющиеся решения также могут быть объединены с оборудование для перфорации стоек солнечных фотоэлектрических панелей для создания более непрерывного производственного процесса.
В этом руководстве объясняются основные тенденции производственной линии фотоэлектрических батарей, которые, как ожидается, будут определять решения о закупках в 2027 году.
Что такое производственная линия по формированию крена фотоэлектрического кронштейна?
Производственная линия для формирования рулона фотоэлектрических кронштейнов преобразует металлическую катушку в конструкционные профили, используемые для поддержки фотоэлектрических модулей. Общие продукты включают каналы C, U-каналы, Z-образные секции, монтажные рельсы, стойки, прогоны, раскосы, зажимы и соединительные компоненты.
В отличие от базового гибочного оборудования, линия формирования валков формирует полосу постепенно через последовательность роликовых станций Каждая станция осуществляет контролируемое изменение до завершения требуемого поперечного сечения.
Основные производственные этапы
Типичная строка может включать в себя
- Загрузка катушки
- Разгружать
- Выравнивание и кормление
- Сервоизмерение
- Пробивка или прорези
- Формирование рулона
- Выпрямление
- Резка по длине
- Выгрузка продукта
- Автоматическая укладка или сбор
Точная конфигурация зависит от чертежа профиля, прочности материала, диапазона толщины, рисунка отверстий, целевой скорости и требуемого уровня автоматизации.
Формирование секции
Формовочная секция определяет окончательную геометрию профиля. конструкция ролика, жесткость вала, последовательность формования, стабильность передачи и конструкция рамы влияют на точность размеров.
Секция перфорации
Пробивная секция создает установочные отверстия, удлиненные прорези, соединительные отверстия или элементы определения местоположения. В современной линии данные пробивки можно импортировать через систему управления, чтобы различные схемы отверстий создавались без повторного ручного измерения.
Раздел резки
Режущий узел разделяет непрерывно сформированный профиль на готовые отрезки В зависимости от проекта на линии может использоваться операция предварительной резки, последующей резки, летящей резки или операции "стоп-к-рез".
Почему производство фотоэлектрических кронштейнов изменится в 2027 году
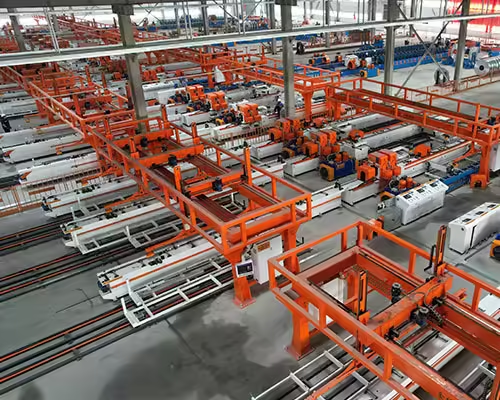
Направление разработки оборудования тесно связано с более широким рынком солнечной энергии. Глобальное внедрение солнечной энергии продолжает расти, в то время как производители сталкиваются с давлением, требующим повышения производительности, отслеживаемости и эффективности использования материалов.
Международное энергетическое агентство подчеркнуло, что автоматизация уже позволила повысить производительность труда в рамках производства солнечной энергии.Оно также определило эффективность производства, устойчивость цепочки поставок и промышленную кластеризацию как важные факторы будущего развития производства чистой энергии.
Эти изменения также влияют на производство последующих монтажных систем. Ожидается, что завод по производству профилегибочных машин для фотоэлектрических кронштейнов будет понимать не только механическую формовку, но и автоматизацию, производственные данные, использование материалов и заводскую интеграцию.
Большие объемы проекта
Солнечные проекты коммунального масштаба требуют большого количества стандартизированных профилей. небольшое отклонение, повторяющееся в тысячах компонентов, может создать серьезные проблемы со сборкой на объекте проекта.
Больше вариаций продукта
Производители могут получать заказы на различную ширину профиля, высоту фланцев, размеры кромок, толщину стали, прокладки отверстий и типы покрытий. оборудование фиксированного назначения может стать узким местом, когда спецификации заказов часто меняются.
Повышенное ценовое давление
Клиенты продолжают ожидать конкурентоспособных цен на компоненты. в результате производителям кронштейнов необходимо сократить лом, сократить время настройки, контролировать требования к рабочей силе и повысить процент квалифицированной продукции.
Тенденция 1: Интегрированные линии производства фотоэлектрических кронштейнов
Одной из наиболее ярких тенденций 2027 года станет переход от независимых машин к интегрированным производственным линиям.
В традиционной мастерской подача рулонов, штамповка, формовка, резка и укладка могут выполняться отдельно. Такое расположение требует большего количества манипуляций, большего количества операторов и большего количества инвентаря в процессе работы.
Интегрированная система соединяет эти операции через одну скоординированную структуру управления.
От отдельных процессов к непрерывному производству
Непрерывное производство уменьшает повторную загрузку и позиционирование Материал может перемещаться от катушки к готовому профилю с меньшим количеством ручных передач.
Для производителей со стабильными объемами заказов это может повысить как эффективность производства, так и стабильность качества.
Интегрированная штамповка и формовка
Пробивку и формовку необходимо тщательно синхронизировать. Неправильная длина подачи или время пробойника могут вызвать ошибки положения отверстий, особенно когда профиль содержит несколько рисунков отверстий.
Джинболида машина для пробивки разъема фотоэлектрического кронштейна предназначен для автоматизированной штамповки, резки и формирования С-образных, U-образных, треугольных и связанных с ними соединительных компонентов. Оборудование можно оценить как часть более широкой автоматизированной системы изготовления кронштейнов, а не только как отдельный перфорационный блок.
Почему интеграция имеет значение
Интеграция позволяет управлять производственными данными через центральный интерфейс Операторы могут выбрать рецепт, ввести требуемую длину и количество и контролировать линию из одной позиции управления.
Практическая выгода заключается не просто в более высокой скорости. Это меньшая вариация процесса между одним этапом производства и другим.
Тенденция 2: более быстрые изменения профиля
Производители солнечного монтажа не всегда производят один профиль непрерывно Многие заводы должны выполнить несколько меньших заказов для разных проектов, клиентов или регионов.
Таким образом, время перехода будет становиться все более важным показателем закупок.
Регулируемые профили C, U и Z
В некоторых системах профилирования используются ролики с ручной регулировкой, в то время как в более совершенных машинах используется позиционирование с электроприводом или сервоуправлением. правильный выбор зависит от количества размеров профиля и от того, как часто меняется производство.
Завод, который производит один стандартный канал C, может не нуждаться в сложной системе автоматической регулировки. контрактный производитель, производящий многие размеры профиля, может получить существенную выгоду от автоматической регулировки ширины и сохраненных рецептов.
Быстросменное оснащение
Быстрая замена инструментов позволяет операторам заменять кассету, формовочный модуль или выбранную роликовую группу вместо восстановления всей формовочной станции.
Когда быстрая смена стоит затраченных средств
Системы быстрой смены наиболее ценны, когда
- Переход на продукты происходит несколько раз в неделю.
- Простой - это дорого.
- Завод производит несколько семейств профилей.
- Операторам нужны повторяемые настройки.
- Графики поставок короткие.
Покупатели, сравнивающие требования к профилям C и U, также могут прочитать Солнечная машина для формирования крена монтажного кронштейна: профили C и U для более целенаправленного обсуждения выбора профиля.
Тенденция 3: более умные системы перфорации
Конфигурация отверстий является важнейшей частью производства фотоэлектрических кронштейнов Даже когда размеры профиля правильные, неточные отверстия могут предотвратить быструю установку или создать проблемы с выравниванием.
В 2027 году системы штамповки станут более программируемыми и тесно связанными с производственными рецептами.
Многостанционная перфорация
Многостанционное оборудование может распределять различные типы отверстий по нескольким перфорационным узлам. Это снижает частоту смены штампов и упрощает управление сложными шаблонами.
Джинболида предлагает трехстанционное, шестистанционное и девятистанционное пробивное оборудование для различных требований к обработке Например, многостанционные системы могут быть сконфигурированы для обработки нескольких сторон С-образного профиля и получения различных типов отверстий в рамках одного рабочего процесса.
Сервокормление
Сервоподача обеспечивает контролируемое перемещение полосы между циклами штамповки. система использует запрограммированные размеры, а не полностью полагается на механические упоры.
Кумулятивный контроль ошибок
Совокупная ошибка возникает, когда небольшое отклонение подачи повторяется вдоль длинного компонента. правильно спроектированная сервосистема измеряет каждое движение независимо и использует обратную связь для поддержания расстояния между отверстиями.
Для длинных солнечных столбов или рельсов это может быть важнее, чем общая скорость пробивки.
Тенденция 4: Производственные данные и цифровой мониторинг
Современный завод по производству профилегибочных машин для фотоэлектрических кронштейнов будет все чаще предлагать оборудование, генерирующее полезные производственные данные.
Цель цифровизации - не добавить экран в машину, Это помочь менеджерам производства понять, что делает линия и почему меняется вывод.
Подсчет производства в реальном времени
Система управления может фиксировать количество готовых компонентов, общую длину обработки, ход выполнения заказа и время производства.
Эта информация помогает руководителям сравнивать запланированные результаты с фактическими.
Мониторинг энергии
Модули мониторинга энергии могут регистрировать потребление электроэнергии на разных этапах производства. Затем менеджеры могут рассчитать потребление энергии на метр или на готовый компонент.
История тревоги
Запись тревоги показывает, когда произошла неисправность, какой датчик или система ее сгенерировали и как часто проблема повторяется.
Превращение сигналов тревоги в действия по техническому обслуживанию
Повторный сигнал тревоги подачи может указывать на проблемы с выравниванием материала, загрязнение датчика или износ ролика. просмотр истории сигналов тревоги позволяет обслуживающему персоналу решить основную причину, а не повторно перезапускать машину.
Тенденция 5: удаленная диагностика и профилактическое обслуживание
Международные покупатели оборудования часто беспокоятся о том, как быстро можно решить техническую проблему. Это делает удаленную поддержку основным фактором при выборе завода по производству профилегибочных машин для фотоэлектрических кронштейнов.
Дистанционная диагностика
При авторизованном удаленном доступе технические инженеры могут просматривать параметры управления, сигнализацию, входные сигналы, производственные настройки, не выезжая сразу на завод заказчика.
Удаленная диагностика не может заменить каждый ремонт на месте, но может сократить время устранения неполадок в отношении программного обеспечения, датчиков, параметров и проблем со связью.
Прогностическое обслуживание
Прогнозирующее техническое обслуживание использует рабочую информацию для выявления аномальных условий до того, как произойдет серьезный сбой.
Компоненты, требующие мониторинга
Общие точки мониторинга включают в себя:
- Формовочные валки
- Подшипники
- Коробки передач
- Гидравлические системы
- Серводвигатели
- Кодеры
- Режущие лезвия
- Пробивка штампов
- Системы смазки
На многих заводах практический график профилактического обслуживания более полезен, чем слишком сложная платформа искусственного интеллекта. Поставщик машин должен сначала установить четкие интервалы проверки, требования к смазке, списки запасных частей и ограничения на износ.
Тенденция 6: Повышение эффективности материалов
Сталь является основным компонентом затрат в фотоэлектрических монтажных изделиях. даже небольшое сокращение отходов может привести к значительной экономии при высоком объеме производства.
Оптимизация ширины катушки
Перед покупкой линии производитель должен рассчитать необходимую ширину полосы для каждого профиля. Плохое планирование ширины полосы может оставить ненужный лом края или увеличить расход материала.
Контролируемая длина реза
Точная измерительная и режущая система уменьшает наложение. Это также ограничивает необходимость вторичной обрезки.
Оптимизация дизайна профиля
В некоторых проектах геометрия профиля может быть скорректирована для достижения требуемых структурных характеристик при более эффективном использовании материала Любое изменение все равно должно быть проверено с помощью инженерных расчетов и соответствующих структурных требований.
Более широкая солнечная промышленность также уделяет больше внимания экологической оценке и данным жизненного цикла. В 2026 году МЭА-PVPS обновило свою работу по инвентаризации жизненного цикла фотоэлектрических систем, включив в нее компоненты баланса систем и более современные наборы производственных данных, что иллюстрирует растущую важность измеримых экологических показателей.
Меньше лома не означает более тонкую сталь
Эффективность материала не следует путать с использованием недостаточного количества материала. Профиль должен по-прежнему соответствовать требованиям конструкционной нагрузки, коррозионной стойкости, долговечности и проектных стандартов.
Цель состоит в том, чтобы устранить отходы, которых можно избежать, сохраняя при этом квалифицированную производительность.
Тенденция 7: Линии, предназначенные для высокопрочной стали
Солнечные опорные конструкции все чаще требуют баланса меньшего веса и адекватной прочности. Это стимулирует использование более прочной стали в определенных конструкциях профилей.
Однако более прочный материал не всегда легче сформировать.
Большой Спрингбек
Высокопрочная сталь может восстанавливаться больше после прохождения через ролики. конструкторы инструментов должны компенсировать это пружинение, чтобы достичь необходимого конечного угла.
Более высокая формирующая нагрузка
Более прочный или толстый материал увеличивает нагрузку на валы, подшипники, ролики, рамы, трансмиссии и двигатели.
Почему покупатели должны предоставлять данные о материалах
Цитата, основанная только на размерах профиля, является неполной. покупатели также должны предоставить
- Стальной марки
- Предел текучести
- Прочность на разрыв
- Диапазон толщины
- Ширина катушки
- Поверхностное покрытие
- Вес катушки
- Допуск размеров
Без этих подробностей поставщик не может должным образом оценить требования к формовочной силе или инструментам.
Тенденция 8: Более автоматизированное обращение и укладка
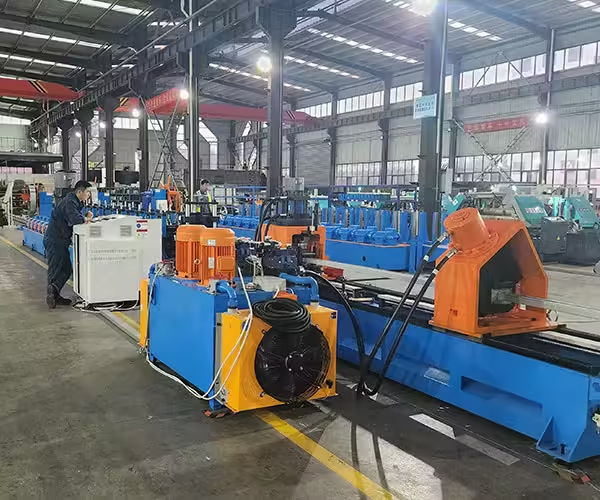
Конец производственной линии часто упускается из виду Быстрый формирователь рулонов все еще может страдать от низкой общей производительности, когда готовые профили необходимо вручную собирать, подсчитывать, выравнивать и связывать.
Автоматическое получение
Приемный стол поддерживает готовый профиль при выходе из режущего блока. Он может уменьшить царапины, деформацию и небезопасное обращение.
Автоматическая Укладка
Системы штабелирования располагают профили в заранее определенных количествах или слоях.
Выгоды, выходящие за рамки сокращения рабочей
Автоматическая укладка может улучшить согласованность пучка, уменьшить столкновение профилей и облегчить последующую упаковку. Это особенно ценно для длинных профилей, с которыми одному оператору трудно безопасно обращаться.
Тенденция 9: Настройка на основе готовой продукции
В 2027 году покупателей ожидает больше, чем стандартный каталог машин. Они будут искать производственные линии, настроенные вокруг их реальных компонентов.
Профессиональный завод по производству профилегибочных машин для фотоэлектрических кронштейнов должен начинать с готового продукта и работать в обратном направлении к конфигурации оборудования.
Обзор рисунка профиля
Поставщик должен пересмотреть полное поперечное сечение, допуски, структуру отверстий, материал, метод резки и годовую цель производства.
Пример оценки
Существующие образцы могут выявить форму края, требования к поверхности, чувствительность покрытия, прямолинейность и ожидания упаковки, которые могут быть неочевидны на базовом чертеже.
Планирование мощности
Требуемая мощность должна рассчитываться на основе объема заказа, рабочего времени, времени перехода, времени обслуживания и ожидаемого использования линии.
Избегайте покупки сверхскорости
Машина, рассчитанная на высокую линейную скорость, может не поддерживать эту скорость во время штамповки, резки или обработки продукции. Покупатели должны запросить оценку квалифицированной готовой продукции в реальных условиях производства.
Автоматическая линия против полуавтоматической линии
Правильный уровень автоматизации зависит от объема заказа, наличия рабочей силы, разнообразия профиля, инвестиционного бюджета и требований к качеству.
| Фактор оценки | Полуавтоматическая линия | Полностью автоматическая линия |
|---|---|---|
| Первоначальные инвестиции | Ниже | Выше |
| Требование к труду | Выше | Ниже |
| Переключение продукта | Больше ручной регулировки | Рецептурная или моторизованная регулировка |
| Консистенция производства | Более зависим от оператора | Более повторяемый |
| Сбор данных | Ограниченный | Более всеобъемлющий |
| Интеграция | Отдельные или частично связанные процессы | Соединенная штамповка, формование, резка и обработка |
| Сложность обслуживания | Относительно просто | Требуется более сильная электрическая и управляющая поддержка |
| Лучшее приложение | Меньший объем или стабильная продукция | Большой объем, разнообразные заказы или строгая отслеживаемость |
Когда полуавтоматическая линия имеет смысл
Полуавтоматическая линия может подойти для нового завода с ограниченным объемом производства, небольшим количеством профилей и доступной рабочей силой.
Его более простая структура также может облегчить обслуживание заводов с ограниченным опытом автоматизации.
Когда полностью автоматическая линия имеет смысл
Полностью автоматическая линия становится более привлекательной, когда затраты на рабочую силу высоки, объем заказов стабилен, часто происходят изменения профиля или клиентам требуются подробные производственные записи.
Инвестиции следует оценивать по общей себестоимости производства, а не только по закупочной цене.
C-канал против машин с фотоэлектрическими кронштейнами U-канала
Профили C и U могут выглядеть одинаково, но их инструменты и приложения могут различаться.
| Особенность | Профиль C-канала | Профиль U-канала |
| Поперечное сечение | Включает фланцы и может включать губы | Открытый П-образный участок |
| Типичное использование | Перлины, столбы, рельсы и опоры конструкций | Рельсы, опоры, рамы и соединительные конструкции |
| Формирование сложности | Может быть выше, когда губы включены | Часто проще, в зависимости от геометрии |
| Корректировочный спрос | Полезно для нескольких размеров полотна и фланцев | Полезно для разной ширины и глубины |
| Варианты перфорации | Днищевая, боковая или многогранная штамповка | Дно или боковая штамповка |
| Ключевая покупательская забота | Угол губы, точность фланца, контроль скручивания | Ширина, угол боковой стенки и прямолинейность |
Джинболида предоставляет оба a солнечный фотоэлектрический кронштейн C-канальная стальная профилегибочная машина и а солнечный фотоэлектрический кронштейн U-канальная сталеформующая машина. Правильный выбор должен основываться на готовом компоненте заказчика, а не только на названии машины.
Как оценить завод по производству кренов фотоэлектрических кронштейнов
Выбор поставщика так же важен, как и выбор конфигурации машины.
Инженерные возможности
Завод должен иметь возможность анализировать возможность формования, поведение материала, расположение отверстий, деформацию отсечки и время производства.
Спросите, выполняются ли проектирование инструментов и программирование управления внутри компании или на аутсорсинге.
Производственные возможности
Поставщик должен иметь подходящее оборудование для обработки роликов, валов, рам, штампов и других прецизионных компонентов.
Вопросы по инспекции фабрики
Во время выездного или видеообследования спрашивайте
- Как обрабатываются и термообрабатываются ролики?
- Как осматриваются валы?
- Машина собирается и тестируется на одном предприятии?
- Какие размерные инструменты используются?
- Может ли поставщик продемонстрировать аналогичную производственную линию?
- Как долго длится непрерывный пробный запуск?
- Какие запчасти входят в комплект?
Процедура тестирования
При содержательном приемочном испытании на заводе по возможности следует использовать указанный материал покупателя.
В ходе испытания следует оценить размеры профиля, положение отверстий, длину разреза, прямолинейность, состояние поверхности, скорость производства, шум, вибрацию и непрерывную работу.
Документация
Полезная документация может включать
- Общий рисунок расстановки
- Электрическая схема
- Гидравлическая схема
- Требования фонда
- Руководство эксплуатации
- График обслуживания
- Список запасных частей
- Чертеж инструмента
- Резервное копирование параметров
- Учебные материалы
Установка и обучение
Международные покупатели должны подтвердить, предоставляет ли поставщик удаленное руководство, установку на месте, обучение операторов и обучение техническому обслуживанию.
Джинболида утверждает, что ее системы формования и штамповки могут быть настроены в соответствии с размерами продукции, типами материалов и требованиями к производственной мощности. Покупатели могут представить чертежи и производственные потребности через Контактная страница Джинболида для индивидуального линейного предложения.
Важные характеристики Покупатели должны сравнивать
Машинные котировки часто содержат множество спецификаций, но не все цифры имеют одинаковую практическую ценность.
Квалифицированная скорость производства
Квалифицированная скорость - это скорость, с которой вся линия производит приемлемые готовые детали. Это более полезно, чем скорость холостого хода формовочной секции.
Профиль Толерантность
Допуск должен быть определен для полотна, фланца, кромки, угла, прямолинейности, скручивания, положения отверстия и длины разреза.
Диапазон толщины
Широкий заявленный диапазон не гарантирует равные характеристики при каждой толщине.Спросите, требуется ли регулировка оснастки или замена ролика.
Время переключения
Поставщик должен объяснить, какие настройки изменяются вручную, какие настройки изменяются автоматически, и как долго обученному оператору необходимо завершить процесс.
Инструментальная жизнь
Срок службы инструмента зависит от качества материала, толщины, покрытия, смазки, материала ролика, термической обработки и технического обслуживания.
Попросите метод тестирования
Заявление о допуске или сроке службы инструмента имеет смысл только тогда, когда метод измерения и условия эксплуатации ясны.
Распространенные ошибки при покупке
Сравнивая только самую низкую цену
Более низкое предложение может исключать разрыхлители, штампы для штамповки, автоматическую укладку штабеля, установку, подготовку груза, запасные части или функции программного обеспечения.
Сравните весь объем производства.
Сосредоточение внимания только на максимальной скорости
Максимальная скорость формования может не равняться фактической выходной мощности линии. циклы перфорации, время резки, длина профиля и емкость штабелирования могут ограничить производство.
Отправка неполного рисунка
Простого поперечного сечения без информации о материале и допусках недостаточно для точного проектирования.
Игнорирование требований к локальному питанию
Стандарты напряжения, частоты, фазы, шкафа управления и предпочтения электрических компонентов должны быть подтверждены перед производством.
Пропуск стандарта приемки
В контракте должно быть определено, как будут проверяться характеристики машины перед отправкой.
Практический контрольный список запросов предложений
Для получения точного предложения от завода по производству профилегибочных машин для фотоэлектрических кронштейнов подготовьте следующую информацию:
- Готовые профильные чертежи
- Образцы продукции, если таковые имеются
- Сорт материала и предел текучести
- Диапазон толщины
- Ширина катушки и максимальный вес катушки
- Формы отверстий и положения пробивки
- Требуемая длина профиля
- Допуски размеров
- Целевой выход за смену
- Количество размеров профиля
- Требуемая частота переключения
- Требования автоматизации
- Требования к получению и штабелированию
- Заводское напряжение и частота
- Предпочтительные электрические компоненты
- Пункт назначения установки
- Требуемые сертификаты и документация
Предоставление этой информации вначале сокращает пересмотр котировок и помогает поставщику спроектировать производственную линию с учетом реальных потребностей.
Что определит конкурентоспособную фабрику в 2027 году?

Ведущий завод PV кронштейн крен формируя машину не будет конкурировать только через цену машины. он будет конкурировать через инженерное дело, гибкость, стабильность производства, и обслуживание.
Прикладное проектирование
Поставщик спроектирует линию вокруг кронштейна, а не заставит кронштейн соответствовать существующей машине.
Поддержка цифрового производства
Производственные рецепты, записи тревог, удаленная диагностика, операционные данные помогут заводам эффективнее управлять оборудованием.
Полная ответственность
Покупатели все чаще предпочитают одного поставщика для координации подачи, штамповки, формования, резки, штабелирования и контроля.
Глобальный сервисный потенциал
Экспортная документация, планирование установки, поддержка запасных частей и быстрая техническая связь будут сильно влиять на решения о покупке.
Компания Jinbolida позиционирует себя как поставщик цифровых заводских решений и предлагает оборудование для формирования, штамповки, вспомогательного и профильного производства фотоэлектрических кронштейнов. Существующие решения для поддержки солнечной энергии включают в себя взаимозаменяемое производство профилей C/Z, автоматическую штамповку и непрерывные производственные функции, которые отражают движение отрасли к интегрированным линиям.
Часто задаваемые вопросы О машинах для формования кренов фотоэлектрических кронштейнов
Какая машина используется для изготовления кронштейнов солнечных панелей?
Профили опоры солнечных панелей обычно производятся с помощью машин холодной прокатки. Полная линия может включать в себя декоилер, выравниватель, сервопитатель, пробивной блок, формирователь валков, режущий блок, приемный стол и систему укладки.
Сколько стоит производственная линия по формованию фотоэлектрических кронштейнов?
Цена зависит от сложности профиля, толщины материала, требований к штамповке, скорости формования, уровня автоматизации, количества инструментов и вспомогательного оборудования. Покупатели должны предоставить чертежи и производственные цели, прежде чем запрашивать точное предложение.
Может ли одна машина производить профили C и U?
Некоторые гибкие машины могут производить несколько связанных профилей посредством регулировки или изменения оснастки. Однако осуществимость зависит от разницы между поперечными сечениями, диапазоном размеров, толщиной материала и требуемым временем переналадки.
Насколько быстро может работать машина для формования кренов солнечных кронштейнов?
Скорость производства варьируется в зависимости от конфигурации и продукта. Фактический выход может быть ограничен частотой штамповки, длиной резки, прочностью материала, временем переналадки и производительностью штабелирования. Покупатели должны сравнивать квалифицированный готовый выход вместо скорости формовки без нагрузки.
Может ли производственная линия пробивать отверстия перед формированием?
Да. предварительная штамповка широко используется, когда плоское позиционирование полосы обеспечивает более легкий доступ к инструментам. Система управления должна компенсировать движение материала и изменения размеров во время формования.
Пост-пунширование лучше, чем предварительная?
Ни один из методов не всегда лучше. предварительная штамповка может упростить доступ к штампу, а последующая штамповка может расположить отверстия относительно окончательно сформированного профиля. правильный метод зависит от геометрии профиля, допуска отверстий, скорости производства и конструкции оснастки.
Какие материалы может обрабатывать машина для изготовления фотоэлектрических кронштейнов?
В зависимости от конструкции линия может обрабатывать оцинкованную сталь, углеродистую сталь, нержавеющую сталь или алюминиевую катушку. машина должна быть спроектирована с учетом конкретной марки материала, толщины, покрытия и предела текучести.
Как узнать, сможет ли машина удовлетворить мою толерантность?
Попросите поставщика определить стандарт приемки и производить образцы с использованием указанного материала. Измерьте размеры профиля, углы, прямолинейность, скручивание, положение отверстия и длину разреза во время заводских приемочных испытаний.
Сколько операторов нужно автоматической производственной линии?
Количество зависит от загрузки рулонов, упаковки, проверки, уровня автоматизации и планировки завода. интегрированная линия может сократить прямой труд, но операторы по-прежнему необходимы для подготовки материалов, проверки качества, технического обслуживания и обработки готовой продукции.
Какую информацию я должен отправить на машиностроительный завод?
Отправьте чертеж профиля, спецификацию материала, толщину, данные катушки, рисунок отверстий, допуск, целевой выход, необходимую длину, заводское напряжение и предпочтительный уровень автоматизации.
Может ли поставщик станков предоставить нестандартные инструменты?
Квалифицированный поставщик должен иметь возможность проектировать оснастку по профилю заказчика и материалу. оснастку следует подтверждать чертежами, моделированием или инженерным анализом, изготовлением образцов и окончательными приемочными испытаниями.
Сколько времени требуется, чтобы перейти от одного размера профиля к другому?
Время переключения может варьироваться от короткой моторизованной регулировки до более длинной замены ручного инструмента Попросите поставщика продемонстрировать фактическую процедуру во время испытаний машины.
Необходима ли автоматическая система штабелирования?
Он не является необходимым для каждого завода, но он может повысить производительность, когда профили длинные, тяжелые, легко царапаются или производятся на высокой скорости. Это также снижает ручную обработку в конце линии.
Как я могу сократить лом при производстве фотоэлектрических кронштейнов?
Используйте точные расчеты ширины катушки, контролируемую подачу сервопривода, надежную резку, стабильную оснастку, четкие процедуры настройки и регулярный контроль. производственные данные также могут помочь определить, когда увеличивается количество лома и какой процесс его вызывает.
Какое послепродажное обслуживание должен предоставлять поставщик?
Важные услуги включают руководство по установке, обучение операторов, резервное копирование параметров, удаленную диагностику, поддержку запасных частей, инструкции по техническому обслуживанию и четкие процедуры реагирования.
Заключение
Производство фотоэлектрических кронштейнов в 2027 году будет зависеть от автоматизации, гибкого производства, эффективности использования материалов, цифрового мониторинга и более тесной интеграции между операциями формования и штамповки.
Для покупателей самое важное решение - это не просто то, какая машина имеет самую высокую заявленную скорость. реальный вопрос заключается в том, какая производственная линия может неоднократно производить квалифицированные профили, управлять изменениями продукции, сокращать материальные отходы и поддерживать долгосрочный рост бизнеса.
Завод надежных машин для формования кренов фотоэлектрических кронштейнов должен просмотреть чертежи вашей продукции, понять ваш материал, рассчитать реалистичную производительность, разработать подходящие инструменты, протестировать всю линию и обеспечить постоянную техническую поддержку.
Джинболида предлагает солнечные фотоэлектрические машины для формирования кронштейнов, фотоэлектрическое оборудование для штамповки стоек, и индивидуальные цифровые производственные решения для компонентов поддержки солнечной энергии. Чтобы обсудить чертежи профиля, производственные мощности, требования к автоматизации или полный план завода, посетите сайт Контактная страница Джинболида и запросите индивидуальное предложение производственной линии.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French