
Солнечная машина для формирования крена монтажного кронштейна: профили C и U
/Машина для формирования крена солнечного монтажного кронштейна: профили C и U
Оглавление
Солнечная машина для формования кренов монтажных кронштейнов преобразует металлические катушки в С-образные, U-образные, Z-образные или индивидуальные профили, используемые в фотоэлектрических системах крепления. Однако выбор правильной производственной линии требует большего, чем просто решение, какую форму профиля изготовить.
Покупатели должны определить чертеж кронштейна, класс материала, толщину полосы, рисунок отверстий, допуск размеров, скорость производства и необходимый уровень автоматизации. Эти спецификации определяют оснастку валков, формовочные станции, систему штамповки, метод резки, мощность привода и общую компоновку линий.
Ключевые выводы:
- Профили C и U отвечают различным конструктивным и монтажным требованиям.
- Готовый чертеж кронштейна должен быть подтвержден до проектирования машины.
- Прочность материала, покрытие и толщина влияют на оснастку валков и формующую силу.
- Системы предварительной и последующей штамповки предлагают различные производственные преимущества.
- Регулируемые станки могут уменьшить изменения оснастки при изготовлении профилей нескольких размеров.
- Максимальная скорость линии не всегда представляет собой реальную продаваемую продукцию.
- В приемочные испытания следует включать положение отверстий, размеры профиля, прямолинейность и защиту покрытия.
- Покупателям следует запросить полную конфигурацию производственной линии, а не сравнивать только формовочную машину.
Что такое машина для формирования рулона солнечного монтажного кронштейна?
Солнечная машина для формования кренов монтажных кронштейнов - это промышленная производственная система, которая непрерывно формирует металлическую полосу в конструкционные профили для фотоэлектрических монтажных применений. металл проходит через ряд валковых станций, при этом каждая станция постепенно сгибает его в направлении требуемого поперечного сечения.
В зависимости от конструкции продукта производственная линия может включать в себя разматывание, выравнивание, сервоподачу, штамповку, профилирование, резку, сбор продукции и цифровой мониторинг производства.
Непрерывное холодное профилирование
Формирование холодным валком формирует полосу при комнатной температуре посредством контролируемой последовательности валков Каждая формовочная станция завершает небольшую часть общего изгиба, помогая линии производить согласованные профили непрерывной длины.
Этот метод особенно подходит для производства повторов, поскольку он сочетает в себе скорость формования с повторяемостью размеров.
Интегрированная обработка отверстий
Солнечные монтажные профили обычно содержат установочные отверстия, прорези или повторяющиеся схемы соединения. интегрированная система штамповки может завершить эти функции до или после основного процесса формования.
Компоновка пробивки должна соответствовать утвержденному чертежу изделия Размеры отверстий, расстояние между ними, расстояние между краями и ориентация не должны определяться поставщиком оборудования без структурных затрат.
Автоматизированная резка по длине
После формования профиль разрезают на запрограммированную длину В зависимости от конструкции линии резка может производиться до формования, после формования или через летающую режущую систему, которая работает без остановки производственной линии.
Профили C и профили U для солнечных монтажных систем
С-образные и U-образные профили могут выглядеть схожими, но их поперечное сечение, края, методы установки и конструктивное поведение могут различаться. Правильный профиль должен быть выбран проектировщиком монтажной системы в соответствии с нагрузкой, пролетом, соединением, окружающей средой и применимыми требованиями проекта.
Солнечная машина для формования крена монтажного кронштейна должна быть сконфигурирована вокруг точного профиля, а не общего описания, такого как “solar cannel.”
| Фактор сравнения | С-образный профиль | П-образный профиль |
|---|---|---|
| Базовое сечение | Канал с вариантами внутренней или внешней кромки | Открытый канал без выраженных возвратных губ |
| Дизайн края | Может включать в себя армирующие губы | Обычно имеет более простые открытые края |
| Структурная жесткость | Губы могут улучшить местную жесткость | Зависит главным образом от полотна, фланца, материала и толщины |
| Общие связи | Болты, гайки швеллера, зажимы, кронштейны | Болты, винты, пластины и прямые соединения |
| Рулонный инструментальный | Может потребоваться дополнительная станция для формирования кромок | Часто имеет более простое поперечное сечение |
| Регулировка размера | Регулируемые системы могут поддерживать несколько ширины и высоты | Регулировка может быть проще для базовых профилей |
| Требования к перфорации | Обычно включает прорези и повторяющиеся монтажные отверстия | Может использовать круглые отверстия, прорези или шаблоны для конкретных проектов |
| Лучшая основа отбора | Утвержденный конструктивно-монтажный чертеж | Утвержденный конструктивно-монтажный чертеж |
Ни один из профилей не является автоматически лучшим для каждого фотоэлектрического проекта. окончательное решение должно основываться на инженерных требованиях, а не только на удобстве производства.
Понимание солнечных кронштейнов C-каналов
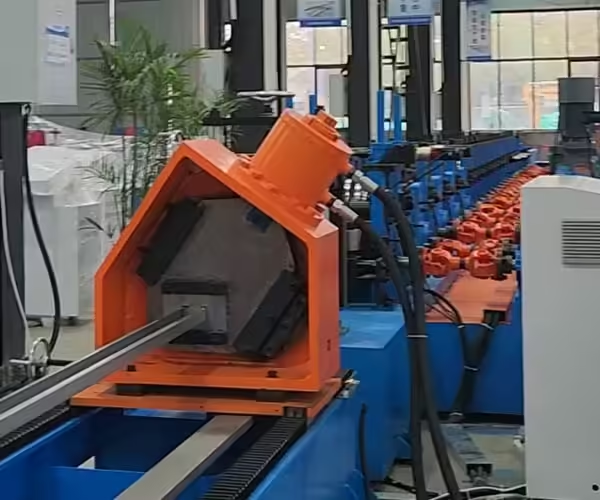
Солнечный кронштейн C-образного канала обычно включает в себя перемычку, два фланца и дополнительные кромки. Губы могут придавать локальную жесткость, а также могут поддерживать определенные гайки, зажимы или системы соединения.
Подробное поперечное сечение может значительно различаться у разных производителей монтажных систем.
Губы C-профили
Губчатый профиль C имеет короткие обратные края на концах фланцев. Эти особенности могут увеличить сложность формирования, поскольку губы и основные фланцы должны быть изготовлены в контролируемой последовательности.
Соображения по формированию рулонов
Конструкция валка должна предотвращать краевые волны, скручивание, чрезмерное пружинение и повреждение защитного покрытия. Малые размеры кромок могут быть особенно чувствительны к изменению материала и выравниванию оснастки.
Каналы C с прорезями
Прорези позволяют установщикам регулировать положение болтов, зажимов и соединительных пластин. Их длина, ширина, расстояние и ориентация должны быть определены на чертеже изделия.
Если требуется несколько паттернов пазов, система управления перфорацией должна хранить и выполнять разные программы, не создавая ненужного времени переналадки.
Регулируемое производство C-каналов
Некоторые производители требуют несколько ширины канала или высоты фланца. регулируемая машина для формования роликов монтажного кронштейна солнечной батареи может уменьшить необходимость полной замены рулона при изменении размеров продукта.
Однако “adjustable” не означает, что каждый профиль может быть изготовлен с помощью одного набора инструментов Покупатели должны подтвердить точный диапазон регулировки и определить, какие размеры все еще требуют изменения оснастки.
Понимание солнечных кронштейнов U-каналов

U-образный канал обычно имеет центральное полотно и два открытых фланца. Его относительно простая геометрия может сделать его подходящим для рельсов, прогонов, опор, соединительных элементов и других компонентов монтажной системы.
Отсутствие возвратных кромок может упростить формование, но точность размеров остается важной.
Основные U-профили
Базовый U-профиль может быть изготовлен из оцинкованной стали, стали с покрытием или другого указанного металла. Требуемые станции формования зависят от прочности материала, толщины, глубины канала, высоты фланца и радиуса угла.
Перфорированные U-каналы
Перфорированные U-каналы содержат отверстия или прорези для установки и регулировки Пробивная система должна согласовываться с подающей системой так, чтобы каждый признак оставался в правильном положении относительно срезанных концов.
Контроль конечного расстояния
Даже если повторяющееся расстояние между отверстиями является правильным, неточная ссылка на резку может оставить первое или последнее отверстие слишком близко к концу профиля. Поэтому штамповка и резка должны работать как один скоординированный процесс.
U-профили с усиливающими функциями
Некоторые конструкции включают ребра, канавки, буртики или элементы жесткости в полотне или фланце. Эти детали могут увеличить жесткость или поддерживать определенный метод сборки.
Они также влияют на проектирование оснастки и последовательность формирования. поставщик станка должен получить полный чертеж профиля перед подготовкой предложения.
Какой профиль проще изготовить?
Простые U-профили обычно требуют меньше этапов формования, чем сложные профили C с губками. Однако сложность производства зависит не только от названия поперечного сечения.
Глубокий U-образный профиль, изготовленный из высокопрочной толстой стали, может быть более требовательным, чем небольшой C-профиль, изготовленный из более легкого материала.
Факторы, увеличивающие трудности формирования
Следующие функции могут затруднить создание любого профиля:
- Высокопрочная сталь
- Толстый полосовой материал
- Узкие или глубокие каналы
- Малые угловые радиусы
- Длинные возвратные губы
- Асимметричные сечения
- Близко расположенные отверстия
- Тисненые или ребристые поверхности
- Строгие ограничения на скручивание и прямолинейность
- Повреждающе-чувствительные покрытия
Спрингбек
Пружина происходит, когда материал частично возвращается к своей первоначальной форме после выхода из валков. Его эффект варьируется в зависимости от прочности материала, толщины, радиуса изгиба и геометрии профиля.
Рулонная оснастка должна компенсировать предсказуемое пружинение, не вызывая чрезмерных напряжений или повреждений покрытия.
Профиль Твист
Поворот может быть результатом неравномерной силы формования, неправильного выравнивания валков, непоследовательных свойств полос или асимметричного рисунка отверстий. Это может затруднить установку, даже если размеры отдельных поперечных сечений кажутся правильными.
Выбор материала для профилей солнечного монтажа
Солнечная машина для формования крена монтажного кронштейна должна быть разработана для фактического материала, используемого в производстве. Описывание материала просто как “galvanized steel” недостаточно для точного проектирования машины.
Поставщик должен получить соответствующую марку, предел текучести, предел прочности, тип покрытия, диапазон толщины и допуск на ширину полосы.
Оцинкованная сталь
Оцинкованная сталь широко используется для наружных компонентов конструкции, потому что цинковое покрытие обеспечивает защиту от коррозии. во время профилирования рулона необходимо контролировать поверхности оснастки и обращение с материалом, чтобы уменьшить царапины или отслаивание.
Предварительно покрытая сталь
Некоторые профили изготавливаются из материала с предварительным покрытием Внешний вид поверхности и целостность покрытия могут быть важными критериями приемлемости, особенно когда сформированный компонент не получит дополнительной обработки.
Инструментальная поверхность Качество поверхности
Гладкие поверхности валков, чистые пути материала, правильный зазор валков и контролируемое наведение полосы помогают защитить материал с покрытием. Грязь или металлические частицы, захваченные между полосой и валками, могут создавать непрерывные поверхностные следы.
Высокопрочная сталь
Высокопрочный материал может позволить проектировщику монтажной системы достичь определенных характеристик с относительно тонким сечением. Однако обычно требуется большая сила формования и более тщательное управление возвратным пружином.
Мощность двигателя, диаметр вала, жесткость рамы, материал валков и количество формовочных станций следует оценивать соответствующим образом.
Алюминий и другие материалы
Некоторые компоненты солнечного монтажа изготовлены из алюминия или других коррозионно-стойких материалов. Эти материалы имеют формующее поведение, отличающееся от углеродистой стали.
Производственная линия, предназначенная для нескольких материалов, должна быть проверена на предмет зазора валков, защиты поверхности, последовательности формования и совместимости резки.
Предварительная штамповка против последующей штамповки
Положение перфорации является одним из наиболее важных решений при настройке машины для формования валков монтажных кронштейнов солнечной энергии. При правильном проектировании могут подойти как системы предварительной, так и последующей перфорации.
Решение зависит от рисунка отверстий, скорости производства, формы профиля, позиционного допуска, доступа к инструменту и расположения линий.
Предварительная штамповка перед профилированием
В системе предварительной штамповки отверстия и прорези выполняются, пока полоса еще плоская. плоскую полосу легче поддерживать, и штамп для штамповки может получить доступ к материалу без вмешательства со стороны сформированных фланцев.
Предварительная перфорация обычно используется для повторяющихся отверстий и пазов в монтажных профилях солнечной энергии.
Преимущества предварительной штамповки
- Легче получить доступ к кристаллу
- Удобная обработка нескольких форм отверстий
- Стабильная опора для плоской полосы
- Подходит для интегрированной сервопитания
- Потенциально более простая конструкция штамповочного инструмента
Точки для контроля
Процесс формования валков может незначительно повлиять на конечную взаимосвязь между отверстиями и размерами профиля. Точность подачи, перемещение полосы, деформация формования и эталон резки должны быть скоординированы.
Послебойка после профилирования
После перфорации создаются отверстия после того, как профиль достиг или приблизился к своей окончательной форме. Это может помочь расположить определенные отверстия относительно элементов готового профиля.
Однако сформированное поперечное сечение может ограничивать доступ к матрице и требовать использования специализированных опорных инструментов.
Преимущества пост-пробивки
- Расположение отверстия может ссылаться на сформированный профиль
- Подходит для некоторых боковых или фланцевых функций
- Может поддерживать выбранные требования к индивидуальной обработке
Точки для контроля
Профиль должен поддерживаться во время штамповки, чтобы предотвратить деформацию. Скорость штамповки и движение штампа также могут ограничивать общую скорость производства.
Стоп-та-панк против летающего удара
Система "стоп-пуансон" приостанавливает движение полосы во время цикла штамповки. Это может предложить более простой метод управления, но создает прерывистое производство.
Летающая система пробивки синхронизируется с движущимся материалом и может поддерживать более высокую непрерывную производительность.
Система "Стоп-пуансон"
Эта система может быть подходящей, когда скорость производства умеренная, структура дыр сложная или необходимо контролировать инвестиционные затраты.
Покупатель должен рассчитывать реальную отдачу, используя полный цикл штамповки, а не максимальную скорость формовочной машины.
Система Летающей Пробивки
Летающая штамповка может уменьшить остановки и улучшить непрерывное производство. Это требует точной синхронизации движения и системы управления, способной координировать положение материала с движением штамповки.
Когда более высокая автоматизация создает ценность
Летающая штамповка наиболее ценна, когда объем заказа достаточно высок, чтобы оправдать добавленное оборудование и сложность управления. Его не следует выбирать только потому, что он кажется более совершенным.
Основные компоненты линии по производству фотоэлектрических кронштейнов
Полная производственная линия содержит больше, чем секция профилирования. каждый компонент должен поддерживать требуемый материал, диапазон профиля и цель производства.
Гидравлический или механический разматыватель
Разматыватель поддерживает и подает металлическую катушку. Его следует выбирать в соответствии с шириной катушки, внутренним диаметром, внешним диаметром и максимальным весом.
Для более тяжелых катушек или непрерывного производства гидравлическое расширение и приводное вращение могут уменьшить ручное управление.
Выравнивающий блок
Выравнивающий блок помогает корректировать набор катушек и подготавливает полосу для точной подачи и пробивки. плохое выравнивание может способствовать нестабильному положению отверстий и деформации профиля.
Система подачи сервоприводов
Сервоподача контролирует длину материала, поступающего в секцию пробивки или резки, Ее точность непосредственно влияет на расстояние между отверстиями и длину готового продукта.
Перфораторный пресс
Пробивной пресс создает отверстия, прорези, насечки или другие необходимые элементы. Его производительность должна основываться на прочности материала, толщине, общем периметре резки и количестве одновременных отверстий.
Рулонный формовочный блок
В этом разделе размещены рама, валы, валки, подшипники, передача, механизмы регулировки, Он выполняет последовательность постепенного изгиба, которая создает окончательный профиль.
Система резки
Система резки может использовать предварительно вырезанную, после выреза, пилу или матрицу конфигурации. Правильный метод зависит от формы профиля, требования к качеству кромок, скорости и допуска.
Система вывода и сбора
Готовые профили должны быть надежно поддержаны и удалены с режущей зоны. автоматическая укладка может быть полезна для длинных профилей или крупносерийного производства.
Фиксированная оснастка против регулируемой профилегибочной машины
Станок с фиксированным инструментом спроектирован вокруг определенного профиля или узкого семейства изделий. регулируемая машина позволяет изменять выбранные размеры посредством механической или сервоуправляемой регулировки.
Правильный выбор зависит от объема заказа и разнообразия продукции.
| Коэффициент выбора | Станок с неподвижным инструментом | Регулируемая машина |
|---|---|---|
| Разнообразие продуктов | Лучше всего подходит для стабильных, повторяющихся профилей | Лучше для нескольких связанных размеров |
| Первоначальная настройка | Относительно прямолинейно | Требует тщательного определения дальности |
| Переключение | Может потребовать замены валков | Некоторые размеры могут меняться путем регулировки |
| Стоимость инструментовки | Может потребоваться отдельная оснастка | Может сократить количество полных комплектов валков |
| Стабильность производства | Сильный для специализированного крупносерийного производства | Зависит от точности регулировки |
| Требования оператора | Стандартные навыки настройки | Дополнительный контроль параметров и регулировки |
| Лучшее приложение | Большие порядки последовательных профилей | Гибкое или многоразмерное производство |
Регулируемый солнечный монтаж кронштейн крен формируя машину следует оценить с использованием фактического диапазона профиля Покупатели должны спросить, какие размеры автоматически регулируются, вручную отрегулированы, или фиксируются с помощью инструментов.
Как быстро должна проходить линия формирования солнечных кронштейнов?
Скорость производства должна измеряться квалифицированными готовыми профилями, а не самым быстрым движением секции формовки. Пробивка, резка, изменение рулона, регулировка размера и проверки - все это влияет на реальную производительность.
Машина должна поддерживать требуемые размеры и качество поверхности при согласованной рабочей скорости.
Скорость механического формования
Это скорость, с которой формовочная секция может перемещать материал в подходящих условиях, Она может не включать упоры для пробивки или резки.
Интегрированная скорость линии
Интегрированная скорость отражает взаимосвязь между подачей, штамповкой, формованием, резкой и сбором. Это обеспечивает более реалистичную основу для планирования производства.
Продаваемый выход
Продаваемая продукция не включает детали настройки, концы катушек, неправильно перфорированные секции, размерные браковки и профили с поврежденными покрытиями.
Попросите матрицу возможностей
Поставщик должен оценить стабильный выпуск для репрезентативных комбинаций
- Тип профиля
- Материальный сорт
- Толщина полосы
- Готовая длина
- Шаблон отверстия
- Метод пробивки
- Метод резки
Важные проверки качества профиля
Готовые фотоэлектрические кронштейны следует проверять на соответствие утвержденному чертежу и спецификации покупки. Визуальный внешний вид сам по себе не может подтвердить, подходит ли профиль для сборки.
Размеры поперечного сечения
Проверьте ширину полотна, высоту полки, длину кромки, радиус угла и габаритные размеры профиля. измерения следует проводить в определенных точках и последовательно записывать.
Положение отверстия и слота
Проверьте диаметр отверстия, длину паза, ширину паза, расстояние по центру, ориентацию и расстояние от вырезанного конца.
Прямолинейность и поворот
Длинные солнечные профили могут развивать изгиб, развал или скручивание. Эти условия могут вызвать проблемы с выравниванием во время установки.
Длина резки и качество концов
Готовая длина должна оставаться в пределах согласованного допуска. концы среза также следует оценивать на наличие заусенцев, деформации и квадратности.
Состояние покрытия
Осмотрите поверхность на наличие царапин, следов валков, отслаиваний и обнаженной подложки. Допустимое условие должно быть согласовано перед производством.
Как правильно выбрать машину для формирования рулона солнечного монтажного кронштейна
Начните с подготовки полного файла продукта Поставщик не может точно настроить линию, используя только фотографию профиля или приблизительные размеры.
Отправьте готовый чертеж профиля
На рисунке должно быть четко видно
- C, U, Z или индивидуальное поперечное сечение
- Размеры перегородки, фланца и кромки
- Угловые радиусы
- Толщина материала
- Шаблоны отверстий и слотов
- Длина готового профиля
- Допуски размеров
- Требования к прямолинейности и повороту
Предоставьте полные данные о материале
Включить:
- Стандарт и сорт материала
- Предел текучести и предел прочности
- Диапазон толщины
- Допуск на ширину полосы
- Поверхностное покрытие
- Внутренний и внешний диаметр катушки
- Максимальный вес катушки
Определить производственные требования
Поставщик должен знать
- Необходимые штуки или метры за смену
- Размеры основного профиля
- Среднее количество заказа
- Количество ежедневных переходов
- Ожидаемый годовой выпуск
- Доступные операторы
- Требуемый уровень автоматизации
Подтвердите заводские условия
Обеспечьте доступное напряжение, частоту, фазу, площадь пола, высоту здания, грузоподъемность и условия фундамента. Эти детали влияют на планировку линии и планирование установки.
Джинболида солнечное фотоэлектрическое оборудование для формирования кронштейнов можно настроить с учетом различных профилей и производственных требований.
Контрольный список для испытаний на приемку на заводе
Приемочные испытания на заводе должны продемонстрировать, что завершенная производственная линия может изготовить согласованный профиль перед отправкой.
В приемном документе должны быть определены испытательный материал, чертеж профиля, рабочая скорость, методы измерения и критерии прохождения.
Проверьте полный производственный цикл
Испытание должно включать
- Катушечная или полосковая подача образца
- Выравнивание
- Сервопозиционирование
- Пробивка отверстий
- Формирование рулона
- Резка
- Коллекция продуктов
- Проверка готового профиля
Измерьте репрезентативные продукты
Не проверяйте только первый приемлемый образец. Создайте достаточно профилей для оценки стабильности процесса, повторяющегося положения отверстий, консистенции резания и состояния поверхности.
Проверьте больше, чем один размер
Если машина продается как регулируемая или многопрофильная, приемочные испытания должны включать репрезентативную продукцию из разных частей согласованного ассортимента.
Время смены записи
Для покупателей, производящих несколько спецификаций кронштейнов, документируйте время и шаги, необходимые для изменения размеров профиля или оснастки. Это показывает, может ли машина соответствовать запланированному графику производства.
Распространенные ошибки при покупке
Несколько ошибок, которых можно избежать, могут привести к задержке установки, низкому качеству профиля или снижению производительности, чем ожидалось.
Заказ до того, как чертеж продукта станет окончательным
Небольшие изменения высоты фланца, угла кромки, расположения отверстий или радиуса угла могут потребовать модификации оснастки.Завершите работу над утвержденным ассортиментом продукции до начала производства станков.
Сравниваем только цену машины
Одна цитата может включать штампы для штамповки, рулонные инструменты, разматыватель и автоматическую укладку, а другая исключает их. Сравните весь объем линии и технические характеристики.
Игнорирование прочности материала
Две катушки одинаковой толщины могут потребовать разной силы формования, поскольку их механические свойства различны.
Если предположить, что один набор инструментов делает каждый профиль
Аналогичные профили C и U могут по-прежнему требовать различных наборов рулонов или формовочных станций. запросите список инструментов для каждого профиля.
Сосредоточение внимания только на максимальной скорости
Реальная производительность может быть ограничена частотой штамповки, длиной готовой детали, циклами резки или изменениями продукта.
Неспособность защитить покрытие
При использовании оцинкованной или предварительно покрытой стали следует учитывать отделку инструмента, зазор валков, чистоту материала и методы обращения.
Заключение
Выбор машины для формования валков монтажного кронштейна солнечной энергии начинается с готового кронштейна, а не с каталога машины. С-образные и П-образные профили имеют разные характеристики формования и установки, и каждое изделие должно поддерживаться утвержденным чертежом и спецификацией материала.
Покупатели должны оценить прочность материала, покрытие, диапазон профиля, рисунок отверстий, метод пробивки, рулонный инструмент, формующую способность, систему резки, метод регулировки, автоматизацию и реальную производительность производства. Эти факторы определяют, может ли линия последовательно производить квалифицированные кронштейны.
Перед размещением заказа подготовьте полный технический файл и запросите письменную конфигурацию строки. поставщик должен объяснить, как каждый этап от загрузки катушки до готового профиля коллекция (поддержки) необходимые продукты.
Вы можете просмотреть Jinbolida's линия по производству солнечных панелей и его шире оборудование для обработки профиля для связанных производственных решений. чтобы получить конфигурацию на основе чертежей кронштейнов, материалов, рисунков отверстий и целевого показателя мощности, отправьте информацию о проекте через страница контактов.
Часто задаваемые вопросы
Какие профили может производить профилегибочная машина для монтажа солнечных кронштейнов
В зависимости от конструкции и оснастки машина может изготавливать С-образные, U-образные, Z-образные, с губчатым каналом, с щелевым каналом или индивидуальные фотоэлектрические монтажные профили.
Может ли одна машина производить каналы C и U?
Возможно, это возможно со сменным или специально разработанным регулируемым инструментом Поставщик должен оценить точные чертежи, диапазон материалов и требуемый метод переналадки.
Следует ли пробивать отверстия до или после профилирования?
Предварительная штамповка удобна, потому что полоса плоская и легкая для поддержки. пост-пуансонирование может быть полезным, когда места отверстий должны ссылаться на готовый профиль. лучший метод зависит от чертежа продукта и требуемой точности.
Может ли машина перерабатывать оцинкованную сталь?
Да, если оснастка и линия предназначены для указанной марки, толщины и покрытия оцинкованной стали. поверхности валков и обработка полос должны минимизировать повреждение покрытия.
Сколько формовки требуется?
Число зависит от сложности профиля, свойств материала, толщины, радиуса угла, требуемой скорости и допуска. больше станций не являются автоматически лучше, если они не поддерживают подходящую последовательность формирования.
В чем разница между фиксированными и регулируемыми машинами?
Стационарная машина оптимизирована для определенного профиля, в то время как регулируемая машина может изменять выбранные размеры профиля Покупатели должны подтвердить реальный диапазон регулировки перед заказом.
Как рассчитывается скорость производства?
Реальная скорость должна включать циклы штамповки, формовки, резки и обработки материала. Рассчитывайте продаваемую продукцию, а не полагайтесь только на максимальную скорость формовочного участка.
Какая информация требуется для машинного предложения?
Предоставьте чертежи профиля, марки материалов, толщину, рисунок отверстий, готовую длину, требования к допускам, данные о катушках, производственные цели, условия мощности и заводскую планировку.
Может ли одна линия производить солнечные кронштейны разной длины?
Да. запрограммированная система подачи и резки обычно может производить различную длину в пределах своего расчетного диапазона. шаблоны отверстий также могут быть изменены с помощью программы управления, когда конфигурация штамповки поддерживает их.
Как следует протестировать машину перед поставкой?
Используйте репрезентативный производственный материал и проверяйте размеры профиля, положение отверстий, прямолинейность, скручивание, длину среза, качество поверхности, скорость и производительность переналадки.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French