
Machine de formage de rouleaux de support de montage solaire : profils C vs U
/Machine de formage de rouleaux de support de montage solaire : profils C vs U
Table des matières
Une machine de formage de rouleaux de support de montage solaire convertit les bobines métalliques en profilés en forme de C, en forme de U, en forme de Z ou personnalisés utilisés dans les systèmes de montage photovoltaïque. Cependant, choisir la bonne ligne de production nécessite plus que décider quelle forme de profil fabriquer.
Les acheteurs doivent définir le dessin du support, la qualité du matériau, l'épaisseur de la bande, le motif du trou, la tolérance dimensionnelle, la vitesse de production et le niveau d'automatisation requis. Ces spécifications déterminent l'outillage du rouleau, les postes de formage, le système de poinçonnage, la méthode de coupe, la capacité d'entraînement et la disposition globale de la ligne.
Principaux points à retenir :
- Les profils en C et en U répondent à différentes exigences structurelles et d'installation.
- Le dessin du support fini doit être confirmé avant la conception de la machine.
- La résistance du matériau, le revêtement et l'épaisseur affectent l'outillage du rouleau et la force de formage.
- Les systèmes de pré-poinçonnage et de post-poinçonnage offrent différents avantages de production.
- Les machines réglables peuvent réduire les changements d'outillage lors de la production de plusieurs tailles de profil.
- La vitesse maximale de la ligne ne représente pas toujours une sortie réelle vendable.
- La position du trou, les dimensions du profil, la rectitude et la protection du revêtement doivent être incluses dans les tests d'acceptation.
- Les acheteurs doivent demander une configuration complète de la chaîne de production plutôt que de comparer uniquement la machine de formage.
Qu'est-ce qu'une machine de formage de rouleaux de support de montage solaire ?
Une machine de formage de rouleaux de support de montage solaire est un système de production industriel qui forme en continu des bandes métalliques en profils structurels pour des applications de montage photovoltaïque Le métal passe à travers une série de stations de laminage, chaque station le courbant progressivement vers la section transversale requise.
Selon la conception du produit, la chaîne de production peut intégrer le déroulement, le nivellement, l'alimentation servo, le poinçonnage, le profilage, la découpe, la collecte de produits et la surveillance numérique de la production.
Formage continu de rouleaux à froid
Le formage à froid des rouleaux façonne la bande à température ambiante à travers une séquence contrôlée de rouleaux Chaque station de formage complète une petite partie du coude total, aidant la ligne à produire des profils cohérents en longueurs continues.
Cette méthode est particulièrement adaptée à la production répétée car elle combine la vitesse de formage avec la répétabilité dimensionnelle.
Traitement intégré des trous
Les profils de montage solaires contiennent normalement des trous d'installation, des fentes ou des modèles de connexion répétés Un système de poinçonnage intégré peut compléter ces fonctionnalités avant ou après le processus de formage principal.
La disposition de poinçonnage doit suivre le dessin approuvé du produit Les dimensions du trou, l'espacement, la distance des bords et l'orientation ne doivent pas être déterminés par le fournisseur de l'équipement sans apport structurel.
Coupe de longueur automatisée
Après formage, le profilé est découpé à sa longueur programmée Selon la conception de la ligne, la découpe peut avoir lieu avant le formage, après le formage, ou à travers un système de découpe volant qui fonctionne sans arrêter la chaîne de production.
Profils C vs Profils U pour les systèmes de montage solaire
Les profils en forme de C et en forme de U peuvent sembler similaires, mais leurs sections transversales, leurs bords, leurs méthodes d'installation et leur comportement structurel peuvent différer. Le profil correct doit être sélectionné par le concepteur du système de montage en fonction de la charge, de la portée, de la connexion, de l'environnement et des exigences applicables du projet.
Une machine de formage de rouleaux de support de montage solaire doit être configurée autour du profil exact plutôt que d'une description générale telle que le canal “solar.”
| Facteur de comparaison | Profilé en forme de C | Profil en U |
|---|---|---|
| Section transversale de base | Canal avec options de lèvres vers l'intérieur ou vers l'extérieur | Canal ouvert sans lèvres de retour prononcées |
| Conception des bords | Peut inclure des lèvres de renforcement | A généralement des bords ouverts plus simples |
| Rigidité structurelle | Les lèvres peuvent améliorer la rigidité locale | Dépend principalement de l'âme, de la bride, du matériau et de l'épaisseur |
| Connexions communes | Boulons, écrous de canal, pinces, supports | Boulons, vis, plaques et connexions directes |
| Outillage rouleau | Peut nécessiter des postes supplémentaires pour la formation des lèvres | A souvent une section transversale plus simple |
| Ajustement de taille | Les systèmes réglables peuvent prendre en charge plusieurs largeurs et hauteurs | L'ajustement peut être plus simple pour les profils de base |
| Exigences de poinçonnage | Comprend généralement des fentes et des trous de montage répétés | Peut utiliser des trous ronds, des fentes ou des motifs spécifiques au projet |
| Meilleure base de sélection | Dessin de structure et d'installation approuvé | Dessin de structure et d'installation approuvé |
Aucun des deux profils n'est automatiquement meilleur pour chaque projet photovoltaïque La décision finale doit être basée sur les exigences d'ingénierie plutôt que sur la seule commodité de production.
Comprendre les supports solaires à canal C
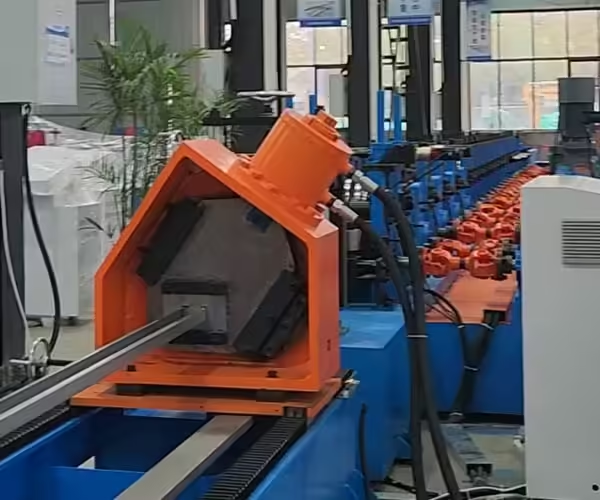
Un support solaire à canal en C comprend normalement une âme, deux brides et des lèvres optionnelles. Les lèvres peuvent ajouter une rigidité locale et peuvent également supporter des écrous, des pinces ou des systèmes de connexion particuliers.
La section transversale détaillée peut varier considérablement d'un fabricant à l'autre de systèmes de montage.
Profils C à lèvres
Un profilé en C à lèvres comporte de courts bords de retour aux extrémités des flasques Ces caractéristiques peuvent augmenter la complexité de formage car les lèvres et les flasques principaux doivent être réalisés dans un ordre contrôlé.
Considérations sur la formation de rouleaux
La conception du rouleau doit empêcher les ondes de bord, la torsion, le retour élastique excessif et les dommages au revêtement protecteur. Les petites dimensions des lèvres peuvent être particulièrement sensibles à la variation du matériau et à l’alignement de l’outillage.
Canaux C à fente
Les fentes permettent aux installateurs d'ajuster la position des boulons, des pinces et des plaques de connexion. Leur longueur, leur largeur, leur espacement et leur orientation doivent être définis dans le dessin du produit.
Si plusieurs modèles de créneaux sont requis, le système de contrôle de poinçonnage doit stocker et exécuter différents programmes sans créer de temps de changement inutile.
Production réglable sur canal C
Certains fabricants exigent plusieurs largeurs de canal ou hauteurs de bride Une machine de formage de rouleaux de support de montage solaire réglable peut réduire le besoin de remplacement complet du rouleau lorsque les dimensions du produit changent.
Cependant, “adjustable” ne signifie pas que chaque profil peut être produit avec un seul jeu d'outillage Les acheteurs doivent confirmer la plage de réglage exacte et identifier les dimensions qui nécessitent encore des changements d'outillage.
Comprendre les supports solaires U-Channel

Un canal en U a généralement une âme centrale et deux brides ouvertes. Sa géométrie relativement simple peut le rendre adapté aux rails, pannes, supports, éléments de connexion et autres composants du système de montage.
L'absence de lèvres de rappel peut simplifier le formage, mais la précision dimensionnelle reste importante.
Profils U de base
Un profilé en U de base peut être produit à partir d'acier galvanisé, d'acier revêtu ou d'un autre métal spécifié Les postes de formage requis dépendent de la résistance du matériau, de l'épaisseur, de la profondeur du canal, de la hauteur de la bride et du rayon du coin.
Canaux en U perforés
Les canaux en U perforé contiennent des trous ou des fentes pour l'installation et le réglage Le système de poinçonnage doit se coordonner avec le système d'alimentation afin que chaque caractéristique reste dans la bonne position par rapport aux extrémités coupées.
Contrôle de distance finale
Même si l'espacement répété des trous est correct, une référence de coupe inexacte peut laisser le premier ou le dernier trou trop près de l'extrémité du profil Le poinçonnage et la coupe doivent donc fonctionner comme un seul processus coordonné.
Profils U avec fonctionnalités de renforcement
Certaines conceptions incluent des nervures, des rainures, des perles ou des éléments de raidissement dans l'âme ou la bride. Ces détails peuvent augmenter la rigidité ou prendre en charge une méthode d'assemblage spécifique.
Ils affectent également la conception de l'outillage et la séquence de formage Le fournisseur de la machine doit recevoir le dessin complet du profil avant de préparer un devis.
Quel profil est le plus facile à fabriquer ?
Les profils en U simples nécessitent généralement moins d'étapes de formage que les profils en C à lèvres complexes Cependant, la difficulté de production dépend de plus que le nom de la section transversale.
Un profil en U profond fabriqué à partir d'acier épais à haute résistance peut être plus exigeant qu'un petit profil en C fabriqué à partir d'un matériau plus léger.
Facteurs qui augmentent la difficulté de formation
Les caractéristiques suivantes peuvent rendre l'un ou l'autre profil plus difficile à produire :
- Acier à haute résistance
- Matériau en bande épaisse
- Canaux étroits ou profonds
- Rayons de petits coins
- Lèvres longues de retour
- Traverses asymétriques
- Trous rapprochés
- Surfaces gaufrées ou nervurées
- Limites strictes de torsion et de rectitude
- Revêtements sensibles aux dommages
Printemps
Le retour élastique se produit lorsque le matériau revient partiellement vers sa forme originale après avoir quitté les rouleaux. Son effet varie en fonction de la résistance du matériau, de l'épaisseur, du rayon de courbure et de la géométrie du profil.
L'outillage de rouleau doit compenser le retour élastique prévisible sans provoquer de contraintes excessives ni de dommages au revêtement.
Twist de profil
La torsion peut résulter d'une force de formage inégale, d'un alignement incorrect du rouleau, de propriétés de bande incohérentes ou d'un motif de trou asymétrique. Cela peut rendre l’installation difficile même lorsque les dimensions individuelles de la section transversale semblent correctes.
Sélection de matériaux pour les profils de montage solaire
La machine de formage de rouleaux de support de montage solaire doit être conçue pour le matériau réel utilisé dans la production. Décrire le matériau simplement comme un“ en acier généralisé n'est pas suffisant pour une conception précise de la machine.
Le fournisseur doit recevoir la qualité, la limite d'élasticité, la résistance à la traction, le type de revêtement, la plage d'épaisseur et la tolérance à la largeur de la bande.
Acier galvanisé
L'acier galvanisé est largement utilisé pour les composants structurels extérieurs car le revêtement de zinc offre une protection contre la corrosion. Pendant le profilage, les surfaces d'outillage et la manipulation des matériaux doivent être contrôlées pour réduire les rayures ou les écaillages.
Acier pré-revêtu
Certains profilés sont produits à partir d'un matériau pré-enduit L'aspect de surface et l'intégrité du revêtement peuvent être des critères d'acceptation importants, surtout lorsque le composant formé ne recevra pas de traitement supplémentaire.
Qualité de la surface d'outillage
Des surfaces de rouleaux lisses, des chemins de matériaux propres, un jeu de rouleaux correct et un guidage contrôlé des bandes aident à protéger le matériau revêtu. La saleté ou les particules métalliques emprisonnées entre la bande et les rouleaux peuvent créer des marques de surface continues.
Acier à haute résistance
Un matériau à haute résistance peut permettre à un concepteur de système de montage d'obtenir des performances spécifiques avec une section relativement fine. Cependant, cela nécessite généralement une plus grande force de formage et un contrôle de retour élastique plus minutieux.
La puissance du moteur, le diamètre de l'arbre, la rigidité du cadre, le matériau du rouleau et le nombre de postes de formage doivent être évalués en conséquence.
Aluminium et autres matériaux
Certains composants de montage solaire sont fabriqués en aluminium ou en d'autres matériaux résistant à la corrosion Ces matériaux ont des comportements de formage qui diffèrent de l'acier au carbone.
Une chaîne de production destinée à plusieurs matériaux doit être revue pour vérifier le dégagement des rouleaux, la protection de la surface, la séquence de formage et la compatibilité de coupe.
Pré-poinçonnage vs post-poinçonnage
La position de poinçonnage est l'une des décisions les plus importantes lors de la configuration d'une machine de formage de rouleaux de support de montage solaire Les deux systèmes de pré-poinçonnage et de post-poinçonnage peuvent convenir lorsqu'ils sont correctement conçus.
La décision dépend des modèles de trous, de la vitesse de production, de la forme du profil, de la tolérance de position, de l'accès à l'outil et de la disposition des lignes.
Pré-poinçonnage avant formage du rouleau
Dans un système de pré-poinçonnage, des trous et des fentes sont réalisés alors que la bande est encore plane La bande plate est plus facile à supporter, et la matrice de poinçonnage peut accéder au matériau sans interférence des brides formées.
Le pré-poinçonnage est couramment utilisé pour les trous et fentes répétés dans les profils de montage solaires.
Avantages du pré-poinçonnage
- Accès plus facile aux matrices
- Traitement pratique de plusieurs formes de trous
- Support stable pour bande plate
- Convient pour l'alimentation servo intégrée
- Construction d'outil de poinçonnage potentiellement plus simple
Points à contrôler
Le processus de formation des rouleaux peut légèrement affecter la relation finale entre les trous et les dimensions du profil La précision de l'alimentation, le mouvement de la bande, la déformation de formation et la référence de coupe doivent être coordonnés.
Post-poinçonnage après formage du rouleau
Le post-poinçonnage crée des trous une fois que le profil a atteint ou s'est approché de sa forme finale. Cela peut aider à positionner certains trous par rapport aux caractéristiques du profil fini.
Cependant, la section transversale formée peut restreindre l'accès à la matrice et nécessiter un outillage de support spécialisé.
Avantages du post-poinçonnage
- L'emplacement du trou peut référencer le profil formé
- Convient à certaines caractéristiques latérales ou de bride
- Peut prendre en charge les exigences de traitement personnalisées sélectionnées
Points à contrôler
Le profilé doit être soutenu pendant le poinçonnage pour éviter toute déformation La vitesse de poinçonnage et le mouvement de la matrice peuvent également limiter la vitesse totale de production.
Stop-to-Punch vs Flying Punching
Un système stop-to-punch met en pause le mouvement de la bande pendant le cycle de poinçonnage Il peut offrir une méthode de contrôle plus simple mais crée une production intermittente.
Un système de poinçonnage volant se synchronise avec le matériau en mouvement et peut prendre en charge une sortie continue plus élevée.
Système Stop-to-Punch
Ce système peut être approprié lorsque la vitesse de production est modérée, que les modèles de trous sont complexes ou que le coût d'investissement doit être contrôlé.
L'acheteur doit calculer la production réelle en utilisant le cycle de poinçonnage complet plutôt que la vitesse maximale de la machine de formage.
Système de poinçonnage volant
Le poinçonnage volant peut réduire les arrêts et améliorer la production continue Il nécessite une synchronisation précise des mouvements et un système de contrôle capable de coordonner la position du matériau avec le mouvement de poinçonnage.
Quand une automatisation plus élevée crée de la valeur
Le poinçonnage volant est plus précieux lorsque le volume de commande est suffisamment élevé pour justifier l'équipement ajouté et la complexité de contrôle Il ne doit pas être sélectionné uniquement parce qu'il semble plus avancé.
Composants principaux d'une ligne de production de supports photovoltaïques
Une ligne de production complète contient plus que la section de formation de rouleaux Chaque composant doit prendre en charge le matériau requis, la gamme de profils et l'objectif de production.
Dérouleur hydraulique ou mécanique
Le dérouleur supporte et alimente la bobine métallique Il doit être sélectionné en fonction de la largeur de la bobine, du diamètre intérieur, du diamètre extérieur et du poids maximum.
Pour des bobines plus lourdes ou une production continue, l'expansion hydraulique et la rotation motorisée peuvent réduire la manutention manuelle.
Unité de nivellement
L'unité de nivellement aide à corriger le jeu de bobines et prépare la bande pour une alimentation et un poinçonnage précis. Un mauvais nivellement peut contribuer à des positions de trous instables et à une déformation du profil.
Système d'alimentation servo
L'alimentation servo contrôle la longueur du matériau entrant dans la section de poinçonnage ou de coupe. Sa précision affecte directement l'espacement des trous et la longueur du produit fini.
Presse à poinçonner
La presse à poinçonner crée des trous, des fentes, des encoches ou d'autres caractéristiques requises Sa capacité doit être basée sur la résistance du matériau, l'épaisseur, le périmètre de coupe total et le nombre de trous simultanés.
Unité de formation de rouleaux
Cette section contient le cadre, les arbres, les rouleaux, les roulements, la transmission et les mécanismes de réglage. Il effectue la séquence de flexion progressive qui crée le profil final.
Système de coupe
Le système de coupe peut utiliser une configuration prédécoupée, post-découpée, scie ou à matrice. La méthode correcte dépend de la forme du profil, des exigences de qualité des bords, de la vitesse et de la tolérance.
Système de sortie et de collecte
Les profilés finis doivent être soutenus et retirés de la zone de coupe en toute sécurité L'empilage automatique peut être utile pour les profilés longs ou la production en grand volume.
Outillage fixe vs machine de formage de rouleaux réglable
Une machine à outillage fixe est conçue autour d'un profil défini ou d'une famille de produits étroite Une machine réglable permet de changer des dimensions sélectionnées par des réglages mécaniques ou asservis.
Le bon choix dépend du volume de commande et de la diversité des produits.
| Facteur de sélection | Machine à outils fixes | Machine réglable |
|---|---|---|
| Variété de produits | Idéal pour les profils stables et répétés | Mieux pour plusieurs tailles connexes |
| Configuration initiale | Relativement simple | Nécessite une définition minutieuse de la plage |
| Changement | Peut nécessiter un remplacement du rouleau | Certaines tailles peuvent changer par ajustement |
| Coût d'outillage | Un outillage séparé peut être nécessaire | Peut réduire le nombre d'ensembles de rouleaux complets |
| Stabilité de la production | Fort pour une production dédiée à grand volume | Dépend de la précision de l'ajustement |
| Exigences de l'opérateur | Compétences d'installation standard | Paramètre supplémentaire et contrôle de réglage |
| Meilleure application | Grandes commandes de profils cohérents | Production flexible ou multi-taille |
Une machine de formage de rouleaux de support de montage solaire réglable doit être évaluée en utilisant la plage de profil réelle Les acheteurs doivent demander quelles dimensions sont automatiquement ajustées, ajustées manuellement ou fixées par un outillage.
À quelle vitesse une ligne de formation de support solaire doit-elle fonctionner ?
La vitesse de production doit être mesurée par des profilés finis qualifiés plutôt que par le mouvement le plus rapide de la section de formage Le poinçonnage, la coupe, les changements de bobine, les ajustements de taille et les inspections influencent tous la capacité réelle.
La machine doit maintenir les dimensions et la qualité de surface requises à la vitesse de travail convenue.
Vitesse de formage mécanique
C'est la vitesse à laquelle la section de formage peut déplacer la matière dans des conditions convenables Elle peut ne pas comporter de butées pour le poinçonnage ou la découpe.
Vitesse de ligne intégrée
La vitesse intégrée reflète la relation entre l'alimentation, le poinçonnage, le formage, la découpe et la collecte. Il fournit une base plus réaliste pour la planification de la production.
Sortie vendable
La sortie vendable exclut les pièces de configuration, les extrémités de bobines, les sections mal poinçonnées, les rejets dimensionnels et les profilés avec des revêtements endommagés.
Demandez une Matrice de Capacité
Le fournisseur doit estimer la production stable pour des combinaisons représentatives de :
- Type de profil
- Qualité matérielle
- Épaisseur de bande
- Longueur finie
- Modèle de trou
- Méthode de poinçonnage
- Méthode de découpe
Vérifications de qualité de profil important
Les supports photovoltaïques finis doivent être inspectés par rapport aux spécifications de dessin et d'achat approuvées. L’apparence visuelle à elle seule ne peut pas confirmer si le profil est adapté à l’assemblage.
Dimensions transversales
Vérifiez la largeur de l'âme, la hauteur de la bride, la longueur des lèvres, le rayon du coin et les dimensions globales du profil. Les mesures doivent être prises à des points définis et enregistrées de manière cohérente.
Position du trou et de la fente
Vérifiez le diamètre du trou, la longueur de la fente, la largeur de la fente, l'entraxe, l'orientation et la distance par rapport à l'extrémité coupée.
Droiture et torsion
Les profils solaires longs peuvent développer un arc, un carrossage ou une torsion. Ces conditions peuvent entraîner des problèmes d’alignement lors de l’installation.
Longueur de coupe et qualité de fin
La longueur finie doit rester dans la tolérance convenue Les extrémités coupées doivent également être évaluées pour les bavures, la déformation et l'équerrage.
Condition de revêtement
Inspectez la surface pour déceler les rayures, les marques de rouleau, les écaillages et le substrat exposé. La condition autorisée doit être convenue avant la production.
Comment choisir la bonne machine de formage de rouleaux de support de montage solaire
Commencez par préparer un fichier produit complet Un fournisseur ne peut pas configurer avec précision la ligne en utilisant seulement une photo de profil ou des dimensions approximatives.
Soumettez le dessin du profil terminé
Le dessin doit clairement montrer:
- C, U, Z ou section personnalisée
- Dimensions de l'âme, de la bride et des lèvres
- Rayons d'angle
- Épaisseur du matériau
- Modèles de trous et de fentes
- Longueur du profil fini
- Tolérances dimensionnelles
- Exigences de rectitude et de torsion
Fournir des données matérielles complètes
Inclure:
- Norme et qualité du matériau
- Rendement et résistance à la traction
- Plage d'épaisseur
- Tolérance bande-largeur
- Revêtement de surface
- Diamètre intérieur et extérieur de la bobine
- Poids maximum de la bobine
Définir les exigences de production
Le fournisseur doit savoir:
- Pièces ou compteurs requis par équipe
- Principales tailles de profil
- Quantité moyenne de commande
- Nombre de changements quotidiens
- Production annuelle attendue
- Opérateurs disponibles
- Niveau d'automatisation requis
Confirmez les conditions d'usine
Fournir la tension, la fréquence, la phase, la surface au sol, la hauteur du bâtiment, la capacité de levage et les conditions de fondation disponibles Ces détails influencent l'aménagement des lignes et la planification de l'installation.
Jinbolida équipement de formation de supports solaires photovoltaïques peut être personnalisé autour de différents profils et exigences de production.
Liste de contrôle des tests d'acceptation en usine
Un essai de réception en usine devrait démontrer que la chaîne de production terminée peut fabriquer le profil convenu avant expédition.
Le document d'acceptation doit définir le matériau d'essai, le dessin du profil, la vitesse de fonctionnement, les méthodes de mesure et les critères de réussite.
Vérifiez le cycle de production complet
Le test doit comprendre notamment
- Alimentation en bobine ou en bande d'échantillon
- Nivellement
- Positionnement servo
- Poinçonnage de trou
- Rouleau formant
- Coupe
- Collection de produits
- Inspection du profil fini
Mesurer les produits représentatifs
N'inspectez pas seulement le premier échantillon acceptable Produisez suffisamment de profils pour évaluer la stabilité du processus, la position des trous répétés, la consistance de la coupe et l'état de surface.
Testez plus d’une taille
Si la machine est vendue en tant que réglable ou multiprofil, le test de réception doit inclure des produits représentatifs de différentes parties de la gamme convenue.
Temps de changement d'enregistrement
Pour les acheteurs produisant plusieurs spécifications de support, documentez le temps et les étapes nécessaires pour modifier les dimensions du profil ou l'outillage Cela révèle si la machine peut respecter le calendrier de production prévu.
Erreurs courantes d’achat
Plusieurs erreurs évitables peuvent entraîner un retard d'installation, une mauvaise qualité de profil ou un rendement inférieur aux prévisions.
Commander avant que le dessin du produit ne soit définitif
De petits changements à la hauteur de la bride, à l'angle des lèvres, à l'emplacement du trou ou au rayon du coin peuvent nécessiter des modifications de l'outillage Finaliser la gamme de produits approuvée avant le début de la fabrication de la machine.
Comparaison uniquement du prix de la machine
Une citation peut inclure des matrices de poinçonnage, un outillage de rouleau, un dérouleur et un empilement automatique, tandis qu'une autre les exclut. Comparez la portée complète de la ligne et les performances techniques.
Ignorer la force du matériau
Deux bobines de même épaisseur peuvent nécessiter une force de formage différente car leurs propriétés mécaniques sont différentes.
En supposant qu’un ensemble d’outils crée chaque profil
Des profils en C et en U d'apparence similaire peuvent encore nécessiter des jeux de rouleaux ou des postes de formage différents Demandez une liste d'outillage profil par profil.
Se concentrer uniquement sur la vitesse maximale
Le rendement réel peut être limité par la fréquence de poinçonnage, la longueur finie, les cycles de coupe ou les changements de produit.
Ne pas protéger le revêtement
La finition de l'outillage, le dégagement des rouleaux, la propreté des matériaux et les méthodes de manipulation doivent être pris en compte lorsque de l'acier galvanisé ou pré-revêtu est utilisé.
Conclusion
Le choix d'une machine de formage de rouleaux de support de montage solaire commence par le support fini, et non par le catalogue de la machine. Les profils en forme de C et en forme de U ont des caractéristiques de formage et d'installation différentes, et chaque produit doit être soutenu par un dessin et une spécification de matériau approuvés.
Les acheteurs doivent évaluer la résistance du matériau, le revêtement, la plage de profil, le motif des trous, la méthode de poinçonnage, l'outillage des rouleaux, la capacité de formage, le système de coupe, la méthode de réglage, l'automatisation et la production réelle. Ces facteurs déterminent si la ligne peut produire systématiquement des supports qualifiés.
Avant de passer une commande, préparez un dossier technique complet et demandez une configuration de ligne écrite. Le fournisseur doit expliquer comment chaque étape du chargement de la bobine vers le profil fini fournit les produits requis.
Vous pouvez consulter celui de Jinbolida ligne de production de montage solaire et son plus large équipement de traitement de profil pour les solutions de production connexes Pour obtenir une configuration basée sur vos dessins de parenthèses, matériaux, modèles de trous et objectif de capacité, soumettez les informations du projet via le page contact.
FAQ
Quels profils une machine de formage de rouleaux de support de montage solaire peut-elle produire
En fonction de sa conception et de son outillage, la machine peut produire des profils de montage photovoltaïque en forme de C, en forme de U, en forme de Z, à canal à lèvres, à canal fendu ou personnalisés.
Une machine peut-elle produire à la fois des canaux C et U ?
Il peut être possible avec un outillage réglable interchangeable ou spécialement conçu Le fournisseur doit évaluer les dessins exacts, la gamme de matériaux et la méthode de changement requise.
Les trous doivent-ils être percés avant ou après le profilage ?
Le prépoinçonnage est pratique car la bande est plate et facile à supporter Le postpoinçonnage peut être utile lorsque les emplacements des trous doivent faire référence au profil fini La meilleure méthode dépend du dessin du produit et de la précision requise.
La machine peut-elle traiter l'acier galvanisé
Oui, si l'outillage et la ligne sont conçus pour la nuance, l'épaisseur et le revêtement d'acier galvanisé spécifiés Les surfaces de rouleaux et la manipulation des bandes doivent minimiser les dommages au revêtement.
Combien de postes de formage sont nécessaires ?
Le nombre dépend de la complexité du profil, des propriétés du matériau, de l'épaisseur, du rayon du coin, de la vitesse requise et de la tolérance. Plus de stations ne sont pas automatiquement meilleures à moins qu'elles ne prennent en charge une séquence de formage appropriée.
Quelle est la différence entre les machines fixes et réglables ?
Une machine fixe est optimisée pour un profil défini, tandis qu'une machine réglable peut modifier les dimensions de profil sélectionnées Les acheteurs doivent confirmer la plage de réglage réelle avant de commander.
Comment est calculée la vitesse de production ?
La vitesse réelle devrait inclure les cycles de poinçonnage, de formage, de coupe et de manutention des matériaux Calculez la sortie vendable plutôt que de compter uniquement sur la vitesse maximale de la section de formage.
Quelles informations sont requises pour un devis machine ?
Fournir des dessins de profil, des qualités de matériaux, des épaisseurs, des motifs de trous, des longueurs finies, des exigences de tolérance, des données de bobine, des objectifs de production, des conditions de puissance et une disposition d'usine.
Une ligne peut-elle produire des supports solaires de différentes longueurs ?
Oui. Un système d'alimentation et de coupe programmé peut normalement produire différentes longueurs dans sa plage conçue. Les modèles de trous peuvent également être modifiés via le programme de commande lorsque la configuration de poinçonnage les prend en charge.
Comment la machine doit-elle être testée avant la livraison ?
Utilisez un matériau de production représentatif et inspectez les dimensions du profil, la position des trous, la rectitude, la torsion, la longueur de coupe, la qualité de la surface, la vitesse et les performances de changement.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish