
آلة تشكيل قوس التثبيت بالطاقة الشمسية: ملفات تعريف C vs U
جدول المحتويات
تقوم آلة تشكيل قوس التثبيت بالطاقة الشمسية بتحويل الملفات المعدنية إلى مقاطع جانبية على شكل C أو على شكل U أو على شكل Z أو مخصصة تستخدم في أنظمة التركيب الكهروضوئية. ومع ذلك، فإن اختيار خط الإنتاج المناسب يتطلب أكثر من مجرد تحديد شكل الملف الشخصي الذي سيتم تصنيعه.
يجب على المشترين تحديد رسم الأقواس، ودرجة المواد، وسمك الشريط، ونمط الثقب، وتسامح الأبعاد، وسرعة الإنتاج، ومستوى الأتمتة المطلوب. تحدد هذه المواصفات أدوات اللف ومحطات التشكيل ونظام التثقيب وطريقة القطع وسعة القيادة والتخطيط العام للخط.
الوجبات الرئيسية:
- تخدم ملفات تعريف C وU متطلبات هيكلية وتركيبية مختلفة.
- يجب تأكيد رسم القوس النهائي قبل تصميم الماكينة.
- تؤثر قوة المادة والطلاء والسمك على أدوات اللف وقوة التشكيل.
- توفر أنظمة ما قبل التثقيب وما بعد التثقيب مزايا إنتاجية مختلفة.
- يمكن للآلات القابلة للتعديل تقليل تغييرات الأدوات عند إنتاج عدة أحجام لملفات التعريف.
- لا تمثل السرعة القصوى للخط دائمًا مخرجات حقيقية قابلة للبيع.
- يجب تضمين موضع الثقب وأبعاد المظهر الجانبي والاستقامة وحماية الطلاء في اختبار القبول.
- يجب على المشترين طلب تكوين خط إنتاج كامل بدلاً من مقارنة آلة التشكيل فقط.
ما هي آلة تشكيل قوس التثبيت بالطاقة الشمسية؟
آلة تشكيل قوس التثبيت بالطاقة الشمسية هي نظام إنتاج صناعي يقوم بشكل مستمر بتشكيل شريط معدني في مقاطع هيكلية لتطبيقات التركيب الكهروضوئية. يمر المعدن عبر سلسلة من محطات اللف، حيث تقوم كل محطة بثنيه تدريجيًا نحو المقطع العرضي المطلوب.
اعتمادًا على تصميم المنتج، قد يدمج خط الإنتاج فك اللف، والتسوية، والتغذية المؤازرة، والتثقيب، وتشكيل اللف، والقطع، وجمع المنتجات، ومراقبة الإنتاج الرقمي.
تشكيل اللفة الباردة المستمر
يشكل تشكيل اللفة الباردة الشريط في درجة حرارة الغرفة من خلال تسلسل متحكم فيه من البكرات. تكمل كل محطة تشكيل جزءًا صغيرًا من الانحناء الإجمالي، مما يساعد الخط على إنتاج مقاطع جانبية متسقة بأطوال متواصلة.
هذه الطريقة مناسبة بشكل خاص للإنتاج المتكرر لأنها تجمع بين سرعة التشكيل وتكرار الأبعاد.
معالجة متكاملة للثقوب
تحتوي ملفات التثبيت الشمسية عادةً على فتحات تثبيت أو فتحات أو أنماط اتصال متكررة. يمكن لنظام التثقيب المتكامل إكمال هذه الميزات قبل أو بعد عملية التشكيل الرئيسية.
يجب أن يتبع تخطيط التثقيب رسم المنتج المعتمد. لا ينبغي تحديد أبعاد الثقب والتباعد ومسافة الحافة والاتجاه من قبل مورد المعدات دون إدخال هيكلي.
قطع الطول الآلي
بعد التشكيل، يتم قطع المظهر الجانبي إلى طوله المبرمج. اعتمادًا على تصميم الخط، قد يتم القطع قبل التشكيل، أو بعد التشكيل، أو من خلال نظام القطع الطائر الذي يعمل دون إيقاف خط الإنتاج.
ملفات تعريف C مقابل ملفات تعريف U لأنظمة تركيب الطاقة الشمسية
قد تبدو المقاطع الجانبية على شكل C وU متشابهة، ولكن يمكن أن تختلف المقاطع العرضية والحواف وطرق التثبيت والسلوك الهيكلي. يجب تحديد ملف التعريف الصحيح بواسطة مصمم نظام التثبيت وفقًا لمتطلبات الحمل والامتداد والاتصال والبيئة ومتطلبات المشروع المعمول بها.
يجب تكوين آلة تشكيل قوس التثبيت بالطاقة الشمسية حول المظهر الجانبي الدقيق بدلاً من الوصف العام مثل قناة “solar.”
| عامل المقارنة | الملف الشخصي على شكل C | ملف تعريف على شكل حرف U |
|---|---|---|
| المقطع العرضي الأساسي | قناة مع خيارات الشفاه الداخلية أو الخارجية | قناة مفتوحة بدون شفاه عودة واضحة |
| تصميم الحافة | قد تشمل تعزيز الشفاه | عادة ما يكون له حواف مفتوحة أبسط |
| الصلابة الهيكلية | قد تعمل الشفاه على تحسين التيبس الموضعي | يعتمد بشكل أساسي على الويب والشفة والمواد والسمك |
| اتصالات مشتركة | البراغي، صواميل القناة، المشابك، الأقواس | البراغي والمسامير والألواح والوصلات المباشرة |
| أدوات لفة | قد يتطلب محطات إضافية لتشكيل الشفاه | في كثير من الأحيان يحتوي على مقطع عرضي أبسط |
| تعديل الحجم | قد تدعم الأنظمة القابلة للتعديل عروض وارتفاعات متعددة | قد يكون التعديل أسهل بالنسبة للملفات الشخصية الأساسية |
| متطلبات اللكم | يتضمن عادةً فتحات وفتحات تثبيت متكررة | قد يستخدم ثقوبًا مستديرة أو فتحات أو أنماطًا خاصة بالمشروع |
| أساس أفضل اختيار | الرسم الهيكلي والتركيبي المعتمد | الرسم الهيكلي والتركيبي المعتمد |
لا يعد أي من الملفين أفضل تلقائيًا لكل مشروع كهروضوئي. يجب أن يعتمد القرار النهائي على المتطلبات الهندسية بدلاً من راحة الإنتاج وحدها.
فهم الأقواس الشمسية ذات القناة C
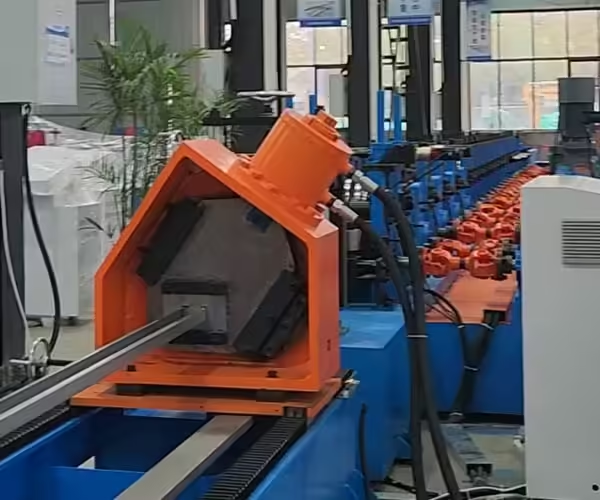
تشتمل الدعامة الشمسية ذات القناة C عادةً على شبكة وحافتين وشفاه اختيارية. يمكن أن تضيف الشفاه صلابة محلية وقد تدعم أيضًا صواميل أو مشابك أو أنظمة توصيل معينة.
يمكن أن يختلف المقطع العرضي التفصيلي بشكل كبير بين الشركات المصنعة لأنظمة التثبيت.
لمحات عن الشفاه C
يحتوي المظهر الجانبي C ذو الشفاه على حواف رجعية قصيرة في نهايات الحواف. قد تزيد هذه الميزات من تعقيد التشكيل لأنه يجب إنتاج الشفاه والحواف الرئيسية بتسلسل متحكم فيه.
اعتبارات تشكيل لفة
يجب أن يمنع تصميم اللفة موجات الحافة والالتواء والزنبرك الزائد وتلف الطبقة الواقية. يمكن أن تكون أبعاد الشفاه الصغيرة حساسة بشكل خاص لتنوع المواد ومحاذاة الأدوات.
قنوات C المشقوقة
تسمح الفتحات للقائمين بالتركيب بضبط موضع البراغي والمشابك وألواح التوصيل. يجب تحديد طولها وعرضها وتباعدها واتجاهها في رسم المنتج.
إذا كانت هناك حاجة إلى عدة أنماط للفتحات، فيجب على نظام التحكم في التثقيب تخزين وتنفيذ برامج مختلفة دون إنشاء وقت تغيير غير ضروري.
إنتاج قناة C قابل للتعديل
تتطلب بعض الشركات المصنعة عدة عروض للقنوات أو ارتفاعات للشفة. قد تقلل آلة تشكيل لفة حامل التثبيت بالطاقة الشمسية القابلة للتعديل من الحاجة إلى استبدال اللفة بالكامل عند تغيير أبعاد المنتج.
ومع ذلك، لا يعني “adjustable” أنه يمكن إنتاج كل ملف تعريف باستخدام مجموعة أدوات واحدة. يجب على المشترين تأكيد نطاق الضبط الدقيق وتحديد الأبعاد التي لا تزال تتطلب تغييرات في الأدوات.
فهم الأقواس الشمسية على شكل حرف U

تحتوي قناة U عمومًا على شبكة مركزية وحافتين مفتوحتين. يمكن لهندستها البسيطة نسبيًا أن تجعلها مناسبة للقضبان والمدادات والدعامات وأعضاء التوصيل ومكونات نظام التثبيت الأخرى.
قد يؤدي غياب الشفاه الراجعة إلى تبسيط عملية التشكيل، لكن دقة الأبعاد تظل مهمة.
ملفات تعريف U الأساسية
يمكن إنتاج مقطع U الأساسي من الفولاذ المجلفن أو الفولاذ المطلي أو أي معدن محدد آخر. تعتمد محطات التشكيل المطلوبة على قوة المادة وسمكها وعمق القناة وارتفاع الحافة ونصف قطر الزاوية.
قنوات U المثقبة
تحتوي قنوات U المثقبة على فتحات أو فتحات للتركيب والضبط. يجب أن ينسق نظام التثقيب مع نظام التغذية بحيث تظل كل ميزة في الموضع الصحيح بالنسبة للأطراف المقطوعة.
التحكم في المسافة النهائية
حتى لو كان تباعد الثقب المتكرر صحيحًا، فإن مرجع القطع غير الدقيق يمكن أن يترك الثقب الأول أو الأخير قريبًا جدًا من نهاية الملف الشخصي. ولذلك يجب أن يعمل التثقيب والقطع كعملية واحدة منسقة.
ملفات تعريف U مع ميزات التعزيز
تتضمن بعض التصميمات أضلاعًا أو أخاديد أو خرزات أو ميزات تقوية في الشبكة أو الحافة. قد تزيد هذه التفاصيل من الصلابة أو تدعم طريقة تجميع معينة.
كما أنها تؤثر على تصميم الأدوات وتسلسل التشكيل. يجب أن يتلقى مورد الماكينة رسم الملف الشخصي الكامل قبل إعداد عرض الأسعار.
ما هو الملف الشخصي الأسهل في التصنيع؟
تتطلب ملفات تعريف U البسيطة عمومًا خطوات تشكيل أقل من ملفات تعريف C ذات الشفاه المعقدة. ومع ذلك، تعتمد صعوبة الإنتاج على أكثر من اسم المقطع العرضي.
قد يكون المظهر الجانبي العميق على شكل حرف U المصنوع من الفولاذ السميك عالي القوة أكثر تطلبًا من المظهر الجانبي الصغير على شكل حرف C المصنوع من مادة أخف وزنًا.
العوامل التي تزيد من صعوبة التشكيل
الميزات التالية يمكن أن تجعل إنتاج أي من الملفين أكثر صعوبة
- فولاذ عالي القوة
- مادة شريطية سميكة
- القنوات الضيقة أو العميقة
- نصف قطر الزاوية الصغيرة
- شفاه طويلة العودة
- المقاطع العرضية غير المتماثلة
- فتحات متباعدة بشكل وثيق
- الأسطح المنقوشة أو المضلعة
- حدود الالتواء والاستقامة الصارمة
- الطلاءات الحساسة للتلف
سبرينغباك
يحدث الزنبرك الخلفي عندما تعود المادة جزئيًا نحو شكلها الأصلي بعد مغادرة اللفات. ويختلف تأثيره وفقًا لقوة المادة وسمكها ونصف قطر الانحناء وهندسة المظهر الجانبي.
يجب أن تعوض أدوات اللف عن الارتداد الزنبركي الذي يمكن التنبؤ به دون التسبب في ضغط مفرط أو تلف الطلاء.
تطور الملف الشخصي
يمكن أن ينتج الالتواء عن قوة تشكيل غير متساوية، أو محاذاة لفة غير صحيحة، أو خصائص شريط غير متناسقة، أو نمط ثقب غير متماثل. يمكن أن يجعل التثبيت صعبًا حتى عندما تبدو أبعاد المقطع العرضي الفردية صحيحة.
اختيار المواد لملفات التثبيت الشمسية
يجب أن تكون آلة تشكيل قوس التثبيت بالطاقة الشمسية مصممة للمادة الفعلية المستخدمة في الإنتاج. إن وصف المادة ببساطة بأنها “galvanized Steel” ليس كافيًا لتصميم الماكينة بدقة.
يجب أن يحصل المورد على الدرجة ذات الصلة، وقوة الخضوع، وقوة الشد، ونوع الطلاء، ونطاق السُمك، وتحمل عرض الشريط.
الفولاذ المجلفن
يستخدم الفولاذ المجلفن على نطاق واسع للمكونات الهيكلية الخارجية لأن طلاء الزنك يوفر الحماية من التآكل. أثناء تشكيل اللف، يجب التحكم في أسطح الأدوات ومعالجة المواد لتقليل الخدش أو التقشر.
الصلب المطلي مسبقًا
يتم إنتاج بعض المقاطع من مادة مطلية مسبقًا. قد يكون مظهر السطح وسلامة الطلاء من معايير القبول المهمة، خاصة عندما لا يتلقى المكون المشكل معالجة إضافية.
جودة سطح الأدوات
تساعد أسطح اللف الملساء ومسارات المواد النظيفة والخلوص الصحيح للفة وتوجيه الشريط المتحكم فيه على حماية المواد المطلية. يمكن أن تؤدي الأوساخ أو الجزيئات المعدنية المحاصرة بين الشريط واللفائف إلى إنشاء علامات سطحية مستمرة.
فولاذ عالي القوة
قد تسمح المواد عالية القوة لمصمم نظام التثبيت بتحقيق أداء محدد بقسم رفيع نسبيًا. ومع ذلك، فإنه يتطلب عمومًا قوة تشكيل أكبر وتحكمًا أكثر دقة في الارتداد.
يجب تقييم قوة المحرك وقطر العمود وصلابة الإطار ومواد اللفة وعدد محطات التشكيل وفقًا لذلك.
الألومنيوم والمواد الأخرى
بعض مكونات التركيب بالطاقة الشمسية مصنوعة من الألومنيوم أو مواد أخرى مقاومة للتآكل. هذه المواد لها سلوكيات تشكيل تختلف عن الفولاذ الكربوني.
يجب مراجعة خط الإنتاج المخصص لمواد متعددة من أجل إزالة اللف وحماية السطح وتسلسل التشكيل وتوافق القطع.
اللكم المسبق مقابل اللكم اللاحق
يعد موضع التثقيب أحد أهم القرارات عند تكوين آلة تشكيل قوس التثبيت بالطاقة الشمسية. يمكن أن يكون كل من أنظمة التثقيب المسبق والتثقيب اللاحق مناسبة عند تصميمها بشكل صحيح.
يعتمد القرار على أنماط الثقب، وسرعة الإنتاج، وشكل الملف الشخصي، والتسامح الموضعي، والوصول إلى الأداة، وتخطيط الخط.
التثقيب المسبق قبل تشكيل اللفة
في نظام التثقيب المسبق، يتم عمل ثقوب وفتحات بينما لا يزال الشريط مسطحًا. من الأسهل دعم الشريط المسطح، ويمكن لقالب التثقيب الوصول إلى المادة دون تدخل من الحواف المشكلة.
يُستخدم التثقيب المسبق بشكل شائع للثقوب والفتحات المتكررة في ملفات التثبيت الشمسية.
مزايا اللكم المسبق
- سهولة الوصول إلى القالب
- معالجة مريحة لعدة أشكال ثقب
- دعم مستقر للشريط المسطح
- مناسبة للتغذية المؤازرة المتكاملة
- من المحتمل أن يكون بناء أداة التثقيب أبسط
نقاط للتحكم
قد تؤثر عملية تشكيل اللفة بشكل طفيف على العلاقة النهائية بين الثقوب وأبعاد المظهر الجانبي. يجب تنسيق دقة التغذية وحركة الشريط وتشوه التشكيل ومرجع القطع.
ما بعد اللكم بعد تشكيل اللفة
يؤدي ما بعد التثقيب إلى إنشاء ثقوب بعد وصول الملف الشخصي إلى شكله النهائي أو اقترابه منه. قد يساعد هذا في وضع ثقوب معينة بالنسبة لميزات الملف الشخصي النهائي.
ومع ذلك، يمكن للمقطع العرضي المشكل أن يقيد الوصول إلى القالب ويتطلب أدوات دعم متخصصة.
مزايا ما بعد اللكم
- يمكن أن يشير موقع الثقب إلى الملف الشخصي الذي تم تشكيله
- مناسبة لبعض الميزات الجانبية أو الحافة
- يمكن أن يدعم متطلبات المعالجة المخصصة المحددة
نقاط للتحكم
يجب دعم الملف الشخصي أثناء التثقيب لمنع التشوه. قد تؤدي سرعة التثقيب وحركة القالب أيضًا إلى الحد من سرعة الإنتاج الإجمالية.
Stop-to-Punch vs Flying Punching
يقوم نظام التوقف للتثقيب بإيقاف حركة الشريط مؤقتًا أثناء دورة التثقيب. قد يوفر طريقة تحكم أبسط ولكنه يخلق إنتاجًا متقطعًا.
يتزامن نظام التثقيب الطائر مع المواد المتحركة ويمكن أن يدعم إنتاجًا مستمرًا أعلى.
نظام التوقف عن اللكم
قد يكون هذا النظام مناسبًا عندما تكون سرعة الإنتاج معتدلة، أو تكون أنماط الثقوب معقدة، أو يجب التحكم في تكلفة الاستثمار.
يجب على المشتري حساب الناتج الحقيقي باستخدام دورة التثقيب الكاملة بدلاً من السرعة القصوى لآلة التشكيل.
نظام اللكم الطائر
يمكن أن يؤدي التثقيب الطائر إلى تقليل التوقفات وتحسين الإنتاج المستمر. فهو يتطلب مزامنة دقيقة للحركة ونظام تحكم قادر على تنسيق موضع المادة مع حركة التثقيب.
عندما تخلق الأتمتة الأعلى قيمة
يكون التثقيب الطائر أكثر قيمة عندما يكون حجم الطلب مرتفعًا بما يكفي لتبرير المعدات المضافة وتعقيد التحكم. لا ينبغي اختياره فقط لأنه يبدو أكثر تقدمًا.
المكونات الرئيسية لخط إنتاج الأقواس الكهروضوئية
يحتوي خط الإنتاج الكامل على أكثر من قسم تشكيل اللفة. يجب أن يدعم كل مكون المادة المطلوبة ونطاق الملف الشخصي وهدف الإنتاج.
فك هيدروليكي أو ميكانيكي
يدعم جهاز فك اللف الملف المعدني ويغذيه. يجب أن يتم اختياره وفقًا لعرض الملف والقطر الداخلي والقطر الخارجي والحد الأقصى للوزن.
بالنسبة للملفات الأثقل أو الإنتاج المستمر، يمكن أن يؤدي التمدد الهيدروليكي والدوران بالطاقة إلى تقليل التعامل اليدوي.
وحدة التسوية
تساعد وحدة التسوية على تصحيح مجموعة الملف وإعداد الشريط للتغذية والتثقيب الدقيق. يمكن أن يساهم ضعف التسوية في عدم استقرار مواضع الثقب وتشوه المظهر الجانبي.
نظام التغذية المؤازرة
تتحكم التغذية المؤازرة في طول المادة التي تدخل قسم التثقيب أو القطع. تؤثر دقتها بشكل مباشر على تباعد الفتحات وطول المنتج النهائي.
لكمة الصحافة
تقوم مكبس التثقيب بإنشاء ثقوب أو فتحات أو شقوق أو غيرها من الميزات المطلوبة. يجب أن تعتمد سعتها على قوة المادة وسمكها ومحيط القطع الإجمالي وعدد الثقوب المتزامنة.
وحدة تشكيل لفة
يحتوي هذا القسم على الإطار والأعمدة واللفائف والمحامل وناقل الحركة وآليات الضبط. يقوم بتنفيذ تسلسل الانحناء التدريجي الذي ينشئ المظهر الجانبي النهائي.
نظام القطع
قد يستخدم نظام القطع تكوينًا مسبقًا أو ما بعد القطع أو المنشار أو القالب. تعتمد الطريقة الصحيحة على شكل الملف الشخصي ومتطلبات جودة الحافة والسرعة والتسامح.
نظام التشغيل والتحصيل
يجب دعم المقاطع النهائية وإزالتها بأمان من منطقة القطع. قد يكون التراص التلقائي مفيدًا للمقاطع الطويلة أو الإنتاج بكميات كبيرة.
الأدوات الثابتة مقابل آلة تشكيل اللفة القابلة للتعديل
تم تصميم آلة الأدوات الثابتة حول ملف تعريف محدد أو عائلة منتجات ضيقة. تسمح الآلة القابلة للتعديل بتغيير الأبعاد المحددة من خلال التعديلات الميكانيكية أو التي يتم التحكم فيها مؤازرًا.
يعتمد الاختيار الصحيح على حجم الطلب وتنوع المنتج.
| عامل الاختيار | آلة الأدوات الثابتة | آلة قابلة للتعديل |
|---|---|---|
| تنوع المنتجات | الأفضل للملفات الشخصية المستقرة والمتكررة | أفضل للعديد من الأحجام ذات الصلة |
| الإعداد الأولي | واضحة نسبيا | يتطلب تعريفًا دقيقًا للنطاق |
| التحول | قد تتطلب استبدال اللفة | يمكن أن تتغير بعض الأحجام عن طريق التعديل |
| تكلفة الأدوات | قد تكون هناك حاجة إلى أدوات منفصلة | قد يقلل من عدد مجموعات اللفات الكاملة |
| استقرار الإنتاج | قوية لإنتاج مخصص بكميات كبيرة | يعتمد على دقة التعديل |
| متطلبات المشغل | مهارات الإعداد القياسية | معلمة إضافية والتحكم في التعديل |
| أفضل تطبيق | طلبات كبيرة من الملفات الشخصية المتسقة | إنتاج مرن أو متعدد الحجم |
يجب تقييم آلة تشكيل قوس التثبيت بالطاقة الشمسية القابلة للتعديل باستخدام نطاق الملف الشخصي الفعلي. يجب على المشترين أن يسألوا عن الأبعاد التي يتم ضبطها تلقائيًا أو ضبطها يدويًا أو تثبيتها بواسطة الأدوات.
ما مدى سرعة تشغيل خط تشكيل القوس الشمسي؟
يجب قياس سرعة الإنتاج من خلال ملفات تعريف نهائية مؤهلة بدلاً من أسرع حركة لقسم التشكيل. يؤثر التثقيب والقطع وتغييرات الملف وتعديلات الحجم وعمليات الفحص على السعة الحقيقية.
يجب أن تحافظ الماكينة على الأبعاد المطلوبة وجودة السطح بسرعة العمل المتفق عليها.
سرعة التشكيل الميكانيكية
هذه هي السرعة التي يمكن لقسم التشكيل من خلالها تحريك المواد في ظل ظروف مناسبة. ولا يجوز أن تتضمن توقفات للتثقيب أو القطع.
سرعة الخط المتكاملة
تعكس السرعة المتكاملة العلاقة بين التغذية والتثقيب والتشكيل والقطع والجمع. فهو يوفر أساسًا أكثر واقعية لتخطيط الإنتاج.
مخرجات قابلة للبيع
يستثني الإخراج القابل للبيع قطع الإعداد، ونهايات الملف، والأقسام المثقوبة بشكل غير صحيح، ورفض الأبعاد، والملفات الشخصية ذات الطلاءات التالفة.
اطلب مصفوفة السعة
يجب على المورد تقدير الإنتاج المستقر للمجموعات التمثيلية من:
- نوع الملف الشخصي
- درجة المواد
- سمك الشريط
- طول الانتهاء
- نمط الثقب
- طريقة اللكم
- طريقة القطع
فحوصات جودة الملف الشخصي الهامة
يجب فحص الأقواس الكهروضوئية النهائية وفقًا لمواصفات الرسم والشراء المعتمدة. لا يمكن للمظهر المرئي وحده تأكيد ما إذا كان المظهر الجانبي مناسبًا للتجميع.
الأبعاد المقطعية
تحقق من عرض الويب وارتفاع الحافة وطول الشفة ونصف قطر الزاوية وأبعاد الملف الشخصي الإجمالية. يجب أن تؤخذ القياسات في نقاط محددة وتسجيلها باستمرار.
موضع الثقب والفتحة
تحقق من قطر الفتحة وطول الفتحة وعرض الفتحة والمسافة المركزية والاتجاه والمسافة من نهاية القطع.
الاستقامة والالتواء
يمكن أن تؤدي الملامح الشمسية الطويلة إلى ظهور القوس أو الحدبة أو الالتواء. يمكن أن تسبب هذه الظروف مشاكل في المحاذاة أثناء التثبيت.
طول القطع وجودة النهاية
يجب أن يظل الطول النهائي ضمن التسامح المتفق عليه. يجب أيضًا تقييم نهايات القطع من حيث النتوءات والتشوه والتربيع.
حالة الطلاء
افحص السطح بحثًا عن الخدوش وعلامات التدحرج والتقشر والركيزة المكشوفة. يجب الاتفاق على الحالة المسموح بها قبل الإنتاج.
كيفية اختيار آلة تشكيل قوس التثبيت بالطاقة الشمسية المناسبة
ابدأ بإعداد ملف منتج كامل. لا يمكن للمورد تكوين الخط بدقة باستخدام صورة الملف الشخصي أو الأبعاد التقريبية فقط.
أرسل رسم الملف الشخصي النهائي
يجب أن يظهر الرسم بوضوح:
- C أو U أو Z أو مقطع عرضي مخصص
- أبعاد الويب والشفة والشفة
- نصف قطر الزاوية
- سمك المادة
- أنماط الثقب والفتحة
- طول الملف الشخصي النهائي
- التحمل الأبعاد
- متطلبات الاستقامة والالتواء
توفير بيانات المواد الكاملة
يشمل:
- معيار المواد والدرجة
- العائد وقوة الشد
- نطاق السماكة
- التسامح مع عرض الشريط
- طلاء السطح
- ملف القطر الداخلي والخارجي
- الحد الأقصى لوزن الملف
تحديد متطلبات الإنتاج
يجب أن يعرف المورد:
- القطع أو الأمتار المطلوبة لكل وردية
- أحجام الملف الشخصي الرئيسية
- متوسط كمية الطلب
- عدد التحولات اليومية
- الناتج السنوي المتوقع
- المشغلين المتاحين
- المستوى المطلوب من الأتمتة
تأكيد شروط المصنع
توفير الجهد والتردد والطور ومساحة الأرضية وارتفاع المبنى وقدرة الرفع وظروف الأساس. تؤثر هذه التفاصيل على تخطيط الخط وتخطيط التثبيت.
جينبوليدا معدات تشكيل الأقواس الشمسية الكهروضوئية يمكن تخصيصها حول ملفات تعريف ومتطلبات إنتاج مختلفة.
قائمة مراجعة اختبار قبول المصنع
يجب أن يوضح اختبار قبول المصنع أن خط الإنتاج المكتمل يمكنه تصنيع الملف الشخصي المتفق عليه قبل الشحن.
يجب أن تحدد وثيقة القبول مادة الاختبار ورسم الملف الشخصي وسرعة التشغيل وطرق القياس ومعايير النجاح.
التحقق من دورة الإنتاج الكاملة
يجب أن يتضمن الاختبار ما يلي:
- تغذية الملف أو شريط العينة
- التسوية
- تحديد المواقع المؤازرة
- ثقب اللكم
- تشكيل لفة
- القطع
- جمع المنتجات
- فحص الملف الشخصي النهائي
قياس المنتجات التمثيلية
لا تقم بفحص العينة الأولى المقبولة فقط. قم بإنتاج ملفات تعريف كافية لتقييم ثبات العملية، وموضع الثقب المتكرر، واتساق القطع، وحالة السطح.
اختبار أكثر من حجم واحد
إذا تم بيع الآلة على أنها قابلة للتعديل أو متعددة الملفات، فيجب أن يتضمن اختبار القبول منتجات تمثيلية من أجزاء مختلفة من النطاق المتفق عليه.
سجل وقت التغيير
بالنسبة للمشترين الذين ينتجون مواصفات شرائح متعددة، قم بتوثيق الوقت والخطوات المطلوبة لتغيير أبعاد الملف الشخصي أو الأدوات. وهذا يكشف ما إذا كانت الآلة قادرة على تلبية جدول الإنتاج المخطط له.
أخطاء الشراء الشائعة
يمكن أن تؤدي العديد من الأخطاء التي يمكن تجنبها إلى تأخير التثبيت أو ضعف جودة الملف الشخصي أو انخفاض الإخراج عن المتوقع.
الطلب قبل أن يصبح رسم المنتج نهائيًا
قد تتطلب التغييرات الصغيرة في ارتفاع الحافة أو زاوية الشفة أو موقع الثقب أو نصف قطر الزاوية تعديلات على الأدوات. قم بإنهاء مجموعة المنتجات المعتمدة قبل بدء تصنيع الماكينة.
مقارنة سعر الآلة فقط
قد يتضمن أحد الاقتباسات قوالب التثقيب، وأدوات اللف، وفك اللف، والتكديس التلقائي، بينما يستبعدها آخر. قارن نطاق الخط الكامل والأداء الفني.
تجاهل القوة المادية
قد يتطلب الملفان بنفس السُمك قوة تشكيل مختلفة لأن خواصهما الميكانيكية مختلفة.
بافتراض أن مجموعة أدوات واحدة تصنع كل ملف تعريف
قد تظل ملفات تعريف C وU ذات المظهر المماثل تتطلب مجموعات لفات مختلفة أو محطات تشكيل. اطلب قائمة أدوات لكل ملف تعريف على حدة.
التركيز فقط على السرعة القصوى
قد يكون الإخراج الحقيقي محدودًا بتردد التثقيب، أو الطول النهائي، أو دورات القطع، أو تغييرات المنتج.
الفشل في حماية الطلاء
ينبغي أخذ تشطيب الأدوات، وإزالة اللف، ونظافة المواد، وطرق المناولة في الاعتبار عند استخدام الفولاذ المجلفن أو المطلي مسبقًا.
خاتمة
يبدأ اختيار آلة تشكيل لفة حامل التثبيت بالطاقة الشمسية بالكتيفة النهائية، وليس بكتالوج الماكينة. تتميز المقاطع الجانبية على شكل C وU بخصائص تشكيل وتركيب مختلفة، ويجب أن يكون كل منتج مدعومًا برسم معتمد ومواصفات المواد.
يجب على المشترين تقييم قوة المواد، والطلاء، ونطاق المظهر الجانبي، ونمط الثقب، وطريقة التثقيب، وأدوات اللف، وقدرة التشكيل، ونظام القطع، وطريقة الضبط، والأتمتة، ومخرجات الإنتاج الحقيقية. تحدد هذه العوامل ما إذا كان الخط يمكنه إنتاج أقواس مؤهلة باستمرار.
قبل تقديم الطلب، قم بإعداد ملف فني كامل واطلب تكوين خط مكتوب. يجب على المورد أن يشرح كيف أن كل مرحلة بدءًا من تحميل الملف وحتى تجميع الملف الشخصي النهائي تدعم المنتجات المطلوبة.
يمكنك مراجعة جينبوليدا خط إنتاج تركيب الألواح الشمسية وأوسعها معدات معالجة الملف الشخصي لحلول الإنتاج ذات الصلة. للحصول على تكوين يعتمد على رسومات الأقواس والمواد وأنماط الثقوب وهدف السعة، أرسل معلومات المشروع من خلال صفحة الاتصال.
التعليمات
ما هي الملفات الشخصية التي يمكن أن تنتجها آلة تشكيل قوس التثبيت بالطاقة الشمسية؟
اعتمادًا على تصميمها وأدواتها، قد تنتج الآلة مقاطع تثبيت كهروضوئية مخصصة على شكل C، أو على شكل U، أو على شكل Z، أو قناة مشقوقة، أو قناة مشقوقة.
هل يمكن لجهاز واحد إنتاج قنوات C وU؟
قد يكون ذلك ممكنًا باستخدام أدوات قابلة للتبديل أو مصممة خصيصًا. يجب على المورد تقييم الرسومات الدقيقة ونطاق المواد وطريقة التغيير المطلوبة.
هل يجب ثقب الثقوب قبل أو بعد تشكيل اللفة؟
يعد التثقيب المسبق مناسبًا لأن الشريط مسطح وسهل الدعم. قد يكون التثقيب اللاحق مفيدًا عندما يجب أن تشير مواقع الثقب إلى الملف الشخصي النهائي. تعتمد أفضل طريقة على رسم المنتج والدقة المطلوبة.
هل تستطيع الآلة معالجة الفولاذ المجلفن؟
نعم، إذا كانت الأدوات والخط مصممة لدرجة الفولاذ المجلفن وسمكه وطلاءه المحدد. يجب أن تقلل أسطح اللف والتعامل مع الشريط من تلف الطلاء.
كم عدد محطات التشكيل المطلوبة؟
يعتمد الرقم على تعقيد المظهر الجانبي، وخصائص المواد، والسمك، ونصف قطر الزاوية، والسرعة المطلوبة، والتسامح. المزيد من المحطات ليست أفضل تلقائيًا ما لم تدعم تسلسل تشكيل مناسب.
ما الفرق بين الآلات الثابتة والقابلة للتعديل؟
تم تحسين الآلة الثابتة لملف تعريف محدد، بينما يمكن للآلة القابلة للتعديل تغيير أبعاد ملف التعريف المحدد. يجب على المشترين تأكيد نطاق التعديل الحقيقي قبل الطلب.
كيف يتم حساب سرعة الإنتاج؟
يجب أن تشمل السرعة الحقيقية دورات التثقيب والتشكيل والقطع ومعالجة المواد. حساب المخرجات القابلة للبيع بدلاً من الاعتماد فقط على السرعة القصوى لقسم التشكيل.
ما هي المعلومات المطلوبة لاقتباس الآلة؟
توفير رسومات الملف الشخصي، ودرجات المواد، والسمك، وأنماط الثقوب، والأطوال النهائية، ومتطلبات التسامح، وبيانات الملف، وأهداف الإنتاج، وظروف الطاقة، وتخطيط المصنع.
هل يمكن لخط واحد أن ينتج أقواسًا شمسية بأطوال مختلفة؟
نعم. يمكن لنظام التغذية والقطع المبرمج أن ينتج عادةً أطوالًا مختلفة ضمن نطاقه المصمم. يمكن أيضًا تغيير أنماط الثقب من خلال برنامج التحكم عندما يدعمها تكوين التثقيب.
كيف يجب اختبار الجهاز قبل التسليم؟
استخدم مواد الإنتاج التمثيلية وافحص أبعاد المظهر الجانبي، ومواضع الثقب، والاستقامة، والالتواء، وطول القطع، وجودة السطح، والسرعة، وأداء التغيير.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
لنواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا!
 Arabic
 English
 Russian
 Spanish
 French