
Máquina formadora de rollos de soportes de montaje solar: perfiles C vs U
/ Máquina perfiladora de soportes de montaje solar: perfiles C vs U
Tabla de contenido
Una máquina perfiladora de soportes de montaje solar convierte bobinas metálicas en perfiles en forma de C, U, Z o personalizados utilizados en sistemas de montaje fotovoltaico. Sin embargo, elegir la línea de producción adecuada requiere más que decidir qué forma de perfil fabricar.
Los compradores deben definir el dibujo del soporte, la calidad del material, el espesor de la tira, el patrón de orificios, la tolerancia dimensional, la velocidad de producción y el nivel requerido de automatización. Estas especificaciones determinan las herramientas del rollo, las estaciones de formación, el sistema de punzonado, el método de corte, la capacidad de accionamiento y el diseño general de la línea.
Conclusiones clave:
- Los perfiles C y U cumplen diferentes requisitos estructurales y de instalación.
- El dibujo del soporte terminado debe confirmarse antes de diseñar la máquina.
- La resistencia, el recubrimiento y el espesor del material afectan el rodillo de herramientas y la fuerza de formación.
- Los sistemas de preperforación y posperforación ofrecen diferentes ventajas de producción.
- Las máquinas ajustables pueden reducir los cambios de herramientas al producir varios tamaños de perfil.
- La velocidad máxima de la línea no siempre representa una salida real vendible.
- La posición del orificio, las dimensiones del perfil, la rectitud y la protección del revestimiento deben incluirse en las pruebas de aceptación.
- Los compradores deben solicitar una configuración completa de la línea de producción en lugar de comparar solo la máquina formadora.
¿qué es una máquina perfiladora de soportes de montaje solar?
Una máquina perfiladora de soportes de montaje solar es un sistema de producción industrial que forma continuamente tiras metálicas en perfiles estructurales para aplicaciones de montaje fotovoltaico. El metal pasa a través de una serie de estaciones de rodillos, y cada estación lo dobla gradualmente hacia la sección transversal requerida.
Dependiendo del diseño del producto, la línea de producción puede integrar desenrollado, nivelación, servoalimentación, punzonado, perfilado, corte, recolección de productos y monitoreo de producción digital.
Formado continuo en rollo en frío
El conformado por rodillos en frío da forma a la tira a temperatura ambiente a través de una secuencia controlada de rodillos. Cada estación de formación completa una pequeña parte de la curvatura total, ayudando a la línea a producir perfiles consistentes en longitudes continuas.
Este método es particularmente adecuado para la producción repetida porque combina la velocidad de formación con la repetibilidad dimensional.
Procesamiento integrado de agujeros
Los perfiles de montaje solar normalmente contienen orificios de instalación, ranuras o patrones de conexión repetidos. Un sistema de punzonado integrado puede completar estas características antes o después del proceso de conformado principal.
El diseño del punzonado debe seguir el dibujo del producto aprobado. El proveedor del equipo no debe determinar las dimensiones, el espaciado, la distancia del borde y la orientación del orificio sin información estructural.
Corte de longitud automatizado
Después del conformado, el perfil se corta a su longitud programada. Dependiendo del diseño de la línea, el corte puede realizarse antes del conformado, después del conformado o mediante un sistema de corte volador que funciona sin detener la línea de producción.
Perfiles C versus perfiles U para sistemas de montaje solar
Los perfiles en forma de C y en forma de U pueden parecer similares, pero sus secciones transversales, bordes, métodos de instalación y comportamiento estructural pueden diferir. El diseñador del sistema de montaje debe seleccionar el perfil correcto según la carga, el tramo, la conexión, el entorno y los requisitos aplicables del proyecto.
Una máquina perfiladora de soportes de montaje solar debe configurarse alrededor del perfil exacto en lugar de una descripción general como “canal solar”
| Factor de comparación | Perfil en forma de C | Perfil en forma de U |
|---|---|---|
| Sección transversal básica | Canal con opciones de labios hacia adentro o hacia afuera | Canal abierto sin labios de retorno pronunciados |
| Diseño de bordes | Puede incluir labios de refuerzo | Suele tener bordes abiertos más simples |
| Rigidez estructural | Los labios pueden mejorar la rigidez local | Depende principalmente de la banda, brida, material y espesor |
| Conexiones comunes | Pernos, tuercas de canal, abrazaderas, soportes | Pernos, tornillos, placas y conexiones directas |
| Herramientas enrollables | Puede requerir estaciones adicionales para la formación de labios | A menudo tiene una sección transversal más simple |
| Ajuste de tamaño | Los sistemas ajustables pueden soportar múltiples anchos y alturas | El ajuste puede ser más sencillo para los perfiles básicos |
| Requisitos de perforación | Comúnmente incluye ranuras y orificios de montaje repetidos | Puede utilizar agujeros redondos, ranuras o patrones específicos del proyecto |
| La mejor base de selección | Dibujo estructural e de instalación homologado | Dibujo estructural e de instalación homologado |
Ninguno de los perfiles es automáticamente mejor para cada proyecto fotovoltaico. La decisión final debe basarse en requisitos de ingeniería y no únicamente en la conveniencia de la producción.
Comprensión de los soportes solares de canal C
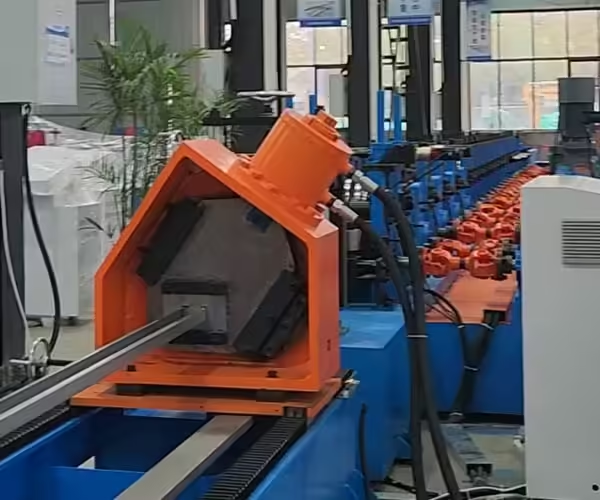
Un soporte solar de canal C normalmente incluye una red, dos bridas y labios opcionales. Los labios pueden agregar rigidez local y también pueden soportar tuercas, abrazaderas o sistemas de conexión particulares.
La sección transversal detallada puede variar considerablemente entre los fabricantes de sistemas de montaje.
Perfiles C con labios
Un perfil en C con labios tiene bordes de retorno cortos en los extremos de las pestañas. Estas características pueden aumentar la complejidad de la formación porque los labios y las pestañas principales deben producirse en una secuencia controlada.
Consideraciones sobre el conformado de rollos
El diseño del rollo debe evitar ondas en los bordes, torsiones, resorte excesivo y daños a la capa protectora. Las pequeñas dimensiones de los labios pueden ser particularmente sensibles a la variación del material y la alineación de las herramientas.
Canales C ranurados
Las ranuras permiten a los instaladores ajustar la posición de pernos, abrazaderas y placas de conexión. Su longitud, ancho, espaciado y orientación deben definirse en el dibujo del producto.
Si se requieren varios patrones de ranuras, el sistema de control de punzonado debe almacenar y ejecutar diferentes programas sin crear un tiempo de cambio innecesario.
Producción de canal C ajustable
Algunos fabricantes requieren varios anchos de canal o alturas de brida. Una máquina perfiladora de soporte de montaje solar ajustable puede reducir la necesidad de reemplazar completamente el rollo cuando cambian las dimensiones del producto.
Sin embargo, “ajustable” no significa que cada perfil pueda producirse con un juego de herramientas. Los compradores deben confirmar el rango de ajuste exacto e identificar qué dimensiones aún requieren cambios en las herramientas.
Comprensión de los soportes solares de canal U

Un canal en U generalmente tiene una red central y dos bridas abiertas. Su geometría relativamente simple puede hacerlo adecuado para rieles, correas, soportes, miembros de conexión y otros componentes del sistema de montaje.
La ausencia de labios de retorno puede simplificar la formación, pero la precisión dimensional sigue siendo importante.
Perfiles U básicos
Se puede producir un perfil en U básico a partir de acero galvanizado, acero revestido u otro metal específico. Las estaciones de formación requeridas dependen de la resistencia del material, el espesor, la profundidad del canal, la altura de la brida y el radio de la esquina.
Canales U perforados
Los canales en U perforados contienen orificios o ranuras para instalación y ajuste. El sistema de punzonado debe coordinarse con el sistema de alimentación para que cada característica permanezca en la posición correcta con respecto a los extremos cortados.
Control de distancia final
Incluso si la separación repetida de los orificios es correcta, una referencia de corte inexacta puede dejar el primer o último orificio demasiado cerca del extremo del perfil. Por lo tanto, el punzonado y el corte deben funcionar como un proceso coordinado.
Perfiles U con funciones de refuerzo
Algunos diseños incluyen nervaduras, ranuras, cuentas o elementos de refuerzo en la banda o brida. Estos detalles pueden aumentar la rigidez o soportar un método de ensamblaje específico.
También afectan el diseño de herramientas y la secuencia de formación. El proveedor de la máquina debe recibir el dibujo completo del perfil antes de preparar una cotización.
¿qué perfil es más fácil de fabricar?
Los perfiles en U simples generalmente requieren menos pasos de formación que los perfiles en C con labios complejos. Sin embargo, la dificultad de producción depende de algo más que el nombre de la sección transversal.
Un perfil en U profundo hecho de acero grueso y de alta resistencia puede ser más exigente que un perfil en C pequeño hecho de un material más liviano.
Factores que aumentan la dificultad de formación
Las siguientes características pueden hacer que cualquiera de los perfiles sea más difícil de producir:
- Acero de alta resistencia
- Material de tira gruesa
- Canales estrechos o profundos
- Radios de esquina pequeños
- Labios largos de retorno
- Secciones transversales asimétricas
- Agujeros muy espaciados
- Superficies en relieve o acanaladas
- Límites estrictos de torsión y rectitud
- Recubrimientos sensibles a daños
Springback
El Springback ocurre cuando el material vuelve parcialmente a su forma original después de abandonar los rollos. Su efecto varía según la resistencia del material, el espesor, el radio de curvatura y la geometría del perfil.
Las herramientas de rodillo deben compensar el resorte predecible sin causar tensión excesiva o daños al recubrimiento.
Giro de perfil
La torsión puede deberse a una fuerza de formación desigual, una alineación incorrecta del rodillo, propiedades inconsistentes de la tira o un patrón de orificios asimétrico. Puede dificultar la instalación incluso cuando las dimensiones individuales de la sección transversal parecen correctas.
Selección de materiales para perfiles de montaje solar
La máquina perfiladora de soportes de montaje solar debe diseñarse para el material real utilizado en la producción. Describir el material simplemente como “acero galvanizado” no es suficiente para un diseño preciso de la máquina.
El proveedor debe recibir el grado, límite elástico, resistencia a la tracción, tipo de recubrimiento, rango de espesor y tolerancia al ancho de la tira correspondientes.
Acero galvanizado
El acero galvanizado se usa ampliamente para componentes estructurales exteriores porque el recubrimiento de zinc brinda protección contra la corrosión. Durante el perfilado, se deben controlar las superficies de herramientas y el manejo de materiales para reducir los rayones o descamación.
Acero prerecubierto
Algunos perfiles se producen a partir de material prerrecubierto. La apariencia de la superficie y la integridad del recubrimiento pueden ser criterios de aceptación importantes, especialmente cuando el componente formado no recibirá tratamiento adicional.
Calidad de la superficie de herramientas
Las superficies lisas de los rodillos, las trayectorias limpias del material, la holgura correcta de los rodillos y la guía controlada de la tira ayudan a proteger el material recubierto. La suciedad o las partículas metálicas atrapadas entre la tira y los rodillos pueden crear marcas superficiales continuas.
Acero de alta resistencia
El material de alta resistencia puede permitir que un diseñador de sistemas de montaje logre un rendimiento específico con una sección relativamente delgada. Sin embargo, generalmente requiere una mayor fuerza de formación y un control del resorte más cuidadoso.
La potencia del motor, el diámetro del eje, la rigidez del bastidor, el material del rodillo y el número de estaciones de formación deben evaluarse en consecuencia.
Aluminio y otros materiales
Algunos componentes de montaje solar están hechos de aluminio u otros materiales resistentes a la corrosión. Estos materiales tienen comportamientos de formación que difieren del acero al carbono.
Se debe revisar una línea de producción destinada a múltiples materiales para determinar la holgura del rodillo, la protección de la superficie, la secuencia de conformado y la compatibilidad de corte.
Pre-punching versus post-punching
La posición de punzonado es una de las decisiones más importantes a la hora de configurar una máquina perfiladora de soportes de montaje solar. Tanto los sistemas de preperforación como los de posperforación pueden ser adecuados cuando se diseñan correctamente.
La decisión depende de los patrones de los orificios, la velocidad de producción, la forma del perfil, la tolerancia posicional, el acceso a las herramientas y el diseño de la línea.
Preperforación antes del conformado en rollo
En un sistema de preperforación, se hacen agujeros y ranuras mientras la tira aún está plana. La tira plana es más fácil de soportar y la matriz de punzonado puede acceder al material sin interferencia de las bridas formadas.
El preperforado se utiliza comúnmente para orificios y ranuras repetidos en perfiles de montaje solar.
Ventajas del preperforación
- Acceso más fácil
- Procesamiento conveniente de varias formas de orificios
- Soporte estable para tira plana
- Adecuado para servoalimentación integrada
- Construcción de herramientas de punzonado potencialmente más sencilla
Puntos de control
El proceso de perfilado puede afectar ligeramente la relación final entre los orificios y las dimensiones del perfil. Se debe coordinar la precisión de la alimentación, el movimiento de la tira, la deformación del conformado y la referencia de corte.
Post-punching después del conformado del rollo
El post-perforación crea agujeros después de que el perfil ha alcanzado o se ha acercado a su forma final. Esto puede ayudar a colocar ciertos agujeros en relación con las características del perfil terminado.
Sin embargo, la sección transversal formada puede restringir el acceso a la matriz y requerir herramientas de soporte especializadas.
Ventajas del post-punching
- La ubicación del orificio puede hacer referencia al perfil formado
- Adecuado para algunas características laterales o de brida
- Puede admitir requisitos de procesamiento personalizados seleccionados
Puntos de control
El perfil debe estar soportado durante el punzonado para evitar deformaciones. La velocidad de punzonado y el movimiento del troquel también pueden limitar la velocidad total de producción.
Detener el golpe versus golpear volador
Un sistema de parada para golpear detiene el movimiento de la tira durante el ciclo de punzonado. Puede ofrecer un método de control más simple pero crea una producción intermitente.
Un sistema de punzonado volador se sincroniza con el material en movimiento y puede soportar una mayor salida continua.
Sistema Stop-To-Punch
Este sistema puede ser apropiado cuando la velocidad de producción es moderada, los patrones de agujeros son complejos o se debe controlar el costo de inversión.
El comprador debe calcular la producción real utilizando el ciclo de punzonado completo en lugar de la velocidad máxima de la máquina formadora.
Sistema de punzonado volador
Los punzonados voladores pueden reducir las paradas y mejorar la producción continua. Requiere una sincronización precisa del movimiento y un sistema de control capaz de coordinar la posición del material con el movimiento del punzonado.
Cuando una mayor automatización crea valor
Los golpes voladores son más valiosos cuando el volumen de pedidos es lo suficientemente alto como para justificar el equipo agregado y la complejidad del control. No debe seleccionarse sólo porque parezca más avanzado.
Componentes principales de una línea de producción de soportes fotovoltaicos
Una línea de producción completa contiene más que la sección de perfilado. Cada componente debe soportar el material, el rango de perfiles y el objetivo de producción requeridos.
Desenrollador hidráulico o mecánico
El desenrollador soporta y alimenta la bobina metálica. Debe seleccionarse según el ancho de la bobina, el diámetro interior, el diámetro exterior y el peso máximo.
Para bobinas más pesadas o producción continua, la expansión hidráulica y la rotación motorizada pueden reducir la manipulación manual.
Unidad de nivelación
La unidad de nivelación ayuda a corregir el juego de bobinas y prepara la tira para una alimentación y perforación precisas. Una mala nivelación puede contribuir a posiciones inestables de los orificios y a la deformación del perfil.
Sistema de alimentación servo
La servoalimentación controla la longitud del material que ingresa a la sección de punzonado o corte. Su precisión afecta directamente la separación de los orificios y la longitud del producto terminado.
Prensa perforadora
La prensa perforadora crea agujeros, ranuras, muescas u otras características requeridas. Su capacidad debe basarse en la resistencia del material, el espesor, el perímetro total de corte y el número de orificios simultáneos.
Unidad de conformado por rollo
Esta sección contiene el marco, ejes, rodillos, cojinetes, transmisión y mecanismos de ajuste. Realiza la secuencia de flexión gradual que crea el perfil final.
Sistema de corte
El sistema de corte puede utilizar una configuración basada en precortado, poscorte, sierra o troquel. El método correcto depende de la forma del perfil, los requisitos de calidad del borde, la velocidad y la tolerancia.
Sistema de agotamiento y recogida
Los perfiles terminados deben apoyarse y retirarse del área de corte de forma segura. El apilamiento automático puede resultar útil para perfiles largos o producción de gran volumen.
Herramientas fijas versus máquina perfiladora ajustable
Una máquina de herramientas fijas está diseñada en torno a un perfil definido o una familia de productos estrecha. Una máquina ajustable permite cambiar dimensiones seleccionadas mediante ajustes mecánicos o servocontrolados.
La elección correcta depende del volumen de pedidos y la diversidad de productos.
| Factor de selección | Máquina de herramientas fijas | Máquina ajustable |
|---|---|---|
| Variedad de productos | Lo mejor para perfiles estables y repetidos | Mejor para varios tamaños relacionados |
| Configuración inicial | Relativamente sencillo | Requiere una definición cuidadosa del rango |
| Cambio | Puede requerir reemplazo del rollo | Algunos tamaños pueden cambiar mediante ajuste |
| Costo de herramientas | Es posible que se necesiten herramientas separadas | Puede reducir la cantidad de juegos de rollos completos |
| Estabilidad de producción | Fuerte para una producción dedicada de gran volumen | Depende de la precisión del ajuste |
| Requisitos del operador | Habilidades de configuración estándar | Parámetros adicionales y control de ajuste |
| Mejor aplicación | Grandes órdenes de perfiles consistentes | Producción flexible o multitamaño |
Una máquina perfiladora de soporte de montaje solar ajustable debe evaluarse utilizando el rango de perfil real. Los compradores deben preguntar qué dimensiones se ajustan automáticamente, se ajustan manualmente o se fijan mediante herramientas.
¿qué tan rápido debe funcionar una línea de formación de soportes solares?
La velocidad de producción debe medirse mediante perfiles terminados calificados en lugar del movimiento más rápido de la sección de conformado. El punzonado, el corte, los cambios de bobina, los ajustes de tamaño y las inspecciones influyen en la capacidad real.
La máquina debe mantener las dimensiones y la calidad de la superficie requeridas a la velocidad de trabajo acordada.
Velocidad de conformado mecánico
Esta es la velocidad a la que la sección de formación puede mover material en condiciones adecuadas. No podrá incluir topes para punzonar o cortar.
Velocidad de línea integrada
La velocidad integrada refleja la relación entre alimentación, punzonado, conformado, corte y recolección. Proporciona una base más realista para la planificación de la producción.
Salida vendible
La salida vendible excluye piezas de configuración, extremos de bobina, secciones perforadas incorrectamente, rechazos dimensionales y perfiles con recubrimientos dañados.
Solicite una matriz de capacidad
El proveedor debe estimar una producción estable para combinaciones representativas de:
- Tipo de perfil
- Grado de material
- Grosor de la tira
- Longitud terminada
- Patrón de agujeros
- Método de punzonado
- Método de corte
Comprobaciones importantes de calidad del perfil
Los soportes fotovoltaicos terminados deben inspeccionarse según las especificaciones de compra y dibujo aprobadas. La apariencia visual por sí sola no puede confirmar si el perfil es adecuado para el montaje.
Dimensiones transversales
Verifique el ancho de la banda, la altura de la brida, la longitud de los labios, el radio de las esquinas y las dimensiones generales del perfil. Las mediciones deben tomarse en puntos definidos y registrarse de manera consistente.
Posición de agujeros y ranuras
Verifique el diámetro del orificio, la longitud de la ranura, el ancho de la ranura, la distancia al centro, la orientación y la distancia desde el extremo cortado.
Rectitud y giro
Los perfiles solares largos pueden desarrollar proa, curvatura o torsión. Estas condiciones pueden causar problemas de alineación durante la instalación.
Longitud de corte y calidad final
La longitud terminada debe permanecer dentro de la tolerancia acordada. Los extremos cortados también deben evaluarse en cuanto a rebabas, deformación y cuadratura.
Condición del revestimiento
Inspeccione la superficie en busca de rayones, marcas de rollos, descamación y sustrato expuesto. Se debe acordar la condición permitida antes de la producción.
Cómo elegir la máquina perfiladora de soportes de montaje solar adecuada
Comience preparando un archivo de producto completo. Un proveedor no puede configurar con precisión la línea utilizando únicamente una foto de perfil o dimensiones aproximadas.
Envíe el dibujo del perfil terminado
El dibujo debe mostrar claramente:
- C, U, Z o sección transversal personalizada
- Dimensiones de la red, brida y labio
- Radios de esquina
- Grosor del material
- Patrones de agujeros y ranuras
- Longitud del perfil terminado
- Tolerancias dimensionales
- Requisitos de rectitud y torsión
Proporcionar datos materiales completos
Incluir:
- Estándar y calidad del material
- Rendimiento y resistencia a la tracción
- Rango de espesor
- Tolerancia al ancho de la tira
- Revestimiento superficial
- Diámetro interior y exterior de la bobina
- Peso máximo de la bobina
Definir requisitos de producción
El proveedor debe saber:
- Piezas o metros requeridos por turno
- Tamaños de perfiles principales
- Cantidad media de pedido
- Número de cambios diarios
- Producción anual esperada
- Operadores disponibles
- Nivel requerido de automatización
Confirmar condiciones de fábrica
Proporcione el voltaje, la frecuencia, la fase, el área del piso, la altura del edificio, la capacidad de elevación y las condiciones de los cimientos disponibles. Estos detalles influyen en el diseño de la línea y la planificación de la instalación.
Jinbolida equipos solares fotovoltaicos de formación de soportes se puede personalizar según diferentes perfiles y requisitos de producción.
Lista de verificación de pruebas de aceptación de fábrica
Una prueba de aceptación en fábrica debe demostrar que la línea de producción completa puede fabricar el perfil acordado antes del envío.
El documento de aceptación debe definir el material de prueba, el dibujo del perfil, la velocidad de operación, los métodos de medición y los criterios de aprobación.
Verificar el ciclo completo de producción
La prueba debe incluir:
- Alimentación con bobina o tira de muestra
- Nivelación
- Servoposicionamiento
- Golpe de agujero
- Formación de rollos
- Corte
- Colección de productos
- Inspección de perfil terminado
Productos representativos de medidas
No inspeccione sólo la primera muestra aceptable. Produzca suficientes perfiles para evaluar la estabilidad del proceso, la posición repetida del orificio, la consistencia del corte y el estado de la superficie.
Pruebe más de una talla
Si la máquina se vende como ajustable o multiperfil, la prueba de aceptación debe incluir productos representativos de diferentes partes de la gama acordada.
Tiempo récord de cambio
Para los compradores que producen múltiples especificaciones de soporte, documente el tiempo y los pasos necesarios para cambiar las dimensiones del perfil o las herramientas. Esto revela si la máquina puede cumplir con el cronograma de producción planificado.
Errores comunes en las compras
Varios errores evitables pueden provocar retrasos en la instalación, mala calidad del perfil o resultados inferiores a los esperados.
Realizar pedidos antes de que el dibujo del producto sea definitivo
Pequeños cambios en la altura de la brida, el ángulo del labio, la ubicación del orificio o el radio de la esquina pueden requerir modificaciones en las herramientas. Finalice la gama de productos aprobados antes de que comience la fabricación de la máquina.
Comparando sólo el precio de la máquina
Una cotización puede incluir troqueles perforadores, herramientas en rollo, un desenrollador y apilamiento automático, mientras que otra los excluye. Compare el alcance completo de la línea y el rendimiento técnico.
Ignorando la resistencia del material
Dos bobinas con el mismo espesor pueden requerir una fuerza de formación diferente porque sus propiedades mecánicas son diferentes.
Suponiendo que un conjunto de herramientas forme cada perfil
Los perfiles C y U de aspecto similar aún pueden requerir diferentes conjuntos de rollos o estaciones de formación. Solicite una lista de herramientas perfil por perfil.
Centrándose únicamente en la velocidad máxima
La salida real puede estar limitada por la frecuencia de punzonado, la longitud terminada, los ciclos de corte o los cambios de producto.
No proteger el revestimiento
Se deben considerar el acabado de las herramientas, la holgura de los rodillos, la limpieza del material y los métodos de manipulación cuando se utiliza acero galvanizado o prerrecubierto.
Conclusión
La elección de una máquina perfiladora de soporte de montaje solar comienza con el soporte terminado, no con el catálogo de la máquina. Los perfiles en forma de C y U tienen diferentes características de conformado e instalación, y cada producto debe estar respaldado por un dibujo aprobado y una especificación de material.
Los compradores deben evaluar la resistencia del material, el recubrimiento, el rango de perfiles, el patrón de orificios, el método de punzonado, las herramientas de rodillo, la capacidad de conformado, el sistema de corte, el método de ajuste, la automatización y la producción real. Estos factores determinan si la línea puede producir consistentemente soportes calificados.
Antes de realizar un pedido, prepare un archivo técnico completo y solicite una configuración de línea escrita. El proveedor debe explicar cómo cada etapa, desde la carga de la bobina hasta la colección de perfiles terminados, admite los productos necesarios.
Puedes revisar Jinbolida's línea de producción de montaje solar y es más amplio equipo de procesamiento de perfiles para soluciones de producción relacionadas. Para obtener una configuración basada en los dibujos de su soporte, materiales, patrones de orificios y objetivo de capacidad, envíe la información del proyecto a través de página de contacto.
Preguntas frecuentes
¿qué perfiles puede producir una máquina perfiladora de soportes de montaje solar?
Dependiendo de su diseño y herramientas, la máquina puede producir perfiles de montaje fotovoltaico en forma de C, U, Z, canal con labios, canal ranurado o personalizados.
¿Puede una máquina producir canales C y U?
Puede ser posible con herramientas ajustables intercambiables o especialmente diseñadas. El proveedor debe evaluar los dibujos exactos, la gama de materiales y el método de cambio requerido.
¿deben perforarse los agujeros antes o después del perfilado?
El preperforado es conveniente porque la tira es plana y fácil de sostener. El posperforación puede resultar útil cuando las ubicaciones de los orificios deben hacer referencia al perfil terminado. El mejor método depende del dibujo del producto y de la precisión requerida.
¿puede la máquina procesar acero galvanizado?
Sí, si las herramientas y la línea están diseñadas para el grado, espesor y recubrimiento de acero galvanizado especificados. Las superficies de los rollos y el manejo de las tiras deben minimizar el daño al recubrimiento.
¿cuántas estaciones de formación se requieren?
El número depende de la complejidad del perfil, las propiedades del material, el espesor, el radio de la esquina, la velocidad requerida y la tolerancia. Más estaciones no son automáticamente mejores a menos que admitan una secuencia de formación adecuada.
¿Cuál es la diferencia entre máquinas fijas y ajustables?
Una máquina fija está optimizada para un perfil definido, mientras que una máquina ajustable puede cambiar las dimensiones del perfil seleccionadas. Los compradores deben confirmar el rango de ajuste real antes de realizar el pedido.
¿Cómo se calcula la velocidad de producción?
La velocidad real debe incluir ciclos de punzonado, conformado, corte y manipulación de materiales. Calcule la producción vendible en lugar de depender únicamente de la velocidad máxima de la sección de formación.
¿Qué información se requiere para una cotización automática?
Proporcione dibujos de perfiles, grados de materiales, espesores, patrones de orificios, longitudes terminadas, requisitos de tolerancia, datos de bobinas, objetivos de producción, condiciones de energía y diseño de fábrica.
¿puede una línea producir soportes solares de diferentes longitudes?
Sí. Un sistema de alimentación y corte programado normalmente puede producir diferentes longitudes dentro de su rango diseñado. Los patrones de agujeros también se pueden cambiar a través del programa de control cuando la configuración de punzonado los admite.
¿Cómo se debe probar la máquina antes de la entrega?
Utilice material de producción representativo e inspeccione las dimensiones del perfil, las posiciones de los orificios, la rectitud, la torsión, la longitud de corte, la calidad de la superficie, la velocidad y el rendimiento de cambio.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French