
Тенденции панчерных машин 2026: что нужно знать металлическим производителям
Оглавление
Ключевые выводы
- Пробивное оборудование становится более автоматизированным, подключенным и простым в интеграции с целыми производственными линиями.
- Производители все чаще оценивают общую себестоимость продукции, а не сравнивают только закупочные цены.
- Гибкие инструменты и программируемые системы подачи помогают заводам обрабатывать меньшие партии и больше вариаций продукции.
- Прогнозируемое обслуживание переходит от дополнительной функции к важному инструменту управления производством.
- Безопасность машин, доступ операторов и документация о соответствии требованиям привлекают больше внимания.
- Покупатели должны сравнить реальные испытания материалов, точность подачи, стоимость оснастки, сервисную поддержку и производственные данные перед заказом.
- Решения, ориентированные на конкретные области применения, становятся все более ценными в отраслях солнечного монтажа, строительства, строительства автомобильных барьеров и обработки профилей.
Металлопроизводство вступает в более связанную и гибкую эру В 2026 году покупатели больше не ищут только машину, способную создавать дыры в металле. Им нужно оборудование, которое может взаимодействовать с другими системами, уменьшать ручное обращение, поддерживать повторяемую точность и предоставлять полезные производственные данные.
Современный перфоратор может сочетать гидравлическую или механическую технологию штамповки с подачей с ЧПУ, автоматической загрузкой, многостанционным оснасткой, датчиками и дистанционным контролем производства. Эти разработки меняют способы расчета производителями мощности, требований к рабочей силе, затрат на техническое обслуживание и рентабельности инвестиций.
В этом руководстве рассматриваются наиболее важные тенденции, влияющие на рынок в 2026 году, и объясняется, что они означают для компаний, планирующих инвестиции в новое оборудование.
Что такое перфоратор?
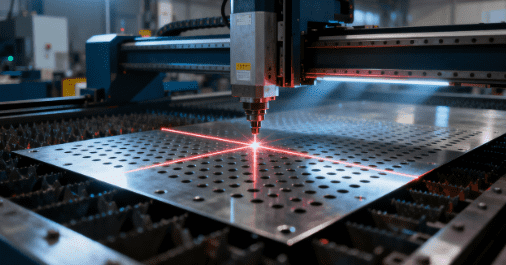
В перфораторе используется пуансон и матрица для создания отверстий, пазов, выемок или формованных элементов в металлических листах, катушках, трубках и конструкционных профилях. оборудование прилагает контролируемую силу для разделения или придания формы материалу в соответствии с заданной конструкцией.
Основной принцип связан с работой a пунш пресс, но промышленные конфигурации значительно различаются. Оборудование может быть разработано для отдельных листов, непрерывных катушек, длинномерных профилей, круглых трубок, компонентов солнечного монтажа или строительных изделий.
Ударная сила
Усилие пробивки - это давление, необходимое для проталкивания инструмента через заготовку. Это зависит от толщины материала, прочности на сдвиг, периметра отверстия, состояния оснастки и зазора матрицы.
Машина должна обеспечивать достаточную производительность, не работая непрерывно при максимальной номинальной силе. поддержание разумного запаса мощности может способствовать стабильной работе и продлению срока службы критически важных компонентов.
Клиренс
Зазор под штампом - это пространство между режущими кромками пуансона и штампа. правильный зазор помогает контролировать высоту заусенца, качество кромок, износ инструмента и требуемую величину силы.
Идеальное значение варьируется в зависимости от материала и толщины. Поэтому покупатели должны попросить поставщиков протестировать настоящую сталь, алюминий или другой материал, используемый в производстве.
Точность кормления
Точность подачи описывает, насколько точно система позиционирует заготовку перед каждым ходом. Это особенно важно, когда компонент содержит несколько отверстий или когда штамповка должна совпадать с последующим процессом формования, резки или сварки.
Высокая производительность пресса не может компенсировать нестабильную подачу. По этой причине система подачи, метод зажима, кодер, сервоуправление и опорная конструкция должны оцениваться вместе.
Основные тенденции панчер-машин в 2026 году
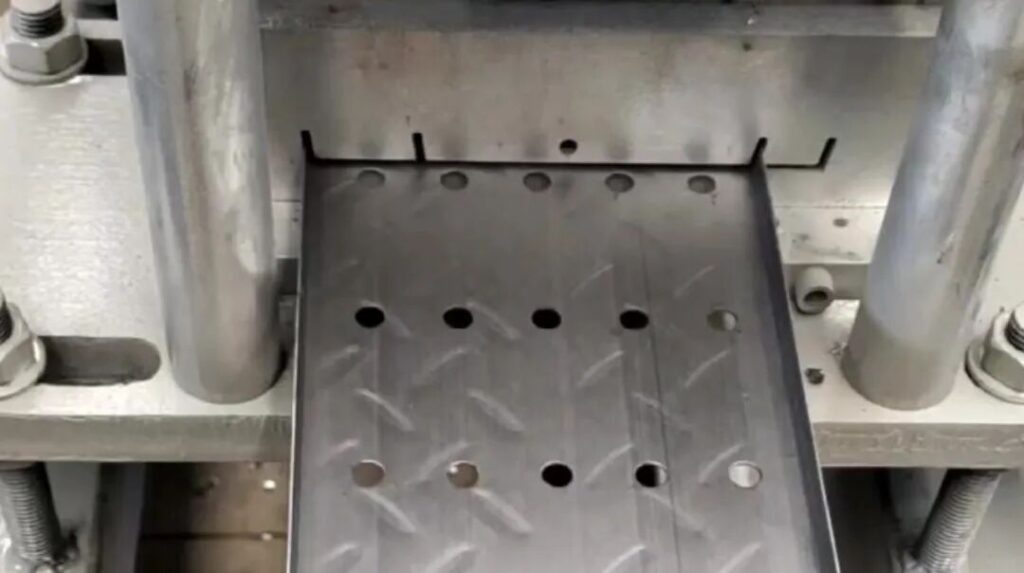
1. Интеллектуальная автоматизация становится более практичной
Автоматизация переходит от изолированных функций машины к скоординированному управлению производственной линией. Теперь перфоратор можно подключить к автоматическому оборудованию для загрузки, сервоподачи, измерения длины, резки, укладки и последующей формовки.
Такой подход сокращает многократную обработку материалов и создает более последовательный производственный ритм. Он особенно полезен для компаний, производящих стандартизированные профили в средних или больших объемах.
Автоматическое управление рецептами
Управление рецептами позволяет операторам хранить параметры для различных продуктов. расстояние между отверстиями, длина подачи, выбор станции и количество партии можно вызвать через интерфейс управления.
Эта функция уменьшает ошибки настройки при частом изменении заказов. Однако сохраненные программы все равно следует проверять после замены инструмента, изменения материала или работ по техническому обслуживанию.
Многостанционная обработка
Многостанционные системы размещают несколько пробивных станций в пределах одной координированной машины Различные станции могут производить круглые отверстия, прорези, насечки или специфичные для приложения функции без повторного ручного изменения положения.
Джинболида Девятипозиционный дыропробивной пресс демонстрирует, как многостанционная конструкция и автоматическая подача могут поддерживать высокоскоростную обработку профиля. правильная конфигурация по-прежнему зависит от чертежа компонентов, спецификации материала и необходимого производственного цикла.
2. Важность обслуживания, управляемого данными
Больше производителей используют данные об оборудовании для выявления изменений в состоянии машины. датчики могут отслеживать температуру, вибрацию, давление, количество циклов, состояние смазки и аномальные нагрузки.
По данным Национального института стандартов и технологий США, при профилактическом обслуживании для прогнозирования отказа оборудования используется наблюдаемая информация, такая как шум, температура и вибрация. Его обзор обслуживание производственного оборудования обеспечивает полезное различие между реактивными, профилактическими и прогнозными стратегиями.
Профилактическое обслуживание
Профилактическое обслуживание выполняется в соответствии со временем, подсчетом циклов или запланированным графиком. Оно может включать смазку, проверку крепежа, замену фильтра, проверку выравнивания и проверку оснастки.
Этим методом легко управлять, но он может заменить компоненты раньше, чем необходимо. Он также может пропустить сбои, возникающие между запланированными проверками.
Прогностическое обслуживание
Прогнозирующее техническое обслуживание использует данные о состоянии оборудования, чтобы определить, когда может потребоваться вмешательство. Цель состоит в том, чтобы спланировать обслуживание до поломки без ненужной замены здоровых деталей.
Подключенная перфораторная машина может сделать этот подход более практичным при условии, что собранные данные надежны и команда технического обслуживания знает, как их интерпретировать.
3. Гибкое производство заменяет мышление одного продукта
Многие производители металла теперь должны обрабатывать более короткие заказы, индивидуальные схемы отверстий и более широкий диапазон профилей. В результате гибкость становится почти такой же важной, как максимальная скорость.
Программируемая подача, регулируемые направляющие, модульные штампы и быстросменная оснастка могут сократить время между партиями продукции. Покупателям следует измерять фактическое время переналадки, а не полагаться только на максимальную цифру поставщика в минуту.
Модульная Инструментальная
Модульная оснастка позволяет изменять выбранные пуансоны и штампы без восстановления всей системы. Это полезно, когда несколько продуктов имеют схожие профили, но требуют разных рисунков отверстий.
Основные вопросы закупки - наличие инструмента, стоимость замены, требования к хранению, повторяемость настройки, ожидаемый срок службы инструмента в реальных условиях эксплуатации покупателя.
Программируемые шаблоны отверстий
Управление с ЧПУ позволяет производить различные расстояния между отверстиями из хранимых программ. Это ценно для солнечных опор, строительных профилей, стеллажных систем и других продуктов с множеством конструктивных изменений.
Перед покупкой покупатели должны подтвердить емкость программы, методы передачи файлов, разрешения оператора, резервное копирование данных и совместимость с существующими системами рисования или управления производством.
4. Расширение линий перфорации для конкретных приложений
Машина общего назначения может поддерживать разнообразную работу, но линия для конкретного применения может производить стандартизированный компонент более эффективно. В 2026 году все больше поставщиков проектируют оборудование на основе всего производственного процесса, а не продают изолированный пресс.
Например, Джинболида предоставляет Оборудование для штамповки солнечных фотоэлектрических стоек для изготовления монтажных профилей с повторяемыми отверстиями и особенностями соединения Покупатели, планирующие линию фотоэлектрического производства, также могут просмотреть сравнение между рядные и отдельные системы пробивки солнечных кронштейнов.
Компоненты для солнечного монтажа
Солнечные монтажные профили могут потребовать повторяющихся круглых отверстий, удлиненных прорезей и элементов соединения на длинных участках. Точная подача помогает поддерживать постоянное расстояние и поддерживает совместимость установки в полевых условиях.
Система также должна соответствовать поверхностному покрытию и механическим свойствам выбранной углеродистой стали, оцинкованной стали или алюминиевого материала.
Профили строительства и инфраструктуры
Строительные профили, детали ограждения шоссе, трубы подъемной рамы и компоненты опалубки могут потребовать штамповки до или после формования. Последовательность обработки влияет на доступность, точность положения, направление заусенцев и расположение линий.
Джинболида отраслевые решения покажите, как штамповка, подача с ЧПУ, профилирование, резка, сварка и передача материалов могут быть объединены для различных секторов производства.
5. Использование энергии оценивается на уровне линии
Об энергоэффективности больше не судят только по номинальной мощности двигателя. Производители рассматривают потребляемую мощность на каждый квалифицированный компонент, потребление времени простоя, эффективность гидравлической системы, уровень брака и влияние незапланированного простоя.
Управление с переменной скоростью может улучшить управление процессом в подходящих моторных приложениях, как поясняется в сообщении Министерства энергетики США наведение двигателя и системы привода. Однако выбор привода должен соответствовать требованиям пробивного оборудования к высокому крутящему моменту и повторяющимся рабочим требованиям.
Энергия на готовую часть
Энергия на готовую деталь обеспечивает более полезное сравнение, чем размер двигателя в одиночку. более быстрая машина может иметь более высокую номинальную установленную мощность, но потреблять меньше энергии на один принятый компонент, если она уменьшает работу на холостом ходу и отклоняет.
Покупателям следует запрашивать данные испытаний, основанные на реалистичном материале, размере партии и скорости производства. к предполагаемой экономии без определенных условий испытаний следует относиться осторожно.
Сокращение лома
Точная подача и стабильная оснастка могут уменьшить неправильно расположенные отверстия, поврежденные края и бракованные профили. Экономия материалов может способствовать снижению эксплуатационных расходов больше, чем небольшие различия в потреблении электроэнергии.
Заводы должны отслеживать выход первого прохода, вес лома, часы доработки и дефекты, связанные с инструментом, при сравнении старого и нового оборудования.
6. Безопасность машин становится критерием покупки
Безопасность все чаще рассматривается во время спецификации оборудования, а не рассматривается только после установки. Важными особенностями могут быть фиксированные ограждения, блокированные двери доступа, аварийные остановки, световые занавески, двухручные органы управления, защищенные ножные органы управления и положения о блокировке.
Соответствующие меры безопасности зависят от типа машины, метода подачи, режима работы и местных правил. ИСО 12100 предоставляет общие принципы оценки рисков машинного оборудования и снижения рисков, а Управление по охране труда США публикует конкретные требования механические силовые прессы.
Защита в точке операции
Точка действия - это область, где пуансон и матрица воздействуют на материал. Это представляет серьезный риск дробления и резки, если операторы могут добраться до него во время опасного движения.
Охрана должна выбираться посредством документально подтвержденной оценки риска. автоматическое кормление не устраняет необходимости учитывать доступ во время установки, очистки, удаления заторов, проверки и технического обслуживания.
Более безопасный доступ к техническому обслуживанию
Безопасность обслуживания включает в себя нечто большее, чем просто кнопку аварийной остановки. Конструкция должна обеспечивать безопасный доступ, четко определенные точки изоляции, механическую блокировку, где это необходимо, а также процедуры управления накопленной гидравлической, пневматической, электрической или гравитационной энергией.
Покупатели должны запросить принципиальные схемы, инструкции по техническому обслуживанию, информацию о запасных частях и документацию по безопасности перед отправкой.
Сравнение технологий пуансонов
Лучшая технология зависит от объема производства, типа материала, геометрии детали, требований гибкости и бюджета. Следующая таблица представляет собой практическую отправную точку.
| Тип машины | Основные преимущества | Основные ограничения | Подходящие приложения |
|---|---|---|---|
| Ручное или базовое пробивное оборудование | Низкая начальная стоимость и простота эксплуатации | Высокая трудоемкость и ограниченная повторяемость | Ремонт, образцы и очень небольшие партии |
| Механический пуансон пресс | Быстрая скорость хода и эффективное производство повторов | Менее гибкий контроль силы и строгие требования безопасности | Компоненты крупнообъемного листового металла |
| Гидравлический перфоратор машина | Регулируемое усилие и стабильное управление посредством рабочего хода | Гидравлическое обслуживание и потенциально более медленный цикл | Трубы, профили, толстые материалы и разнообразные работы |
| Пробивочная система с ЧПУ | Программируемое позиционирование и гибкие схемы отверстий | Увеличение инвестиций и повышение квалификации операторов | Смешанные продукты и повторяемые индивидуальные заказы |
| Многостанционная перфорирующая линия | Несколько операций в одном материальном потоке | Более специфичные инструменты и планирование компоновки | Солнечные профили, барьеры, опоры и структурные компоненты |
| Линия штамповки и профилегибочной обработки | Снижение управляемости и непрерывное производство | Большая сложность интеграции | Производство профилей больших объемов |
Встроенные и автономные системы перфорации
Встроенный перфоратор
Встроенная система соединяет штамповку с формовкой, резкой, штабелированием или другим производственным процессом. Это может уменьшить незавершенную работу, ручную передачу и дублирование пространства пола.
Его производительность зависит от балансировки линии Если одна станция остановится, прерывание может повлиять на весь подключенный процесс.
Автономная перфорация
Автономная машина перфоратора работает независимо от линии формования. она может обслуживать несколько продуктов, и ее может быть легче обслуживать без остановки другого оборудования.
Компромиссом является дополнительная обработка материалов, хранение, планирование и выравнивание между отдельными этапами производства.
Какой вариант лучше?
Выбирайте встроенную обработку, когда спрос на продукцию стабилен, последовательность обработки доказана, а сокращение обработки является приоритетом. Выбирайте отдельную систему, когда гибкость, общая мощность или независимое обслуживание более ценны.
Производители, сравнивающие уровни автоматизации, могут прочитать и руководство Джинболиды по a полуавтоматическая и полностью автоматическая линия по производству стальной опалубки.
Как выбрать перфоратор в 2026 году

Начните с готового компонента
Предоставить поставщику чертежи с размерами, приемлемые допуски, типы отверстий, годовые количества, размеры партий и требования к качеству Готовый компонент должен определять оборудование не в стандартной конфигурации поставщика.
Если в нескольких продуктах будет использоваться одна и та же машина, включите репрезентативные чертежи как обычных, так и сложных работ.
Проверьте фактический материал
Сорт материала, толщина, ширина, обработка поверхности и механические свойства влияют на силу, зазор матрицы, подачу и качество кромок. Демонстрация с использованием более простого материала-заменителя может не отражать производительность завода.
Попросите поставщика записать условия испытаний, скорость производства, результаты позиционирования, состояние заусенцев и любые корректировки, внесенные во время испытаний.
Рассчитайте общую стоимость владения
Цена покупки - это только одна часть инвестиций. включают оснастку, установку, коммунальные услуги, обучение, фрахт, техническое обслуживание, расходные материалы, рабочую силу, лом, простой, программное обеспечение и ожидаемый срок службы.
Более дешевая машина для перфорации может стать дорогой, если штампы изнашиваются быстро, замена занимает слишком много времени или трудно получить техническую поддержку.
Проверьте возможности поставщика
Способный поставщик должен разбираться в оснастке, подаче, контроле, интеграции линий, целевом продукте Покупатели могут использовать статью Джинболиды о как выбрать перфоратор в виде структурированного контрольного списка перед запросом предложения.
Вопросы, которые следует задать перед заказом
- Может ли оборудование обрабатывать мой фактический сорт материала и максимальную толщину?
- Какую точность можно поддерживать на всей длине профиля?
- Сколько времени занимает нормальная замена продукта?
- Какие детали оснастки и износа включены?
- Можно ли создать резервную копию производственных рецептур и эксплуатационных данных?
- Какие функции безопасности включены в указанную конфигурацию?
- Как осуществляется установка, обучение, удаленная поддержка и запасные части?
- Может ли поставщик провести документально подтвержденное приемочное испытание на заводе?
Практический прогноз закупок на 2026 год
Самая сильная инвестиция - это не самая быстрая автоматически или самая автоматизированная машина. именно система соответствует ассортименту продукции завода, штатному расписанию, потоку материалов, целевым показателям качества и реалистичному плану роста.
Для бизнеса со стабильными, большими объемами заказов, подключенная многостанционная линия может обеспечить лучший результат. для рабочего магазина с частыми изменениями продукта гибкая система ЧПУ с модульными инструментами может обеспечить лучшую отдачу.
Дополнительные конфигурации машин покупатели могут сравнить в путеводителе Джинболиды по лучшие металлопробивные машины 2026 года или изучить весь спектр компании металлообразующее и профилеобрабатывающее оборудование.
Часто задаваемые вопросы о станках-автоматах
Какой тип перфоратора мне купить для небольшого металломагазина?
Небольшой цех обработки разнообразных заказов обычно выиграет от программируемой подачи, доступного оснастки, и простой настройки, а не от максимальной скорости производства.Сравните минимальный и максимальный запас материала машины, время переключения, требования к навыкам оператора, а также варианты местного обслуживания.
Гидравлический перфоратор лучше механического пресса?
Ни одна из технологий не является универсально лучшей. Гидравлическое оборудование предлагает управляемую силу и широко используется для труб и профилей, в то время как механические прессы могут обеспечить быстрые, повторяемые ходы для подходящих листовых применений большого объема.
Сколько пробивной силы нужно моей машине?
Требуемое усилие зависит от прочности материала на сдвиг, толщины и общего периметра резания. расчет также должен включать подходящий рабочий запас и любое усилие, необходимое для операций зачистки или формования.
Может ли одна машина пробивать разные формы отверстий?
Да, если оснастка и конфигурация станка поддерживают требуемые формы. многостанционное оборудование может вмещать несколько пуансонов и штампов, в то время как быстросменная оснастка может помочь гибкой системе переключаться между продуктами.
Можно ли соединить штамповку непосредственно с линией формования валков?
Да. встроенный перфоратор может быть интегрирован до или после формирования, в зависимости от геометрии профиля и требований к отверстиям. поставщик должен оценить скорость линии, синхронизацию, поддержку материала, накопленный допуск и доступ для обслуживания инструмента.
Насколько точен автомат для пробивки?
Точность зависит не только от самого пресса. подача сервопривода, разрешение кодера, проскальзывание материала, зажим, поддержка профиля, состояние инструмента и тепловые эффекты - все это может влиять на конечное положение отверстия.
Автоматическая система устраняет операторов?
Автоматизация может сократить повторяющиеся подачи и обработки, но операторы по-прежнему обязаны для настройки, проверки, пополнения материалов, координации технического обслуживания и безопасного контроля процесса. Целью обычно является повышение производительности труда и согласованности, а не полностью бесхозная работа.
Какое обслуживание требует перфоратор?
Типичные задачи включают смазку, осмотр оснастки, проверку крепежных элементов, обслуживание гидравлической жидкости и фильтра, очистку датчиков, проверку выравнивания, проверку ограждений и предохранительных устройств. точный график должен соответствовать инструкциям производителя оборудования и фактическим условиям эксплуатации.
Как я могу сравнить предложения разных поставщиков?
Создайте одну техническую спецификацию и попросите каждого поставщика ответить на одни и те же требования.Сравните проверенный результат, точность, диапазон материалов, время смены инструмента, включенные аксессуары, системы безопасности, энергопотребление, метод приемки-тестирования и пожизненную поддержку.Не только указанную цену.
Какую информацию мне следует отправить при запросе предложения?
Отправить чертежи компонентов, спецификации материалов, диапазон толщины, длина профиля, рисунок отверстий, допуски, целевой выход, размеры партии, заводское напряжение, доступное пространство пола, и предпочтительный уровень автоматизации. четкий ввод помогает поставщику предложить реалистичную конфигурацию и уменьшает изменения позже.
Заключение
Определяющими тенденциями перфораторов 2026 года являются интеллектуальная автоматизация, гибкая обработка, подключенное обслуживание, интеграция с конкретными приложениями, повышенная безопасность и более пристальное внимание к общей стоимости производства. Эти разработки могут создать значительную ценность, но только тогда, когда оборудование соответствует четко определенным производственным требованиям.
Перед инвестированием сравните полный производственный процесс, проведите испытания с реальными материалами, проверьте достижимую точность и критерии приемки документов. хорошо заданная система не должна просто пробить быстрее (punch First) должна последовательно производить квалифицированные детали, сокращать ненужное обращение и поддерживать долгосрочную производственную стратегию завода.
 Russian
 English
 Arabic
 Spanish
 French