
Линия по производству стальной опалубки: полуавтоматическая и полностью автоматическая
/Линия по производству стальной опалубки: полуавтоматическая и полностью автоматическая
Оглавление
Линия по производству стальной опалубки превращает металлические рулоны или листы в многоразовые опалубочные панели, ребра, углы и связанные с ними конструктивные компоненты. В зависимости от требуемого продукта процесс производства может включать подачу, выравнивание, штамповку, резку, резку, профилирование, формование кромок, сварку, правку, обработку поверхности и укладку штабеля.
Одно из наиболее важных решений о покупке - выбрать ли полуавтоматическую или полностью автоматическую линию Полуавтоматическая система предлагает меньшие первоначальные инвестиции и большее ручное управление, в то время как полностью автоматическая система может улучшить непрерывность производства, повторяемость, сбор данных и эффективность труда.
Ключевые выводы:
- Выберите автоматизацию в зависимости от объема производства и разнообразия продукции.
- Полуавтоматические линии подходят для гибкого производства и контролируемых инвестиций.
- Полностью автоматические линии лучше подходят для многократного производства больших объемов.
- Уровень автоматизации следует оценивать для каждого этапа производства.
- Чертежи продукции и спецификации материалов должны быть окончательно доработаны до проектирования машины.
- Сварка и обработка материалов часто определяют реальную производственную мощность.
- Быстрое оборудование не гарантирует высокую продаваемую мощность.
- Заводские приемочные испытания должны охватывать весь производственный цикл.
- Общая стоимость владения более полезна, чем только первоначальная цена покупки.
Что такое линия по производству стальной опалубки?
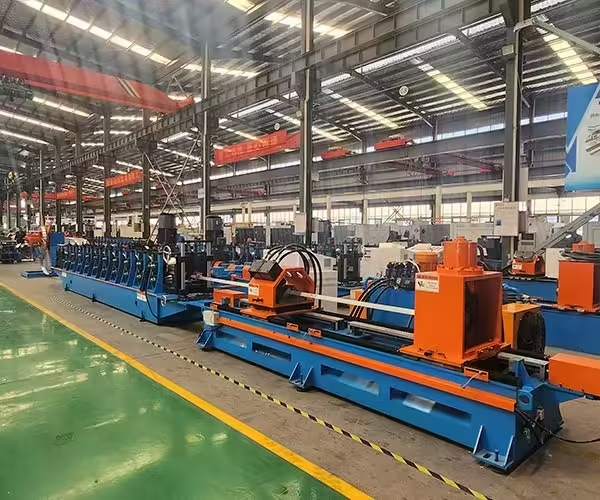
Линия по производству стальной опалубки - это группа соединенных машин, используемых для изготовления металлических компонентов опалубки для бетонного строительства. Эти компоненты создают временные формы, которые поддерживают свежий бетон до тех пор, пока он не приобретет достаточную прочность.
Точная конфигурация оборудования зависит от конструкции панели, толщины материала, расположения ребер, метода соединения, рисунка отверстий и производственной цели.
Основные продукты
Производственная линия может изготовить
- Плоские стальные опалубочные панели
- П-образные опалубочные щиты
- Угловые панели
- Ребристые панели
- Торцевые пластины
- Соединительные компоненты
- Индивидуальные профили опалубки
- Поддерживающие конструктивные детали
Не каждая линия производит все эти продукты. покупатель должен определить необходимое семейство продуктов, прежде чем запрашивать предложение.
Основные производственные процессы
Типичные этапы производства включают
- Загрузка катушки или листа
- Выравнивание
- Сервопитание
- Пробивка отверстий
- Длинная резка
- Формирование рулона
- Изгиб края
- Положение ребер
- Сварка
- Выпрямление
- Подготовка поверхности
- Покрытие или покраска
- Инспекция
- Штабелирование и упаковка
Полная линия по производству стальной опалубки должна быть спроектирована как скоординированный процесс, а не как совокупность несвязанных машин.
Полуавтоматические и полностью автоматические производственные линии
Разница между полуавтоматическим и полностью автоматическим оборудованием не всегда абсолютна. Линия может автоматизировать подачу и формование, сохраняя при этом необходимость ручной сварки, проверки или передачи материала.
Поэтому покупателям следует проверять уровень автоматизации каждого этапа производства.
| Фактор сравнения | Полуавтоматическая линия | Полностью автоматическая линия |
|---|---|---|
| Первоначальные инвестиции | Обычно ниже | В целом выше |
| Требование к труду | Выше | Ниже для повторяющегося обращения |
| Объем производства | Малый и средний | От среднего до высокого |
| Гибкость продукта | Часто проще для различных заказов | Лучше всего подходит для стандартизированных семейств продуктов |
| Согласованность процесса | Больше зависит от операторов | Больше контролируется программируемыми системами |
| Переключение | Может потребовать ручной регулировки | Может использовать сохраненные рецепты и автоматическое позиционирование |
| Сбор данных | Обычно ограниченное | Может включать записи о производстве и неисправностях |
| Планировка завода | Относительно гибкий | Требует тщательно спланированного материального потока |
| Обслуживание | Упрощенная структура оборудования | Больше датчиков и систем управления |
| Лучшее приложение | Смешанное или развивающееся производство | Стабильное, повторяющееся промышленное производство |
Лучшая конфигурация - та, которая подходит под заказы фабрики, операторов, ресурсы обслуживания, финансовый план.
Как работает линия опалубки из полуавтоматической стали
Полуавтоматическая линия сочетает в себе механизированное оборудование с ручной загрузкой, позиционированием, передачей или проверкой. Операторы по-прежнему активно участвуют в перемещении компонентов между процессами.
Эта конфигурация может обеспечить полезные производственные возможности без затрат на интеграцию полной линии.
Ручная передача материала
Панели могут перемещаться между станциями формования, штамповки, сварки и контроля с использованием операторов, тележек, кранов или вилочных погрузчиков.
Ручная передача обеспечивает гибкость, но может увеличить время ожидания и риск повреждения поверхности.
Независимые органы управления машиной
Каждая машина может иметь свою собственную рабочую панель. процессы штамповки, формования, резки и сварки контролируются отдельно, а не через одну центральную производственную систему.
Регулировки на основе оператора
Операторы могут вручную регулировать направляющие, упоры, зазоры для валков, сварочные приспособления и положения резки.
Преимущество для различных заказов
Ручная регулировка может быть полезна, когда дизайн продуктов часто меняется Опытные операторы могут адаптировать процесс без перепрограммирования полной автоматизированной линии.
Как работает полностью автоматическая линия по производству стальной опалубки
Полностью автоматическая линия соединяет основные процессы посредством синхронизированных органов управления и автоматизированной обработки материалов. данные о продукте можно вводить или выбирать через центральный интерфейс управления.
Затем материал перемещается по запланированной производственной последовательности с меньшим ручным вмешательством.
Централизованный контроль
Программируемая система управления координирует подачу, штамповку, формование, резку, транспортировку, сварку и укладку.
Оператор может отслеживать состояние производства, сигналы тревоги, количество и выбранные параметры машины.
Автоматизированная обработка материалов
Конвейеры, передаточные устройства, роботы или механизмы позиционирования перемещают панели между этапами производства.
Это уменьшает повторяющийся подъем и помогает поддерживать предсказуемый производственный ритм.
Хранение производственных рецептов
Система управления может хранить параметры для различных спецификаций опалубки. Сохраненные рецепты могут сократить время настройки и ручной ввод данных.
Отслеживаемые производственные данные
В зависимости от конфигурации линии система может записывать выходные данные, состояние оборудования, время простоя, использование энергии, сигналы тревоги и партии продукции. Покупатели должны точно подтвердить, какая информация доступна.
Какие этапы производства следует автоматизировать?
Полная автоматизация не всегда означает, что каждый заводской процесс требует робота. наиболее ценная автоматизация обычно нацелена на повторяющиеся, трудоемкие или чувствительные к точности задачи.
Загрузка и подача катушки
Система разматывания и выравнивания с электроприводом может непрерывно подавать материал в линию Автоматическое управление помогает поддерживать стабильное натяжение и положение полосы.
Сервопробивка
Сервопитатель позиционирует материал по запрограммированному рисунку отверстий. Это может улучшить повторяемость отверстий, прорезей и выемок.
Прокатка
Формирование рулона непрерывно изгибает сталь в требуемую форму панели или профиля Автоматическая скорость и координация привода поддерживают стабильное производство.
Резка
Программированная система резки разделяет изделия в соответствии с их требуемой длиной. положение резки должно быть согласовано с ссылками на штамповку.
Роботизированная сварка
Роботизированная сварка может использоваться, когда ребра, рамы или другие компоненты имеют повторяемые положения и конструкции соединений.
Когда роботизированная сварка подходит
Роботизированная сварка наиболее эффективна, когда продукты стандартизированы, приспособления точны, а подготовка компонентов последовательна. Это может принести меньшую ценность, когда каждая панель имеет разную компоновку сварки.
Автоматическая Укладка
Штабелирующее оборудование может собирать и организовывать готовые панели. это уменьшает ручное управление и помогает предотвратить перегруженность производства в конце линии.
Требования к материалам для производства стальной опалубки
Линия по производству стальной опалубки должна быть спроектирована в соответствии с фактической спецификацией металла. Толщина полосы сама по себе не дает достаточной информации.
Сорт материала, предел текучести, состояние поверхности, ширина и допуск по толщине влияют на конструкцию оборудования.
Углеродистая сталь
Углеродистая сталь широко используется, поскольку она обеспечивает практический баланс прочности, формуемости, доступности и стоимости.
Поставщику необходимы конкретный сорт и механические свойства для расчета требований к формованию и штамповке.
Высокопрочная сталь
Высокопрочный материал может поддерживать более легкие или эффективные конструкции изделий, в зависимости от инженерных требований. Однако он может увеличить формующие нагрузки и откат назад.
Машина может потребовать более прочных валов, рам, подшипников, приводов и валковой оснастки.
Оцинкованная или покрытая сталь
Материал с покрытием может быть выбран, когда требуется дополнительная защита от коррозии. Инструменты, направляющие и погрузочно-разгрузочное оборудование должны минимизировать царапины покрытия.
Материал Толщина
Более толстый материал требует большей пробивки, формования, резки и сварочной способности. Очень тонкий материал может быть более чувствителен к волнам, искажениям и повреждениям при обращении.
Отправьте полное расписание материалов
Покупатель должен предоставить все важные сочетания марки и толщины материала, включая продукты, которые, как ожидается, будут представлять наибольший объем производства.
Требования к проектированию и оснастке продукции
Проектирование машины начинается с готового компонента опалубки Поставщик должен получать утвержденные чертежи, а не приблизительные размеры или справочные фотографии.
Ширина и глубина панели
Размеры панели определяют положение валков, ширину машины, требования к материалам и системы погрузочно-разгрузочных работ.
Краевая геометрия
Края могут включать возвраты, фланцы, крючки, каналы или другие элементы соединения. Сложные края обычно требуют большего количества стадий формования.
Шаблоны отверстий
Отверстия и прорези могут поддерживать соединения панелей, выравнивание, подъем или аксессуары. их размер, расстояние и ориентация должны быть четко показаны на чертеже.
Усиливающие ребра
Ребра увеличивают жесткость панели и могут быть сформированы отдельно перед сваркой с основной панелью.
Конструкция сварочной арматуры
Крепления должны удерживать панель и ребра в правильном положении во время сварки. плохая точность крепления может привести к изменению размеров, даже если формовочное оборудование является точным.
Формирование валков против формирования прессового тормоза
Стальные компоненты опалубки могут быть сформированы посредством непрерывной профилировки валков или отдельных операций прессового тормоза.
Каждый метод служит различным условиям производства.
| Коэффициент выбора | Формирование рулона | Формирование тормоза пресса |
|---|---|---|
| Метод производства | Непрерывный | Индивидуальные циклы изгиба |
| Лучший том | От среднего до высокого | Низкий и средний |
| Длина продукта | Эффективен для длинных профилей | Ограничено машиной и погрузочно-разгрузочными работами |
| Повторяемость | Высокий со стабильной оснасткой | Больше зависит от настройки и оператора |
| Инструментальные инвестиции | Более высокие первоначальные требования к оснастке | Ниже для простых профилей |
| Гибкость продукта | Лучше всего подходит для семей определенного профиля | Гибкий для различных поворотов |
| Скорость производства | Высокий для повторяющихся профилей | Медленнее для операций с несколькими изгибами |
| Интеграция | Легко соединить с подачей и разделкой | Обычно отдельный процесс |
Завод может использовать оба метода. Формование валков может обрабатывать повторяющиеся панели, в то время как пресс-тормоз поддерживает прототипы, специальные компоненты и аксессуары малого объема.
Пробивка до или после формования
Место перфорации влияет на доступ к штампу, положение отверстия, поведение при формовке и производственный поток.
Предварительная штамповка
Предварительная штамповка создает отверстия, в то время как металл остается плоским. ленту легче поддерживать и позиционировать.
Предварительная перфорация сервопривода подходит для повторяющихся отверстий и нескольких запрограммированных длин изделий.
После перфорации
После перфорации создаются отверстия после формирования панели или профиля. Это может помочь расположить элементы относительно окончательной геометрии.
Для предотвращения деформации могут потребоваться специальные приспособления.
Выбор правильного метода
В решении следует рассмотреть
- Расположение отверстия
- Расстояние изгиба
- Форма профиля
- Требуемый допуск
- Толщина материала
- Скорость производства
- Умереть доступность
Риск деформации дыры
Отверстия, расположенные слишком близко к изгибу, могут деформироваться во время формования валков. Перед изготовлением машины следует пересмотреть конструкцию изделия и оснастки.
Сварочная автоматизация и производственная мощность
Сварка часто является одним из наиболее важных факторов производительности в производстве стальной опалубки. Высокоскоростная формовочная машина может создавать больше панелей, чем может обрабатывать сварочная секция.
Покупатели должны рассчитать общую длину сварного шва и время цикла для каждого изделия.
Ручная сварка
Ручная сварка обеспечивает гибкость для различных конструкций панелей и небольших объемов производства.
Его скорость и последовательность во многом зависят от навыков оператора, качества оборудования и управления производством.
Выделенная автоматическая сварка
Специальное сварочное оборудование следует по запрограммированному пути или фиксированному положению соединения. Это может быть эффективно для стабильных изделий с повторяемыми схемами сварных швов.
Роботизированная сварка
Промышленные роботы могут обрабатывать несколько швов и положений компонентов, когда доступны подходящие приспособления и программы.
Сварка Искажение
Подача тепла может привести к изгибу или скручиванию панелей. Последовательность сварки, конструкция приспособления, контроль тепла и требования к правке должны оцениваться как часть производственной линии.
Реальная производственная мощность против максимальной скорости машины
Производственная мощность должна рассчитываться на основе квалифицированных готовых панелей, а не скорости одной машины.
Пробивка, формовка, сварка, передача, проверка, замена и техническое обслуживание влияют на ежедневную производительность.
Время цикла
Время цикла - это общее время, необходимое для изготовления одного готового компонента или партии.
Для всей производственной линии стальной опалубки самый медленный процесс обычно определяет общую производительность.
Операционная эффективность
Фабрики должны допускать
- Изменения катушки
- Настройка машины
- Перемены продуктов
- Регулировки сварки
- Обслуживание
- Проверки качества
- Материальные задержки
- Оператор ломается
- Незапланированный простой
Выход продукции
Лом, пробные детали, дефекты сварки, размерные браки и повреждение поверхности снижают продаваемую производительность.
Формула емкости
Упрощенный расчет:
Продаваемая продукция = Теоретическая производительность × Доступное время работы × Эффективность × Выход продукции
Реалистичная оценка мощности должна использовать фактические чертежи продукции и производственные процессы.
Сравнение стоимости полуавтоматических и автоматических линий
Самая низкая закупочная цена не всегда приводит к самым низким производственным затратам.
Полное сравнение должно учитывать инвестиции, рабочую силу, выпуск продукции, лом, техническое обслуживание и ожидаемое использование оборудования.
Первоначальная стоимость оборудования
Полуавтоматическое оборудование обычно требует меньших первоначальных инвестиций, поскольку оно содержит меньше автоматизированных систем управления и контроля.
Полностью автоматическая линия может включать дополнительные конвейеры, роботов, датчики, системы безопасности и централизованное управление.
Стоимость труда
Автоматическое оборудование может сократить повторяющиеся задачи по загрузке, позиционированию, сварке и укладке.
Однако для настройки, обслуживания, устранения неполадок, программирования и управления качеством по-прежнему необходимы квалифицированные технические специалисты.
Стоимость обслуживания
Сложная линия включает в себя больше электрических, гидравлических, пневматических и управляющих компонентов.
Покупатель должен оценить доступ к запасным частям и технической поддержке.
Лома и переделки
Улучшение подачи, позиционирования и управления процессом может уменьшить количество ошибок. Финансовая ценность зависит от стоимости материала и текущего уровня дефектов.
Окупаемость должна использовать реальные заводские данные
Рассчитайте период окупаемости, используя фактические ставки труда, объем производства, часы работы, стоимость продукции и ожидаемое использование оборудования. Избегайте полагаться на общее обещание окупаемости.
Как выбрать правильный уровень автоматизации
Соответствующий уровень автоматизации зависит как от текущего производства, так и от реалистичного будущего спроса.
Выберите полуавтоматическую линию Когда:
- Количество заказов относительно невелико
- Дизайн продукции меняется часто
- Первоначальные инвестиции ограничены
- Труд легко доступен
- Операторы обладают сильными производственными навыками
- Фабрика выходит на рынок постепенно
- Ручные процессы обеспечивают полезную гибкость
Выберите полностью автоматическую линию, когда:
- Объем производства стабильно высок
- Продукция стандартизирована
- Доступность рабочей силы ограничена
- Повторяемость является высоким приоритетом
- Можно интегрировать несколько процессов
- Требуются производственные данные
- Завод располагает ресурсами технического обслуживания
Рассмотрим модульную автоматизацию
Модульная линия по производству стальной опалубки позволяет заводу сначала автоматизировать выбранные процессы, а затем добавлять другие системы.
Планируйте интерфейсы заранее
Если ожидается будущая автоматизация, подтвердите, что первоначальные машины включают в себя подходящие интерфейсы управления, связи, компоновки и передачи материалов.
Информация, необходимая для машинного предложения
Подробная спецификация проекта помогает поставщику оборудования подготовить точную конфигурацию линии.
Информация о продукте
Обеспечить:
- Готовые панельные рисунки
- Профильные сечения
- Размеры панели
- Конструкции ребер и рам
- Выкройки отверстий
- Места сварки
- Допуски готового продукта
- Требуемое состояние поверхности
Материальная информация
Обеспечить:
- Материальный сорт
- Предел текучести и предел прочности
- Диапазон толщины
- Ширина листа или полосы
- Размеры катушки
- Максимальный вес катушки
- Покрытие или состояние поверхности
Производственная информация
Обеспечить:
- Продукция за смену
- Смены в день
- Годовая цель производства
- Основные типы продуктов
- Среднее количество партии
- Частота переключений
- Требуемый уровень автоматизации
Информация о фабрике
Обеспечить:
- Доступная площадь пола
- Высота здания
- Питание
- Доступность сжатого воздуха
- Мощность крана и вилочного погрузчика
- План материального потока
- Количество доступных операторов
Вы можете просмотреть Jinbolida's решения производственной линии опалубки стали при планировании основного оборудования и компоновки процесса.
Контрольный список для испытаний на приемку на заводе
Заводские приемочные испытания должны оценить весь производственный процесс перед отправкой.
Тестирование только индивидуального движения машины не доказывает, что линия может производить квалифицированные опалубочные щиты.
Проверьте основные процессы
Испытание должно включать
- Материальная подача
- Выравнивание
- Штамповка
- Формирование
- Резка
- Позиционирование компонентов
- Сварка, если она включена
- Перенос продукта
- Штабелирование
- Системы безопасности
Проверьте готовую продукцию
Мера:
- Ширина и длина панели
- Размеры края
- Позиции отверстий
- Плоскостность
- Прямолинейность
- Диагональные размеры
- Расположение ребра
- Качество сварки
- Состояние поверхности
Испытание Непрерывное производство
Линия должна производить несколько компонентов непрерывно. это помогает выявить дрейф подачи, накопление тепла, задержки передачи и проблемы повторяемости.
Изменения тестового продукта
Если линия поддерживает панели нескольких размеров, поставщик должен продемонстрировать согласованный процесс регулировки или замены инструментов.
Данные о приеме записей
Записывайте характеристики материалов, настройки машины, рабочую скорость, готовые измерения, время переналадки и любые корректирующие действия.
Обычное стальное опалубочное оборудование. Ошибки
Несколько ошибок при покупке могут снизить производительность или создать неожиданные затраты.
Автоматизация нестабильного процесса
Автоматизация повторяет запрограммированный процесс Если чертежи изделий, методы сварки или стандарты материалов постоянно меняются, автоматизированная линия может потребовать частой модификации.
Сравнение только общей цены
Различные предложения могут включать разные машины, штампы, приспособления, конвейеры, роботов, программное обеспечение, услуги по установке и запасные части.
Игнорирование сварочной способности
Быстрая формовочная линия не сможет реализовать свой потенциал, если сварочный участок станет узким местом.
Неспособность спланировать материальный поток
Плохо расположенные зоны загрузки, передачи, проверки и штабелирования могут снизить производительность оборудования, способного работать в противном случае.
Недооценка навыков технического обслуживания
Автоматические линии требуют персонала, который может проверять датчики, приводы, органы управления, гидравлические системы и неисправности связи.
Пропуск полнолинейного тестирования
Отдельные машины могут работать правильно, но не работать эффективно при подключении.
Заключение
Выбор между полуавтоматической и полностью автоматической линией по производству стальной опалубки требует тщательного анализа объема производства, разнообразия продукции, рабочей силы, планировки завода, возможностей технического обслуживания и инвестиционных целей.
Полуавтоматическое оборудование предлагает гибкость и меньшую начальную стоимость. полностью автоматическое оборудование может улучшить координацию процесса, повторяемость, сбор данных и эффективность труда, когда производство достаточно стандартизировано.
Перед покупкой определите полное семейство продуктов, ассортимент материалов, процесс сварки, цель производства и требования к приемке. Сравните каждое предложение в соответствии с полным объемом оборудования, а не только с общей ценой.
Производители могут изучить весь ассортимент Jinbolida промышленное производственное оборудование и пересмотреть существующее руководство оптимизация производства конструкционной стали. Для предложения производственной линии, основанного на ваших чертежах панелей и целевом показателе мощности, отправьте подробную информацию о проекте через страница контактов.
Часто задаваемые вопросы
Что производит линия по производству стальной опалубки?
Компания производит многоразовые стальные панели, ребра, углы, каналы и сопутствующие компоненты, используемые для создания форм для бетонных конструкций.
Всегда ли полностью автоматическая линия лучше?
Нет. полная автоматизация ценна для крупносерийного стандартизированного производства. полуавтоматическая линия может быть более экономичной и гибкой для разнообразных или меньших заказов.
Сколько рабочих требуется производственной линии?
Требования к труду зависят от уровня автоматизации, конструкции изделия, погрузочно-разгрузочных работ, способа сварки, процесса контроля, организации смены.
Может ли одна производственная линия производить панели разных размеров?
Это может быть возможно с помощью регулируемых инструментов, сменных наборов рулонов, программируемой штамповки и гибких систем резки. Точный диапазон должен быть подтвержден на чертежах продукции.
Подходит ли роботизированная сварка для каждой панели?
Нет. Роботизированная сварка наиболее подходит для повторяемых положений соединений и стандартизированных компонентов. Высокоиндивидуальные панели все еще могут требовать ручной или гибкой сварки.
Что определяет производственные мощности?
Производительность зависит от скорости формования, циклов штамповки, резки, времени сварки, переноса материала, переналадки, эффективности работы и выхода продукта.
Можно ли использовать оцинкованную сталь?
Да, если оборудование и оснастка рассчитаны на указанный оцинкованный материал. следует оценить требования к защите поверхности и сварке.
Какая информация нужна для котировки?
Предоставить чертежи готовой продукции, спецификации материалов, производственные цели, требования к автоматизации, заводские условия и необходимые стандарты испытаний.
Как должна быть протестирована производственная линия?
Проверьте полный цикл производства с использованием репрезентативного материала. проверьте размеры, отверстия, качество формования, сварку, состояние поверхности, скорость и повторяемость процесса.
Можно ли позже модернизировать полуавтоматическую линию?
Некоторые системы могут быть модернизированы с сервопитанием, автоматической передачей, роботизированной сваркой, контролем данных или оборудованием для штабелирования. будущие интерфейсы должны быть запланированы во время первоначального проектирования.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French