
خط إنتاج القوالب الفولاذية: نصف أوتوماتيكي مقابل أوتوماتيكي بالكامل
جدول المحتويات
يقوم خط إنتاج القوالب الفولاذية بتحويل الملفات أو الصفائح المعدنية إلى ألواح صب الخرسانة والأضلاع والزوايا والمكونات الهيكلية ذات الصلة القابلة لإعادة الاستخدام. اعتمادًا على المنتج المطلوب، قد تشمل عملية التصنيع التغذية والتسوية والتثقيب والقطع وتشكيل اللف وتشكيل الحواف واللحام والتقويم ومعالجة الأسطح والتكديس.
أحد أهم قرارات الشراء هو اختيار خط نصف آلي أو أوتوماتيكي بالكامل. يوفر النظام شبه التلقائي استثمارًا أوليًا أقل وتحكمًا يدويًا أكبر، بينما يمكن للنظام الأوتوماتيكي بالكامل تحسين استمرارية الإنتاج والتكرار وجمع البيانات وكفاءة العمل.
الوجبات الرئيسية:
- حدد الأتمتة وفقًا لحجم الإنتاج وتنوع المنتجات.
- تتناسب الخطوط شبه الأوتوماتيكية مع الإنتاج المرن والاستثمار الخاضع للرقابة.
- تعد الخطوط الأوتوماتيكية بالكامل أفضل للتصنيع المتكرر بكميات كبيرة.
- وينبغي تقييم مستوى الأتمتة لكل مرحلة إنتاج.
- يجب الانتهاء من رسومات المنتج ومواصفات المواد قبل تصميم الماكينة.
- غالبًا ما يحدد اللحام ومناولة المواد القدرة الإنتاجية الحقيقية.
- المعدات السريعة لا تضمن إنتاجًا عاليًا قابلاً للبيع.
- يجب أن يغطي اختبار قبول المصنع دورة الإنتاج الكاملة.
- إجمالي تكلفة الملكية أكثر فائدة من سعر الشراء الأولي وحده.
ما هو خط إنتاج القوالب الفولاذية؟
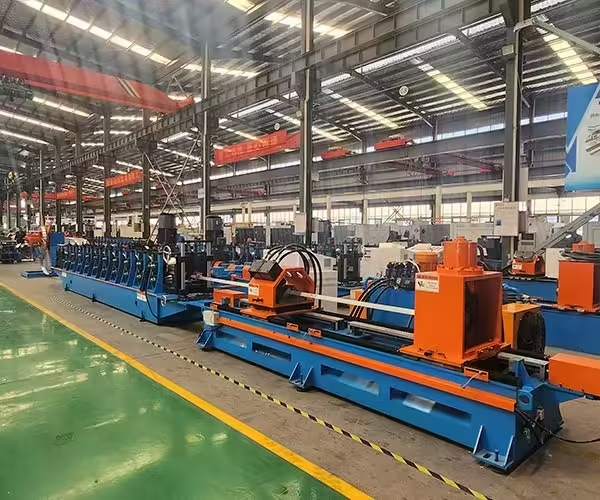
خط إنتاج القوالب الفولاذية عبارة عن مجموعة من الآلات المتصلة المستخدمة لتصنيع مكونات القوالب المعدنية للبناء الخرساني. تقوم هذه المكونات بإنشاء قوالب مؤقتة تدعم الخرسانة الطازجة حتى تكتسب قوة كافية.
يعتمد التكوين الدقيق للمعدات على تصميم اللوحة وسمك المادة وترتيب الأضلاع وطريقة الاتصال ونمط الثقب وهدف الإنتاج.
المنتجات الرئيسية
يجوز لخط الإنتاج تصنيع:
- ألواح صب الخرسانة الفولاذية المسطحة
- ألواح صب الخرسانة على شكل حرف U
- لوحات الزاوية
- ألواح مضلعة
- لوحات النهاية
- توصيل المكونات
- ملفات تعريف القوالب المخصصة
- دعم الأجزاء الهيكلية
لا ينتج كل سطر كل هذه المنتجات. يجب على المشتري تحديد عائلة المنتجات المطلوبة قبل طلب عرض الأسعار.
عمليات التصنيع الرئيسية
تشمل مراحل الإنتاج النموذجية ما يلي:
- تحميل الملف أو الورقة
- التسوية
- التغذية المؤازرة
- ثقب اللكم
- قطع الطول
- تشكيل لفة
- انحناء الحافة
- وضع الضلع
- لحام
- استقامة
- تحضير السطح
- طلاء أو طلاء
- فحص
- التراص والتعبئة والتغليف
يجب تصميم خط إنتاج القوالب الفولاذية الكامل كعملية منسقة بدلاً من مجموعة من الآلات غير ذات الصلة.
خطوط الإنتاج شبه الأوتوماتيكية مقابل خطوط الإنتاج الأوتوماتيكية بالكامل
الفرق بين المعدات شبه الأوتوماتيكية والمعدات الأوتوماتيكية بالكامل ليس دائمًا مطلقًا. قد يقوم الخط بأتمتة التغذية والتشكيل بينما لا يزال يتطلب اللحام اليدوي أو الفحص أو نقل المواد.
ولذلك يجب على المشترين فحص مستوى الأتمتة في كل مرحلة إنتاج.
| عامل المقارنة | خط نصف آلي | خط أوتوماتيكي بالكامل |
|---|---|---|
| الاستثمار الأولي | أقل عموما | أعلى عموما |
| متطلبات العمل | أعلى | أقل للتعامل المتكرر |
| حجم الإنتاج | صغيرة إلى متوسطة | متوسطة إلى عالية |
| مرونة المنتج | في كثير من الأحيان أسهل للطلبات المتنوعة | الأفضل لعائلات المنتجات الموحدة |
| اتساق العملية | أكثر اعتمادا على المشغلين | أكثر تحكمًا بواسطة الأنظمة المبرمجة |
| التحول | قد تتطلب التعديل اليدوي | قد تستخدم الوصفات المخزنة وتحديد المواقع تلقائيًا |
| جمع البيانات | عادة محدودة | يمكن أن تشمل سجلات الإنتاج والخطأ |
| تخطيط المصنع | مرنة نسبيا | يتطلب تدفق المواد المخطط بعناية |
| صيانة | هيكل المعدات أبسط | المزيد من أجهزة الاستشعار وأنظمة التحكم |
| أفضل تطبيق | إنتاج مختلط أو متطور | إنتاج صناعي مستقر ومتكرر |
التكوين الأفضل هو الذي يناسب طلبات المصنع ومشغليه وموارد الصيانة والخطة المالية.
كيف يعمل خط صب الخرسانة الفولاذية شبه الأوتوماتيكية
يجمع الخط شبه الأوتوماتيكي بين الآلات التي تعمل بالطاقة والتحميل اليدوي أو تحديد المواقع أو النقل أو الفحص. يظل المشغلون منخرطين بشكل وثيق في نقل المكونات بين العمليات.
يمكن أن يوفر هذا التكوين قدرة إنتاجية مفيدة دون تكلفة تكامل الخط الكامل.
نقل المواد يدويا
يمكن نقل الألواح بين محطات التشكيل والتثقيب واللحام والفحص باستخدام المشغلين أو العربات أو الرافعات أو الرافعات الشوكية.
يخلق النقل اليدوي المرونة ولكنه يمكن أن يزيد من وقت الانتظار وخطر تلف السطح.
ضوابط الآلة المستقلة
قد يكون لكل آلة لوحة التشغيل الخاصة بها. يتم التحكم في عمليات التثقيب والتشكيل والقطع واللحام بشكل منفصل وليس من خلال نظام إنتاج مركزي واحد.
التعديلات على أساس المشغل
يمكن للمشغلين ضبط الأدلة والتوقفات وخلوص اللف وتركيبات اللحام ومواضع القطع يدويًا.
ميزة للطلبات المتنوعة
يمكن أن يكون التعديل اليدوي مفيدًا عندما تتغير تصميمات المنتجات بشكل متكرر. يمكن للمشغلين ذوي الخبرة تكييف العملية دون إعادة برمجة خط آلي كامل.
كيف يعمل خط إنتاج القوالب الفولاذية الأوتوماتيكية بالكامل
يربط الخط التلقائي بالكامل العمليات الرئيسية من خلال عناصر التحكم المتزامنة والتعامل الآلي مع المواد. يمكن إدخال بيانات المنتج أو تحديدها من خلال واجهة تحكم مركزية.
تنتقل المواد بعد ذلك عبر تسلسل التصنيع المخطط له مع تقليل التدخل اليدوي.
التحكم المركزي
يقوم نظام التحكم القابل للبرمجة بتنسيق التغذية والتثقيب والتشكيل والقطع والنقل واللحام والتكديس.
يمكن للمشغل مراقبة حالة الإنتاج والإنذارات والكميات ومعلمات الماكينة المحددة.
التعامل الآلي مع المواد
تقوم الناقلات أو وحدات النقل أو الروبوتات أو آليات تحديد المواقع بنقل الألواح بين مراحل الإنتاج.
وهذا يقلل من الرفع المتكرر ويساعد في الحفاظ على إيقاع إنتاج يمكن التنبؤ به.
تخزين وصفات الإنتاج
قد يقوم نظام التحكم بتخزين المعلمات لمواصفات مختلفة لقوالب صب الخرسانة. يمكن للوصفات المحفوظة تقليل وقت الإعداد وإدخال البيانات يدويًا.
بيانات الإنتاج التي يمكن تتبعها
اعتمادًا على تكوين الخط، قد يسجل النظام المخرجات وحالة المعدات ووقت التوقف عن العمل واستخدام الطاقة والإنذارات ودفعات المنتج. يجب على المشترين التأكد بالضبط من المعلومات المتاحة.
ما هي مراحل الإنتاج التي يجب أتمتتها؟
الأتمتة الكاملة لا تعني دائمًا أن كل عملية مصنع تتطلب روبوتًا. تستهدف الأتمتة الأكثر قيمة عادةً المهام المتكررة أو كثيفة العمالة أو الحساسة للدقة.
تحميل الملف والتغذية
يمكن لفك اللف ونظام التسوية الذي يعمل بالطاقة تغذية المواد بشكل مستمر في الخط. يساعد التحكم التلقائي في الحفاظ على شد الشريط وموضعه المستقر.
اللكم المؤازرة
تقوم وحدة التغذية المؤازرة بوضع المادة وفقًا لنمط الثقب المبرمج. يمكن أن يؤدي ذلك إلى تحسين إمكانية تكرار الثقوب والفتحات والشقوق.
تشكيل اللفائف
يؤدي تشكيل اللفة إلى ثني الفولاذ بشكل مستمر إلى اللوحة أو الشكل الجانبي المطلوب. تدعم السرعة التلقائية وتنسيق القيادة الإنتاج المستقر.
القطع
يقوم نظام القطع المبرمج بفصل المنتجات حسب طولها المطلوب. يجب تنسيق موضع القطع مع مراجع التثقيب.
اللحام الآلي
يمكن استخدام اللحام الآلي عندما يكون للأضلاع أو الإطارات أو المكونات الأخرى مواضع وتصميمات مشتركة قابلة للتكرار.
عندما يكون اللحام الآلي مناسبًا
يكون اللحام الآلي أكثر فعالية عندما تكون المنتجات موحدة، وتكون التركيبات دقيقة، ويكون إعداد المكونات متسقًا. قد توفر قيمة أقل عندما يكون لكل لوحة تصميم لحام مختلف.
التراص التلقائي
يمكن لمعدات التراص جمع وتنظيم الألواح النهائية. فهو يقلل من المناولة اليدوية ويساعد على منع ازدحام الإنتاج في نهاية الخط.
متطلبات المواد لإنتاج القوالب الفولاذية
يجب تصميم خط إنتاج القوالب الفولاذية وفقًا للمواصفات المعدنية الفعلية. سمك الشريط وحده لا يوفر معلومات كافية.
تؤثر درجة المادة وقوة الخضوع وحالة السطح والعرض وتحمل السُمك على تصميم المعدات.
الفولاذ الكربوني
يُستخدم الفولاذ الكربوني بشكل شائع لأنه يوفر توازنًا عمليًا بين القوة وقابلية التشكيل والتوافر والتكلفة.
يحتاج المورد إلى الدرجة المحددة والخواص الميكانيكية لحساب متطلبات التشكيل والتثقيب.
فولاذ عالي القوة
قد تدعم المواد عالية القوة تصميمات المنتجات الأخف أو الأكثر كفاءة، اعتمادًا على المتطلبات الهندسية. ومع ذلك، فإنه يمكن أن يزيد من أحمال التشكيل والزنبرك الخلفي.
قد تتطلب الآلة أعمدة وإطارات ومحامل ومحركات وأدوات لف أقوى.
الفولاذ المجلفن أو المطلي
يمكن اختيار المواد المطلية عند الحاجة إلى حماية إضافية من التآكل. يجب أن تقلل الأدوات والأدلة ومعدات معالجة المواد من خدوش الطلاء.
سُمك المادة
تتطلب المواد السميكة قدرة أكبر على التثقيب والتشكيل والقطع واللحام. قد تكون المواد الرقيقة جدًا أكثر حساسية للموجات والتشويه والتعامل مع الأضرار.
إرسال جدول المواد الكامل
يجب على المشتري تقديم كل مجموعة مهمة من درجات المواد وسمكها، بما في ذلك المنتجات المتوقع أن تمثل معظم حجم الإنتاج.
متطلبات تصميم المنتج والأدوات
يبدأ تصميم الماكينة بمكون القوالب النهائية. يجب أن يحصل المورد على رسومات معتمدة بدلاً من الأبعاد التقريبية أو الصور المرجعية.
عرض اللوحة وعمقها
تحدد أبعاد اللوحة مواضع التدحرج وعرض الماكينة ومتطلبات المواد وأنظمة المناولة.
هندسة الحافة
قد تتضمن الحواف عوائد أو حواف أو خطافات أو قنوات أو ميزات اتصال أخرى. تتطلب الحواف المعقدة عمومًا المزيد من مراحل التشكيل.
أنماط الحفرة
قد تدعم الثقوب والفتحات توصيلات اللوحة أو محاذاتها أو رفعها أو ملحقاتها. يجب أن يظهر حجمها وتباعدها واتجاهها بوضوح على الرسم.
تعزيز الأضلاع
تزيد الأضلاع من صلابة اللوحة ويمكن تشكيلها بشكل منفصل قبل لحامها باللوحة الرئيسية.
تصميم تركيبات اللحام
يجب أن تثبت التركيبات اللوحة والأضلاع في الموضع الصحيح أثناء اللحام. يمكن أن يؤدي ضعف دقة التركيب إلى اختلاف الأبعاد حتى عندما تكون معدات التشكيل دقيقة.
تشكيل اللفة مقابل تشكيل الفرامل بالضغط
يمكن تشكيل مكونات القوالب الفولاذية من خلال التشكيل المستمر أو عمليات فرامل الضغط الفردية.
تخدم كل طريقة ظروف إنتاج مختلفة.
| عامل الاختيار | تشكيل لفة | الضغط على تشكيل الفرامل |
|---|---|---|
| طريقة الإنتاج | مستمر | دورات الانحناء الفردية |
| أفضل حجم | متوسطة إلى عالية | منخفضة إلى متوسطة |
| طول المنتج | فعالة للملفات الشخصية الطويلة | محدودة بالآلة والتعامل |
| التكرار | عالية مع أدوات مستقرة | يعتمد أكثر على الإعداد والمشغل |
| الاستثمار في الأدوات | متطلبات الأدوات الأولية الأعلى | أقل للملفات الشخصية البسيطة |
| مرونة المنتج | الأفضل للعائلات ذات الملفات الشخصية المحددة | مرنة للانحناءات المتنوعة |
| سرعة الإنتاج | عالية للملفات الشخصية المتكررة | أبطأ لعمليات الانحناء المتعددة |
| اندماج | من السهل الاتصال بالتغذية والقطع | عادة عملية منفصلة |
قد يستخدم المصنع كلتا الطريقتين. يمكن للتشكيل باللف التعامل مع الألواح المتكررة، بينما تدعم فرامل الضغط النماذج الأولية والمكونات الخاصة والملحقات ذات الحجم المنخفض.
اللكم قبل أو بعد التشكيل
يؤثر موقع التثقيب على الوصول إلى القالب، وموضع الثقب، وسلوك التشكيل، وتدفق الإنتاج.
اللكم المسبق
يؤدي التثقيب المسبق إلى إنشاء ثقوب بينما يظل المعدن مسطحًا. الشريط أسهل في الدعم والوضع.
يعتبر التثقيب المسبق المؤازر مناسبًا للثقوب المتكررة والعديد من أطوال المنتجات المبرمجة.
بعد اللكم
يؤدي ما بعد التثقيب إلى إنشاء ثقوب بعد تشكيل اللوحة أو الملف الشخصي. قد يساعد هذا في تحديد موضع الميزات بالنسبة للهندسة النهائية.
قد تكون التركيبات الخاصة ضرورية لمنع التشوه.
اختيار الطريقة الصحيحة
وينبغي أن يأخذ القرار بعين الاعتبار:
- موقع الحفرة
- مسافة خط الانحناء
- شكل الملف الشخصي
- التسامح المطلوب
- سمك المادة
- سرعة الإنتاج
- يموت إمكانية الوصول
خطر تشوه الثقب
قد تتشوه الثقوب الموجودة بالقرب من الانحناء أثناء تشكيل اللفة. يجب مراجعة تصميم المنتج والأدوات قبل تصنيع الماكينة.
أتمتة اللحام والقدرة الإنتاجية
غالبًا ما يكون اللحام أحد أهم عوامل القدرة في تصنيع قوالب صب الخرسانة الفولاذية. قد تقوم آلة التشكيل عالية السرعة بإنشاء ألواح أكثر مما يستطيع قسم اللحام معالجته.
يجب على المشترين حساب إجمالي طول اللحام ووقت الدورة لكل منتج.
اللحام اليدوي
يوفر اللحام اليدوي المرونة لتصميمات الألواح المختلفة وكميات الإنتاج الصغيرة.
تعتمد سرعتها واتساقها بشكل كبير على مهارة المشغل وجودة التركيبات وإدارة الإنتاج.
لحام تلقائي مخصص
تتبع معدات اللحام المخصصة مسارًا مبرمجًا أو موضع مفصل ثابت. يمكن أن يكون فعالاً للمنتجات المستقرة ذات تخطيطات اللحام القابلة للتكرار.
اللحام الآلي
يمكن للروبوتات الصناعية معالجة العديد من الطبقات ومواضع المكونات عند توفر التركيبات والبرامج المناسبة.
تشويه اللحام
يمكن أن يتسبب إدخال الحرارة في ثني الألواح أو التواءها. يجب تقييم تسلسل اللحام وتصميم التركيبات والتحكم في الحرارة ومتطلبات التقويم كجزء من خط الإنتاج.
قدرة الإنتاج الحقيقية مقابل السرعة القصوى للآلة
يجب حساب الطاقة الإنتاجية من الألواح النهائية المؤهلة بدلاً من سرعة آلة واحدة.
يؤثر التثقيب والتشكيل واللحام والنقل والفحص والتحويلات والصيانة على الإنتاج اليومي.
وقت الدورة
وقت الدورة هو إجمالي الوقت اللازم لتصنيع مكون أو دفعة واحدة جاهزة.
بالنسبة لخط إنتاج القوالب الفولاذية الكامل، عادةً ما تحدد العملية الأساسية الأبطأ الإنتاج الإجمالي.
كفاءة التشغيل
يجب أن تسمح المصانع بما يلي:
- تغييرات الملف
- إعداد الآلة
- تحولات المنتج
- تعديلات اللحام
- صيانة
- فحص الجودة
- التأخير المادي
- فواصل المشغل
- التوقف غير المخطط له
عائد المنتج
الخردة والقطع التجريبية وعيوب اللحام ورفض الأبعاد وتلف السطح تقلل من الإنتاج القابل للبيع.
صيغة القدرات
الحساب المبسط هو:
مخرجات قابلة للبيع = معدل الإنتاج النظري × وقت التشغيل المتاح × الكفاءة × إنتاجية المنتج
يجب أن يستخدم التقدير الواقعي للقدرة رسومات المنتج الفعلية وعمليات الإنتاج.
مقارنة تكلفة الخط شبه الأوتوماتيكية مقابل تكلفة الخط التلقائي
أدنى سعر شراء لا ينتج دائمًا أقل تكلفة تصنيع.
يجب أن تأخذ المقارنة الكاملة في الاعتبار الاستثمار والعمالة والإنتاج والخردة والصيانة والاستخدام المتوقع للمعدات.
تكلفة المعدات الأولية
تتطلب المعدات شبه الأوتوماتيكية عادةً استثمارًا أوليًا أقل لأنها تحتوي على عدد أقل من أنظمة المناولة والتحكم الآلية.
قد يشتمل الخط الأوتوماتيكي بالكامل على ناقلات إضافية وروبوتات وأجهزة استشعار وأنظمة أمان وأدوات تحكم مركزية.
تكلفة العمالة
يمكن للمعدات الأوتوماتيكية تقليل مهام التحميل وتحديد المواقع واللحام والتكديس المتكررة.
ومع ذلك، لا تزال هناك حاجة إلى فنيين ماهرين للإعداد والصيانة واستكشاف الأخطاء وإصلاحها والبرمجة وإدارة الجودة.
تكلفة الصيانة
يشتمل الخط المعقد على المزيد من المكونات الكهربائية والهيدروليكية والهوائية والتحكمية.
يجب على المشتري تقييم إمكانية الوصول إلى قطع الغيار والدعم الفني.
الخردة وإعادة العمل
قد يؤدي تحسين التغذية وتحديد المواقع والتحكم في العمليات إلى تقليل الأخطاء. تعتمد القيمة المالية على تكلفة المواد ومستويات العيوب الحالية.
يجب أن يستخدم الاسترداد بيانات المصنع الحقيقية
احسب فترة الاسترداد باستخدام معدلات العمالة الفعلية وحجم الإنتاج وساعات التشغيل وقيمة المنتج والاستخدام المتوقع للمعدات. تجنب الاعتماد على وعد الاسترداد العام.
كيفية اختيار مستوى الأتمتة الصحيح
يعتمد مستوى الأتمتة المناسب على الإنتاج الحالي والطلب المستقبلي الواقعي.
اختر خطًا شبه تلقائي متى:
- كميات الطلب صغيرة نسبيا
- تتغير تصميمات المنتجات بشكل متكرر
- الاستثمار الأولي محدود
- العمالة متاحة بسهولة
- يتمتع المشغلون بمهارات تصنيع قوية
- المصنع يدخل السوق تدريجيا
- توفر العمليات اليدوية مرونة مفيدة
اختر خطًا تلقائيًا بالكامل متى:
- حجم الإنتاج مرتفع باستمرار
- المنتجات موحدة
- توافر العمالة محدود
- التكرار هو أولوية عالية
- يمكن دمج العديد من العمليات
- بيانات الإنتاج مطلوبة
- المصنع لديه موارد الصيانة الفنية
النظر في الأتمتة المعيارية
يسمح خط إنتاج القوالب الفولاذية المعيارية للمصنع بأتمتة العمليات المحددة أولاً وإضافة أنظمة أخرى لاحقًا.
خطط للواجهات مقدمًا
إذا كان من المتوقع حدوث أتمتة مستقبلية، فتأكد من أن الأجهزة الأولية تشتمل على واجهات مناسبة للتحكم والاتصالات والتخطيط ونقل المواد.
المعلومات المطلوبة لاقتباس الآلة
تساعد مواصفات المشروع التفصيلية مورد المعدات على إعداد تكوين دقيق للخط.
معلومات المنتج
يقدم:
- رسومات اللوحة النهائية
- المقاطع العرضية للملف الشخصي
- أبعاد اللوحة
- تصاميم الضلع والإطار
- أنماط الثقب
- مواقع اللحام
- التسامح المنتج النهائي
- حالة السطح المطلوبة
معلومات مادية
يقدم:
- درجة المواد
- العائد وقوة الشد
- نطاق السماكة
- عرض الورقة أو الشريط
- أبعاد الملف
- الحد الأقصى لوزن الملف
- الطلاء أو حالة السطح
معلومات الإنتاج
يقدم:
- المنتجات لكل نوبة عمل
- المناوبات يوميا
- هدف الإنتاج السنوي
- أنواع المنتجات الرئيسية
- متوسط كمية الدفعة
- تكرار التحولات
- المستوى المطلوب من الأتمتة
معلومات المصنع
يقدم:
- المساحة الأرضية المتاحة
- ارتفاع المبنى
- مصدر طاقة
- توافر الهواء المضغوط
- قدرة الرافعة والرافعة الشوكية
- خطة تدفق المواد
- عدد المشغلين المتاحين
يمكنك مراجعة جينبوليدا حلول خطوط إنتاج القوالب الفولاذية عند التخطيط للمعدات الرئيسية وتخطيط العملية.
قائمة مراجعة اختبار قبول المصنع
يجب أن يقوم اختبار قبول المصنع بتقييم عملية الإنتاج الكاملة قبل الشحن.
إن اختبار حركة الماكينة الفردية فقط لا يثبت أن الخط يمكنه إنتاج ألواح صب الخرسانة المؤهلة.
التحقق من العمليات الرئيسية
يجب أن يتضمن الاختبار ما يلي:
- تغذية المواد
- التسوية
- اللكم
- تشكيل
- القطع
- تحديد المواقع المكون
- اللحام، عند تضمينه
- نقل المنتج
- التراص
- أنظمة السلامة
فحص المنتجات النهائية
يقيس:
- عرض اللوحة وطولها
- أبعاد الحافة
- مواقف الحفرة
- التسطيح
- الاستقامة
- أبعاد قطرية
- موقع الضلع
- جودة اللحام
- حالة السطح
اختبار الإنتاج المستمر
يجب أن ينتج الخط مكونات متعددة بشكل مستمر. يساعد هذا في الكشف عن انجراف التغذية وتراكم الحرارة وتأخير النقل ومشكلات التكرار.
اختبار تغييرات المنتج
إذا كان الخط يدعم عدة أحجام من اللوحات، فيجب على المورد توضيح عملية التعديل أو تغيير الأدوات المتفق عليها.
تسجيل بيانات القبول
قم بتسجيل مواصفات المواد وإعدادات الماكينة وسرعة التشغيل والقياسات النهائية ووقت التغيير وأي إجراءات تصحيحية.
أخطاء شراء معدات صب الخرسانة الفولاذية الشائعة
يمكن أن تؤدي العديد من أخطاء الشراء إلى تقليل الإنتاجية أو خلق تكاليف غير متوقعة.
أتمتة عملية غير مستقرة
الأتمتة تكرر العملية المبرمجة. إذا تغيرت رسومات المنتج أو طرق اللحام أو معايير المواد باستمرار، فقد يتطلب الخط الآلي تعديلًا متكررًا.
مقارنة السعر الإجمالي فقط
قد تشمل عروض الأسعار المختلفة آلات مختلفة، وقوالب، وتركيبات، وناقلات، وروبوتات، وبرامج، وخدمات تركيب، وقطع غيار.
تجاهل قدرة اللحام
لا يمكن لخط التشكيل السريع أن يصل إلى إمكاناته إذا أصبح قسم اللحام عنق الزجاجة.
الفشل في التخطيط لتدفق المواد
يمكن لمناطق التحميل والنقل والفحص والتكديس سيئة الترتيب أن تقلل من إنتاج المعدات القادرة على ذلك.
التقليل من مهارات الصيانة
تتطلب الخطوط الأوتوماتيكية موظفين يمكنهم فحص أجهزة الاستشعار ومحركات الأقراص وأدوات التحكم والأنظمة الهيدروليكية وأخطاء الاتصالات.
تخطي اختبار الخط الكامل
قد تعمل الأجهزة الفردية بشكل صحيح ولكنها تفشل في العمل بكفاءة عند توصيلها.
خاتمة
يتطلب الاختيار بين خط إنتاج قوالب صب الخرسانة الفولاذية شبه الأوتوماتيكية والآلية بالكامل تحليلًا دقيقًا لحجم الإنتاج وتنوع المنتجات والعمالة وتخطيط المصنع والقدرة على الصيانة وأهداف الاستثمار.
توفر المعدات شبه الأوتوماتيكية المرونة والتكلفة الأولية الأقل. يمكن للمعدات الأوتوماتيكية بالكامل تحسين تنسيق العمليات، والتكرار، وجمع البيانات، وكفاءة العمل عندما يكون الإنتاج موحدًا بشكل كافٍ.
قبل الشراء، حدد عائلة المنتج الكاملة، ونطاق المواد، وعملية اللحام، وهدف الإنتاج، ومتطلبات القبول. قارن كل عرض أسعار وفقًا لنطاق المعدات الكامل بدلاً من السعر الإجمالي وحده.
يمكن للمصنعين استكشاف مجموعة Jinbolida الكاملة من معدات الإنتاج الصناعي ومراجعة دليلها الحالي ل تحسين تصنيع الفولاذ الهيكلي. للحصول على مقترح خط إنتاج بناءً على رسومات اللوحة الخاصة بك وهدف السعة، أرسل تفاصيل المشروع من خلال صفحة الاتصال.
التعليمات
ما الذي يصنعه خط إنتاج القوالب الفولاذية؟
تقوم بتصنيع الألواح الفولاذية القابلة لإعادة الاستخدام والأضلاع والزوايا والقنوات والمكونات ذات الصلة المستخدمة في إنشاء قوالب البناء الخرساني.
هل الخط الأوتوماتيكي بالكامل أفضل دائمًا؟
لا. تعتبر الأتمتة الكاملة ذات قيمة للإنتاج الموحد بكميات كبيرة. قد يكون الخط شبه الأوتوماتيكي أكثر اقتصادا ومرونة للطلبات المتنوعة أو الأصغر.
كم عدد العمال الذين يحتاجهم خط الإنتاج؟
تعتمد متطلبات العمل على مستوى الأتمتة، وتصميم المنتج، ومناولة المواد، وطريقة اللحام، وعملية الفحص، وتنظيم المناوبة.
هل يمكن لخط إنتاج واحد أن يصنع أحجام مختلفة للألواح؟
قد يكون ذلك ممكنًا من خلال الأدوات القابلة للتعديل، ومجموعات اللف القابلة للاستبدال، والتثقيب القابل للبرمجة، وأنظمة القطع المرنة. يجب تأكيد النطاق الدقيق من رسومات المنتج.
هل اللحام الآلي مناسب لكل لوحة؟
رقم اللحام الآلي هو الأكثر ملاءمة لمواضع المفاصل القابلة للتكرار والمكونات القياسية. قد تظل الألواح المخصصة للغاية تتطلب لحامًا يدويًا أو مرنًا.
ما الذي يحدد الطاقة الإنتاجية؟
تعتمد السعة على سرعة التشكيل، ودورات التثقيب، والقطع، ووقت اللحام، ونقل المواد، والتحولات، وكفاءة التشغيل، وإنتاجية المنتج.
هل يمكن استخدام الفولاذ المجلفن؟
نعم، إذا كانت المعدات والأدوات مصممة للمادة المجلفنة المحددة. ينبغي تقييم متطلبات حماية السطح واللحام.
ما هي المعلومات المطلوبة للاقتباس؟
توفير رسومات المنتج النهائي ومواصفات المواد وأهداف الإنتاج ومتطلبات الأتمتة وظروف المصنع ومعايير الاختبار المطلوبة.
كيف ينبغي اختبار خط الإنتاج؟
اختبار دورة الإنتاج الكاملة باستخدام المواد التمثيلية. فحص الأبعاد والثقوب وجودة التشكيل واللحام وحالة السطح والسرعة وتكرار العملية.
هل يمكن ترقية الخط شبه الأوتوماتيكي لاحقًا؟
يمكن ترقية بعض الأنظمة باستخدام التغذية المؤازرة، أو النقل التلقائي، أو اللحام الآلي، أو مراقبة البيانات، أو معدات التراص. يجب التخطيط للواجهات المستقبلية أثناء التصميم الأولي.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
لنواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا!
 Arabic
 English
 Russian
 Spanish
 French