
Línea de producción de encofrado de acero: semiautomática versus totalmente automática
/ Línea de producción de encofrados de acero: semiautomática versus totalmente automática
Tabla de contenido
Una línea de producción de encofrado de acero transforma bobinas u láminas metálicas en paneles de encofrado reutilizables, nervaduras, esquinas y componentes estructurales relacionados. Dependiendo del producto requerido, el proceso de fabricación puede incluir alimentación, nivelación, punzonado, corte, perfilado, conformado de bordes, soldadura, enderezamiento, tratamiento de superficies y apilamiento.
Una de las decisiones de compra más importantes es si elegir una línea semiautomática o totalmente automática. Un sistema semiautomático ofrece una inversión inicial menor y un mayor control manual, mientras que un sistema totalmente automático puede mejorar la continuidad de la producción, la repetibilidad, la recopilación de datos y la eficiencia laboral.
Conclusiones clave:
- Seleccione automatización según volumen de producción y variedad de producto.
- Las líneas semiautomáticas se adaptan a una producción flexible y a una inversión controlada.
- Las líneas totalmente automáticas son mejores para la fabricación repetida y de gran volumen.
- Se debe evaluar el nivel de automatización para cada etapa de producción.
- Los dibujos del producto y las especificaciones del material deben finalizarse antes del diseño de la máquina.
- La soldadura y la manipulación de materiales determinan a menudo la capacidad de producción real.
- Los equipos rápidos no garantizan una alta producción vendible.
- Las pruebas de aceptación en fábrica deben cubrir todo el ciclo de producción.
- El costo total de propiedad es más útil que el precio de compra inicial por sí solo.
¿qué es una línea de producción de encofrado de acero
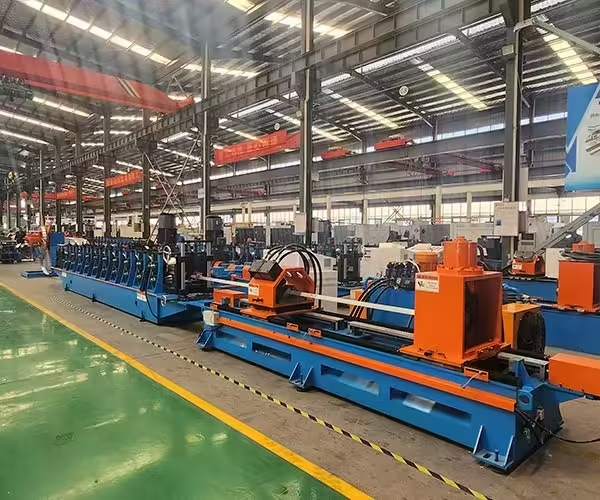
Una línea de producción de encofrado de acero es un grupo de máquinas conectadas que se utilizan para fabricar componentes de encofrado metálico para la construcción de hormigón. Estos componentes crean moldes temporales que sostienen el hormigón fresco hasta que desarrolla suficiente resistencia.
La configuración exacta del equipo depende del diseño del panel, el espesor del material, la disposición de las nervaduras, el método de conexión, el patrón de orificios y el objetivo de producción.
Productos principales
Una línea de producción puede fabricar:
- Paneles planos de encofrado de acero
- Paneles de encofrado en forma de U
- Paneles esquineros
- Paneles acanalados
- Placas finales
- Conectando componentes
- Perfiles de encofrado personalizados
- Piezas estructurales de soporte
No todas las líneas producen todos estos productos. El comprador debe definir la familia de productos requerida antes de solicitar una cotización.
Principales procesos de fabricación
Las etapas típicas de producción incluyen:
- Carga de bobinas o láminas
- Nivelación
- Servoalimentación
- Golpe de agujero
- Corte de longitud
- Formación de rollos
- Doblado de bordes
- Posicionamiento de costillas
- Soldadura
- Enderezamiento
- Preparación de superficies
- Recubrimiento o pintura
- Inspección
- Apilamiento y embalaje
Una línea completa de producción de encofrados de acero debería diseñarse como un proceso coordinado en lugar de una colección de máquinas no relacionadas.
Líneas de producción semiautomáticas versus totalmente automáticas
La diferencia entre equipos semiautomáticos y totalmente automáticos no siempre es absoluta. Una línea puede automatizar la alimentación y el conformado sin dejar de requerir soldadura manual, inspección o transferencia de material.
Por lo tanto, los compradores deberían examinar el nivel de automatización de cada etapa de producción.
| Factor de comparación | Línea semiautomática | Línea totalmente automática |
|---|---|---|
| Inversión inicial | Generalmente más bajo | Generalmente más alto |
| Requisito laboral | Más alto | Más bajo para manejo repetitivo |
| Volumen de producción | Pequeño a mediano | Medio a alto |
| Flexibilidad del producto | A menudo es más fácil para pedidos variados | Lo mejor para familias de productos estandarizadas |
| Consistencia del proceso | Más dependiente de los operadores | Más controlado por sistemas programados |
| Cambio | Puede requerir ajuste manual | Puede utilizar recetas almacenadas y posicionamiento automático |
| Recopilación de datos | Generalmente limitado | Puede incluir registros de producción y fallas |
| Diseño de fábrica | Relativamente flexible | Requiere un flujo de materiales cuidadosamente planificado |
| Mantenimiento | Estructura de equipo más sencilla | Más sensores y sistemas de control |
| Mejor aplicación | Producción mixta o en desarrollo | Producción industrial estable y repetida |
La mejor configuración es la que se adapta a los pedidos, operadores, recursos de mantenimiento y plan financiero de la fábrica.
Cómo funciona una línea de encofrado de acero semiautomático
Una línea semiautomática combina maquinaria motorizada con carga, posicionamiento, transferencia o inspección manual. Los operadores siguen estrechamente involucrados en el movimiento de componentes entre procesos.
Esta configuración puede proporcionar una capacidad de producción útil sin el costo de la integración completa de la línea.
Transferencia manual de materiales
Los paneles se pueden transferir entre estaciones de conformado, punzonado, soldadura e inspección utilizando operadores, carros, grúas o montacargas.
La transferencia manual crea flexibilidad pero puede aumentar el tiempo de espera y el riesgo de daños en la superficie.
Controles de máquina independientes
Cada máquina puede tener su propio panel operativo. Los procesos de punzonado, conformado, corte y soldadura se controlan por separado en lugar de mediante un sistema de producción central.
Ajustes basados en operadores
Los operadores pueden ajustar manualmente guías, topes, espacios libres para rodillos, accesorios de soldadura y posiciones de corte.
Ventaja para pedidos variados
El ajuste manual puede resultar útil cuando los diseños de productos cambian con frecuencia. Los operadores experimentados pueden adaptar el proceso sin reprogramar una línea automatizada completa.
Cómo funciona una línea de producción de encofrado de acero totalmente automática
Una línea totalmente automática conecta los procesos principales mediante controles sincronizados y manipulación automatizada de materiales. Los datos del producto se pueden ingresar o seleccionar a través de una interfaz de control central.
Luego, el material pasa por la secuencia de fabricación planificada con una intervención manual reducida.
Control Centralizado
Un sistema de control programable coordina la alimentación, punzonado, conformado, corte, transporte, soldadura y apilamiento.
El operador puede monitorear el estado de producción, alarmas, cantidades y parámetros seleccionados de la máquina.
Manipulación automatizada de materiales
Transportadores, unidades de transferencia, robots o mecanismos de posicionamiento mueven paneles entre etapas de producción.
Esto reduce el levantamiento repetitivo y ayuda a mantener un ritmo de producción predecible.
Almacenamiento de recetas de producción
El sistema de control puede almacenar parámetros para diferentes especificaciones de encofrado. Las recetas guardadas pueden reducir el tiempo de configuración y la entrada manual de datos.
Datos de producción rastreables
Dependiendo de la configuración de la línea, el sistema puede registrar la salida, el estado del equipo, el tiempo de inactividad, el uso de energía, las alarmas y los lotes de productos. Los compradores deben confirmar exactamente qué información está disponible.
¿qué etapas de producción deberían automatizarse?
La automatización total no siempre significa que cada proceso de fábrica requiera un robot. La automatización más valiosa normalmente se dirige a tareas repetitivas, que requieren mucha mano de obra o que tienen en cuenta la precisión.
Carga y alimentación de bobinas
Un desenrollador motorizado y un sistema de nivelación pueden alimentar material continuamente a la línea. El control automático ayuda a mantener una tensión y posición estables de la tira.
Servogolpe
Un servoalimentador coloca el material según un patrón de orificios programado. Esto puede mejorar la repetibilidad de agujeros, ranuras y muescas.
Perfilado
El perfilado dobla continuamente el acero hasta darle la forma requerida de panel o perfil. La velocidad automática y la coordinación de accionamiento apoyan una producción estable.
Corte
Un sistema de corte programado separa los productos según su longitud requerida. La posición de corte debe coordinarse con referencias de punzonado.
Soldadura robótica
Se puede utilizar soldadura robótica cuando las nervaduras, marcos u otros componentes tienen posiciones y diseños de juntas repetibles.
Cuando la soldadura robótica es adecuada
La soldadura robótica es más eficaz cuando los productos están estandarizados, los accesorios son precisos y la preparación de los componentes es consistente. Puede ofrecer menos valor cuando cada panel tiene un diseño de soldadura diferente.
Apilamiento automático
Los equipos de apilamiento pueden recolectar y organizar paneles terminados. Reduce la manipulación manual y ayuda a prevenir la congestión de la producción al final de la línea.
Requisitos de materiales para la producción de encofrados
Una línea de producción de encofrados de acero debe diseñarse de acuerdo con las especificaciones reales del metal. El espesor de la tira por sí solo no proporciona suficiente información.
La calidad del material, el límite elástico, el estado de la superficie, el ancho y la tolerancia al espesor afectan el diseño del equipo.
Acero al carbono
El acero al carbono se utiliza comúnmente porque ofrece un equilibrio práctico entre resistencia, conformabilidad, disponibilidad y costo.
El proveedor necesita el grado específico y las propiedades mecánicas para calcular los requisitos de conformado y punzonado.
Acero de alta resistencia
El material de alta resistencia puede soportar diseños de productos más livianos o eficientes, según los requisitos de ingeniería. Sin embargo, puede aumentar las cargas de formación y el resorte.
La máquina puede requerir ejes, marcos, cojinetes, transmisiones y herramientas de rodillos más resistentes.
Acero Galvanizado o Revestido
El material recubierto se puede seleccionar cuando se requiere protección adicional contra la corrosión. Las herramientas, guías y equipos de manipulación de materiales deben minimizar los rayones en el recubrimiento.
Espesor del material
Un material más grueso requiere una mayor capacidad de punzonado, conformado, corte y soldadura. El material muy delgado puede ser más sensible a las ondas, la distorsión y el daño por manipulación.
Envíe un cronograma de materiales completo
El comprador debe proporcionar todas las combinaciones importantes de calidad y espesor del material, incluidos los productos que se espera que representen la mayor parte del volumen de producción.
Requisitos de diseño y herramientas del producto
El diseño de la máquina comienza con el componente de encofrado terminado. El proveedor debe recibir dibujos aprobados en lugar de dimensiones aproximadas o fotografías de referencia.
Ancho y profundidad del panel
Las dimensiones del panel determinan las posiciones de los rodillos, el ancho de la máquina, los requisitos de materiales y los sistemas de manipulación.
Geometría del borde
Los bordes pueden incluir retornos, bridas, ganchos, canales u otras características de conexión. Los bordes complejos generalmente requieren más etapas de formación.
Patrones de agujeros
Los orificios y ranuras pueden soportar conexiones, alineación, elevación o accesorios del panel. Su tamaño, espaciado y orientación deben mostrarse claramente en el dibujo.
Costillas de refuerzo
Las nervaduras aumentan la rigidez del panel y pueden formarse por separado antes de soldarse al panel principal.
Diseño de accesorios de soldadura
Los accesorios deben mantener el panel y las nervaduras en la posición correcta durante la soldadura. Una mala precisión del accesorio puede provocar variaciones dimensionales incluso cuando el equipo de conformado es preciso.
Formado por rodillos versus conformado por plegadora
Los componentes de encofrado de acero pueden moldearse mediante operaciones continuas de perfilado o de plegadora individual.
Cada método cumple diferentes condiciones de producción.
| Factor de selección | Formación de rollos | Formación de plegadora |
|---|---|---|
| Método de producción | Continuo | Ciclos de flexión individuales |
| Mejor volumen | Medio a alto | Bajo a medio |
| Longitud del producto | Eficiente para perfiles largos | Limitado por máquina y manipulación |
| Repetibilidad | Alto con herramientas estables | Depende más de la configuración y el operador |
| Inversión en herramientas | Mayor requisito de herramientas iniciales | Inferior para perfiles simples |
| Flexibilidad del producto | Lo mejor para familias de perfil definido | Flexible para curvas variadas |
| Velocidad de producción | Alto para perfiles repetidos | Más lento para operaciones de múltiples curvas |
| Integración | Fácil de conectar con alimentación y corte | Generalmente un proceso separado |
Una fábrica puede utilizar ambos métodos. El perfilado puede manejar paneles repetidos, mientras que una plegadora admite prototipos, componentes especiales y accesorios de bajo volumen.
Perforación antes o después de la formación
La ubicación del punzonado afecta el acceso al troquel, la posición del orificio, el comportamiento de formación y el flujo de producción.
Pre-perforación
El punzonado previo crea agujeros mientras el metal permanece plano. La tira es más fácil de sostener y posicionar.
El preperforado servo es adecuado para agujeros repetidos y varias longitudes de producto programadas.
Post-Punching
El post-perforación crea agujeros después de que se forma el panel o perfil. Esto puede ayudar a posicionar las características en relación con la geometría final.
Es posible que se necesiten accesorios especiales para evitar deformaciones.
Elegir el método correcto
La decisión debería considerar:
- Ubicación del agujero
- Distancia de la línea de curvatura
- Forma del perfil
- Tolerancia requerida
- Grosor del material
- Velocidad de producción
- Die accesibilidad
Riesgo de deformación del agujero
Los orificios ubicados demasiado cerca de una curvatura pueden deformarse durante el perfilado. El diseño del producto y de las herramientas debe revisarse antes de fabricar la máquina.
Automatización de Soldadura y Capacidad de Producción
La soldadura es frecuentemente uno de los factores de capacidad más importantes en la fabricación de encofrados de acero. Una máquina formadora de alta velocidad puede crear más paneles de los que la sección de soldadura puede procesar.
Los compradores deben calcular la longitud total de soldadura y el tiempo del ciclo para cada producto.
Soldadura manual
La soldadura manual proporciona flexibilidad para diferentes diseños de paneles y pequeñas cantidades de producción.
Su velocidad y consistencia dependen en gran medida de la habilidad del operador, la calidad de los accesorios y la gestión de la producción.
Soldadura automática dedicada
Los equipos de soldadura dedicados siguen una trayectoria programada o una posición de unión fija. Puede ser eficiente para productos estables con diseños de soldadura repetibles.
Soldadura robótica
Los robots industriales pueden procesar varias costuras y posiciones de componentes cuando se dispone de accesorios y programas adecuados.
Distorsión de soldadura
La entrada de calor puede hacer que los paneles se doblen o tuerzan. La secuencia de soldadura, el diseño del accesorio, el control del calor y los requisitos de enderezamiento deben evaluarse como parte de la línea de producción.
Capacidad de producción real versus velocidad máxima de la máquina
La capacidad de producción debe calcularse a partir de paneles terminados calificados en lugar de la velocidad de una máquina.
El punzonado, el conformado, la soldadura, las transferencias, la inspección, los cambios y el mantenimiento afectan la producción diaria.
Tiempo de ciclo
El tiempo de ciclo es el tiempo total requerido para fabricar un componente o lote terminado.
Para una línea completa de producción de encofrados de acero, el proceso esencial más lento suele determinar la producción total.
Eficiencia operativa
Las fábricas deberían permitir:
- Cambios de bobina
- Configuración de la máquina
- Cambios de producto
- Ajustes de soldadura
- Mantenimiento
- Inspecciones de calidad
- Retrasos materiales
- El operador se rompe
- Tiempo de inactividad no planificado
Rendimiento del producto
Los desechos, las piezas de prueba, los defectos de soldadura, los rechazos dimensionales y los daños superficiales reducen la producción vendible.
Fórmula de capacidad
Un cálculo simplificado es:
Producción vendible = Tasa de producción teórica × Tiempo de operación disponible × Eficiencia × Rendimiento del producto
Una estimación realista de la capacidad debería utilizar planos de productos y procesos de producción reales.
Comparación de costos de línea semiautomática versus automática
El precio de compra más bajo no siempre produce el coste de fabricación más bajo.
Una comparación completa debe considerar la inversión, la mano de obra, la producción, la chatarra, el mantenimiento y la utilización esperada del equipo.
Costo inicial del equipo
Los equipos semiautomáticos suelen requerir una inversión inicial menor porque contienen menos sistemas automatizados de manipulación y control.
Una línea totalmente automática puede incluir transportadores, robots, sensores, sistemas de seguridad y controles centralizados adicionales.
Costo laboral
Los equipos automáticos pueden reducir las tareas repetitivas de carga, posicionamiento, soldadura y apilamiento.
Sin embargo, todavía se necesitan técnicos capacitados para la configuración, el mantenimiento, la resolución de problemas, la programación y la gestión de calidad.
Costo de mantenimiento
Una línea compleja incluye más componentes eléctricos, hidráulicos, neumáticos y de control.
El comprador debe evaluar el acceso a repuestos y soporte técnico.
Chatarra y Reelaboración
Una mejor alimentación, posicionamiento y control de procesos puede reducir los errores. El valor financiero depende del costo del material y de los niveles actuales de defectos.
La recuperación debe utilizar datos reales de fábrica
Calcule el período de recuperación utilizando las tarifas de mano de obra reales, el volumen de producción, las horas de operación, el valor del producto y la utilización esperada del equipo. Evite confiar en una promesa general de recuperación.
Cómo elegir el nivel de automatización adecuado
El nivel de automatización adecuado depende tanto de la producción actual como de una demanda futura realista.
Elija una línea semiautomática cuando:
- Las cantidades de pedidos son relativamente pequeñas
- Los diseños de productos cambian con frecuencia
- La inversión inicial es limitada
- La mano de obra está fácilmente disponible
- Los operadores tienen sólidas habilidades de fabricación
- La fábrica está entrando gradualmente al mercado
- Los procesos manuales proporcionan una flexibilidad útil
Elija una línea completamente automática cuando:
- El volumen de producción es consistentemente alto
- Los productos están estandarizados
- La disponibilidad de mano de obra es limitada
- La repetibilidad es una alta prioridad
- Se pueden integrar varios procesos
- Se requieren datos de producción
- La fábrica cuenta con recursos técnicos de mantenimiento
Considere la automatización modular
Una línea de producción modular de encofrado de acero permite a la fábrica automatizar procesos seleccionados primero y agregar otros sistemas más adelante.
Planifique las interfaces con anticipación
Si se espera una automatización futura, confirme que las máquinas iniciales incluyan interfaces adecuadas de control, comunicación, diseño y transferencia de materiales.
Información requerida para una cotización de máquina
Una especificación detallada del proyecto ayuda al proveedor del equipo a preparar una configuración de línea precisa.
Información del producto
Proporcionar:
- Dibujos de paneles terminados
- Secciones transversales de perfil
- Dimensiones del panel
- Diseños de nervaduras y marcos
- Patrones de agujeros
- Lugares de soldadura
- Tolerancias de productos terminados
- Condición de superficie requerida
Información material
Proporcionar:
- Grado de material
- Rendimiento y resistencia a la tracción
- Rango de espesor
- Ancho de lámina o tira
- Dimensiones de la bobina
- Peso máximo de la bobina
- Condición del revestimiento o de la superficie
Información de producción
Proporcionar:
- Productos por turno
- Turnos por día
- Objetivo de producción anual
- Principales tipos de productos
- Cantidad media de lote
- Frecuencia de cambios
- Nivel requerido de automatización
Información de fábrica
Proporcionar:
- Superficie disponible
- Altura del edificio
- Fuente de alimentación
- Disponibilidad de aire comprimido
- Capacidad de grúas y carretillas elevadoras
- Plan de flujo de materiales
- Número de operadores disponibles
Puedes revisar Jinbolida's soluciones de líneas de producción de encofrado de acero al planificar el equipo principal y el diseño del proceso.
Lista de verificación de pruebas de aceptación de fábrica
Las pruebas de aceptación en fábrica deben evaluar el proceso de producción completo antes del envío.
Probar únicamente el movimiento individual de la máquina no prueba que la línea pueda producir paneles de encofrado calificados.
Verificar procesos importantes
La prueba debe incluir:
- Alimentación de materiales
- Nivelación
- Puñetazos
- Formando
- Corte
- Posicionamiento de componentes
- Soldadura, cuando esté incluida
- Transferencia de producto
- Apilamiento
- Sistemas de seguridad
Inspeccionar productos terminados
Medida:
- Ancho y largo del panel
- Dimensiones del borde
- Posiciones de los agujeros
- Planitud
- Rectitud
- Dimensiones diagonales
- Ubicación de las costillas
- Calidad de soldadura
- Condición de la superficie
Prueba de Producción Continua
La línea debería producir múltiples componentes de forma continua. Esto ayuda a revelar la deriva de alimentación, la acumulación de calor, los retrasos en la transferencia y los problemas de repetibilidad.
Pruebe los cambios del producto
Si la línea admite varios tamaños de paneles, el proveedor debe demostrar el proceso de ajuste o cambio de herramientas acordado.
Registrar datos de aceptación
Registre las especificaciones de los materiales, la configuración de la máquina, la velocidad de operación, las mediciones terminadas, el tiempo de cambio y cualquier acción correctiva.
Errores comunes en la compra de equipos de encofrado de acero
Varios errores de compra pueden reducir la productividad o crear costos inesperados.
Automatización de un proceso inestable
La automatización repite el proceso programado. Si los dibujos de productos, los métodos de soldadura o los estándares de materiales cambian constantemente, la línea automatizada puede requerir modificaciones frecuentes.
Comparando sólo el precio total
Las diferentes cotizaciones pueden incluir diferentes máquinas, troqueles, accesorios, transportadores, robots, software, servicios de instalación y repuestos.
Ignorar la capacidad de soldadura
Una línea de conformado rápido no puede alcanzar su potencial si la sección de soldadura se convierte en un cuello de botella.
No planificar el flujo de materiales
Las áreas de carga, transferencia, inspección y apilamiento mal dispuestas pueden reducir la producción de equipos que de otro modo serían capaces.
Subestimar las habilidades de mantenimiento
Las líneas automáticas requieren personal que pueda inspeccionar sensores, accionamientos, controles, sistemas hidráulicos y fallas de comunicación.
Saltarse las pruebas de línea completa
Las máquinas individuales pueden funcionar correctamente pero no funcionar de manera eficiente cuando están conectadas.
Conclusión
Elegir entre una línea de producción de encofrados de acero semiautomática y totalmente automática requiere un análisis cuidadoso del volumen de producción, la variedad de productos, la mano de obra, el diseño de la fábrica, la capacidad de mantenimiento y los objetivos de inversión.
Los equipos semiautomáticos ofrecen flexibilidad y un menor costo inicial. Los equipos totalmente automáticos pueden mejorar la coordinación de procesos, la repetibilidad, la recopilación de datos y la eficiencia laboral cuando la producción está suficientemente estandarizada.
Antes de comprar, defina la familia completa de productos, la gama de materiales, el proceso de soldadura, el objetivo de producción y los requisitos de aceptación. Compare cada cotización según el alcance completo del equipo y no solo el precio total.
Los fabricantes pueden explorar la gama completa de Jinbolida equipos de producción industrial y revise su guía existente para optimización de la fabricación de acero estructural. Para obtener una propuesta de línea de producción basada en los dibujos de su panel y el objetivo de capacidad, envíe los detalles del proyecto a través de página de contacto.
Preguntas frecuentes
¿qué fabrica una línea de producción de encofrado de acero?
Fabrica paneles de acero reutilizables, nervaduras, esquinas, canales y componentes relacionados que se utilizan para crear moldes para la construcción de hormigón.
¿Es siempre mejor una línea totalmente automática?
No. La automatización total es valiosa para la producción estandarizada y de gran volumen. Una línea semiautomática puede ser más económica y flexible para pedidos variados o más pequeños.
¿Cuántos trabajadores requiere la línea de producción?
Los requisitos laborales dependen del nivel de automatización, el diseño del producto, el manejo de materiales, el método de soldadura, el proceso de inspección y la organización de los turnos.
¿Puede una línea de producción fabricar paneles de diferentes tamaños?
Puede ser posible mediante herramientas ajustables, juegos de rodillos reemplazables, punzonado programable y sistemas de corte flexibles. El rango exacto debe confirmarse a partir de los dibujos del producto.
¿la soldadura robótica es adecuada para cada panel?
No. La soldadura robótica es más adecuada para posiciones de juntas repetibles y componentes estandarizados. Los paneles altamente personalizados aún pueden requerir soldadura manual o flexible.
¿Qué determina la capacidad de producción?
La capacidad depende de la velocidad de conformado, los ciclos de punzonado, el corte, el tiempo de soldadura, la transferencia de material, los cambios, la eficiencia operativa y el rendimiento del producto.
¿se puede utilizar acero galvanizado?
Sí, si el equipo y las herramientas están diseñados para el material galvanizado especificado. Se deben evaluar los requisitos de protección de superficies y soldadura.
¿Qué información se necesita para una cotización?
Proporcione dibujos de productos terminados, especificaciones de materiales, objetivos de producción, requisitos de automatización, condiciones de fábrica y estándares de prueba requeridos.
¿Cómo se debe probar una línea de producción?
Pruebe el ciclo de producción completo utilizando material representativo. Inspeccione dimensiones, orificios, calidad de conformado, soldadura, condición de la superficie, velocidad y repetibilidad del proceso.
¿se puede actualizar una línea semiautomática más adelante?
Algunos sistemas se pueden actualizar con servoalimentación, transferencia automática, soldadura robótica, monitoreo de datos o equipos de apilamiento. Las interfaces futuras deben planificarse durante el diseño inicial.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French