
Ligne de production de coffrage en acier : semi-automatique ou entièrement automatique
/Ligne de production de coffrage en acier : semi-automatique ou entièrement automatique
Table des matières
Une ligne de production de coffrage en acier transforme des bobines ou des tôles métalliques en panneaux de coffrage réutilisables, nervures, coins et composants structurels connexes Selon le produit requis, le processus de fabrication peut comprendre l'alimentation, le nivellement, le poinçonnage, la découpe, le profilage, le formage des bords, le soudage, le redressage, le traitement de surface et l'empilage.
L'une des décisions d'achat les plus importantes est de choisir une ligne semi-automatique ou entièrement automatique Un système semi-automatique offre un investissement initial inférieur et un contrôle manuel plus important, tandis qu'un système entièrement automatique peut améliorer la continuité de production, la répétabilité, la collecte de données et l'efficacité du travail.
Principaux points à retenir :
- Sélectionnez l'automatisation en fonction du volume de production et de la variété du produit.
- Les lignes semi-automatiques conviennent à une production flexible et à un investissement contrôlé.
- Les lignes entièrement automatiques sont meilleures pour la fabrication répétée et à grand volume.
- Le niveau d'automatisation doit être évalué pour chaque étape de production.
- Les dessins de produits et les spécifications des matériaux doivent être finalisés avant la conception de la machine.
- Le soudage et la manutention déterminent souvent la capacité de production réelle.
- L'équipement rapide ne garantit pas un rendement vendable élevé.
- Les tests d'acceptation en usine doivent couvrir le cycle complet de production.
- Le coût total de possession est plus utile que le seul prix d'achat initial.
Qu’est-ce qu’une chaîne de production de coffrages
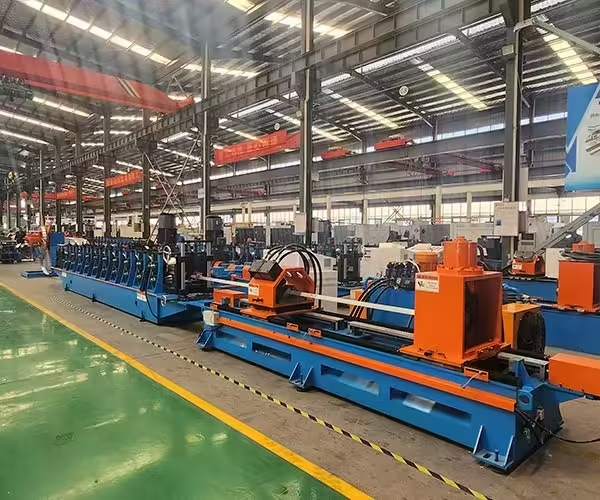
Une chaîne de production de coffrages en acier est un groupe de machines connectées utilisées pour fabriquer des composants de coffrage métallique pour la construction en béton Ces composants créent des moules temporaires qui soutiennent le béton frais jusqu'à ce qu'il développe une résistance suffisante.
La configuration exacte de l'équipement dépend de la conception du panneau, de l'épaisseur du matériau, de la disposition des nervures, de la méthode de connexion, du motif des trous et de l'objectif de production.
Principaux Produits
Une chaîne de production peut fabriquer :
- Panneaux de coffrage plats en acier
- Panneaux de coffrage en forme de U
- Panneaux d'angle
- Panneaux nervurés
- Plaques d'extrémité
- Connexion des composants
- Profils de coffrage personnalisés
- Pièces structurelles de support
Toutes les lignes ne produisent pas tous ces produits L'acheteur devrait définir la famille de produits requise avant de demander un devis.
Principaux processus de fabrication
Les étapes de production typiques comprennent :
- Chargement de bobines ou de feuilles
- Nivellement
- Servo-alimentation
- Poinçonnage de trou
- Longueur découpage
- Rouleau formant
- Flexion des bords
- Positionnement des côtes
- Soudage
- Redressage
- Préparation de surface
- Revêtement ou peinture
- Inspection
- Empilage et emballage
Une chaîne complète de production de coffrages en acier doit être conçue comme un processus coordonné plutôt que comme un ensemble de machines non liées.
Lignes de production semi-automatiques ou entièrement automatiques
La différence entre les équipements semi-automatiques et entièrement automatiques n'est pas toujours absolue Une ligne peut automatiser l'alimentation et le formage tout en nécessitant un soudage manuel, une inspection ou un transfert de matériau.
Les acheteurs doivent donc examiner le niveau d’automatisation de chaque étape de production.
| Facteur de comparaison | Ligne semi-automatique | Ligne entièrement automatique |
|---|---|---|
| Investissement initial | Généralement inférieur | Généralement supérieur |
| Exigence de main-d'œuvre | Plus haut | Inférieur pour les manipulations répétitives |
| Volume de production | Petit à moyen | Moyen à élevé |
| Flexibilité du produit | Souvent plus facile pour des commandes variées | Meilleur pour les familles de produits standardisées |
| Cohérence du processus | Plus dépendant des opérateurs | Plus contrôlé par des systèmes programmés |
| Changement | Peut nécessiter un ajustement manuel | Peut utiliser des recettes stockées et un positionnement automatique |
| Collecte de données | Habituellement limité | Peut inclure la production et les enregistrements de pannes |
| Disposition d'usine | Relativement flexible | Nécessite un flux de matière soigneusement planifié |
| Entretien | Structure d'équipement plus simple | Plus de capteurs et de systèmes de contrôle |
| Meilleure application | Production mixte ou en développement | Production industrielle stable et répétée |
La meilleure configuration est celle qui correspond aux commandes, aux opérateurs, aux ressources de maintenance et au plan financier de l'usine.
Comment fonctionne une ligne de coffrage en acier semi-automatique
Une ligne semi-automatique combine des machines motorisées avec un chargement, un positionnement, un transfert ou une inspection manuels. Les opérateurs restent étroitement impliqués dans le déplacement des composants entre les processus.
Cette configuration peut fournir une capacité de production utile sans le coût d'une intégration complète de la ligne.
Transfert de matériel manuel
Les panneaux peuvent être transférés entre les postes de formage, de poinçonnage, de soudage et d'inspection à l'aide d'opérateurs, de chariots, de grues ou de chariots élévateurs.
Le transfert manuel crée de la flexibilité mais peut augmenter le temps d'attente et le risque de dommages à la surface.
Contrôles Indépendants de Machine
Chaque machine peut avoir son propre panneau d'opération Les processus de poinçonnage, de formage, de découpe et de soudage sont contrôlés séparément plutôt que par un système de production central.
Ajustements basés sur l'opérateur
Les opérateurs peuvent ajuster manuellement les guides, les butées, les jeux de rouleaux, les appareils de soudage et les positions de coupe.
Avantage pour les commandes variées
Le réglage manuel peut être utile lorsque les conceptions de produits changent fréquemment Les opérateurs expérimentés peuvent adapter le processus sans reprogrammer une ligne automatisée complète.
Comment fonctionne une chaîne de production de coffrages en acier entièrement automatique
Une ligne entièrement automatique connecte les principaux processus par des contrôles synchronisés et une manipulation automatisée des matériaux Les données du produit peuvent être saisies ou sélectionnées par une interface de contrôle centrale.
Le matériau passe ensuite par la séquence de fabrication prévue avec une intervention manuelle réduite.
Contrôle centralisé
Un système de contrôle programmable coordonne l'alimentation, le poinçonnage, le formage, la découpe, le transport, le soudage et l'empilement.
L'opérateur peut surveiller l'état de production, les alarmes, les quantités et les paramètres de la machine sélectionnés.
Manutention automatisée des matériaux
Les convoyeurs, les unités de transfert, les robots ou les mécanismes de positionnement déplacent les panneaux entre les étapes de production.
Cela réduit les levages répétitifs et aide à maintenir un rythme de production prévisible.
Production Recette Stockage
Le système de contrôle peut stocker des paramètres pour différentes spécifications de coffrage Les recettes enregistrées peuvent réduire le temps de configuration et la saisie manuelle des données.
Données de production traçables
Selon la configuration de la ligne, le système peut enregistrer la sortie, l'état de l'équipement, les temps d'arrêt, la consommation d'énergie, les alarmes et les lots de produits Les acheteurs doivent confirmer exactement quelles informations sont disponibles.
Quelles étapes de production doivent être automatisées ?
L'automatisation complète ne signifie pas toujours que chaque processus d'usine nécessite un robot L'automatisation la plus précieuse cible normalement les tâches répétitives, à forte intensité de main-d'œuvre ou sensibles à la précision.
Chargement et alimentation de la bobine
Un dérouleur et un système de nivellement motorisés peuvent alimenter en continu la matière dans la ligne Le contrôle automatique permet de maintenir une tension et une position stables de la bande.
Poinçonnage Servo
Un servomoteur positionne le matériau selon un motif de trous programmé Cela peut améliorer la répétabilité des trous, fentes et encoches.
Profilage à rouleaux
Le formage en rouleau plie en continu l'acier dans la forme requise du panneau ou du profil La vitesse automatique et la coordination de l'entraînement soutiennent une production stable.
Coupe
Un système de coupe programmé sépare les produits selon leur longueur requise La position de coupe doit être coordonnée avec les références de poinçonnage.
Soudage Robotique
Le soudage robotisé peut être utilisé lorsque les nervures, les cadres ou d'autres composants ont des positions et des conceptions de joints reproductibles.
Lorsque le soudage robotique convient
Le soudage robotisé est plus efficace lorsque les produits sont standardisés, que les luminaires sont précis et que la préparation des composants est cohérente. Il peut offrir moins de valeur lorsque chaque panneau a une disposition de soudage différente.
Empilage Automatique
L'équipement d'empilage peut collecter et organiser les panneaux finis Il réduit la manutention manuelle et permet d'éviter les encombrements de production en fin de ligne.
Exigences matérielles pour la production de coffrages en acier
Une chaîne de production de coffrage en acier doit être conçue selon les spécifications réelles du métal L'épaisseur de la bande à elle seule ne fournit pas suffisamment d'informations.
La qualité du matériau, la limite d'élasticité, l'état de surface, la largeur et la tolérance d'épaisseur affectent tous la conception de l'équipement.
Acier au carbone
L'acier au carbone est couramment utilisé car il offre un équilibre pratique entre résistance, formabilité, disponibilité et coût.
Le fournisseur a besoin de la qualité spécifique et des propriétés mécaniques pour calculer les exigences de formage et de poinçonnage.
Acier à haute résistance
Le matériau à haute résistance peut prendre en charge des conceptions de produits plus légères ou plus efficaces, en fonction des exigences techniques. Cependant, cela peut augmenter les charges de formage et le retour élastique.
La machine peut nécessiter des arbres, des cadres, des roulements, des entraînements et des outils de roulis plus solides.
Acier galvanisé ou revêtu
Le matériau revêtu peut être sélectionné lorsqu'une protection supplémentaire contre la corrosion est requise. L’outillage, les guides et l’équipement de manutention doivent minimiser les rayures du revêtement.
Épaisseur du matériau
Un matériau plus épais nécessite une plus grande capacité de poinçonnage, de formage, de coupe et de soudage. Un matériau très fin peut être plus sensible aux vagues, à la distorsion et aux dommages de manipulation.
Soumettez un calendrier complet du matériel
L'acheteur doit fournir toutes les combinaisons importantes de qualité et d'épaisseur de matériau, y compris les produits censés représenter la majeure partie du volume de production.
Conception de produits et exigences en matière d'
La conception de la machine commence par le composant de coffrage fini Le fournisseur devrait recevoir des dessins approuvés plutôt que des dimensions approximatives ou des photos de référence.
Largeur et profondeur du panneau
Les dimensions des panneaux déterminent les positions des rouleaux, la largeur de la machine, les exigences en matière de matériaux et les systèmes de manutention.
Géométrie des bords
Les bords peuvent comprendre des retours, des brides, des crochets, des canaux ou d'autres caractéristiques de connexion. Les bords complexes nécessitent généralement davantage d’étapes de formage.
Modèles de trous
Les trous et les fentes peuvent supporter les connexions des panneaux, l'alignement, le levage ou les accessoires. Leur taille, leur espacement et leur orientation doivent être clairement indiqués sur le dessin.
Côtes de renforcement
Les nervures augmentent la rigidité du panneau et peuvent être formées séparément avant d'être soudées au panneau principal.
Conception de fixations de soudage
Les luminaires doivent maintenir le panneau et les nervures dans la bonne position pendant le soudage. Une mauvaise précision du luminaire peut entraîner une variation dimensionnelle même lorsque l'équipement de formage est précis.
Formage de rouleaux vs formage de freins de presse
Les composants du coffrage en acier peuvent être façonnés par un profilage continu ou par des opérations individuelles de presse plieuse.
Chaque méthode sert des conditions de production différentes.
| Facteur de sélection | Rouleau formant | Formage de la presse plieuse |
|---|---|---|
| Méthode de production | Continu | Cycles de flexion individuels |
| Meilleur volume | Moyen à élevé | Faible à moyen |
| Longueur du produit | Efficace pour les profils longs | Limité par la machine et la manutention |
| Répétabilité | Élevé avec un outillage stable | Dépend plus de la configuration et de l'opérateur |
| Investissement d'outillage | Exigence initiale d’outillage plus élevée | Inférieur pour les profils simples |
| Flexibilité du produit | Idéal pour les familles de profils définies | Flexible pour des virages variés |
| Vitesse de production | Élevé pour les profils répétés | Plus lent pour plusieurs opérations de pliage |
| Intégration | Facile à connecter avec l'alimentation et la coupe | Habituellement un processus séparé |
Une usine peut utiliser les deux méthodes Le formage au rouleau peut gérer des panneaux répétés, tandis qu'une presse plieuse prend en charge des prototypes, des composants spéciaux et des accessoires à faible volume.
Poinçonnage avant ou après la formation
L'emplacement de poinçonnage affecte l'accès à la matrice, la position du trou, le comportement de formage et le flux de production.
Pré-poinçonnage
Le pré-poinçonnage crée des trous alors que le métal reste plat La bande est plus facile à supporter et à positionner.
Le pré-poinçonnage servo convient aux trous répétés et à plusieurs longueurs de produits programmées.
Post-poinçonnage
Le post-poinçonnage crée des trous après la formation du panneau ou du profil. Cela peut aider à positionner les caractéristiques par rapport à la géométrie finale.
Des luminaires spéciaux peuvent être nécessaires pour éviter toute déformation.
Choisir la méthode correcte
La décision devrait envisager
- Emplacement du trou
- Distance de la ligne de courbure
- Forme profilée
- Tolérance requise
- Épaisseur du matériau
- Vitesse de production
- L'accessibilité
Risque de déformation des trous
Les trous situés trop près d'un coude peuvent se déformer pendant le profilage Le produit et la conception de l'outillage doivent être revus avant la fabrication de la machine.
Automatisation du soudage et capacité de production
Le soudage est fréquemment l'un des facteurs de capacité les plus importants dans la fabrication de coffrages en acier Une machine de formage à grande vitesse peut créer plus de panneaux que la section de soudage ne peut en traiter.
Les acheteurs doivent calculer la longueur totale de la soudure et la durée du cycle pour chaque produit.
Soudage manuel
Le soudage manuel offre une flexibilité pour différentes conceptions de panneaux et petites quantités de production.
Sa vitesse et sa cohérence dépendent fortement des compétences de l'opérateur, de la qualité des luminaires et de la gestion de la production.
Soudage Automatique Dédié
L'équipement de soudage dédié suit un chemin programmé ou une position de joint fixe Il peut être efficace pour les produits stables avec des dispositions de soudure répétables.
Soudage Robotique
Les robots industriels peuvent traiter plusieurs coutures et positions de composants lorsque des luminaires et des programmes appropriés sont disponibles.
Distorsion de soudage
L'apport de chaleur peut provoquer la courbure ou la torsion des panneaux. La séquence de soudage, la conception des luminaires, le contrôle de la chaleur et les exigences de redressage doivent être évalués dans le cadre de la chaîne de production.
Capacité de production réelle par rapport à la vitesse maximale de
La capacité de production doit être calculée à partir de panneaux finis qualifiés plutôt que de la vitesse d'une seule machine.
Le poinçonnage, le formage, le soudage, les transferts, l'inspection, les changements et la maintenance affectent tous le rendement quotidien.
Temps de cycle
Le temps de cycle est le temps total nécessaire à la fabrication d'un composant ou d'un lot fini.
Pour une chaîne de production complète de coffrages en acier, le processus essentiel le plus lent détermine généralement la production globale.
Efficacité Opérationnelle
Les usines devraient permettre:
- Changements de bobine
- Configuration de la machine
- Changements de produits
- Ajustements de soudage
- Entretien
- Inspections de qualité
- Retards matériels
- Opérateur casse
- Temps d'arrêt imprévu
Rendement Produit
Les déchets, les pièces d'essai, les défauts de soudage, les rejets dimensionnels et les dommages de surface réduisent la production vendable.
Capacité Formule
Un calcul simplifié est le suivant
Sortie vendable = Taux de production théorique. Temps de fonctionnement disponible. Efficacité. × Rendement du produit
Une estimation réaliste de la capacité doit utiliser des dessins de produits et des processus de production réels.
Comparaison des coûts de ligne semi-automatique ou automatique
Le prix d'achat le plus bas ne produit pas toujours le coût de fabrication le plus bas.
Une comparaison complète doit prendre en compte l’investissement, la main-d’œuvre, la production, la ferraille, la maintenance et l’utilisation attendue des équipements.
Coût initial de l'équipement
L'équipement semi-automatique nécessite généralement un investissement initial inférieur car il contient moins de systèmes automatisés de manutention et de contrôle.
Une ligne entièrement automatique peut inclure des convoyeurs supplémentaires, des robots, des capteurs, des systèmes de sécurité et des commandes centralisées.
Coût de la main-d'œuvre
L'équipement automatique peut réduire les tâches répétitives de chargement, de positionnement, de soudage et d'empilage.
Cependant, des techniciens qualifiés sont toujours nécessaires pour la configuration, la maintenance, le dépannage, la programmation et la gestion de la qualité.
Coût d'entretien
Une ligne complexe comprend davantage de composants électriques, hydrauliques, pneumatiques et de contrôle.
L'acheteur doit évaluer l'accès aux pièces de rechange et au support technique.
Ferraille et remaniement
Une alimentation, un positionnement et un contrôle de processus améliorés peuvent réduire les erreurs. La valeur financière dépend du coût des matériaux et des niveaux de défauts actuels.
La récupération doit utiliser de vraies données d'usine
Calculez la période de récupération en utilisant les taux de main-d'œuvre réels, le volume de production, les heures d'exploitation, la valeur du produit et l'utilisation prévue de l'équipement. Évitez de vous fier à une promesse générale de retour sur investissement.
Comment choisir le bon niveau d'automatisation
Le niveau d'automatisation approprié dépend à la fois de la production actuelle et d'une demande future réaliste.
Choisissez une ligne semi-automatique quand :
- Les quantités commandées sont relativement faibles
- Les conceptions de produits changent fréquemment
- L'investissement initial est limité
- La main-d'œuvre est facilement disponible
- Les opérateurs ont de solides compétences en fabrication
- L'usine entre progressivement sur le marché
- Les processus manuels offrent une flexibilité utile
Choisissez une ligne entièrement automatique lorsque :
- Le volume de production est constamment élevé
- Les produits sont standardisés
- La disponibilité de main-d'œuvre est limitée
- La répétabilité est une priorité élevée
- Plusieurs processus peuvent être intégrés
- Les données de production sont requises
- L'usine dispose de ressources techniques de maintenance
Considérez l’automatisation modulaire
Une ligne de production de coffrages modulaires en acier permet à l'usine d'automatiser d'abord les processus sélectionnés et d'ajouter d'autres systèmes ultérieurement.
Planifiez les interfaces à l’avance
Si une automatisation future est attendue, confirmez que les machines initiales incluent des interfaces de contrôle, de communication, de mise en page et de transfert de matériaux appropriées.
Informations requises pour un devis machine
Une spécification de projet détaillée aide le fournisseur d'équipement à préparer une configuration de ligne précise.
Informations sur le produit
Fournir:
- Dessins de panneaux finis
- Profil coupes transversales
- Dimensions du panneau
- Dessins de côtes et de cadres
- Modèles de trous
- Lieux de soudage
- Tolérances sur produits finis
- État de surface requis
Informations matérielles
Fournir:
- Qualité matérielle
- Rendement et résistance à la traction
- Plage d'épaisseur
- Largeur de feuille ou de bande
- Dimensions de la bobine
- Poids maximum de la bobine
- Revêtement ou état de surface
Production Information
Fournir:
- Produits par équipe
- Changements par jour
- Objectif de production annuel
- Principaux types de produits
- Quantité moyenne par lot
- Fréquence des changements
- Niveau d'automatisation requis
Informations sur l'usine
Fournir:
- Surface au sol disponible
- Hauteur du bâtiment
- Alimentation électrique
- Disponibilité d'air comprimé
- Capacité des grues et des chariots élévateurs
- Plan d'écoulement des matériaux
- Nombre d'opérateurs disponibles
Vous pouvez consulter celui de Jinbolida solutions de lignes de production de coffrage en acier lors de la planification de l'équipement principal et de la disposition du processus.
Liste de contrôle des tests d'acceptation en usine
Les tests d'acceptation en usine doivent évaluer le processus de production complet avant expédition.
Le test uniquement du mouvement individuel de la machine ne prouve pas que la ligne peut produire des panneaux de coffrage qualifiés.
Vérifiez les principaux processus
Le test doit comprendre notamment
- Alimentation matérielle
- Nivellement
- Perforation
- Formation
- Coupe
- Positionnement des composants
- Soudage, lorsqu'il est inclus
- Transfert de produits
- Empilage
- Systèmes de sécurité
Inspectez les produits finis
Mesurer:
- Largeur et longueur du panneau
- Dimensions des bords
- Positions des trous
- Planéité
- Droiture
- Dimensions diagonales
- Emplacement de la côte
- Qualité de soudage
- État de surface
Testez la production continue
La ligne devrait produire plusieurs composants en continu Cela permet de révéler la dérive d'alimentation, l'accumulation de chaleur, les retards de transfert et les problèmes de répétabilité.
Modifications du produit de test
Si la ligne prend en charge plusieurs tailles de panneaux, le fournisseur doit démontrer le processus de réglage ou de changement d'outillage convenu.
Enregistrez les données d’acceptation
Enregistrez les spécifications des matériaux, les paramètres de la machine, la vitesse de fonctionnement, les mesures finies, le temps de changement et toute action corrective.
Erreurs d’achat d’équipements de coffrage en acier courants
Plusieurs erreurs d'achat peuvent réduire la productivité ou créer des coûts inattendus.
Automatisation d'un processus instable
L'automatisation répète le processus programmé Si les dessins de produits, les méthodes de soudage ou les normes de matériaux changent constamment, la ligne automatisée peut nécessiter de fréquentes modifications.
Comparaison uniquement du prix total
Différentes citations peuvent inclure différentes machines, matrices, luminaires, convoyeurs, robots, logiciels, services d'installation et pièces de rechange.
Ignorer la capacité de soudage
Une ligne de formage rapide ne peut pas atteindre son potentiel si la section de soudage devient un goulot d'étranglement.
Ne pas planifier le flux de matériaux
Des zones de chargement, de transfert, d’inspection et d’empilage mal disposées peuvent réduire la production d’équipements autrement performants.
Sous-estimer les compétences en maintenance
Les lignes automatiques nécessitent un personnel capable d'inspecter les capteurs, les entraînements, les commandes, les systèmes hydrauliques et les défauts de communication.
Sauter les tests en ligne complète
Les machines individuelles peuvent fonctionner correctement mais ne fonctionnent pas efficacement lorsqu'elles sont connectées.
Conclusion
Choisir entre une ligne de production de coffrages en acier semi-automatique et entièrement automatique nécessite une analyse minutieuse du volume de production, de la variété des produits, de la main-d'œuvre, de l'agencement de l'usine, de la capacité de maintenance et des objectifs d.
L'équipement semi-automatique offre une flexibilité et un coût initial moins élevé L'équipement entièrement automatique peut améliorer la coordination des processus, la répétabilité, la collecte de données et l'efficacité de la main-d'œuvre lorsque la production est suffisamment standardisée.
Avant l'achat, définissez la famille complète de produits, la gamme de matériaux, le processus de soudage, l'objectif de production et les exigences d'acceptation Comparez chaque devis en fonction de sa portée complète d'équipement plutôt que du prix total seul.
Les fabricants peuvent explorer la gamme complète de Jinbolida équipement de production industrielle et revoir son guide existant optimiser la fabrication d’acier de construction. Pour une proposition de ligne de production basée sur vos dessins de panneau et votre objectif de capacité, soumettez les détails du projet via le page contact.
FAQ
Que fabrique une chaîne de production de coffrage en acier ?
Elle fabrique des panneaux, nervures, coins, canaux et composants connexes en acier réutilisables utilisés pour créer des moules pour la construction en béton.
Une ligne entièrement automatique est-elle toujours meilleure ?
N° L'automatisation complète est précieuse pour la production standardisée à grand volume Une ligne semi-automatique peut être plus économique et flexible pour des commandes variées ou plus petites.
Combien de travailleurs la chaîne de production nécessite-t-elle ?
Les exigences en matière de main-d'œuvre dépendent du niveau d'automatisation, de la conception du produit, de la manutention des matériaux, de la méthode de soudage, du processus d'inspection et de l'organisation des équipes.
Une ligne de production peut-elle fabriquer différentes tailles de panneaux ?
Cela peut être possible grâce à un outillage réglable, des jeux de rouleaux remplaçables, un poinçonnage programmable et des systèmes de coupe flexibles. La plage exacte doit être confirmée à partir des dessins du produit.
Le soudage robotisé convient-il à chaque panneau ?
N° Le soudage robotisé est le plus adapté aux positions de joint répétables et aux composants standardisés Les panneaux hautement personnalisés peuvent encore nécessiter un soudage manuel ou flexible.
Qu'est-ce qui détermine la capacité de
La capacité dépend de la vitesse de formage, des cycles de poinçonnage, de la coupe, du temps de soudage, du transfert de matériau, des changements, de l'efficacité de fonctionnement et du rendement du produit.
Peut-on utiliser de l'acier galvanisé
Oui, si l'équipement et l'outillage sont conçus pour le matériau galvanisé spécifié Les exigences en matière de protection de surface et de soudage doivent être évaluées.
Quelles informations sont nécessaires pour un devis ?
Fournir des dessins de produits finis, des spécifications de matériaux, des objectifs de production, des exigences d'automatisation, des conditions d'usine et des normes de test requises.
Comment une chaîne de production doit-elle être testée ?
Testez le cycle complet de production en utilisant un matériau représentatif Inspectez les dimensions, les trous, la qualité de formage, le soudage, l'état de surface, la vitesse et la répétabilité du processus.
Une ligne semi-automatique peut-elle être modernisée ultérieurement ?
Certains systèmes peuvent être mis à niveau avec des équipements d'alimentation servo, de transfert automatique, de soudage robotisé, de surveillance des données ou d'empilement. Les futures interfaces doivent être planifiées lors de la conception initiale.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish