
كيفية اختيار آلة تشكيل لفة القوس الكهروضوئية لإنتاج ملفات متعددة
جدول المحتويات
يصبح اختيار آلة تشكيل لفة الأقواس الكهروضوئية أكثر تعقيدًا عندما يحتاج المصنع إلى تصنيع عدة أحجام للأقواس أو أنماط الثقوب أو أنواع المقاطع. قد لا يوفر خط الإنتاج الذي يعمل بشكل جيد مع قناة C ثابتة واحدة نفس الدقة أو كفاءة التحويل أو الإخراج عندما يكون ذلك مطلوبًا لمعالجة قنوات U والدعامات المشقوقة والمدادات وملفات الدعم الشمسية المخصصة.
ولذلك ينبغي اختيار المعدات الصحيحة من القوس النهائي إلى الخلف. يجب تأكيد رسومات الملف الشخصي وخصائص المواد الخام وتفاوتات الأبعاد ومتطلبات التثقيب وحجم الإنتاج المتوقع قبل تحديد هيكل الماكينة ومستوى الأتمتة.
النقاط الرئيسية التي يغطيها هذا الدليل:
- كيفية تحديد نطاق الملف الشخصي المطلوب
- ما هي مواصفات المواد التي تؤثر على تصميم الماكينة
- كيف تختلف خطوط التشكيل الثابتة والقابلة للتعديل
- لماذا يمكن أن يصبح اللكم عنق الزجاجة الحقيقي للإنتاج
- كيفية حساب المخرجات المؤهلة بدلاً من الاعتماد على السرعة القصوى
- ما هي وظائف التحويل المفيدة للإنتاج متعدد الملفات
- ما الذي يجب اختباره قبل شحن الجهاز
- ما هي المعلومات الفنية التي ينبغي تقديمها لحل مخصص
يجب أن تنتج آلة تشكيل لفة الأقواس الكهروضوئية المناسبة بشكل متكرر كل ملف تعريف متفق عليه ضمن تفاوتات الأبعاد وموضع الثقب المطلوبة. بالنسبة للإنتاج متعدد الملفات، فإن أهم الاعتبارات هي نطاق الضبط، وطريقة الأدوات، ووقت التغيير، ونطاق قوة المواد، ومرونة التثقيب، والإخراج الذي تم التحقق منه لكل مواصفات منتج.
ابدأ بملفات تعريف القوس الكهروضوئية النهائية
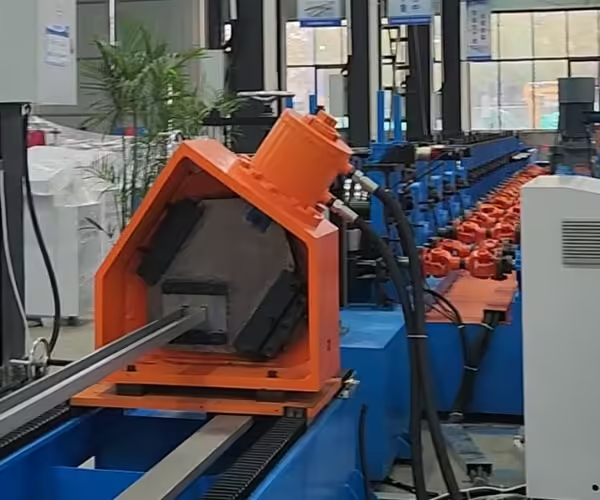
لا ينبغي أن يكون عرض أسعار الآلة هو المستند الأول المستخدم لتحديد خط الإنتاج. يجب أن تكون نقطة البداية عبارة عن مجموعة كاملة من رسومات المنتج النهائي.
قد تحتوي هياكل التركيب الكهروضوئية على:
- قضبان تثبيت القناة C
- ملفات تعريف دعم القناة U
- قنوات تبختر مشقوقة
- مدادات على شكل حرف Z
- أعمدة الدعم المثبتة على الأرض
- قضبان التثبيت على السقف
- أعضاء تستعد
- لوحات موصل
- ملفات تعريف القسم المفتوح المخصصة
قد تبدو هذه المكونات متشابهة، ولكن الاختلافات في العرض وارتفاع الحافة وتصميم الشفاه ونمط الثقب وسمك المادة يمكن أن تتطلب ترتيبات مختلفة للأسطوانة وأدوات التثقيب.
يمكن للمصانع التي تخطط لتصنيع عدة أنواع من مكونات الدعم الشمسي مراجعة مصنع جينبوليدا آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية range، والذي يتضمن معدات للقناة C والقناة U وملفات التثبيت الكهروضوئية ذات الصلة.
تحديد عائلة الملف الشخصي
من المرجح أن تشترك الملفات الشخصية التي تنتمي إلى نفس العائلة الهندسية في نظام تشكيل واحد قابل للتعديل. على سبيل المثال، قد تختلف العديد من منتجات القنوات C بشكل أساسي في عرض الويب أو ارتفاع الحافة أو طول الشفة.
ومع ذلك، قد تتطلب القناة C والقناة U أدوات مختلفة لأن هندسة الشفاه تغير تسلسل التشكيل. قد تكون الملفات الشخصية ذات أعماق القسم المختلفة إلى حد كبير أو مواضع الانحناء أو سماكة المادة غير مناسبة أيضًا لنفس مجموعة الأسطوانات.
السؤال المهم ليس ببساطة، “هل يمكن للآلة إنتاج أحجام مختلفة؟” إنه:
“ما هي الأبعاد التي يمكن أن تتغير تلقائيًا، وما هي الأدوات التي يجب استبدالها، وما هي الأبعاد التي تظل ثابتة؟”
فصل المنتجات القياسية عن المنتجات الخاصة بالمشروع
عادةً ما يكون للملفات القياسية أبعاد مستقرة وأحجام إنتاج يمكن التنبؤ بها. يمكن أن يكون الخط المخصص فعالاً عندما يمثل ملف تعريف واحد أو ملفين معظم إنتاج المصنع.
قد تتطلب الأقواس الشمسية الخاصة بالمشروع أطوالًا وفتحات وتباعدًا بين الفتحات وأبعاد أقسام مختلفة. في هذه الحالة، تصبح الأدوات القابلة للتعديل والتغذية المؤازرة القابلة للبرمجة وتخزين الوصفات أكثر قيمة.
قارن بين أنظمة التشكيل الثابتة والقابلة للتعديل
يمكن لآلة تشكيل الأقواس الكهروضوئية متعددة الملفات استخدام العديد من مفاهيم التعديل. كل خيار له آثار مختلفة على الصلابة ووقت التغيير وتعقيد الأدوات.
| تكوين الآلة | الميزة الرئيسية | القيد الرئيسي | الإنتاج المناسب |
|---|---|---|---|
| خط الملف الشخصي الثابت | أدوات مستقرة وإعداد قابل للتكرار | مجموعة منتجات محدودة | دفعات كبيرة من ملف تعريف واحد |
| خط معدل بواسطة فاصل | يمكن تغيير عروض ملف التعريف المحدد | يتطلب التعديل اليدوي والتحقق | الملفات الشخصية ذات الصلة مع تغييرات عرضية |
| كاسيت أو خط تغيير الأدوات | مرونة أوسع للملف الشخصي | مطلوب التعامل مع الأدوات والتخزين | عدة عائلات مميزة |
| خط قابل للتعديل بمحرك | تعديل أسرع وأكثر تكرارا | تحكم أعلى وتعقيد ميكانيكي | تغييرات متكررة في الحجم |
| خط مؤازر | تحديد المواقع على أساس الوصفة وتقليل العمل اليدوي | يتطلب معايرة وصيانة دقيقة | إنتاج آلي عالي المزيج |
| خطوط مخصصة منفصلة | إخراج عالي وتشغيل مبسط | المزيد من الاستثمار في المساحة الأرضية والمعدات | العديد من المنتجات ذات الطلب المرتفع باستمرار |
الآلة المرنة ليست الخيار الأفضل تلقائيًا. يمكن أن تؤدي زيادة نطاق الضبط إلى زيادة التعقيد الميكانيكي وإنشاء المزيد من نقاط الإعداد التي يجب التحكم فيها.
عندما يتركز الطلب على الإنتاج في ملف تعريف واحد، قد يوفر الخط الثابت إنتاجًا أكثر استقرارًا. عندما تقوم المصانع بالتبديل بشكل متكرر بين الأحجام ذات الصلة، فإن التعديل الآلي أو المؤازر قد يقلل من وقت التحول والاعتماد على تجربة المشغل.
تأكيد خصائص المواد الخام
يمكن أن يتصرف نفس رسم المظهر الجانبي بشكل مختلف عند إنتاجه من مواد ذات قوة إنتاج أو سمك أو طلاء مختلف.
قد تقوم آلة تشكيل لفة الأقواس الكهروضوئية بمعالجة الفولاذ المجلفن أو الفولاذ الكربوني أو الفولاذ المقاوم للصدأ أو الألومنيوم أو الفولاذ المطلي بالزنك والألمنيوم والمغنيسيوم، اعتمادًا على تصميمها الهندسي. يحتاج المورد إلى بيانات مادية كاملة بدلاً من مجرد وصف عام مثل الصفائح المجلفنة “.”
المعلومات المطلوبة تشمل:
- درجة المواد
- الحد الأدنى والحد الأقصى للسمك
- قوة العائد
- قوة الشد
- استطالة
- عرض الشريط
- ملف الأقطار الداخلية والخارجية
- الحد الأقصى لوزن الملف
- نوع الطلاء وكتلة الطلاء
- متطلبات جودة السطح
وفقا للمبادئ العامة ل تشكيل لفة, ، يتم ثني شريط معدني مستمر تدريجيًا من خلال محطات الأسطوانة المتعاقبة. تؤثر قوة المواد وسمكها وزنبركها الخلفي على كيفية تصميم تلك المحطات.
لماذا القوة المادية مهمة
قد يدعم الفولاذ عالي القوة هياكل التثبيت الأخف، ولكنه ينتج أيضًا مقاومة أكبر للتشكيل وزنبرك خلفي. قد تتطلب الماكينة أعمدة أقوى وإطارًا أكثر صلابة وقوة محرك مناسبة وتسلسل تشكيل مصمم للمادة الفعلية.
قد لا يوضح الخط الذي تم اختباره فقط باستخدام الفولاذ الناعم والرفيع كيفية أدائه مع الملف المحدد عالي القوة. ولذلك يجب أن يستخدم اختبار قبول المصنع مادة تمثل ظروف الإنتاج الفعلية.
حماية الأسطح المطلية
يتم استخدام الأقواس الكهروضوئية بشكل متكرر في الهواء الطلق، مما يجعل حالة الطلاء متطلبًا مهمًا للجودة. يمكن للأدلة غير الصحيحة والأسطح الأسطوانية الخشنة والجزيئات المعدنية المحاصرة والضغط الجانبي الزائد أن تخدش أو تحدد المواد المطلية.
يجب تصميم وصيانة البكرات والأدلة والأسطح الملامسة للمواد لحماية اللمسة النهائية. يجب فحص الملامح النهائية تحت الإضاءة المناسبة للخدوش وتلف الطلاء وعلامات الضغط.
تقييم متطلبات التثقيب بشكل منفصل
غالبًا ما تشتمل ملفات التثبيت الشمسية على فتحات مستديرة وفتحات ممدودة وفتحات موصل وأنماط تثبيت متكررة. يمكن لهذه الميزات تحديد السرعة الحقيقية للخط الكامل.
جينبوليدا معدات تثقيب الرفوف الكهروضوئية الشمسية تتضمن الفئة حلول التثقيب التي يمكن تقييمها مع خط التشكيل.
اللكم المضمنة
يربط التثقيب المضمن التغذية والتثقيب والتشكيل والقطع في نظام واحد منسق. يمكن أن يقلل من عمليات نقل المواد ومخزون العمل قيد التشغيل.
هذا التكوين مناسب عندما:
- تتكرر أنماط الثقب
- حجم الإنتاج مرتفع نسبيا
- يستخدم التثقيب والتشكيل نفس جدول الإنتاج
- مطلوب تدفق المواد الآلي
- يمكن برمجة مواضع الثقب من خلال نظام التحكم
ومع ذلك، قد يحد تردد التثقيب من إجمالي خرج الخط. لا يمكن للآلة المعلن عنها بسرعة تشكيل عالية أن تحافظ على هذه السرعة إذا كان يجب أن تتوقف بشكل متكرر لأنماط الثقوب الكثيفة.
اللكم المنفصل
يمكن لنظام التثقيب المنفصل أن يوفر المرونة عندما تتغير أنماط الثقب بشكل متكرر أو عندما تشترك عدة خطوط تشكيل في مورد تثقيب واحد.
وتشمل قيودها معالجة إضافية وتخزينًا وسيطًا والحاجة إلى تنسيق عمليتين إنتاجيتين. قد تؤدي النقاط المرجعية غير الصحيحة أيضًا إلى حدوث أخطاء تراكمية في موضع الثقب.
المادة ذات الصلة آلة تثقيب الأقواس الشمسية: الأنظمة المضمنة مقابل الأنظمة المنفصلة يمكن أن يدعم المزيد من التقييم لهذين التكوينين.
اللكم المسبق أو ما بعد اللكم
يتم إجراء التثقيب المسبق بينما لا يزال الشريط مسطحًا. فهو يوفر عمومًا دعمًا جيدًا للثقوب المتكررة ويجعل الوصول إلى الأدوات أسهل.
يحدث ما بعد التثقيب بعد تشكيل ملف التعريف جزئيًا أو كليًا. قد يكون ذلك ضروريًا عندما يجب أن تشير الميزة إلى القسم الأخير، ولكن دعم ملف تعريف ثلاثي الأبعاد يمكن أن يجعل الأدوات أكثر تعقيدًا.
تعتمد الطريقة الصحيحة على هندسة المظهر الجانبي وموقع الثقب والتسامح وسرعة الإنتاج.
قياس الإخراج المؤهل، وليس فقط سرعة التشكيل

غالبًا ما تؤكد مواصفات الماكينة على عدد الأمتار في الدقيقة، لكن سرعة التشكيل القصوى لا تساوي الطاقة الإنتاجية النهائية.
يتأثر الإخراج الفعلي أيضًا بما يلي
- وقت دورة اللكم
- عدد الثقوب لكل منتج
- طريقة القطع
- طول المنتج
- استبدال الملف
- تردد التحول
- التحقق من الإعداد
- فحص الجودة
- التعامل مع المواد
- التراص والتعبئة والتغليف
- معدل المنتج المرفوض
- التوقف المخطط وغير المخطط له
يجب أن يستخدم حساب السعة العملية قطعًا نهائية مؤهلة في الساعة أو في كل نوبة عمل.
على سبيل المثال، قد يكون لكل من تكوينات آلة تشكيل لفة الأقواس الكهروضوئية نفس السرعة القصوى للأسطوانة. قد ينتج عن الخط الذي يتميز بتنسيق أفضل للتثقيب وتحميل أسرع للملف والتكديس التلقائي أقواسًا أكثر قبولًا أثناء النقل الكامل.
اطلب بيانات السعة الخاصة بالمنتج
اطلب من المورد حساب السعة للمنتجات التمثيلية بدلاً من توفير سرعة عامة واحدة.
يجب أن يذكر الحساب:
- رسم الملف الشخصي
- درجة المادة وسمكها
- طول المنتج
- عدد الميزات المثقوبة
- طريقة القطع
- سرعة التشغيل المتوقعة
- القطع المنتجة في الساعة
- معدل الكفاءة المفترض
- وقت التحول
- متطلبات التفتيش
للحصول على شرح أوسع لمراحل التعامل مع الملفات وإنتاجها المتكاملة، راجع آلات معالجة لفائف الصلب للأقواس الكهروضوئية.
فحص تصميم التحول
يخلق الإنتاج متعدد الملفات قيمة فقط عندما يتم التحكم في عمليات التحويل وقابلة للتكرار. الآلة التي تنتج ستة أحجام تقنيًا ولكنها تتطلب تحولًا كاملاً لإعادة التعيين قد لا تلبي خطة إنتاج عالية المزيج.
التحول الميكانيكي
قد يشمل التحول الميكانيكي ما يلي
- تقف الأسطوانة المتحركة
- ضبط الفواصل
- أدلة إعادة التموضع
- استبدال بكرات التشكيل
- تغيير يموت اللكم
- ضبط أداة القطع
- إعادة ضبط بكرات التقويم
- التحقق من المحاذاة
يجب أن يكون لكل نقطة تعديل مقياس مرجعي أو موضع موثق أو خط أساس قابل للقياس.
التحول على أساس الوصفة
يمكن لنظام التحكم تخزين معلومات مثل:
- طول المنتج
- تباعد الثقب
- تسلسل اللكم
- كمية الدفعة
- موقف المغذية
- أمر القطع
- موضع المحور القابل للتعديل
- حدود الإنذار
تعمل الوصفات على تحسين التكرار ولكنها لا تلغي الحاجة إلى التحقق الميكانيكي. لا يمكن للقيمة المخزنة تصحيح الأدوات البالية أو التثبيت غير الصحيح للأسطوانة أو محور مؤازر غير معاير.
التفتيش على المادة الأولى
بعد كل عملية تغيير، يجب فحص المنتج النهائي الأول قبل بدء إنتاج الدفعة.
يجب أن يشمل التفتيش:
- عرض القسم وارتفاعه
- أبعاد الحافة والشفة
- زاوية الانحناء
- حجم الحفرة وموقعها
- طول القطع
- الاستقامة
- تطور
- حالة النهاية
- مظهر السطح
- التجميع بموصلات تمثيلية
تحقق من خط الإنتاج الكامل
اللفة السابقة ليست سوى جزء واحد من النظام. يعتمد الإنتاج متعدد الملفات على مدى جودة عمل كل وحدة معًا.
قد يحتوي السطر الكامل على:
- سيارة لفائف
- فك اللفائف
- وحدة التسوية
- مغذية مؤازرة
- نظام اللكم
- آلة تشكيل لفة
- جهاز استقامة
- نظام القطع
- طاولة الاستقبال
- وحدة التكديس أو التجميع الأوتوماتيكية
يجب اختيار المعدات الداعمة وفقًا لوزن الملف وسرعة الخط وطول المنتج والأتمتة المطلوبة. جينبوليدا معدات مساعدة لآلة التشكيل يمكن أخذها في الاعتبار عند التخطيط لمعالجة الملفات واستلامها وتحسين الكفاءة.
لا تتجاهل تخطيط المصنع
تتطلب المقاطع الكهروضوئية الطويلة مساحة كافية للتغذية والتشكيل والجمع والفحص والتعبئة. وينبغي أيضًا مراعاة الوصول إلى الصيانة حول وحدة التثقيب ونظام القيادة والخزانة الكهربائية والمحطة الهيدروليكية.
يجب أن يشير تخطيط الخط إلى:
- أبعاد الآلة
- اتجاه تدفق المواد
- مواقف المشغلين
- منطقة تحميل الملف
- منطقة جمع الملف الشخصي النهائية
- إمدادات كهربائية
- المتطلبات الهيدروليكية والهوائية
- أسوار السلامة
- تصاريح الصيانة
- طرق الرافعات العلوية أو الرافعات الشوكية
تحديد الدقة المطلوبة
المطالبة العامة مثل “الاقتباس عالي الدقة ليست كافية. يجب كتابة التفاوتات في الاتفاقية الفنية وربطها بطريقة فحص محددة.
تشمل القياسات المهمة ما يلي:
| بند التفتيش | لماذا يهم |
|---|---|
| أبعاد المقطع العرضي | يؤثر على الموصلات والتجميع الهيكلي |
| المسافة من حفرة إلى حفرة | يحدد توافق التثبيت الميداني |
| المسافة من ثقب إلى حافة | يؤثر على قوة الاتصال والمحاذاة |
| طول القطع | وحدة التحكم ودعم تحديد المواقع |
| الاستقامة | يؤثر على التثبيت على مدى فترات طويلة |
| تطور | يجعل من الصعب محاذاة الملفات الشخصية |
| زاوية الانحناء | يغير هندسة الملف الشخصي والملاءمة |
| حالة السطح | يؤثر على المظهر وسلامة الطلاء |
يجب الاتفاق على أدوات القياس والنقاط المرجعية وتكرار أخذ العينات والتباين المقبول قبل تصنيع الآلة.
خطط لاختبار قبول المصنع
يعد اختبار قبول المصنع، أو FAT، أفضل فرصة للتحقق من آلة تشكيل لفة الأقواس الكهروضوئية قبل الشحن.
يجب أن يستخدم الاختبار مواد خام متفق عليها ورسومات تمثيلية للمنتج. إذا تم تصميم الخط لعدة ملفات تعريف، فإن اختبار الملف الأسهل فقط لا يثبت القدرة على ملفات تعريف متعددة.
يجب التحقق من الدهون العملية:
- تحميل لفائف وفك اللف
- استقرار التسوية
- دقة التغذية المؤازرة
- موقف اللكم
- تشكيل الأبعاد
- دقة القطع
- استقامة الملف الشخصي والالتواء
- حالة السطح
- إجراء التغيير
- استدعاء الوصفة
- الإنتاج المستمر
- وظائف السلامة
- التعامل مع التنبيه
- مجموعة المنتجات النهائية
يجب أن يسجل تقرير الاختبار المواد والمنتج وإعدادات الماكينة ونتائج الفحص ووقت التشغيل المستمر. يمكن أن توفر الصور والفيديو أدلة إضافية، ولكن لا ينبغي أن تحل محل سجلات الأبعاد.
ال آلة قوس الطاقة الشمسية الكهروضوئية: قائمة مراجعة الشراء لعام 2026 يوفر نقاطًا إضافية لمقارنة الأدوات والأتمتة ودعم الموردين.
قم ببناء حزمة عروض أسعار أكثر موثوقية
يسمح الاستفسار التفصيلي للشركة المصنعة للمعدات باقتراح حل أكثر دقة. قبل طلب عرض الأسعار، قم بالتحضير
- جميع الرسومات الشخصية
- مواصفات المواد
- نطاق السماكة
- أبعاد الملف ووزنه
- رسومات الثقب والفتحة
- نطاق طول المنتج
- التفاوتات المطلوبة
- حجم الإنتاج السنوي
- أحجام الدفعة
- تردد التحول
- الأتمتة المطلوبة
- جهد وتردد المصنع
- المساحة الأرضية المتاحة
- اتجاه التغذية المفضل
- معايير القبول
تستمر صناعة الطاقة الكهروضوئية العالمية في التوسع عبر التطبيقات التجارية والموزعة على نطاق المرافق. تقارير من برنامج أنظمة الطاقة الكهروضوئية التابع لوكالة الطاقة الدولية توفير معلومات موثوقة حول نشر الطاقة الكهروضوئية وتطوير السوق. ومع ذلك، بالنسبة لتخطيط المعدات، يجب دائمًا ترجمة النمو العام للسوق إلى مزيج المنتجات الفعلي للمصنع وأهداف الإنتاج.
أخطاء الاختيار الشائعة
الاختيار بأقصى سرعة
قد لا تشمل السرعة العالية المعلنة التثقيب أو القطع أو التراص. قارن القطع النهائية المؤهلة في ظل نفس ظروف المنتج.
بافتراض أن آلة واحدة يمكنها إنتاج كل ملف تعريف
يمكن تعديل بعض الأبعاد، بينما يتطلب البعض الآخر أدوات جديدة أو سطرًا منفصلاً. تأكيد مصفوفة الضبط الدقيقة.
توفير معلومات مادية غير كاملة
السُمك وحده لا يحدد سلوك التشكيل. تؤثر قوة المادة وأبعاد الطلاء والملف أيضًا على التصميم.
تجاهل وقت التغيير
تتمتع إمكانية ملفات التعريف المتعددة بقيمة محدودة إذا أدى استبدال الأدوات وإعادة معايرتها إلى توقف مفرط.
اختبار منتج واحد فقط
يجب تضمين كل عائلة ملف تعريف رئيسية في خطة القبول.
ترك التسامح غير محدد
يجب أن تكون متطلبات الدقة قابلة للقياس ومدرجة في الاتفاقية الفنية.
خاتمة
يتطلب اختيار آلة تشكيل لفة الأقواس الكهروضوئية للإنتاج متعدد الملفات أكثر من مجرد مقارنة قوة المحرك أو محطات الأسطوانة أو السرعة القصوى. يجب أن تتطابق المعدات مع النطاق الكامل للرسومات النهائية والمواد الخام وأنماط التثقيب والتفاوتات وأحجام الدفعات ومتطلبات التحويل.
تعتبر الخطوط ذات التشكيل الثابت مناسبة للإنتاج المستقر بكميات كبيرة، في حين توفر الأنظمة القابلة للتعديل أو تغيير الأدوات مرونة أكبر. يعتمد الاختيار الأفضل على عدد مرات تغيير مواصفات المنتج ومقدار الإنتاج المؤهل الذي يحتاجه المصنع من كل ملف تعريف.
توفر جينبوليدا تخصيصًا آلات تشكيل الأقواس الشمسية الكهروضوئية, ، معدات التثقيب ودعم حلول خطوط الإنتاج. للحصول على تكوين يعتمد على متطلبات التصنيع الفعلية، قم بإرسال رسومات الملف الشخصي وبيانات المواد وأنماط الثقوب وأهداف السعة ومعلومات تخطيط المصنع من خلال صفحة الاتصال جينبوليدا.
التعليمات
هل يمكن لآلة تشكيل لفة القوس الكهروضوئية إنتاج قنوات C وU؟
قد ينتج خط واحد أحجام قنوات C وU ذات صلة عندما يتم تصميم البكرات والأدلة وأدوات التثقيب ونظام القطع لنطاق الملف الشخصي الكامل. ومع ذلك، قد تتطلب الاختلافات الهندسية الرئيسية أدوات كاسيت أو مجموعات بكرات منفصلة. يجب التحقق من كل ملف تعريف مقترح من خلال الرسومات قبل تأكيد إمكانية تعدد الملفات الشخصية.
كم من الوقت يستغرق التغيير من حجم قوس كهروضوئي إلى آخر؟
يعتمد وقت التغيير على ما إذا كان الخط يستخدم فواصل يدوية، أو حوامل متحركة، أو أدوات كاسيت، أو ضبط آلي، أو محاور يتم التحكم فيها مؤازرًا. قد يتطلب الأمر أيضًا تغييرات في قالب التثقيب وأدوات القطع. اطلب من المورد إظهار التحول الكامل أثناء FAT وقياس الوقت من آخر ملف تعريف قديم مؤهل إلى أول ملف تعريف جديد مؤهل.
ما هي المعلومات المادية المطلوبة قبل تصميم الجهاز؟
يحتاج مورد المعدات إلى درجة المادة، والإنتاجية وقوة الشد، والاستطالة، ونطاق السُمك، وعرض الشريط، والطلاء، والأقطار الداخلية والخارجية للملف، والحد الأقصى لوزن الملف ومتطلبات السطح. تؤثر هذه التفاصيل على قوة التشكيل، والظهر الزنبركي، وتصميم الأسطوانة، وقوة العمود، واختيار المحرك، وتسوية وحماية الأسطح المطلية.
هل سرعة التشكيل القصوى هي نفس القدرة الإنتاجية؟
رقم تصف سرعة التشكيل القصوى عادةً مدى سرعة مرور المواد عبر قسم الأسطوانة. تعتمد السعة الفعلية أيضًا على تردد التثقيب، والقطع، وطول المنتج، واستبدال الملف، والتحويلات، والفحص، والتكديس، ومعدلات الرفض. المقياس الأكثر فائدة هو عدد الأقواس النهائية المؤهلة المنتجة في الساعة أو الوردية.
ما الذي يجب تضمينه في آلة تشكيل لفة القوس الكهروضوئية FAT؟
يجب أن يقوم FAT باختبار الملفات الشخصية المتفق عليها باستخدام مواد إنتاج تمثيلية. يجب التحقق من التغذية والتثقيب والتشكيل والقطع والأبعاد والاستقامة والالتواء وحالة السطح والتشغيل المستمر والوصفات والتحولات والإنذارات وأجهزة السلامة. يجب توثيق جميع حدود القبول وطرق القياس ومدة الاختبار قبل بدء الاختبار.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
لنواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا!
 Arabic
 English
 Russian
 Spanish
 French