
Cómo elegir una máquina formadora de rollos de soportes fotovoltaicos para la producción de múltiples perfiles
/ Cómo elegir una máquina formadora de rollos de soportes fotovoltaicos para la producción de múltiples perfiles
Tabla de contenido
Seleccionar una máquina perfiladora de soportes fotovoltaicos se vuelve más complejo cuando una fábrica necesita fabricar varios tamaños de soportes, patrones de orificios o tipos de perfiles. Es posible que una línea de producción que funcione bien con un canal C fijo no proporcione la misma precisión, eficiencia de cambio o salida cuando se requiere procesar canales en U, puntales ranurados, correas y perfiles de soporte solar personalizados.
Por lo tanto, se debe seleccionar el equipo correcto del soporte terminado hacia atrás. Los dibujos de perfil, las propiedades de la materia prima, las tolerancias dimensionales, los requisitos de punzonado y el volumen de producción esperado deben confirmarse antes de determinar la estructura de la máquina y el nivel de automatización.
Puntos clave cubiertos en esta guía:
- Cómo definir el rango de perfil requerido
- Qué especificaciones de materiales afectan el diseño de la máquina
- En qué se diferencian las líneas de formación fijas y ajustables
- Por qué el punzonado puede convertirse en el verdadero cuello de botella de la producción
- Cómo calcular la producción calificada en lugar de depender de la velocidad máxima
- Qué funciones de cambio son útiles para la producción multiperfil
- Qué se debe probar antes de enviar la máquina
- Qué información técnica se debe enviar para una solución personalizada
Una máquina perfiladora de soportes fotovoltaicos adecuada debe producir repetidamente cada perfil acordado dentro de las tolerancias dimensionales y de posición de orificios requeridas. Para la producción de perfiles múltiples, las consideraciones más importantes son el rango de ajuste, el método de herramientas, el tiempo de cambio, el rango de resistencia del material, la flexibilidad de punzonado y la producción verificada para cada especificación de producto.
Comience con los perfiles de soporte fotovoltaico terminados
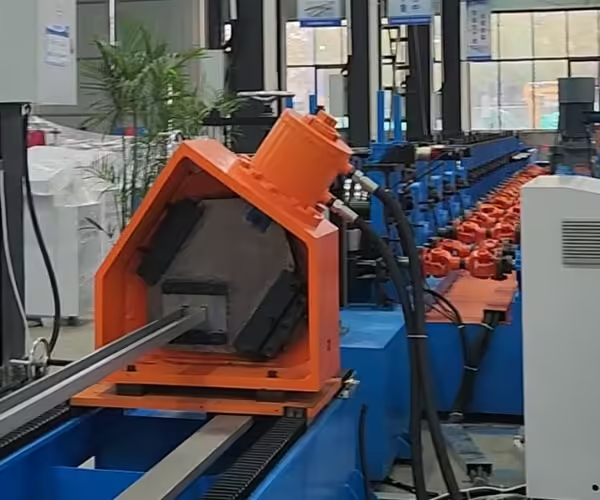
Una cotización automática no debe ser el primer documento utilizado para definir una línea de producción. El punto de partida debe ser una colección completa de dibujos de productos terminados.
Las estructuras de montaje fotovoltaicas pueden contener:
- Rieles de montaje de canal C
- Perfiles de soporte de canal U
- Canales de puntal ranurados
- Correas en forma de Z
- Postes de apoyo montados en el suelo
- Rieles de montaje en techo
- Miembros vigorizantes
- Placas conectoras
- Perfiles de sección abierta personalizados
Estos componentes pueden verse similares, pero las diferencias en ancho, altura de brida, diseño de labios, patrón de orificios y espesor del material pueden requerir diferentes disposiciones de rodillos y herramientas de punzonado.
Las fábricas que planean fabricar varios tipos de componentes de soporte solar pueden revisar el de Jinbolida Máquina formadora de soportes para sistemas solares fotovoltaicos gama, que incluye equipos para perfiles de montaje fotovoltaico de canal C, canal U y relacionados.
Identificar la familia de perfiles
Es más probable que los perfiles que pertenecen a la misma familia geométrica compartan un sistema de formación ajustable. Por ejemplo, varios productos de canal C pueden diferir principalmente en el ancho de la banda, la altura de la brida o la longitud de los labios.
Sin embargo, un canal C y un canal U pueden requerir herramientas diferentes porque la geometría del labio cambia la secuencia de formación. Los perfiles con profundidades de sección, posiciones de curvatura o espesores de material sustancialmente diferentes también pueden ser inadecuados para el mismo conjunto de rodillos.
La pregunta importante no es simplemente: “¿Puede la máquina producir diferentes tamaños?” Es:
“¿Qué dimensiones pueden cambiar automáticamente, qué herramientas deben reemplazarse y qué dimensiones permanecen fijas?”
Separe los productos estándar de los productos específicos del proyecto
Los perfiles estándar normalmente tienen dimensiones estables y volúmenes de producción predecibles. Una línea dedicada puede ser efectiva cuando uno o dos perfiles representan la mayor parte de la producción de la fábrica.
Los soportes solares específicos del proyecto pueden requerir diferentes longitudes, ranuras, espacios entre orificios y dimensiones de sección. En esta situación, las herramientas ajustables, la servoalimentación programable y el almacenamiento de recetas se vuelven más valiosos.
Compare sistemas de conformado fijos y ajustables
Una máquina perfiladora de soportes fotovoltaicos de múltiples perfiles puede utilizar varios conceptos de ajuste. Cada opción tiene diferentes implicaciones en cuanto a rigidez, tiempo de cambio y complejidad de las herramientas.
| Configuración de la máquina | Ventaja principal | Limitación principal | Producción adecuada |
|---|---|---|---|
| Línea de perfil fijo | Herramientas estables y configuración repetible | Variedad de producto limitada | Grandes lotes de un perfil |
| Línea ajustada por espaciador | Puede cambiar los anchos de perfil seleccionados | Requiere ajuste y verificación manual | Perfiles relacionados con cambios ocasionales |
| Línea de casete o cambio de herramientas | Flexibilidad de perfil más amplia | Se requiere manipulación y almacenamiento de herramientas | Varias familias de perfil distintas |
| Línea regulable motorizada | Ajuste más rápido y repetible | Mayor control y complejidad mecánica | Cambios frecuentes de tamaño |
| Línea servoajustada | Posicionamiento basado en recetas y trabajo manual reducido | Requiere calibración y mantenimiento precisos | Producción automatizada de alta mezcla |
| Líneas dedicadas separadas | Alto rendimiento y funcionamiento simplificado | Más inversión en espacio y equipamiento | Varios productos con una demanda consistentemente alta |
Una máquina flexible no es automáticamente la mejor opción. Aumentar el rango de ajuste puede aumentar la complejidad mecánica y crear más puntos de configuración que deben controlarse.
Cuando la demanda de producción se concentra en un perfil, una línea fija puede proporcionar una producción más estable. Cuando las fábricas cambian con frecuencia entre tamaños relacionados, el ajuste motorizado o servo puede reducir el tiempo de cambio y la dependencia de la experiencia del operador.
Confirme las propiedades del material en bruto
El mismo dibujo de perfil puede comportarse de manera diferente cuando se produce a partir de materiales con diferente límite elástico, espesor o recubrimiento.
Una máquina perfiladora de soportes fotovoltaicos puede procesar acero galvanizado, acero al carbono, acero inoxidable, aluminio o acero recubierto de zinc, aluminio y magnesio, según su diseño de ingeniería. El proveedor necesita datos completos sobre el material en lugar de sólo una descripción general como “lámina galvanizada”
La información requerida incluye:
- Grado de material
- Espesor mínimo y máximo
- Fuerza de rendimiento
- Resistencia a la tracción
- Alargamiento
- Ancho de la tira
- Diámetros interior y exterior de la bobina
- Peso máximo de la bobina
- Tipo de revestimiento y masa de revestimiento
- Requisitos de calidad superficial
Según los principios generales de perfilado, una tira metálica continua se dobla gradualmente a través de sucesivas estaciones de rodillos. La resistencia del material, el espesor y el resorte influyen en cómo deben diseñarse esas estaciones.
Por qué es importante la resistencia de los materiales
El acero de mayor resistencia puede soportar estructuras de montaje más ligeras, pero también produce una mayor resistencia al conformado y retroceso. La máquina puede requerir ejes más fuertes, un marco más rígido, potencia motriz adecuada y una secuencia de conformación diseñada para el material real.
Es posible que una línea probada únicamente con acero blando y delgado no demuestre cómo funcionará con la bobina de alta resistencia especificada. Por lo tanto, las pruebas de aceptación en fábrica deben utilizar material que represente las condiciones reales de producción.
Proteja las superficies recubiertas
Los soportes fotovoltaicos se utilizan con frecuencia en exteriores, lo que hace que la condición del recubrimiento sea un requisito de calidad importante. Las guías incorrectas, las superficies rugosas de los rodillos, las partículas metálicas atrapadas y la presión lateral excesiva pueden rayar o marcar el material recubierto.
Se deben diseñar y mantener rodillos, guías y superficies de contacto con el material para proteger el acabado. Los perfiles terminados deben inspeccionarse bajo una iluminación adecuada para detectar rayones, daños en el revestimiento y marcas de presión.
Evalúe los requisitos de perforación por separado
Los perfiles de montaje solar suelen incluir orificios redondos, ranuras alargadas, orificios para conectores y patrones de instalación repetidos. Estas características pueden determinar la velocidad real de la línea completa.
Jinbolida Equipos de perforación de bastidores para sistemas solares fotovoltaicos la categoría incluye soluciones de punzonado que se pueden evaluar junto con la línea de conformado.
Perforación en línea
El punzonado en línea conecta la alimentación, el punzonado, el conformado y el corte en un sistema coordinado. Puede reducir las transferencias de materiales y el inventario de trabajo en proceso.
Esta configuración es adecuada cuando:
- Se repiten los patrones de agujeros
- El volumen de producción es relativamente alto
- El punzonado y el conformado utilizan el mismo programa de producción
- Se requiere un flujo de material automatizado
- Las posiciones de los agujeros se pueden programar a través del sistema de control
Sin embargo, la frecuencia de perforación puede limitar la salida total de la línea. Una máquina anunciada con una alta velocidad de formación no puede mantener esa velocidad si debe detenerse repetidamente para patrones de agujeros densos.
Golpe separado
Un sistema de punzonado separado puede proporcionar flexibilidad cuando los patrones de agujeros cambian con frecuencia o cuando varias líneas de formación comparten un recurso de punzonado.
Sus limitaciones incluyen manipulación adicional, almacenamiento intermedio y la necesidad de coordinar dos procesos de producción. Los puntos de referencia incorrectos también pueden crear errores acumulativos de posición de los agujeros.
El artículo relacionado Punzonadora de soporte solar: sistemas en línea versus sistemas separados puede respaldar una evaluación adicional de estas dos configuraciones.
Pre-Punching o Post-Punching
El preperforado se realiza mientras la tira aún está plana. Generalmente proporciona un buen soporte para agujeros repetidos y facilita el acceso a las herramientas.
El post-perforación ocurre después de que el perfil se haya formado parcial o completamente. Puede ser necesario cuando una característica debe hacer referencia a la sección final, pero soportar un perfil tridimensional puede complicar más las herramientas.
El método correcto depende de la geometría del perfil, la ubicación del orificio, la tolerancia y la velocidad de producción.
Mida la salida calificada, no solo la velocidad de formación

Las especificaciones de la máquina a menudo enfatizan los metros por minuto, pero la velocidad máxima de conformación no es igual a la capacidad de producción terminada.
La producción real también se ve afectada por:
- Tiempo del ciclo de punzonado
- Número de agujeros por producto
- Método de corte
- Longitud del producto
- Reemplazo de bobina
- Frecuencia de cambio
- Verificación de configuración
- Inspección de calidad
- Manipulación de materiales
- Apilamiento y embalaje
- Tasa de producto rechazado
- Tiempo de inactividad planificado y no planificado
Un cálculo práctico de la capacidad debe utilizar piezas terminadas calificadas por hora o por turno.
Por ejemplo, dos configuraciones de máquinas perfiladoras de soportes fotovoltaicos pueden tener la misma velocidad máxima de rodillo. La línea con mejor coordinación de punzonado, carga de bobina más rápida y apilamiento automático puede producir soportes más aceptados durante un cambio completo.
Solicite datos de capacidad específicos del producto
Pida al proveedor que calcule la capacidad para productos representativos en lugar de proporcionar una velocidad general.
El cálculo debe indicar:
- Dibujo de perfil
- Grado y espesor del material
- Longitud del producto
- Número de funciones perforadas
- Método de corte
- Velocidad de funcionamiento esperada
- Piezas producidas por hora
- Tasa de eficiencia supuesta
- Tiempo de cambio
- Requisitos de inspección
Para obtener una explicación más amplia de las etapas integradas de manejo y producción de bobinas, consulte Máquinas de procesamiento de bobinas de acero para soportes fotovoltaicos.
Examinar el diseño de cambio
La producción multiperfil crea valor sólo cuando los cambios se controlan y se repiten. Una máquina que técnicamente produce seis tamaños pero requiere un cambio completo para restablecerse puede no cumplir con un plan de producción de alta mezcla.
Cambio mecánico
El cambio mecánico puede implicar:
- Soportes de rodillos móviles
- Ajuste de espaciadores
- Guías de reposicionamiento
- Reemplazo de rodillos formadores
- Cambio de troqueles de punzonado
- Ajuste de la herramienta de corte
- Reinicio de rodillos enderezadores
- Verificarea alinearea
Cada punto de ajuste debe tener una escala de referencia, una posición documentada o una línea de base mensurable.
Cambio basado en recetas
Un sistema de control puede almacenar información como:
- Longitud del producto
- Espaciado de agujeros
- Secuencia de puñetazos
- Cantidad por lotes
- Posición del alimentador
- Comando de corte
- Posición del eje ajustable
- Límites de alarma
Las recetas mejoran la repetibilidad pero no eliminan la necesidad de verificación mecánica. Un valor almacenado no puede corregir herramientas desgastadas, instalación incorrecta de rodillos o un servoeje no calibrado.
Inspección del primer artículo
Después de cada cambio, se debe verificar el primer producto terminado antes de comenzar la producción por lotes.
La inspección debe cubrir:
- Ancho y alto de sección
- Dimensiones de bridas y labios
- Ángulo de curvatura
- Tamaño y ubicación del agujero
- Cortar longitud
- Rectitud
- Giro
- Condición final
- Aspecto superficial
- Montaje con conectores representativos
Consulta la Línea de Producción Completa
El formador de rollos es sólo una parte del sistema. La producción multiperfil depende de qué tan bien funcione cada unidad en conjunto.
Una línea completa puede contener:
- Coche helicoidal
- Desenrollador
- Unidad de nivelación
- Servorrealimentador
- Sistema de punzonado
- Máquina perfiladora
- Dispositivo enderezador
- Sistema de corte
- Mesa receptora
- Unidad apiladora o agrupadora automática
El equipo de soporte debe seleccionarse según el peso de la bobina, la velocidad de la línea, la longitud del producto y la automatización requerida. Jinbolida Equipos auxiliares de máquinas formadoras se puede considerar al planificar mejoras en el manejo, recepción y eficiencia de la bobina.
No ignore el diseño de fábrica
Los perfiles fotovoltaicos largos requieren suficiente espacio para alimentación, conformado, recogida, inspección y embalaje. También se debe considerar el acceso de mantenimiento alrededor de la unidad de punzonado, el sistema de accionamiento, el gabinete eléctrico y la estación hidráulica.
Un diseño de línea debe indicar:
- Dimensiones de la máquina
- Dirección material-flujo
- Posiciones de operador
- Zona de carga de bobinas
- Área de recogida de perfil terminado
- Suministro eléctrico
- Requisitos hidráulicos y neumáticos
- Vallas de seguridad
- Autorizaciones de mantenimiento
- Rutas de grúa aérea o carretilla elevadora
Defina la precisión requerida
Una afirmación general como “alta precisión” no es suficiente. Las tolerancias deben incluirse en el acuerdo técnico y conectarse a un método de inspección definido.
Las medidas importantes incluyen:
| Artículo de inspección | Por qué es importante |
|---|---|
| Dimensiones de la sección transversal | Afecta a conectores y conjunto estructural |
| Distancia agujero a agujero | Determina la compatibilidad de la instalación en campo |
| Distancia del agujero al borde | Influye en la fuerza de conexión y la alineación |
| Cortar longitud | Módulo de controles y posicionamiento de soporte |
| Rectitud | Afecta la instalación en tramos largos |
| Giro | Hace que los perfiles sean difíciles de alinear |
| Ángulo de curvatura | Cambia la geometría del perfil y el ajuste |
| Condición de la superficie | Influye en la apariencia y la integridad del recubrimiento |
Antes de fabricar la máquina se deben acordar instrumentos de medición, puntos de referencia, frecuencia de muestreo y variación aceptable.
Planifique la prueba de aceptación de fábrica
Una prueba de aceptación en fábrica, o FAT, es la mejor oportunidad para verificar la máquina perfiladora de soportes fotovoltaicos antes del envío.
La prueba debe utilizar materia prima acordada y dibujos representativos del producto. Si la línea está diseñada para varios perfiles, probar solo el perfil más fácil no demuestra capacidad de múltiples perfiles.
Una FAT práctica debería verificar:
- Carga y desenrollado de bobinas
- Estabilidad niveladora
- Precisión de servoalimentación
- Posición de puñetazo
- Dimensiones de formación
- Precisión de corte
- Estrecha y torsión del perfil
- Condición de la superficie
- Procedimiento de cambio
- Retiro de recetas
- Producción continua
- Funciones de seguridad
- Manejo de alarmas
- Colección de productos terminados
El informe de prueba debe registrar el material, el producto, la configuración de la máquina, los resultados de la inspección y el tiempo de ejecución continua. Las fotografías y los vídeos pueden proporcionar pruebas adicionales, pero no deben sustituir a los registros dimensionales.
El Máquina de soporte solar fotovoltaica: lista de verificación de compras de 2026 proporciona puntos adicionales para comparar herramientas, automatización y soporte de proveedores.
Cree un paquete de cotizaciones más confiable
Una consulta detallada permite al fabricante del equipo proponer una solución más precisa. Antes de solicitar una cotización, prepárese:
- Toate dragurile de profil
- Especificaciones de materiales
- Rango de espesor
- Dimensiones y peso de la bobina
- Dibujos de agujeros y ranuras
- Rango de longitud del producto
- Tolerancias requeridas
- Volumen de producción anual
- Tamaños de lotes
- Frecuencia de cambio
- Automatización requerida
- Tensión y frecuencia de fábrica
- Espacio disponible
- Dirección de alimentación preferida
- Criterios de aceptación
La industria fotovoltaica mundial continúa expandiéndose a aplicaciones distribuidas, comerciales y a escala de servicios públicos. Informes del Programa de Sistemas de Energía Fotovoltaica de la Agencia Internacional de Energía proporcionar información autorizada sobre el despliegue fotovoltaico y el desarrollo del mercado. Sin embargo, para la planificación de equipos, el crecimiento general del mercado siempre debe traducirse en la combinación de productos y los objetivos de producción reales de la fábrica.
Errores comunes en la selección
Elegir por Velocidad Máxima
Una velocidad alta indicada puede no incluir punzonado, corte o apilamiento. Compare piezas terminadas calificadas en las mismas condiciones del producto.
Suponiendo que una máquina pueda producir cada perfil
Algunas dimensiones se pueden ajustar, mientras que otras requieren herramientas nuevas o una línea separada. Confirme la matriz de ajuste exacta.
Proporcionar información material incompleta
El espesor por sí solo no define el comportamiento de formación. La resistencia del material, el recubrimiento y las dimensiones de la bobina también afectan el diseño.
Ignorando el tiempo de cambio
La capacidad de múltiples perfiles tiene un valor limitado si el reemplazo y la recalibración de herramientas crean un tiempo de inactividad excesivo.
Probando solo un producto
Cada familia de perfil principal debe incluirse en el plan de aceptación.
Dejando las tolerancias indefinidas
Los requisitos de precisión deben ser mensurables e incluirse en el acuerdo técnico.
Conclusión
Elegir una máquina perfiladora de soportes fotovoltaicos para la producción de perfiles múltiples requiere más que comparar la potencia del motor, las estaciones de rodillos o la velocidad máxima. El equipo debe coincidir con la gama completa de dibujos terminados, materias primas, patrones de punzonado, tolerancias, tamaños de lotes y requisitos de cambio.
Las líneas de perfil fijo son adecuadas para una producción estable y de gran volumen, mientras que los sistemas ajustables o de cambio de herramientas ofrecen una mayor flexibilidad. La mejor opción depende de la frecuencia con la que cambian las especificaciones del producto y de la cantidad de producción calificada que la fábrica necesita de cada perfil.
Jinbolida ofrece servicios personalizados máquinas formadoras de soportes solares fotovoltaicas, equipos de punzonado y soluciones de líneas de producción de soporte. Para obtener una configuración basada en los requisitos de fabricación reales, envíe dibujos de perfil, datos de materiales, patrones de orificios, objetivos de capacidad e información de diseño de fábrica a través de Página de contacto de Jinbolida.
Preguntas frecuentes
¿puede una máquina perfiladora de soportes fotovoltaicos producir canales C y U?
Una sola línea puede producir tamaños de canales C y U relacionados cuando sus rodillos, guías, herramientas de punzonado y sistema de corte están diseñados para la gama completa de perfiles. Sin embargo, las diferencias geométricas importantes pueden requerir herramientas de casete o juegos de rodillos separados. Cada perfil propuesto debe verificarse mediante dibujos antes de confirmar la capacidad de múltiples perfiles.
¿cuánto tiempo lleva cambiar de un tamaño de soporte fotovoltaico a otro?
El tiempo de cambio depende de si la línea utiliza espaciadores manuales, soportes móviles, herramientas de casete, ajuste motorizado o ejes servocontrolados. También puede requerir cambios en el troquel perforador y en las herramientas de corte. Pida al proveedor que demuestre un cambio completo durante FAT y mida el tiempo desde el último perfil antiguo calificado hasta el primer perfil nuevo calificado.
¿Qué información material se necesita antes de diseñar la máquina?
El proveedor del equipo necesita la calidad del material, el rendimiento y la resistencia a la tracción, el alargamiento, el rango de espesor, el ancho de la tira, el recubrimiento, los diámetros interior y exterior de la bobina, el peso máximo de la bobina y los requisitos de superficie. Estos detalles afectan la fuerza de formación, el resorte, el diseño del rodillo, la resistencia del eje, la selección del motor, la nivelación y la protección de las superficies recubiertas.
¿Es la velocidad máxima de conformación la misma que la capacidad de producción?
No. La velocidad máxima de conformado normalmente describe qué tan rápido puede pasar el material a través de la sección del rodillo. La capacidad real también depende de la frecuencia de punzonado, el corte, la longitud del producto, el reemplazo de la bobina, los cambios, la inspección, el apilamiento y las tasas de rechazo. Una medida más útil es el número de soportes terminados calificados producidos por hora o turno.
¿qué se debe incluir en una máquina perfiladora de soportes fotovoltaicos FAT?
La FAT debe probar los perfiles acordados utilizando material de producción representativo. Debe verificar alimentación, punzonado, conformado, corte, dimensiones, rectitud, torsión, condición de la superficie, operación continua, recetas, cambios, alarmas y dispositivos de seguridad. Todos los límites de aceptación, métodos de medición y duraciones de las pruebas deben documentarse antes de que comiencen las pruebas.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French