
Comment choisir une machine de formage de rouleaux de support photovoltaïque pour la production multi-profils
/Comment choisir une machine de formage de rouleaux de support photovoltaïque pour la production multi-profils
Table des matières
La sélection d'une machine de formage de rouleaux de support photovoltaïque devient plus complexe lorsqu'une usine doit fabriquer plusieurs tailles de supports, modèles de trous ou types de profilés. Une ligne de production qui fonctionne bien avec un canal C fixe peut ne pas fournir la même précision, la même efficacité de changement ou la même sortie lorsqu'elle est nécessaire pour traiter des canaux en U, des entretoises fendues, des pannes et des profils de support solaire personnalisés.
L'équipement correct doit donc être sélectionné à partir du support fini vers l'arrière. Les dessins de profil, les propriétés des matières premières, les tolérances dimensionnelles, les exigences de poinçonnage et le volume de production attendu doivent tous être confirmés avant que la structure de la machine et le niveau d'automatisation ne soient déterminés.
Points clés abordés dans ce guide :
- Comment définir la plage de profils requise
- Quelles spécifications de matériaux affectent la conception de la machine
- Comment les lignes de formage fixes et réglables diffèrent
- Pourquoi le poinçonnage peut devenir le véritable goulot d'étranglement de la production
- Comment calculer la sortie qualifiée au lieu de s'appuyer sur la vitesse maximale
- Quelles fonctions de changement sont utiles pour la production multi-profils
- Ce qui doit être testé avant l'expédition de la machine
- Quelles informations techniques doivent être soumises pour une solution personnalisée
Une machine de formage de rouleaux de support PV appropriée doit produire à plusieurs reprises chaque profil convenu dans les tolérances dimensionnelles et de position de trou requises Pour la production multi-profilés, les considérations les plus importantes sont la plage de réglage, la méthode d'outillage, le temps de changement, la plage de résistance du matériau, la flexibilité de poinçonnage et la sortie vérifiée pour chaque spécification de produit.
Commencez par les profils de support photovoltaïques finis
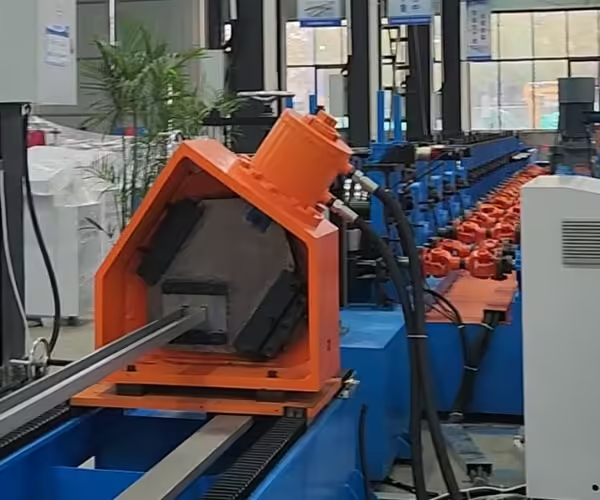
Un devis machine ne doit pas être le premier document utilisé pour définir une chaîne de production Le point de départ doit être une collection complète de dessins de produits finis.
Les structures de montage photovoltaïques peuvent contenir
- Rails de montage à canal en C
- Profils de support de canal U
- Canaux à entretoises fendues
- Purlins en forme de Z
- Postes de soutien montés au sol
- Rails de montage sur toit
- Membres vivifiants
- Plaques de connexion
- Profils personnalisés en section ouverte
Ces composants peuvent ressembler, mais les différences de largeur, de hauteur de bride, de conception des lèvres, de motif de trou et d'épaisseur du matériau peuvent nécessiter différents agencements de rouleaux et outils de poinçonnage.
Les usines qui prévoient de fabriquer plusieurs types de composants de support solaire peuvent passer en revue celui de Jinbolida Machine de formage de supports solaires photovoltaïques gamme, qui comprend des équipements pour les profils de montage photovoltaïque à canal C, à canal U et associés.
Identifiez la famille de profils
Les profils qui appartiennent à la même famille géométrique sont plus susceptibles de partager un système de formage réglable Par exemple, plusieurs produits à canal en C peuvent différer principalement en largeur d'âme, en hauteur de bride ou en longueur de lèvre.
Un canal en C et un canal en U peuvent cependant nécessiter un outillage différent car la géométrie des lèvres modifie la séquence de formage Les profils avec des profondeurs de section, des positions de courbure ou des épaisseurs de matériau sensiblement différentes peuvent également ne pas convenir au même ensemble de rouleaux.
La question importante n'est pas simplement, “La machine peut-elle produire différentes tailles ?” C'est :
“Quelles dimensions peuvent changer automatiquement, quel outillage doit être remplacé, et quelles dimensions restent fixes ?”
Produits standard distincts des produits spécifiques au projet
Les profils standards ont normalement des dimensions stables et des volumes de production prévisibles Une ligne dédiée peut être efficace lorsqu'un ou deux profils représentent la majeure partie de la production de l'usine.
Les supports solaires spécifiques au projet peuvent nécessiter différentes longueurs, fentes, espacement des trous et dimensions de section Dans cette situation, l'outillage réglable, l'alimentation par servo programmable et le stockage de recettes deviennent plus précieux.
Comparer les systèmes de formage fixes et réglables
Une machine de formage de rouleaux de support PV multiprofil peut utiliser plusieurs concepts de réglage Chaque option a des implications différentes pour la rigidité, le temps de changement et la complexité de l'outillage.
| Configuration machine | Avantage principal | Limitation principale | Production appropriée |
|---|---|---|---|
| Ligne à profil fixe | Outillage stable et configuration reproductible | Variété de produits limitée | Grands lots d'un profil |
| Ligne ajustée par espaceur | Peut modifier les largeurs de profil sélectionnées | Nécessite un ajustement et une vérification manuels | Profils connexes avec changements occasionnels |
| Cassette ou ligne de changement d'outillage | Flexibilité plus large du profil | La manipulation et le stockage des outils sont requis | Plusieurs familles de profils distinctes |
| Ligne réglable motorisée | Ajustement plus rapide et plus répétable | Contrôle plus élevé et complexité mécanique | Changements fréquents de taille |
| Ligne servo-ajustée | Positionnement basé sur la recette et travail manuel réduit | Nécessite un étalonnage et un entretien précis | Production automatisée à haut mix |
| Lignes dédiées séparées | Haut rendement et fonctionnement simplifié | Plus d'espace au sol et d'investissement en équipement | Plusieurs produits avec une demande constamment élevée |
Une machine flexible n'est pas automatiquement le meilleur choix L'augmentation de la plage de réglage peut augmenter la complexité mécanique et créer plus de points de configuration qui doivent être contrôlés.
Lorsque la demande de production est concentrée dans un seul profil, une ligne fixe peut fournir un rendement plus stable Lorsque les usines basculent fréquemment entre des tailles apparentées, le réglage motorisé ou asservi peut réduire le temps de changement et la dépendance à l'expérience de l'opérateur.
Confirmez les propriétés des matières premières
Le même dessin de profil peut se comporter différemment lorsqu'il est réalisé à partir de matériaux ayant une limite d'élasticité, une épaisseur ou un revêtement différents.
Une machine de formage de rouleaux de support PV peut traiter de l'acier galvanisé, de l'acier au carbone, de l'acier inoxydable, de l'aluminium ou de l'acier revêtu de zinc-aluminium-magnésium, selon sa conception technique Le fournisseur a besoin de données complètes sur les matériaux plutôt que d'une seule description générale telle que la tôle “galvanisée.”
Les informations requises comprennent notamment
- Qualité matérielle
- Épaisseur minimale et maximale
- Force d'élasticité
- Résistance à la traction
- Allongement
- Largeur de bande
- Diamètres intérieur et extérieur de la bobine
- Poids maximum de la bobine
- Type de revêtement et masse de revêtement
- Exigences de qualité de surface
Selon les principes généraux de roll formage, 15, une bande métallique continue est progressivement pliée à travers des postes de rouleaux successifs La résistance du matériau, lʼépaisseur et le retour élastique influencent la façon dont ces postes doivent être conçus.
Pourquoi la force matérielle compte
L'acier à plus haute résistance peut supporter des structures de montage plus légères, mais il produit également une plus grande résistance de formage et un retour élastique. La machine peut nécessiter des arbres plus solides, un cadre plus rigide, une puissance d'entraînement appropriée et une séquence de formage conçue pour le matériau lui-même.
Une ligne testée uniquement avec de l'acier doux et mince peut ne pas démontrer comment elle fonctionnera avec la bobine à haute résistance spécifiée Les essais de réception en usine doivent donc utiliser un matériau qui représente les conditions réelles de production.
Protéger les surfaces revêtues
Les supports photovoltaïques sont fréquemment utilisés à l'extérieur, ce qui fait de la condition de revêtement une exigence de qualité importante. Des guides incorrects, des surfaces de rouleaux rugueuses, des particules métalliques piégées et une pression latérale excessive peuvent rayer ou marquer le matériau revêtu.
Les rouleaux, les guides et les surfaces en contact avec les matériaux doivent être conçus et entretenus pour protéger la finition. Les profilés finis doivent être inspectés sous un éclairage approprié pour détecter les rayures, les dommages au revêtement et les marques de pression.
Évaluer séparément les exigences de poinçonnage
Les profils de montage solaire comprennent souvent des trous ronds, des fentes allongées, des trous de connecteur et des modèles d'installation répétés Ces caractéristiques peuvent déterminer la vitesse réelle de la ligne complète.
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires la catégorie comprend les solutions de poinçonnage qui peuvent être évaluées avec la ligne de formage.
Poinçonnage en ligne
Le poinçonnage en ligne relie l'alimentation, le poinçonnage, le formage et la découpe dans un système coordonné. Cela peut réduire les transferts de matériaux et les stocks de travail en cours.
Cette configuration convient lorsque : X est un élément de configuration qui est adapté à la configuration de cette configuration, qui est adaptée à la configuration de cette configuration, qui est adaptée à la configuration
- Les motifs de trous sont répétés
- Le volume de production est relativement élevé
- Le poinçonnage et le formage utilisent le même calendrier de production
- Un flux de matériaux automatisé est nécessaire
- Les positions des trous peuvent être programmées via le système de contrôle
Cependant, la fréquence de poinçonnage peut limiter la sortie totale de la ligne. Une machine annoncée avec une vitesse de formage élevée ne peut pas maintenir cette vitesse si elle doit s'arrêter à plusieurs reprises pour des motifs de trous denses.
Poinçonnage Séparé
Un système de poinçonnage séparé peut offrir une flexibilité lorsque les motifs de trous changent fréquemment ou lorsque plusieurs lignes de formage partagent une ressource de poinçonnage.
Ses limites incluent une manipulation supplémentaire, un stockage intermédiaire et la nécessité de coordonner deux processus de production. Des points de référence incorrects peuvent également créer des erreurs cumulatives de position des trous.
L'article connexe Poinçonneuse à support solaire : systèmes en ligne ou séparés peut soutenir une évaluation plus approfondie de ces deux configurations.
Pré-poinçonnage ou post-poinçonnage
Le prépoinçonnage est effectué alors que la bande est encore plane Il permet généralement un bon maintien des trous répétés et facilite l'accès à l'outillage.
Le post-poinçonnage se produit après que le profil a été partiellement ou complètement formé Il peut être nécessaire lorsqu'une caractéristique doit faire référence à la section finale, mais le support d'un profil tridimensionnel peut rendre l'outillage plus compliqué.
La méthode correcte dépend de la géométrie du profil, de l'emplacement du trou, de la tolérance et de la vitesse de production.
Mesurez la sortie qualifiée, pas seulement la vitesse de formation

Les spécifications de la machine mettent souvent l'accent sur les compteurs par minute, mais la vitesse de formage maximale n'est pas égale à la capacité de production finie.
La production réelle est également affectée par :
- Temps de cycle de poinçonnage
- Nombre de trous par produit
- Méthode de découpe
- Longueur du produit
- Remplacement de la bobine
- Fréquence de changement
- Vérification de configuration
- Contrôle qualité
- Manutention de matériaux
- Empilage et emballage
- Taux de produit rejeté
- Temps d'arrêt planifié et imprévu
Un calcul pratique de la capacité doit utiliser des pièces finies qualifiées par heure ou par équipe.
Par exemple, deux configurations de machine de formage de rouleaux de support PV peuvent toutes deux avoir la même vitesse maximale de rouleau La ligne avec une meilleure coordination de poinçonnage, un chargement de bobine plus rapide et un empilage automatique peut produire des supports plus acceptés pendant un changement complet.
Demandez des données de capacité spécifiques au produit
Demandez au fournisseur de calculer la capacité pour des produits représentatifs plutôt que de fournir une vitesse générale.
Le calcul doit indiquer :
- Dessin de profil
- Qualité et épaisseur du matériau
- Longueur du produit
- Nombre de fonctionnalités poinçonnées
- Méthode de découpe
- Vitesse de fonctionnement prévue
- Pièces produites par heure
- Taux d'efficacité supposé
- Temps de changement
- Exigences d'inspection
Pour une explication plus large des étapes intégrées de manipulation et de production des bobines, reportez-vous à Machines de traitement de bobines d'acier pour supports photovoltaïques.
Examiner la conception du changement
La production multi-profil crée de la valeur uniquement lorsque les changements sont contrôlés et reproductibles Une machine qui produit techniquement six tailles mais nécessite un changement complet pour être réinitialisée peut ne pas répondre à un plan de production de haut mix.
Changement mécanique
Le changement mécanique peut impliquer :
- Supports à rouleaux mobiles
- Ajustement des entretoises
- Guides de repositionnement
- Remplacement des rouleaux de formage
- Changement des matrices de poinçonnage
- Réglage de l'outil de coupe
- Réinitialisation des rouleaux de redressement
- Vérification de l'alignement
Chaque point d'ajustement doit avoir une échelle de référence, une position documentée ou une référence mesurable.
Changement basé sur les recettes
Un système de contrôle peut stocker des informations telles que
- Longueur du produit
- Espacement des trous
- Séquence de poinçonnage
- Quantité de lot
- Position du chargeur
- Commande de coupe
- Position de l'axe réglable
- Limites d'alarme
Les recettes améliorent la répétabilité mais n'éliminent pas la nécessité d'une vérification mécanique Une valeur stockée ne peut pas corriger un outillage usé, une installation incorrecte du rouleau ou un axe d'asservissement non calibré.
Inspection du premier article
Après chaque changement, le premier produit fini doit être vérifié avant le début de la production par lots.
L'inspection doit porter sur
- Largeur et hauteur de section
- Dimensions de la bride et des lèvres
- Angle de courbure
- Taille et emplacement du trou
- Longueur coupée
- Droiture
- Torsion
- État final
- Apparence superficielle
- Assemblage avec connecteurs représentatifs
Vérifiez la ligne de production complète
Le formeur de rouleau n'est qu'une partie du système La production multi-profil dépend de la façon dont chaque unité fonctionne ensemble.
Une ligne complète peut contenir :
- Bobine
- Dérouleur
- Unité de nivellement
- Servo-alimentateur
- Système de poinçonnage
- Machine de formage de rouleaux
- Dispositif redresseur
- Système de coupure
- Tableau récepteur
- Empileur automatique ou unité de regroupement
L'équipement de support doit être sélectionné en fonction du poids de la bobine, de la vitesse de la ligne, de la longueur du produit et de l'automatisation requise. Jinbolida Équipement auxiliaire de machine de formage peut être pris en compte lors de la planification de la manipulation, de la réception et des améliorations d’efficacité des bobines.
N'ignorez pas la disposition de l'usine
Les profilés photovoltaïques longs nécessitent suffisamment d'espace pour l'alimentation, le formage, la collecte, l'inspection et le conditionnement. L'accès de maintenance doit également être envisagé autour de l'unité de poinçonnage, du système d'entraînement, de l'armoire électrique et de la.
Un tracé de ligne devrait indiquer
- Dimensions de la machine
- Direction du flux de matière
- Postes d'opérateurs
- Zone de chargement de bobines
- Zone de collecte à profil fini
- Alimentation électrique
- Prescriptions hydrauliques et pneumatiques
- Clôtures de sécurité
- Dégagements d'entretien
- Voies de ponts roulants ou de chariots élévateurs
Définissez la précision requise
Une revendication générale telle que “high precision” ne suffit pas Les tolérances devraient être inscrites dans l'accord technique et reliées à une méthode d'inspection définie.
Les mesures importantes comprennent notamment
| Article d'inspection | Pourquoi ça compte |
|---|---|
| Dimensions de la section transversale | Affecte les connecteurs et l'assemblage structurel |
| Distance trou à trou | Détermine la compatibilité des installations sur le terrain |
| Distance trou à bord | Influence la force de connexion et l'alignement |
| Longueur coupée | Module de commandes et positionnement du support |
| Droiture | Affecte l'installation sur de longues portées |
| Torsion | Rend les profils difficiles à aligner |
| Angle de courbure | Modifie la géométrie et l'ajustement du profil |
| État de surface | Influence l'apparence et l'intégrité du revêtement |
Les instruments de mesure, les points de référence, la fréquence d'échantillonnage et la variation acceptable doivent être convenus avant la fabrication de la machine.
Planifiez le test d’acceptation en usine
Un test de réception en usine, ou FAT, est la meilleure opportunité de vérifier la machine de formage de rouleaux de support photovoltaïque avant expédition.
L'essai doit utiliser des dessins convenus de matière première et de produit représentatif Si la ligne est conçue pour plusieurs profils, l'essai du seul profil le plus facile ne prouve pas la capacité multi-profil.
Une FAT pratique doit vérifier :
- Chargement et décoilage de bobines
- Stabilité de nivellement
- Précision de l'allaitement
- Position de poinçonnage
- Dimensions de formation
- Précision de coupe
- Redressement et torsion du profil
- État de surface
- Procédure de basculement
- Rappel de recettes
- Production continue
- Fonctions de sécurité
- Manipulation d'alarme
- Collection de produits finis
Le rapport d'essai doit enregistrer le matériau, le produit, les réglages de la machine, les résultats d'inspection et la durée de fonctionnement continue Les photographies et la vidéo peuvent fournir des preuves supplémentaires, mais elles ne doivent pas remplacer les enregistrements dimensionnels.
Le Machine à supports solaires photovoltaïques : liste de contrôle d'achat 2026 fournit des points supplémentaires pour comparer l'outillage, l'automatisation et le support des fournisseurs.
Créez un package de devis plus fiable
Une enquête détaillée permet au fabricant de l'équipement de proposer une solution plus précise Avant de demander un devis, préparez :
- Tous les dessins de profil
- Spécifications matériaux
- Plage d'épaisseur
- Dimensions et poids de la bobine
- Dessins de trous et de fentes
- Gamme de longueur de produit
- Tolérances requises
- Volume de production annuel
- Tailles des lots
- Fréquence de changement
- Automatisation requise
- Tension et fréquence d'usine
- Surface au sol disponible
- Direction d'alimentation préférée
- Critères d'acceptation
L'industrie photovoltaïque mondiale continue de se développer dans des applications à l'échelle des services publics, commerciales et distribuées. Rapports du Programme de systèmes d'énergie photovoltaïque de l'Agence internationale de l'énergie fournir des informations faisant autorité sur le déploiement photovoltaïque et le développement du marché Pour la planification des équipements, cependant, la croissance générale du marché devrait toujours se traduire dans la gamme de produits et les objectifs de production réels de l'usine.
Erreurs de sélection courantes
Choisir par vitesse maximale
Une vitesse élevée indiquée peut ne pas inclure le poinçonnage, la coupe ou l'empilage Comparez les pièces finies qualifiées dans les mêmes conditions de produit.
En supposant qu’une machine puisse produire chaque profil
Certaines dimensions peuvent être ajustées, tandis que d'autres nécessitent un nouvel outillage ou une ligne séparée Confirmez la matrice de réglage exacte.
Fournir des informations matérielles incomplètes
L'épaisseur à elle seule ne définit pas le comportement de formage La résistance du matériau, les dimensions du revêtement et de la bobine affectent également la conception.
Ignorer le temps de changement
La capacité multi-profils a une valeur limitée si le remplacement et le recalibrage de l'outillage créent des temps d'arrêt excessifs.
Test d'un seul produit
Chaque grande famille de profils doit être incluse dans le plan d'acceptation.
Laissant les tolérances indéfinies
Les exigences de précision doivent être mesurables et incluses dans l'accord technique.
Conclusion
Le choix d'une machine de formage de rouleaux à support PV pour la production multi-profilés nécessite plus que la comparaison de la puissance du moteur, des postes de rouleaux ou de la vitesse maximale L'équipement doit correspondre à la gamme complète des dessins finis, des matières premières, des modèles de poinçonnage, des tolérances, des tailles de lots et des exigences de changement.
Les lignes à profil fixe conviennent à une production stable et à grand volume, tandis que les systèmes réglables ou de changement d'outillage offrent une plus grande flexibilité. Le meilleur choix dépend de la fréquence de changement des spécifications du produit et de la quantité de production qualifiée dont l'usine a besoin pour chaque profil.
Jinbolida fournit personnalisé machines de formage de supports solaires photovoltaïques, « Équipement de poinçonnage et solutions de chaîne de production de support. Pour obtenir une configuration basée sur les exigences de fabrication réelles, soumettez des dessins de profil, des données sur les matériaux, des modèles de trous, des objectifs de capacité et des informations sur la configuration en usine via le Page de contact Jinbolida.
FAQ
Une machine de formage de rouleaux de support photovoltaïque peut-elle produire à la fois des canaux C et U ?
Une seule ligne peut produire des tailles de canaux C et U connexes lorsque ses rouleaux, guides, outils de poinçonnage et système de coupe sont conçus pour la gamme complète de profils Cependant, des différences géométriques majeures peuvent nécessiter un outillage de cassette ou des jeux de rouleaux séparés Chaque profil proposé doit être vérifié au moyen de dessins avant que la capacité multi-profil ne soit confirmée.
Combien de temps faut-il pour passer d'une taille de support PV à une autre ?
Le temps de changement dépend du fait que la ligne utilise des entretoises manuelles, des béquilles mobiles, un outillage de cassette, un réglage motorisé ou des axes asservis Il peut également nécessiter des changements de matrice de poinçonnage et d'outil de coupe Demandez au fournisseur de démontrer un changement complet pendant la FAT et de mesurer le temps écoulé entre le dernier ancien profil qualifié et le premier nouveau profil qualifié.
Quelles informations sur les matériaux sont nécessaires avant de concevoir la machine ?
Le fournisseur d'équipement a besoin de la qualité du matériau, de l'élasticité et de la résistance à la traction, de l'allongement, de la plage d'épaisseur, de la largeur de la bande, du revêtement, des diamètres intérieur et extérieur de la bobine, du poids maximal de la bobine et des exigences de surface Ces détails affectent la force de formage, le retour élastique, la conception du rouleau, la résistance de l'arbre, la sélection du moteur, le nivellement et la protection des surfaces revêtues.
La vitesse maximale de formage est-elle la même que la capacité de production
N° La vitesse maximale de formage décrit normalement la vitesse à laquelle le matériau peut passer à travers la section de rouleau La capacité réelle dépend également de la fréquence de poinçonnage, de la coupe, de la longueur du produit, du remplacement de la bobine, des changements, de l'inspection, de l'empilage et des taux de rejet Une mesure plus utile est le nombre de supports finis qualifiés produits par heure ou par poste.
Que faut-il inclure dans une machine de formage de rouleaux de support photovoltaïque FAT
La FAT doit tester les profils convenus à l'aide d'un matériau de production représentatif Elle doit vérifier l'alimentation, le poinçonnage, le formage, la coupe, les dimensions, la rectitude, la torsion, l'état de surface, le fonctionnement continu, les recettes, les changements, les alarmes et les dispositifs de sécurité Toutes les limites d'acceptation, les méthodes de mesure et les durées d'essai doivent être documentées avant le début des essais.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish