
Как выбрать машину для формования рулонов фотоэлектрических кронштейнов для производства нескольких профилей
/Как выбрать машину для формования рулонов фотоэлектрических кронштейнов для производства нескольких профилей
Оглавление
Выбор машины для формования кренов фотоэлектрических кронштейнов становится более сложным, когда фабрике необходимо изготовить несколько размеров кронштейнов, рисунков отверстий или типов профилей. Производственная линия, которая хорошо работает с одним фиксированным С-каналом, может не обеспечивать такую же точность, эффективность переключения или выход, когда требуется обрабатывать U-каналы, прорези, прогоны и индивидуальные профили поддержки солнечной энергии.
Поэтому правильное оборудование следует выбирать из готового кронштейна назад. Профильные чертежи, свойства сырья, допуски на размеры, требования к штамповке и ожидаемый объем производства должны быть подтверждены до определения конструкции машины и уровня автоматизации.
Ключевые моменты, затронутые в настоящем руководстве:
- Как определить необходимый диапазон профиля
- Какие характеристики материала влияют на конструкцию машины
- Чем отличаются фиксированные и регулируемые линии формования
- Почему пробивка может стать настоящим узким местом производства
- Как рассчитать квалифицированный результат, а не полагаться на максимальную скорость
- Какие функции переключения полезны для многопрофильного производства
- Что следует проверить перед отправкой машины
- Какую техническую информацию следует предоставить для индивидуального решения
Подходящий PV кронштейн крен формируя машину должен многократно производить каждый согласованный профиль в пределах требуемых допусков размеров и положения отверстия, Для многопрофильного производства, наиболее важные соображения диапазон регулировки, метод оснастки, время переналадки, диапазон прочности материала, гибкость пробивки и проверенный вывод для каждой спецификации продукта.
Начните с готовых профилей фотоэлектрических кронштейнов
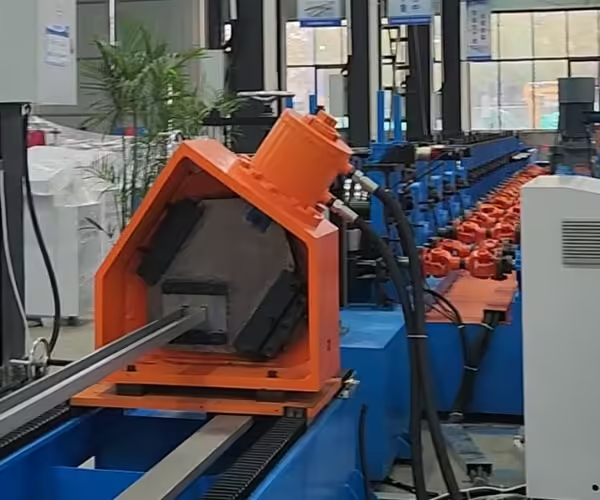
Цит. на машину не должен быть первым документом, используемым для определения производственной линии. отправной точкой должна быть полная коллекция чертежей готовой продукции.
Фотоэлектрические монтажные конструкции могут содержать
- Крепежные рельсы С-образного канала
- Профили поддержки U-каналов
- Каналы со щелевыми стойками
- Z-образные прогоны
- Наземные опорные посты
- Рельсы для крепления крыши
- Брекет-члены
- Разъемные пластины
- Индивидуальные профили открытого сечения
Эти компоненты могут выглядеть одинаково, но различия в ширине, высоте фланца, конструкции кромок, характере отверстий и толщине материала могут потребовать разных расположения роликов и пробивных инструментов.
Заводы, планирующие изготовить несколько видов компонентов солнечной опоры, могут пересмотреть Jinbolida's Машина для формовки кронштейнов для солнечных фотоэлектрических систем диапазон, который включает оборудование для С-канального, U-канального и связанных с ним фотоэлектрических монтажных профилей.
Определите семейство профилей
Профили, которые принадлежат к одному и тому же геометрическому семейству, с большей вероятностью будут использовать одну регулируемую формующую систему. например, несколько продуктов C-каналов могут отличаться в основном шириной полотна, высотой фланца или длиной кромки.
С-канал и U-канал, однако, могут потребовать различного оснастки, поскольку геометрия кромки изменяет последовательность формования Профили с существенно различной глубиной сечения, положением изгиба или толщиной материала также могут быть непригодны для одного и того же набора роликов.
Важный вопрос не просто, “Может ли машина производить разные размеры?” Это
“Какие размеры могут меняться автоматически, какую оснастку необходимо заменить и какие размеры остаются фиксированными?”
Отдельные стандартные продукты от продуктов, специфичных для проекта
Стандартные профили обычно имеют стабильные размеры и предсказуемые объемы производства. выделенная линия может быть эффективной, когда на один или два профиля приходится большая часть продукции завода.
Для конкретных солнечных кронштейнов проекта может потребоваться разная длина, прорези, расстояние между отверстиями и размеры секций. в этой ситуации более ценными становятся регулируемые инструменты, программируемая подача сервопривода и хранение рецептов.
Сравните стационарные и регулируемые системы формовки
Многопрофильная машина для формования кренов кронштейнов PV может использовать несколько концепций регулировки. каждый вариант имеет разные последствия для жесткости, времени переналадки и сложности оснастки.
| Конфигурация машины | Главное преимущество | Основное ограничение | Подходящее производство |
|---|---|---|---|
| Фиксированная линия | Стабильная оснастка и повторяемая настройка | Ограниченное разнообразие продуктов | Большие партии одного профиля |
| Линия с регулировкой пробела | Может изменять выбранную ширину профиля | Требует ручной регулировки и проверки | Связанные профили с периодическими изменениями |
| Кассета или линия смены инструментов | Более широкая гибкость профиля | Требуется обработка и хранение инструментов | Несколько различных профильных семей |
| Моторизованная регулируемая линия | Более быстрая и повторяемая регулировка | Более высокий контроль и механическая сложность | Частые изменения размера |
| Серворегулируемая линия | Позиционирование на основе рецептов и сокращение ручной работы | Требует точной калибровки и технического обслуживания | Высокосмешанное автоматизированное производство |
| Отдельные выделенные линии | Высокая производительность и упрощение эксплуатации | Больше площадей и инвестиций в оборудование | Несколько товаров с стабильно высоким спросом |
Гибкая машина не является автоматически лучшим выбором. увеличение диапазона регулировки может увеличить механическую сложность и создать больше точек настройки, которыми необходимо управлять.
Когда производственный спрос сконцентрирован в одном профиле, фиксированная линия может обеспечить более стабильную производительность. когда заводы часто переключаются между соответствующими размерами, регулировка с помощью двигателя или сервопривода может сократить время переключения и зависимость от опыта оператора.
Подтвердите свойства сырого материала
Одна и та же чертеж профиля может вести себя по-разному, если она изготовлена из материалов с разным пределом текучести, толщиной или покрытием.
Крен кронштейна PV формируя машину может обрабатывать оцинкованную сталь, углеродистую сталь, нержавеющую сталь, алюминий или сталь с покрытием цинк-алюминий-магний, в зависимости от ее инженерного проекта. поставщику нужны полные данные материала, а не только общее описание, такое как “galvanized sheet.”
Требуемая информация включает в себя
- Материальный сорт
- Минимальная и максимальная толщина
- Предел текучести
- Прочность на разрыв
- Удлинение
- Ширина полосы
- Катушка внутреннего и наружного диаметров
- Максимальный вес катушки
- Тип покрытия и масса покрытия
- Требования к качеству поверхности
Согласно общим принципам профилирование рулона, непрерывная металлическая полоса постепенно изгибается через последовательные роликовые станции. прочность материала, толщина и пружинение влияют на то, как эти станции должны быть спроектированы.
Почему важна прочность материала
Более высокопрочная сталь может поддерживать более легкие монтажные конструкции, но она также производит большее сопротивление формованию и пружинение. машина может потребовать более прочных валов, более жесткой рамы, подходящей мощности привода и последовательности формования, предназначенной для реального материала.
Линия, испытанная только с мягкой, тонкой сталью, может не продемонстрировать, как она будет работать с указанным высокопрочным змеевиком. поэтому при приемке на заводе следует использовать материал, который представляет реальные условия производства.
Защитите поверхности с покрытием
Фотоэлектрические кронштейны часто используются на открытом воздухе, что делает условия покрытия важным требованием качества. Неправильные направляющие, шероховатые поверхности роликов, захваченные металлические частицы и чрезмерное боковое давление могут царапать или маркировать материал с покрытием.
Ролики, направляющие и поверхности, контактирующие с материалом, должны быть спроектированы и обслуживаться для защиты отделки. Готовые профили следует проверять при соответствующем освещении на наличие царапин, повреждений покрытия и следов давления.
Отдельно оцените требования к перфорации
Солнечные монтажные профили часто включают круглые отверстия, удлиненные прорези, отверстия для разъемов и повторяющиеся схемы установки. эти особенности могут определять реальную скорость всей линии.
Джинболида Оборудование для штамповки солнечных фотоэлектрических стоек к категории относятся штамповочные растворы, которые можно оценить вместе с формовочной линией.
Встроенный перфоратор
Встроенная штамповка соединяет подачу, штамповку, формование и резку в одной скоординированной системе. Это может сократить передачу материалов и инвентаризацию в процессе производства.
Такая конфигурация подходит, когда
- Дырочные узоры повторяются
- Объем производства относительно высок
- Для штамповки и формовки используется один и тот же график производства
- Требуется автоматизированный поток материала
- Положения отверстий можно запрограммировать через систему управления
Однако частота штамповки может ограничивать общий выход линии. Машина, рекламируемая с высокой скоростью формовки, не может поддерживать эту скорость, если она должна неоднократно останавливаться для рисунков плотных отверстий.
Отдельная перфорация
Отдельная система штамповки может обеспечить гибкость, когда рисунок отверстий часто меняется или когда несколько линий формования используют один ресурс штамповки.
Его ограничения включают дополнительную обработку, промежуточное хранение и необходимость координации двух производственных процессов. Неправильные контрольные точки также могут создавать совокупные ошибки положения отверстий.
Связанная статья Солнечная перфорационная машина: встроенная или отдельные системы может поддержать дальнейшую оценку этих двух конфигураций.
Предварительная штамповка или последующая штамповка
Предварительная перфорация выполняется, пока полоса еще плоская. как правило, она обеспечивает хорошую поддержку для повторяющихся отверстий и облегчает доступ к инструментам.
Послепробивка происходит после того, как профиль был частично или полностью сформирован. Это может быть необходимо, когда объект должен ссылаться на конечный раздел, но поддержка трехмерного профиля может усложнить оснастку.
Правильный метод зависит от геометрии профиля, расположения отверстий, допуска и скорости производства.
Измерьте квалифицированный результат, а не только скорость формирования

В спецификациях машин часто подчеркиваются метры в минуту, но максимальная скорость формования не равна мощности готового производства.
На фактический выпуск также влияют
- Время цикла перфорации
- Количество отверстий на изделие
- Метод резки
- Длина продукта
- Замена катушки
- Частота переключения
- Проверка настройки
- Проверка качества
- Обработка материалов
- Штабелирование и упаковка
- Ставка отбракованного продукта
- Плановые и незапланированные простои
При практическом расчете мощности следует использовать квалифицированные готовые изделия в час или в смену.
Например, две конфигурации машины для формования валков PV-кронштейна могут иметь одинаковую максимальную скорость валков. Линия с лучшей координацией штамповки, более быстрой загрузкой катушек и автоматической укладкой может привести к образованию более приемлемых кронштейнов во время полной смены.
Запросите данные о мощности для конкретного продукта
Попросите поставщика рассчитать мощность для репрезентативных продуктов, а не предоставлять одну общую скорость.
В расчете должно быть указано
- Рисунок профиля
- Марка и толщина материала
- Длина продукта
- Количество перфорированных функций
- Метод резки
- Ожидаемая рабочая скорость
- Производимые изделия в час
- Предполагаемая скорость эффективности
- Время переключения
- Требования к инспекциям
Более широкое объяснение интегрированной обработки рулонов и этапов производства см Стальные машины для обработки катушек для фотоэлектрических кронштейнов.
Изучите дизайн переключения
Многопрофильное производство создает ценность только тогда, когда переключения контролируются и повторяются. машина, которая технически производит шесть размеров, но требует целого переключения для сброса, может не соответствовать плану производства высоко-смешанных материалов.
Механическая переключение
Механическая переключение может включать в себя
- Перемещение роликовых подставок
- Регулировка прокладок
- Репозиционирование направляющих
- Замена формовочных валков
- Изменение штампов
- Регулировка режущего инструмента
- Сброс правильных роликов
- Проверка выравнивания
Каждая точка корректировки должна иметь контрольную шкалу, документированное положение или измеримую базовую линию.
Переход на основе рецептов
Система управления может хранить такую информацию, как
- Длина продукта
- Расстояние между отверстиями
- Последовательность перфорации
- Количество партии
- Положение питателя
- Команда вырезания
- Регулируемое положение оси
- Ограничения тревоги
Рецепты улучшают повторяемость, но не устраняют необходимость механической проверки. сохраненное значение не может исправить изношенную оснастку, неправильную установку ролика или некалиброванную сервоось.
Проверка первой статьи
После каждой замены первый готовый продукт следует проверять перед началом серийного производства.
Проверка должна охватывать
- Ширина и высота сечения
- Размеры фланца и губы
- Угол изгиба
- Размер и расположение отверстия
- Длина разреза
- Прямолинейность
- Твист
- Конечное состояние
- Внешний вид поверхности
- Сборка с представительными разъемами
Проверьте полную производственную линию
Формирователь рулонов - это только одна часть системы Многопрофильное производство зависит от того, насколько хорошо каждый агрегат работает вместе.
Полная строка может содержать
- Катушка автомобиля
- Разматыватель
- Выравнивающий блок
- Сервопитатель
- Система пробивки
- Профилегибочная машина
- Выпрямляющее устройство
- Система отсечки
- Получающий стол
- Автоматический укладчик или блок комплектации
Поддерживающее оборудование следует выбирать по весу катушки, скорости линии, длине изделия и требуемой автоматизации Джинболида Формовочная машина Вспомогательное оборудование можно учитывать при планировании обращения с катушками, их приемке и повышении эффективности.
Не игнорируйте заводскую планировку
Длинные фотоэлектрические профили требуют достаточного пространства для подачи, формирования, сбора, проверки и упаковки. Доступ к техническому обслуживанию также следует рассматривать вокруг перфорационного блока, системы привода, электрического шкафа и гидравлической станции.
В схеме расположения строк должно быть указано
- Размеры машины
- Направление потока материала
- Должности операторов
- Зона загрузки катушек
- Зона сбора готового профиля
- Электропитание
- Гидравлические и пневматические требования
- Защитные ограждения
- Технические зазоры
- Маршруты мостовых кранов или вилочных погрузчиков
Определите требуемую точность
Недостаточно общего утверждения, такого как “high precision” Допуски должны быть записаны в техническом соглашении и связаны с определенным методом контроля.
Важные измерения включают в себя
| Инспекционный предмет | Почему это важно |
|---|---|
| Размеры поперечного сечения | Влияет на разъемы и конструктивную сборку |
| Расстояние от отверстия до отверстия | Определяет совместимость полевых установок |
| Расстояние от отверстия до края | Влияет на прочность соединения и выравнивание |
| Длина разреза | Модуль управления и опорное позиционирование |
| Прямолинейность | Влияет на установку в течение длительных пролетов |
| Твист | Делает профили трудно выравниваемыми |
| Угол изгиба | Изменяет геометрию профиля и посадку |
| Состояние поверхности | Влияет на внешний вид и целостность покрытия |
Приборы измерения, контрольные точки, частота отбора проб и приемлемые изменения должны быть согласованы до изготовления машины.
Запланируйте приемку завода
Заводское приемочное испытание, или FAT, - это лучшая возможность проверить машину для формования кренов фотоэлектрических кронштейнов перед отправкой.
В тесте должны использоваться согласованные чертежи сырья и репрезентативных продуктов. если линия рассчитана на несколько профилей, тестирование только самого простого профиля не доказывает многопрофильную возможность.
Практичный FAT должен проверить:
- Загрузка и удаление катушек
- Устойчивость выравнивания
- Точность сервоподачи
- Позиция пробивания
- Формирующие размеры
- Точность резки
- Прямолинейность и скручивание профиля
- Состояние поверхности
- Процедура переналадки
- Рецепт отзыва
- Непрерывное производство
- Функции безопасности
- Обращение с сигнализацией
- Сбор готовой продукции
В протоколе испытаний должны быть зафиксированы материал, изделие, настройки машины, результаты проверки и продолжительность непрерывной работы Фотографии и видео могут предоставить дополнительные доказательства, но они не должны заменять записи размеров.
The Фотоэлектрическая солнечная скоба: контрольный список покупок на 2026 год предоставляет дополнительные баллы для сравнения оснастки, автоматизации и поддержки поставщиков.
Создайте более надежный пакет котировок
Подробный запрос позволяет производителю оборудования предложить более точное решение Прежде чем запрашивать предложение, подготовьте
- Все чертежи профиля
- Спецификации материала
- Диапазон толщины
- Размеры и вес катушки
- Чертежи отверстий и пазов
- Диапазон длины продукта
- Требуемые допуски
- Годовой объем производства
- Размеры партий
- Частота переключения
- Требуемая автоматизация
- Заводское напряжение и частота
- Доступная площадь
- Предпочтительное направление подачи
- Критерии принятия
Мировая фотоэлектрическая промышленность продолжает расширяться в сфере коммунальных услуг, коммерческих и распределенных приложений. Отчеты от Программа фотоэлектрических энергетических систем Международного энергетического агентства предоставлять авторитетную информацию о развертывании фотоэлектрических систем и развитии рынка. для планирования оборудования, однако, общий рост рынка всегда должен быть переведен в фактический ассортимент продукции завода и производственные цели.
Общие ошибки отбора
Выбор по максимальной скорости
Высокая заявленная скорость может не включать в себя штамповку, резку или штабелирование.Сравните квалифицированные готовые детали в тех же условиях продукта.
Предполагая, что одна машина может производить каждый профиль
Некоторые размеры можно регулировать, в то время как другие требуют нового инструмента или отдельной строки Подтвердите точную матрицу регулировки.
Предоставление неполной информации о материалах
Толщина сама по себе не определяет поведение формования. Прочность материала, размеры покрытия и катушки также влияют на конструкцию.
Игнорирование времени переключения
Возможность многопрофильного использования имеет ограниченную ценность, если замена и повторная калибровка инструментов создают чрезмерное время простоя.
Тестирование только одного продукта
Каждое семейство основных профилей должно быть включено в план приемки.
Оставляя допуски неопределенными
Требования к точности должны быть измеримыми и включены в техническое соглашение.
Заключение
Выбор машины для формования кренов кронштейна PV для многопрофильного производства требует большего, чем сравнение мощности двигателя, роликовых станций или максимальной скорости. оборудование должно соответствовать полному диапазону готовых чертежей, сырья, шаблонов штамповки, допусков, размеров партий и требований к переналадке.
Фиксированные линии подходят для стабильного, объемного производства, в то время как регулируемые или системы смены инструментов предлагают большую гибкость. лучший выбор зависит от того, как часто изменяются характеристики продукта и сколько квалифицированной продукции требуется заводу от каждого профиля.
Джинболида предоставляет подгонянный солнечные фотоэлектрические машины для формирования кронштейнов, пробивая оборудование и поддерживающие решения производственной линии. Чтобы получить конфигурацию, основанную на фактических производственных требованиях, отправьте чертежи профиля, данные о материалах, шаблоны отверстий, целевые показатели мощности и информацию о планировке завода через Контактная страница Джинболида.
Часто задаваемые вопросы
Может ли одна машина для профилирования фотоэлектрических кронштейнов производить как C-, так и U-каналы?
Одна линия может производить соответствующие размеры С- и U-каналов, когда ее ролики, направляющие, пробивные инструменты и режущая система предназначены для всего диапазона профиля. Однако для серьезных геометрических различий может потребоваться кассетная оснастка или отдельные наборы роликов. Каждый предлагаемый профиль должен быть проверен с помощью чертежей, прежде чем будет подтверждена возможность использования нескольких профилей.
Сколько времени занимает переход с одного размера фотоэлектрического кронштейна на другой?
Время переключения зависит от того, использует ли линия ручные прокладки, подвижные стойки, кассетные инструменты, моторизованную регулировку или сервоуправляемые оси. также может потребоваться замена штамповки и режущего инструмента. попросите поставщика продемонстрировать полную переключение во время FAT и измерить время от последнего квалифицированного старого профиля до первого квалифицированного нового профиля.
Какая информация о материале необходима перед проектированием машины?
Поставщику оборудования необходимы класс материала, предел текучести и предел прочности, удлинение, диапазон толщины, ширина полосы, покрытие, внутренний и внешний диаметры катушки, максимальный вес катушки и требования к поверхности Эти детали влияют на силу формования, пружину, конструкцию ролика, прочность вала, выбор двигателя, выравнивание и защиту поверхностей с покрытием.
Максимальная скорость формовки такая же, как производственная мощность?
№ Максимальная скорость формования обычно описывает, как быстро материал может пройти через секцию ролика. Фактическая производительность также зависит от частоты штамповки, резки, длины продукта, замены катушки, переналадки, проверки, штабелирования и отклонения. более полезной мерой является количество квалифицированных готовых кронштейнов, производимых в час или смену.
Что должно быть включено в валкообразующую машину для фотоэлектрических кронштейнов FAT?
FAT должен тестировать согласованные профили с использованием репрезентативного производственного материала. Он должен проверять подачу, штамповку, формование, резку, размеры, прямолинейность, скручивание, состояние поверхности, непрерывную работу, рецепты, переналадку, сигнализацию и устройства безопасности. Все пределы приемки, методы измерения и продолжительность испытаний должны быть задокументированы до начала испытаний.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French