
آلة تركيب PV لملفات تعريف C وU والمخصصة
29خاتمة
مقدمة
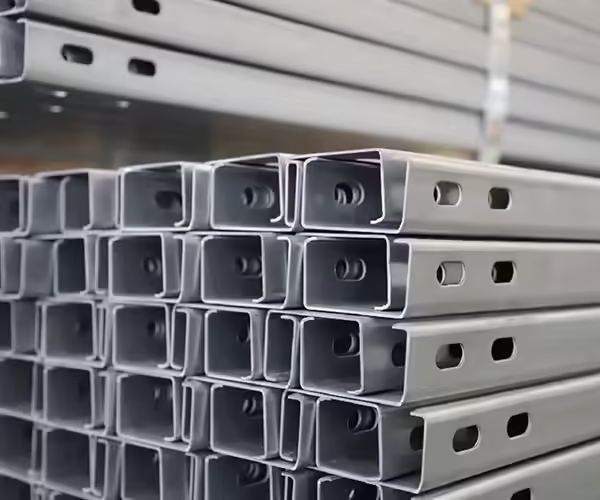
نادرًا ما يتم اختيار آلة حامل التثبيت الكهروضوئية ببساطة عن طريق الاختيار بين قناة C وقناة U. يحدد الملف النهائي أدوات اللف، وتسلسل التشكيل، وترتيب التثقيب، وطريقة القطع، ومتطلبات القيادة، واستراتيجية التحويل، وسرعة الإنتاج، وحتى تخطيط خط التصنيع الكامل.
يصبح هذا مهمًا بشكل متزايد عندما يحتاج المصنع إلى تصنيع أكثر من ملف دعم كهروضوئي واحد. يمكن أن يكون خط الإنتاج المخصص المُحسّن لقناة C واحدة عالي الكفاءة، ولكنه قد لا يكون التكوين الأفضل للشركة المصنعة التي تقوم بشكل متكرر بالتبديل بين قنوات U، أو القضبان المشقوقة، أو المقاطع الجانبية ذات الشفاه، أو الدعامات المثبتة على الأرض، أو أقسام خاصة بالعميل.
تصف وزارة الطاقة الأمريكية أنظمة الأرفف الكهروضوئية نظرًا لأن هياكل الدعم المستخدمة لتثبيت الوحدات الكهروضوئية على الأسطح أو في الحقول، تلاحظ أن الأرفف المثبتة على الأرض تستخدم عادةً الفولاذ المحمي أو المجلفن. نظرًا لأن هذه المقاطع تصبح جزءًا من نظام التثبيت الهيكلي، فيجب مراعاة هندستها وميزات الاتصال ومواضع الثقب وقابلية التكرار منذ بداية تصميم المعدات.
للمصنعين تقييم جديد معدات تصنيع الأقواس الكهروضوئية, ، وبالتالي فإن النهج الأكثر فائدة هو البدء بملف تعريف C أو U أو المخصص النهائي والعمل بشكل عكسي مع نظام التشكيل والتثقيب المطلوب.
أهم النقاط
- يمكن أن تتطلب ملفات تعريف التثبيت الكهروضوئية للقناة C والقناة U والمخصصة أدوات لفة مختلفة بشكل كبير وتسلسلات تشكيل.
- يمكن لآلة واحدة في بعض الأحيان تصنيع عدة أحجام أو ملفات تعريف ذات صلة، ولكن هذا لا يعني تلقائيًا أنها تستطيع إنتاج كل تصميم C وU.
- يجب تقييم هندسة الملف الشخصي وسمك المادة ومواضع الانحناء والشفاه والأضلاع والثقوب والفتحات معًا.
- تفضل خطوط الإنتاج المخصصة عمومًا المنتجات المستقرة ذات الحجم الكبير، في حين أن الأدوات القابلة للتعديل أو التغيير يمكن أن تدعم مزيجًا أوسع من المنتجات.
- قد تتغير استراتيجية التثقيب وفقًا لعدد الوجوه المثقوبة والعلاقة بين الثقوب والانحناءات النهائية.
- يجب أن يعتمد الاختيار الحقيقي للآلة على الرسومات ومزيج المنتجات ومتطلبات الإخراج وتكرار التغيير ومعايير القبول.
لماذا تأتي هندسة الملف الشخصي قبل اختيار الجهاز
يبدأ طلب عرض الأسعار الشائع بسؤال مثل: “هل يمكنك توفير آلة حامل تركيب كهروضوئية لإنتاج القنوات C والقنوات U؟”
ومن الناحية الهندسية، هذه ليست سوى نقطة البداية.
قد يكون لملفين جانبيين موصوفين على أنهما قنوات C عروض ويب مختلفة، وارتفاعات شفة، وشفاه رجوع، وأضلاع، وفتحات، وأنماط ثقوب، وسمك، ومواد. تؤثر هذه الاختلافات على كيفية ثني المعدن تدريجيًا عبر محطات تشكيل اللف.
وينطبق الشيء نفسه على المنتجات على شكل حرف U. لا تتطلب قناة U البسيطة المفتوحة نفس تسلسل التشكيل مثل قسم أعمق يحتوي على حواف معززة أو ميزات طولية أو تثقيب معقد.
لهذا السبب، يحتاج مورد الماكينة إلى رسم المظهر الجانبي النهائي الفعلي قبل تحديد تصميم الأسطوانة، وتكوين العمود، وكمية المحطة، وقوة المحرك، وترتيب التثقيب، وأدوات القطع.
جينبوليدا موجودة دليل الملف الشخصي لقوس التثبيت الشمسي C vs U يشرح الاختلافات الهيكلية بين هاتين العائلتين المشتركتين للملفات الشخصية. ومع ذلك، بالنسبة لاختيار المعدات، فإن السؤال التالي أكثر تحديدًا: كيف تغير اختلافات الملفات الشخصية هذه الآلة نفسها؟
كيف تشكل آلة تركيب قوس PV الملف الشخصي
يؤدي تشكيل اللفة إلى تحويل المعدن الملفوف تدريجيًا إلى المقطع العرضي المطلوب من خلال سلسلة من محطات الأسطوانة. بدلاً من إنشاء الشكل الكامل في عملية واحدة، تقدم كل محطة جزءًا من الانحناء المطلوب.
للحصول على ملف تعريف بسيط نسبيًا، قد يكون مسار التشكيل واضحًا ومباشرًا. مع زيادة عدد الانحناءات أو الشفاه المرتدة أو الأضلاع أو الميزات غير المتماثلة، يتطلب تسلسل التشكيل عمومًا تحكمًا أكثر دقة.
الهدف ليس مجرد جعل المعدن يشبه الرسم. يجب أن يتحكم الخط بشكل متكرر في العرض النهائي والارتفاع والزوايا والاستقامة والالتواء وطول القطع وميزات الاتصال مع حماية حالة سطح المادة.
الأوسع آلة تشكيل بالدرفلة للهياكل الشمسية يعد المفهوم مناسبًا بشكل خاص للتصنيع المتكرر لأنه يمكن إنتاج المظهر الجانبي بشكل مستمر من الملف بمجرد تطوير تسلسل التشكيل والأدوات بشكل صحيح.
يمكن أن يدمج ترتيب الإنتاج الدقيق أيضًا عملية إزالة اللف، والتسوية، والتغذية المؤازرة، والتثقيب، والتشكيل، والقطع، والتفريغ، والتحكم الرقمي، اعتمادًا على تصميم الدعامة والأتمتة المطلوبة.
تكوين آلة تركيب قوس PV للقناة C
ترتبط ملفات تعريف القناة C على نطاق واسع بتصنيع الدعم الكهروضوئي، لكن المصطلح يغطي نطاقًا كبيرًا من المقاطع العرضية المحتملة.
يحتوي ملف تعريف C الأساسي عادةً على شبكة وشفتين. تضيف العديد من تصميمات الدعم الشمسي شفاه إرجاع أو فتحات أو فتحات تثبيت متكررة أو اختلافات في الأبعاد لتناسب هيكل تركيب معين.
تؤثر هذه الميزات على آلة حامل التثبيت الكهروضوئية بعدة طرق.
يجب أن تتحكم مجموعة الأسطوانات في تكوين الشبكة والحواف وأي حواف رجعية دون خلق التفاف أو تشويه مفرط. إذا كان المظهر الجانبي يحتوي على شفاه، فيجب تنسيق تسلسل تشكيلها مع انحناءات الحافة الرئيسية. إذا كانت هناك حاجة إلى عدة عروض أو أعماق، فيجب على مصمم المعدات تحديد ما إذا كان التعديل عمليًا أو ما إذا كانت الأدوات المنفصلة أكثر ملاءمة.
بالنسبة للمصنعين الذين ينتجون عائلة الملفات الشخصية هذه على وجه التحديد، Jinbolida's آلة تشكيل لفائف الصلب على شكل قناة C لحامل الطاقة الشمسية الكهروضوئية هو مرجع مفيد لتكوين المعدات الحالية. تسرد مواصفاتها المنشورة سرعة الإنتاج التي تصل إلى 45 م/دقيقة، ودقة ±1 مم، ونطاق قناة C بارتفاع شبكة يبلغ 30.60 مم وعرض القاعدة 50.160 مم.
لا ينبغي التعامل مع هذه الأرقام كمواصفات عالمية لكل مشروع C-profile. لا تزال سرعة التشغيل الفعلية ومخرجات الإنتاج القابلة للتحقيق تعتمد على مادة العميل ونمط الثقب ومتطلبات القطع وهندسة المظهر الجانبي ودورة الخط الكاملة.
النقطة المهمة هي أنه يمكن تصميم معدات القناة C حول نطاق عمل محدد بدلاً من بُعد ثابت واحد.
تكوين آلة تركيب قوس PV على شكل حرف U
قد تبدو القنوات على شكل حرف U أبسط لأنها لا تتضمن دائمًا شفاه إرجاع، ولكن لا يزال يتعين تصميم الماكينة وفقًا للهندسة النهائية الدقيقة.
يمكن أن يختلف ملف تعريف U في أبعاد الويب، والارتفاع الجانبي، وسمك الفولاذ، والميزات المثقوبة، وطريقة الاتصال. يتم استخدام بعض المنتجات كقضبان أو أعضاء دعم هيكلي، بينما قد يشكل البعض الآخر جزءًا من نظام أكبر مثبت على الأرض أو على السطح.
بالنسبة لآلة مخصصة لإنتاج القنوات على شكل حرف U، تركز أدوات اللف على التحكم في التكوين التدريجي للجانبين بالنسبة للويب. يصبح الاستقامة والاتساق الزاوي مهمين لأن الاختلاف عبر ملف تعريف طويل يمكن أن يؤثر على التجميع النهائي.
تيار جينبوليدا آلة تشكيل الفولاذ على شكل قناة U لحامل الطاقة الشمسية الكهروضوئية يسرد سرعة الإنتاج التي تصل إلى 45 م/دقيقة ودقة ±1 مم لمجموعة المنتجات المحددة. نطاق الفولاذ المنشور على شكل حرف U هو 41×21 مم إلى 41×82 مم.
مرة أخرى، تصف هذه الأرقام تكوين المنتج الحالي بدلاً من كل ملف تعريف U ممكن. يجب تقييم المشروع الجديد من خلال ظروف الرسم والمواد الخاصة به.
هذا التمييز مهم لأن المشترين يفترضون أحيانًا أن آلة قناة U الموجودة يمكنها تلقائيًا تصنيع أي قسم بمظهر على شكل حرف U. من الناحية العملية، قد تتطلب التغييرات الرئيسية في العرض أو العمق أو السُمك أو ميزات التشكيل الإضافية أدوات مختلفة أو تعديلات على الماكينة.
متطلبات آلة القناة C مقابل آلة القناة U
ويمكن تلخيص الاختلافات بشكل أكثر وضوحا من منظور المعدات.
| عامل الآلة | ملفات تعريف القناة C | ملفات تعريف قناة U | لماذا يهم |
|---|---|---|---|
| المقطع العرضي | قد تشمل الشفاه والشفاه الراجعة | عادة ما يكون القسم مفتوحًا ذو جانبين | يؤثر على تشكيل التسلسل |
| تعقيد الأدوات | يمكن أن يزيد مع الشفاه والميزات المعززة | غالبًا ما يكون أبسط بالنسبة للأقسام الأساسية المفتوحة | يؤثر على تصميم الأسطوانة |
| تعديل العرض/العمق | ممكن ضمن نطاق مصمم | ممكن ضمن نطاق مصمم | يحدد المرونة |
| أنماط الثقب | الويب أو الحافة أو الأسطح المتعددة | عادة الأسطح الشبكية والجانبية | يؤثر على نظام التثقيب |
| دعم الملف الشخصي أثناء القطع | يعتمد على الهندسة النهائية | يعتمد على عمق U وهندسة الجدار | التأثيرات قطع يموت |
| التحول | قد يتطلب تعديلات العرض/الشفة/الأداة | قد يتطلب تعديلات العرض/العمق | يؤثر على التوقف |
| استراتيجية الآلة النموذجية | خط مخصص أو قابل للتعديل | خط مخصص أو قابل للتعديل | يعتمد على مزيج المنتجات |
| إمكانية التخصيص | عالي | عالي | يجب تأكيده من الرسومات |
الاستنتاج الصحيح ليس أن ملف تعريف واحد أسهل أو أفضل. تعتمد متطلبات المعدات على القسم الدقيق الذي يجب تصنيعه.
هل يمكن لآلة تركيب PV واحدة إنتاج كلا من ملفات تعريف C وU؟
قد يكون ذلك ممكنًا، ولكن لا ينبغي أبدًا الإجابة على هذا السؤال بنعم أو لا قبل مراجعة الرسومات.
إذا كانت ملفات تعريف C وU تشترك في أبعاد ومنطق تشكيل مماثل، فقد تدعم الأدوات القابلة للتبديل أو الآلة المصممة خصيصًا كلا عائلتي المنتجات. وفي حالات أخرى، تختلف المقاطع العرضية كثيرًا بحيث لا يمكن لترتيب بكرة واحدة التبديل اقتصاديًا بينهما.
القضية الأكثر أهمية هي درجة التغيير.
تغيير عرض الويب فقط يختلف كثيرًا عن التغيير
- عدد الانحناءات؛;
- عودة هندسة الشفاه؛;
- عمق الملف الشخصي؛;
- سمك المادة؛;
- نمط الثقب؛;
- عدد الوجوه المثقوبة؛;
- شكل القطع؛;
- هندسة الضلع أو النقش.
إذا كان المصنع ينتج عددًا صغيرًا من منتجات C وU كبيرة الحجم، فقد توفر الخطوط المخصصة المنفصلة استقرارًا أفضل للإنتاج وتقلل من الإعداد المتكرر.
إذا تعامل المصنع مع أعمال المشروع ذات الحجم المنخفض والعديد من المواصفات، فقد تصبح المرونة أكثر قيمة.
الموجود قائمة مراجعة شراء آلة القوس الشمسي الكهروضوئية يناقش هذا التمييز الأوسع بين الإنتاج الفردي والإنتاج متعدد الملفات وهو مفيد عند تقييم ما إذا كانت المعدات المخصصة أو المرنة تتوافق بشكل أفضل مع نموذج الإنتاج المتوقع.
الأدوات المخصصة مقابل الأدوات القابلة للتعديل
يعد هذا أحد أهم القرارات بالنسبة لمصنع متعدد الملفات.
تم تصميم الأدوات المخصصة حول منتج محدد أو عائلة منتجات ضيقة. بمجرد تشغيله، يمكن أن يوفر إعدادًا مستقرًا لأن المشغلين لا يغيرون هندسة التشكيل بشكل متكرر.
يكون هذا النهج جذابًا عندما يكون لدى المصنع طلب يمكن التنبؤ به على واحد أو أكثر من الملفات الكهروضوئية القياسية.
الأدوات القابلة للتعديل تأخذ نهجا مختلفا. يمكن إعادة وضع مواضع الأسطوانة أو أقسام الماكينة المحددة لاستيعاب تغييرات الأبعاد ضمن النطاق المصمم. قد يقلل هذا من الحاجة إلى استبدال مجموعات الأسطوانات الكاملة عند التنقل بين أحجام الملفات الشخصية ذات الصلة.
ومع ذلك، لا ينبغي أبدًا تفسير “adjustable” على أنه “universal.”
كل نظام قابل للتعديل له غلاف عمل محدد. قد تظل الآلة القادرة على التغيير من عرض قناة C إلى آخر غير قادرة على التحول إلى ملف تعريف U مختلف تمامًا أو سكة مخصصة دون استبدال الأدوات.
عند مراجعة عرض الأسعار، يجب على المشترين أن يسألوا بالضبط ما الذي يتغير تلقائيًا، وما الذي يتغير يدويًا، وما الذي يتطلب استبدال الأسطوانة، والمدة التي يجب أن يستغرقها تغيير المنتج الذي تم التحقق من صحته.
يمكن أن يكون وقت التغيير أكثر أهمية من السرعة القصوى
لا ينبغي للمصنع متعدد الملفات تقييم الإنتاجية فقط أثناء تشغيل الماكينة.
إذا قام خط الإنتاج بالتبديل بشكل متكرر بين المواصفات، فقد يستهلك التغيير جزءًا كبيرًا من وقت الإنتاج المتاح. ضبط البكرات، واستبدال القوالب، وتغيير أدوات التثقيب، وتحميل برامج PLC جديدة، والتحقق من القطعة الأولى، وتأكيد الأبعاد النهائية، كلها تساهم في إجمالي فترة التغيير.
يصبح هذا مهمًا بشكل خاص عندما تكون أحجام الدفعات صغيرة.
يمكن للخط الذي يصل إلى أقصى سرعة تشكيل عالية ولكنه يتطلب إعدادًا طويلًا بين كل ملف تعريف أن ينتج مخرجات أقل تأهيلاً خلال التحول الكامل من الخط المصمم لعمليات تحويل أكثر كفاءة.
ولذلك ينبغي أن يأخذ الحساب الصحيح في الاعتبار:
كمية الإنتاج لكل دفعة، وعدد تغييرات الملف الشخصي لكل نوبة عمل، ووقت الإعداد المتوقع، ووقت فحص المقالة الأولى، وسرعة الإنتاج العادية بعد التحقق من صحة الخط.
جينبوليدا تخطيط خط آلة تشكيل قوس الدعم الشمسي يوفر سياقًا إضافيًا لأن إنتاجية مصنع الأقواس الكهروضوئية تتأثر بالتدفق الكامل للمواد والمعدات، وليس فقط باللفة المركزية السابقة.
تحتاج الملفات الشخصية المخصصة إلى عملية تقييم مختلفة
ملفات تعريف التثبيت الكهروضوئية المخصصة هي المكان الذي تصبح فيه عروض أسعار الماكينات العامة غير موثوقة بشكل خاص.
قد يحتوي ملف التعريف المخصص على حافة مشقوقة، أو هندسة غير متماثلة، أو أضلاع تقوية إضافية، أو فتحات خاصة، أو مجموعات فتحات متعددة، أو ميزات منقوشة، أو أبعاد لا تتطابق مع أدوات القناة C أو U القياسية.
السؤال الهندسي الأول هو ما إذا كان المظهر الجانبي يظل مناسبًا للتشكيل المستمر للفة.
يمكن تشكيل العديد من المقاطع الفولاذية المفتوحة بكفاءة، ولكن يجب تأكيد طريقة التشكيل وتكوين المعدات من خلال الهندسة والمواد الفعلية.
السؤال الثاني هو ما إذا كانت هناك حاجة إلى مجموعة بكرات مخصصة واحدة أو ما إذا كان المنتج المخصص ينتمي إلى عائلة ملفات تعريف موجودة يمكنها مشاركة جزء من تكوين الماكينة.
السؤال الثالث يتعلق بالعمليات الثانوية. يمكن أن يصبح الملف الشخصي المخصص البسيط بصريًا مشروع إنتاج أكثر تطلبًا عندما يحتوي على عمليات تثقيب متعددة أو ثقوب على عدة أسطح.
لهذا السبب، يجب أن يتم اقتباس آلة حامل التثبيت الكهروضوئية المخصصة من مواصفات التصنيع الكاملة بدلاً من المقطع العرضي CAD فقط.
ما الذي يعتبر ملف تعريف تركيب PV مخصص؟
“ملف تعريف R”Custom” لا يعني بالضرورة شكلًا غير عادي تمامًا.
في التصنيع الكهروضوئي، قد يتضمن التخصيص تغييرات صغيرة نسبيًا في الأبعاد أو الوظائف مثل ارتفاع شفة مختلف، أو شفة إرجاع إضافية، أو ترتيب فريد للفتحة، أو شبكة معززة، أو خطوة ثقب خاصة بالعميل، أو تفاصيل اتصال أخرى.
ولذلك قد تنتج الشركة المصنعة منتجات تنتمي جميعها إلى نفس عائلة القنوات الأساسية بينما لا تزال تتطلب أدوات أو برامج تحكم مختلفة.
يمكن أن تكون الأقسام المخصصة الأخرى أكثر تميزًا، بما في ذلك:
- القنوات الشمسية ذات الشفاه؛;
- قضبان التثبيت المشقوقة؛;
- ملفات تعريف الدعم المثبتة على الأرض؛;
- القنوات ذات الصلة بالمتعقب؛;
- مكونات على شكل المدادة؛;
- ملفات تعريف مفتوحة غير متماثلة؛;
- أقسام الدعم المعززة.
يعتمد ما إذا كان بإمكان هذه المنتجات مشاركة آلة واحدة على متطلباتها الهندسية والإنتاجية بدلاً من اسم المنتج التجاري.
متطلبات التثقيب تغيير تكوين الآلة
لا يمكن فصل هندسة الملف الشخصي عن هندسة الثقب.
غالبًا ما تتطلب الأقواس الكهروضوئية ثقوبًا مستديرة أو فتحات ممدودة أو فتحات توصيل أو شقوقًا أو أنماطًا متكررة. قد تكون هذه الميزات موجودة على الويب أو الحافة أو الجدار الجانبي أو عدة أسطح للقسم النهائي.
يمكن أن تتطلب قناة C البسيطة ذات نمط الويب المتكرر نظامًا تثقيبًا مختلفًا تمامًا عن ملف تعريف مخصص يحتوي على ثقوب على ثلاثة أسطح.
يؤثر هذا على اختيار الماكينة لأن التثقيب قد يحدث قبل تشكيل اللفة، أو بعد التشكيل، أو في عملية منفصلة.
يمكن أن يؤدي التثقيب المسبق إلى تبسيط الوصول لأن الشريط يظل مسطحًا. يمكن أن يكون التثقيب اللاحق مفيدًا عندما يحتاج موضع الثقب إلى الرجوع إلى هندسة المظهر الجانبي النهائي. قد تبرر التطبيقات المعقدة معدات التثقيب المنفصلة أو المتعددة المحطات.
يمكن تقييم المشاريع ذات المتطلبات الكبيرة لمعالجة الثقوب جنبًا إلى جنب مع مشروع جينبوليدا معدات تثقيب الرفوف الكهروضوئية الشمسية بدلاً من افتراض أن كل مهمة تثقيب يجب أن يتم دمجها في اللفة السابقة نفسها.
يعد هذا التمييز مهمًا بشكل خاص للمصنعين الذين يخططون لمصفوفة معدات كاملة بدلاً من آلة واحدة معزولة.
لا ينبغي معالجة أجزاء الموصل مثل المقاطع الطويلة
تحتوي أنظمة التركيب الكهروضوئية أيضًا على أجزاء موصل قصيرة قد لا تكون مناسبة لنفس عملية الإنتاج مثل قضبان القناة C أو U المستمرة.
يمكن أن تتطلب هذه المكونات التثقيب والقطع والتشكيل في دورات أقصر.
جينبوليدا آلة تثقيب موصلات حاملات الطاقة الشمسية الكهروضوئية تم تصميمه للتثقيب والقطع وتشكيل مكونات التوصيل الكهروضوئية تلقائيًا بما في ذلك الأجزاء على شكل C وU وtriangular.
تسرد مواصفات المنتج الحالية دورة معالجة مدتها 3.5 ثانية لكل قطعة ودقة تحديد موضع التثقيب ±0.5 مم.
وهذا مثال مفيد على سبب عدم محاولة مصنع الأقواس الكهروضوئية إجبار كل مكون على نفس مفهوم الآلة.
القضبان الهيكلية الطويلة مناسبة بشكل طبيعي للتشكيل المستمر للفة. يمكن أن تكون مكونات الموصل القصير أكثر ملاءمة لعملية الختم أو التثقيب أو القطع أو التشكيل المتكاملة.
يجب أن تحدد خطة التصنيع الكاملة كل عائلة مكونة وتعيين عملية المعدات الصحيحة لها.
اللكم المسبق مقابل اللكم اللاحق لملفات تعريف مختلفة
يصبح الاختيار بين اللكم المسبق واللكم اللاحق أكثر أهمية مع زيادة تنوع الملف الشخصي.
بالنسبة لقناة U بسيطة نسبيًا مع فتحات ويب متكررة، قد يوفر التثقيب المسبق وصولاً مباشرًا إلى الشريط المسطح. يمكن إنتاج الثقوب قبل مرور المادة عبر محطات تشكيل اللف.
بالنسبة لقناة C ذات الشفاه الراجعة أو ميزات الاتصال المعقدة، يجب على المهندسين تقييم كيفية تأثير الانحناءات اللاحقة على العلاقة بين الميزات المثقوبة مسبقًا والملف الشخصي النهائي.
يمكن أن يقدم ملف التعريف المخصص موقفًا مختلفًا تمامًا. إذا كانت الثقوب بحاجة إلى الإشارة إلى عدة أسطح نهائية، فقد يكون التثقيب الثانوي أو التثقيب الثانوي المخصص أكثر ملاءمة.
ولذلك يجب تحديد استراتيجية التثقيب الصحيحة لكل منتج بدلاً من نسخها من ملف تعريف آخر يعمل على نفس خط المصنع.
يجب تحديد نطاق المواد لكل ملف تعريف
مرونة الآلة لا تتعلق فقط بالشكل.
من المتوقع أيضًا أن تقوم نفس آلة حامل التثبيت الكهروضوئية بمعالجة درجات أو سماكات أو طلاءات مختلفة للمواد. تؤثر هذه التغييرات على قوة التشكيل وتصميم الأسطوانة وسلوك الزنبرك ومتطلبات القيادة وحماية السطح.
لا ينبغي افتراض أن الآلة المصممة حول مادة رقيقة واحدة تعمل بشكل مماثل عند سمك أكبر بكثير.
وبالمثل، يجب التحقق من الأدوات التي تم تطويرها حول نطاق معين من الخصائص الميكانيكية عند تقديم درجة فولاذية مختلفة إلى حد كبير.
بالنسبة لتصنيع الدعم الكهروضوئي، يعد الفولاذ المجلفن أو المطلي أمرًا شائعًا لأن هيكل الأرفف النهائي يجب أن يعمل في الهواء الطلق. نظرة عامة على وزارة الطاقة تصميم النظام الكهروضوئي الشمسي يلاحظ أن المصفوفات الكهروضوئية تتطلب هياكل تركيب مستقرة ومتينة قادرة على مواجهة الرياح والأمطار والبرد والتآكل على مدى فترات الخدمة الطويلة.
لا يحدد مورد الماكينة متطلبات التصميم الهيكلي لتركيب الطاقة الشمسية، ولكن يجب أن تكون معدات التصنيع قادرة على معالجة المواد المحددة من قبل مصمم الدعامة دون الإضرار بسطحها دون داع أو إنتاج هندسة غير متناسقة.
لماذا تعتبر حماية الطلاء مهمة أثناء تشكيل اللفة
عندما يمر الشريط المجلفن أو المطلي بطريقة أخرى عبر محطات أسطوانية متعددة، فإن حالة الأدوات وملامسة الأسطوانة تستحق الاهتمام.
قد لا تؤثر الخدوش السطحية على أبعاد المقطع العرضي للقوس، ولكنها يمكن أن تقلل من جودة المنتج النهائي وتخلق مشاكل إضافية في الفحص أو التعامل.
ولذلك ينبغي تصنيع أدوات اللف الجيدة وإنهائها ومحاذاتها وصيانتها للمواد المحددة.
النظافة مهمة أيضا. يمكن للجزيئات المعدنية أو الحطام المحصور بين الشريط والبكرات أن تحدد السطح أثناء الإنتاج المستمر.
بالنسبة لتبديل المصنع بين أنواع المواد، يجب أن تشكل إجراءات التنظيف والإعداد جزءًا من خطة التغيير.
وهذا سبب آخر وراء ضرورة تقييم الآلة المرنة وفقًا لممارسة الإنتاج الكاملة بدلاً من نطاق ملفها النظري فقط.
كم عدد محطات تشكيل اللف المطلوبة؟
لا يوجد رقم محطة عالمي مفيد لكل آلة حامل تركيب كهروضوئية.
يعتمد عدد المحطات على إجمالي كمية التشكيل، وعدد الانحناءات، وخصائص المواد، والسمك، وسرعة الخط المطلوبة، وأبعاد المظهر الجانبي، واستقرار الأبعاد المطلوب.
قد يتطلب ملف التعريف المفتوح البسيط نسبيًا خطوات تشكيل أقل من ملف التعريف المخصص المشقوق أو المقوى أو غير المتماثل إلى حد كبير.
إن محاولة تقليل كمية المحطة دون التفكير في تشكيل التقدم يمكن أن تؤدي إلى تشوه مفاجئ بين الممرات. وعلى العكس من ذلك، فإن إضافة محطات دون سبب هندسي لا يؤدي تلقائيًا إلى تحسين الجودة.
التقييم الأفضل هو السؤال عن كيفية تطوير المورد لتسلسل التشكيل للمنتج الفعلي.
بالنسبة لملف تعريف مخصص جديد، يجب أن يكون المورد قادرًا على شرح تقدم التشكيل المقصود، وتحديد الانحناءات الحرجة، وتحديد كيفية التحقق من ملف التعريف النهائي أثناء التشغيل.
يجب أن يتم حساب سرعة الإنتاج حسب الملف الشخصي
لا توفر آلة حامل التثبيت الكهروضوئية متعددة الملفات بالضرورة نفس المخرجات العملية لكل منتج.
يمكن أن يتحرك المظهر الجانبي البسيط ذو التثقيب المحدود عبر الخط بشكل مختلف عن المنتج ذي الفتحات الكثيفة أو عمليات الإيقاف والتثقيب المتعددة. قد يتطلب المظهر الجانبي الأقصر أيضًا قطعًا متكررًا أكثر من السكة الأطول.
ولهذا السبب يجب على مشتري الماكينة تجنب طلب سرعة عامة واحدة دون تحديد المنتج.
تسرد صفحات منتجات القناة C والقناة U الحالية الخاصة بـ Jinbolida سرعات تشكيل تصل إلى 45 مترًا في الدقيقة لتكوينات الماكينة المقابلة. ومع ذلك، لا يزال يتعين حساب المخرجات العملية من دورة الإنتاج الكاملة بدلاً من سرعة التشكيل وحدها.
بالنسبة لكل ملف تعريف رئيسي، يجب على المورد تقييم ما يلي بشكل مثالي
- سرعة التشكيل الفعالة؛;
- دورة اللكم؛;
- طول الانتهاء؛;
- دورة القطع؛;
- طريقة التفريغ؛;
- required changeover;
- expected qualified pieces per hour.
This provides a more useful production benchmark than comparing maximum m/min values alone.
خط ثابت أم خط قابل للتعديل أم خطوط مخصصة متعددة؟
There are three broad strategies for a factory producing several photovoltaic support profiles.
| Production Strategy | أفضل ملاءمة | الميزة الرئيسية | القيد الرئيسي |
| Dedicated line | Stable, high-volume product | Consistent setup and high repeatability | Lower flexibility |
| Adjustable line | Related profiles with dimensional variation | Faster switching within designed range | Cannot cover unlimited geometries |
| Interchangeable tooling line | العديد من العائلات الشخصية | Wider product flexibility | More tooling and changeover work |
| خطوط مخصصة متعددة | High volumes across several major products | Parallel production and reduced changeovers | Greater factory space and equipment investment |
The correct choice depends heavily on product mix.
If one C-profile represents most annual production, it may make little sense to interrupt that line repeatedly for small custom batches. A second flexible machine could be more practical.
Conversely, a factory with moderate demand spread across several related profiles may benefit from adjustable or changeable tooling rather than maintaining multiple dedicated lines.
There is no universal “most advanced” solution. The best configuration is the one that matches the actual production model.
كيف يتغير تخطيط المصنع مع تنوع الملفات الشخصية
A flexible machine strategy also changes the surrounding factory requirements.
More product variety usually means more tooling storage, more frequent material changes, additional inspection references, and greater need for organized finished-product handling.
If punching dies, roller sets, cutting tools, or guide components must be changed, they need to be stored close enough to the line for practical setup while remaining protected and clearly identified.
Raw materials should also be managed according to grade, thickness, width, and coating.
The complete line may include a decoiler, loading equipment, leveling and feeding, punching, roll forming, cutting, run-out handling, and PLC control. More automated configurations can add stacking and production-data functions.
الموجود solar support bracket forming machine line layout guide can therefore be used together with the machine specification when planning a new photovoltaic bracket manufacturing area.
يجب أن تكون مراقبة الجودة خاصة بالملف الشخصي
A machine capable of changing between products also needs a quality-control method capable of changing with them.
The important dimensions for one C-channel may not be the same as those for a U-channel or custom rail.
Inspection should be based on the approved drawing and may include:
- finished cross-sectional dimensions;
- flange angle;
- profile width and depth;
- استقامة؛;
- تطور؛;
- تباعد الفتحات؛;
- slot location;
- hole-to-edge relationship;
- cut length;
- حالة النهاية؛;
- coating condition.
The first product after a tooling or specification change should receive particular attention.
Production should not continue at full batch volume simply because the material passes through the machine without obstruction. The new setup should first be confirmed against the required finished dimensions.
This is especially important for flexible equipment because repeatability after changeover is part of the machine’s practical value.
عندما يستحق ملف التعريف المخصص خط الإنتاج الخاص به
Not every product should be forced into an existing flexible line.
A custom profile may deserve a dedicated machine when it has a significantly different cross-section, requires specialized punching, runs at high annual volume, uses a different material range, or creates long changeover times on the main production line.
Dedicated equipment can also be useful when the custom product becomes strategically important and must be produced independently from other orders.
The decision should therefore consider annual output and scheduling, not only whether the profile can technically pass through an existing machine.
A profile that is technically possible but operationally disruptive may still justify separate equipment.
This distinction between technical feasibility and production practicality is important in factory expansion planning.
ما هي المعلومات التي يجب إرسالها للحصول على طلب عرض الأسعار لجهاز متعدد الملفات؟
The quality of the machine proposal depends directly on the information supplied.
For a PV mounting bracket machine intended to manufacture C, U, and custom profiles, do not send only one representative drawing.
Provide every major profile expected to run on the equipment.
A useful RFQ package should include:
| عنصر طلب عرض الأسعار | Information Required | لماذا يهم |
| رسومات الملف الشخصي | Complete cross-sections | Defines forming sequence |
| مجموعة المنتجات | C, U and custom profiles | يحدد استراتيجية الأدوات |
| Dimensional range | Min/max width and depth | Defines adjustment limits |
| مادة | الصف والطلاء | Influences forming design |
| سمك | النطاق لكل ملف تعريف | Influences force and tooling |
| رسومات الحفرة | Shape, spacing and punched faces | Determines punching equipment |
| أطوال منتهية | Min/max/common lengths | Influences cutting and output |
| حجم الإنتاج | Annual/monthly requirement by profile | Supports line strategy |
| حجم الدفعة | تشغيل الإنتاج النموذجي | يحدد أهمية التحول |
| Change frequency | Profiles per shift/week | Supports flexibility evaluation |
| Critical tolerances | Drawing-specific | Defines acceptance requirements |
| Factory utilities | Power and available area | Influences line design |
| هدف الأتمتة | Required handling/control level | Defines complete configuration |
The percentage of annual volume represented by each profile is particularly valuable.
A supplier can design a more practical production strategy when it understands which profile is the main product and which ones are occasional custom orders.
كيفية مقارنة اثنين من مقترحات آلة تركيب قوس الكهروضوئية
Two quotations can both state that the equipment produces C-channel and U-channel profiles while describing very different levels of flexibility.
The buyer should ask each supplier to explain exactly how each planned product is produced.
For every profile, confirm:
What roller set is used? Which sections are adjustable? Does any tooling need replacement? How is the punching program changed? Are punching dies shared? Does the cutting die change? How long is the expected changeover? What dimensions require manual adjustment? What reference is used for setup? How is the first article inspected?
This transforms a general equipment comparison into a product-by-product manufacturing comparison.
The buyer should also request sample production or a factory acceptance test based on agreed drawings when practical.
A machine should not be considered successfully flexible merely because it can physically produce two different cross-sections. It should be able to change between the agreed products with acceptable setup time, repeatability, and finished quality.
بناء مصفوفة كاملة لمعدات القوس الكهروضوئية
A growing photovoltaic support factory may eventually require more than one machine family.
A practical equipment matrix could include continuous roll forming lines for long structural channels, dedicated punching equipment for complex hole patterns, integrated equipment for connector components, and auxiliary systems for material feeding, cutting, handling, and stacking.
This approach makes equipment selection more modular.
Instead of asking one machine to process every possible bracket, each component is assigned to the manufacturing method that best fits its geometry and volume.
جينبوليدا solar photovoltaic bracket forming machine range includes equipment for C-channel and U-channel production, while its separate punching equipment category supports projects requiring dedicated hole-processing configurations.
For manufacturers planning a broader PV support factory, this equipment-family approach can provide a clearer path for capacity expansion.
الأخطاء الشائعة عند اختيار آلة تركيب PV متعددة الملفات
One common mistake is using only commercial product names in the RFQ. “C-channel,” “U-channel,” and “solar rail” are not precise manufacturing specifications. The actual drawings are required.
Another mistake is assuming that a machine described as adjustable can produce unlimited dimensions. Adjustment always occurs within a designed range.
Buyers may also underestimate punching complexity. A forming machine that can switch between two cross-sections may still require completely different punching tooling for each product.
Changeover time is another frequently overlooked issue. A technically flexible machine can become inefficient when every small batch requires lengthy manual adjustments and repeated trial production.
Finally, some equipment comparisons focus too heavily on maximum line speed. For a mixed-profile factory, effective output over a complete shift may be more important than the highest speed achieved on one simple product.
كيفية اختيار التكوين الصحيح
Start by grouping planned products into profile families.
If several C-channels differ mainly in width or depth, evaluate whether one adjustable C-channel machine can cover the range.
Do the same for U-channels.
Then separate genuinely different custom profiles and determine whether they can share tooling or require independent roller sets.
After the forming groups are established, evaluate punching. Products with similar cross-sections may still require very different hole-processing systems.
Next, calculate production demand. High-volume profiles deserve priority when determining whether equipment should be dedicated or flexible.
Finally, define how every changeover and product will be tested.
This process makes the equipment decision much more reliable than choosing a machine first and trying to fit all future products into it afterward.
خاتمة
Selecting a PV mounting bracket machine for C-channel, U-channel, and custom profiles requires more than comparing profile names or maximum production speed.
Each finished section changes the forming sequence, roller design, punching strategy, cutting tooling, dimensional control, and changeover requirements. A machine that is highly effective for one standardized C-channel may not be the most practical solution for a factory producing many custom rails, while a flexible line may not offer the same production efficiency as dedicated equipment for a stable high-volume product.
The best equipment strategy begins with the complete profile portfolio.
Manufacturers should provide accurate drawings, material specifications, hole patterns, production quantities, batch sizes, changeover requirements, and critical tolerances before machine design begins. These details allow the supplier to determine whether the factory needs a dedicated C-channel line, a U-channel line, adjustable tooling, interchangeable roller sets, separate punching equipment, or a combination of several systems.
For photovoltaic manufacturers developing broader production capability, Jinbolida’s PV bracket manufacturing solutions combine forming, punching, cutting, connector processing, and customized production-line engineering around the actual components to be manufactured.
التعليمات
Can one PV mounting bracket machine make both C-channel and U-channel profiles?
Yes, in some projects, but feasibility depends on the exact cross-sections. Related profiles may be produced using adjustable or interchangeable tooling, while significantly different C and U designs can require separate roller sets or dedicated lines. The supplier should review all finished drawings before confirming the machine configuration.
What is the best machine for producing several solar bracket sizes?
The best configuration depends on how much the profiles differ and how often production changes between sizes. Adjustable equipment can be practical for related dimensions, while interchangeable tooling may be required for larger geometry changes. High-volume standardized profiles may be better suited to dedicated production lines.
Can a PV mounting bracket machine produce custom profiles?
Custom open profiles can often be evaluated for roll forming, but the supplier needs the full cross-sectional drawing, material grade, thickness, hole pattern, finished length, and production target. Complex geometry may require dedicated tooling, additional forming stations, specialized punching, or a separate production line.
Does changing from C-channel to U-channel require new punching tools?
Not necessarily in every case, but it frequently requires a separate evaluation. Even when two profiles have similar dimensions, their hole positions, punched faces, slots, or connection features may differ. Forming flexibility does not automatically mean the same punching dies and programs can serve every product.
What drawings should I send before requesting a PV mounting bracket machine quotation?
Send dimensioned finished-profile drawings for every major C, U, and custom section, together with hole and slot drawings, material grade, thickness, coating, product lengths, expected output, batch size, profile change frequency, and critical tolerances. This allows the supplier to design tooling and calculate realistic production capacity.
 Arabic
 English
 Russian
 Spanish
 French