
Кронштейн для монтажа фотоэлектрических систем для профилей C, U и на заказ
/Кронштейн для монтажа фотоэлектрических систем для профилей C, U и на заказ
Введение
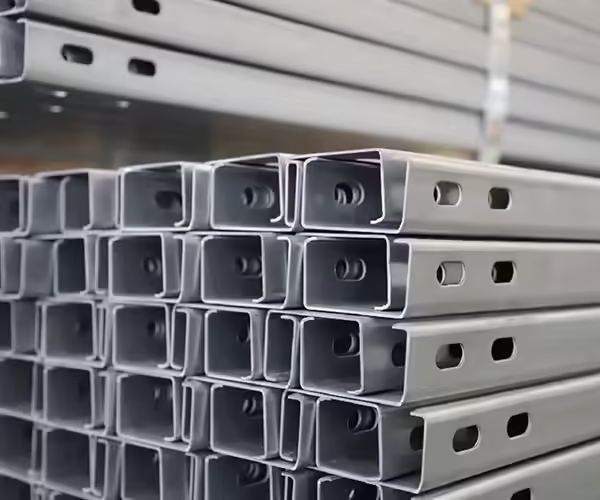
Станок для монтажных кронштейнов PV редко выбирается просто путем выбора между C-каналом и U-каналом. Готовый профиль определяет оснастку валков, последовательность формования, расположение штамповки, метод резки, требования к приводу, стратегию переключения, скорость производства и даже планировку всей производственной линии.
Это становится все более важным, когда фабрике необходимо изготовить более одного профиля фотоэлектрической поддержки. выделенная производственная линия, оптимизированная для одного C-канала, может быть высокоэффективной, но это может быть не лучшая конфигурация для производителя, который часто переключается между U-каналами, рельсами с прорезями, профилями с губками, опорами для заземления или секциями, специфичными для клиента.
Министерство энергетики США описывает фотоэлектрические стеллажные системы как опорные конструкции, используемые для удержания фотоэлектрических модулей на крышах или в полях и отмечает, что в наземной стеллаже обычно используется защищенная или оцинкованная сталь. поскольку эти профили становятся частью системы монтажа конструкции, их геометрия, особенности соединения, положения отверстий и повторяемость должны рассматриваться с самого начала проектирования оборудования.
Для производителей, оценивающих новое фотоэлектрическое оборудование для изготовления кронштейнов, Поэтому наиболее полезным подходом является начать с готового профиля C, U или специального профиля и работать назад к необходимой системе формования и штамповки.
Ключевые выводы
- Профили крепления C-канала, U-канала и индивидуальные фотоэлектрические профили могут потребовать существенно разных последовательностей оснастки и формования валков.
- Одна машина иногда может производить несколько размеров или связанных профилей, но это не означает автоматически, что она может производить каждую конструкцию C и U.
- Геометрию профиля, толщину материала, положение изгиба, кромки, ребра, отверстия и прорези следует оценивать вместе.
- Специальные производственные линии обычно отдают предпочтение стабильным продуктам большого объема, в то время как регулируемые или сменные инструменты могут поддерживать более широкий ассортимент продукции.
- Стратегия пробивки может меняться в зависимости от количества пробитых граней и взаимосвязи между отверстиями и готовыми изгибами.
- Реальный выбор машины должен основываться на чертежах, ассортименте продукции, выходных требованиях, частоте переключения и критериях приемки.
Почему геометрия профиля предшествует выбору машины
Распространенный RFQ начинается с такого вопроса, как: “Можете ли вы предоставить машину для монтажа кронштейнов фотоэлектрических систем для производства C-каналов и U-каналов?”
С инженерной точки зрения это только отправная точка.
Два профиля, описанные как С-каналы, могут иметь разную ширину полотна, высоту фланцев, обратные кромки, ребра, прорези, рисунок отверстий, толщину и материалы. Эти различия влияют на то, как металл должен постепенно изгибаться через станции профилирования.
То же самое относится и к U-образным изделиям Простой открытый U-канал не требует такой же последовательности формования, как более глубокий участок, содержащий усиленные кромки, продольные признаки или сложную штамповку.
По этой причине поставщику станков требуется фактический готовый чертеж профиля перед определением конструкции ролика, конфигурации вала, количества станции, мощности двигателя, пробивного устройства и режущей оснастки.
Джинболида существующая крепежный кронштейн для солнечной энергии C vs U профильная направляющая объясняет структурные различия между этими двумя общими семействами профилей, Для выбора оборудования, однако, следующий вопрос более конкретный: как эти различия профилей изменяют саму машину?
Как машина для монтажа фотоэлектрических кронштейнов формирует профиль
Формование валков постепенно преобразует свернутый металл в необходимое сечение через последовательность роликовых станций Вместо создания полной формы за одну операцию каждая станция вводит часть необходимого изгиба.
Для относительно простого профиля путь формования может быть простым. по мере увеличения количества изгибов, обратных кромок, ребер или асимметричных элементов последовательность формования обычно требует более тщательного контроля.
Цель состоит не просто в том, чтобы сделать металл похожим на чертеж. Линия должна неоднократно контролировать конечную ширину, высоту, углы, прямолинейность, скручивание, длину разреза и особенности соединения, одновременно защищая состояние поверхности материала.
Чем шире профилегибочная машина для солнечных конструкций концепция особенно подходит для повторного производства, поскольку профиль можно непрерывно изготавливать из рулона после правильной разработки последовательности формования и оснастки.
Точное производственное устройство также может включать в себя удаление настила, выравнивание, сервоподачу, штамповку, формование, резку, разгрузку и цифровое управление, в зависимости от конструкции кронштейна и необходимой автоматизации.
Конфигурация машины для монтажа кронштейна фотоэлектрического блока C-каналом
Профили С-каналов широко связаны с производством фотоэлектрических опор, но этот термин охватывает широкий диапазон возможных поперечных сечений.
Базовый С-профиль обычно содержит полотно и два фланца. Многие конструкции солнечных опор добавляют обратные кромки, прорези, повторяющиеся монтажные отверстия или изменения размеров в соответствии с конкретной монтажной конструкцией.
Эти особенности влияют на машину для монтажных кронштейнов фотоэлектрических систем несколькими способами.
Набор роликов должен контролировать формирование полотна, фланцев и любых обратных кромок, не создавая чрезмерного скручивания или искажения. если профиль содержит кромки, последовательность их формирования необходимо согласовать с изгибами основного фланца. Если требуется несколько ширины или глубины, проектировщик оборудования должен определить, практична ли регулировка или более подходит отдельная оснастка.
Для производителей, специально выпускающих это семейство профилей, Jinbolida's Профилегибочная машина для производства С-образных стальных профилей для солнечных фотоэлектрических кронштейнов является полезным справочником для текущей конфигурации оборудования. в его опубликованной спецификации указана скорость производства до 45 м/мин, точность ±1 мм и диапазон C-каналов с высотой полотна 3060 мм и шириной основания 50160 мм.
Те цифры не должны рассматриваться как универсальные спецификации для каждого проекта С-профиля. фактическая рабочая скорость и достижимая производственная мощность по-прежнему зависят от материала заказчика, схемы отверстий, требований к резке, геометрии профиля, полного цикла линии.
Важным моментом является то, что оборудование C-канала может быть спроектировано с учетом определенного рабочего диапазона, а не одного фиксированного размера.
Конфигурация машины для монтажа кронштейна фотоэлектрического блока U-Channel
U-каналы могут показаться проще, поскольку они не всегда имеют обратные кромки, но машину все равно необходимо проектировать с учетом точной готовой геометрии.
U-образный профиль может различаться по размеру полотна, высоте стороны, толщине стали, перфорированным элементам и методу соединения. Некоторые продукты используются в качестве рельсов или опорных элементов конструкции, в то время как другие могут составлять часть более крупной системы, установленной на земле или на крыше.
Для машины, предназначенной для производства U-каналов, рулонная оснастка фокусируется на контроле постепенного формирования двух сторон относительно полотна. Прямолинейность и угловая согласованность становятся важными, поскольку изменение длинного профиля может повлиять на последующую сборку.
Течение Джинболиды Станок для формовки U-образного стального профиля для солнечных фотоэлектрических кронштейнов перечисляет скорость производства до 45 м/мин и точность ±1 мм для заданного ассортимента продукции Опубликованный диапазон U-образной стали составляет от 41×21 мм до 41×82 мм.
Опять же, эти цифры описывают существующую конфигурацию продукта, а не все возможные U-профили. новый проект должен оцениваться на основе его собственного чертежа и материальных условий.
Это различие имеет значение, поскольку покупатели иногда предполагают, что существующая машина U-образного канала может автоматически изготовить любую секцию с U-образным внешним видом. на практике серьезные изменения ширины, глубины, толщины или дополнительных элементов формования могут потребовать различных настроек инструмента или станка.
Требования к машине C-канала и U-канала
Различия можно более четко резюмировать с точки зрения оборудования.
| Машинный Фактор | Профили C-каналов | Профили U-каналов | Почему это важно |
|---|---|---|---|
| Поперечное сечение | Может включать фланцы и возвратные губы | Обычно открытая секция с двумя сторонами | Влияет на формирование последовательности |
| Сложность инструментов | Может увеличиваться с губами и усиленными чертами | Часто проще для базовых открытых разделов | Влияет на конструкцию роликов |
| Корректировка ширины/глубины | Возможно в пределах разработанного диапазона | Возможно в пределах разработанного диапазона | Определяет гибкость |
| Выкройки отверстий | Перемычка, фланец или несколько поверхностей | Обычно перемычка и боковые поверхности | Влияет на систему пробивки |
| Поддержка профиля во время резки | Зависит от конечной геометрии | Зависит от U глубины и геометрии стенки | Влияет на режущий штамп |
| Переключение | Может потребовать регулировки ширины/губы/инструмента | Может потребовать корректировки ширины/глубины | Влияет на время простоя |
| Типичная машинная стратегия | Выделенная или регулируемая линия | Выделенная или регулируемая линия | Зависит от ассортимента продукции |
| Потенциал настройки | Высокий | Высокий | Должно быть подтверждено по чертежам |
Правильный вывод заключается не в том, что один профиль проще или лучше Требования к оборудованию зависят от точного раздела, который необходимо изготовить.
Может ли одна машина для монтажа кронштейна фотоэлектрической энергии производить профили C и U?
Возможно, это возможно, но на этот вопрос никогда не следует отвечать простым "да" или "нет" до рассмотрения чертежей.
Если профили C и U имеют одинаковые размеры и логику формирования, взаимозаменяемые инструменты или специально разработанная машина могут поддерживать оба семейства продуктов. В других случаях поперечные сечения слишком сильно различаются, чтобы одна роликовая конструкция могла экономически переключаться между ними.
Самый важный вопрос - степень изменений.
Изменение только ширины полотна сильно отличается от изменения:
- количество изгибов;
- геометрия обратной губы;
- глубина профиля;
- толщина материала;
- рисунок отверстий;
- количество пробитых лиц;
- форма резки;
- геометрия ребра или тиснения.
Если завод производит небольшое количество крупносерийных продуктов C и U, отдельные выделенные линии могут обеспечить лучшую стабильность производства и снизить частоту настройки.
Если завод будет выполнять проектные работы меньшего объема и многие спецификации, гибкость может стать более ценной.
Существующий контрольный список для покупки фотоэлектрической солнечной скобочной машины обсуждает это более широкое различие между однопрофильным и многопрофильным производством и полезно при оценке того, лучше ли специализированное или гибкое оборудование соответствует ожидаемой производственной модели.
Специальные инструменты против регулируемых инструментов
Это одно из важнейших решений для многопрофильной фабрики.
Специальные инструменты разработаны вокруг определенного продукта или узкого семейства продуктов. После ввода в эксплуатацию он может предложить стабильную настройку, поскольку операторы не часто меняют геометрию формования.
Этот подход привлекателен, когда завод имеет предсказуемый спрос на один или несколько стандартизированных фотоэлектрических профилей.
Регулируемая оснастка использует другой подход. выбранные положения роликов или секции станков могут быть изменены, чтобы учесть изменения размеров в пределах расчетного диапазона. Это может уменьшить необходимость замены полных комплектов роликов при перемещении между соответствующими размерами профилей.
Однако “adjustable” никогда не следует интерпретировать как “universal.”
Каждая регулируемая система имеет определенную рабочую огибающую. машина, способная переключаться с одной ширины С-канала на другую, все еще может быть не в состоянии трансформироваться в совершенно другой U-образный профиль или пользовательскую направляющую без замены инструментов.
Поэтому при рассмотрении предложения покупатели должны задаться вопросом, какие именно изменения изменяются автоматически, какие изменения изменяются вручную, что требует замены ролика и сколько времени должен занять проверенный переход на продукт.
Время переключения может иметь значение больше, чем максимальная скорость
Многопрофильный завод не должен оценивать производительность только во время работы машины.
Если производственная линия часто переключается между спецификациями, переключение может занять значительную часть доступного производственного времени. Регулировка роликов, замена штампов, замена штамповочных инструментов, загрузка новых программ ПЛК, проверка первой детали и подтверждение готовых размеров - все это способствует общему периоду переключения.
Это становится особенно важным, когда размеры партий невелики.
Линия, которая достигает высокой максимальной скорости формования, но требует длительной настройки между каждым профилем, может производить менее квалифицированную производительность за полный сдвиг, чем линия, предназначенная для более эффективных переналадок.
Поэтому при правильном расчете следует учитывать
количество продукции за партию, количество изменений профиля за смену, ожидаемое время настройки, время проверки первой продукции и нормальная скорость производства после проверки линии.
Джинболида солнечная опорная скоба формируя схему линии машины обеспечивает дополнительный контекст, поскольку на производительность завода по производству фотоэлектрических кронштейнов влияет весь поток материалов и оборудования, а не только центральный формирователь валков.
Пользовательские профили нуждаются в другом процессе оценки
Индивидуальные профили крепления фотоэлектрических систем - это место, где общие котировки машин становятся особенно ненадежными.
Изготовленный на заказ профиль может содержать кромку с губкой, асимметричную геометрию, дополнительные ребра жесткости, специальные прорези, несколько групп отверстий, тисненые элементы или размеры, которые не соответствуют стандартным инструментам C- или U-образного канала.
Первый инженерный вопрос заключается в том, остается ли профиль пригодным для непрерывной профилировки.
Многие открытые стальные профили можно эффективно формовать в рулоне, но метод формования и конфигурация оборудования должны быть подтверждены фактической геометрией и материалом.
Второй вопрос заключается в том, требуется ли один специальный комплект роликов или же пользовательский продукт принадлежит существующему семейству профилей, которое может совместно использовать часть конфигурации машины.
Третий вопрос касается вторичных операций Визуально простой пользовательский профиль может стать гораздо более требовательным производственным проектом, когда он содержит несколько операций пробивки или отверстий на нескольких поверхностях.
По этой причине изготовленный по индивидуальному заказу станок для монтажных кронштейнов фотоэлектрических систем следует указывать на основе полной производственной спецификации, а не только на основе поперечного сечения САПР.
Что считается пользовательским профилем крепления фотоэлектрических систем?
“Custom profile” не обязательно означает совершенно необычную форму.
В фотоэлектрическом производстве настройка может включать в себя относительно небольшие размерные или функциональные изменения, такие как другая высота фланца, дополнительная обратная кромка, уникальное расположение пазов, усиленное полотно, шаг отверстий для конкретного клиента или другие детали соединения.
Таким образом, производитель может производить продукцию, которая принадлежит к одному и тому же семейству основных каналов, но при этом требует разных инструментов или программ управления.
Другие пользовательские разделы могут быть гораздо более отчетливыми, в том числе
- губчатые солнечные каналы;
- прорезные монтажные рельсы;
- заземляющие опорные профили;
- каналы, связанные с трекером;
- компоненты в стиле Пурлина;
- асимметричные открытые профили;
- усиленные секции крепи.
Могут ли эти продукты использовать одну машину, зависит от их геометрии и производственных требований, а не от названия коммерческого продукта.
Требования к перфорации Измените конфигурацию машины
Геометрию профиля нельзя отделить от геометрии отверстия.
Для фотоэлектрических кронштейнов часто требуются круглые отверстия, удлиненные прорези, соединительные отверстия, выемки или повторяющиеся узоры. Эти элементы могут быть расположены на полотне, фланце, боковой стенке или нескольких поверхностях готовой секции.
Простой С-канал с одним повторяющимся рисунком полотна может потребовать совершенно иной системы штамповки, чем специальный профиль, содержащий отверстия на трех поверхностях.
Это влияет на выбор машины, поскольку штамповка может происходить до профилирования, после формования или в рамках отдельной операции.
Предварительная перфорация может упростить доступ, поскольку полоса остается плоской. Пост-пробивка может быть полезна, когда положение отверстия должно соответствовать окончательной геометрии профиля. Сложные приложения могут оправдать отдельное или многостанционное пробивное оборудование.
Проекты со значительными требованиями к обработке дырок можно оценивать наряду с проектами Джинболиды Оборудование для штамповки солнечных фотоэлектрических стоек вместо того, чтобы предполагать, что каждая задача штамповки должна быть интегрирована в сам формирователь валков.
Это различие особенно важно для производителей, планирующих полную матрицу оборудования, а не одну изолированную машину.
Части разъема не следует обрабатывать как длинные профили
Фотоэлектрические монтажные системы также содержат короткие соединительные детали, которые могут не подходить для того же производственного процесса, что и непрерывные рельсы C- или U-образного канала.
Эти компоненты могут потребовать штамповки, резки и формования в более короткие циклы.
Джинболида Машина для пробивки соединителей для солнечных фотоэлектрических кронштейнов предназначен для автоматической штамповки, резки и формирования компонентов фотоэлектрических соединений, включая С-образные, П-образные и треугольные части.
В текущей спецификации продукта указан 35-секундный цикл обработки на деталь и точность позиционирования штамповки ±0,5 мм.
Это полезный пример того, почему завод по производству фотоэлектрических кронштейнов не должен пытаться заставить каждый компонент использовать одну и ту же концепцию машины.
Длинные структурные рельсы естественно подходят для непрерывной профилирования. короткие компоненты соединителя могут лучше подходить для интегрированного процесса штамповки, штамповки, резки или формования.
Полный производственный план должен идентифицировать каждое семейство компонентов и назначить ему правильный процесс оборудования.
Предварительная перфорация и последующая перфорация для разных профилей
Выбор между предварительной и последующей перфорацией становится более важным по мере увеличения разнообразия профиля.
Для относительно простого U-канала с повторяющимися отверстиями полотна предварительная перфорация может обеспечить прямой доступ к плоской полосе. отверстия могут быть изготовлены до того, как материал пройдет через станции профилирования.
Для C-канала с обратными губами или сложными функциями соединения инженеры должны оценить, как последующие изгибы могут повлиять на взаимосвязь между предварительно перфорированными функциями и конечным профилем.
Пользовательский профиль может представлять совершенно другую ситуацию. если отверстия должны ссылаться на несколько готовых поверхностей, постформование или выделенная вторичная штамповка может быть более подходящей.
Поэтому правильную стратегию штамповки следует определять для каждого продукта, а не копировать из другого профиля, работающего на той же заводской линии.
Диапазон материалов должен быть определен для каждого профиля
Гибкость машины - это не только форма.
Можно также ожидать, что одна и та же машина для монтажных кронштейнов PV будет обрабатывать различные марки материалов, толщины или покрытия. Эти изменения влияют на силу формования, конструкцию роликов, поведение пружинения, требования к приводу и защиту поверхности.
Не следует автоматически предполагать, что машина, спроектированная на основе одного тонкого материала, работает одинаково при гораздо большей толщине.
Аналогичным образом, инструменты, разработанные в определенном диапазоне механических свойств, должны быть проверены при введении существенно другой марки стали.
Для фотоэлектрического изготовления поддержки оцинкованная или покрытая сталь является обычным явлением, поскольку готовая стеллажная конструкция должна работать на открытом воздухе. Обзор Министерства энергетики проектирование солнечной фотоэлектрической системы отмечает, что фотоэлектрические батареи требуют стабильных и прочных монтажных конструкций, способных противостоять ветру, дождю, граду и коррозии в течение длительного периода эксплуатации.
Поставщик машины не определяет требования к конструктивному оформлению солнечной установки, но производственное оборудование должно быть способно обрабатывать материал, указанный конструктором кронштейнов, без ненужного повреждения его поверхности или создания противоречивой геометрии.
Почему защита покрытия имеет значение при формовании рулона
Когда полоса с оцинкованным или иным покрытием проходит через несколько роликовых станций, условия оснастки и контакт роликов заслуживают внимания.
Поверхностные царапины могут не влиять на размеры поперечного сечения кронштейна, но они могут снизить качество готовой продукции и создать дополнительные проблемы при проверке или обращении.
Поэтому для указанного материала следует изготавливать, обрабатывать, выравнивать и обслуживать хорошие рулонные инструменты.
Чистота также имеет значение. частицы металла или мусор, захваченные между полосой и роликами, могут маркировать поверхность во время непрерывного производства.
Для переключения завода между типами материалов процедуры очистки и настройки должны стать частью плана перехода.
Это еще одна причина, по которой гибкую машину следует оценивать в соответствии с полной производственной практикой, а не только по ее теоретическому диапазону профилей.
Сколько станций формирования рулонов необходимо?
Для каждой машины с кронштейном для крепления фотоэлектрических систем не существует полезного универсального номера станции.
Количество станций зависит от общего количества формованных изделий, количества изгибов, свойств материала, толщины, желаемой скорости линии, размеров профиля и требуемой стабильности размеров.
Относительно простой открытый профиль может потребовать меньше этапов формования, чем губчатый, усиленный или сильно асимметричный индивидуальный профиль.
Попытка уменьшить количество станций без учета прогресса формирования может создать резкую деформацию между проходами. И наоборот, добавление станций без инженерной причины не улучшает качество автоматически.
Лучшая оценка - задаться вопросом, как поставщик разработал последовательность формирования реального продукта.
Для нового пользовательского профиля поставщик должен иметь возможность объяснить предполагаемую последовательность формования, определить критические изгибы и определить, как готовый профиль будет проверяться во время ввода в эксплуатацию.
Скорость производства должна рассчитываться по профилю
Многопрофильная машина для монтажных кронштейнов фотоэлектрических систем не обязательно обеспечивает одинаковую практическую производительность для каждого продукта.
Простой профиль с ограниченной пробивкой может перемещаться по линии иначе, чем изделие с плотными прорезями или несколькими операциями остановки и пробивания. более короткий профиль также может потребовать более частой резки, чем более длинный рельс.
Вот почему покупатели машин должны избегать запроса одной общей скорости без определения продукта.
На текущих страницах продуктов C-каналов и U-каналов Jinbolida указаны скорости формирования до 45 метров в минуту для соответствующих конфигураций машин. Однако практический результат все равно следует рассчитывать на основе полного производственного цикла, а не только скорости формирования.
По каждому основному профилю поставщик должен в идеале оценивать
- эффективная скорость формования;
- цикл штамповки;
- готовая длина;
- цикл резки;
- способ разгрузки;
- требуемый переход;
- ожидаемые квалифицированные фигуры в час.
Это обеспечивает более полезный производственный ориентир, чем сравнение только максимальных значений м/мин.
Фиксированная линия, регулируемая линия или несколько выделенных линий?
Существует три широкие стратегии для завода, производящего несколько профилей фотоэлектрической поддержки.
| Производственная стратегия | Лучший Fit | Главное преимущество | Основное ограничение |
| Выделенная линия | Стабильный, объемный продукт | Последовательная настройка и высокая повторяемость | Нижняя гибкость |
| Регулируемая линия | Связанные профили с вариацией размеров | Более быстрое переключение в пределах заданного диапазона | Не может охватывать неограниченную геометрию |
| Взаимозаменяемая инструментальная линия | Семьи нескольких профилей | Более широкая гибкость продукта | Больше инструментов и работы по переходу |
| Несколько выделенных линий | Высокие объемы по нескольким основным продуктам | Параллельное производство и сокращение переналадки | Увеличение заводских площадей и инвестиций в оборудование |
Правильный выбор во многом зависит от ассортимента продукции.
Если один С-профиль представляет собой большую часть годового производства, может быть мало смысла прерывать эту линию повторно для небольших пользовательских партий. вторая гибкая машина может быть более практичной.
И наоборот, завод с умеренным спросом, распределенным по нескольким связанным профилям, может получить выгоду от регулируемых или сменных инструментов, а не от обслуживания нескольких выделенных линий.
Не существует универсального “самый продвинутый” решение, Лучшая конфигурация является той, которая соответствует реальной модели производства.
Как меняется макет завода в зависимости от разнообразия профиля
Гибкая стратегия машины также меняет окружающие требования завода.
Больше разнообразия продукции обычно означает больше хранения инструментов, более частые замены материалов, дополнительные ссылки на проверки и большую потребность в организованном обращении с готовой продукцией.
Если штампы, комплекты роликов, режущие инструменты или направляющие компоненты необходимо заменить, их необходимо хранить достаточно близко к линии для практической установки, оставаясь при этом защищенными и четко идентифицированными.
С сырьем также следует обращаться в зависимости от сорта, толщины, ширины и покрытия.
Полная линия может включать в себя декоилер, погрузочное оборудование, выравнивание и подачу, штамповку, профилирование, резку, обработку биения и управление ПЛК. Более автоматизированные конфигурации могут добавлять функции укладки и обработки производственных данных.
Существующий руководство по компоновке линии машины для формирования кронштейна солнечной опоры поэтому может использоваться вместе со спецификацией машины при планировании новой зоны изготовления фотоэлектрических кронштейнов.
Контроль качества должен быть профильным
Машина, способная переключаться между продуктами, также нуждается в методе контроля качества, который можно менять вместе с ними.
Важные размеры одного C-канала могут быть не такими, как у U-канала или специальной железной дороги.
Проверка должна проводиться на основе утвержденного чертежа и может включать
- готовые размеры поперечного сечения;
- угол фланца;
- ширина и глубина профиля;
- прямолинейность;
- крутить;
- расстояние между отверстиями;
- расположение слота;
- отношения "от дыры до края";
- длина разреза;
- конечное состояние;
- состояние покрытия.
Особое внимание следует уделить первому продукту после изменения оснастки или спецификации.
Производство не должно продолжаться при полном объеме партии просто потому, что материал проходит через машину без препятствий. сначала следует подтвердить новую установку на соответствие требуемым готовым размерам.
Это особенно важно для гибкого оборудования, поскольку повторяемость после переналадки является частью практической ценности машины.
Когда пользовательский профиль заслуживает собственной производственной линии
Не каждый продукт должен быть вынужден перейти на существующую гибкую линию.
Индивидуальный профиль может заслуживать специальной машины, если он имеет существенно другое поперечное сечение, требует специализированной штамповки, работает с большим годовым объемом, использует другой диапазон материалов или создает длительное время переналадки на основной производственной линии.
Специальное оборудование также может быть полезно, когда индивидуальный продукт становится стратегически важным и должен производиться независимо от других заказов.
Поэтому в решении следует учитывать годовой выпуск и планирование, а не только то, может ли профиль технически пройти через существующую машину.
Профиль, который технически возможен, но разрушителен с эксплуатационной точки зрения, все же может оправдывать отдельное оборудование.
Это различие между технической осуществимостью и практичностью производства важно при планировании расширения завода.
Какую информацию следует отправить для запроса предложений на многопрофильный компьютер?
Качество предложения машины напрямую зависит от предоставленной информации.
Для машины с фотоэлектрическими кронштейнами, предназначенной для производства профилей C, U и нестандартных профилей, не отправляйте только один репрезентативный чертеж.
Предоставьте все основные профили, которые, как ожидается, будут работать на оборудовании.
Полезный пакет RFQ должен включать
| РФК Предмет | Требуется информация | Почему это важно |
| Рисунки профиля | Полные сечения | Определяет формирующую последовательность |
| Ассортимент продукции | C, U и пользовательские профили | Определяет стратегию оснастки |
| Размерный диапазон | Минимальная/максимальная ширина и глубина | Определяет пределы корректировки |
| Материал | Сорт и покрытие | Влияния, формирующие дизайн |
| Толщина | Диапазон для каждого профиля | Влияет на силу и инструменты |
| Рисунки отверстий | Форма, расстояние и перфорированные грани | Определяет пробивное оборудование |
| Готовые длины | Мин/макс/общая длина | Влияет на резку и вывод |
| Объем производства | Годовая/месячная потребность по профилям | Поддерживает линейную стратегию |
| Размер партии | Типичный производственный цикл | Определяет важность перехода |
| Изменить частоту | Профили за смену/неделю | Поддерживает оценку гибкости |
| Критические допуски | Рисунок специфичный | Определяет требования к приемке |
| Заводские утилиты | Мощность и доступная площадь | Влияет на дизайн линий |
| Цель автоматизации | Требуемый уровень обращения/контроля | Определяет полную конфигурацию |
Процент годового объема, представленный каждым профилем, особенно ценен.
Поставщик может разработать более практичную производственную стратегию, когда понимает, какой профиль является основным продуктом, а какие - случайными индивидуальными заказами.
Как сравнить два предложения по монтажным кронштейнам фотоэлектрических систем
В двух цитатах можно указать, что оборудование создает профили C-канала и U-канала, описывая при этом очень разные уровни гибкости.
Покупатель должен попросить каждого поставщика объяснить, как именно производится каждый запланированный продукт.
Для каждого профиля подтвердите:
Какой набор роликов используется? какие секции регулируются? нуждается ли какой-либо инструмент в замене? как изменяется программа штамповки? являются ли штампы для штамповки общими? меняется ли режущая матрица? как долго ожидается переключение? Какие размеры требуют ручной регулировки? какая ссылка используется для настройки. Как проверяется первая статья?
Это преобразует общее сравнение оборудования в сравнение производства каждого продукта.
Покупатель также должен запросить производство образцов или приемочные испытания на заводе на основе согласованных чертежей, когда это практически осуществимо.
Машину не следует считать успешно гибкой только потому, что она может физически производить два разных поперечных сечения. Она должна иметь возможность переключаться между согласованными продуктами с приемлемым временем настройки, повторяемостью и готовым качеством.
Создание полной матрицы оборудования фотоэлектрических кронштейнов
Растущему заводу по производству фотоэлектрической поддержки в конечном итоге может потребоваться более одного семейства машин.
Матрица практического оборудования может включать непрерывные линии профилирования длинных конструкционных каналов, специальное пробивное оборудование для сложных рисунков отверстий, интегрированное оборудование для компонентов соединителей и вспомогательные системы для подачи, резки, обработки и укладки материалов.
Такой подход делает выбор оборудования более модульным.
Вместо того, чтобы просить одну машину обрабатывать все возможные кронштейны, каждому компоненту назначается метод производства, который лучше всего соответствует его геометрии и объему.
Джинболида солнечный фотоэлектрический кронштейн формируя машинный ряд включает оборудование для производства C-каналов и U-каналов, а отдельная категория пробивного оборудования поддерживает проекты, требующие специальных конфигураций обработки отверстий.
Для производителей, планирующих более широкий завод по поддержке фотоэлектрических систем, этот подход к семейству оборудования может обеспечить более четкий путь для расширения мощностей.
Распространенные ошибки при выборе многопрофильной машины для монтажа фотоэлектрических кронштейнов
Одна из распространенных ошибок - использование только названий коммерческих продуктов в RFQ. “C-channel,” “U-channel,” и “solar rail” не являются точными производственными спецификациями. требуются фактические чертежи.
Другая ошибка - предположение, что машина, описанная как регулируемая, может производить неограниченные размеры. регулировка всегда происходит в пределах заданного диапазона.
Покупатели также могут недооценивать сложность штамповки Формовочная машина, которая может переключаться между двумя поперечными сечениями, все равно может потребовать совершенно разную штамповочную оснастку для каждого изделия.
Время переналадки - еще одна часто упускаемая из виду проблема. Технически гибкая машина может стать неэффективной, когда каждая небольшая партия требует длительной ручной настройки и повторного пробного производства.
Наконец, некоторые сравнения оборудования слишком сильно сосредоточены на максимальной скорости линии Для фабрики смешанного профиля эффективная производительность в течение полной смены может быть более важной, чем самая высокая скорость, достигнутая на одном простом продукте.
Как правильно выбрать конфигурацию
Начните с группировки запланированных продуктов по семействам профилей.
Если несколько С-каналов различаются главным образом по ширине или глубине, оцените, может ли одна регулируемая машина С-канала охватить этот диапазон.
Сделайте то же самое для U-каналов.
Затем разделите действительно разные пользовательские профили и определите, могут ли они использовать общие инструменты или требовать независимых наборов роликов.
После того, как формирующие группы установлены, оцените штамповку Изделия с одинаковым поперечным сечением могут все еще требовать очень разных систем обработки отверстий.
Далее рассчитайте спрос на производство. профили больших объемов заслуживают приоритета при определении того, должно ли оборудование быть специализированным или гибким.
Наконец, определите, как будут тестироваться каждое изменение и продукт.
Этот процесс делает решение об оборудовании гораздо более надежным, чем выбор машины первым и попытка впоследствии вписать в нее все будущие продукты.
Заключение
Выбор машины для монтажных кронштейнов фотоэлектрических систем для профилей C-канала, U-канала и пользовательских профилей требует большего, чем просто сравнение названий профилей или максимальной скорости производства.
Каждая готовая секция изменяет последовательность формования, конструкцию ролика, стратегию штамповки, режущий инструмент, контроль размеров и требования к переключению. машина, которая высокоэффективна для одного стандартизированного С-канала, может быть не самым практичным решением для фабрики, производящей множество пользовательских рельсов, в то время как гибкая линия может не предлагать такую же эффективность производства, как специальное оборудование для стабильного продукта большого объема.
Лучшая стратегия оборудования начинается с полного портфеля профилей.
Производители должны предоставить точные чертежи, спецификации материалов, схемы отверстий, производственные объемы, размеры партий, требования к переходу и критические допуски до начала проектирования станка. эти детали позволяют поставщику определить, нужна ли заводу выделенная линия C-канала, линия U-канала, регулируемая оснастка, сменные комплекты роликов, отдельное пробивное оборудование или комбинация нескольких систем.
Для производителей фотоэлектрических систем, развивающих более широкие производственные возможности, Jinbolida's Решения для изготовления фотоэлектрических кронштейнов объедините формование, штамповку, резку, обработку соединителей и индивидуальное проектирование производственной линии вокруг реальных компонентов, которые будут производиться.
Часто задаваемые вопросы
Может ли одна машина для монтажа фотоэлектрических кронштейнов изготавливать профили как C-каналов, так и U-каналов?
Да, в некоторых проектах, но осуществимость зависит от точных сечений. соответствующие профили могут быть изготовлены с использованием регулируемой или взаимозаменяемой оснастки, в то время как значительно разные конструкции C и U могут требовать отдельных комплектов роликов или выделенных линий. поставщик должен просмотреть все готовые чертежи, прежде чем подтверждать конфигурацию машины.
Какая машина лучше всего подходит для производства нескольких размеров солнечных кронштейнов?
Наилучшая конфигурация зависит от того, насколько профили различаются и как часто производственные изменения между размерами Регулируемое оборудование может быть практичным для соответствующих размеров, в то время как взаимозаменяемые инструменты могут потребоваться для больших изменений геометрии Высокообъемные стандартизированные профили могут лучше подходить для выделенных производственных линий.
Может ли машина для монтажа кронштейнов фотоэлектрических систем производить индивидуальные профили?
Пользовательские открытые профили часто можно оценить для профилирования валков, но поставщику необходимы полный чертеж поперечного сечения, класс материала, толщина, рисунок отверстий, готовая длина и цель производства. Сложная геометрия может потребовать специального оснастки, дополнительных формовочных станций, специализированной штамповки или отдельной производственной линии.
Требует ли переход с C-канала на U-канал новых инструментов для перфорации?
Не обязательно в каждом случае, но часто требует отдельной оценки Даже когда два профиля имеют одинаковые размеры, их положения отверстий, перфорированные поверхности, прорези или особенности соединения могут отличаться. гибкость формирования не означает автоматически одни и те же штампы и программы могут служить каждому продукту.
Какие чертежи мне следует отправить, прежде чем запрашивать предложение на машину для монтажа фотоэлектрических кронштейнов?
Отправляйте размерные чертежи готового профиля для каждого основного C, U и пользовательского участка вместе с чертежами отверстий и пазов, марки материала, толщины, покрытия, длины продукта, ожидаемого выхода, размера партии, частоты изменения профиля и критических допусков. Это позволяет поставщику проектировать оснастку и рассчитывать реалистичную производственную мощность.
 Russian
 English
 Arabic
 Spanish
 French