
معالجة الصلب لتطبيقات المطاحن الباردة: الخطوات الرئيسية ومعلومات عن المعدات
تعد الدقة وجودة السطح والأداء الميكانيكي أمرًا بالغ الأهمية في إنتاج الفولاذ الحديث. على عكس الدرفلة على الساخن،, معالجة الصلب لتطبيقات المطاحن الباردة تنتج صفائح فولاذية ذات سماكة ضيقة للغاية، وتسطيح فائق، وخواص ميكانيكية محسنة.
من ألواح السيارات إلى أجسام الأجهزة وفولاذ التغليف عالي الدقة، لا غنى عن الفولاذ المدلفن على البارد. يتضمن إنتاجها عمليات يتم التحكم فيها بشكل كبير والتي تحول الملفات المدرفلة على الساخن إلى صفائح جاهزة للاستخدام الصناعي.
وفقا ل الرابطة العالمية للصلب, ، الفولاذ المدلفن على البارد يمثل أكثر من ذلك 20% من إنتاج الصلب المسطح العالمي, ، مما يعكس قيمته العالية في التطبيقات الدقيقة. تستكشف هذه المقالة جميع الخطوات والآلات والمفاهيم الأساسية مما يجعل معالجة المطاحن الباردة فعالة ودقيقة وموثوقة.
جدول المحتويات
أهم النقاط
- نظرة شاملة على معالجة الصلب لتطبيقات المطاحن الباردة
- الانهيار خطوة بخطوة من إعداد الملف إلى التغليف النهائي
- شرح تفصيلي لجميع المعدات ذات الصلة: آلات التسوية، المطاحن الباردة، خطوط التلدين، المطاحن التي تمر بالجلد
- التحليل المفاهيمي: نسب التخفيض، تصلب العمل، تشطيب السطح، الليونة
- مقارنات مدعومة بالبيانات لمعالجة المطاحن الباردة مقابل المعالجة الساخنة
- آراء الخبراء والمعايير الصناعية
- قسم الأسئلة الشائعة يحتوي على أسئلة تحادثية وسهلة البحث في Google
الخطوة 1: تحضير الملف
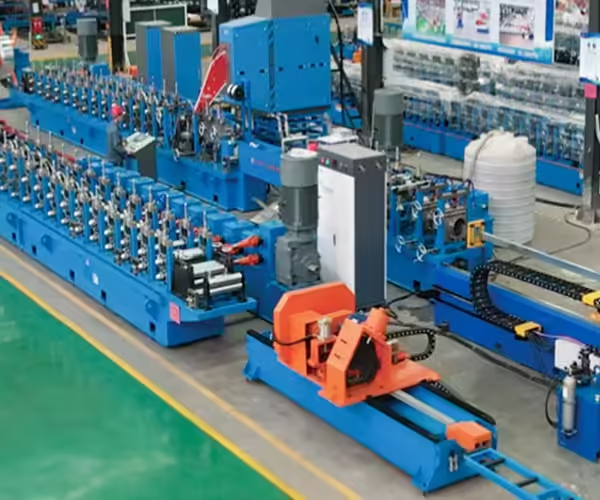
فك والتسوية
يتم فك ملفات الفولاذ وتسويتها لإزالة الانحناء والضغوط.
المعدات المستخدمة: آلات تسوية الملفات، آلات فك اللف.
المفهوم: ذاكرة الملف
ذاكرة الملف هي ميل الفولاذ إلى الاحتفاظ بالشكل المنحني من اللف. يضمن التسوية المناسبة تغذية سلسة إلى المطحنة الباردة، مما يمنع المحاذاة غير الصحيحة أو التجاعيد أو تلف اللفة.
رؤية البيانات
- يمكن أن يتجاوز تقليل الضغط المتبقي بعد التسوية 60%, ، تحسين عمر اللفة النهائية وتوحيد الصفائح.
تقليم الحافة
يتم تقليم الحواف باستخدام آلات الحز عالية السرعة أو التشذيب الدقيق.
يضمن دخول الملف بسلاسة ويمنع الحواف المعيبة أثناء التدحرج.
المفهوم: جودة الحافة
جودة عالية الجودة تتحسن بشكل مباشر:
- تشطيب السطح
- عمر لفة
- دقة أبعاد الأوراق النهائية
الخطوة 2: الدرفلة على البارد

تمرير الجدولة
يتم تقليل سمك الفولاذ من خلال تمريرات متعددة في المطاحن الترادفية أو العكسية.
يتم حساب عدد التمريرات والتخفيض لكل تمريرة بعناية.
المفهوم: نسبة التخفيض
نسبة التخفيض = (السمك الأولي - السمك النهائي) /السمك الأولي
تعمل نسب التخفيض العالية على تحسين القوة ولكنها تخاطر بالتصلب المفرط في العمل.
مثال البيانات
- الفولاذ الطري (0.2% كربون): تخفيض نموذجي لكل تمريرة ~15 بوصة20%
- دقة السُمك النهائية: ±0.01 enestra0.03 مم
معدات المطاحن الباردة
جنبا إلى جنب المطاحن الباردة
- حوامل متدحرجة متعددة بالتسلسل لتحقيق إنتاجية عالية
- قادرة على الإنتاج 2.6 ملم أوراق بمعدل 200-300 م/دقيقة
- مثالية للفولاذ المخصص للسيارات
عكس المطاحن الباردة
- حامل واحد مع اتجاه درفلة عكسي
- مرنة للمنتجات المتخصصة
- يسمح بالتخفيض المتحكم فيه للتطبيقات الحساسة للسمك
التشحيم في الدرفلة على البارد
تقلل مواد التشحيم الاحتكاك بين اللفات والفولاذ.
كما أنها تبدد الحرارة وتمنع الخدوش.
المفهوم: فيلم التشحيم
يضمن الفيلم الرقيق والموحد سمكًا ثابتًا ويحمي كلاً من اللفات والسطح الفولاذي.
الخطوة 3: التلدين
الغرض من التلدين
الدرفلة على البارد تزيد من الصلابة وتقلل من الليونة. التلدين يعيد الليونة ويخفف الضغوط الداخلية.
أنواع التلدين
- الصلب دفعة: تسخين بطيء وموحد؛ مثالية للفولاذ الصغير أو الفولاذ المتخصص
- التلدين المستمر: إنتاجية عالية؛ التحكم الدقيق في درجة الحرارة للسيارات أو الأجهزة الفولاذية
رؤية البيانات
يمكن تحقيق خطوط التلدين المستمرة 0.1 اختلاف سمك 0.3% أثناء استعادة 95% من الليونة المفقودة أثناء الدرفلة على البارد.
معدات الصلب
- أفران دفعة للإنتاج المتوسط
- خطوط التلدين المستمرة مع مناطق تسخين عالية الدقة
- أقسام تبريد متكاملة لتشكيل البنية المجهرية الخاضعة للرقابة
اقتباس الخبراء:
“التليين المناسب هو الخطوة الأكثر أهمية في معالجة المطاحن الباردة. فهو يوازن بين القوة والليونة وجودة السطح.” orge جون ماثيوز، مهندس معادن
الخطوة 4: التدحرج المعتدل (تمرير الجلد)
غرض
- يحسن نعومة السطح
- يضبط الخواص الميكانيكية
- يقلل من الضغوط المتبقية
المفهوم: تمرير الجلد
يضمن التدحرج الخفيف (~1 intrec%) التسطيح وإعداد الفولاذ للطلاء النهائي أو التشطيب.
معدات
- مطاحن تمرير الجلد مع ضغط أسطواني قابل للتعديل
- غالبًا ما يتم دمجها بعد خطوط التلدين للمعالجة المستمرة
الخطوة 5: تشطيب السطح
التنظيف والتخليل
يزيل التخليل الحمضي الأكاسيد وقشور المطاحن.
يضمن التصاق عالي للطلاء أو الجلفنة.
المفهوم: جودة السطح
نعومة السطح ضرورية لألواح السيارات والفولاذ المزخرف.
الطلاء والجلفنة
قد يتم طلاء صفائح الفولاذ المدرفلة على البارد بالزنك أو الكروم أو الطلاء لمقاومة التآكل.
تضمن معالجة المطحنة الباردة سطحًا موحدًا وناعمًا للالتصاق بالطلاء.
الخطوة 6: الحز والقطع والتعبئة والتغليف


الحز
يتم شق الملفات وفقًا لمواصفات العرض باستخدام الشقوق الدوارة أو خطوط القص.
الدقة تمنع شكاوى العملاء ومشكلات التشكيل النهائي.
القص من القطع إلى الطول
يتم قطع الأوراق بأطوال محددة للختم أو التصنيع.
التسامح عادة ±0.5 ملم.
التعبئة والتغليف
- تغليف بطبقة واقية
- النطاقات الفولاذية للحفاظ على سلامة الملف
- يقلل من أضرار النقل ويحافظ على تشطيب السطح
الخطوة 7: مراقبة الجودة
قياسات السُمك والتسطيح
- تقوم أجهزة قياس الليزر أو الأشعة السينية بمراقبة السُمك في الوقت الفعلي
- يتم قياس التسطيح باستخدام الطاولات الدوارة أو أجهزة الاستشعار
فحص السطح
- الفحص البصري للخدوش أو الحفر أو الحجم
- تكتشف أنظمة الكاميرا الآلية العيوب بسرعات عالية
معيار البيانات
تحقق خطوط المطاحن الباردة من الطبقة العليا إنتاجًا خاليًا من العيوب> 99% للصفائح المخصصة للسيارات.
الخطوة 8: تحسين العملية واستكشاف الأخطاء وإصلاحها
التحديات المشتركة
- اختلال الملف
- خدوش السطح
- اختلافات سمك
- العمل التشقق الناجم عن تصلب
استراتيجيات التحسين
- ضبط نوع التشحيم والتدفق
- ضبط الفجوة لفة والتوتر
- استخدم الصيانة التنبؤية على معدات المطاحن
- مراقبة نسب التخفيض وجدول المرور بعناية
نصيحة من خبير:
“يمكن لأنظمة التحكم التنبؤية بـ” تقليل تقلب السُمك بما يصل إلى 40% في المطاحن الباردة الحديثة.” orb الدكتورة ماريا تشين، مهندسة العمليات
الخطوة 9: جدول مقارنة عملية المطحنة الباردة
لفهم وظيفة كل خطوة وقطعة من المعدات بشكل أفضل، يتم توفير جدول مقارنة لمعلمات العملية الرئيسية أدناه
| خطوة | معدات | المعلمات الرئيسية | غرض | ملحوظات |
|---|---|---|---|---|
| تحضير الملف | آلة التسوية | الإجهاد المتبقي <40% | إزالة ذاكرة الملف | يضمن تغذية سلسة |
| تقليم الحافة | آلة الحز | عرض الحافة ±0.5 مم | حواف لفائف ناعمة | يمنع تلف اللفة |
| الدرفلة على البارد | مطحنة ترادفية/عكسية | سمك 0.2 بوصة 6 ملم، السرعة 200 بوصة 300 م/دقيقة | تقليل سمك | دقة عالية والتوحيد |
| التلدين | دفعة/فرن مستمر | درجة الحرارة 600 درجة مئوية، يختلف وقت المكوث | استعادة الليونة | يخفف التوتر |
| تمرير الجلد | مطحنة تمرير الجلد | 1 تخفيض 2% | تحسين التسطيح والسطح | يستعد للطلاء |
| تشطيب السعر | خط التخليل/الطلاء | خشونة السطح Ra <0.2 ميكرومتر | إزالة القشور وإعداد الطلاء | ضروري للسيارات/الأجهزة |
| الحز والقص | ماكينة تقطيع دوارة / قص | العرض ±0.5 ملم | الإعداد بالحجم النهائي | مواصفات العميل |
المقارنة: معالجة المطحنة الباردة مقابل معالجة المطحنة الساخنة
| ميزة | مطحنة باردة | مطحنة ساخنة |
|---|---|---|
| تشطيب السعر | جودة عالية، سلسة | الخام، تتأكسد |
| التسامح سمك | ±0.01 خالص 0.03 ملم | ±0.1 بوصة0.5 ملم |
| قوة | زيادة بسبب تصلب العمل | أدنى |
| نطاق السماكة | 0.2 بوصة6 ملم | >6 ملم |
| تطبيقات نموذجية | السيارات والأجهزة والتغليف | لوحة هيكلية ثقيلة |
الخطوة 10: التقنيات الناشئة في تطبيقات المطاحن الباردة
الذكاء الاصطناعي والأتمتة
- التحكم في السُمك في الوقت الفعلي عبر التعلم الآلي
- الصيانة التنبؤية تقلل من وقت التوقف عن العمل
- الكشف التلقائي عن العيوب لجودة السطح
بكرات عالية الدقة
- طلاءات ملفوفة محسنة تقلل من التآكل
- تعمل البكرات النانوية على تحسين التحكم في الاحتكاك
- تقليل العيوب بمقدار 20 بوصة30%
الاستدامة
- إعادة تدوير المياه في أنظمة التشحيم
- أفران موفرة للطاقة
- تقليل النفايات الكيميائية في التخليل
خاتمة
معالجة الصلب لتطبيقات المطاحن الباردة هي عملية معقدة ومتعددة الخطوات تتضمن معدات دقيقة وتخطيطًا دقيقًا وتنفيذًا ماهرًا. بدءًا من إعداد الملف ولفه وحتى التلدين وتمرير الجلد وتشطيب السطح والتعبئة النهائية، تلعب كل خطوة دورًا حاسمًا في تحقيقها صفائح فولاذية عالية الجودة ودقيقة الأبعاد وموثوقة ميكانيكيًا.
تدمج مصانع التبريد الحديثة التكنولوجيا المتقدمة والتحكم التنبؤي وخبرة العمليات لتلبية المتطلبات الصارمة لمستخدمي السيارات والأجهزة والصلب الصناعي. فهم هذه الخطوات الرئيسية والمعدات وابتكارات العمليات يضمن أن الشركات المصنعة تنتج الفولاذ الذي يلبي باستمرار التفاوتات الصارمة وجودة السطح الممتازة والأداء الفائق.
التعليمات
1. لماذا يفضل الدرفلة على البارد لبعض أنواع الفولاذ؟
إنه ينتج تشطيبًا فائقًا للسطح، وتفاوتات أكثر إحكامًا، وقوة متزايدة من خلال تصلب العمل.
2. ما هي المعدات الضرورية لتطبيقات المطاحن الباردة؟
آلات التسوية، والمطاحن الترادفية/العكسية، وخطوط التلدين، ومطاحن تمرير الجلد، وخطوط التخليل، ومعدات الحز/القص.
3. كيف يؤثر التلدين على خصائص الفولاذ؟
فهو يستعيد الليونة، ويخفف الضغط الداخلي، ويجهز الفولاذ للتشكيل أو الطلاء.
4. ما الفرق بين المطاحن الترادفية والعكسية؟
المطاحن الترادفية سريعة وكبيرة الحجم؛ تسمح المطاحن العكسية بالتحكم الدقيق في المنتجات المتخصصة.
5. كيف يتم الحفاظ على جودة السطح في المطاحن الباردة؟
يؤدي التشحيم ومحاذاة اللف المناسبة ولف تمرير الجلد والتخليل إلى إزالة القشور والخدوش.
6. هل يمكن لمعالجة المطاحن الباردة تحسين الخواص الميكانيكية؟
نعم، تعمل عملية التصلب والدرفلة والتليين على تحسين القوة والليونة والتوحيد.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
دعونا نواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا! 🚀
 Arabic
 English
 Russian
 Spanish
 French