
Обработка стали для прокатных станов холодной прокатки: ключевые этапы и информация об оборудовании.
/ Обработка стали для прокатных станов холодной прокатки: ключевые этапы и информация об оборудовании
В современном сталелитейном производстве критически важны точность, качество поверхности и механические характеристики. В отличие от горячей прокатки, Обработка стали для прокатных станов холодной прокатки производит стальные листы с чрезвычайно жесткими допусками по толщине, превосходной плоскостностью и улучшенными механическими свойствами.
Холоднокатаная сталь незаменима во всех областях: от автомобильных кузовов до корпусов бытовой техники и высокоточной упаковочной стали. Ее производство включает в себя строго контролируемые процессы, превращающие горячекатаные рулоны в листы, готовые к промышленному использованию.
Согласно Всемирная ассоциация производителей стали, Холоднокатаная сталь составляет более 20% мирового производства листовой стали, что отражает его высокую ценность в высокоточных приложениях. В этой статье рассматриваются следующие вопросы: все ключевые этапы, механизмы и концепции что делает холодную прокатку эффективной, точной и надежной.
Оглавление
Ключевые выводы
- Подробный обзор Обработка стали для прокатных станов холодной прокатки
- Пошаговое описание процесса от подготовки катушки до окончательной упаковки.
- Подробное описание всего необходимого оборудования: выравнивающие машины, прокатные станы холодной прокатки, линии отжига, прокатные станы для прокатки кромок.
- Концептуальный анализ: коэффициенты обжатия, упрочнение при деформации, качество поверхности, пластичность.
- Сравнительный анализ процессов холодной и горячей прокатки, подтвержденный данными.
- Мнения экспертов и отраслевые стандарты
- Раздел часто задаваемых вопросов (FAQ) с вопросами в разговорном стиле, удобными для поиска в Google.
Шаг 1: Подготовка катушки
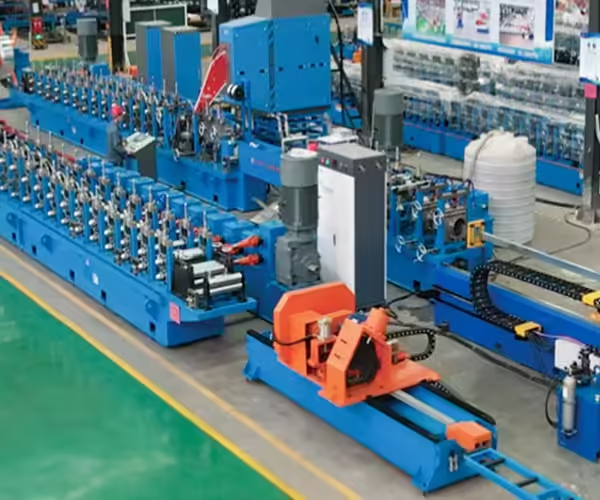
Размотка и выравнивание
Стальные рулоны разматываются и сплющиваются для устранения кривизны и напряжений.
Используемое оборудование: Машины для выравнивания рулонов, разматыватели.
Концепция: катушечная память
«Память рулона» — это свойство стали сохранять изогнутую форму, полученную при намотке. Правильное выравнивание обеспечивает плавную подачу в прокатный стан холодной прокатки, предотвращая смещение, образование складок или повреждение валков.
Анализ данных
- Снижение остаточного напряжения после выравнивания может превышать 60%, что улучшает срок службы валков и однородность листового материала на последующих этапах обработки.
Обрезка кромок
Края обрезаются с помощью высокоскоростных станков для продольной резки или прецизионных обрезных станков.
Обеспечивает плавный ввод рулона и предотвращает появление дефектов по краям во время прокатки.
Концепция: Качество кромки
Высокое качество кромок напрямую улучшает:
- Отделка поверхности
- Срок службы валов
- Точность размеров готовых листов
Шаг 2: Холодная прокатка

Планирование пропусков
Толщина стали уменьшается за счет многократных проходов на тандемных или реверсивных прокатных станах.
Количество проходов и снижение стоимости за каждый проход тщательно рассчитываются.
Концепция: Коэффициент снижения
Коэффициент уменьшения = (Начальная толщина − Конечная толщина) / Начальная толщина
Высокие коэффициенты обжатия повышают прочность, но увеличивают риск чрезмерного упрочнения при деформации.
Пример данных
- Низкоуглеродистая сталь (0,21 TP3T углерода): типичное обжатие за проход ~15–201 TP3T
- Точность определения окончательной толщины: ±0,01–0,03 мм
Оборудование для холодных мельниц
Тандемные холодные мельницы
- Последовательное расположение нескольких прокатных станов для обеспечения высокой производительности.
- Способен производить 2–6 мм листы со скоростью 200–300 м/мин
- Идеально подходит для сталей автомобильного класса.
Реверсивные холодные мельницы
- Одностоечный конвейер с реверсивным направлением прокатки
- Гибкий подход для специализированной продукции.
- Позволяет осуществлять контролируемое уменьшение толщины материала в приложениях, чувствительных к толщине.
Смазка при холодной прокатке
Смазочные материалы уменьшают трение между валками и сталью.
Они также рассеивают тепло и предотвращают появление царапин.
Концепция: Смазочная пленка
Тонкая, однородная пленка обеспечивает постоянную толщину и защищает как валки, так и стальную поверхность.
Шаг 3: Отжиг
Цель отжига
Холодная прокатка повышает твердость и снижает пластичность. Отжиг восстанавливает пластичность и снимает внутренние напряжения.
Виды отжига
- Пакетный отжиг: Медленный, равномерный нагрев; идеально подходит для мелкосерийного производства или специальных сталей.
- Непрерывный отжиг: Высокая производительность; точный контроль температуры для стали, используемой в автомобильной промышленности или производстве бытовой техники.
Анализ данных
Линии непрерывного отжига позволяют достичь 0,1–0,3% вариация толщины при этом восстанавливается пластичность стали 95%, утраченная в процессе холодной прокатки.
Оборудование для отжига
- Печи периодического действия для среднего производства
- Линии непрерывного отжига с высокоточными зонами нагрева
- Интегрированные охлаждающие секции для контролируемого формирования микроструктуры
Цитата эксперта:
“Правильный отжиг — важнейший этап холодной прокатки. Он обеспечивает баланс между прочностью, пластичностью и качеством поверхности”. Джон Мэтьюз, инженер-металлург
Шаг 4: Закалка методом прокатки (проход по коже)
Цель
- Улучшает гладкость поверхности.
- Регулирует механические свойства
- Снижает остаточные напряжения
Концепция: Skin-pass
Легкая прокатка (~1–21 тонна на 3 тонны) обеспечивает плоскостность и подготавливает сталь к окончательному покрытию или отделке.
Оборудование
- Прокатные мельницы с регулируемым давлением валков
- Часто интегрируется после линий отжига для непрерывной обработки.
Шаг 5: Финишная обработка поверхности
Очистка и травление
Кислотное травление удаляет оксиды и окалину.
Обеспечивает высокую адгезию при покраске или гальванизации.
Концепция: Качество поверхности
Гладкая поверхность имеет решающее значение для автомобильных панелей и декоративной стали.
Нанесение покрытий и гальванизация
Листы холоднокатаной стали могут быть покрыты цинком, хромом или краской для защиты от коррозии.
Холодная прокатка обеспечивает однородную, гладкую поверхность для лучшего сцепления покрытия.
Шаг 6: Нарезка, раскрой и упаковка.


Прорезка
Рулоны разрезаются на заданные ширины с помощью роторных резаков или линий резки.
Точность предотвращает жалобы клиентов и проблемы, возникающие на последующих этапах производства.
Резка по длине
Листы нарезаются точно по длине для штамповки или изготовления.
Допуск обычно составляет ±0,5 мм.
Упаковка
- Упаковка в защитную пленку
- Стальная обвязка для обеспечения целостности рулона
- Минимизирует повреждения при транспортировке и сохраняет качество поверхности.
Шаг 7: Контроль качества
Измерения толщины и плоскостности
- Лазерные или рентгеновские измерители контролируют толщину в режиме реального времени.
- Плоскостность, измеренная с помощью рольгангов или датчиков
Осмотр поверхности
- Визуальный осмотр на наличие царапин, ям или окалины
- Автоматизированные системы камер обнаруживают дефекты на высоких скоростях
Сравнительный анализ данных
Линии холодных мельниц верхнего уровня достигают >99% бездефектной продукции для листов автомобильного класса.
Шаг 8: Оптимизация процессов и устранение неполадок
Общие проблемы
- Несовпадение катушек
- Поверхностные царапины
- Вариации толщины
- Растрескивание, вызванное закалкой
Стратегии оптимизации
- Регулировка типа смазки и расхода
- Тонкая настройка зазора и натяжения валков
- Используйте профилактическое обслуживание мельничного оборудования
- Тщательно контролируйте коэффициенты уменьшения и график прохождения
Совет эксперта:
“Системы прогнозирующего управления могут уменьшить изменчивость толщины до 40% в современных холодных мельницах.” “ Доктор Мария Чен, инженер-технолог
Шаг 9: Таблица сравнения процессов холодной прокатки
Для лучшего понимания функции каждого этапа и единицы оборудования ниже приводится таблица сравнения основных параметров процесса
| Шаг | Оборудование | Ключевые параметры | Цель | Примечания |
|---|---|---|---|---|
| Подготовка катушки | Выравнивающая машина | Остаточное напряжение <40% | Удалить память катушки | Обеспечивает плавность подачи |
| Обрезка кромок | Машина для разрезания | Ширина кромки ±0,5 мм | Гладкие края катушки | Предотвращает повреждение крена |
| Холодная прокатка | Тандем/Реверсивная мельница | Толщина 200 м/мин, 200 мм — 206 мм, скорость 200 м/мин 0.26 мм, скорость 200 300 м/мин | Уменьшить толщину | Высокая точность и однородность |
| Отжиг | Пакетная/непрерывная печь | Температура 60 — — 700 °C, время выдержки варьируется | Восстановить пластичность | Снимает стресс |
| Кожный проход | Кожа-Пропускная Мельница | 1 — сокращение % | Улучшите плоскостность и поверхность | Готовится к покрытию |
| Поверхностная отделка | Линия травления/покрытия | Шероховатость поверхности Ra <0,2 мкм | Удаление накипи и подготовка покрытия | Необходим для автомобилей/приборов |
| Разрезка и стрижка | Роторный Слиттер/Сдвиг | Ширина ±0,5 мм | Окончательная подготовка к размеру | Спецификация клиента |
Сравнение: холодная и горячая прокатка
| Особенность | Холодная мельница | Горячая Мельница |
|---|---|---|
| Поверхностная отделка | Качественный, ровный | Грубый, окисленный |
| Допуск толщины | ±0,01 — ±0,03 мм ±0,003 мм | ±0.1 (10,5 мм) |
| Сила | Увеличивается за счет наклепа | Ниже |
| Диапазон толщины | 0.2 — мм 6 мм | >6 мм |
| Типичные приложения | Автомобиль, бытовая техника, упаковка | Конструктивная, тяжелая плита |
Шаг 10: Новые технологии в области холодного проката
Искусственный интеллект и автоматизация
- Контроль толщины в реальном времени посредством машинного обучения
- Прогнозирующее обслуживание сокращает время простоя
- Автоматическое обнаружение дефектов для качества поверхности
Высокоточные ролики
- Усиленные валковые покрытия уменьшают износ
- Нанотекстурированные ролики улучшают контроль трения
- Уменьшите количество дефектов на 20 — 30%
Устойчивость
- Рециркуляция воды в системах смазки
- Энергоэффективные печи
- Сокращение химических отходов при травлении
Заключение
Обработка стали для холодных станов это сложная, многоэтапная операция, включающая точное оборудование, тщательное планирование и квалифицированное выполнение. От подготовки и прокатки рулонов до отжига, прохождения кожи, отделки поверхности и окончательной упаковки, каждый шаг играет решающую роль в достижении высококачественные, точные по размерам и механически надежные стальные листы.
Современные холодные мельницы интегрируют передовые технологии, прогнозирующий контроль и опыт процессов для удовлетворения строгих требований пользователей автомобильной, бытовой и промышленной стали. Понимание этого ключевые шаги, оборудование и технологические инновации обеспечивает производителям производство стали, которая постоянно соответствует жестким допускам, отличному качеству поверхности и превосходным характеристикам.
Часто задаваемые вопросы
1. Почему для некоторых сталей предпочтительнее холодная прокатка?
Он обеспечивает превосходную поверхность, более жесткие допуски и повышенную прочность за счет наклепа.
2. Какое оборудование необходимо для работы на холоднокатаных мельницах?
Выравнивающие машины, тандемные/реверсивные станы, линии отжига, скин-пропускные станы, травильные линии и оборудование для продольной резки/срезания.
3. Как отжиг влияет на свойства стали?
Он восстанавливает пластичность, снимает внутренние напряжения и готовит сталь к формованию или нанесению покрытия.
4. В чем разница между тандемными и реверсивными прокатными становами?
Тандемные мельницы быстрые и объемные; реверсивные мельницы позволяют точно контролировать производство специальной продукции.
5. Как поддерживается качество поверхности в прокатных становах холодного проката?
Смазка, правильное выравнивание валков, прокатка через кожу и травление удаляют окалину и царапины.
6. Может ли холодная прокатка улучшить механические свойства?
Да, закалка, закалка и отжиг оптимизируют прочность, пластичность и однородность.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе! 🚀
 Russian
 English
 Arabic
 Spanish
 French