
Transformation de l'acier pour les applications en laminoir à froid : étapes clés et aperçu des équipements
Transformation de l'acier pour les applications en laminoir à froid : étapes clés et aperçu des équipements
La précision, la qualité de surface et les performances mécaniques sont essentielles dans la production moderne d'acier. Contrairement au laminage à chaud, transformation de l'acier pour les applications de laminoir à froid produit des tôles d'acier présentant des tolérances d'épaisseur extrêmement serrées, une planéité supérieure et des propriétés mécaniques améliorées.
Des panneaux automobiles aux boîtiers d'appareils électroménagers en passant par les emballages de haute précision, l'acier laminé à froid est indispensable. Sa production repose sur des procédés rigoureusement contrôlés qui transforment les bobines laminées à chaud en tôles prêtes à l'emploi industriel.
Selon les Association mondiale de l'acier, l'acier laminé à froid représente plus de 20% de production mondiale d'acier plat, ce qui reflète sa grande valeur dans les applications de précision. Cet article explore toutes les étapes clés, les machines et les concepts qui rendent le traitement par broyage à froid efficace, précis et fiable.
Table des matières
Points clés à retenir
- Aperçu complet de transformation de l'acier pour les applications de laminoir à froid
- Description détaillée des étapes, de la préparation de la bobine à l'emballage final
- Explication détaillée de tous les équipements concernés : machines de nivellement, laminoirs à froid, lignes de recuit, laminoirs de finition.
- Analyse conceptuelle : taux de réduction, écrouissage, état de surface, ductilité
- Comparaisons étayées par des données du traitement à froid et à chaud
- Avis d'experts et références industrielles
- FAQ avec des questions rédigées dans un style conversationnel et optimisées pour la recherche Google
Étape 1 : Préparation de la bobine
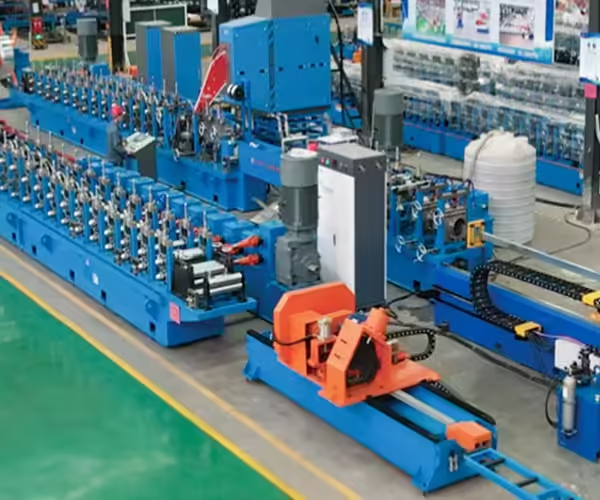
Déroulement et nivellement
Les bobines d'acier sont déroulées et aplaties pour éliminer la courbure et les contraintes.
Matériel utilisé : Machines à égaliser les bobines, dérouleurs.
Concept : Mémoire à bobine
L'effet mémoire de bobine désigne la tendance de l'acier à conserver sa forme courbée après enroulement. Un nivellement correct assure une alimentation régulière dans le laminoir à froid, évitant ainsi les défauts d'alignement, les plis et les dommages aux cylindres.
Analyse des données
- La réduction des contraintes résiduelles après nivellement peut dépasser 60%, améliorant ainsi la durée de vie des rouleaux en aval et l'uniformité des feuilles.
Découpe des bords
Les bords sont coupés à l'aide de machines de refendage à grande vitesse ou de machines de découpe de précision.
Assure une entrée de bobine en douceur et prévient les défauts de bord lors du roulage.
Concept : Qualité des bords
Une qualité de coupe élevée améliore directement :
- Finition de surface
- Durée de vie du rouleau
- Précision dimensionnelle des feuilles finales
Étape 2 : Laminage à froid

Planification des laissez-passer
L'épaisseur de l'acier est réduite par de multiples passes dans des laminoirs en tandem ou réversibles.
Le nombre de passages et la réduction par passage sont calculés avec précision.
Concept : Taux de réduction
Rapport de réduction = (Épaisseur initiale − Épaisseur finale) / Épaisseur initiale
Des taux de réduction élevés améliorent la résistance mais risquent d'entraîner un écrouissage excessif.
Exemple de données
- Acier doux (0,2% carbone) : réduction typique par passe ~15–20%
- Précision de l'épaisseur finale : ±0,01–0,03 mm
Équipement de broyage à froid
Broyeurs à froid tandem
- Plusieurs bancs de laminage en séquence pour un débit élevé
- Capable de produire 2–6 mm feuilles à 200–300 m/min
- Idéal pour les aciers de qualité automobile
Inversion des broyeurs à froid
- Support unique avec sens de roulement réversible
- Adaptable aux produits spécialisés
- Permet une réduction contrôlée pour les applications sensibles à l'épaisseur
Lubrification lors du laminage à froid
Les lubrifiants réduisent la friction entre les rouleaux et l'acier.
Ils dissipent également la chaleur et préviennent les rayures.
Concept : Film lubrifiant
Un film mince et uniforme assure une épaisseur constante et protège à la fois les rouleaux et la surface de l'acier.
Étape 3 : Recuit
Objectif du recuit
Le laminage à froid augmente la dureté et réduit la ductilité. Le recuit restaure la ductilité et élimine les contraintes internes.
Types de recuit
- Recuit par lots : Chauffage lent et uniforme ; idéal pour les petites séries ou les aciers spéciaux.
- Recuit continu : Débit élevé ; contrôle précis de la température pour l’acier automobile ou électroménager
Analyse des données
Les lignes de recuit continu permettent d'obtenir Variation d'épaisseur TP3T de 0,1 à 0,31 tout en restaurant la ductilité du 95% perdue lors du laminage à froid.
Équipement de recuit
- Fours discontinus pour production moyenne
- Lignes de recuit continu avec zones de chauffage de haute précision
- Sections de refroidissement intégrées pour la formation contrôlée de la microstructure
Citation d'expert :
“ Un recuit approprié est l’étape la plus critique du laminage à froid. Il permet d’équilibrer la résistance, la ductilité et la qualité de surface. ” John Matthews, ingénieur métallurgiste
Étape 4 : Roulage de trempe (passage de la peau)
But
- Améliore la douceur de la surface
- Ajuste les propriétés mécaniques
- Réduit les contraintes résiduelles
Concept : Passage cutané
Un léger laminage (~1–2%) assure la planéité et prépare l'acier pour le revêtement ou la finition finale.
Équipement
- Broyeurs à passage cutané avec pression de rouleau réglable
- Souvent intégrées après les lignes de recuit pour le traitement en continu
Étape 5 : Finition de surface
Nettoyage et décapage
Le décapage acide élimine les oxydes et la calamine.
Assure une forte adhérence pour la peinture ou la galvanisation.
Concept : Qualité de surface
La régularité de la surface est essentielle pour les panneaux automobiles et l'acier décoratif.
Revêtement et galvanisation
Les tôles d'acier laminées à froid peuvent être revêtues de zinc, de chrome ou de peinture pour les protéger de la corrosion.
Le laminage à froid garantit une surface uniforme et lisse pour une meilleure adhérence du revêtement.
Étape 6 : Découpe, refente et emballage


Déchirure
Les bobines sont découpées en largeurs spécifiées à l'aide de refendeuses rotatives ou de lignes de cisaillement.
La précision permet d'éviter les plaintes des clients et les problèmes de formage en aval.
Cisaillement à longueur
Les feuilles sont découpées à des longueurs exactes pour l'estampage ou la fabrication.
Tolérance typique ±0,5 mm.
Conditionnement
- Emballage avec film protecteur
- Cerclage en acier pour maintenir l'intégrité de la bobine
- Minimise les dommages de transport et préserve l'état de surface
Étape 7 : Contrôle de la qualité
Mesures d'épaisseur et de planéité
- Des jauges laser ou à rayons X surveillent l'épaisseur en temps réel
- Planéité mesurée à l'aide de tables à rouleaux ou de capteurs
Inspection de surface
- Inspection visuelle des rayures, des creux ou de la balance
- Les systèmes de caméras automatisés détectent les défauts à grande vitesse
Analyse comparative des données
Les lignes de broyeur à froid de premier niveau atteignent une sortie sans défaut > 991TP3 T pour les tôles de qualité automobile.
Étape 8 : Optimisation et dépannage des processus
Défis communs
- Désalignement de la bobine
- Éraflures superficielles
- Variations d'épaisseur
- Fissuration induite par l'écrouissage
Stratégies d'optimisation
- Ajuster le type et le débit de lubrification
- Écartement et tension du rouleau de réglage fin
- Utilisez la maintenance prédictive sur les équipements de l'usine
- Surveillez attentivement les taux de réduction et le calendrier des passes
Conseil d'expert :
“Les systèmes de contrôle prédictifs peuvent réduire la variabilité de l'épaisseur jusqu'à 401TP3 T dans les broyeurs à froid modernes. Dr Maria Chen, ingénieur de processus
Étape 9 : Tableau comparatif des procédés de broyage à froid
Pour mieux comprendre la fonction de chaque étape et pièce d'équipement, un tableau comparatif des paramètres clés du procédé est fourni ci-dessous :
| Étape | Équipement | Paramètres clés | But | Notes |
|---|---|---|---|---|
| Préparation de bobine | Machine de nivellement | Stress résiduel <40% | Supprimer la mémoire de la bobine | Assure une alimentation fluide |
| Découpe des bords | Machine à refendre | Largeur des bords ±0,5 mm | Bords de bobine lisses | Empêche les dommages causés par le roulis |
| Laminage à froid | Moulin tandem/inversant | Épaisseur 26 mm, vitesse 200 m/min 0. | Réduire l'épaisseur | Haute précision et uniformité |
| Recuit | Lot/Fourneau continu | Temp 600 100 °C, le temps de séjour varie | Restaurer la ductilité | Soulage le stress |
| Skin-Pass | Moulin Skin-Pass | 1 Réduction % | Améliorer la planéité & la surface | Se prépare pour le revêtement |
| Finition de surface | Ligne de décapage/revêtement | Rugosité de surface Ra <0,2 µm | Préparation de l'élimination et du revêtement des écailles | Essentiel pour l'automobile/l'appareil |
| Fente et cisaillement | Fendeuse rotative/cisaillement | Largeur ±0,5 mm | Préparation de taille finale | Spécification client |
Comparaison : Traitement à froid vs. Traitement à chaud
| Fonctionnalité | Moulin à froid | Moulin à chaud |
|---|---|---|
| Finition de surface | De haute qualité, lisse | Rugueux, oxydé |
| Tolérance d'épaisseur | ±0,010,03 mm | ±0.10,5 mm |
| Force | Augmenté en raison de l'écrouissage | Inférieur |
| Gamme Épaisseur | 0,26 mm | >6 mm |
| Applications typiques | Automobile, appareil, emballage | Structurel, plaque lourde |
Étape 10 : Technologies émergentes dans les applications de laminage à froid
IA et automatisation
- Contrôle d'épaisseur en temps réel via l'apprentissage automatique
- La maintenance prédictive réduit les temps d'arrêt
- Détection automatique des défauts pour la qualité de la surface
Rouleaux de haute précision
- Les revêtements de rouleau améliorés réduisent l'usure
- Les rouleaux nanotexturés améliorent le contrôle de la friction
- Réduire les défauts de 20030%
Durabilité
- Recyclage de l'eau dans les systèmes de lubrification
- Fours économes en énergie
- Réduction des déchets chimiques dans le décapage
Conclusion
Traitement de l'acier pour les applications de broyage à froid est une opération complexe en plusieurs étapes impliquant un équipement précis, une planification minutieuse et une exécution compétente, De la préparation et du laminage de bobines au recuit, en passant par le skin-passing, la finition de surface et l'emballage final, chaque étape joue un rôle crucial dans la réalisation tôles d'acier de haute qualité, dimensionnellement précises et mécaniquement fiables.
Les moulins à froid modernes intègrent une technologie avancée, une commande prédictive et une expertise en matière de processus pour répondre aux exigences rigoureuses des utilisateurs d'automobiles, d'appareils électroménagers et d'acier industriel. Comprendre ces étapes clés, innovations en matière d’équipement et de processus assure que les fabricants produisent de l'acier qui répond systématiquement aux tolérances serrées, à une excellente qualité de surface et à des performances supérieures.
FAQ
1. Pourquoi le laminage à froid est-il préféré pour certains aciers ?
Il produit une finition de surface supérieure, des tolérances plus serrées et une résistance accrue grâce à l'écrouissage.
2. Quel équipement est essentiel pour les applications de laminage à froid ?
Machines de nivellement, broyeurs tandem/inversants, lignes de recuit, broyeurs à passage cutané, lignes de décapage et équipements de refendage/cisaillement.
3. Comment le recuit affecte-t-il les propriétés de l'acier ?
Il restaure la ductilité, soulage les contraintes internes et prépare l'acier pour le formage ou le revêtement.
4. Quelle est la différence entre les broyeurs en tandem et les broyeurs réversibles ?
Les broyeurs tandem sont rapides et à grand volume ; les broyeurs à recul permettent un contrôle précis des produits spécialisés.
5. Comment la qualité de surface est-elle maintenue dans les laminoirs à froid ?
La lubrification, l'alignement correct des rouleaux, le roulement par skin-pass et le décapage éliminent l'échelle et les rayures.
6. Le laminage à froid peut-il améliorer les propriétés mécaniques ?
Oui, le durcissement, le laminage de trempe et le recuit optimisent la résistance, la ductilité et l'uniformité.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons à innover et à façonner l’avenir de la fabrication intelligente — ensemble ! 🚀
 French
 English
 Arabic
 Russian
 Spanish