
Procesamiento de acero para aplicaciones de laminación en frío: pasos clave y conocimientos sobre equipos
Procesamiento de acero para aplicaciones de laminación en frío: pasos clave y conocimientos sobre equipos
La precisión, la calidad superficial y el rendimiento mecánico son fundamentales en la producción moderna de acero. A diferencia del laminado en caliente, Procesamiento de acero para aplicaciones de laminación en frío Produce láminas de acero con tolerancias de espesor extremadamente estrictas, planitud superior y propiedades mecánicas mejoradas.
Desde paneles de automóviles hasta carrocerías de electrodomésticos y acero para embalajes de alta precisión, el acero laminado en frío es indispensable. Su producción implica procesos altamente controlados que transforman las bobinas laminadas en caliente en láminas listas para su uso industrial.
Según el Asociación Mundial del Acero, El acero laminado en frío representa más de 20% de producción mundial de acero plano, lo que refleja su alto valor en aplicaciones de precisión. Este artículo explora todos los pasos clave, maquinaria y conceptos que hacen que el procesamiento en frío sea eficiente, preciso y confiable.
Tabla de contenido
Conclusiones clave
- Visión general completa de Procesamiento de acero para aplicaciones de laminación en frío
- Desglose paso a paso desde la preparación de la bobina hasta el embalaje final
- Explicación detallada de todos los equipos relevantes: máquinas de nivelación, laminadores en frío, líneas de recocido, laminadores skin-pass
- Análisis conceptual: relaciones de reducción, endurecimiento por deformación, acabado superficial, ductilidad
- Comparaciones respaldadas por datos del procesamiento en frío y en caliente
- Opiniones de expertos y benchmarks industriales
- Sección de preguntas frecuentes con preguntas conversacionales y fáciles de buscar en Google
Paso 1: Preparación de la bobina
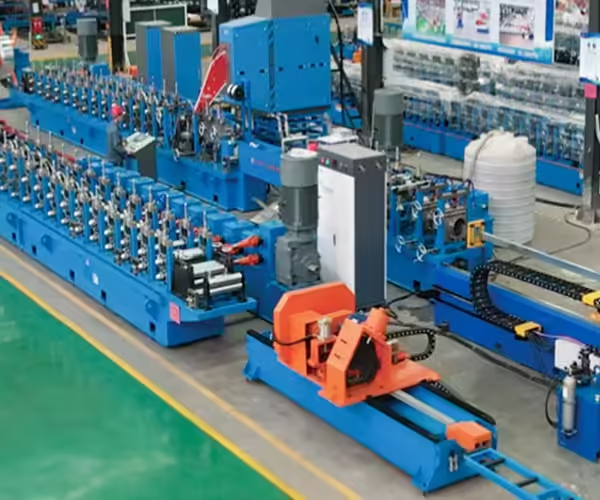
Desenrollado y nivelación
Las bobinas de acero se desenrollan y se aplanan para eliminar la curvatura y las tensiones.
Equipo utilizado: Maquinas niveladoras de bobinas, desenrolladoras.
Concepto: Memoria de bobina
La memoria de la bobina es la tendencia del acero a conservar su forma curvada tras el bobinado. Una nivelación adecuada garantiza una alimentación uniforme al laminador en frío, evitando desalineaciones, arrugas o daños en los rodillos.
Perspectiva de datos
- La reducción de tensión residual después de la nivelación puede superar 60%, mejorando la vida útil del rollo posterior y la uniformidad de la hoja.
Recorte de bordes
Los bordes se recortan mediante máquinas cortadoras de alta velocidad o de precisión.
Garantiza una entrada suave de la bobina y evita bordes defectuosos durante el laminado.
Concepto: Calidad del borde
La alta calidad del borde mejora directamente:
- Acabado superficial
- Vida útil del rollo
- Precisión dimensional de las láminas finales
Paso 2: Laminado en frío

Programación de pases
El acero se reduce en espesor mediante múltiples pasadas en trenes de laminación en tándem o reversibles.
El número de pasadas y la reducción por pasada se calculan cuidadosamente.
Concepto: Relación de reducción
Relación de reducción = (Espesor inicial − Espesor final) / Espesor inicial
Las relaciones de reducción altas mejoran la resistencia pero corren el riesgo de un endurecimiento excesivo.
Ejemplo de datos
- Acero dulce (carbono 0,2%): reducción típica por pasada ~15–20%
- Precisión del espesor final: ±0,01–0,03 mm
Equipo de laminación en frío
Molinos en frío en tándem
- Múltiples cajas de laminación en secuencia para un alto rendimiento
- Capaz de producir 2–6 milímetros láminas a 200–300 m/min
- Ideal para aceros de grado automotriz.
Molinos de frío reversibles
- Soporte individual con dirección de rodadura reversible
- Flexible para productos especiales
- Permite una reducción controlada para aplicaciones sensibles al espesor.
Lubricación en laminación en frío
Los lubricantes reducen la fricción entre los rodillos y el acero.
También disipan el calor y evitan arañazos.
Concepto: Película lubricante
Una película fina y uniforme garantiza un espesor constante y protege tanto los rollos como la superficie de acero.
Paso 3: Recocido
Propósito del recocido
El laminado en frío aumenta la dureza y reduce la ductilidad. El recocido restaura la ductilidad y alivia las tensiones internas.
Tipos de recocido
- Recocido por lotes: Calentamiento lento y uniforme; ideal para aceros especiales o de lotes pequeños
- Recocido continuo: Alto rendimiento; control preciso de temperatura para acero de automóviles o electrodomésticos
Perspectiva de datos
Las líneas de recocido continuo pueden lograr Variación de espesor TP3T de 0,1 a 0,31 mientras se restaura la ductilidad 95% perdida durante el laminado en frío.
Equipo de recocido
- Hornos discontinuos para producción media
- Líneas de recocido continuo con zonas de calentamiento de alta precisión
- Secciones de enfriamiento integradas para la formación controlada de microestructuras
Cita de experto:
“El recocido adecuado es el paso más crítico en el proceso de laminación en frío. Equilibra la resistencia, la ductilidad y la calidad superficial. John Matthews, ingeniero metalúrgico
Paso 4: Rodamiento de temple (Skin-Pass)
Objetivo
- Mejora la suavidad de la superficie.
- Ajusta las propiedades mecánicas
- Reduce las tensiones residuales
Concepto: Skin-Pass
Un laminado ligero (~1–2%) garantiza la planitud y prepara el acero para el recubrimiento o acabado final.
Equipo
- Molinos de paso de piel con presión de rodillos ajustable
- A menudo se integra después de las líneas de recocido para el procesamiento continuo.
Paso 5: Acabado de la superficie
Limpieza y decapado
El decapado ácido elimina óxidos y cascarilla de laminación.
Asegura una alta adherencia para pintar o galvanizar.
Concepto: Calidad de la superficie
La suavidad de la superficie es esencial para los paneles de automóviles y el acero decorativo.
Recubrimiento y galvanizado
Las láminas de acero laminadas en frío pueden recubrirse con zinc, cromo o pintura para brindar resistencia a la corrosión.
El procesamiento en molino en frío garantiza una superficie uniforme y lisa para la adherencia del recubrimiento.
Paso 6: corte, rebanado y empaquetado


Corte longitudinal
Las bobinas se cortan según las especificaciones de ancho utilizando cortadoras rotatorias o líneas de corte.
La precisión evita quejas de los clientes y problemas de conformado posteriores.
Corte a medida
Las láminas se cortan a longitudes exactas para estampar o fabricar.
Tolerancia típica ±0,5 mm.
Embalaje
- Envolver con film protector
- Flejes de acero para mantener la integridad de la bobina
- Minimiza los daños durante el transporte y preserva el acabado de la superficie.
Paso 7: Control de calidad
Mediciones de espesor y planitud
- Los medidores láser o de rayos X monitorean el espesor en tiempo real
- Planitud medida mediante mesas de rodillos o sensores
Inspección de superficie
- Inspección visual para detectar rayones, picaduras o sarro.
- Los sistemas de cámaras automatizados detectan defectos a alta velocidad
Punto de referencia de datos
Las líneas de laminación en frío de primer nivel logran una producción sin defectos >99% para láminas de calidad automotriz.
Paso 8: Optimización de procesos y resolución de problemas
Desafíos comunes
- Desalineación de la bobina
- Arañazos superficiales
- Variaciones de espesor
- Agrietamiento inducido por endurecimiento por trabajo
Estrategias de optimización
- Ajustar el tipo y el flujo de lubricación
- Ajuste fino de la separación y la tensión del rodillo
- Utilice el mantenimiento predictivo en los equipos del molino
- Vigile cuidadosamente los índices de reducción y el cronograma de aprobación
Consejo del experto:
“Los sistemas de control predictivo pueden reducir la variabilidad del espesor hasta en 40% en los laminadores en frío modernos”. Dra. Maria Chen, Ingeniera de Procesos
Paso 9: Tabla comparativa del proceso de laminación en frío
Para comprender mejor la función de cada paso y equipo, a continuación se proporciona una tabla comparativa de los parámetros clave del proceso:
| Paso | Equipo | Parámetros clave | Objetivo | Notas |
|---|---|---|---|---|
| Preparación de la bobina | Máquina niveladora | Tensión residual <40% | Eliminar la memoria de la bobina | Garantiza una alimentación suave |
| Recorte de bordes | Máquina cortadora | Ancho del borde ±0,5 mm | Bordes de bobina lisos | Previene daños en el rollo |
| Laminación en frío | Molino tándem/reversible | Espesor 0,2–6 mm, velocidad 200–300 m/min | Reducir el espesor | Alta precisión y uniformidad |
| Recocido | Horno discontinuo/continuo | Temperatura 600–700 °C, el tiempo de permanencia varía | Restaurar la ductilidad | Alivia el estrés |
| Pase de piel | Molino Skin-Pass | Reducción de 1–2% | Mejorar la planitud y la superficie | Se prepara para el recubrimiento |
| Acabado de la superficie | Línea de decapado/recubrimiento | Rugosidad superficial Ra <0,2 µm | Eliminación de incrustaciones y preparación del revestimiento | Esencial para automoción/electrodomésticos |
| Corte y cizallamiento | Cortadora rotativa / cizalla | Ancho ±0,5 mm | Preparación del tamaño final | Especificación del cliente |
Comparación: procesamiento en frío vs. en caliente
| Característica | Molino en frío | Molino en caliente |
|---|---|---|
| Acabado de la superficie | De alta calidad, suave | Rugoso, oxidado |
| Tolerancia de espesor | ±0,01–0,03 mm | ±0,1–0,5 mm |
| Fortaleza | Aumentado debido al endurecimiento del trabajo | Más bajo |
| Rango de espesor | 0,2–6 mm | >6 milímetros |
| Aplicaciones típicas | Automoción, electrodomésticos, embalajes | Chapa estructural gruesa |
Paso 10: Tecnologías emergentes en aplicaciones de laminación en frío
IA y automatización
- Control de espesor en tiempo real mediante aprendizaje automático
- El mantenimiento predictivo reduce el tiempo de inactividad
- Detección automática de defectos para la calidad de la superficie
Rodillos de alta precisión
- Los recubrimientos de rodillos mejorados reducen el desgaste
- Los rodillos nanotexturizados mejoran el control de la fricción
- Reducir los defectos en un 20–30%
Sostenibilidad
- Reciclaje de agua en sistemas de lubricación
- Hornos de bajo consumo energético
- Reducción de residuos químicos en el decapado
Conclusión
Procesamiento de acero para aplicaciones de laminación en frío Es una operación compleja de varios pasos que requiere equipo preciso, una planificación minuciosa y una ejecución experta. Desde la preparación y el laminado de las bobinas hasta el recocido, el skin-passing, el acabado superficial y el embalaje final, cada paso desempeña un papel crucial para lograr... Láminas de acero de alta calidad, dimensionalmente precisas y mecánicamente confiables.
Los laminadores en frío modernos integran tecnología avanzada, control predictivo y experiencia en procesos para satisfacer las rigurosas demandas de los usuarios de acero en las industrias automotriz, de electrodomésticos y de la industria. Comprender estas... pasos clave, equipos e innovaciones de procesos garantiza que los fabricantes produzcan acero que cumpla constantemente con tolerancias estrictas, excelente calidad de superficie y un rendimiento superior.
Preguntas frecuentes
1. ¿Por qué se prefiere el laminado en frío para ciertos aceros?
Produce un acabado superficial superior, tolerancias más estrictas y mayor resistencia a través del endurecimiento por trabajo.
2. ¿Qué equipo es esencial para las aplicaciones de laminado en frío?
Máquinas niveladoras, laminadores tándem/inversores, líneas de recocido, laminadores skin-pass, líneas de decapado y equipos de corte longitudinal/cizallamiento.
3. ¿Cómo afecta el recocido a las propiedades del acero?
Restaura la ductilidad, alivia la tensión interna y prepara el acero para el conformado o recubrimiento.
4. ¿Cuál es la diferencia entre los molinos tándem y los molinos reversibles?
Los molinos tándem son rápidos y de gran volumen; los molinos reversibles permiten un control preciso para productos especiales.
5. ¿Cómo se mantiene la calidad de la superficie en los laminadores en frío?
La lubricación, la alineación adecuada de los rodillos, el laminado superficial y el decapado eliminan las incrustaciones y los rayones.
6. ¿Puede el procesamiento en frío mejorar las propiedades mecánicas?
Sí, el endurecimiento por trabajo, el laminado de temple y el recocido optimizan la resistencia, la ductilidad y la uniformidad.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡Sigamos innovando y dando forma al futuro de la fabricación inteligente, juntos! 🚀
 Spanish
 English
 Arabic
 Russian
 French