
Cómo controlar las tolerancias en perfiles conformados en rollo
Tabla de contenido
Introducción

Producir un perfil metálico que se vea correcto no es lo mismo que producir uno que se ajuste consistentemente a su dibujo. El ancho, la altura, la posición de la brida, el ángulo de curvatura, la ubicación del orificio, la rectitud, el giro, la longitud de corte y otras dimensiones pueden afectar si un componente formado en rollo encaja correctamente en un conjunto más grande.
Controlando tolerancia al conformado por rodillos por lo tanto, requiere más que realizar ajustes finales en el último soporte del rodillo. La precisión dimensional está influenciada por el proceso de fabricación completo, incluido el material entrante, el ancho de la tira, la nivelación, la alineación de entrada, el diseño de herramientas, los espacios entre rodillos, el estado del eje, el punzonado, el resorte, el enderezamiento, el corte y los métodos de medición.
El enfoque más eficaz es definir qué dimensiones son funcionalmente importantes antes de que comience la producción y luego controlar los procesos que influyen en esas dimensiones. Intentar mantener cada característica en una tolerancia innecesariamente restrictiva puede complicar las herramientas y la configuración sin mejorar la función real del componente.
Por lo tanto, para los fabricantes que producen perfiles estructurales e industriales largos, el control de tolerancia debe comenzar con el estirado terminado y continuar durante toda la línea de perfilado.
¿qué es la tolerancia al conformado por rollo?
La tolerancia al perfilado define la variación dimensional aceptable entre el perfil fabricado y su diseño especificado.
Un dibujo puede identificar requisitos para:
- ancho total,
- altura total,
- ancho de brida,
- ancho de la red,
- ángulo de curvatura,
- radio de curvatura,
- poziția grozavă,
- espaciarea ranurelor,
- ticălos,
- camber,
- girar,
- y longitud terminada.
No todas estas dimensiones se comportan de la misma manera durante el perfilado.
Algunas dimensiones se establecen directamente mediante la geometría del rodillo. Otros están fuertemente influenciados por el material elástico. Las posiciones de los agujeros pueden depender de la servoalimentación y el posterior conformado. La rectitud puede depender de la tensión residual y la corrección final. La longitud terminada puede estar determinada por el sistema de medición y corte en lugar de por los propios rodillos de formación.
Por esta razón, la tolerancia al conformado por rodillos debe considerarse como una colección de controles dimensionales diferentes en lugar de un valor de precisión universal para todo el componente.
Por qué se debe definir la tolerancia a partir de la solicitud finalizada
Una tolerancia útil comienza con la comprensión de cómo se utilizará el componente.
Considere un canal estructural que debe encajar entre dos componentes coincidentes. Su ancho total puede ser más importante que una dimensión superficial no funcional.
Un perfil de montaje puede depender en gran medida de la posición del orificio porque los sujetadores deben alinearse con otro componente.
Un perfil de moldura decorativa puede poner mayor énfasis en la geometría de la superficie visible.
Un componente de encofrado de acero puede requerir características de conexión y borde repetibles para que varios paneles encajen durante el ensamblaje.
Estos ejemplos muestran por qué especificar una tolerancia extremadamente estricta en todas las dimensiones no necesariamente produce un mejor componente.
En cambio, los dibujos deberían identificar:
Dimensiones críticas
Características que afectan directamente el ensamblaje, función o interfaz con otros componentes.
Dimensiones secundarias
Características que necesitan una coherencia razonable pero que no requieren el mismo grado de control.
Dimensiones de referencia
Las mediciones proporcionaron principalmente para la comprensión del diseño más que para la aceptación directa de la fabricación.
El proceso de perfilado puede entonces diseñarse en torno a las dimensiones que realmente importan.
Por qué las tolerancias de formación de rollos no son idénticas para todos los perfiles
Dos perfiles producidos en máquinas similares pueden tener un comportamiento de tolerancia muy diferente.
Un canal simétrico simple contiene menos variables geométricas que un perfil asimétrico profundo con varias curvas, labios de retorno, características perforadas y espesor del material cambiante.
El número y la ubicación de las curvas influyen en cómo se acumula la deformación.
La resistencia del material afecta la recuperación elástica.
Las bridas largas pueden responder de manera diferente a las bridas cortas.
Los perfiles asimétricos pueden desarrollar una tensión longitudinal desigual.
Perforar cerca de una curva puede influir tanto en la forma del agujero como en la geometría circundante.
Los especialistas de la industria como Dahlstrom Roll Form señalan que la tolerancia alcanzable al conformado por rodillo depende de factores que incluyen herramientas, número de pasadas, número de curvaturas, características del material, geometría del perfil y dónde se miden las dimensiones.
Esto significa que la tolerancia debe evaluarse para la pieza real en lugar de copiarse de una especificación de máquina genérica.
Comience con un dibujo de sección cruzada completamente definido
El control de tolerancia se vuelve difícil cuando el dibujo del perfil terminado está incompleto.
Antes de comenzar el diseño de herramientas, el dibujo debe identificar claramente:
- material,
- grosor nominal,
- dimensiuni de profil,
- angulos de curvare,
- radio de curvatura,
- caracteristici punzate,
- dimensiuni critice,
- datum sau puncte de referință,
- longitud terminada,
- y requisitos dimensionales aplicables.
También es importante evitar dimensiones conflictivas.
Si varias dimensiones describen la misma geometría desde diferentes puntos de referencia, pequeñas variaciones pueden hacer matemáticamente imposible que cada valor permanezca en su dimensión nominal simultáneamente.
Por tanto, el dibujo debería establecer una jerarquía dimensional lógica.
Roll-Kraft guía de diseño de encofrado en rollo de manera similar, comienza con la sección transversal terminada, la información del material, los requisitos de la máquina y las tolerancias especificadas antes de que se desarrollen el patrón de flores y las herramientas.
Elija el dato de medición correcto
Una de las partes del control de tolerancia que más se pasa por alto es decidir dónde comienzan las mediciones.
Supongamos que un perfil de canal tiene una red y dos bridas.
¿Debería medirse el ancho de la brida:
- ¿desde el exterior de la curva?
- ¿desde el punto tangente?
- ¿desde la esquina interior?
- ¿desde la línea central del perfil?
Diferentes métodos pueden producir resultados diferentes incluso en el mismo componente físico.
Por lo tanto, un proceso de inspección repetible requiere datos claramente definidos.
El dibujo de producción, el diseño de herramientas y el método de control de calidad deben utilizar puntos de referencia compatibles.
Esto se vuelve especialmente importante para perfiles complejos que contienen múltiples curvaturas.
Si la ingeniería mide desde una superficie mientras que la producción mide desde otra, pueden ocurrir aparentes desacuerdos dimensionales incluso cuando la pieza real no ha cambiado.
El espesor del material es una fuente importante de variación dimensional
Las herramientas de perfilado entran en contacto con el material según un rango de espesor esperado.
Cuando cambia el grosor, también cambia la relación entre las herramientas superiores e inferiores.
Incluso cuando cada bobina está dentro de las especificaciones de material permitidas, la variación normal del espesor puede influir:
- contacto con rollo,
- radio de curvatura,
- ángulo terminado,
- ancho de perfil,
- altura del perfil,
- y primavera.
Esta es la razón por la que las tolerancias de perfil extremadamente restrictivas pueden resultar difíciles cuando el propio material entrante tiene un rango de espesor relativamente amplio.
Por lo tanto, el diseño de herramientas debe considerar la especificación real del material en lugar de solo el espesor nominal que se muestra en un dibujo básico.
La inspección de materiales entrantes puede ayudar a identificar si un cambio dimensional se origina en la máquina perfiladora o en una condición diferente de la bobina.
La resistencia al rendimiento y el Springback afectan la precisión de las curvas
Después de que el metal pasa a través de un rodillo formador, naturalmente intenta recuperar parte de la deformación impuesta.
Esta recuperación elástica se conoce como springback.
Por lo tanto, un material con diferentes propiedades mecánicas puede dejar el mismo rodillo en ángulos finales ligeramente diferentes.
El efecto puede hacerse visible en:
- angul bridului,
- geometrie de corner,
- ancho total del perfil,
- y altura de la sección final.
Las herramientas pueden compensar el retroceso esperado mediante un sobreformado y una calibración controlados.
Sin embargo, la compensación debe basarse en la gama de materiales real.
Si la producción cambia de un grado de acero a otro sin revisar el comportamiento de conformado, las dimensiones previamente estables pueden cambiar.
Esta es una de las razones por las que se deben comunicar la calidad del material y las propiedades mecánicas antes de diseñar el rodillo.
El ancho de la tira influye en toda la sección transversal
El ancho de la tira es otra variable de entrada crítica.
En última instancia, la tira plana proporciona todo el material necesario para crear la sección transversal terminada.
Si cambia el ancho de la tira, también pueden cambiar una o más dimensiones de brida o alma terminada.
Para perfiles simétricos, la variación puede aparecer en ambos lados.
Para secciones asimétricas, puede concentrarse en una brida particular dependiendo de cómo las herramientas hagan referencia y guíen el material.
Por lo tanto, el cálculo correcto del ancho de la tira es una parte importante del diseño de herramientas.
El proceso de corte también debe mantener un ancho de tira y una calidad de borde constantes durante la producción.
Cuando un perfil desarrolla repentinamente una variación dimensional, verificar el ancho de la tira sin procesar puede evitar ajustes innecesarios de los rodillos.
La alineación de entrada establece la posición inicial
La tira debe entrar en la primera pasada de formación en la posición lateral correcta.
Las guías de entrada establecen esta referencia.
Si la tira entra descentrada, las herramientas pueden comenzar a formar un lado de manera diferente al otro.
El resultado final puede incluir:
- dimensiuni desigale ale brilei,
- giro de perfil,
- camber,
- posiciones de curvatura desplazadas,
- o geometría inestable.
Roll-Kraft identifica específicamente la configuración adecuada de la guía de entrada como importante para mantener una geometría de perfil consistente y resultados repetibles.
Sus guía de entrada orientación técnica explica que la alineación incorrecta de la entrada puede contribuir a problemas de torsión, inclinación, relacionados con rebabas y problemas dimensionales.
Esta es la razón por la que el primer paso para solucionar problemas de una dimensión cambiante de la brida no debería ser ajustar automáticamente el soporte de rodillo final.
La tira debe confirmarse primero en su posición de referencia original.
El diseño de herramientas determina cómo se desarrolla la precisión dimensional
Las herramientas definen cómo evoluciona la sección transversal de un soporte al siguiente.
Cada pasada debe controlar una porción específica de la deformación total.
Si se fuerzan demasiadas curvas simultáneamente, el material puede moverse de forma impredecible.
Si la progresión de la curvatura está mal equilibrada, las tensiones longitudinales pueden alterar la rectitud y la geometría general.
Un patrón floral bien diseñado permite que las dimensiones críticas se desarrollen progresivamente manteniendo un control suficiente sobre las posiciones de flexión y el movimiento del material.
Por tanto, el número de rodales de formación afecta al potencial de tolerancia.
Más pasadas de conformado pueden permitir dividir la deformación en etapas más pequeñas cuando el perfil lo requiere, aunque simplemente agregar soportes innecesarios no garantiza una mayor precisión.
El número correcto depende de la complejidad del perfil, el material, el espesor, la geometría de curvatura y los requisitos de acabado.
El espacio entre rollos debe coincidir con el diseño del material y las herramientas
El espacio entre rodillos afecta la forma en que las herramientas contactan y guían la tira.
Si un soporte de rodillo está excesivamente apretado, puede ejercer una presión innecesaria sobre el material y alterar su trayectoria de deformación.
Si el espacio está demasiado flojo, es posible que las herramientas no controlen el perfil lo suficiente.
Las brechas incorrectas pueden contribuir a:
- deriva dimensional,
- girar,
- arco,
- marcas de superficie,
- angulos de curvare inconsistente,
- y mala repetibilidad.
Por lo tanto, las brechas de balanceo deben establecerse sistemáticamente en lugar de ajustarse aleatoriamente hasta que el perfil final parezca aceptable.
Cuando se ajustan varios soportes sin registrar los cambios, el proceso se vuelve difícil de reproducir durante la siguiente configuración.
Una línea de base documentada brinda a los operadores una condición inicial conocida para cada perfil.
La condición del eje puede afectar los perfiles de tolerancia estrictos
Las herramientas son tan estables como los ejes y cojinetes que las soportan.
Un eje desgastado o doblado puede permitir el movimiento de las herramientas durante la operación.
Incluso un pequeño movimiento mecánico puede cambiar la posición efectiva del rollo a medida que el material pasa a través de la máquina.
Esto resulta particularmente relevante cuando el componente terminado requiere un control dimensional estricto o cuando se está formando un material delgado.
La guía de inspección de ejes de Roll-Kraft señala que el desgaste, el descentramiento y las condiciones de los cojinetes del eje pueden traducirse en movimiento de herramientas y, en última instancia, crear problemas de calidad.
Por lo tanto, los equipos de mantenimiento deben incluir la condición del eje y del rodamiento en la resolución de problemas dimensionales en lugar de tratar todos los problemas de tolerancia como problemas de diseño de herramientas.
El desgaste de las herramientas provoca una deriva dimensional gradual
Un juego de rollos nuevo y un juego de rollos después de un servicio prolongado no necesariamente crean condiciones de formación idénticas.
El material entra en contacto continuamente con las superficies de las herramientas durante la producción.
Con el tiempo, el desgaste puede alterar:
- diametru efectiv de rollo,
- puncte de contact,
- ubicación de curvatura,
- roll gap,
- y estado de la superficie.
El cambio dimensional puede ser muy gradual.
Los operadores pueden compensar ajustando repetidamente la máquina hasta que los valores de configuración originales ya no sean significativos.
Un mejor enfoque es registrar las dimensiones de las piezas terminadas a lo largo del tiempo.
Si una dimensión crítica se mueve consistentemente en una dirección a lo largo de varios períodos de producción, se debe investigar el desgaste de las herramientas.
La información de tendencias puede revelar problemas antes de esperar a que el perfil supere el límite de aceptación.
Cómo afecta el punzonado la tolerancia al conformado de rollos
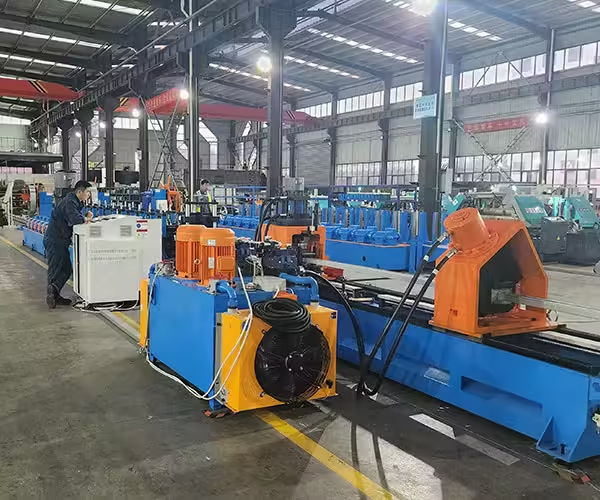
Muchos perfiles formados en rollo incluyen agujeros, ranuras, muescas o relieves.
Estas características crean otra capa de control dimensional.
Un orificio perforado en una tira plana puede cambiar su posición con respecto a la sección transversal terminada después de doblar el material.
El efecto es especialmente importante cuando la característica está cerca de una línea de curvatura.
El material alrededor del orificio también puede deformarse durante la formación.
Por este motivo, los fabricantes deberían distinguir entre:
Precisión de la posición de punzonado antes de formar
y
Posición final del hoyo en el perfil completado.
El segundo valor suele ser más importante para el montaje real.
JBLDIE soluciones de máquinas formadoras puede integrar alimentación, punzonado, conformado, corte y procesamiento automatizado alrededor del perfil terminado, lo que hace que la coordinación entre estas etapas sea importante cuando la posición del orificio y las dimensiones del perfil deben controlarse juntas.
Controles de servoalimentación Posición de característica longitudinal
Cuando los patrones de agujeros o las longitudes de corte dependen del movimiento programado del material, la servoalimentación pasa a formar parte de la cadena de tolerancia.
El sistema de control puede controlar una distancia de avance exacta, pero el movimiento real de la tira aún puede verse afectado por:
- patinar,
- superficie materială,
- aceleración,
- tensiune de codo în susținere,
- presiune de alimentare,
- condiție mecanică,
- y sincronización.
Por lo tanto, un valor programado mostrado no debe tratarse como prueba de precisión dimensional final.
Se deben medir las piezas terminadas.
Cuando ocurre un problema de espaciado de agujeros, el proceso de resolución de problemas debe determinar si la fuente es:
- el programa de producción,
- mișcare reală de piensoare,
- utillaje de punzonare,
- deformare materială,
- o formación aguas abajo.
Esto evita ajustar la sección incorrecta de la línea.
El prepuñetazo frente al pospuñetazo puede afectar el control dimensional
La ubicación de las características perforadas en relación con las curvas influye en si el punzonamiento debe ocurrir antes o después de la formación.
La tira plana previa al punzonado puede simplificar el acceso a la matriz e integrarse bien con la producción continua.
Sin embargo, los agujeros colocados muy cerca de las zonas de formación pueden distorsionarse a medida que el material circundante se dobla.
El posperforación puede evitar parte de esta deformación, pero requiere que las herramientas accedan a un perfil tridimensional ya formado.
Samco Machinery señala que la posición del orificio en relación con las curvas es una consideración importante al decidir si las características deben perforarse previamente o posperforarse.
Por lo tanto, la decisión debe tomarse a partir del perfil terminado y los requisitos de tolerancia y no únicamente de la preferencia del equipo.
El método de corte afecta la longitud terminada y la geometría final
Los perfiles laminados se pueden cortar antes o después de la formación.
Cada método crea diferentes consideraciones de tolerancia.
Formado precortado
Los espacios en blanco individuales ingresan a la máquina formadora.
Esto elimina la necesidad de cortar la sección tridimensional terminada, pero los extremos libres de la pieza pueden responder de manera diferente durante la formación y pueden ser más susceptibles al ensanchamiento de los extremos.
Formación post-corte
La tira permanece continua a través de la sección de perfilado y se corta después de que se ha creado el perfil.
Esto favorece el conformado continuo, pero la longitud terminada depende del sistema de medición y corte.
La operación de corte también puede liberar tensiones residuales.
Como resultado, los extremos del perfil pueden mostrar una geometría ligeramente diferente a la del centro del componente.
Las especificaciones de tolerancia deben tener en cuenta cómo y dónde se miden las dimensiones críticas a lo largo de la pieza.
End Flare no debe confundirse con la variación general del perfil
Un perfil puede cumplir con sus requisitos dimensionales en la mayor parte de su longitud, pero cambiar de forma cerca de los extremos cortados.
Este fenómeno se denomina comúnmente llamarada final.
Las tensiones residuales acumuladas durante el conformado se liberan parcialmente cuando se corta la sección continua.
Luego, los extremos pueden abrirse, cerrarse, torcerse o cambiar de ángulo.
Si un equipo de inspección mide sólo cerca del final de la pieza, puede concluir que todo el perfil está fuera de la tolerancia aunque la sección central permanezca estable.
Por lo tanto, los dibujos y procedimientos de calidad deben definir si se aplican requisitos geométricos específicos:
- en toda su longitud,
- a través de una zona de medición central,
- o con una asignación final definida.
El enfoque correcto depende de la función del componente.
La rectitud es un tipo diferente de tolerancia
Las dimensiones de la sección transversal y la rectitud longitudinal deben controlarse por separado.
Un perfil puede tener dimensiones perfectas de brida y alma sin dejar de mostrarse:
- arco,
- camber,
- o girar.
Estas características están fuertemente influenciadas por la tensión residual, la condición del material, la simetría de formación, la alineación y el enderezamiento.
Intentar corregir problemas graves de formación aguas arriba sólo con el enderezador final puede crear un proceso inestable.
Idealmente, el perfil debería dejar los rodillos formadores relativamente estables antes de aplicar la corrección final.
La plancha debe refinar el resultado en lugar de forzar la formación de una sección muy distorsionada.
Factores comunes de tolerancia a la formación de rollos
| Factor | Dimensión o Calidad Afectada | Método de control |
|---|---|---|
| Grosor del material | Ancho, alto, ángulo, espacio entre rodillos | Verificarea materialului întreruperant |
| Fuerza de rendimiento | Ángulo de curvatura y retroceso | Control de materiales y compensación de herramientas |
| Ancho de la tira | Brida y dimensiones totales | Control de corte |
| Alineación de entrada | Equilibrio de bridas, inclinación, torsión | Configuración de la guía |
| Patrón floral | Geometría general y tensión residual | Diseño de herramientas |
| Espacio de rollo | Control de curvas y dimensiones | Configuración estandarizada |
| Desgaste de herramientas | Deriva dimensional gradual | Inspección y mantenimiento |
| Condición del eje/cojinete | Posición del rollo y repetibilidad | Inspección mecánica |
| Servoalimentación | Posicionamiento de brea y corte de agujeros | Verificación de piensos |
| Puñetazos | Geometría y posición del orificio | Coordinación de procesos |
| Corte | Longitud y estado final | Control de medición y corte |
| Enderezamiento | Inclinación, curvatura y torsión | Corecție finală controlată |
| Método de medición | Resultado de la inspección reportado | Datos y procedimientos definidos |
Por qué el método de medición es tan importante como la máquina
Dos inspectores pueden medir el mismo perfil de manera diferente si el procedimiento de medición no está claramente definido.
Por ejemplo, una brida flexible puede moverse ligeramente cuando se comprime con una herramienta de medición.
Un canal profundo medido a través de los bordes exteriores puede producir un resultado diferente dependiendo de dónde el calibrador entre en contacto con la pieza.
Los ángulos de curvatura también pueden variar dependiendo de la longitud de las superficies de referencia utilizadas.
Por tanto, el método de inspección debería definir:
- instrument de măsurare,
- datum,
- ubicación de medición,
- orientație parțială,
- distancia desde el extremo cortado,
- y si el perfil está restringido durante la medición.
La medición repetible es esencial antes de poder evaluar la capacidad del proceso.
De lo contrario, la variación aparente de la producción puede deberse en parte a una inspección inconsistente.
La inspección de la primera pieza establece la línea base de producción
Antes de que comience la producción continua, una inspección de la primera pieza debe confirmar que la configuración de la máquina produce el perfil deseado.
La primera muestra aceptable se convierte en una referencia importante.
Las medidas pueden incluir:
- dimensiuni de secție transversală,
- angulos de curvare,
- poziții de găuri,
- ticălos,
- longitud terminada,
- y otras características críticas.
Si se requieren ajustes, deben realizarse sistemáticamente.
Una vez que el perfil cumple con el dibujo, se pueden registrar valores de configuración importantes.
Esto ayuda a futuros cambios porque los operadores no parten de una condición desconocida cada vez que se instalan las herramientas.
Los procedimientos de configuración de Roll-Kraft recomiendan de manera similar comparar el perfil con el dibujo de la sección después de ajustar las herramientas y hacer correcciones en los pases de control designados en lugar de cambiar cada soporte indiscriminadamente.
La inspección en proceso evita grandes lotes de variaciones
La aprobación de la primera pieza no es suficiente para una producción prolongada.
Los cambios de materiales, el desgaste de las herramientas, la temperatura de la máquina, la vibración, el estado de la bobina y los ajustes del operador pueden hacer que las dimensiones cambien con el tiempo.
Por lo tanto, las características críticas deben comprobarse a intervalos adecuados durante la producción.
El propósito no es medir continuamente todas las dimensiones posibles.
En su lugar, identifique un número menor de controlar dimensiones que proporcionan información útil sobre la estabilidad del proceso.
Por ejemplo:
- un ancho de brida,
- ancho total de la sección,
- un ángulo de curvatura crítico,
- brea de găuri,
- y longitud terminada
puede ser suficiente para detectar si el proceso está empezando a desviarse.
Si una dimensión de control se acerca a su límite permitido, los operadores pueden investigar antes de que el perfil se vuelva inaceptable.
No ajuste varios soportes antivuelco a la vez
El ajuste aleatorio es una de las formas más rápidas de perder repetibilidad del proceso.
Si una dimensión cambia, los operadores a veces aprietan o aflojan varios soportes de rodillos hasta que el perfil final parezca correcto.
El resultado inmediato puede mejorar, pero la causa se desconoce.
Un mejor enfoque es comprender qué paso de formación controla cada dimensión principal.
Cuando una característica particular se desvía, primero se puede inspeccionar el soporte de control correspondiente.
Sólo se debe cambiar una variable significativa a la vez cuando sea práctico.
Luego se debe medir y registrar el resultado.
Esto crea una relación de causa y efecto que puede repetirse durante la producción futura.
Las tendencias estadísticas son más útiles que las mediciones individuales
Una parte ligeramente más cercana a lo nominal no significa necesariamente que el proceso haya mejorado.
El control de la tolerancia se vuelve más confiable cuando los datos de producción se consideran una tendencia.
Supongamos que el ancho de la brida permanece dentro del rango permitido pero cambia gradualmente en múltiples muestras de inspección.
Esa tendencia puede indicar:
- desgaste de herramientas,
- variación material,
- movimiento guía,
- calentarea maquină,
- u otra condición de proceso cambiante.
Esperar hasta que la dimensión cruce el límite de aceptación pierde la oportunidad de corrección temprana.
Las fábricas no necesariamente necesitan análisis complicados para beneficiarse del monitoreo de tendencias.
Incluso un registro dimensional básico puede mostrar si un proceso permanece centrado o se está desviando lentamente.
Evite utilizar el enderezamiento final para ocultar problemas de formación
Los enderezadores son útiles para controlar la condición del perfil longitudinal.
Sin embargo, un ajuste excesivo del enderezador puede enmascarar un problema aguas arriba.
Si la sección sale de los soportes de formación con un arco o torsión significativa, forzarla inmediatamente después puede crear una tensión interna elevada.
El resultado puede cambiar nuevamente después del corte o manipulación.
Cuando una plancha requiere un ajuste cada vez más agresivo, los operadores deben comprobar:
- material entrante,
- alineare de intrare,
- roll breche,
- progresividad de herramientas,
- alineare stand,
- y estado del eje.
Un proceso de conformado por rodillos estable debe crear un perfil que solo requiera una corrección final controlada.
Los procedimientos de cambio son importantes para una tolerancia repetible
Una máquina que produce múltiples perfiles necesita volver a condiciones de configuración conocidas cada vez que se cambian las herramientas.
El cambio repetible requiere más que almacenar la configuración de PLC.
También se deben controlar las referencias mecánicas.
Estos pueden incluir:
- posición de herramientas,
- espaciadores,
- roll gap,
- ubicación de la guía,
- posición de giro lateral,
- ajustes de plancha,
- punzonare,
- y configuración de corte.
Los componentes de las herramientas deben identificarse claramente.
Los registros de configuración pueden ayudar a los operadores a reproducir condiciones exitosas en lugar de reconstruir el proceso desde la memoria.
Cuanto más frecuentemente una línea cambia de producto, más valioso se vuelve el cambio estandarizado.
Cómo solucionar un problema de tolerancia al conformado de rollos
Un problema dimensional debe rastrearse desde aguas arriba hasta aguas abajo.
Comience confirmando el método de dibujo y medición.
Asegúrese de que la pieza realmente se esté midiendo a partir del dato correcto.
A continuación, inspeccione el material entrante.
Verifique el espesor, el ancho, la rectitud, las especificaciones del material y el estado del borde.
Luego confirme la alineación de entrada.
Siga la tira a través de los soportes de formación e identifique dónde la dimensión comienza a alejarse de la progresión prevista.
Inspeccione las herramientas, espacios entre rodillos, ejes, cojinetes y guías relevantes.
Si el problema involucra agujeros o longitud, evalúe la alimentación servo, el punzonado, la medición y el corte.
Finalmente, confirme el estado de enderezamiento y acabado de la pieza.
Esta secuencia es mucho más confiable que ajustar automáticamente el soporte de balanceo final.
Un flujo de trabajo práctico de control de tolerancia
Un proceso sólido se puede organizar en cinco etapas.
1. Definir
Identifique dimensiones críticas e interfaces funcionales en el dibujo terminado.
2. Diseño
Desarrolle las herramientas, la progresión de formación, la secuencia de punzonado y la estrategia de corte en torno a esos requisitos.
3. Establecer
Cree configuraciones básicas de la máquina utilizando material verificado y muestras aprobadas de primera pieza.
4. Monitor
Mida las dimensiones de control seleccionadas durante la producción y registre tendencias significativas.
5. Correcto
Cuando aparezca variación, identifique la fuente sistemáticamente y cambie una variable de proceso relevante a la vez.
Esto crea un enfoque de circuito cerrado para el control dimensional.
La tolerancia ya no es algo que se inspecciona sólo después de la fabricación. Se convierte en parte del propio proceso de producción.
Cuando una tolerancia más estricta requiere una estrategia de producción diferente
A veces, una tolerancia solicitada no se puede lograr de manera confiable simplemente ajustando una máquina existente.
El requisito puede influir en toda la estrategia de fabricación.
Un control más estricto puede requerir:
- materia prima más controlada,
- pasări de formare suplimentare,
- diferentes herramientas,
- rigidez mejorada de la máquina,
- sistemas de ejes y rodamientos más precisos,
- calibrare post-formare,
- diferente secuencia de punzonado,
- diferente método de corte,
- o inspección más frecuente.
Es por eso que los requisitos de tolerancia deben comunicarse antes de finalizar la línea de producción y las herramientas.
Es posible que una máquina seleccionada en torno a una forma de perfil básica no cumpla automáticamente con todos los requisitos de precisión futuros simplemente mediante cambios en el sistema de control.
El dibujo del perfil y las expectativas de tolerancia deben ser parte de la discusión sobre el equipo original.
Cómo evaluar la tolerancia durante la aceptación de la máquina
Cuando se prueba una nueva línea de perfilado, la inspección debe centrarse en los productos terminados y no sólo en si la máquina funciona.
Siempre que sea posible, se debe utilizar material representativo.
La prueba debería confirmar:
- dimensiuni de profil,
- angulos de curvare,
- ticălos,
- poziția grozavă,
- longitud de corte,
- condiția superficială,
- y repetibilidad en múltiples partes consecutivas.
Si la línea está diseñada para varios tamaños de perfil, también se deben evaluar cambios representativos.
Una sola muestra correcta no demuestra un control estable del proceso.
La cuestión importante es si la máquina puede producir repetidamente el perfil especificado en las condiciones de producción acordadas.
Conclusión
La tolerancia al perfilado es el resultado de un sistema de fabricación completo en lugar de un ajuste de máquina.
El espesor y la resistencia del material entrante influyen en el resorte. El ancho de la tira afecta el material disponible en toda la sección. Las guías de entrada establecen la posición inicial. Los espacios entre herramientas y rodillos controlan la deformación progresiva. Los ejes y cojinetes determinan la consistencia con la que permanecen posicionadas las herramientas. El punzonado, la servoalimentación, el corte y el enderezamiento añaden sus propias variables dimensionales.
El control de tolerancia eficaz comienza identificando qué dimensiones realmente importan al componente terminado.
A partir de ahí, las herramientas y el proceso de producción se pueden desarrollar en torno a datos claramente definidos y requisitos realistas. La inspección de primera pieza establece una base, mientras que la medición en proceso y el monitoreo de tendencias ayudan a identificar la deriva dimensional antes de que se convierta en un problema de producción mayor.
Por lo tanto, para los fabricantes que desarrollan nuevos perfiles metálicos, los requisitos dimensionales deben discutirse al mismo tiempo que el material, las herramientas, el punzonado, el corte y la automatización. Diseñar la línea alrededor del componente terminado proporciona una base más sólida para una precisión de perfil repetible que intentar corregir problemas de tolerancia después de que la producción ya haya comenzado.
Preguntas frecuentes
¿qué es la tolerancia al perfilado?
La tolerancia al perfilado es la cantidad aceptable de variación dimensional entre un perfil formado en rollo fabricado y su dibujo especificado. Puede aplicarse a ancho, alto, ángulo de curvatura, posición del orificio, rectitud, torsión, longitud y otras características.
¿qué afecta más a la tolerancia al perfilado?
La tolerancia está influenciada por varios factores relacionados, incluido el espesor del material, las propiedades mecánicas, el ancho de la tira, el diseño de herramientas, los espacios entre rodillos, la alineación de la máquina, el estado del eje y del rodamiento, los métodos de punzonado, corte y medición.
¿se pueden lograr siempre tolerancias de conformado de rodillos más estrictas ajustando los rodillos?
No. Algunos requisitos de tolerancia pueden requerir cambios en el control del material, el diseño de las herramientas, el número de pasadas de conformado, la construcción de la máquina, la secuencia de punzonado, la estrategia de corte o el método de inspección. El ajuste del rodillo por sí solo no puede corregir todas las fuentes de variación.
¿por qué cambian las dimensiones formadas por rodillos entre diferentes bobinas?
Las diferentes bobinas pueden variar en espesor, comportamiento de fluencia, tensión residual, ancho u otras características del material. Estos cambios pueden influir en el resorte y la forma en que la tira interactúa con las herramientas.
¿cómo pueden los fabricantes mantener tolerancias consistentes en el conformado por laminación
Comience con dibujos y datos de medición claramente definidos, controle el material entrante, establezca configuraciones de máquinas repetibles, inspeccione dimensiones críticas durante la producción, mantenga las herramientas y los componentes mecánicos y solucione problemas de cambios dimensionales sistemáticamente.
¿necesita mejorar el control dimensional del perfil?
La precisión del perfilado depende de la relación entre el método de dibujo, material, herramientas, alimentación, punzonado, conformado, corte e inspección terminado. Si está evaluando una línea de producción para perfiles con requisitos dimensionales específicos, póngase en contacto con JBLDIE para analizar sus dibujos, especificaciones de materiales, tolerancias y requisitos de procesamiento.
 Spanish
 English
 Arabic
 Russian
 French