
Dentro de una moderna fábrica de soportes fotovoltaicos: equipos y flujo de trabajo
/ Dentro de una moderna fábrica de soportes fotovoltaicos: equipos y flujo de trabajo
Tabla de contenido
Una moderna fábrica de soportes fotovoltaicos convierte bobinas metálicas y espacios en blanco preparados en rieles, canales, postes, conectores y otros componentes utilizados en sistemas de montaje fotovoltaicos. Su rendimiento depende no sólo de la velocidad de cada máquina sino también de la forma en que los materiales, los datos de producción, los controles de calidad y los productos terminados se mueven por las instalaciones.
Una fábrica eficiente debería coordinar:
- Recepción e identificación de materias primas
- Almacenamiento y manipulación de bobinas
- Nivelación y servoalimentación
- Perforación automática
- Formación continua de rodillos
- Corte de longitud
- Fabricación de conectores
- Inspección en proceso
- Recepción y apilamiento automático
- Embalaje y almacenamiento de productos terminados
- Trazabilidad de la producción
- Mantenimiento y planificación de servicios públicos
El mejor diseño de fábrica sigue el flujo de trabajo del producto y al mismo tiempo mantiene las materias primas, las piezas no aprobadas, los productos aceptados, los operadores y los montacargas bajo movimiento controlado. También debería proporcionar suficiente acceso para cambios de herramientas, inspección y mantenimiento de equipos.
Se debe planificar una fábrica de soportes fotovoltaicos desde el producto terminado hacia atrás. Los dibujos de perfil, las especificaciones de materiales, los patrones de orificios, las tolerancias, los tamaños de los lotes y los objetivos de producción determinan qué máquinas se requieren y cómo se deben conectar las áreas de producción.
¿qué produce una fábrica de soportes fotovoltaicos?

Una estructura de montaje fotovoltaica contiene más de un soporte. Dependiendo del sistema, una fábrica puede fabricar:
- Rieles de canal C
- Soportes de canal U
- Canales de puntal ranurados
- Correas en forma de Z
- Postes de montaje en tierra
- Perfiles de montaje en techo
- Miembros vigorizantes
- Placas conectoras
- Placas base
- Abrazaderas de módulo
- Conectores triangulares
- Componentes del seguidor solar
- Perfiles de sección abierta personalizados
Cada componente crea diferentes requisitos de producción.
Los perfiles largos se producen comúnmente mediante perfilado continuo, mientras que las piezas de conectores cortos pueden requerir punzonado, estampado, corte y conformado. Algunos componentes también pueden necesitar soldadura, tratamiento superficial o ensamblaje.
Jinbolida Máquina formadora de soportes para sistemas solares fotovoltaicos la gama incluye equipos para la producción de perfiles fotovoltaicos de canal C, canal U y relacionados.
Comience con la matriz de productos y capacidad
Antes de seleccionar el equipo, la fábrica debe crear una matriz de productos.
La matriz debe incluir:
| Información del producto | Detalles a definir |
|---|---|
| Tipo de perfil | Canal C, canal U, perfil Z, poste o conector |
| Sección transversal | Ancho, alto, labios, curvas y radios |
| Material | Grado, resistencia, espesor y recubrimiento |
| Patrón de agujeros | Diámetro, tamaño de ranura, paso y distancia de borde |
| Longitud del producto | Longitudes mínimas, máximas y estándar |
| Tolerancias | Sección, agujeros, longitud, rectitud y torsión |
| Cantidad por lotes | Pedido típico y lote mínimo de producción |
| Demanda anual | Piezas, metros o toneladas |
| Cambios | Frecuencia y secuencia del producto |
| Trabajo posterior | Soldadura, revestimiento, montaje o embalaje |
Este documento ayuda a determinar si la fábrica necesita:
- Líneas de producción dedicadas
- Echipament de formare a roll-ului ajustat
- Perforación multiestación
- Producción de conectores separados
- Apilamiento automático
- Echipamente suplimentare de prelucrare a profilor
Producción separada de alto volumen y flexible
Una fábrica puede utilizar equipos dedicados para perfiles estables y de gran volumen y equipos flexibles para lotes personalizados más pequeños.
Esta separación puede evitar cambios frecuentes de herramientas en la línea de producción principal y al mismo tiempo permitir que la fábrica cumpla con múltiples especificaciones de soporte.
Áreas principales en una fábrica de soportes fotovoltaicos
Una fábrica práctica se puede dividir en varias áreas conectadas.
| Área de fábrica | Propósito principal | Controles importantes |
|---|---|---|
| Recibir | Aceptar bobinas y materiales comprados | Documentación e inspección de estado |
| Almacenamiento de materias primas | Guarde bobinas y espacios en blanco aprobados | Identificación y manipulación segura |
| Preparación de bobinas | Cargar, centrar y preparar la tira | Verificación de tamaño y material de bobinas |
| Puñetazos | Producir agujeros, ranuras y muescas | Control de posición, rebabas y herramientas |
| Formación de rollos | Formar perfiles estructurales largos | Dimensiones, rectitud y superficie |
| Producción de conectores | Produzca piezas de soporte cortas | Herramientas, recuento de piezas y precisión de formación |
| Corte | Separe los perfiles según su longitud | Longitud, escuadra y condición final |
| Inspección | Verificar productos | Instrumentos y registros calibrados |
| Apilamiento y embalaje | Proteger e identificar productos | Manejo y ventilación controlados |
| Almacenamiento terminado | Mantenga los lotes aceptados | Estado e identificación del envío |
| Mantenimiento | Almacenar herramientas y reparar equipos | Repuestos y acceso controlado |
El flujo entre estas áreas debe ser claro. El material no debe cruzar repetidamente rutas de montacargas ni pasar por zonas de trabajo no relacionadas.
1. Recepción e inspección de materias primas
La calidad de la producción comienza antes de que la bobina llegue a la máquina formadora.
Cuando llegue la materia prima, la fábrica deberá verificar:
- Documentación del proveedor
- Identificación de bobinas
- Grado de material
- Espesor
- Ancho de la tira
- Especificación de revestimiento
- Diámetro interior de la bobina
- Diámetro exterior de la bobina
- Peso de la bobina
- Condición del borde
- Condición de la superficie
- Condición de embalaje
Material aprobado y en cuarentena
El material aprobado debe estar separado física o digitalmente del material en espera de inspección.
Un área de cuarentena impide que entren en producción bobinas no verificadas. El estado debe ser visible a través de etiquetas, control de ubicación o un sistema de inventario.
Trazabilidad del material
Cada bobina debe tener una identificación única relacionada con:
- Proveedor
- Lote o calor
- Certificado de materiales
- Recubrimiento
- Dimensiones
- Fecha de recepción
- Resultado de la inspección
- Ubicación de almacenamiento
Cuando se descubre un problema de perfil terminado, la trazabilidad permite a la fábrica identificar qué bobina se utilizó.
2. Almacenamiento y manipulación de bobinas
Las bobinas requieren un soporte estable y un movimiento controlado. El almacenamiento incorrecto puede causar daños en los bordes, telescopios, contaminación o riesgos para la seguridad.
El plan de almacenamiento debe considerar:
- Peso máximo de la bobina
- Número de grados
- Número de espesores
- Consumo diario
- Capacidad de grúa o carretilla elevadora
- Uso primero en entrar, primero en salir
- Carga de piso
- Orientación de la bobina
- Protección contra la humedad
Almacenamiento en posición cerca de la producción
El almacenamiento de bobinas debe realizarse cerca del inicio de la línea pero fuera del operador y de las áreas de mantenimiento.
La ruta del material debe permitir que una bobina pase del almacenamiento al vagón de bobina o al desengrasante sin cruzar la manipulación del producto terminado.
Prepare la próxima bobina
Cuando el volumen de producción lo justifique, la siguiente bobina aprobada se puede preparar antes de que finalice la bobina actual. Esto reduce el tiempo dedicado a buscar, inspeccionar y transportar material durante un cambio de bobina.
3. Desenrollado y Nivelación
El descoiler soporta y libera la tira metálica. El nivelador reduce la curvatura de la bobina antes de alimentarla, perforarla y formarla.
Una sección de entrada básica puede incluir:
- Coche helicoidal
- Decoiler hidráulico
- Brazo de apoyo
- Dispositivo pelador o roscador
- Rodillos niveladores
- Guías de entrada
- Sensores de control de bucle
Selección de desenrollador
El decoiler debería coincidir:
- Peso de la bobina
- Ancho de la bobina
- Diámetro interior
- Diámetro exterior
- Velocidad de línea requerida
- Método de carga
- Método de expansión
Una bobina pesada puede requerir un mandril hidráulico, rotación motorizada y un carro de bobina.
Nivelación de calidad
La mala nivelación afecta:
- Estabilidad de servoalimentación
- Posiciones de los agujeros
- Formando consistencia
- Rectitud
- Aspecto superficial
Se deben documentar los ajustes para cada material y espesor. La presión excesiva del rodillo puede marcar el acero galvanizado, mientras que una presión insuficiente deja demasiada curvatura de la bobina.
4. Perforación y procesamiento de agujeros
Los soportes fotovoltaicos suelen contener orificios redondos, ranuras, muescas y funciones de conector repetidas.
Un sistema de punzonado puede funcionar:
- En línea antes del perfilado
- En línea después de formarse
- Como célula de producción separada
- Como parte de una máquina formadora de conectores
Jinbolida Equipos de perforación de bastidores para sistemas solares fotovoltaicos incluye sistemas de punzonado hidráulico de tres, seis y nueve estaciones para diferentes requisitos de soporte.
Perforación en línea
El punzonado en línea conecta la alimentación de material con la línea de formación principal.
Beneficiile poate include:
- Reducción de transferencias de materiales
- Menor inventario de trabajo en proceso
- Espaciado de agujeros programado
- Seguimiento de productos más fácil
- Corte coordinado
Su principal limitación es el equilibrio lineal. Si el ciclo de punzonado es más lento que el del formador de rodillos, el punzonado determina la producción total.
Separe las celdas de perforación
El punzonado separado admite programación independiente y puede resultar útil para:
- Lotes cortos variados
- Blancos preparados
- Capacidad de punzonado compartida
- Líneas de perfilado existentes
- Componentes de conectores especiales
La fábrica debe proporcionar suficiente espacio para el almacenamiento intermedio y la identificación de lotes.
Comprobaciones de calidad de punzonado
Inspeccionar:
- Diámetro del orificio
- Dimensiones de la ranura
- Espaciado de agujeros
- Distancia del agujero al borde
- Altura de la rebaba
- Condición del revestimiento
- Deformación de la pieza
- Eliminación de babosas
Los registros de vida útil de las herramientas deben estar relacionados con la inspección dimensional y de rebabas.
5. Perfiles fotovoltaicos largos de formación de rollos

El conformado por rodillos dobla gradualmente la tira metálica a través de múltiples estaciones de rodillos. Es muy adecuado para producir componentes largos con una sección transversal constante.
Una línea de perfil fotovoltaico puede producir:
- Canales C
- Canales U
- Secciones de puntal labiadas
- Z-purlins
- Puestos de tierra
- Rieles de techo
- Canales de refuerzo
El artículo Guía de máquinas perfiladoras: de la bobina al perfil calificado proporciona una explicación más amplia de alimentación, conformación progresiva y corte. Después de la publicación, este ancla debe actualizarse a la URL final asignada al artículo.
Línea de perfil dedicada
Una línea dedicada utiliza herramientas diseñadas para un perfil estable o un rango de tamaño estrecho.
Poate prevă:
- Configuración simplificada
- Producción estable
- Cambio reducido
- Estándares de calidad claros
Línea de perfil flexible
Una línea flexible puede utilizar:
- Soportes de rodillos móviles
- Ajuste del espaciador
- Herramientas de casete
- Ejes motorizados
- Ajuste servo
- Recetas de productos
La flexibilidad debe definirse mediante una matriz de ajuste que muestre qué dimensiones pueden cambiar y qué herramientas deben reemplazarse.
Comprobaciones de calidad de perfil
Inspeccionar:
- Ancho web
- Altura de la brida
- Longitud del labio
- Apertura del canal
- Ángulos de curvatura
- Rectitud
- Camber
- Giro
- Condición de la superficie
Un perfil puede cumplir con sus dimensiones de sección transversal y aún así ser difícil de ensamblar si está torcido o arqueado.
6. Control de corte y longitud
El perfil completo debe cortarse a la longitud programada.
Los métodos comunes incluyen:
- Detener para cortar
- Corte de vuelo
- Corte de sierra
- Troquelado hidráulico
- Precorte
Detener para cortar
La línea se detiene antes de cada corte. Esta disposición es relativamente sencilla pero reduce la velocidad promedio cuando los productos son cortos y los cortes ocurren con frecuencia.
Corte volador
Un cortador volador se mueve con el perfil. Puede admitir un funcionamiento continuo pero requiere una sincronización precisa entre la velocidad de la línea, el recorrido de la herramienta y la posición del producto.
Inspección de corte
Verificar:
- Longitud del producto
- Cortar la cuadratura
- Deformación final
- Rebaba
- Daños en el revestimiento
- Distancia final del hoyo al final
La herramienta de corte debe soportar el perfil completo para evitar que los extremos se aplasten o deformen.
7. Conector y producción de pequeñas piezas
Una fábrica de soportes fotovoltaicos también puede producir conectores, placas y piezas perfiladas más cortos.
Estos componentes pueden requerir:
- Alimentación en espiral o en blanco
- Perforación multiestación
- Corte
- Realce
- Doblado
- Formación de piezas
- Descarga automática
- Contando
El Máquina perforadora de conectores de soporte para sistemas solares fotovoltaicos integra punzonado, corte y conformado para componentes de conexión fotovoltaica en forma de C, U y triangular.
Flujo de productos largo y corto separado
Los rieles largos y los conectores pequeños tienen diferentes requisitos de manipulación. Producirlos en celdas separadas pero coordinadas puede reducir la congestión.
Se necesitan piezas pequeñas:
- Descarga confiable
- Conteo controlado
- Identificación de contenedores
- Gestión de herramientas
- Protección contra mezcla de piezas
8. Soldadura y Procesamiento Secundario
Algunos sistemas de soportes requieren soldadura u otro procesamiento secundario.
Posibile operațiuni includ:
- Soldadura puntual
- MIG o soldadura robótica
- Perforación
- Corte de sierra
- Marcado
- Desbarbado
- Reparación de superficies
- Asamblea
El Equipos de procesamiento de perfiles la categoría puede soportar operaciones adicionales requeridas después del proceso de conformado principal.
Evite transferencias de materiales innecesarias
El equipo secundario debe colocarse según el recorrido del producto. Un componente que requiera soldadura no debe pasar por el área de embalaje y luego regresar a producción.
Una hoja de enrutamiento puede definir las operaciones requeridas para cada producto.
9. Recepción y apilamiento
Los perfiles terminados deben retirarse de la línea al menos tan rápido como se producen.
Opțiuni de primire include:
- Mesa de salida manual
- Transportador motorizado
- Descarga automática
- Torneado de productos
- Apilamiento automático
- Transferencia de paquete
Recepción manual
La recepción manual puede ser adecuada para:
- Producción moderada
- Perfiles cortos
- Componentes ligeros
- Operación ocasional
Sin embargo, los perfiles largos pueden resultar difíciles de levantar y alinear de forma consistente.
Apilamiento automático
El apilamiento automático se vuelve valioso cuando:
- Los perfiles son largos
- La producción es alta
- Se utilizan varios turnos
- El manejo manual limita la velocidad
- Durante la recolección se producen daños en la superficie
Jinbolida Equipos auxiliares de máquinas formadoras se puede considerar cuando la descarga y el apilamiento restringen la producción.
Proteja las superficies recubiertas
Los perfiles galvanizados y recubiertos no deben arrastrarse sobre mesas toscas ni entre sí.
Las superficies receptoras deben estar limpias y libres de:
- Astillas de metal
- Fragmentos de rebabas
- Sujetadores expuestos
- Rodillos dañados
- Polvo abrasivo
10. Área de Control de Calidad
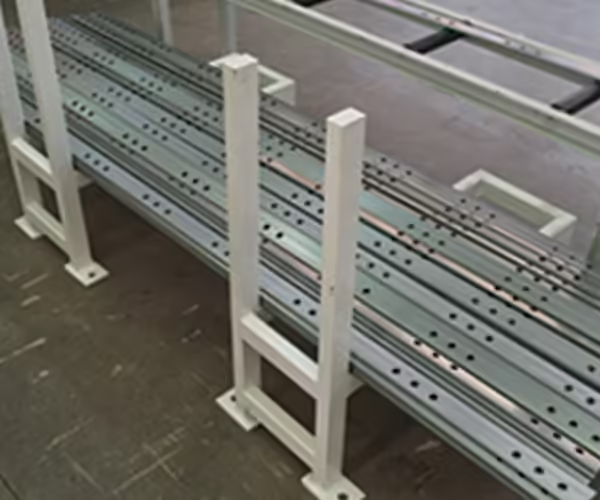
La inspección de calidad debe realizarse durante la producción, no sólo antes del envío.
Una fábrica moderna de soportes fotovoltaicos debería proporcionar espacio dedicado para:
- Inspecție de material întrerupere
- Inspección del primer artículo
- Comprobaciones dimensionales en proceso
- Pruebas de ajuste del conector
- Inspección de superficies
- Lanzamiento final del lote
Inspección del primer artículo
Después de una configuración o cambio, verifique:
- Dimensiones del perfil
- Ángulos de curvatura
- Patrón de agujeros
- Cortar longitud
- Rectitud
- Giro
- Rebaba
- Condición del revestimiento
- Ajuste de montaje
La producción debe comenzar sólo después de que se acepte el primer artículo.
Inspección en proceso
Repetir la inspecție după:
- Cambios de bobina
- Cambios de herramientas
- Ajustes de rodillos
- Afilado de puñetazos
- Reemplazo de cortador
- Alarmas
- Interrupciones de producción
El desgaste de la herramienta y la variación del material pueden cambiar el producto una vez pasado el primer artículo.
Equipos de medición
Dependiendo del producto, la inspección puede utilizar:
- Pinzas
- Micrómetros
- Altura medidores
- Medidores de ángulo
- Medidas de cinta
- Bordes rectos
- Placas superficiales
- Accesorios de perfil
- Coordinar el equipo de medición
- Medición óptica
Todos los instrumentos deben tener un rango, resolución y estado de calibración adecuados.
11. Embalaje y Almacenamiento de Productos Terminados
El embalaje debe proteger los productos preservando al mismo tiempo la identificación.
Un paquete terminado puede incluir:
- Código de producto
- Revisión de dibujo
- Cantidad
- Número de lote
- Lote de materiales
- Fecha de producción
- Estado de inspección
- Destino
- Instrucciones de manejo
Almacenamiento Seco y Ventilado
Los perfiles galvanizados deben protegerse de la humedad atrapada. Los componentes húmedos muy apilados pueden desarrollar manchas.
El almacenamiento debe incluir:
- Pisos secos
- Drenaje
- Ventilación
- Protección contra la lluvia
- Separación de productos químicos
- Soporte de paquete controlado
- Borrar carriles de envío
Productos separados aceptados y no aprobados
Los productos terminados en espera de inspección no deben almacenarse con lotes liberados.
Utilice estados claramente definidos como:
- A la espera de la inspección
- Aceptado
- Reelaborar
- Rechazado
- Listo para el envío
12. Control de la producción digital
La fabricación moderna utiliza datos de producción para respaldar las decisiones en lugar de depender únicamente de la memoria del operador.
El trabajo del NIST en fabricación inteligente aborda tecnologías de medición, control e información que respaldan sistemas de fabricación más conectados.
Una fábrica de soportes fotovoltaicos puede registrar:
- Receta del producto
- Revisión de dibujo
- Lote de bobinas
- Cantidad de producción
- Cantidad calificada
- Cantidad rechazada
- Tiempo de inactividad
- Historial de alarmas
- Estado de las herramientas
- Uso de energía
- Registros de mantenimiento
Recetas de productos
Recetas que se pueden almacenar:
- Patrones de agujeros
- Longitud del producto
- Cantidad por lotes
- Posiciones de alimentación
- Comandos de corte
- Posiciones de eje ajustable
Se debe controlar el acceso a las recetas y registrar los cambios críticos.
Trazabilidad de producción
La trazabilidad conecta un paquete terminado con:
- Material
- Máquina
- Herramientas
- Operador
- Inspección
- Tiempo de producción
Esto hace que la investigación de defectos y la producción repetida sean más confiables.
13. Taller de Mantenimiento y Repuestos
Una fábrica no puede mantener una producción estable sin acceso a herramientas y repuestos críticos.
El área de mantenimiento podrá almacenar:
- Golpes y troqueles
- Cuchillas de corte
- Rodamientos
- Sensores
- Codificadores
- Sellos hidráulicos
- Filtros
- Lubricantes
- Componentes eléctricos
- Dibujos de rodillos
- Herramientas de calibración
Almacenamiento de herramientas
Los rodillos y herramientas de punzonado deben ser:
- Claramente identificado
- Protegido de la corrosión
- Almacenado en ubicaciones definidas
- Conectado con dibujos de productos
- Grabado después del mantenimiento
- Inspeccionado antes de la instalación
Acceso de Mantenimiento Alrededor de la Línea
El diseño de la fábrica debe dejar suficiente espacio para:
- Retire los rodillos
- Cambiar troqueles de punzonado
- servicio de equipos hidráulicos
- Gabinetes eléctricos abiertos
- Reemplace los motores
- Levantar los componentes principales
- Limpiar los conductos de chatarra
Un diseño compacto que impida un mantenimiento seguro puede generar un tiempo de inactividad más prolongado más adelante.
14. Infraestructura y servicios públicos de fábrica
Una fábrica completa de soportes fotovoltaicos puede requerir:
- Energía eléctrica
- Aire comprimido
- Sistemas hidráulicos
- Enfriamiento
- Conexión de red
- Iluminación
- Ventilación
- Grúas
- Carretillas elevadoras
- Protección contra incendios
- Cercado de seguridad
Planificación Eléctrica
Confirmar:
- Voltaje
- Frecuencia
- Carga instalada
- Demanda máxima
- Paneles de distribución
- Rutas de cable
- Puesta a tierra
- Requisitos de respaldo
Aire comprimido
Los sistemas neumáticos pueden funcionar:
- Abrazaderas
- Unidades de marcado
- Eliminación de desechos
- Transferencia de producto
- Dispositivos de seguridad
La presión, el flujo y la calidad del aire deben coincidir con las especificaciones de la máquina.
Red y datos
El diagnóstico remoto, los informes de producción y la integración del sistema de fábrica requieren un acceso controlado a la red.
La fábrica debería definir:
- Método de conexión
- Permisos de usuario
- Responsabilidad en ciberseguridad
- Propiedad de los datos
- Copia de seguridad
- Aprobación de acceso remoto
15. Flujo de Materiales y Personal
Las máquinas son sólo una parte del diseño. Operadores, personal de mantenimiento, carretillas elevadoras y grúas también se desplazan por las instalaciones.
Un buen diseño separa:
- Pasarelas peatonales
- Rutas de carretillas elevadoras
- Transporte de bobinas
- Transporte de producto terminado
- Acceso de mantenimiento
- Salidas de emergencia
Evite cruzar rutas
La materia prima debe entrar cerca del inicio de la producción. Los productos terminados deben salir del área opuesta o claramente separada cuando sea práctico.
Aumenta el cruce repetido:
- Manejo del tiempo
- Riesgo de colisión
- Daños al producto
- Interrupción de la producción
Proporcionar espacio de inspección cerca de la producción
El personal de calidad no debería necesitar llevar perfiles largos a través de varias áreas de producción para realizar mediciones de rutina.
Un punto de inspección cerca de la línea permite una aprobación más rápida del primer artículo.
Modelos de fábrica básicos, semiautomáticos y automatizados
| Modelo de fábrica | Características principales | Condiciones adecuadas |
|---|---|---|
| Básico | Manipulación y apilamiento manual de bobinas | Producción moderada y productos estables |
| Semiautomático | Alimentación, punzonado, conformado y corte automatizados | Volumen creciente con inversión controlada |
| Automatizado | Carga, conformado, corte, apilamiento y recopilación de datos conectados | Alto rendimiento y funcionamiento multiturno |
| Multilínea flexible | Celdas dedicadas y ajustables | Amplia gama de productos y lotes variados |
Una fábrica totalmente automatizada no es automáticamente la más eficiente. La automatización debe abordar los cuellos de botella confirmados y hacer coincidir la combinación de productos.
Medición del rendimiento en fábrica de soportes fotovoltaicos
Los indicadores de desempeño útiles incluyen:
| Métrica | Objetivo |
|---|---|
| Piezas calificadas por turno | Mide la producción real |
| Toneladas o metros por día | Apoya la planificación de materiales |
| Tiempo de cambio | Mide la flexibilidad de producción |
| Tiempo de cambio de bobina | Mide la eficiencia de la sección de entrada |
| Desechar configuración | Muestra pérdida material |
| Rata de respărtare | Mide la pérdida de calidad |
| Tiempo de inactividad por razón | Identifica cuellos de botella |
| Vida útil de la herramienta | Apoya la planificación del mantenimiento |
| Energía por producto calificado | Conecta utilidades con salida |
| Finalización puntual del lote | Mide la confiabilidad de la producción |
El mercado fotovoltaico mundial continúa desarrollándose a través de múltiples aplicaciones. El Programa de Sistemas de Energía Fotovoltaica de la Agencia Internacional de Energía publica informes sobre el despliegue fotovoltaico y las tendencias de la industria. Sin embargo, la planificación de fábricas debería traducir las oportunidades de mercado en perfiles, tamaños de lotes y requisitos de capacidad específicos.
Errores comunes en el diseño de fábrica de soportes fotovoltaicos
Selección de equipos antes de finalizar los productos
El diseño de la máquina debe seguir dibujos de perfil, materiales y patrones de orificios.
Comparando solo la velocidad de formación
El punzonado, el corte y el apilamiento pueden determinar la producción total.
Colocación de Máquinas Sin Rutas de Materiales
Una máquina puede encajar físicamente y al mismo tiempo crear un movimiento ineficiente del operador y del montacargas.
Ignorar el almacenamiento de herramientas
Las herramientas no controladas aumentan el tiempo de cambio y el daño.
Proporcionar espacio de inspección insuficiente
La aprobación lenta del primer artículo reduce el tiempo de producción disponible.
Mezcla de productos aceptados y no aprobados
Un control deficiente del estado crea riesgos de envío y trazabilidad.
Sin dejar zona de expansión
Los futuros equipos de punzonado, apilado o procesamiento secundario pueden resultar difíciles de agregar.
Subestimar la autorización de mantenimiento
Los técnicos necesitan un acceso seguro a rodillos, matrices, cortadores, accionamientos y sistemas eléctricos.
Información necesaria para una propuesta de fábrica
Antes de solicitar una propuesta completa de fábrica o línea de producción, prepare:
Información del producto
- Dibujos de perfil
- Dibujos de conectores
- Rango de longitud
- Patrones de agujeros
- Tolerancias
- Muestras de productos
Información material
- Grado de material
- Fortaleza
- Espesor
- Dimensiones de la bobina
- Peso de la bobina
- Recubrimiento
- Requisitos de superficie
Información de producción
- Volumen anual
- Piezas por turno
- Número de turnos
- Tamaños de lotes
- Mezcla de productos
- Frecuencia de cambio
- Ampliación esperada
Información de fábrica
- Dibujo de taller
- Posiciones de columna
- Dimensiones de las puertas
- Capacidad del piso
- Capacidad de la grúa
- Tensión y frecuencia
- Suministro de aire comprimido
- Entrada de materia prima
- Salida del producto terminado
Conclusión
Una fábrica moderna de soportes fotovoltaicos es un sistema de fabricación coordinado en lugar de una colección de máquinas separadas.
La recepción de materias primas, el almacenamiento de bobinas, la nivelación, el punzonado, el perfilado, el corte, la inspección, el apilamiento y el embalaje deben seguir un flujo de trabajo claro. Las recetas digitales, la trazabilidad, los registros de tiempo de inactividad y el monitoreo de energía pueden fortalecer el control de la producción cuando están relacionados con decisiones prácticas de fábrica.
El diseño debe basarse en dibujos de soportes, materiales, patrones de orificios, tolerancias, tamaños de lotes y objetivos de salida reales. También debería reservar acceso seguro para operadores, mantenimiento, grúas, montacargas y futuras ampliaciones.
Jinbolida proporciona soluciones fotovoltaicas de conformado, punzonado, corte y manipulación automatizada de materiales para fábricas que producen rieles, canales, postes y conectores. Los fabricantes pueden enviar dibujos de productos, información de materiales, objetivos de capacidad y diseños de talleres a través de Página de contacto de Jinbolida para una evaluación personalizada de fábrica de soportes fotovoltaicos.
Preguntas frecuentes
¿qué máquinas se necesitan en una fábrica de soportes fotovoltaicos?
Una fábrica típica puede necesitar equipos de manipulación, desenrollado, nivelación, servoalimentación, punzonado, perfilado, corte, recepción y apilamiento de bobinas. Los conectores cortos pueden requerir sistemas de punzonado y conformado separados. La configuración final depende de los dibujos de perfiles, los materiales, los patrones de orificios, los tamaños de los lotes y los requisitos de automatización.
¿debería integrarse el punzonado con la línea de perfilado?
El punzonado en línea reduce las transferencias de material y favorece la alimentación, el conformado y el corte coordinados. Es adecuado para patrones repetidos estables. El punzonado separado ofrece programación independiente y puede servir lotes variados o múltiples líneas. La disposición correcta depende del tiempo del ciclo, la combinación de productos, el espacio y la flexibilidad requerida.
¿cuánto espacio de fábrica se necesita para la producción de soportes fotovoltaicos?
El área requerida depende del almacenamiento de bobinas, la longitud de la máquina, la longitud del producto, el punzonado, el apilamiento, la inspección, las autorizaciones de mantenimiento y las rutas de los materiales. Una línea automatizada completa necesita más que el espacio indicado para la máquina. Solicite un dibujo de disposición general que incluya grúas, montacargas, operadores y almacenamiento de productos terminados.
¿cuál es el principal cuello de botella en una fábrica de soportes fotovoltaicos?
El cuello de botella puede ser punzonado, corte, reemplazo de bobinas, cambio de perfil, inspección o apilamiento. El formador de rodillos no siempre es la limitación. Mida cada operación repetida utilizando un producto real y realice un seguimiento tanto del tiempo de inactividad importante como de las paradas menores frecuentes antes de decidir dónde agregar velocidad o automatización.
¿cómo se debe rastrear la producción de soportes fotovoltaicos?
Asigne a cada bobina y lote terminado una identificación única. Conecte el certificado de material, la receta del producto, la revisión del dibujo, la máquina, las herramientas, el operador, el tiempo de producción y los registros de inspección. Esto permite a la fábrica investigar desviaciones, aislar los productos afectados y reproducir configuraciones aprobadas para pedidos posteriores.
 Spanish
 English
 Arabic
 Russian
 French