
À l’intérieur d’une usine de supports photovoltaïques modernes : équipement et flux de travail
/ À l'intérieur d'une usine de supports photovoltaïques modernes : équipement et flux de travail
Table des matières
Une usine moderne de supports photovoltaïques convertit les bobines métalliques et les flans préparés en rails, canaux, poteaux, connecteurs et autres composants utilisés dans les systèmes de montage photovoltaïques Ses performances dépendent non seulement de la vitesse des machines individuelles mais aussi de la façon dont les matériaux, les données de production, les contrôles de qualité et les produits finis se déplacent dans l'installation.
Une usine efficace devrait coordonner :
- Réception et identification des matières premières
- Stockage et manutention des bobines
- Nivellement et alimentation servo
- Poinçonnage automatique
- Formage en rouleau continu
- Longueur découpage
- Fabrication de connecteurs
- Inspection en cours de processus
- Réception et empilement automatiques
- Emballage et stockage de produits finis
- Traçabilité de la production
- Planification de la maintenance et des services publics
La meilleure disposition de l'usine suit le flux de travail du produit tout en gardant les matières premières, les pièces non approuvées, les produits acceptés, les opérateurs et les chariots élévateurs sous mouvement contrôlé Il devrait également fournir un accès suffisant pour les changements d'outillage, l'inspection et la maintenance de l'équipement.
Une usine de supports photovoltaïques doit être planifiée à partir du produit fini vers l'arrière. Les dessins de profil, les spécifications des matériaux, les modèles de trous, les tolérances, les tailles de lots et les objectifs de sortie déterminent quelles machines sont requises et comment les zones de production doivent être connectées.
Que produit une usine de supports photovoltaïques ?

Une structure de montage photovoltaïque contient plus d'un support Selon le système, une usine peut fabriquer :
- Rails à canal C
- Supports de canal U
- Canaux à entretoises fendues
- Purlins en forme de Z
- Postes de montage au sol
- Profilés de montage sur toiture
- Membres vivifiants
- Plaques de connexion
- Plaques de base
- Pinces à modules
- Connecteurs triangulaires
- Composants de trackers solaires
- Profils personnalisés en section ouverte
Chaque composant crée des exigences de production différentes.
Les profilés longs sont généralement produits par profilage continu, tandis que les pièces courtes du connecteur peuvent nécessiter un poinçonnage, un estampage, une découpe et un formage. Certains composants peuvent également nécessiter un soudage, un traitement de surface ou un assemblage.
Jinbolida Machine de formage de supports solaires photovoltaïques la gamme comprend des équipements pour la production de profilés photovoltaïques à canal C, à canal U et associés.
Commencez par la matrice de produits et de capacités
Avant de sélectionner l'équipement, l'usine devrait créer une matrice de produits.
La matrice devrait comprendre
| Informations sur le produit | Détails à définir |
|---|---|
| Type de profil | Canal C, canal U, profil Z, poteau ou connecteur |
| Coupe transversale | Largeur, hauteur, lèvres, courbures et rayons |
| Matériel | Grade, résistance, épaisseur et revêtement |
| Modèle de trou | Diamètre, taille de la fente, pas et distance de bord |
| Longueur du produit | Longueurs minimales, maximales et standard |
| Tolérances | Section, trous, longueur, rectitude et torsion |
| Quantité de lot | Commande typique et lot de production minimum |
| Demande annuelle | Pièces, mètres ou tonnes |
| Changements | Fréquence et séquence de produits |
| Travail en aval | Soudage, revêtement, assemblage ou emballage |
Ce document permet de déterminer si l'usine a besoin de :
- Lignes de production dédiées
- Équipement de profilage réglable
- Poinçonnage multi-stations
- Production de connecteurs séparés
- Empilage automatique
- Matériel supplémentaire de traitement de profil
Production séparée à haut volume et flexible
Une usine peut utiliser des équipements dédiés pour des profils stables et à grand volume et des équipements flexibles pour des lots personnalisés plus petits.
Cette séparation peut empêcher les changements fréquents d'outillage sur la ligne de production principale tout en permettant à l'usine de répondre à plusieurs spécifications de support.
Principales zones d'une usine de supports photovoltaïques
Une usine pratique peut être divisée en plusieurs zones connectées.
| Zone d'usine | Objectif principal | Contrôles importants |
|---|---|---|
| Réception | Acceptez les bobines et les matériaux achetés | Inspection de la documentation et de l'état |
| Stockage de matières premières | Stocker les bobines et les ébauches approuvées | Identification et manipulation sûre |
| Préparation de la bobine | Charger, centrer et préparer la bande | Taille de la bobine et vérification du matériau |
| Perforation | Produire des trous, des fentes et des encoches | Contrôle de position, de bavure et d'outillage |
| Rouleau formant | Former de longs profils structurels | Dimensions, rectitude et surface |
| Production de connecteurs | Produire des pièces courtes de support | Outillage, comptage de pièces et précision de formage |
| Coupe | Profils séparés en longueur | Longueur, équerrage et état final |
| Inspection | Vérifier produits | Instruments et registres calibrés |
| Empilage et emballage | Protéger et identifier les produits | Manipulation et ventilation contrôlées |
| Stockage fini | Détenir les lots acceptés | Statut et identification de l'expédition |
| Entretien | Entreposer les outils et le matériel de réparation | Pièces de rechange et accès contrôlé |
Le flux entre ces zones doit être clair Le matériel ne doit pas traverser à plusieurs reprises les itinéraires des chariots élévateurs ni passer par des zones de travail non liées.
1. Réception et inspection des matières premières
La qualité de production commence avant que la bobine n'atteigne la machine de formage.
Lorsque la matière première arrive, l'usine devrait vérifier :
- Documentation fournisseur
- Identification de la bobine
- Qualité matérielle
- Épaisseur
- Largeur de bande
- Spécification de revêtement
- Diamètre intérieur de la bobine
- Diamètre extérieur de la bobine
- Poids de la bobine
- État des bords
- État de surface
- Condition d'emballage
Matériel approuvé et mis en quarantaine
Le matériel approuvé doit être séparé physiquement ou numériquement du matériel en attente d'inspection.
Une zone de quarantaine empêche les bobines non vérifiées d'entrer en production L'état doit être visible au moyen d'étiquettes, d'un contrôle de localisation ou d'un système d'inventaire.
Traçabilité Matérielle
Chaque bobine doit avoir une identification unique connectée à :
- Fournisseur
- Batch ou chaleur
- Certificat matériel
- Revêtement
- Dimensions
- Date de réception
- Résultat de l'inspection
- Lieu de stockage
Lorsqu'un problème de profil fini est découvert, la traçabilité permet à l'usine d'identifier quelle bobine a été utilisée.
2. Stockage et manutention des bobines
Les bobines nécessitent un support stable et un mouvement contrôlé Un stockage incorrect peut entraîner des dommages aux bords, un télescopage, une contamination ou des risques pour la sécurité.
Le plan de stockage devrait envisager
- Poids maximum de la bobine
- Nombre de notes
- Nombre d'épaisseurs
- Consommation quotidienne
- Capacité de la grue ou du chariot élévateur
- Utilisation de premier entré, premier sorti
- Chargement au sol
- Orientation de la bobine
- Protection contre l'humidité
Stockage de position près de la production
Le stockage des bobines doit se faire vers le début de la ligne mais en dehors des zones d'exploitation et de maintenance.
La voie matérielle doit permettre à une bobine de passer du stockage au wagon à bobines ou au décoiler sans croiser la manipulation du produit fini.
Préparez la bobine suivante
Lorsque le volume de production le justifie, la bobine approuvée suivante peut être mise en scène avant la fin de la bobine actuelle Cela réduit le temps passé à rechercher, inspecter et transporter le matériau pendant un changement de bobine.
3. Décollage et nivellement
Le décoiler supporte et libère la bande métallique Le planeur réduit la courbure de la bobine avant alimentation, poinçonnage et formage.
Une section de saisie de base peut comprendre notamment
- Bobine
- Décoiler hydraulique
- Bras d'appui
- Dispositif éplucheur ou filetage
- Rouleaux de nivellement
- Guides d'entrée
- Capteurs de contrôle de boucle
Sélection Decoiler
Le décoiler doit correspondre à :
- Poids de la bobine
- Largeur de bobine
- Diamètre intérieur
- Diamètre extérieur
- Vitesse de ligne requise
- Méthode de chargement
- Méthode d'expansion
Une bobine lourde peut nécessiter un mandrin hydraulique, une rotation motorisée et un wagon à bobines.
Qualité de nivellement
Un mauvais nivellement affecte :
- Stabilité servo-alimentatoire
- Positions des trous
- Consistance formatrice
- Droiture
- Apparence superficielle
Les paramètres doivent être documentés pour chaque matériau et chaque épaisseur Une pression excessive du rouleau peut marquer l'acier galvanisé, tandis qu'une pression insuffisante laisse trop de courbure de la bobine.
4. poinçonnage et traitement des trous
Les supports photovoltaïques contiennent souvent des trous ronds répétés, des fentes, des encoches et des caractéristiques de connecteur.
Un système de poinçonnage peut fonctionner : X. Un système de poinçonnage peut être un système de poinçonnage (poncing), un système de poinçonnage pouvant être un système de poinçonnage : X et un système de poinç
- En ligne avant le formage au rouleau
- En ligne après formage
- En tant que cellule de production séparée
- Dans le cadre d'une machine de formage de connecteurs
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires comprend des systèmes de poinçonnage hydraulique à trois, six et neuf postes pour différentes exigences de support.
Poinçonnage en ligne
Le poinçonnage en ligne relie l'alimentation en matériau à la ligne de formage principale.
Les avantages peuvent inclure :
- Transferts de matières réduits
- Inventaire inférieur des travaux en cours
- Espacement des trous programmé
- Suivi plus facile des produits
- Coupe coordonnée
Sa principale limitation est l'équilibre de la ligne Si le cycle de poinçonnage est plus lent que le formeur de rouleau, le poinçonnage détermine la sortie totale.
Cellules de poinçonnage séparées
Le poinçonnage séparé prend en charge une planification indépendante et peut être utile pour :
- Des lots courts variés
- Ébauches préparées
- Capacité de poinçonnage partagée
- Lignes de profilage existantes
- Composants de connecteurs spéciaux
L'usine doit fournir suffisamment d'espace pour le stockage intermédiaire et l'identification des lots.
Poinçonnage des contrôles de qualité
Inspecter:
- Diamètre du trou
- Dimensions de la fente
- Espacement des trous
- Distance trou à bord
- Hauteur de la bavure
- État de revêtement
- Déformation partielle
- Retrait de limaces
Les enregistrements de durée de vie des outils doivent être liés à la bavure et à l'inspection dimensionnelle.
5. profilés PV longs formant des rouleaux

Le formage en rouleaux plie progressivement la bande métallique à travers plusieurs postes de rouleaux. Il est bien adapté à la production de composants longs avec une section transversale constante.
Une ligne de profil photovoltaïque peut produire :
- Canaux C
- Canaux U
- Sections de jambes de force à lèvres
- Z-purlins
- Postes au sol
- Rails de toit
- Canaux de contreventement
L'article Guide de la machine de formage de rouleaux : de la bobine au profil qualifié fournit une explication plus large de l'alimentation, de la formation progressive et de la découpe Après publication, cette ancre doit être mise à jour vers l'URL finale attribuée à l'article.
Ligne de profil dédiée
Une ligne dédiée utilise un outillage conçu pour un profil stable ou une gamme de tailles étroite.
Il peut prévoir
- Configuration simplifiée
- Production stable
- Changement réduit
- Normes de qualité claires
Ligne de profil flexible
Une ligne flexible peut utiliser :
- Supports à rouleaux mobiles
- Ajustement de l'espaceur
- Outillage cassette
- Axes motorisés
- Réglage servo
- Recettes de produits
La flexibilité doit être définie au moyen d'une matrice d'ajustement indiquant quelles dimensions peuvent changer et quels outils doivent être remplacés.
Vérifications de la qualité du profil
Inspecter:
- Largeur de la toile
- Hauteur de la bride
- Longueur des lèvres
- Ouverture de la chaîne
- Angles de courbure
- Droiture
- Cambrer
- Torsion
- État de surface
Un profilé peut répondre à ses dimensions en coupe transversale et être encore difficile à assembler s'il est tordu ou courbé.
6. Coupe et contrôle de longueur
Le profil complété doit être coupé à la longueur programmée.
Les méthodes courantes comprennent notamment
- Arrêt-à-couper
- Coupure volante
- Coupe de scie
- Découpe hydraulique
- Pré-coupe
Arrêt-à-couper
La ligne s'arrête avant chaque coupe Cette disposition est relativement simple mais réduit la vitesse moyenne lorsque les produits sont courts et que les coupes se produisent fréquemment.
Coupure volante
Un coupeur volant se déplace avec le profil Il peut supporter un fonctionnement continu mais nécessite une synchronisation précise entre la vitesse de ligne, le déplacement de l'outil et la position du produit.
Inspection de coupe
Vérifier:
- Longueur du produit
- Équilibre coupé
- Déformation de fin
- Brûlures
- Dommages au revêtement
- Distance finale d'un trou à l'autre
L'outil de coupe doit soutenir le profil terminé pour éviter les extrémités écrasées ou déformées.
7. Connecteur et production en petites parties
Une usine de supports photovoltaïques peut également produire des connecteurs, des plaques et des pièces façonnées plus courts.
Ces composants peuvent nécessiter :
- Alimentation en bobine ou à blanc
- Poinçonnage multi-stations
- Coupe
- Gaufrage
- flexion
- Partie formant
- Décharge automatique
- Comptage
Le Machine de poinçonnage de connecteurs de supports photovoltaïques solaires intègre le poinçonnage, la découpe et le formage pour les composants de connexion photovoltaïque en forme de C, en forme de U et triangulaires.
Débit de produit long et court séparé
Les rails longs et les petits connecteurs ont des exigences de manipulation différentes. Les produire dans des cellules séparées mais coordonnées peut réduire la congestion.
Les petites pièces ont besoin de :
- Décharge fiable
- Comptage contrôlé
- Identification des bacs
- Gestion de l'outillage
- Protection contre le mélange des pièces
8. Soudage et traitement secondaire
Certains systèmes de supports nécessitent un soudage ou un autre traitement secondaire.
Les opérations possibles comprennent notamment
- Soudage ponctuel
- MIG ou soudage robotisé
- Forage
- Coupe de scie
- Marquage
- Débavurage
- Réparation de surface
- Assemblée
Le Équipement de traitement de profils la catégorie peut prendre en charge les opérations supplémentaires requises après le processus de formage principal.
Évitez les transferts de matériel inutiles
L'équipement secondaire doit être positionné en fonction du routage du produit Un composant qui nécessite une soudure ne doit pas passer par la zone d'emballage et ensuite retourner à la production.
Une feuille de routage peut définir les opérations requises pour chaque produit.
9. Réception et empilement
Les profilés finis doivent être retirés de la ligne au moins aussi rapidement qu'ils sont produits.
Les options de réception comprennent notamment
- Table d'épuisement manuelle
- Convoyeur motorisé
- Déchargement automatique
- Tournage de produits
- Empilage automatique
- Transfert groupé
Réception manuelle
La réception manuelle peut convenir pour
- Sortie modérée
- Profils courts
- Composants légers
- Opération occasionnelle
Cependant, les profils longs peuvent être difficiles à soulever et à aligner de manière cohérente.
Empilage Automatique
L'empilage automatique devient précieux lorsque :
- Les profils sont longs
- La sortie est élevée
- Plusieurs équipes sont utilisées
- La manutention manuelle limite la vitesse
- Des dommages à la surface se produisent lors de la collecte
Jinbolida Équipement auxiliaire de machine de formage peut être pris en compte lorsque le déchargement et l’empilage limitent la production.
Protéger les surfaces revêtues
Les profilés galvanisés et revêtus ne doivent pas être traînés sur des tables rugueuses ou les uns sur les autres.
Les surfaces de réception doivent être propres et exemptes de :
- Chips métalliques
- Fragments de bavure
- Attaches exposées
- Rouleaux endommagés
- Poussière de broyage
10. Zone de contrôle qualité
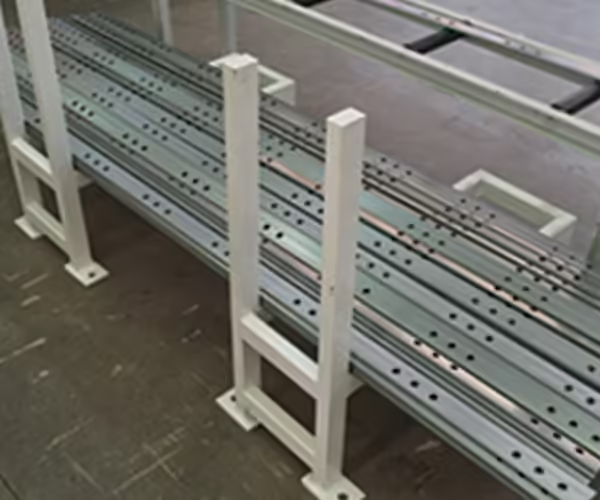
L'inspection de la qualité devrait avoir lieu pendant la production, et pas seulement avant l'expédition.
Une usine moderne de supports photovoltaïques devrait fournir un espace dédié pour :
- Inspection du matériel entrant
- Inspection du premier article
- Contrôles dimensionnels en cours de processus
- Tests d'ajustement de connecteur
- Inspection de surface
- Libération finale du lot
Inspection du premier article
Après une configuration ou un changement, vérifiez :
- Dimensions du profil
- Angles de courbure
- Modèle de trou
- Longueur coupée
- Droiture
- Torsion
- Brûlures
- État de revêtement
- Ajustement d'assemblage
La production ne doit commencer qu’après l’acceptation du premier article.
Inspection en cours de processus
Répéter l'inspection après :
- Changements de bobine
- Modifications d'outils
- Ajustements des rouleaux
- Affûtage poinçonné
- Remplacement du coupeur
- Alarmes
- Interruptions de production
L'usure de l'outil et la variation du matériau peuvent modifier le produit une fois le premier article passé.
Équipement de mesure
Selon le produit, l'inspection peut utiliser :
- Étriers
- Micromètres
- Jauges de hauteur
- Jauges d'angle
- Mesures de bande
- Redressements
- Plaques de surface
- Fixations de profil
- Équipement de mesure de coordonnées
- Mesure optique
Tous les instruments doivent avoir une portée, une résolution et un état d'étalonnage appropriés.
11. Emballage et stockage des produits finis
L'emballage doit protéger les produits tout en préservant l'identification.
Un faisceau fini peut comprendre
- Code produit
- Révision du dessin
- Quantité
- Numéro du lot
- Lot de matériaux
- Date de production
- Statut d'inspection
- Destination
- Instructions de manipulation
Stockage sec et ventilé
Les profilés galvanisés doivent être protégés de l'humidité emprisonnée Les composants humides étroitement empilés peuvent développer une coloration.
Le stockage doit inclure :
- Plancher sec
- Drainage
- Ventilation
- Protection contre la pluie
- Séparation des produits chimiques
- Support de faisceau contrôlé
- Voies d'expédition dégagées
Produits distincts acceptés et non approuvés
Les produits finis en attente d'inspection ne doivent pas être stockés avec les lots libérés.
Utiliser des statuts clairement définis tels que
- En attente d'inspection
- Accepté
- Retravailler
- Rejeté
- Prêt pour l'expédition
12. Contrôle de production numérique
La fabrication moderne utilise les données de production pour prendre en charge les décisions plutôt que de s'appuyer uniquement sur la mémoire de.
Les travaux du NIST sur fabrication intelligente aborde les technologies de mesure, de contrôle et d’information qui prennent en charge des systèmes de fabrication plus connectés.
Une usine de brackets photovoltaïques peut enregistrer :
- Recette produit
- Révision du dessin
- Lot de bobines
- Quantité de production
- Quantité qualifiée
- Quantité rejetée
- Temps d'arrêt
- Historique d'alarme
- Statut d'outillage
- Utilisation d'énergie
- Registres de maintenance
Recettes Produits
Les recettes peuvent stocker :
- Modèles de trous
- Longueur du produit
- Quantité de lot
- Positions d'alimentation
- Commandes de coupe
- Positions sur l'axe réglable
L'accès aux recettes doit être contrôlé et les changements critiques doivent être enregistrés.
Production Traçabilité
La traçabilité relie un faisceau fini avec :
- Matériel
- Machine
- Outillage
- Opérateur
- Inspection
- Temps de production
Cela rend l’enquête sur les défauts et la production répétée plus fiables.
13. Atelier de maintenance et pièces de rechange
Une usine ne peut pas maintenir une production stable sans accès aux outils et aux pièces de rechange critiques.
La zone de maintenance peut stocker :
- Poinçonne et meurt
- Lames de coupe
- Roulements
- Capteurs
- Encodeurs
- Joints hydrauliques
- Filtres
- Lubrifiants
- Composants électriques
- Dessins à rouleaux
- Outils d'étalonnage
Stockage d'outils
Les rouleaux et les outils de poinçonnage devraient être :
- Clairement identifié
- Protégé de la corrosion
- Stockés dans des endroits définis
- Connecté avec des dessins de produits
- Enregistré après maintenance
- Inspecté avant l'installation
Accès de maintenance sur la ligne
L'aménagement de l'usine devrait laisser suffisamment d'espace pour :
- Enlever les rouleaux
- Changer les matrices de poinçonnage
- équipement hydraulique de service
- Armoires électriques ouvertes
- Remplacer les moteurs
- Soulevez les principaux composants
- Goulottes propres
Une disposition compacte qui empêche une maintenance sûre peut créer des temps d'arrêt plus longs plus tard.
14. Services publics et infrastructures d'usine
Une usine complète de supports photovoltaïques peut nécessiter :
- Puissance électrique
- Air comprimé
- Systèmes hydrauliques
- Refroidissement
- Connexion réseau
- Éclairage
- Ventilation
- Grues
- Chariots élévateurs
- Protection incendie
- Clôture de sécurité
Planification électrique
Confirmer:
- Tension
- Fréquence
- Charge installée
- Demande de pointe
- Panneaux de distribution
- Voies câblées
- Mise à la terre
- Exigences de sauvegarde
Air comprimé
Les systèmes pneumatiques peuvent fonctionner :
- Pinces
- Unités de marquage
- Retrait de ferraille
- Transfert de produits
- Dispositifs de sécurité
La pression, le débit et la qualité de l'air doivent correspondre aux spécifications de la machine.
Réseau et données
Le diagnostic à distance, les rapports de production et l'intégration usine-système nécessitent un accès réseau contrôlé.
L'usine devrait définir:
- Méthode de connexion
- Autorisations utilisateur
- Responsabilité cybersécurité
- Propriété des données
- Sauvegarde
- Approbation d'accès à distance
15. Flux de matériel et de personnel
Les machines ne sont qu'une partie de l'aménagement Les opérateurs, le personnel d'entretien, les chariots élévateurs et les grues se déplacent également dans l'installation.
Un bon agencement sépare :
- Passerelles piétonnes
- Itinéraires de chariot élévateur
- Transport de bobines
- Transport de produits finis
- Accès maintenance
- Sorties de secours
Évitez de traverser les itinéraires
La matière première devrait entrer vers le début de la production Les produits finis devraient sortir de la zone opposée ou clairement séparée lorsque cela est pratique.
Les croisements répétés augmentent :
- Temps de manutention
- Risque de collision
- Dégâts produits
- Interruption de production
Fournir un espace d’inspection proche de la production
Un personnel de qualité ne devrait pas avoir besoin de transporter de longs profils dans plusieurs zones de production pour des mesures de routine.
Un point d'inspection près de la ligne permet une approbation plus rapide du premier article.
Modèles d'usine de base, semi-automatiques et automatisés
| Modèle usine | Principales caractéristiques | Conditions appropriées |
|---|---|---|
| Basique | Manutention et empilement manuels des bobines | Production modérée et produits stables |
| Semi-automatique | Alimentation, poinçonnage, formage et découpe automatisés | Volume croissant avec un investissement contrôlé |
| Automatisé | Chargement, formage, découpe, empilement et collecte de données connectés | Fonctionnement à haut rendement et multi-équipes |
| Multi-ligne flexible | Cellules dédiées et réglables | Large gamme de produits et lots variés |
Une usine entièrement automatisée n'est pas automatiquement la plus efficace L'automatisation devrait remédier aux goulots d'étranglement confirmés et correspondre à la gamme de produits.
Mesurer les performances de l'usine de supports photovoltaïques
Parmi les indicateurs de performance utiles, on peut citer
| Métrique | But |
|---|---|
| Pièces qualifiées par équipe | Mesure la production réelle |
| Tonnes ou mètres par jour | Soutient la planification matérielle |
| Temps de changement | Mesure la flexibilité de la production |
| Temps de changement de bobine | Mesure l’efficacité des entrées de section |
| Débris d'installation | Montre la perte matérielle |
| Taux de rejet | Mesure la perte de qualité |
| Temps d'arrêt par raison | Identifie les goulets d'étranglement |
| Vie d'outil | Prend en charge la planification de la maintenance |
| Énergie par produit qualifié | Connecte les utilitaires avec la sortie |
| Achèvement ponctuel des lots | Mesure la fiabilité de la production |
Le marché photovoltaïque mondial continue de se développer à travers de multiples applications Le Programme de systèmes d'énergie photovoltaïque de l'Agence internationale de l'énergie publie des rapports sur le déploiement photovoltaïque et les tendances de l'industrie La planification d'usine devrait toutefois traduire l'opportunité de marché en profils spécifiques, en tailles de lots et en exigences de capacité.
Erreurs courantes de disposition de l’usine de supports photovoltaïques
Sélection de l'équipement avant de finaliser les produits
La conception de la machine doit suivre les dessins de profil, les matériaux et les motifs de trous.
Comparaison uniquement de la vitesse de formage
Le poinçonnage, la coupe et l'empilage peuvent déterminer la production totale.
Placer des machines sans itinéraires matériels
Une machine peut s'adapter physiquement tout en créant un chariot élévateur et un mouvement d'opérateur inefficaces.
Ignorer le stockage des outils
Un outillage incontrôlé augmente le temps de changement et les dommages.
Fournir un espace d’inspection insuffisant
L'approbation lente du premier article réduit le temps de production disponible.
Mélange Produits acceptés et non approuvés
Un mauvais contrôle de l'état crée des risques d'expédition et de traçabilité.
Ne laissant aucune zone d’expansion
Les futurs équipements de poinçonnage, d’empilage ou de traitement secondaire pourraient devenir difficiles à ajouter.
Sous-estimation de la clairance de maintenance
Les techniciens ont besoin d'un accès sûr aux rouleaux, matrices, fraises, entraînements et systèmes électriques.
Informations nécessaires pour une proposition d'usine
Avant de demander une proposition complète d’usine ou de chaîne de production, préparez :
Informations sur le produit
- Dessins de profil
- Dessins de connecteurs
- Plage de longueur
- Modèles de trous
- Tolérances
- Échantillons de produits
Informations matérielles
- Qualité matérielle
- Force
- Épaisseur
- Dimensions de la bobine
- Poids de la bobine
- Revêtement
- Exigences de surface
Production Information
- Volume annuel
- Pièces par équipe
- Nombre d'équipes
- Tailles des lots
- Mélange de produits
- Fréquence de changement
- Expansion attendue
Informations sur l'usine
- Dessin d'atelier
- Positions des colonnes
- Dimensions de la porte
- Capacité plancher
- Capacité de la grue
- Tension et fréquence
- Alimentation en air comprimé
- Entrée matière première
- Sortie produit fini
Conclusion
Une usine moderne de supports photovoltaïques est un système de fabrication coordonné plutôt qu'un ensemble de machines séparées.
La réception des matières premières, le stockage des bobines, le nivellement, le poinçonnage, le profilage, la découpe, l'inspection, l'empilage et l'emballage doivent suivre un flux de travail clair. Les recettes numériques, la traçabilité, les enregistrements d’indisponibilité et la surveillance énergétique peuvent renforcer le contrôle de la production lorsqu’elles sont liées à des décisions pratiques de l’usine.
La disposition doit être basée sur les dessins réels des supports, les matériaux, les modèles de trous, les tolérances, les tailles de lots et les objectifs de sortie. Il devrait également réserver un accès sûr aux opérateurs, à la maintenance, aux grues, aux chariots élévateurs et à l'expansion future.
Jinbolida fournit des solutions photovoltaïques de formage, de poinçonnage, de découpe et de manutention automatisée des matériaux pour les usines produisant des rails, des canaux, des poteaux et des connecteurs Les fabricants peuvent soumettre des dessins de produits, des informations sur les matériaux, des objectifs de capacité et des agencements d'ateliers par l'intermédiaire du Page de contact Jinbolida pour une évaluation personnalisée en usine de supports photovoltaïques.
FAQ
Quelles machines sont nécessaires dans une usine de supports photovoltaïques ?
Une usine typique peut avoir besoin d'équipements de manutention, de décoincement, de nivellement, d'alimentation par servo, de poinçonnage, de profilage, de découpe, de réception et d'empilage de bobines. Les connecteurs courts peuvent nécessiter des systèmes de poinçonnage et de formage séparés. La configuration finale dépend des dessins de profil, des matériaux, des motifs de trous, des tailles de lots et des exigences d'automatisation.
Le poinçonnage doit-il être intégré à la ligne de profilage ?
Le poinçonnage en ligne réduit les transferts de matériaux et prend en charge l'alimentation, le formage et la découpe coordonnés Il convient aux motifs répétés stables Le poinçonnage séparé offre un ordonnancement indépendant et peut servir des lots variés ou des lignes multiples La disposition correcte dépend du temps de cycle, du mélange de produits, de l'espace au sol et de la flexibilité requise.
Quelle quantité d’espace d’usine est nécessaire pour la production de supports photovoltaï
La zone requise dépend du stockage de la bobine, de la longueur de la machine, de la longueur du produit, du poinçonnage, de l'empilage, de l'inspection, des autorisations de maintenance et des itinéraires de matériaux. Une ligne automatisée complète a besoin de plus que son empreinte de machine répertoriée. Demandez un dessin d'agencement général incluant les grues, les chariots élévateurs, les opérateurs et le stockage des produits finis.
Quel est le principal goulot d'étranglement dans une usine de supports photovoltaïques ?
Le goulot d'étranglement peut être le poinçonnage, la coupe, le remplacement de bobine, le changement de profil, l'inspection ou l'empilement Le formeur de rouleau n'est pas toujours la contrainte Mesurez chaque opération répétée à l'aide d'un produit réel et suivez à la fois les temps d'arrêt majeurs et les arrêts mineurs fréquents avant de décider où ajouter de la vitesse ou de l'automatisation.
Comment faut-il retracer la production de brackets
Attribuer à chaque bobine et lot fini une identification unique Connectez le certificat de matériel, la recette du produit, la révision du dessin, la machine, l'outillage, l'opérateur, le temps de production et les dossiers d'inspection Cela permet à l'usine d'enquêter sur les écarts, d'isoler les produits concernés et de reproduire les paramètres approuvés pour les commandes ultérieures.
 French
 English
 Arabic
 Russian
 Spanish