
7 étapes clés dans la production de structures en acier
Table des matières
Introduction
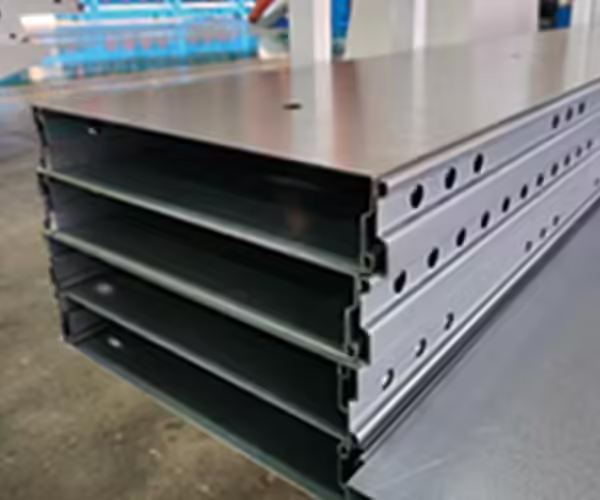
Bienvenue dans notre plongée profonde dans le monde de la fabrication des cadres robustes qui façonnent notre infrastructure moderne Si vous êtes un acheteur B2 B ou quelqu'un à la recherche de composants en acier fiables et de haute qualité, comprendre le parcours de fabrication est crucial Ce parcours est de plus en plus motivé par l'ingénierie de précision et les solutions d'usine numériques Au cœur d'une construction réussie se trouve rigoureux production de structures en acier, (en), un processus exigeant une précision et un contrôle de qualité strict à chaque étape.
À une époque où les normes industrielles en matière de précision pourraient varier de 1 à 2 mm, les groupes de machines avancés obtiennent désormais des améliorations d'un facteur 10 fois, offrant des tolérances telles qu'une précision de longueur inférieure à 0,2 mm. Ces résultats sont rendus possibles par des technologies telles que la transmission de précision de niveau nanométrique, développées grâce à des partenariats de R&D avec des universités de premier plan.
Nous avons décomposé ce processus complexe en 7 étapes les plus puissantes qui garantissent l'intégrité structurelle et l'efficacité.
Les 7 étapes puissantes Production de structures en acier
Étape 1 : Approvisionnement et préparation du matériel (début crucial)
Le processus de fabrication commence bien avant la première coupe : avec la vérification du matériau Tous les matériaux, y compris l'acier lui-même, les consommables de soudage, les revêtements et les fixations, doivent avoir des certificats de qualité et être strictement conformes aux spécifications de conception et aux normes en vigueur.
À leur arrivée à l'usine, les matières premières doivent faire l'objet d'un échantillonnage, d'une inspection et d'une acceptation attestés, la documentation étant fournie au client et au superviseur Une attention particulière est accordée aux articles sensibles :
• Les matériaux de soudage doivent être stockés de manière centralisée dans un entrepôt dédié, sec et bien ventilé.
• Les boulons à haute résistance doivent être stockés à l'intérieur, secs et ventilés, et ne peuvent pas être utilisés s'ils présentent de la rouille, une contamination ou des signes de dommages causés par l'humidité.
• Tout matériau de revêtement doit répondre aux exigences de conception et ne peut pas être utilisé s'il est expiré ou gâté.
Étape 2 : Mise en page et découpe précises pour Production de structures en acier

Une fois les matériaux vérifiés, la phase critique suivante est la préparation des pièces pour la découpe Il s'agit d'un aménagement (lofting et marquage) à l'aide de règles en acier calibrées vérifiées par les services de mesure.
La précision lors de l'aménagement nécessite de prendre en compte plusieurs allocations :
• Indemnité d'usinage : Les pièces destinées au fraisage ultérieur après découpe au gaz nécessitent une tolérance de 4 mm en cisaille par côté, 3 mm après l'ajout typique de 4 mm par côté.
• Prise de soudage : L'indemnité de retrait doit être pré-calculée en fonction des caractéristiques structurelles.
• Kert de coupe : La coupe automatisée des gaz élimine généralement 3 mm, tandis que la coupe manuelle des gaz élimine 4 mm.
Pour minimiser la distorsion des matériaux lors de la coupe au gaz, les opérateurs doivent suivre des priorités procédurales spécifiques : couper d'abord les petits morceaux, puis les gros ; couper les formes complexes avant les simples ; et commencer à couper à partir des bords les plus courts.
Étape 3 : Correction et mise en forme : atteindre la précision du coffrage
Après la découpe, les pièces nécessitent souvent une correction (redressement) et un formage (mise en forme).
• Correction du froid : Les produits finis subissent souvent une correction à froid à l'aide d'une force mécanique (par exemple, machines à redresser les ailes ou presses hydrauliques).
• Correction de flamme (chaleur) : Pour l'acier à faible teneur en carbone, la température idéale de déformation plastique thermique est 800 900 °C, 15, bien que le chauffage ne doive pas dépasser 900° C. Il est crucial de noter que lʼacier moyennement carboné est généralement pas corrigé à la flamme en raison du risque de fissuration.
• Traitement à chaud : L'acier à faible teneur en carbone est habituellement travaillé à chaud entre 100 °C 100 °C, sans s'arrêter à moins de 700 °C.
Pour les clients ayant besoin de composants ultra précis, comme dans le ligne de production de coffrage en acier, les groupes de machines avancés produisent un coffrage en alliage à haute résistance avec une précision d'angle R de moins de 0,5°.
Étape 4 : Traitement des bords (Fraisage et finition)

La préparation des bords est essentielle pour la qualité de la soudure et la précision dimensionnelle globale Les méthodes courantes de traitement des bords comprennent le rabotage, le fraisage, le raclage, le gougeage à l'arc de carbone et la coupe au gaz.
Lors de l'usinage de bords pour éliminer la zone affectée thermiquement de la coupe au gaz, la surépaisseur minimale d'usinage doit être de 2,0 mm. Pour les principaux composants porteurs, les bords libres coupés au gaz doivent être rabotés ou fraisés, ce qui nécessite une surépaisseur de traitement d'au moins 2 mm par côté.
L'une des exigences les plus précises concerne le fraisage des extrémités de colonnes :
| Étape de fabrication | Détails clés de précision/tolérance | Source Référence |
| Profondeur d'usinage des bords | Profondeur minimale pour éliminer les défauts de surface | 2,0 mm |
| Zone de contact de l'extrémité de la colonne | Zone de contact de roulement étanche requise | >75% |
| Vérification de l'écart de fin de colonne | Tolérance maximale d'écart de bord (vérifiée avec une jauge de palpeur de 0,3 mm) | 0,5 mm |
| Précision avancée de la longueur du coffrage | Atteint par des lignes de production avancées | <0,2 mm |
| Précision du trou alésé | Précision standard pour les trous de boulons spécialisés | H12 |
Étape 5 : Fabrication de trous de haute précision (perçage vs poinçonnage)

La création de trous pour les fixations (boulons, rivets, etc) est une phase clé dans production de structures en acier. Le forage est la méthode préférée.
Le poinçonnage peut être utilisé uniquement s'il est prouvé qu'il ne provoque pas de fragilité du matériau, et est généralement limité à l'acier de construction ordinaire de moins de 5 mm d'épaisseur Pour les structures secondaires, le poinçonnage est autorisé jusqu'à 12 mm d'épaisseur.
Tous les trous doivent être cylindriques vrais, perpendiculaires à la surface en acier (inclinaison inférieure à 1/20), et exempts de bavures ou de fissures Les raccords boulonnés de haute précision (nécessitant une précision H12) nécessitent un perçage ou un alésage correspondant après assemblage.
Étape 6 : Traitement de surface par friction et assurance qualité
Pour les raccords boulonnés à haute résistance, la qualité des surfaces de frottement est primordiale pour l'intégrité structurelle Ces surfaces doivent être traitées selon des méthodes comme le sablage, le grenaillage ou le meulage Si une rectifieuse est utilisée, les marques de meulage doivent être créées perpendiculairement à la direction de la charge du composant.
Surtout, les surfaces de friction traitées doivent être immédiatement protégées de l'huile et des dommages Si la rouille naturelle est utilisée, la période de rouille ne doit pas dépasser 90 jours.
Pour confirmer la qualité, un essai de coefficient antidérapant doit être effectué Un lot de fabrication est généralement défini comme chaque tranche de 2000 t de matériau, et trois séries d'éprouvettes sont requises par lot Ces éprouvettes doivent correspondre au matériau composant, à la méthode de traitement et aux conditions de stockage.
Étape 7 : Assemblage de la boutique et contrôles critiques avant assemblage
Les dernières étapes de fabrication consistent à assembler les composants en unités plus grandes et à effectuer des contrôles de pré-assemblage. Un strict respect de la séquence d’assemblage est requis ; s'il y a des soudures cachées, elles doivent être complétées et inspectées avant ils sont couverts par les parties suivantes.
Le pré-assemblage est généralement effectué sur des plates-formes stables et solides. Il doit donner la priorité aux principaux cadres de contraintes, aux connexions de nœuds complexes et aux composants représentatifs.
Lors de la vérification des trous de boulons lors du pré-assemblage, des normes de tolérance géométrique spécifiques s'appliquent :
1. Une jauge de trou d'essai de 1,0 mm plus petite que le diamètre nominal doit passer par au moins 85% des trous d'un groupe.
2. Un calibre de trou d'essai de 0,3 mm plus grand que le diamètre nominal doit passer 100% des trous.
Si des non-conformités se produisent, la réparation des trous (alésage, meulage, soudage et re-perçage) est autorisée, mais doit suivre des protocoles stricts.
Qualité de conduite de technologie avancée Production de structures en acier
Moderne production de structures en acier les installations, utilisant des solutions d'usine intelligentes, sont équipées de lignes automatisées de formage, de poinçonnage et d'assemblage. Cette approche intégrée garantit une qualité constante et une efficacité élevée tout au long de la chaîne de valeur, des pièces de précision aux solutions d'usine entièrement numériques.
Pour les secteurs spécialisés, tels que l'énergie solaire, des lignes de fabrication intelligentes sont disponibles pour les supports photovoltaïques qui permettent une commutation rapide entre les profilés en acier C et Z. Les lignes avancées de profilage pour les applications structurelles et solaires peuvent inclure des fonctionnalités intégrées comme le soudage, le stockage en boucle et l'empilement automatisé, réduisant considérablement le travail manuel. De plus, les équipements avancés disposent souvent de capacités de transmission cloud pour enregistrer la quantité de production et la consommation d’énergie en temps réel.
Conclusion
La fabrication de structures en acier est loin d'être simple, le processus multi-étapes méticuleux nécessitant des niveaux élevés de préparation technique, d'assurance qualité et souvent une technologie numérique avancée. En adhérant à ces sept étapes puissantes, la certification initiale des matériaux aux contrôles géométriques finaux des pré-assemblages peut garantir l'intégrité structurelle, une efficacité élevée et une précision supérieure qui va au-delà des normes de l'industrie.
Lors de la sélection d'un partenaire pour vos besoins structurels, en donnant la priorité aux fournisseurs qui intègrent une automatisation avancée, tels que l'expert en solutions d'usine numérique Jinbolida, ´, et qui démontrent des metrics de precision mesurables (comme les tolerances de precision des trous et les rapports de tests antidérapants) garantiront le succes et la longevite de vos projets.
FAQ
Q1 : De quelle documentation matérielle spécifique les acheteurs B2 B ont-ils besoin pour vérifier la qualité des matériaux ?
Vous devriez exiger le Certificat de qualité de l'usine de production (Certificat hors usine) pour tous les aciers, matériaux de soudage, revêtements et fixations En outre, le fabricant devrait fournir des rapports d'inspection documentant les échantillons et les essais témoins effectués sur le site de l'usine, confirmant la conformité avec la conception et les exigences standard.
Q2 : Comment empêcher les boulons à haute résistance de tomber en panne en raison d'un stockage inapproprié ?
Les boulons à haute résistance doivent être entreposés dans un environnement intérieur sec et ventilé Il est strictement interdit d'utiliser des boulons qui sont rouillés, contaminés ou qui ont subi des dommages à l'humidité Par ailleurs, la substitution de matériau doit être formellement demandée et confirmée par l'unité de conception avant utilisation.
Q3 : Comment les équipements avancés améliorent-ils l’efficacité de la fabrication et réduisent-ils la
Les systèmes intelligents avancés, tels que les machines automatisées de formage de rouleaux de pannes C/Z et les lignes de support photovoltaïques, intègrent des fonctions telles que l'alimentation, le poinçonnage, le soudage et l'empilage automatisé. Cette production hautement automatisée garantit un fonctionnement stable, une haute précision, une longue durée de vie du moule et réduit considérablement le besoin de travail manuel, conduisant à une livraison rapide et à une faible consommation d'énergie. Certains fournisseurs, comme Jinbolida, : concentrez-vous sur la fourniture de solutions de conception de lignes de production personnalisées adaptées à diverses usines de traitement de panneaux.
Q4 : Quels sont les critères d'acceptation requis pour les surfaces de friction utilisées avec des boulons à haute résistance ?
Le traitement de surface par friction doit être testé pour le coefficient antidérapant Cela se fait par lot de fabrication (typiquement tous les 2000 t).Les éprouvettes doivent correspondre au matériau et au procédé de traitement utilisés pour les composants structurels réels Le rapport final doit détailler la méthode d'essai et les résultats Aussi, rappelez-vous que ces surfaces traitées doivent être protégées de l'huile ou des dommages.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons à innover et à façonner l’avenir de la fabrication intelligente — ensemble ! 🚀
 French
 English
 Arabic
 Russian
 Spanish