
7 خطوات فعّالة في إنتاج الهياكل الفولاذية
جدول المحتويات
مقدمة
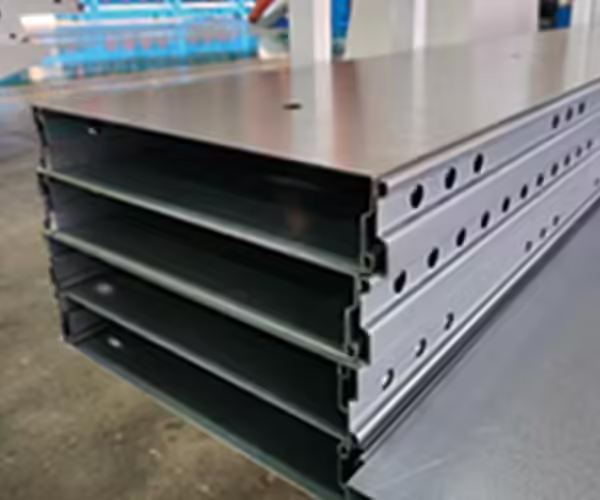
مرحبًا بكم في رحلتنا المتعمقة في عالم تصنيع الهياكل المتينة التي تُشكل بنيتنا التحتية الحديثة. سواء كنتَ مشتريًا من الشركات أو تبحث عن مكونات فولاذية عالية الجودة وموثوقة، فإن فهم رحلة التصنيع أمرٌ بالغ الأهمية. تعتمد هذه الرحلة بشكل متزايد على الهندسة الدقيقة وحلول المصانع الرقمية. يكمن جوهر البناء الناجح في الدقة إنتاج الهياكل الفولاذية، وهي عملية تتطلب الدقة ومراقبة الجودة الصارمة في كل مرحلة.
في عصرٍ تتراوح فيه معايير الدقة في الصناعة بين 1 و2 مم، تُحقق مجموعات الآلات المتقدمة الآن تحسيناتٍ تُضاعف عشرة أضعاف، مُوفرةً تحمُّلاتٍ مثل دقة الطول التي تقل عن 0.2 مم. وتُتاح هذه النتائج بفضل تقنياتٍ مثل نقل الدقة النانومترية، المُطوَّرة من خلال شراكاتٍ في البحث والتطوير مع جامعاتٍ رائدة.
لقد قمنا بتقسيم هذه العملية المعقدة إلى 7 خطوات قوية تضمن سلامة الهيكل وكفاءته.
الخطوات السبع القوية في إنتاج الهياكل الفولاذية
الخطوة 1: الحصول على المواد وإعدادها (البداية الحاسمة)
تبدأ عملية التصنيع قبل القطع الأول بوقت طويل: بالتحقق من المواد. يجب أن تكون جميع المواد، بما في ذلك الفولاذ نفسه، ومواد اللحام، والطلاءات، وأدوات التثبيت، حاصلة على شهادات جودة، وأن تتوافق تمامًا مع مواصفات التصميم والمعايير المعمول بها.
عند وصول المواد الخام إلى المصنع، يجب أخذ عينات منها وفحصها وقبولها بحضور شهود، مع تقديم الوثائق اللازمة للعميل والمشرف. ويُولى اهتمام خاص للمواد الحساسة:
• يجب تخزين مواد اللحام بشكل مركزي في مستودع مخصص وجاف وجيد التهوية.
• يجب تخزين البراغي عالية القوة في الداخل، جافة وجيدة التهوية، ولا يمكن استخدامها إذا ظهرت عليها الصدأ أو التلوث أو علامات التلف بسبب الرطوبة.
• يجب أن تتوافق أي مواد طلاء مع متطلبات التصميم ولا يمكن استخدامها إذا كانت منتهية الصلاحية أو فاسدة.
الخطوة 2: التخطيط الدقيق والقطع لـ إنتاج الهياكل الفولاذية

بعد التحقق من المواد، تأتي المرحلة الحاسمة التالية وهي تجهيز القطع للقطع. يتضمن ذلك التصميم (الرفع والترقيم) باستخدام قواعد فولاذية معايرة معتمدة من قبل إدارات القياس.
تتطلب الدقة أثناء التخطيط الأخذ بعين الاعتبار عدة بدلات:
• بدل التشغيل: تتطلب القطع المُعدّة للطحن اللاحق بعد القطع بالغاز سماحية تتراوح بين 4 و5 مم لكل جانب. بعد القص، يُضاف عادةً سماحية تتراوح بين 3 و4 مم لكل جانب.
• انكماش اللحام: يجب حساب بدل الانكماش مسبقًا بناءً على الخصائص الهيكلية.
• قطع الشق: عادةً ما تزيل عملية القطع بالغاز الأوتوماتيكية 3 مم، بينما تزيل عملية القطع بالغاز اليدوي 4 مم.
لتقليل تشوه المواد أثناء القطع بالغاز، يجب على المشغلين اتباع أولويات إجرائية محددة: قطع القطع الصغيرة أولاً، ثم القطع الكبيرة؛ قطع الأشكال المعقدة قبل البسيطة؛ والبدء في القطع من الحواف الأقصر.
الخطوة 3: التصحيح والتشكيل: تحقيق دقة القوالب
بعد القطع، غالبًا ما تتطلب الأجزاء التصحيح (التقويم) والتشكيل (التشكيل).
• التصحيح البارد: غالبًا ما تخضع المنتجات النهائية للتصحيح البارد باستخدام القوة الميكانيكية (على سبيل المثال، آلات تقويم الأجنحة أو المكابس الهيدروليكية).
• تصحيح اللهب (الحرارة): بالنسبة للصلب منخفض الكربون، تكون درجة حرارة التشوه البلاستيكي الحراري المثالية هي 800–900 درجة مئويةمع العلم أن التسخين يجب ألا يتجاوز 900 درجة مئوية. من المهم ملاحظة أن الفولاذ متوسط الكربون عادةً ما يكون لا تم تصحيحه بواسطة اللهب بسبب خطر التشقق.
• المعالجة الساخنة: يتم عادة معالجة الفولاذ منخفض الكربون على درجة حرارة تتراوح بين 1000 إلى 1100 درجة مئوية، ولا يتوقف عند أقل من 700 درجة مئوية.
بالنسبة للعملاء الذين يحتاجون إلى مكونات فائقة الدقة، مثل تلك الموجودة في خط إنتاج قوالب الصلبتنتج مجموعات الآلات المتقدمة قوالب سبائك عالية القوة بدقة زاوية R تبلغ أقل من 0.5 درجة.
الخطوة 4: معالجة الحافة (الطحن والتشطيب)

يُعدّ تحضير الحواف أمرًا أساسيًا لضمان جودة اللحام ودقة الأبعاد الكلية. تشمل طرق معالجة الحواف الشائعة التخطيط، والطحن، والكشط، وحفر قوس الكربون، والقطع بالغاز.
عند تشغيل الحواف لإزالة المنطقة المتأثرة بالحرارة الناتجة عن القطع بالغاز، يجب ألا يقلّ فارق التشغيل عن 2.0 مم. بالنسبة للمكونات الرئيسية الحاملة للأحمال، يجب تسوية أو طحن الحواف الحرة المقطوعة بالغاز، مع مراعاة فارق معالجة لا يقل عن 2 مم لكل جانب.
أحد المتطلبات الأكثر دقة لطحن نهاية العمود هو:
| مرحلة التصنيع | تفاصيل الدقة/التسامح الرئيسية | مرجع المصدر |
| عمق معالجة الحواف | الحد الأدنى للعمق لإزالة العيوب السطحية | 2.0 ملم |
| منطقة اتصال نهاية العمود | منطقة اتصال المحمل الضيقة المطلوبة | >75% |
| فحص فجوة نهاية العمود | الحد الأقصى لتسامح فجوة الحافة (يتم فحصه باستخدام مقياس استشعار 0.3 مم) | 0.5 ملم |
| دقة طول القوالب المتقدمة | تم تحقيق ذلك من خلال خطوط الإنتاج المتقدمة | <0.2 مم |
| دقة الثقب الموسع | الدقة القياسية لثقوب البراغي المتخصصة | H12 |
الخطوة 5: صنع الثقوب بدقة عالية (الحفر مقابل اللكم)

إن إنشاء الثقوب للمثبتات (المسامير، المسامير، وما إلى ذلك) هو مرحلة أساسية في إنتاج الهياكل الفولاذية.الحفر هو الطريقة المفضلة.
لا يجوز استخدام التثقيب إلا إذا ثبت عدم تسببه في هشاشة المواد، ويقتصر عادةً على الفولاذ الهيكلي العادي الذي يقل سمكه عن 5 مم. أما بالنسبة للهياكل الثانوية، فيُسمح بالتثقيب حتى سمك 12 مم.
يجب أن تكون جميع الثقوب أسطوانية الشكل، وعمودية على سطح الفولاذ (بميل أقل من 1/20)، وخالية من النتوءات أو الشقوق. تتطلب الوصلات عالية الدقة المثبتة بمسامير (التي تتطلب دقة H12) حفرًا أو توسيعًا مطابقًا بعد التجميع.
الخطوة 6: معالجة سطح الاحتكاك وضمان الجودة
بالنسبة للوصلات عالية المتانة المثبتة بمسامير، تُعدّ جودة أسطح الاحتكاك أمرًا بالغ الأهمية لضمان سلامة الهيكل. يجب معالجة هذه الأسطح بطرق مثل السفع الرملي، أو السفع بالخردق، أو التجليخ. في حال استخدام آلة تجليخ، يجب أن تكون علامات التجليخ عمودية على اتجاه حمل المكون.
من الضروري حماية أسطح الاحتكاك المعالجة فورًا من الزيت والتلف. في حال استخدام الصدأ الطبيعي، يجب ألا تتجاوز فترة الصدأ 90 يومًا.
للتأكد من الجودة، يجب إجراء اختبار معامل الانزلاق. تُعرّف دفعة التصنيع عادةً بأنها كل 2000 طن من المواد، وتتطلب كل دفعة ثلاث مجموعات من عينات الاختبار. يجب أن تتوافق هذه العينات مع مادة المكون، وطريقة المعالجة، وظروف التخزين.
الخطوة 7: التجميع في المتجر والفحوصات المهمة قبل التجميع
تتضمن خطوات التصنيع النهائية تجميع المكونات في وحدات أكبر وإجراء فحوصات ما قبل التجميع. يُشترط الالتزام الصارم بتسلسل التجميع؛ في حال وجود لحامات مخفية، يجب إكمالها وفحصها. قبل ويتم تغطيتها في الأجزاء اللاحقة.
عادةً ما يُجرى التجميع المسبق على منصات ثابتة ومتينة. وينبغي إعطاء الأولوية لأطر الضغط الرئيسية، واتصالات العقد المعقدة، والمكونات التمثيلية.
عند فحص فتحات البراغي أثناء التجميع المسبق، يتم تطبيق معايير التسامح الهندسية المحددة:
1. يجب أن يمر ثقب تجريبي أصغر بمقدار 1.0 مم من القطر الاسمي على الأقل 85% من الثقوب في المجموعة.
2. يجب أن يمر ثقب تجريبي بقطر 0.3 مم أكبر من القطر الاسمي 100% من الثقوب.
في حالة حدوث عدم تطابق، يُسمح بإصلاح الثقوب (التوسيع، والطحن، واللحام، وإعادة الحفر)، ولكن يجب اتباع بروتوكولات صارمة.
التكنولوجيا المتقدمة تقود الجودة إنتاج الهياكل الفولاذية
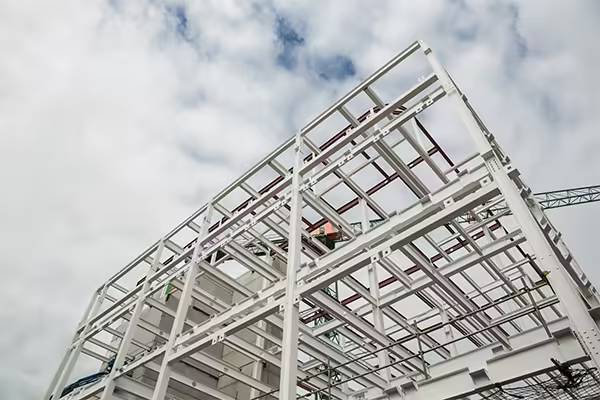
حديث إنتاج الهياكل الفولاذية مرافقنا، التي تستخدم حلول المصانع الذكية، مجهزة بخطوط تشكيل وثقب وتجميع آلية. يضمن هذا النهج المتكامل جودة ثابتة وكفاءة عالية على امتداد سلسلة القيمة، من القطع الدقيقة إلى حلول المصانع الرقمية الكاملة.
في القطاعات المتخصصة، مثل الطاقة الشمسية، تتوفر خطوط تصنيع ذكية للدعامات الكهروضوئية، مما يتيح التبديل السريع بين مقاطع الفولاذ C وZ. ويمكن أن تتضمن خطوط التشكيل بالدلفنة المتقدمة للتطبيقات الإنشائية والشمسية ميزات متكاملة مثل اللحام، والتخزين الحلقي، والتكديس الآلي، مما يقلل بشكل كبير من العمل اليدوي. علاوة على ذلك، غالبًا ما تتميز المعدات المتطورة بقدرات نقل سحابية لتسجيل كمية الإنتاج واستهلاك الطاقة آنيًا.
خاتمة
تصنيع الهياكل الفولاذية ليس بالأمر السهل، فهو عملية دقيقة ومتعددة المراحل تتطلب مستويات عالية من التحضير الفني وضمان الجودة، وغالبًا ما تتطلب تقنيات رقمية متطورة. بالالتزام بهذه الخطوات السبع المهمة، بدءًا من اعتماد المواد الأولية ووصولًا إلى الفحوصات الهندسية النهائية قبل التجميع، يمكن للمصنّعين ضمان سلامة الهيكل وكفاءة عالية ودقة فائقة تتجاوز معايير الصناعة.
عند اختيار شريك لاحتياجاتك الهيكلية، يجب إعطاء الأولوية للموردين الذين يدمجون الأتمتة المتقدمة، مثل خبراء حلول المصانع الرقمية جينبوليدا، والذين يثبتون مقاييس الدقة القابلة للقياس (مثل دقة التسامح في الفتحة وتقارير اختبار مقاومة الانزلاق) سيضمنون نجاح وطول عمر مشاريعك.
التعليمات
س1: ما هي الوثائق المادية المحددة التي يحتاجها مشتري B2B للتحقق من جودة المواد؟
يجب عليك طلب شهادة جودة من مصنع الإنتاج (شهادة خارج المصنع) لجميع الفولاذ ومواد اللحام والطلاءات والمثبتات. علاوة على ذلك، يجب على المُصنِّع تقديم تقارير تفتيش تُوثِّق عمليات أخذ العينات والاختبارات التي أُجريت في موقع المصنع، والتي تُؤكِّد الامتثال لمتطلبات التصميم والمعايير.
س2: كيف يمكنك منع البراغي عالية القوة من الفشل بسبب التخزين غير السليم؟
يجب تخزين البراغي عالية القوة في بيئة داخلية جافة وجيدة التهوية. يُمنع منعًا باتًا استخدام البراغي الصدئة أو الملوثة أو المتضررة من الرطوبة. علاوة على ذلك، يجب تقديم طلب استبدال المواد رسميًا وتأكيده من قِبل وحدة التصميم قبل الاستخدام.
س3: كيف تعمل المعدات المتطورة على تعزيز كفاءة التصنيع وتقليل العمالة؟
أنظمة ذكية متطورة، مثل آلات تشكيل لفائف البورلين C/Z الآلية وخطوط دعم الألواح الكهروضوئية، تدمج وظائف مثل التغذية، والثقب، واللحام، والتكديس الآلي. يضمن هذا الإنتاج الآلي للغاية تشغيلًا مستقرًا، ودقة عالية، وعمرًا افتراضيًا طويلًا للقالب، ويقلل بشكل كبير من الحاجة إلى العمل اليدوي، مما يؤدي إلى تسليم سريع واستهلاك منخفض للطاقة. بعض الموردين، مثل جينبوليدا، التركيز على توفير حلول تصميم خط الإنتاج المخصصة والمصممة خصيصًا لمصانع معالجة الألواح المختلفة.
س4: ما هي معايير القبول المطلوبة لأسطح الاحتكاك المستخدمة مع البراغي عالية القوة؟
يجب اختبار معالجة سطح الاحتكاك للتأكد من معامل مقاومة الانزلاق. يُجرى ذلك لكل دفعة تصنيع (عادةً كل ٢٠٠٠ طن). يجب أن تتوافق عينات الاختبار مع المادة وعملية المعالجة المستخدمة في المكونات الهيكلية الفعلية. يجب أن يُفصّل التقرير النهائي طريقة الاختبار ونتائجه. كما يجب حماية هذه الأسطح المعالجة من الزيت أو التلف.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
دعونا نواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا! 🚀
 Arabic
 English
 Russian
 Spanish
 French