
7 pasos importantes en la producción de estructuras de acero
Tabla de contenido
Introducción
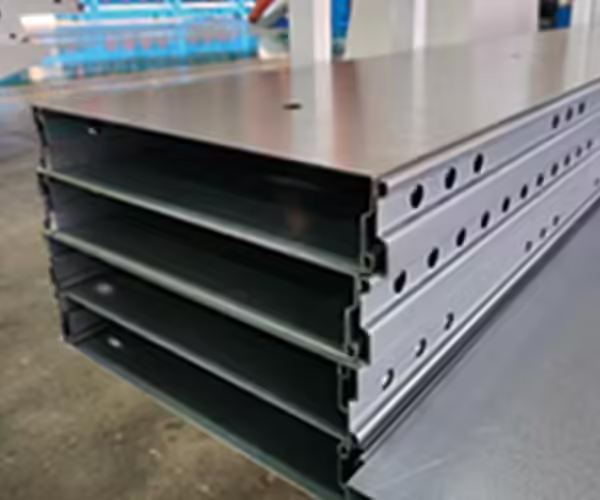
Bienvenido a nuestra inmersión profunda en el mundo de la fabricación de las robustas estructuras que conforman nuestra infraestructura moderna. Si usted es un comprador B2B o busca componentes de acero fiables y de alta calidad, comprender el proceso de fabricación es crucial. Este proceso se ve impulsado cada vez más por la ingeniería de precisión y las soluciones de fábrica digital. La clave del éxito de la construcción reside en un riguroso proceso de fabricación. producción de estructuras de acero, un proceso que exige precisión y un estricto control de calidad en cada etapa.
En una era donde los estándares de precisión de la industria pueden variar de 1 a 2 mm, los grupos de máquinas avanzadas están logrando mejoras que se multiplican por diez, ofreciendo tolerancias como una precisión de longitud inferior a 0,2 mm. Estos resultados son posibles gracias a tecnologías como la transmisión de precisión a nivel nanométrico, desarrollada mediante colaboraciones de I+D con universidades líderes.
Hemos dividido este complejo proceso en los 7 pasos más poderosos que garantizan la integridad estructural y la eficiencia.
Los 7 pasos poderosos en Producción de estructuras de acero
Paso 1: Adquisición y preparación de materiales (inicio crucial)
El proceso de fabricación comienza mucho antes del primer corte: con la verificación del material. Todos los materiales, incluyendo el propio acero, los consumibles de soldadura, los recubrimientos y los sujetadores, deben contar con certificados de calidad y cumplir estrictamente con las especificaciones de diseño y las normas vigentes.
Al llegar a la fábrica, las materias primas deben someterse a un muestreo, inspección y aceptación presencial, y la documentación debe entregarse al cliente y al supervisor. Se presta especial atención a los artículos sensibles:
• Los materiales de soldadura deben almacenarse de forma centralizada en un almacén específico, seco y bien ventilado.
• Los pernos de alta resistencia deben almacenarse en interiores, secos y ventilados, y no pueden usarse si muestran óxido, contaminación o signos de daño por humedad.
• Todos los materiales de recubrimiento deben cumplir con los requisitos de diseño y no pueden utilizarse si están vencidos o en mal estado.
Paso 2: Diseño y corte precisos para Producción de estructuras de acero

Una vez verificados los materiales, la siguiente fase crítica es la preparación de las piezas para el corte. Esto implica el diseño (lofting y marcado) utilizando reglas de acero calibradas, verificadas por los departamentos de medición.
La precisión durante el diseño requiere tener en cuenta varias tolerancias:
• Tolerancia de mecanizado: Las piezas destinadas al fresado posterior al corte con gas requieren un margen de 4-5 mm por lado. Tras el corte, se suele añadir de 3 a 4 mm por lado.
• Contracción de soldadura: El margen de contracción debe calcularse previamente en función de las características estructurales.
• Corte de ranura: El corte con gas automatizado generalmente elimina 3 mm, mientras que el corte con gas manual elimina 4 mm.
Para minimizar la distorsión del material durante el corte con gas, los operadores deben seguir prioridades de procedimiento específicas: cortar primero las piezas pequeñas, luego las grandes; cortar las formas complejas antes que las simples y comenzar a cortar desde los bordes más cortos.
Paso 3: Corrección y modelado: Lograr la precisión del encofrado
Después del corte, las piezas a menudo requieren corrección (enderezamiento) y conformación (modelado).
• Corrección de frío: Los productos terminados a menudo se someten a una corrección en frío utilizando fuerza mecánica (por ejemplo, máquinas enderezadoras de alas o prensas hidráulicas).
• Corrección de llama (calor): Para el acero con bajo contenido de carbono, la temperatura ideal de deformación plástica térmica es 800–900 °C, aunque el calentamiento no debe superar los 900 °C. Es fundamental tener en cuenta que el acero de medio carbono es generalmente no Corregido a la llama debido al riesgo de agrietamiento.
• Procesamiento en caliente: El acero con bajo contenido de carbono generalmente se trabaja en caliente entre 1000 y 1100 °C, sin detenerse por debajo de los 700 °C.
Para clientes que necesitan componentes ultraprecisos, como en el línea de producción de encofrados de acero, Los grupos de máquinas avanzadas producen encofrados de aleación de alta resistencia con una precisión de ángulo R de menos de 0,5°.
Paso 4: Procesamiento del borde (fresado y acabado)

La preparación de los bordes es esencial para la calidad de la soldadura y la precisión dimensional general. Los métodos comunes de procesamiento de bordes incluyen cepillado, fresado, raspado, ranurado con arco de carbono y corte con gas.
Al mecanizar cantos para eliminar la zona afectada por el calor del corte con gas, la tolerancia mínima de mecanizado debe ser de 2,0 mm. Para componentes que soporten cargas importantes, los cantos libres cortados con gas deben cepillarse o fresarse, lo que requiere una tolerancia de mecanizado de al menos 2 mm por lado.
Uno de los requisitos más precisos es para el fresado de extremos de columnas:
| Etapa de fabricación | Detalle de precisión/tolerancia clave | Referencia de fuente |
| Profundidad de mecanizado de bordes | Profundidad mínima para eliminar defectos superficiales | 2,0 milímetros |
| Área de contacto del extremo de la columna | Área de contacto del cojinete ajustada requerida | >75% |
| Comprobación del espacio entre los extremos de la columna | Tolerancia máxima de espacio en el borde (verificada con un calibre de espesores de 0,3 mm) | 0,5 milímetros |
| Precisión avanzada de longitud de encofrado | Logrado mediante líneas de producción avanzadas | <0,2 mm |
| Precisión de agujero escariado | Precisión estándar para orificios para pernos especializados | H12 |
Paso 5: Realización de agujeros de alta precisión (perforación vs. punzonado)

La creación de agujeros para fijaciones (pernos, remaches, etc.) es una fase clave en producción de estructuras de acero. La perforación es el método preferido.
El punzonado solo se puede utilizar si se demuestra que no causa fragilidad del material y, por lo general, se limita al acero estructural ordinario de menos de 5 mm de espesor. Para estructuras secundarias, se permite el punzonado hasta un espesor de 12 mm.
Todos los orificios deben ser cilíndricos, perpendiculares a la superficie del acero (con una inclinación inferior a 1/20) y libres de rebabas y grietas. Las uniones atornilladas de alta precisión (que requieren una precisión H12) requieren un taladrado o escariado adecuado después del montaje.
Paso 6: Tratamiento de la superficie de fricción y garantía de calidad
En uniones atornilladas de alta resistencia, la calidad de las superficies de fricción es fundamental para la integridad estructural. Estas superficies deben tratarse con métodos como el arenado, el granallado o el rectificado. Si se utiliza una rectificadora, las marcas de rectificado deben crearse perpendicularmente a la dirección de la carga del componente.
Es fundamental proteger inmediatamente las superficies de fricción tratadas del aceite y los daños. Si se utiliza oxidación natural, el período de oxidación no debe superar los 90 días.
Para confirmar la calidad, se debe realizar una prueba de coeficiente de antideslizamiento. Un lote de fabricación se define típicamente como cada 2000 toneladas de material, y se requieren tres juegos de probetas por lote. Estas probetas deben coincidir con el material del componente, el método de procesamiento y las condiciones de almacenamiento.
Paso 7: Montaje en taller y comprobaciones críticas previas al montaje
Los pasos finales de fabricación implican ensamblar los componentes en unidades más grandes y realizar comprobaciones previas al montaje. Se requiere un estricto cumplimiento de la secuencia de montaje; si existen soldaduras ocultas, deben completarse e inspeccionarse. antes Se tratan en las partes siguientes.
El preensamblaje se realiza generalmente en plataformas sólidas y estables. Debe priorizar las estructuras de tensión principales, las conexiones complejas de nodos y los componentes representativos.
Al comprobar los orificios de los pernos durante el premontaje, se aplican estándares de tolerancia geométrica específicos:
1. Un calibre de orificio de prueba 1,0 mm más pequeño que el diámetro nominal debe pasar al menos 85% de los agujeros de un grupo.
2. Debe pasar un calibre de orificio de prueba 0,3 mm más grande que el diámetro nominal. 100% de los agujeros.
Si se producen no conformidades, se permite reparar los agujeros (escariar, rectificar, soldar y volver a perforar), pero se deben seguir protocolos estrictos.
Tecnología avanzada que impulsa la calidad Producción de estructuras de acero
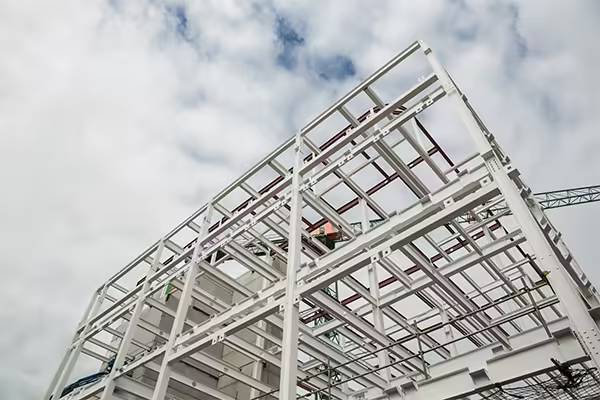
Moderno producción de estructuras de acero Las instalaciones, que utilizan soluciones de fábrica inteligente, están equipadas con líneas automatizadas de conformado, punzonado y ensamblaje. Este enfoque integrado garantiza una calidad constante y una alta eficiencia en toda la cadena de valor, desde piezas de precisión hasta soluciones de fábrica totalmente digitales.
Para sectores especializados, como la energía solar, existen líneas de fabricación inteligentes para soportes fotovoltaicos que permiten un cambio rápido entre perfiles de acero en C y en Z. Las líneas de perfilado avanzadas para aplicaciones estructurales y solares pueden incluir funciones integradas como soldadura, almacenamiento en bucle y apilado automatizado, lo que reduce significativamente la mano de obra. Además, los equipos avanzados suelen contar con capacidades de transmisión en la nube para registrar la producción y el consumo energético en tiempo real.
Conclusión
La fabricación de estructuras de acero no es nada sencilla: se trata de un proceso meticuloso de varias etapas que requiere altos niveles de preparación técnica, control de calidad y, a menudo, tecnología digital avanzada. Al seguir estos siete pasos clave, desde la certificación inicial del material hasta las comprobaciones geométricas finales previas al montaje, los fabricantes pueden garantizar la integridad estructural, una alta eficiencia y una precisión superior que supera los estándares de la industria.
Al seleccionar un socio para sus necesidades estructurales, priorice a los proveedores que integran automatización avanzada, como el experto en soluciones de fábrica digital Jinbolida, y que demuestren métricas de precisión mensurables (como tolerancias de precisión de orificios e informes de pruebas antideslizantes) garantizarán el éxito y la longevidad de sus proyectos.
Preguntas frecuentes
P1: ¿Qué documentación material específica necesitan los compradores B2B para verificar la calidad del material?
Debe exigir el Certificado de Calidad de la fábrica (Certificado de Salida de Fábrica) para todo el acero, los materiales de soldadura, los recubrimientos y los sujetadores. Además, el fabricante debe proporcionar informes de inspección que documenten el muestreo y las pruebas presenciales realizadas en la fábrica, confirmando el cumplimiento de los requisitos de diseño y de la norma.
P2: ¿Cómo se evita que los pernos de alta resistencia fallen debido a un almacenamiento inadecuado?
Los pernos de alta resistencia deben almacenarse en un ambiente interior seco y ventilado. Está estrictamente prohibido utilizar pernos oxidados, contaminados o dañados por la humedad. Además, la unidad de diseño debe solicitar y confirmar formalmente la sustitución del material antes de su uso.
P3: ¿Cómo los equipos avanzados mejoran la eficiencia de fabricación y reducen la mano de obra?
Los sistemas inteligentes avanzados, como las perfiladoras automatizadas de correas C/Z y las líneas de soporte fotovoltaico, integran funciones como la alimentación, el punzonado, la soldadura y el apilado automatizado. Esta producción altamente automatizada garantiza un funcionamiento estable, alta precisión, una larga vida útil del molde y reduce significativamente la necesidad de mano de obra, lo que se traduce en entregas rápidas y un bajo consumo de energía. Algunos proveedores, como Jinbolida, nos centramos en proporcionar soluciones de diseño de líneas de producción personalizadas adaptadas a diversas plantas de procesamiento de paneles.
P4: ¿Cuáles son los criterios de aceptación requeridos para las superficies de fricción utilizadas con pernos de alta resistencia?
El tratamiento de la superficie de fricción debe comprobarse para determinar el coeficiente de antideslizamiento. Esto se realiza por lote de fabricación (normalmente cada 2000 toneladas). Las muestras de prueba deben coincidir con el material y el proceso de tratamiento empleado para los componentes estructurales. El informe final debe detallar el método de prueba y los resultados. Además, recuerde que estas superficies tratadas deben protegerse del aceite y otros daños.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡Sigamos innovando y dando forma al futuro de la fabricación inteligente, juntos! 🚀
 Spanish
 English
 Arabic
 Russian
 French