
7 важных шагов в производстве стальных конструкций
Оглавление
Введение
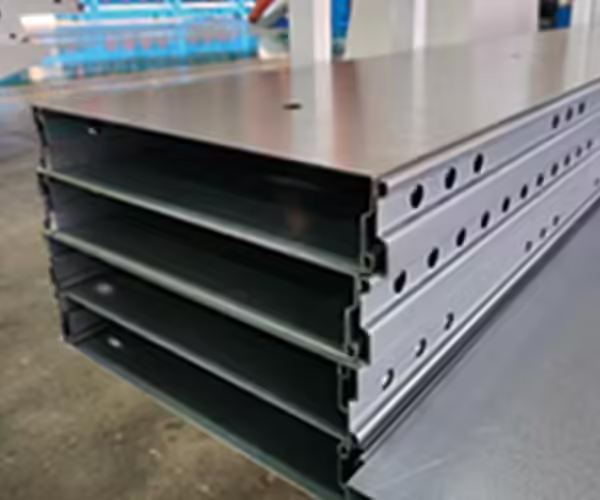
Добро пожаловать в наш глубокий погружение в мир производства прочных каркасов, формирующих нашу современную инфраструктуру. Если вы являетесь B2B-покупателем или ищете высококачественные и надёжные стальные компоненты, понимание процесса производства крайне важно. Этот процесс всё больше определяется высокоточным машиностроением и цифровыми производственными решениями. В основе успешного строительства лежит строгий подход. производство стальных конструкций, процесс, требующий точности и строгого контроля качества на каждом этапе.
В эпоху, когда отраслевые стандарты точности могут варьироваться от 1 до 2 мм, передовые машиностроительные компании добиваются десятикратного улучшения, обеспечивая допуски, например, по длине менее 0,2 мм. Эти результаты стали возможными благодаря таким технологиям, как передача данных с нанометровой точностью, разработанным в рамках сотрудничества с ведущими университетами в области НИОКР.
Мы разбили этот сложный процесс на 7 наиболее эффективных этапов, обеспечивающих структурную целостность и эффективность.
7 мощных шагов в Производство стальных конструкций
Шаг 1: Поиск и подготовка материалов (важный старт)
Процесс изготовления начинается задолго до первого реза: с проверки материалов. Все материалы, включая саму сталь, сварочные материалы, покрытия и крепёжные элементы, должны иметь сертификаты качества и строго соответствовать проектным требованиям и действующим стандартам.
По прибытии на завод сырье должно пройти контрольный отбор проб, проверку и приёмку в присутствии заказчика, после чего соответствующая документация предоставляется заказчику и руководителю. Особое внимание уделяется товарам, требующим особого внимания:
• Сварочные материалы должны храниться централизованно на специальном, сухом и хорошо проветриваемом складе.
• Высокопрочные болты необходимо хранить в сухом и проветриваемом помещении, их нельзя использовать, если на них обнаружены следы ржавчины, загрязнения или следы воздействия влаги.
• Любые материалы покрытия должны соответствовать требованиям проекта и не могут быть использованы, если они просрочены или испорчены.
Шаг 2: Точная разметка и раскрой Производство стальных конструкций

После проверки материалов следующим важным этапом становится подготовка деталей к резке. Это включает в себя разметку (разметку и маркировку) с использованием калиброванных стальных линеек, проверенных отделами измерений.
Точность при компоновке требует учета нескольких допусков:
• Припуск на обработку: Детали, предназначенные для последующей фрезеровки после газовой резки, требуют припуска 4–5 мм на сторону. После резки ножницами обычно добавляют 3–4 мм на сторону.
• Усадка при сварке: Припуск на усадку необходимо предварительно рассчитать на основе конструктивных характеристик.
• Пропил: Автоматизированная газовая резка обычно удаляет 3 мм, тогда как ручная газовая резка удаляет 4 мм.
Чтобы свести к минимуму деформацию материала во время газовой резки, операторы должны следовать определенным процедурным приоритетам: сначала резать небольшие детали, затем большие; вырезать сложные формы перед простыми; и начинать резку с более коротких кромок.
Шаг 3: Коррекция и формовка: достижение точности опалубки
После резки детали часто требуют коррекции (выпрямления) и формовки (придания формы).
• Холодная коррекция: Готовые изделия часто подвергаются холодной правке с применением механического усилия (например, на крылоправильных машинах или гидравлических прессах).
• Коррекция пламени (тепло): Для низкоуглеродистой стали идеальная температура термопластической деформации составляет 800–900°С, хотя нагрев не должен превышать 900°C. Важно отметить, что среднеуглеродистая сталь обычно нет с поправкой на пламя из-за риска образования трещин.
• Горячая обработка: Низкоуглеродистая сталь обычно подвергается горячей обработке при температуре 1000–1100 °C, останавливаясь не ниже 700 °C.
Для клиентов, которым требуются сверхточные компоненты, например, в линия по производству стальной опалубки, передовые группы машин производят опалубку из высокопрочного сплава с точностью R-угла менее 0,5°.
Шаг 4: Обработка кромок (фрезерование и чистовая обработка)

Подготовка кромок имеет решающее значение для качества сварки и общей размерной точности. К распространённым методам обработки кромок относятся строгание, фрезерование, шабрение, строжка угольной дугой и газовая резка.
При обработке кромок для устранения зоны термического влияния газовой резки минимальный припуск на обработку должен составлять 2,0 мм. Для основных несущих деталей свободные кромки, обработанные газовой резкой, должны быть обработаны строганием или фрезерованием с припуском на обработку не менее 2 мм на сторону.
Одно из наиболее точных требований предъявляется к фрезерованию торцов колонн:
| Этап изготовления | Ключевые сведения о точности/допуске | Ссылка на источник |
| Глубина обработки кромки | Минимальная глубина удаления поверхностных дефектов | 2,0 мм |
| Контактная область конца колонны | Требуемая плотная контактная зона подшипника | >75% |
| Проверка зазора в конце колонны | Максимальный допуск зазора по кромке (проверяется щупом 0,3 мм) | 0,5 мм |
| Повышенная точность длины опалубки | Достигнуто благодаря использованию современных производственных линий | <0,2 мм |
| Точность рассверленных отверстий | Стандартная точность для специализированных болтовых отверстий | Н12 |
Шаг 5: Высокоточное изготовление отверстий (сверление и пробивка)

Создание отверстий под крепежные элементы (болты, заклепки и т.д.) является ключевым этапом производство стальных конструкцийПредпочтительным методом является бурение.
Пробивка отверстий допускается только при условии, что она не приводит к хрупкости материала, и, как правило, ограничивается обычной конструкционной сталью толщиной менее 5 мм. Для второстепенных конструкций пробивка отверстий допускается толщиной до 12 мм.
Все отверстия должны быть идеально цилиндрическими, перпендикулярными стальной поверхности (наклон не более 1/20) и без заусенцев и трещин. Высокоточные болтовые соединения (требующие точности H12) требуют соответствующего сверления или рассверливания после сборки.
Шаг 6: Обработка фрикционной поверхности и контроль качества
Для высокопрочных болтовых соединений качество поверхностей трения имеет первостепенное значение для обеспечения структурной целостности. Эти поверхности должны быть обработаны такими методами, как пескоструйная обработка, дробеструйная обработка или шлифование. При использовании шлифовального станка следы шлифования должны быть нанесены перпендикулярно направлению нагрузки на компонент.
Крайне важно, чтобы обработанные поверхности трения были немедленно защищены от масла и повреждений. При использовании естественного ржавления период ржавления не должен превышать 90 дней.
Для подтверждения качества необходимо провести испытание на коэффициент противоскольжения. Производственная партия обычно определяется как каждые 2000 тонн материала, и на каждую партию требуется три комплекта испытательных образцов. Эти образцы должны соответствовать материалу компонента, методу обработки и условиям хранения.
Шаг 7: Сборка в цехе и критические проверки перед сборкой
Заключительные этапы изготовления включают сборку компонентов в более крупные узлы и предварительную проверку. Необходимо строго соблюдать последовательность сборки; при наличии скрытых сварных швов их необходимо выполнить и проверить. до они рассматриваются в последующих частях.
Предварительная сборка обычно проводится на устойчивых, прочных платформах. При этом особое внимание следует уделять основным несущим конструкциям, сложным узловым соединениям и репрезентативным компонентам.
При проверке болтовых отверстий во время предварительной сборки применяются определенные стандарты геометрических допусков:
1. Контрольный калибр на 1,0 мм меньше номинального диаметра должен проходить не менее 85% отверстий в группе.
2. Через отверстие должен пройти контрольный калибр на 0,3 мм больше номинального диаметра. 100% из отверстий.
При обнаружении несоответствий допускается ремонт отверстий (рассверливание, шлифовка, сварка и повторное сверление), но при этом необходимо строго соблюдать протоколы.
Передовые технологии, обеспечивающие качество Производство стальных конструкций
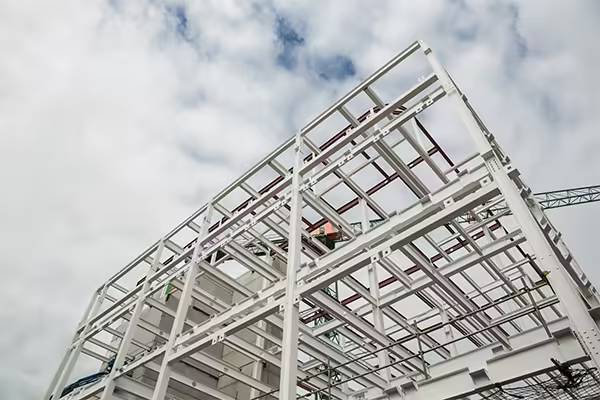
Современный производство стальных конструкций Предприятия, использующие решения «умного производства», оснащены автоматизированными линиями формовки, штамповки и сборки. Этот комплексный подход обеспечивает стабильное качество и высокую эффективность на протяжении всей цепочки создания стоимости, от прецизионных деталей до полностью цифровых производственных решений.
Для специализированных отраслей, таких как солнечная энергетика, доступны интеллектуальные производственные линии для изготовления фотоэлектрических опор, позволяющие быстро переключаться между профилями C и Z. Современные линии профилирования для структурных и солнечных применений могут включать в себя интегрированные функции, такие как сварка, хранение петель и автоматическая укладка, что значительно сокращает ручной труд. Кроме того, современное оборудование часто оснащено функциями передачи данных в облако для учета объемов производства и потребления энергии в режиме реального времени.
Заключение
Производство стальных конструкций — дело непростое. Это кропотливый, многоэтапный процесс, требующий высокого уровня технической подготовки, контроля качества и зачастую передовых цифровых технологий. Следуя этим семи важным этапам — от первичной сертификации материалов до окончательной проверки геометрических параметров перед сборкой — производители могут гарантировать целостность конструкции, высокую эффективность и непревзойденную точность, превосходящую отраслевые стандарты.
При выборе партнера для удовлетворения ваших структурных потребностей отдавайте приоритет поставщикам, которые интегрируют передовые решения в области автоматизации, например, экспертам по решениям для цифрового производства. Джинболидаи которые демонстрируют измеримые показатели точности (такие как допуски точности отверстий и отчеты об испытаниях на скольжение), будут гарантировать успех и долговечность ваших проектов.
Часто задаваемые вопросы
В1: Какая конкретная документация на материалы нужна покупателям B2B для подтверждения качества материалов?
Вам необходимо потребовать сертификат качества завода-изготовителя (внезаводской сертификат) на всю сталь, сварочные материалы, покрытия и крепежные элементы. Кроме того, производитель должен предоставить отчеты о проверке, документирующие результаты отбора проб и испытаний, проведенных на заводе в присутствии наблюдателей, подтверждающие соответствие конструкции и требованиям стандартов.
В2: Как предотвратить разрушение высокопрочных болтов из-за неправильного хранения?
Высокопрочные болты должны храниться в сухом, проветриваемом помещении. Категорически запрещается использовать болты, повреждённые ржавчиной, загрязнённые или подвергшиеся воздействию влаги. Кроме того, перед использованием необходимо официально подать заявку на замену материала и получить подтверждение от проектного отдела.
В3: Каким образом современное оборудование повышает эффективность производства и сокращает трудозатраты?
Передовые интеллектуальные системы, такие как автоматизированные профилегибочные машины для производства C/Z-образных профилей и линии поддержки фотоэлектрических систем, объединяют такие функции, как подача, штамповка, сварка и автоматическая укладка. Высокоавтоматизированное производство обеспечивает стабильную работу, высокую точность, длительный срок службы пресс-форм и значительно сокращает потребность в ручном труде, что обеспечивает быструю доставку и низкое энергопотребление. Некоторые поставщики, например, Джинболида, специализируются на предоставлении индивидуальных решений по проектированию производственных линий, адаптированных для различных заводов по обработке панелей.
В4: Каковы требуемые критерии приемки поверхностей трения, используемых с высокопрочными болтами?
Обработку фрикционной поверхности необходимо проверить на коэффициент противоскольжения. Это проводится для каждой производственной партии (обычно каждые 2000 тонн). Испытательные образцы должны соответствовать материалу и процессу обработки, используемым для фактических конструктивных элементов. В итоговом отчете должны быть подробно описаны метод и результаты испытаний. Также следует помнить, что обработанные поверхности должны быть защищены от масла и повреждений.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе! 🚀
 Russian
 English
 Arabic
 Spanish
 French