
Qu’est-ce qui rend les supports de montage de panneaux photovoltaïques plus faciles à assembler ?
/Qu'est-ce qui rend les supports de montage de panneaux PV plus faciles à assembler ?
Table des matières
Les supports de montage de panneaux PV peuvent ressembler à de simples composants métalliques, mais de petites variations de fabrication peuvent créer d'importants problèmes d'installation Un espacement incorrect des trous, une torsion du profil, des dimensions inégales des brides ou des extrémités coupées déformées peuvent empêcher les rails, les poteaux, les connecteurs et les attaches de s'aligner correctement.
Un support de montage facile à assembler n'est pas défini uniquement par son apparence Il doit correspondre systématiquement au dessin approuvé, ajuster les composants associés et maintenir la géométrie requise sur toute sa longueur.
Les facteurs de fabrication qui ont la plus grande influence sur l'assemblage sont notamment
- Dimensions de la section transversale cohérentes
- Positions précises des trous et des fentes
- Redressement et torsion contrôlés
- Angles de courbure stables
- Longueur de coupe répétable
- Nettoyer les bords poinçonnés et coupés
- Surfaces de revêtement protégées
- Compatibilité avec les connecteurs et les fixations
- Traçabilité fiable de la production
Pour les fabricants, il faut tenir compte des performances d'assemblage lors de la sélection des équipements de profilage, de poinçonnage, de découpe et d'inspection L'objectif n'est pas simplement de produire un profil qui semble correct Il s'agit de produire des composants qui se connectent sans force, perçage, détourage ou réglage de champ inutiles.
Comment fonctionnent les supports de montage de panneaux photovoltaïques
Les supports de montage de panneaux photovoltaïques font partie de la structure qui positionne et supporte les modules solaires. Selon la conception du système, ils peuvent connecter des modules à des rails, des rails à des poteaux, des profils à des toits ou des éléments structurels à des fondations.
UN système de montage photovoltaïque peut être installé sur les toits, les structures au sol, les façades des bâtiments ou les systèmes de suivi Chaque application utilise une combinaison différente de rails, supports, pinces, poteaux, attaches et connecteurs.
Aperçu du ministère américain de l'Énergie conception de système solaire photovoltaïque note que les structures de montage supportent et positionnent les réseaux photovoltaïques Bien que la conception structurelle dépende du projet, chaque système de montage repose sur des composants qui s'emboîtent selon les exigences techniques approuvées.
Les composants fabriqués courants comprennent :
- Rails à canal C
- Profils U-canal
- Canaux à entretoises fendues
- Purlins en forme de Z
- Rails de montage sur toit
- Postes d'appui au sol
- Membres vivifiants
- Plaques de connexion
- Pinces à modules
- Plaques de base
- Composants de support de traqueur
Jinbolida Machine de formage de supports solaires photovoltaïques la gamme comprend des équipements pour produire des profils de montage photovoltaïques à canal C, à canal U et associés à partir d'un matériau de bobine.
Commencez par l'Assemblée complète
Un support ne doit pas être évalué comme un composant isolé Ses dimensions interagissent avec d'autres parties du système de montage.
Avant le début de la production, les fabricants devraient examiner
- Dessin de support
- Dessins de composants d'accouplement
- Tailles de fixation
- Géométrie du connecteur
- Zones de serrage des modules
- Séquence d'assemblage
- Ajustement admissible
- Tolérances structurelles
- Exigences relatives au revêtement
- Environnement d'installation
Un profilé peut respecter sa tolérance de largeur individuelle mais néanmoins être difficile à assembler si le connecteur a été conçu autour d'une condition de référence ou de tolérance différente.
Utiliser les données fonctionnelles
Les points d'inspection doivent se rapporter à la façon dont le support est assemblé.
Par exemple, un trou peut être dimensionné à partir de :
- L'extrémité coupée
- La ligne centrale du profil
- Une bride
- Un trou préalablement percé
- Un bord formé
- Une surface de référence du connecteur
La donnée utilisée dans la fabrication doit correspondre au dessin Dans le cas contraire, plusieurs dimensions individuellement acceptables peuvent se combiner en un problème d'assemblage.
Considérez l’accumulation de tolérance
Un ensemble de montage peut contenir un rail, un connecteur, un poteau et plusieurs attaches Chaque pièce a sa propre variante.
Si chaque composant atteint le même extrême de sa tolérance autorisée, le résultat combiné peut empêcher un alignement correct. C’est ce qu’on appelle l’accumulation de tolérance ou l’empilement de tolérance.
Les équipes de fabrication doivent donc identifier quelles dimensions sont fonctionnellement critiques plutôt que d’appliquer la même tolérance à chaque caractéristique.
1. Dimensions transversales cohérentes
La section transversale détermine si un connecteur, une pince ou une attache peut entrer et s'asseoir correctement.
Les dimensions importantes peuvent inclure :
- Largeur de la toile
- Hauteur de la bride
- Longueur des lèvres
- Ouverture de la chaîne
- Rayon de courbure
- Angle de courbure
- Épaisseur du matériau
- Profondeur de section
- Position de la fente par rapport au profil
Un petit changement dimensionnel peut affecter la façon dont un écrou, un connecteur ou une pince se trouve à l'intérieur du canal.
Ouverture de la chaîne
Pour les composants à entretoise fendue et à canal en C, l'ouverture du canal doit rester cohérente Si elle est trop étroite, un écrou de connecteur peut ne pas entrer ni tourner S'il est trop large, le connecteur peut ne pas s'engager comme prévu.
La variation d'ouverture peut résulter de :
- Écart de rouleau incorrect
- Variation matière-épaisseur
- Printemps
- Outillage usé
- Mouvement d'arbre
- Redressage incorrect
- Modifications d'installation
La chaîne de production doit inspecter l'ouverture à plusieurs endroits le long du profil, et pas seulement à une extrémité.
Dimensions de la bride et des lèvres
Les brides et les lèvres offrent souvent une rigidité ou retiennent les connecteurs internes. Des dimensions de bride inégales peuvent déplacer la ligne centrale du profil et rendre l'alignement des trous plus difficile.
Le processus de formage doit produire une géométrie équilibrée des deux côtés lorsque le dessin nécessite une symétrie.
Angle de courbure
Des angles de courbure incorrects peuvent modifier la largeur et la hauteur effectives de la section Une petite erreur angulaire le long d'une haute bride peut créer une différence de position plus importante au niveau du bord.
La conception du rouleau doit tenir compte de la résistance du matériau, de l'épaisseur et du retour élastique. Une configuration peut ne pas produire le même angle sur plusieurs qualités d’acier différentes.
2. positions précises des trous et des fentes
Les supports de montage des panneaux PV utilisent souvent des trous répétés ou des fentes allongées pour connecter les composants associés Leurs positions affectent directement la vitesse d'assemblage.
Un trou peut avoir le bon diamètre mais pose néanmoins des problèmes si son centre est déplacé.
Les mesures clés comprennent :
- Diamètre du trou
- Largeur de fente
- Longueur de la fente
- Distance trou à trou
- Distance trou à bord
- Orientation des fentes
- Répétition de motifs
- Position par rapport à la section formée
- Position par rapport à l'extrémité coupée
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires comprend des systèmes multi-stations pour produire différents trous de support de montage, fentes et caractéristiques de connecteur.
Pourquoi les fentes allongées sont utilisées
Les fentes allongées peuvent fournir un réglage d'installation contrôlé Cependant, elles ne doivent pas être traitées comme un moyen de cacher une mauvaise précision de fabrication.
Les dimensions de la fente et la direction de réglage doivent suivre la conception de connexion conçue Une fente surdimensionnée ou mal positionnée peut affecter les sièges de fixation et les performances de connexion.
Évitez les erreurs de positionnement cumulatif
Lorsqu'un long rail contient des trous répétés, de petites erreurs d'alimentation peuvent s'accumuler.
Supposons que le chargeur avance légèrement trop loin à chaque cycle Les premiers trous peuvent sembler acceptables, mais les trous ultérieurs peuvent s'éloigner progressivement des positions prévues.
Les contrôles peuvent inclure :
- Servo-alimentation
- Retour d'encodeur
- Correction périodique de référence
- Programmation non cumulative
- Capteurs d'enregistrement
- Inspection du premier article
- Mesure de motif en longueur complète
La précision indiquée d'un mouvement de chargeur n'est pas nécessairement la même que la précision finale sur un profil long.
Couper le poinçonnage avec le formage
Des trous sont souvent réalisés alors que la bande est encore plane Lors du profilage, la bande change de forme et peut subir un mouvement longitudinal ou transversal.
Les ingénieurs outilleurs doivent calculer où un trou doit être percé sur la bande plate afin qu'il atteigne le bon emplacement final après le formage.
L'article existant Poinçonneuse à support solaire : systèmes en ligne ou séparés explique comment le poinçonnage peut être connecté ou séparé de la ligne de formage principale.
3. Droiture contrôlée
Un profilé long peut répondre à ses dimensions en section transversale mais rester difficile à installer s'il est courbé ou courbé.
La rectitude affecte si le profil peut :
- Aligner sur les rails adjacents
- Asseyez-vous à plat contre la structure porteuse
- Correspondre aux emplacements de fixation répétés
- Maintenir la position prévue du module
- Connectez-vous sans réglage forcé
La variation de la rectitude peut apparaître verticalement, horizontalement ou dans les deux sens.
Causes de Bow et Camber
Les causes possibles comprennent :
- Courbure résiduelle de la bobine
- Mauvais nivellement
- Contrainte matérielle inégale
- Alignement incorrect des rouleaux
- Déformation asymétrique
- Prise en charge incorrecte des coupures
- Manutention incontrôlée des produits
Une tête de redressement finale peut effectuer des corrections contrôlées, mais elle ne doit pas être utilisée pour dissimuler un matériau instable ou un outillage mal aligné.
Mesurez sur toute la longueur
La vérification d'une courte section seulement peut ne pas révéler de courbure graduelle.
Une inspection de rectitude définie doit indiquer :
- Longueur du produit
- Surface de référence
- Méthode d'assistance
- Instrument de mesure
- Écart maximal autorisé
- Fréquence d'échantillonnage
Des produits plus longs peuvent nécessiter plus de points d'inspection.
4. torsion limitée du profil
La torsion se produit lorsque le profilé tourne le long de son axe longitudinal Même une petite rotation peut faire en sorte que les surfaces de montage et les trous soient orientés dans des directions différentes aux extrémités opposées.
Un rail torsadé peut nécessiter des installateurs pour le forcer en position Cela crée un travail supplémentaire et peut introduire une contrainte indésirable dans la structure assemblée.
Causes courantes de torsion
- Des écarts de rouleaux inégaux
- Alimentation en bandes décentrées
- Pression asymétrique d'outillage
- Variation matière-propriété
- Contrainte résiduelle inégale
- Redressage incorrect
- Coupe mal soutenue
- Empilage inapproprié
L'enquête doit commencer au niveau des guides de bobine et d'entrée, puis se déplacer dans chaque poste de formage.
Ne jugez pas la torsion uniquement par les yeux
Un profil long peut paraître droit vu dans une direction tout en tournant sur toute sa longueur.
La mesure de torsion doit utiliser des surfaces de référence convenues et une longueur de produit définie La même méthode doit être utilisée par le fabricant de l'équipement, l'usine de supports et le client.
5. Longueur de coupe répétable
La longueur de coupe détermine si les trous, les fentes et les extrémités du profil s'alignent avec la disposition de l'installation.
Un produit peut contenir des trous espacés avec précision mais rester inutilisable si le système de coupe place l'extrémité trop près ou trop loin de l'élément final.
Position de coupe et motif de trou
Le système de contrôle devrait coordonner
- Servo-alimentation
- Séquence de poinçonnage
- Longueur du produit
- Commande coupée
- Mouvement de la lame
- Arrêt matériel ou système de suivi
Si la référence de coupe et la référence de poinçonnage utilisent des données différentes, une erreur cumulative peut apparaître entre le trou final et l'extrémité du produit.
Arrêt-à-couper et arrêt de vol
Un système d'arrêt à la coupe arrête temporairement le profil avant la coupe Il peut fournir une méthode de contrôle simple mais interrompt le mouvement du matériau.
Une coupure volante suit le profil mobile Elle peut supporter un fonctionnement continu mais nécessite une synchronisation précise avec la vitesse de la ligne.
La bonne méthode dépend de :
- Géométrie du produit
- Condition finale requise
- Vitesse
- Tolérance de longueur
- Conception d'outillage
- Volume de production
Soutenez le profil pendant la coupe
Un profilé non supporté peut se déplacer, tourner ou s'effondrer lorsque l'outil de coupe agit Cela peut créer une coupe inclinée ou déformer la section près de l'extrémité.
La matrice de coupe et l'équipement de réception doivent prendre en charge la géométrie terminée.
6. Nettoyer les trous et couper les bords
Les bavures peuvent interférer avec les fixations, les connecteurs et la manipulation manuelle.
Les bavures lourdes peuvent empêcher un support de s'asseoir à plat ou rendre un boulon difficile à insérer. Ils peuvent également endommager les revêtements protecteurs des composants correspondants.
Fraise à poinçonner
Les bavures de poinçonnage sont affectées par :
- Autorisation coup de poing à coup de mort
- Usure d'outils
- Force matérielle
- Épaisseur du matériau
- Alignement des outils
- Poinçonnage
- Action de décapage
Un outil usé peut continuer à produire des trous, mais la qualité des bords peut se détériorer progressivement.
Brûlures de bout coupé
Les bavures de coupe peuvent se développer à partir de lames usées, d'un jeu inapproprié ou d'un mouvement non soutenu.
L'inspection doit couvrir:
- Hauteur de la bavure
- Arêtes vives
- Équilibre coupé
- Déformation de fin
- Dommages au revêtement
- Fragments de métaux libres
Si un ébavurage est nécessaire, il doit être inclus dans la planification de la production plutôt que laissé comme une correction manuelle incontrôlée.
Caractéristiques de fabrication et effets d'assemblage
| Caractéristique de fabrication | Écart possible | Effet d'assemblage |
|---|---|---|
| Largeur de la toile | Trop large ou étroit | Connecteur ne s'adapte pas correctement |
| Ouverture de la chaîne | Variation excessive | L'écrou ou la pince ne peut pas s'engager correctement |
| Hauteur de la bride | Côtés inégaux | Déplacements de la ligne centrale du profil |
| Angle de courbure | Angle ouvert ou fermé | La surface d'accouplement ne repose pas à plat |
| Diamètre du trou | Sous-dimensionné | La fixation ne peut pas passer |
| Position du trou | Décalage | Les pièces nécessitent un alignement forcé |
| Longueur de la fente | Trop court | Ajustement conçu insuffisant |
| Longueur coupée | Incorrect | Le motif de fin et de trou ne correspond pas |
| Droiture | Arc ou cambrure | Rail ne suit pas la ligne de support |
| Torsion | Section tournante | Les surfaces de montage s'alignent mal |
| État de combustion | Bord tranchant ou surélevé | Problèmes de fixation et de manipulation |
| Surface de revêtement | Éraflé ou marqué | Problème de rejet ou de corrosion de qualité de surface |
7. Revêtement stable et état de surface
Les supports de montage des panneaux PV sont fréquemment utilisés à l'extérieur Leur état de surface est important pour la protection contre la corrosion, l'apparence et la manipulation sûre.
Les matériaux courants comprennent :
- Acier prégalvanisé
- Composants en acier galvanisé à chaud
- Acier revêtu zinc-aluminium-magnésium
- Aluminium
- Acier inoxydable
- Acier peint ou enduit de poudre
Le procédé de fabrication doit éviter
- Rayures continues
- Marques de pression
- Flambage dans les virages
- Accumulation de zinc
- Dommages au revêtement autour des trous
- Bords nets exposés
- Manipulation des bosses
- Coloration humide
Pour la bobine pré-galvanisée, des guides lisses, des rouleaux propres et une pression de formage contrôlée aident à protéger la surface revêtue Des détails supplémentaires sont couverts dans le guide associé Formage de bobine d'acier galvanisé : comment prévenir les dommages au revêtement.
Avant de publier, l'ancre ci-dessus doit être mise à jour vers l'URL finale attribuée à l'article sur les bobines d'acier galvanisé.
Prévenir les dommages pendant l'empilement
Les profils ne doivent pas être glissés les uns sur les autres. Les tables de réception et les empileurs automatiques doivent prendre en charge le produit sans permettre un impact incontrôlé.
Les composants galvanisés empilés doivent être stockés dans des conditions sèches et ventilées. L’humidité emprisonnée entre des surfaces étroitement emballées peut créer des taches.
8. Compatibilité avec les connecteurs et les fixations
L'inspection dimensionnelle à elle seule peut ne pas révéler tous les problèmes d'assemblage Un test d'ajustement fonctionnel doit également être effectué.
Le test peut utiliser des éléments représentatifs :
- Boulons
- Noix
- Noix de printemps
- Pinces
- Plaques de connexion
- Composants d'épissure
- Plaques de base
- Membres vivifiants
Utilisez un dispositif d'assemblage contrôlé
Un montage peut reproduire la géométrie principale de la connexion sans construire de panneau solaire complet.
Un luminaire peut vérifier :
- Entrée du connecteur
- Insertion du boulon
- Alignement des trous
- Siège à pince
- Liaison rail-rail
- Orientation du profil
- Coupe d'épissure
Le luminaire doit être basé sur des dessins approuvés et des composants de référence contrôlés.
Séparer l'ajustement de l'approbation structurelle
Un essai d'ajustement réussi confirme la compatibilité de l'assemblage, mais il ne remplace pas l'analyse structurelle ou les essais spécifiques au projet La capacité de charge, la résistance au vent et la résistance de connexion doivent suivre les exigences d'ingénierie pertinentes.
9. Inspection du premier article et en cours de processus
Une chaîne de production ne doit pas attendre l'inspection finale du lot pour découvrir un problème d'assemblage.
Inspection du premier article
Après la configuration ou un changement de produit, inspectez :
- Coupe transversale complète
- Angles de courbure
- Tailles des trous
- Positions des trous
- Longueur du produit
- Droiture
- Torsion
- Brûlures
- État de revêtement
- Ajustement du connecteur
Le premier article devrait être approuvé avant le début de la production continue.
Inspection en cours de processus
L'usure des outils, les changements de bobine et la variation de température peuvent affecter le processus une fois le premier produit passé.
La fréquence d'inspection doit tenir compte de :
- Vitesse de production
- Taille du lot
- Usure d'outils
- Variation matérielle
- Dimensions critiques
- Antécédents de défauts antérieurs
Les mesures doivent également être répétées après :
- Remplacement de la bobine
- Punch ou remplacement de matrice
- Réglage du rouleau
- Réglage redresseur
- Changement d'outil de coupe
- Interruption de production
- Travaux d'entretien
Inspection finale
L'inspection finale doit confirmer:
- Identité du produit
- Quantité
- Enregistrements dimensionnels
- État de surface
- Conditionnement
- Traçabilité par lots
- Protection pendant le transport
10. Traçabilité de la production
Lorsque des problèmes d'assemblage surviennent, la traçabilité permet d'identifier s'ils concernent le matériau, l'outillage, la configuration ou une période de production spécifique.
Les dossiers utiles comprennent :
- Lot de bobines
- Certificat matériel
- Recette produit
- Opérateur machine
- Temps de production
- Jeu d'outils de poinçonnage
- Jeu d'outils de formage
- Résultats d'inspection
- Activité d'entretien
- Raison du produit rejeté
Les systèmes de production numérique peuvent stocker des quantités de lots, des alarmes, des informations sur l'utilisation des matériaux et l'inspection.
La traçabilité est particulièrement précieuse lorsque la même spécification de support est commandée à nouveau des mois plus tard. L'usine peut réutiliser les paramètres vérifiés et comparer les nouveaux matériaux avec la production précédente.
Comment l'équipement de formage de rouleaux influence l'assemblage
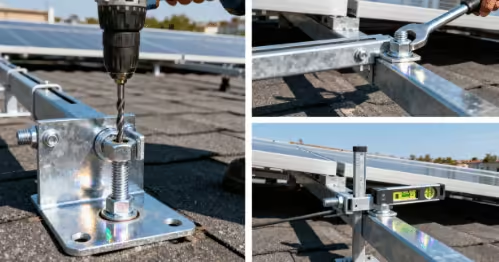
La machine de profilage détermine la géométrie de base des profils photovoltaïques longs.
Un système approprié doit contrôler :
- Alignement des bandes
- Déformation progressive
- Entrefers à rouleaux
- Séquence de pliage
- Printemps
- Symétrie de profil
- Droiture
- Coordination de coupe
Les usines produisant différents profils de supports peuvent comparer les exigences de la machine Machine de formage de rouleaux de support de montage solaire : profils C vs U.
Plus de stations de roulage ne signifient pas automatiquement une meilleure qualité
La séquence de formage compte plus que le nombre de stations seules.
Trop peu de stations peuvent créer une déformation sévère et une contrainte de revêtement Trop de stations inutiles augmentent la complexité de configuration et la longueur de la machine.
La conception du rouleau doit être basée sur :
- Profil réel
- Propriétés des matériaux
- Plage d'épaisseur
- Angles requis
- État de surface
- Vitesse de production
- Tolérances
L'outillage réglable nécessite des références répétables
Lorsqu'une machine produit plusieurs tailles de profil, les systèmes de réglage doivent avoir des positions de référence mesurables.
Les méthodes possibles comprennent notamment
- Entretoises calibrées
- Échelles de position
- Vis motorisées
- Axes servo
- Recettes stockées
- Cassettes remplaçables
Chaque changement doit être suivi d'une inspection du premier article et d'un test d'ajustement de l'assemblage si nécessaire.
Comment l'équipement de poinçonnage influence l'assemblage
Le système de poinçonnage détermine si des trous et des fentes de montage apparaissent aux positions requises.
Une évaluation complète devrait comprendre notamment
- Précision de l'allaitement
- Calibrage de l'encodeur
- Dégagement d'outils
- Aménagement des gares
- Retrait de limaces
- Temps de changement
- Précision du motif sur toute la longueur
- Synchronisation de la coupure
L'article 7 contrôles avant d'ajouter une poinçonneuse automatique à une ligne PV fournit une liste de contrôle d'intégration d'équipement plus détaillée. Mettez à jour ce lien interne vers l'URL finale publiée lorsqu'elle est disponible.
Plan qualité axé sur l'assemblage
Un plan qualité pratique peut diviser les caractéristiques en fonction de leur effet sur l'installation.
| Niveau de contrôle | Exemples de caractéristiques | Contrôle recommandé |
|---|---|---|
| Critique | Caractéristiques de connexion structurelles | Inspection et traçabilité basées sur le dessin |
| Assemblage-critique | Position du trou, ouverture du canal, longueur coupée | Premier article plus les contrôles programmés en cours de processus |
| Process-critique | Alignement des bandes, calibrage de la mangeoire, espacement des rouleaux | Vérification de la configuration et surveillance de la machine |
| Surface-critique | Éraflures, dommages au revêtement, bavures | Norme visuelle et inspection de la surface de contact |
| Général | Variation d'apparence non fonctionnelle | Critères d'échantillonnage et d'acceptation définis |
La classification exacte doit être convenue par les équipes d'ingénierie des produits et de qualité.
Raisons courantes pour lesquelles les supports sont difficiles à assembler
Les modèles de trous utilisent de mauvaises données
Les dimensions des trous peuvent être individuellement correctes mais mesurées à partir d'une référence différente de celle du composant d'accouplement.
Modifications d'ouverture du profil sur toute la longueur
Les espaces de rouleaux, l'épaisseur du matériau ou le retour élastique peuvent faire varier l'ouverture.
La rectitude n'est vérifiée qu'aux extrémités
Un profil peut répondre aux mesures finales tout en se courbant vers le milieu.
La torsion n'est pas incluse dans l'inspection
Le rail apparaît droit sur le côté mais tourne sur toute sa longueur.
La longueur de coupe et le poinçonnage ne sont pas synchronisés
Le dernier trou apparaît à la mauvaise distance de l'extrémité coupée.
Les connecteurs ne sont pas inclus dans l'approbation du premier article
L'inspection dimensionnelle passe, mais l'écrou ou le connecteur réel ne s'adapte pas.
L'usure des outils est détectée trop tard
Les dimensions des bavures et des trous se détériorent progressivement au cours d'un long lot de production.
Informations nécessaires avant de concevoir la chaîne de production
Les fabricants devraient fournir au fournisseur d'équipement les éléments suivants
- Tous les dessins de brackets
- Dessins de composants d'accouplement
- Spécifications matériaux
- Plage d'épaisseur
- Exigences relatives au revêtement
- Gamme de longueur de produit
- Détails du trou et de la fente
- Tolérances dimensionnelles
- Exigence de rectitude
- Exigence de torsion
- Tailles de lots attendues
- Fréquence de changement
- Sortie cible
- Échantillons d'assemblage
- Normes d'inspection
- Disposition d'usine
Ces informations permettent d'évaluer les systèmes de formage, de poinçonnage et de découpe comme un seul processus de production.
Jinbolida existe Guide de la ligne de production de supports de panneaux photovoltaïques fournit des informations supplémentaires sur les étapes d'équipement utilisées dans la fabrication moderne de supports.
Conclusion
Les supports de montage de panneau photovoltaïque deviennent plus faciles à assembler lorsque chaque dimension importante est contrôlée en fonction de sa fonction dans le système de montage complet.
Les dimensions de la section transversale déterminent l'ajustement du connecteur Les positions des trous et des fentes contrôlent l'alignement des attaches La rectitude et la torsion affectent la possibilité d'installer de longs profils sans force La longueur coupée détermine la relation entre les extrémités du profil et les caractéristiques perforées Le contrôle de la bavure et du revêtement soutient une manipulation sûre et la qualité du produit fini.
La chaîne de production doit donc être conçue à partir de l'assemblage terminé vers l'arrière Le formage des rouleaux, l'alimentation servo, le poinçonnage, la découpe, l'inspection et la traçabilité doivent fonctionner ensemble.
Fournitures Jinbolida équipement de formage de supports photovoltaïques, [TRADUCTION], systèmes de poinçonnage à stations multiples et solutions automatisées de lignes de production Les fabricants peuvent soumettre des dessins de brackets, des données sur les matériaux, des exigences d'assemblage et des cibles de sortie par l'entremise du Page de contact Jinbolida pour une évaluation de production personnalisée.
FAQ
Quelles dimensions comptent le plus pour les supports de montage de panneaux photovoltaïques
Les dimensions les plus importantes sont celles qui affectent les connexions : ouverture du canal, dimensions de l'âme et de la bride, angles de courbure, positions des trous et des fentes, longueur de coupe, rectitude et torsion Les priorités exactes dépendent de la conception du système de montage Les fabricants doivent identifier les dimensions critiques pour l'assemblage avec l'ingénieur produit avant la production.
Pourquoi les trous de support de montage ne parviennent-ils pas à s'aligner pendant l'installation ?
Un désalignement peut résulter d'une erreur d'asservissement, d'une erreur de pas cumulée, de données de dessin incorrectes, d'un mouvement de bande, de l'usure de l'outil ou d'une mauvaise synchronisation entre le poinçonnage et la découpe La méthode d'inspection doit mesurer le motif complet du trou à partir de la référence fonctionnelle convenue, et pas seulement l'espacement entre deux trous proches.
Comment la torsion du profil affecte-t-elle l’assemblage du support solaire ?
La torsion fait tourner le profil sur sa longueur, ce qui fait que les surfaces de montage et les trous aux extrémités opposées font face à des directions différentes Les installateurs peuvent avoir besoin de forcer le rail en position, ce qui augmente le travail et introduit la torsion doit être mesurée sur une longueur spécifiée en utilisant des surfaces de référence convenues plutôt que jugée uniquement par l'apparence.
Les fentes allongées suffisent-elles à compenser la variation de fabrication ?
Les fentes peuvent fournir un réglage contrôlé lorsqu'elles sont incluses dans la connexion technique, mais elles ne doivent pas être utilisées pour dissimuler des erreurs de fabrication incontrôlées. La longueur, la largeur, l'orientation et la distance des bords des fentes doivent suivre le dessin. Une variation excessive peut toujours affecter l'assise des fixations, la géométrie de la connexion et les performances structurelles.
Comment une usine doit-elle vérifier que les supports sont faciles à assembler ?
L'usine devrait combiner l'inspection dimensionnelle avec un test d'ajustement fonctionnel utilisant des connecteurs représentatifs, des écrous, des boulons, des pinces ou des pièces d'épissure Vérifiez les premiers articles après la configuration et répétez les mesures clés pendant la production Un montage contrôlé peut identifier les problèmes de compatibilité avant qu'un lot complet n'atteigne l'installation.
 French
 English
 Arabic
 Russian
 Spanish