
كيفية حساب سعة خط إنتاج القوس الشمسي
جدول المحتويات
مقدمة
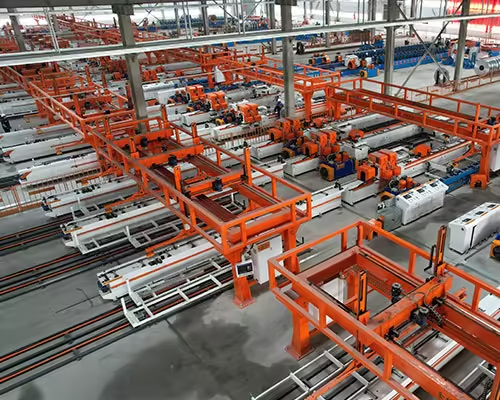
تعد الطاقة الإنتاجية من أولى المواصفات التي تمت مناقشتها عند التخطيط لخط إنتاج الأقواس الشمسية، ولكنها أيضًا من أسهل المواصفات التي يمكن إساءة فهمها. يمكن وصف الآلة بأقصى سرعة لتشكيل اللفة بالأمتار في الدقيقة، ومع ذلك فإن هذا الرقم وحده لا يخبر المصنع بعدد القنوات C المؤهلة، أو القنوات U، أو القضبان الشمسية، أو ملفات تعريف الدعم، أو مكونات الموصل التي يمكنها إنتاجها بالفعل أثناء التحول.
يعتمد الإنتاج الحقيقي على دورة التصنيع الكاملة. تؤثر التغذية والتثقيب وتشكيل اللف والقطع والتفريغ واستبدال الملف وتغيير المظهر الجانبي والفحص ومناولة المواد والصيانة والانقطاعات غير المخطط لها على عدد الأجزاء النهائية التي تغادر الخط.
يصبح هذا الاختلاف مهمًا بشكل خاص في تصنيع الأقواس الكهروضوئية لأن العديد من المقاطع تحتوي على ثقوب متكررة أو فتحات ممدودة أو ميزات توصيل أو أطوال قطع مختلفة. قد يكون جهاز اللف السابق قادرًا على تحريك المواد بشكل أسرع من قدرة نظام التثقيب أو القطع على معالجة النمط المطلوب.
لمصنع تقييم جديد معدات تصنيع الأقواس الكهروضوئية, ، لذلك ينبغي حساب السعة من المنتج النهائي إلى الخلف. السؤال المهم ليس ببساطة “ما مدى سرعة تشغيل آلة تشكيل اللف؟” ولكن “كم عدد الأقواس المؤهلة التي يمكن لخط الإنتاج الكامل هذا تقديمها بشكل موثوق لكل نوبة عمل؟”
أهم النقاط
- الحد الأقصى لسرعة تشكيل اللفة ليس هو نفس الطاقة الإنتاجية النهائية.
- يمكن أن يصبح طول المنتج وكمية الثقب ودورة التثقيب وطريقة القطع عنق الزجاجة الحقيقي.
- غالبًا ما تكون القطع في الساعة والأطنان في كل وردية أكثر فائدة من الأمتار في الدقيقة.
- يجب تضمين عمليات التغيير واستبدال الملف والفحص ووقت التوقف عن العمل في حسابات السعة الواقعية.
- يمكن أن تنتج ملفات تعريف مختلفة للقناة C والقناة U والسكك الحديدية الشمسية مخرجات مختلفة جدًا على نفس الجهاز.
- يجب أن تعتمد متطلبات سعة طلب عرض الأسعار على رسومات المنتج الفعلية والطلب الشهري بدلاً من سرعة الماكينة الرئيسية.
لماذا لا يمكن الحكم على سعة خط إنتاج القوس الشمسي من خلال سرعة الخط وحدها
يتم وصف معدات تشكيل اللف بشكل شائع باستخدام سرعة خطية مثل متر في الدقيقة. وهذا مفيد لأنه يشير إلى مدى سرعة مرور المواد عبر قسم التشكيل في ظل ظروف محددة. ومع ذلك، يتضمن خط إنتاج القوس الشمسي الكامل عدة عمليات قبل التشكيل وبعده.
قد يشتمل الخط النموذجي على آلة فك اللف، أو نظام التغذية أو التسوية، أو معدات التثقيب، أو محطات تشكيل اللف، أو أنظمة التقويم والقطع والتفريغ والتحكم. قد تشتمل المزيد من التكوينات الآلية أيضًا على أنظمة التراص أو النقل أو وظائف الفحص والتعامل الإضافية.
لا يمكن لخط الإنتاج أن يعمل إلا بأبطأ عملية مطلوبة.
إذا كانت اللفة السابقة قادرة ميكانيكيًا على العمل بشكل مستمر ولكن وحدة التثقيب يجب أن توقف المادة عدة مرات لكل قوس نهائي، فإن التثقيب يحدد الدورة العملية. إذا كان التثقيب مستمرًا ولكن طريقة القطع تتطلب توقفًا أطول، فقد يصبح القطع هو القيد. إذا كانت كلتا العمليتين سريعتين ولكن المشغلين يوقفون الإنتاج بشكل متكرر لتغيير الملفات أو ضبط الأدوات، فإن خرج النقل الفعال ينخفض مرة أخرى.
ولهذا السبب دليل جينبوليدا ل تخطيط خط آلة تشكيل قوس الدعم الشمسي يتعامل مع التشكيل والتثقيب والمرافق والمساحة الأرضية والإخراج كأجزاء من نظام إنتاج واحد بدلاً من المواصفات المستقلة.
ابدأ باستخدام القوس الشمسي النهائي
يبدأ حساب السعة الأكثر موثوقية بالمكون الذي يجب أن يغادر خط الإنتاج.
قبل حساب المخرجات، حدد طول المنتج، والمقطع العرضي، وسمك المادة، وعرض الملف، وعدد الثقوب، وتباعد الثقوب، وعدد الوجوه المثقوبة، ومتطلبات القطع وكمية الدفعة المتوقعة. إذا كان المصنع ينتج عدة ملفات تعريف، فيجب حساب كل عائلة منتجات رئيسية بشكل منفصل.
خذ بعين الاعتبار مكونين تم تصنيعهما على نفس خط التشكيل. الأول عبارة عن قناة C طويلة نسبيًا مع عدد قليل من الثقوب في الويب. والثاني عبارة عن ملف تثبيت أقصر يحتوي على فتحات وفتحات متكررة على عدة أسطح. حتى عندما يمر كلاهما عبر قسم تشكيل اللفة بنفس السرعة الاسمية، قد يكون إنتاج القطع النهائية في الساعة مختلفًا بشكل كبير.
يغير طول المنتج أيضًا العلاقة بين السرعة الخطية وعدد القطع. يكمل الخط الذي ينتج مقاطع طويلة بشكل طبيعي عددًا أقل من القطع الفردية في الدقيقة مقارنة بالخط نفسه الذي ينتج أجزاء أقصر.
وهذا يؤدي إلى مبدأ مهم:
يجب أن تصف مواصفات السعة المنتجات النهائية، وليس فقط حركة الماكينة.
صيغة القدرة الإنتاجية الأساسية للقوس الشمسي
بالنسبة للملف الشخصي الذي يتم إنتاجه بشكل مستمر دون دورة تثقيب أو قطع أبطأ، فإن الحساب النظري المبسط هو:
الطاقة الإنتاجية بالقطع في الدقيقة = سرعة الخط الفعالة < طول المنتج النهائي
ويمكن بعد ذلك تقدير الناتج النظري بالساعة على النحو التالي:
القطع في الساعة = سرعة الخط < طول المنتج × 60
على سبيل المثال، فكر في خط إنتاج افتراضي يعمل بسرعة فعالة تبلغ 20 مترًا في الدقيقة بينما ينتج أقواسًا يبلغ طولها 2.5 مترًا.
الحساب النظري سيكون:
20 < 2.5 = 8 قطع في الدقيقة
8 × 60 = 480 قطعة في الساعة
وهذا لا يعني أن المصنع يجب أن يتوقع تلقائيًا 480 قطعة مؤهلة كل ساعة. إنها تمثل قدرة نظرية قائمة على التشكيل قبل أخذ دورات التثقيب ووقت القطع ووقت التوقف عن العمل وتغييرات الملف وخسائر الإنتاج الأخرى في الاعتبار.
يعد هذا التمييز بين الإنتاج النظري والعملي أمرًا أساسيًا للتخطيط الدقيق لخط إنتاج القوس الشمسي.
القدرة النظرية مقابل القدرة العملية
وينبغي لتقدير القدرة المفيد أن يميز عادة بين ثلاثة مستويات من الإنتاج.
| مستوى القدرات | ما يمثله | الاستخدام النموذجي |
|---|---|---|
| ميكانيكية أو السرعة القصوى | أقصى قدرة لقسم الآلة الفردي في ظل الظروف المناسبة | مقارنة المعدات الأساسية |
| سعة الخط النظري | يتم حساب الإخراج من طول المنتج وسرعة الخط ودورة العملية المطلوبة | التخطيط الهندسي |
| القدرة الإنتاجية العملية | الإنتاج المؤهل بعد انقطاع الإنتاج العادي وخسائر الكفاءة | جدولة المصنع وتحليل عائد الاستثمار |
الرقم الأول هو في الأساس مواصفات الآلة. والثاني هو حساب العملية. والثالث عادة ما يكون الرقم الأكثر أهمية للمصنع.
على سبيل المثال، إذا أعطى الحساب النظري 480 قطعة في الساعة وحقق نظام الإنتاج عامل تشغيل فعال مفترض 85% خلال الفترة التي تم تقييمها، فإن الإنتاج العملي سيكون حوالي 408 قطعة في الساعة.
الرقم 85% هنا هو مجرد افتراض توضيحي، وليس معيارًا صناعيًا عالميًا. يجب على كل مصنع استبداله ببيانات التشغيل الواقعية الخاصة به أو هدف التشغيل.
الدرس الأوسع أكثر أهمية من المثال: لا تضرب السرعة القصوى للخط في إجمالي وقت التحول واستدعاء القدرة الإنتاجية للنتيجة.
يمكن أن يصبح اللكم عنق الزجاجة الرئيسي للقدرة
تحتوي هياكل التركيب الكهروضوئية عادةً على فتحات تثبيت وفتحات وميزات توصيل. تحدد وزارة الطاقة الأمريكية هياكل الأرفف والتتبع كمنتجات مصنعة ضمن سلسلة القيمة الشمسية، إلى جانب الوحدات ومكونات النظام الأخرى. تصنيع الطاقة الشمسية ولذلك يمتد إلى ما هو أبعد من الوحدة الكهروضوئية نفسها إلى الأجهزة الهيكلية المطلوبة للتركيبات الكاملة.
بالنسبة لإنتاج الأقواس، يمكن أن يؤثر عدد وموضع الميزات المثقوبة بقوة على إخراج الماكينة.
لنفترض أن إحدى الأقواس تتطلب ضربتين فقط للتثقيب بينما يتطلب منتج آخر بنفس الطول ثمانية مواضع تثقيب منفصلة. يمكن أن يستهلك المنتج الثاني وقتًا أطول بكثير للتثقيب على الرغم من أن قسم تشكيل اللفة وطول المظهر الجانبي متطابقان تقريبًا.
تعتمد قدرة التثقيب على عدة عوامل:
- عدد الثقوب أو الفتحات المطلوبة؛;
- ما إذا كان من الممكن ثقب عدة ثقوب بضربة واحدة؛;
- سواء حدث التثقيب على سطح واحد أو عدة أسطح؛;
- المسافة بين مواضع اللكم؛;
- تسريع التغذية وتحديد المواقع؛;
- ترتيب ما قبل اللكم أو ما بعد اللكم؛;
- ما إذا كان يجب أن تتوقف المادة أثناء كل دورة تثقيب؛;
- تكوين الصحافة والأدوات.
ولهذا السبب لا ينبغي للمشتري أن يطلب فقط السرعة القصوى لـ آلة تشكيل قوس الطاقة الشمسية الكهروضوئية. يحتاج المورد إلى سحب الثقب الفعلي لتحديد ما إذا كان قسم التثقيب سيسمح بالحفاظ على هذه السرعة.
للخطوط ذات أنماط الثقوب المعقدة بشكل خاص، مخصصة معدات تثقيب الرفوف الشمسية الكهروضوئية قد يلزم أيضًا تقييمها بشكل منفصل عن قسم تشكيل اللفة.
احسب سعة دورة التثقيب قبل تأكيد سرعة الخط
عندما يتطلب التثقيب توقف الخط، يمكن تقدير الإنتاج من دورة العملية الإجمالية بدلاً من سرعة التشكيل الخطي وحدها.
النهج المبسط هو:
وقت الدورة لكل شريحة نهائية = وقت التغذية + وقت التثقيب + الوقت المتعلق بالتشكيل + وقت القطع + وقت المعالجة
ثم:
القطع في الساعة = 3600 < وقت الدورة بالثواني
يصبح هذا الحساب مفيدًا عندما تهيمن عمليات التوقف والبدء المتكررة على عملية الإنتاج.
على سبيل المثال، إذا كان منتج معين يتطلب متوسط فاصل زمني كامل للعملية يبلغ 7.5 ثانية لكل قطعة، فإن الإخراج النظري القائم على الدورة سيكون حوالي 480 قطعة في الساعة قبل تعديلات الكفاءة.
النقطة المهمة ليست رقم المثال. إنها الطريقة.
يجب على المصانع حساب الدورة من المنتج الأكثر تطلبًا الذي تتوقع تصنيعه، وليس فقط من الملف المرجعي الأسهل الموضح أثناء العرض التوضيحي للآلة.
كثافة الحفرة مهمة أكثر مما يتوقعه العديد من المشترين
يمكن أن يتطلب القوسان بنفس الطول أوقات إنتاج مختلفة تمامًا.
قد يسمح المظهر الجانبي الذي يبلغ طوله 3 أمتار مع عدة فتحات متباعدة على نطاق واسع للمادة بالتحرك عبر الخط مع انقطاعات قليلة نسبيًا. قد يتطلب المظهر الجانبي الآخر الذي يبلغ طوله 3 أمتار والذي يحتوي على فتحات كثيفة وفتحات توصيل متكررة والعديد من أسطح التثقيب معالجة أكبر بكثير.
وبالتالي توفر كثافة الثقب طريقة مفيدة لتقييم تعقيد الإنتاج المتوقع.
أثناء إعداد طلب عرض الأسعار، يجب على المشتري تقديم رسومات لـ:
- أبسط ملف تعريف؛;
- الملف الشخصي الأكثر تصنيعًا؛;
- نمط اللكم الأكثر تعقيدًا؛;
- المادة الأكثر سمكًا؛;
- أقصر وأطول أطوال منتهية.
وهذا يمنح مورد الماكينة أساسًا أكثر واقعية لحساب السعة عبر مزيج المنتجات المخطط له.
إن استخدام عينة واحدة بسيطة فقط يمكن أن ينتج تقديرًا للإنتاج يبدو جذابًا أثناء عرض الأسعار ولكنه لا يمثل إنتاج المصنع العادي.
تؤثر طريقة القطع أيضًا على المخرجات الحقيقية
يتم التعامل مع القطع في بعض الأحيان على أنه عملية ثانوية، لكنه يمكن أن يؤثر بشكل جوهري على الطاقة الإنتاجية.
يتطلب ترتيب التوقف للقطع توقف حركة المواد مؤقتًا قبل قطع المظهر الجانبي النهائي. اعتمادًا على استراتيجية التحكم الشاملة، يمكن أن يؤدي هذا الانقطاع إلى تقليل متوسط سرعة الإنتاج.
قد يسمح أسلوب القطع المتزامن أو الطائر بإنتاج أكثر استمرارية، ولكنه يقدم متطلبات تحكم وميكانيكية إضافية. ويعتمد ما إذا كان هذا التعقيد الإضافي مبررًا على سرعة الخط المطلوبة ونوع المنتج وجودة القطع وحجم الإنتاج.
تتغير صعوبة القطع أيضًا مع الملف الشخصي نفسه. لا تضع قناة U المفتوحة وملف C ذو الشفاه الأكثر تعقيدًا بالضرورة نفس المتطلبات على أداة القطع.
ولذلك يجب أن يتضمن حساب السعة الصحيح سلوك القطع الفعلي، وليس مجرد افتراض أن آلة التشكيل ستعمل بشكل مستمر بسرعتها الخطية الاسمية.
يتغير طول المنتج بالقطع في الساعة
متر في الدقيقة وقطع في الساعة تقيس شيئين مختلفين.
إذا قام الخط بمعالجة المواد بنفس المعدل الخطي الفعال، فإن الأقواس النهائية الأقصر تؤدي إلى المزيد من دورات القطع الفردية والمزيد من القطع في الساعة. تؤدي المقاطع الأطول إلى قطع أقل ولكنها قد تتضمن قطعًا أقل على نفس إجمالي طول المعالجة.
وهذا مهم عند مقارنة أهداف الإنتاج.
مواصفات مثل “500 قطعة لكل ناقل حركة ليس لها معنى يذكر ما لم يتم تحديد طول المنتج. وبالمثل، فإن ”20 مترًا في الدقيقة لا يخبر المشتري بعدد المكونات النهائية التي سيتم إنتاجها عند جدولة عدة أطوال على نفس الخط.
يجب أن يوفر طلب عرض الأسعار الأفضل المخرجات المتوقعة حسب المنتج التمثيلي، مثل:
| منتج | الطول النهائي | تعقيد الحفرة | الإخراج المطلوب |
| الملف الشخصي أ | وفقا للرسم | قليل | قطع/التحول |
| الملف الشخصي ب | وفقا للرسم | واسطة | قطع/التحول |
| الملف الشخصي ج | وفقا للرسم | عالي | قطع/التحول |
| الملف الشخصي د | وفقا للرسم | عالي | طن/شهر |
يمكن للمشتري ملء هذه الحقول باستخدام متطلبات الإنتاج الفعلية بدلاً من مطالبة المورد برقم عام واحد لسرعة الماكينة.
يجب تضمين وقت تغيير الملف
لا يمكن لخط الإنتاج الذي يتم تغذيته بالملف أن يعمل إلى أجل غير مسمى دون استبدال المواد.
عند اكتمال ملف واحد، قد يتوقف الإنتاج أثناء تحميل الملف التالي ووضعه وإعداده. يعتمد مقدار الوقت الضائع على ترتيب آلة فك اللفافة، ومعدات مناولة المواد، وإعداد الملف، وتنظيم المشغل، ومستوى الأتمتة.
إذا حدثت تغييرات في الملف بشكل متكرر، فيمكن أن تؤثر بشكل ملحوظ على إخراج التحول.
يصبح التأثير أسهل للفهم عند حسابه على مدار يوم كامل. قد تبدو بضع دقائق من خسارة الإنتاج غير مهمة عند مناقشة ملف واحد، ولكنها تتكرر عبر العديد من التغييرات المادية والتحولات المتعددة، ويصبح التأثير التراكمي ذا معنى.
لهذا السبب، يجب على المصانع التي تخطط لإنتاج الأقواس الشمسية بكميات كبيرة أن تقوم ليس فقط بتقييم اللفة السابقة ولكن أيضًا معالجة الملفات وإعداد المواد حول الخط.
إن الآلة الفعالة المحاطة بمعالجة غير فعالة للمواد لا يمكنها تقديم طاقتها الإنتاجية النظرية.
يمكن أن يؤدي تغيير الملف الشخصي إلى تقليل السعة في إنتاج الملفات المتعددة
لا تقوم العديد من مصانع الأقواس الكهروضوئية بتصنيع ملف تعريف واحد بشكل مستمر.
قد يحتاجون إلى التبديل بين قناة C أو قناة U أو أبعاد السكك الحديدية المختلفة أو السماكات المختلفة أو العديد من أنماط الثقوب الخاصة بالعميل. يمكن أن يتطلب كل تغيير تعديلات على البكرات أو الأدلة أو أدوات التثقيب أو برامج التغذية أو أدوات القطع أو وصفات PLC.
يقدم هذا شكلاً آخر من أشكال فقدان السعة: وقت التغيير.
لنفترض أن أحد المصانع ينتج ملفًا واحدًا للدفعات الطويلة. قد يقضي خط الإنتاج المخصص وقتًا قليلًا جدًا في عمليات التغيير. قد يقوم مصنع آخر يخدم مواصفات مشروع متعددة بتغيير المنتجات عدة مرات خلال نفس الوردية.
حتى لو كان المصنع الثاني يمتلك نفس معدات تشكيل اللف الأساسية، فقد يكون إنتاجه اليومي أقل لأنه يتم قضاء المزيد من الوقت في إعداد الخط بدلاً من إنتاج الأجزاء المؤهلة.
ولذلك ينبغي أن يشمل تخطيط القدرات مزيج المنتجات المتوقع.
يجب تقييم الآلة المختارة للتصنيع متعدد الملفات وفقًا لمدى تكرارها وكفاءتها بين المنتجات، وليس فقط مدى سرعة تشغيلها بمجرد ضبطها بشكل صحيح.
كيفية حساب قدرة التحول الفعالة
يمكن بناء حساب التحول الأكثر واقعية في عدة خطوات.
اول حساب وقت الإنتاج النظري:
وقت المناوبة المجدولة = إجمالي الدقائق المتاحة في المناوبة
ثم اطرح فترات عدم الإنتاج المخططة مثل:
- تحميل المواد؛;
- استبدال الملف؛;
- تغيير الملف الشخصي؛;
- التفتيش المقرر؛;
- التنظيف الروتيني؛;
- الصيانة المخططة؛;
- ينقطع المشغل حيث لا يمكن للخط الاستمرار تلقائيًا.
بعد ذلك، ضع في اعتبارك الخسائر العادية غير المخطط لها مثل التوقفات البسيطة أو التعديل أو فحص الخردة أو انقطاع الإنتاج.
يمكن بعد ذلك ضرب وقت التشغيل الفعال بمعدل الإنتاج الذي تم التحقق منه لملف التعريف المحدد.
النموذج المبسط هو:
مخرجات التحول العملي = معدل الإنتاج النظري × وقت التشغيل الفعال
بالنسبة لإنتاج المنتجات المختلطة، احسب كل ملف تعريف على حدة بدلاً من تطبيق متوسط سرعة واحد على الوردية بأكملها.
يعد هذا النهج مفيدًا بشكل خاص لأنه يمكن مقارنته ببيانات الإنتاج الفعلية بعد التشغيل. يمكن للمصنع تحديد ما إذا كانت خسائر القدرة تنشأ من التثقيب أو تغيير الأداة أو إعداد المواد أو تعديل الماكينة أو أي جزء آخر من العملية.
احسب الأطنان لكل نوبة عمل عندما يكون حجم المادة مهمًا
تعتبر القطع في الساعة مفيدة لجدولة الإنتاج، ولكن بعض مصانع الأقواس الكهروضوئية تخطط أيضًا للطاقة بالطن لكل نوبة عمل أو بالطن شهريًا.
لتقدير الإنتاج على أساس الوزن، يحتاج المصنعون أولاً إلى الوزن لكل متر من المظهر الجانبي النهائي.
الحساب المبسط هو:
الوزن الشخصي لكل قطعة = الوزن لكل متر × الطول النهائي
ثم:
ناتج الوزن بالساعة = الوزن الجانبي لكل قطعة × قطعة في الساعة
ويمكن بعد ذلك تقدير القدرة الشهرية من ساعات العمل والنوبات وأيام الإنتاج المجدولة.
تعتبر القدرة على أساس الوزن مفيدة بشكل خاص عندما يرتبط تخطيط الإنتاج باستهلاك الملفات أو شراء الفولاذ أو حمولة المشروع.
ومع ذلك، لا ينبغي حساب الأطنان شهريًا من سرعة الماكينة وحدها. يمكن أن تؤدي الأشكال الهندسية المختلفة للملفات الشخصية وسمك المواد ومتطلبات التثقيب إلى تغيير الناتج الفعلي المعالج حتى عندما تظل السرعة الخطية الاسمية متشابهة.
لا تستخدم رقم سعة واحد لإنتاج القناة C والقناة U
قد يتم تصميم خط إنتاج الأقواس الشمسية لتصنيع العديد من الملفات الشخصية ذات الصلة، ولكن هذا لا يعني أن كل منتج له مخرجات متطابقة.
يؤثر تعقيد المقطع العرضي على عملية تشكيل اللفة. تؤثر أنماط الثقب على التثقيب. يؤثر الطول على تردد القطع. يؤثر سمك المادة والخواص الميكانيكية على حمل الماكينة وسلوك التشكيل.
وبالتالي، يجب على المصنع الذي يخطط لمنتجات القناة C والقناة U أن يبني نموذجًا منفصلاً للسعة لكل ملف تعريف رئيسي.
وينطبق الشيء نفسه عند المقارنة:
- ملفات تعريف دعم الإمالة الثابتة؛;
- قضبان التثبيت على السطح؛;
- الهياكل المثبتة على الأرض؛;
- الملفات الشخصية المتعلقة بالمتعقب؛;
- مكونات الاتصال؛;
- أقواس مخصصة خاصة بالمشروع.
توفر هذه الطريقة القائمة على المنتج أساسًا أفضل بكثير لتخطيط الإنتاج من افتراض أن سرعة آلة واحدة تنطبق بالتساوي على كل مكون دعم كهروضوئي.
كيف تغير الأتمتة القدرة
يمكن للأتمتة تحسين الإنتاج الفعال دون الحاجة بالضرورة إلى زيادة السرعة الميكانيكية القصوى لللفة السابقة.
على سبيل المثال، يمكن للتغذية الآلية تحسين تحديد المواقع المتكررة. يمكن أن يؤدي التثقيب الذي يتحكم فيه البرنامج إلى تقليل القياس والإعداد اليدوي. يمكن أن يؤدي القطع المتكامل إلى تقصير المعالجة بين العمليات. يمكن أن يؤدي التفريغ الآلي إلى تقليل الاعتماد على الإزالة اليدوية للملفات النهائية.
الفائدة المهمة في كثير من الأحيان ليست زيادة كبيرة في عدادات العناوين الرئيسية في الدقيقة. إنه تقليل الانقطاعات بين خطوات الإنتاج.
هذا التمييز مهم عند تقييم المعدات.
قد توفر الآلة التي تعمل بشكل أبطأ قليلاً ولكنها تحافظ على إنتاج منسق مستقر أجزاء أكثر تأهيلاً أثناء التحول الكامل من الآلة ذات السرعة القصوى الأعلى التي تتطلب في كثير من الأحيان تدخلًا يدويًا.
لهذا السبب، ينبغي تقييم الأتمتة وفقًا لتأثيرها على وقت الإنتاج الفعال والتكرار والاعتماد على العمالة بدلاً من التعامل معها فقط كميزة إضافية للآلة.
تتطلب مكونات الموصل حساب سعة مختلفة
ليس كل مكون من مكونات تركيب الطاقة الشمسية عبارة عن ملف تعريف طويل على شكل لفة.
يمكن ثقب مكونات التوصيل القصيرة وقطعها وتشكيلها باستخدام عملية مختلفة. يتم التعبير عن مخرجاتها بشكل أفضل بالثواني لكل قطعة بدلاً من الأمتار في الدقيقة.
على سبيل المثال، جينبوليدا آلة تثقيب موصلات قوس الطاقة الشمسية الكهروضوئية تم تصميمه حول التثقيب والقطع والتشكيل التلقائي لمكونات التوصيل الكهروضوئية. يوضح هذا سبب حاجة منتجات الأقواس الشمسية المختلفة إلى مقاييس سعة مختلفة: لا ينبغي تقييم المقاطع الطويلة المستمرة والموصلات المختومة القصيرة باستخدام نفس صيغة الإخراج.
عندما يخطط المصنع لنظام كامل لتصنيع الأقواس الكهروضوئية، يجب أن يكون لدى كل عائلة من المعدات وحدة سعة مناسبة.
يمكن تقييم المقاطع الطويلة بالأمتار والقطع والأطنان. يمكن تقييم معدات الموصل بشكل أساسي بالقطع في الدقيقة أو وقت الدورة لكل قطعة.
يتم بعد ذلك تحديد سعة المصنع الكاملة من خلال ما إذا كانت مجموعات المعدات هذه يمكنها دعم نسبة الإنتاج المطلوبة بين التشكيلات الهيكلية ومكونات التوصيل.
ابحث عن عنق الزجاجة قبل زيادة سرعة الماكينة
إذا كان المصنع يحتاج إلى المزيد من الإنتاج، فإن زيادة سرعة التشكيل ليست دائمًا الحل الأول الصحيح.
يجب أن تكون الخطوة الأولى هي تحديد العملية التي تحد من الإنتاج الفعلي.
إذا كان التثقيب هو عنق الزجاجة، فقد يوفر قسم التشكيل الأسرع فائدة قليلة. قد يتضمن الحل الأفضل تثقيب عدة ميزات بضربة واحدة، أو تحسين التحكم في التغذية أو تغيير ترتيب التثقيب.
إذا كان القطع يحد من الإنتاج، فقد تستحق طريقة القطع الاهتمام.
إذا استهلكت عمليات التحويل نسبة كبيرة من الوقت المتاح، فقد يؤدي تعديل الأدوات بشكل أسرع وأكثر تكرارًا إلى تحسين الإنتاجية بشكل أكبر من زيادة سرعة الخط.
إذا أدى استبدال الملف إلى توقفات متكررة، فقد تؤدي تحسينات التعامل مع المواد إلى نتائج أفضل.
ولذلك ينبغي أن يتبع تحسين القدرات تحليل عنق الزجاجة بدلاً من اتباع نهج بسيط لتدفق الآلة السريعة.
بناء القدرة حول الطلب الشهري المطلوب
يصبح اختيار الماكينة أكثر عملية عندما يتم تحويل طلب الإنتاج الشهري إلى مخرجات التحول المطلوبة.
لنفترض أن المصنع لديه عدد مستهدف من الأطنان أو القطع شهريًا. يجب أن تعمل عملية التخطيط بشكل عكسي من خلال:
- أيام الإنتاج شهريا؛;
- المناوبات يوميا؛;
- الساعات المقررة لكل نوبة عمل؛;
- نسبة التشغيل الفعالة المتوقعة؛;
- مزيج المنتجات المخطط لها؛;
- إخراج كل ملف تعريف رئيسي.
وهذا ينتج الحد الأدنى من معدل الإنتاج العملي المطلوب.
يجب أن تتضمن سعة الماكينة المطلوبة بعد ذلك هامش تشغيل معقول، ولكن يجب أن يعتمد الهامش على تخطيط الإنتاج بدلاً من التفضيل التعسفي لأعلى سرعة متاحة.
يمكن أن يؤدي تضخيم الخط إلى استثمار وتعقيد غير ضروريين، في حين أن تقليص حجمه يمكن أن يخلق ضغطًا على الجدولة ويحد من قدرة المشروع المستقبلية.
الهدف الصحيح هو القدرة المتوازنة.
يجب التحقق من السعة أثناء اختبار قبول المصنع
قد يحتوي عرض أسعار الآلة على سرعة إنتاج تقديرية، ولكن يجب على المشتري أيضًا تحديد كيفية التحقق من السعة قبل الشحن.
يجب أن يستخدم اختبار قبول المصنع رسمًا متفقًا عليه للمنتج، ومواد تمثيلية حيثما كان ذلك عمليًا.
بدلاً من اختبار ما إذا كان الجهاز يمكنه الوصول لفترة وجيزة إلى سرعة محددة فقط، يجب أن يقيم الاختبار عملية إنتاج ذات معنى.
يجب فحص المنتجات النهائية من أجل:
- أبعاد الملف الشخصي؛;
- مواقع الحفرة؛;
- طول القطع؛;
- استقامة؛;
- حالة السطح المرئي؛;
- الاتساق بين الأجزاء المتتالية.
وهذا يمنع الموقف الذي لا يتم فيه تحقيق السرعة العالية إلا من خلال التضحية باستقرار المنتج.
القدرة التي تهم هي القدرة الإنتاجية المؤهلة.
إن الخط الذي ينتج المزيد من العدادات ولكنه يخلق تعديلًا مفرطًا أو خردة أو إعادة صياغة ليس بالضرورة الخط الأكثر إنتاجية.
ما هي معلومات السعة التي يجب تضمينها في طلب عرض الأسعار؟
يجب أن يسمح طلب عرض الأسعار المفيد لمورد المعدات بالحساب بدلاً من التخمين.
بدلاً من كتابة آلة الأقواس الشمسية عالية السرعة “ فقط، توفر شركة” معلومات الإنتاج في شكل منظم.
| معلومات طلب عرض الأسعار | ما يجب تقديمه | لماذا يهم |
| رسومات الملف الشخصي | المقاطع العرضية والأبعاد | يحدد تشكيل التعقيد |
| أطوال منتهية | الحد الأدنى والحد الأقصى والأطوال المشتركة | يحدد حساب القطع في الساعة |
| مادة | الصف والسمك والطلاء | التأثيرات متطلبات التشكيل والتثقيب |
| نمط الثقب | نوع الثقب وعدده والتباعد والأسطح | يساعد في حساب دورة التثقيب |
| مزيج المنتج | النسبة المئوية لكل ملف تعريف رئيسي | يدعم متوسط القدرة الواقعية |
| حجم الدفعة | الكمية النموذجية لكل عملية إنتاج | يحدد تأثير التحول |
| خطة التحول | ساعات ونوبات يوميا | يدعم حساب السعة اليومية |
| الهدف الشهري | قطع أو طن شهريا | يحدد المخرجات العملية المطلوبة |
| تردد التحول | التغييرات المتوقعة في الملف الشخصي لكل نوبة عمل/يوم | يحدد وقت الإنتاج المفقود |
| هدف الأتمتة | يدوي أو نصف آلي أو متكامل | التعامل مع التأثيرات ووقت التشغيل الفعال |
إن توفير هذه التفاصيل يجعل من الممكن مقارنة مقترحات خطوط الإنتاج المختلفة على أساس متطلبات التصنيع الحقيقية.
طريقة أفضل لمقارنة خطين لإنتاج الأقواس الشمسية
عند مقارنة عروض أسعار المعدات، لا تضع السرعة القصوى في أعلى جدول القرار وتجاهل كل شيء آخر.
اطلب من كلا الموردين حساب السعة لنفس رسم المنتج التمثيلي.
على سبيل المثال، تقديم نفس الشيء:
- ملف تعريف القناة C؛;
- درجة الصلب وسمكه؛;
- طول الانتهاء؛;
- نمط الثقب؛;
- طريقة القطع المطلوبة؛;
- دفعة الإنتاج؛;
- مدة التحول.
ثم اطلب من كل مورد أن يذكر:
- سرعة التشكيل؛;
- دورة اللكم؛;
- دورة القطع؛;
- القطع المؤهلة المتوقعة في الساعة؛;
- الناتج المتوقع لكل نوبة عمل؛;
- المشغلين المطلوبين؛;
- طريقة تغيير الملف الشخصي؛;
- وقت التحول المقدر؛;
- الافتراضات المستخدمة في الحساب.
وينتج عن هذا مقارنة ذات معنى أكبر بكثير من مجرد وضع “20 م/دقيقة” و“30 م/دقيقة جنبًا إلى جنب.
خط الإنتاج ذو السرعة الاسمية الأعلى لا يكون تلقائيًا هو الخط ذو الإنتاج العملي الأعلى.
قائمة مرجعية لتخطيط القدرات العملية
قبل الانتهاء من خط إنتاج القوس الشمسي، يجب أن يكون المصنع قادرًا على الإجابة على العديد من الأسئلة الأساسية.
ما هي الملفات الشخصية التي ستشكل معظم الحجم الشهري؟ كم عدد الثقوب التي يتطلبها كل ملف تعريف؟ ما المنتج الذي يخلق أطول دورة تثقيب؟ كم مرة سوف تتغير الملفات الشخصية؟ كم عدد تغييرات الملف المتوقعة خلال التحول العادي؟ هل يتم قياس الإنتاج بشكل أساسي بالقطع أو الأمتار أو الأطنان؟ ما هو الإنتاج المطلوب خلال ذروة الطلب على المشروع؟ ما هي العملية التي من المرجح أن تصبح عنق الزجاجة؟
تعمل هذه الأسئلة على تحويل تخطيط القدرات من مواصفات المبيعات إلى تمرين هندسي.
كما أنها تجعل تحسين الإنتاج المستقبلي أسهل لأن المصنع لديه خط أساس واضح لتحديد ما إذا كان الإنتاج المفقود ينشأ من التشكيل أو التثقيب أو القطع أو التحويل أو الصيانة أو مناولة المواد.
خاتمة
يتطلب حساب سعة خط إنتاج القوس الشمسي أكثر من مجرد قراءة السرعة القصوى في ورقة مواصفات الماكينة.
يبدأ الحساب الموثوق به بالقوس الكهروضوئي النهائي ويأخذ في الاعتبار طول المنتج، وهندسة المظهر الجانبي، والمواد، ونمط الثقب، ودورة التثقيب، وطريقة القطع، ومزيج المنتج، وتغييرات الملف، والتحولات، ووقت التشغيل الفعال.
لا تزال سرعة التشكيل الخطي مهمة، ولكنها تمثل جزءًا واحدًا فقط من نظام الإنتاج.
بالنسبة للملفات الشخصية المستمرة، يمكن تقدير إنتاج القطع النظرية في الساعة من سرعة الخط وطول المنتج. عندما يؤدي التثقيب أو القطع إلى إنشاء دورة أبطأ، يجب بدلاً من ذلك حساب السعة من الفاصل الزمني الفعلي للعملية الكاملة. يجب أن يأخذ مخرجات التحول العملي في الاعتبار خسائر الإنتاج العادية.
وبالتالي فإن المواصفات الأكثر فائدة ليست أعلى متر ممكن في الدقيقة. إنه عدد الأقواس المؤهلة التي يمكن للخط الكامل تصنيعها بشكل متكرر في ظل ظروف المصنع الواقعية.
عند التخطيط لجديد خط إنتاج القوس الشمسي, إن توفير الرسومات التفصيلية وأنماط الثقوب ومعلومات المواد ومزيج المنتجات وأهداف الإنتاج الشهرية يسمح بتكوين نظام الإنتاج حول متطلبات التصنيع الفعلية بدلاً من رقم السرعة العام.
التعليمات
كيف تحسب سعة خط إنتاج القوس الشمسي؟
بالنسبة للملف الشخصي المنتج بشكل مستمر، ابدأ بتقسيم سرعة الخط الفعالة على طول المنتج النهائي لتقدير القطع في الدقيقة، ثم اضربها في وقت التشغيل. بعد ذلك، قم بحساب التثقيب والقطع واستبدال الملف والتحويلات والفحص ووقت التوقف العادي لتقدير الطاقة الإنتاجية العملية.
هل آلة القوس الشمسي 30 م/دقيقة دائمًا أكثر إنتاجية من آلة 20 م/دقيقة؟
لا. قد يظل قسم التشكيل الأسرع مقيدًا بوقت التثقيب أو القطع أو التغذية أو التفريغ أو التغيير. يجب مقارنة السعة باستخدام نفس المظهر النهائي ونمط الثقب وظروف الإنتاج. عادةً ما توفر القطع المؤهلة في الساعة أو الأطنان لكل نوبة عمل مقارنة أكثر فائدة من سرعة التشكيل القصوى وحدها.
هل التثقيب يقلل من قدرة تشكيل قوس الشمس؟
يمكن. يعتمد التأثير على عدد الثقوب ومواضع التثقيب وترتيب الأدوات وما إذا كان يجب أن تتوقف المادة أثناء التثقيب. يمكن أن تصبح أنماط الثقوب الكثيفة أو متعددة الأسطح هي دورة الإنتاج المحددة حتى عندما يكون قسم تشكيل اللفة نفسه قادرًا على العمل بشكل أسرع.
هل يجب قياس الطاقة الإنتاجية للقوس الشمسي بالقطع أم بالطن؟
كلاهما يمكن أن يكون مفيدا. تعتبر القطع في الساعة أو في كل نوبة عمل عملية لجدولة الإنتاج، في حين أن الأطنان في كل نوبة أو شهر مفيدة لتخطيط المواد وحسابات حجم المشروع. يجب على المصانع التي تنتج العديد من أحجام الملفات الشخصية في كثير من الأحيان مراقبة كليهما لأن طول المنتج ووزنه يمكن أن يختلفا بشكل كبير.
ما هي المعلومات التي يجب أن أرسلها إلى مورد الآلة لحساب الإنتاج الحقيقي؟
توفير رسومات الملف الشخصي النهائي، وأطوال المنتج، ودرجة المواد وسمكها، وأنماط الفتحات والفتحات، ومزيج المنتج المتوقع، وكميات الدفعات، والطلب الشهري، وجدول المناوبات ومستوى الأتمتة المطلوب. السعة المحسوبة من هذه التفاصيل أكثر فائدة من المواصفات العامة للسرعة القصوى.
 Arabic
 English
 Russian
 Spanish
 French