
Как рассчитать мощность производственной линии солнечных кронштейнов
Оглавление
Введение
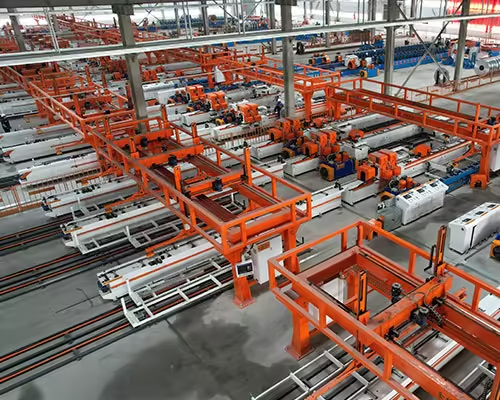
Производственная мощность является одной из первых спецификаций, обсуждаемых при планировании линии производства солнечных кронштейнов, но это также одна из самых простых спецификаций, чтобы неправильно понять. машина может быть описана максимальной скоростью формирования валков в метрах в минуту, однако только это число не говорит фабрике, сколько квалифицированных С-каналов, U-каналов, солнечных рельсов, опорных профилей или компонентов соединителя она может фактически производить во время смены.
Реальная производительность зависит от полного производственного цикла. подача, штамповка, профилирование, резка, разгрузка, замена рулонов, замена профиля, проверка, обработка материалов, техническое обслуживание и незапланированные перерывы - все это влияет на количество готовых деталей, покидающих линию.
Это различие становится особенно важным в фотоэлектрическом производстве кронштейнов, потому что многие профили содержат повторяющиеся отверстия, удлиненные прорези, особенности соединения или различные длины резания. формирователь валков может быть способен перемещать материал быстрее, чем система штамповки или резки может обрабатывать требуемый рисунок.
Для завода, оценивающего новое фотоэлектрическое оборудование для изготовления кронштейнов, мощность поэтому следует рассчитывать от готового продукта назад. важный вопрос не просто “Как быстро может работать профилегибочная машина?” но “Сколько квалифицированных кронштейнов эта полная производственная линия может надежно доставлять за смену?”
Ключевые выводы
- Максимальная скорость профилирования рулона не совпадает с производительностью готового производства.
- Длина продукта, количество отверстий, цикл штамповки и метод резки могут стать настоящим узким местом.
- Штук в час и тонн в смену часто полезнее, чем метров в минуту.
- Переключения, замена катушек, проверка и время простоя должны быть включены в реалистичные расчеты мощности.
- Различные профили C-каналов, U-каналов и солнечных рельсов могут производить очень разную мощность на одной и той же машине.
- Требования к мощности RFQ должны основываться на фактических чертежах продукции и ежемесячном спросе, а не на общей скорости машины.
Почему мощность производственной линии солнечных кронштейнов не может быть оценена только по скорости линии
Оборудование для профилирования рулона обычно описывается с использованием линейной скорости, такой как метры в минуту. Это полезно, поскольку указывает, насколько быстро материал может пройти через секцию формования в определенных условиях. Однако полная линия по производству солнечных кронштейнов включает в себя несколько операций до и после формования.
Типичная линия может включать в себя декоилер, систему подачи или выравнивания, пробивное оборудование, станции профилегибочной обработки, системы правки, резки, разгрузки и управления. более автоматизированные конфигурации могут также включать в себя системы укладки, передачи или дополнительные функции контроля и обработки.
Производственная линия может работать только так быстро, как и ее самая медленная работа.
Если формирователь валков механически способен работать непрерывно, но пробивной узел должен останавливать материал несколько раз для каждого готового кронштейна, пробивка определяет практический цикл. если штамповка непрерывна, но метод резки требует более длительного останова, резка может стать ограничением. если обе операции выполняются быстро, но операторы часто останавливают производство, чтобы сменить катушки или настроить инструменты, эффективная производительность переключения снова падает.
Именно поэтому руководство Джинболиды солнечная опорная скоба формируя схему линии машины рассматривает формовку, штамповку, инженерные коммуникации, площадь пола и продукцию как части одной производственной системы, а не как независимые спецификации.
Начните с готовой солнечной скобы
Самый надежный расчет мощности начинается с компонента, который должен покинуть производственную линию.
Перед расчетом выпуска определите длину продукта, поперечное сечение, толщину материала, ширину рулона, количество отверстий, расстояние между отверстиями, количество перфорированных поверхностей, потребность в резке и ожидаемое количество партии. если завод производит несколько профилей, каждое основное семейство продуктов должно рассчитываться отдельно.
Рассмотрим два компонента, изготовленных на одной линии формования Первый представляет собой относительно длинный С-канал с лишь несколькими отверстиями в полотне Второй представляет собой более короткий монтажный профиль, содержащий повторяющиеся прорези и отверстия на нескольких поверхностях Даже когда оба проходят через участок формования рулона с одинаковой номинальной скоростью, их готовые детали в час могут существенно отличаться.
Длина продукта также изменяет соотношение между линейной скоростью и количеством деталей Линия, производящая длинные профили, естественным образом заполняет меньше отдельных деталей в минуту, чем та же линия, производящая более короткие детали.
Это приводит к важному принципу:
Спецификации мощности должны описывать готовую продукцию, а не только движение машины.
Формула базовой мощности производства солнечных кронштейнов
Для профиля, изготовленного непрерывно без более медленного цикла штамповки или резки, упрощенный теоретический расчет составляет
Производственная мощность в штуках в минуту = эффективная скорость линии ÷ длина готового изделия
Почасовой теоретический результат можно оценить как
Штук в час = скорость линии ÷ длина изделия × 60
Например, рассмотрим гипотетическую производственную линию, работающую со скоростью 20 метров в минуту и производящую кронштейны длиной 2,5 метра.
Теоретический расчет будет заключаться в следующем
20 ÷ 2,5 = 8 штук в минуту
8 × 60 = 480 штук в час
Это не означает, что фабрика должна автоматически ожидать 480 квалифицированных деталей каждый час. Это представляет собой теоретическую мощность, основанную на формовании, перед циклами штамповки, учитываются время резки, время простоя, изменения рулона и другие производственные потери.
Это различие между теоретическими и практическими результатами имеет решающее значение для точного планирования производственных линий солнечных батарей.
Теоретический потенциал в зависимости от практического потенциала
Полезная оценка мощности обычно должна различать три уровня выпуска.
| Уровень мощности | Что это представляет | Типичное использование |
|---|---|---|
| Механическая или максимальная скорость | Максимальная производительность отдельной секции машины в подходящих условиях | Сравнение базового оборудования |
| Теоретическая пропускная способность линии | Выходной результат рассчитывается на основе длины продукта, скорости линии и требуемого технологического цикла | Инженерное планирование |
| Практические производственные мощности | Квалифицированная продукция после обычных перерывов в производстве и потерь эффективности | Заводское планирование и анализ рентабельности инвестиций |
Первое число в основном спецификация машины, Второе - это процесс вычисления, Третье обычно число, которое имеет наибольшее значение для завода.
Например, если теоретический расчет дает 480 штук в час и производственная система достигает предполагаемого эффективного рабочего коэффициента 85% в течение оцениваемого периода, практический выход составит примерно 408 штук в час.
Цифра 85% здесь является лишь иллюстративным предположением, а не универсальным отраслевым эталоном. каждый завод должен заменить его своими собственными реалистичными операционными данными или целевым показателем ввода в эксплуатацию.
Более широкий урок важнее примера: не умножайте максимальную скорость линии на общее время смены и не называйте результат производственной мощностью.
Пробивка может стать узким местом основной емкости
Фотоэлектрические монтажные конструкции обычно содержат монтажные отверстия, прорези и элементы соединения. Министерство энергетики США определяет стеллажные и следящие конструкции как производимые продукты в цепочке создания стоимости солнечной энергии, наряду с модулями и другими компонентами системы. Производство солнечной таким образом, он выходит за рамки самого фотоэлектрического модуля и переходит к конструкционному оборудованию, необходимому для полной установки.
При производстве кронштейнов количество и положение перфорированных элементов могут сильно влиять на производительность машины.
Предположим, что для одного кронштейна требуется всего два удара штамповкой, в то время как для другого изделия аналогичной длины требуется восемь отдельных положений штамповки. второй продукт может потреблять гораздо больше времени штамповки, даже если участок профилирования и длина профиля практически идентичны.
Пробивная способность зависит от нескольких факторов:
- количество необходимых отверстий или прорезей;
- можно ли пробивать несколько отверстий за один ход;
- происходит ли штамповка на одной или нескольких поверхностях;
- расстояние между позициями пробивки;
- ускорение подачи и позиционирование;
- устройство предварительной или последующей штамповки;
- должен ли материал останавливаться во время каждого цикла штамповки;
- конфигурация пресса и инструментов.
Вот почему покупатель никогда не должен спрашивать только максимальную скорость a солнечная фотоэлектрическая машина для формирования кронштейнов. Поставщику необходим фактический чертеж отверстия, чтобы определить, позволит ли секция штамповки поддерживать эту скорость.
Для линий с особенно сложным рисунком отверстий выделен оборудование для перфорации стоек солнечных фотоэлектрических панелей возможно, также потребуется оценить отдельно от секции профилирования.
Рассчитайте емкость цикла перфорации перед подтверждением скорости линии
Когда штамповка требует остановки линии, производство можно оценить по общему технологическому циклу, а не только по линейной скорости формования.
Упрощенный подход заключается в
Время цикла на готовый кронштейн = время подачи + время штамповки + время, связанное с формованием + время резки + время обработки
Тогда:
Штук в час = 3600 ÷ время цикла в секундах
Этот расчет становится полезным, когда повторяющиеся операции остановки-запуска доминируют в производственном процессе.
Например, если конкретному продукту требуется средний интервал полного процесса 7,5 секунд на штуку, теоретическая производительность на основе цикла составит примерно 480 штук в час до корректировки эффективности.
Важным моментом является не номер примера Это метод.
Фабрики должны рассчитывать цикл на основе самого требовательного продукта, который они планируют производить, а не только на основе самого простого эталонного профиля, показанного во время демонстрации машины.
Плотность отверстий имеет большее значение, чем ожидают многие покупатели
Два кронштейна одинаковой длины могут потребовать совершенно разного времени изготовления.
3-метровый профиль с несколькими широко расположенными отверстиями может позволить материалу перемещаться по линии с относительно небольшим количеством перерывов. Другой 3-метровый профиль, содержащий плотные прорези, повторяющиеся соединительные отверстия и несколько пробивных поверхностей, может потребовать значительно большей обработки.
Таким образом, плотность отверстий обеспечивает полезный способ оценки ожидаемой сложности производства.
В ходе подготовки запроса предложений покупатель должен предоставить чертежи для
- самый простой профиль;
- наиболее часто изготавливаемый профиль;
- самый сложный рисунок штамповки;
- самый толстый материал;
- самые короткие и длинные готовые длины.
Это дает поставщику машин гораздо более реалистичную основу для расчета мощности по запланированному ассортименту продукции.
Использование только одной простой выборки может дать оценку выпуска, которая выглядит привлекательной во время котировки, но не представляет собой нормальное заводское производство.
Метод резки также влияет на реальный результат
Резку иногда рассматривают как вторичную операцию, но она может существенно повлиять на производственные мощности.
Схема "стоп-к-отреза" требует движения материала для паузы перед разрезанием готового профиля. В зависимости от общей стратегии управления, это прерывание может снизить среднюю скорость производства.
Синхронный или летающий подход к резке может позволить более непрерывное производство, но он вводит дополнительные требования к управлению и механическим требованиям. Оправданность этой дополнительной сложности зависит от требуемой скорости линии, типа продукта, качества резки и объема производства.
Сложность резки также меняется с самим профилем Открытый U-образный канал и более сложный губчатый С-профиль не обязательно предъявляют одинаковые требования к режущему инструменту.
Поэтому правильный расчет производительности должен включать фактическое поведение резания, а не просто предполагать, что формовочная машина будет работать непрерывно со своей номинальной линейной скоростью.
Изменение длины продукта. Количество штук в час
Метры в минуту и кусочки в час измеряют две разные вещи.
Если линия обрабатывает материал с той же эффективной линейной скоростью, более короткие готовые кронштейны приводят к большему количеству отдельных циклов резки и большему количеству деталей в час. Более длинные профили приводят к меньшему количеству деталей, но могут включать меньшее количество разрезов на той же общей обработанной длине.
Это имеет значение при сравнении производственных целей.
Спецификация, такая как “500 штук на смену” имеет мало значения, если не определена длина продукта. аналогично, “20 метров в минуту” не сообщает покупателю, сколько готовых компонентов будет произведено, когда несколько длин запланированы на одной линии.
Более качественный показатель RFQ должен обеспечивать ожидаемый результат по репрезентативным продуктам, например
| Продукт | Готовая Длина | Сложность отверстия | Необходимый выход |
| Профиль А | По рисунку | Низкий | Штуки/смену |
| Профиль B | По рисунку | Середина | Штуки/смену |
| Профиль C | По рисунку | Высокий | Штуки/смену |
| Профиль Д | По рисунку | Высокий | Тонн/месяц |
Покупатель может заполнить эти поля, используя фактические производственные требования, вместо того, чтобы запрашивать у поставщика один общий номер скорости машины.
Время смены катушки должно быть включено
Производственная линия с рулонной подачей не может работать бесконечно без замены материала.
Когда один змеевик завершен, производство может остановиться, пока следующий змеевик загружен, позиционирован и подготовлен. количество потерянного времени зависит от устройства декоилер, погрузочно-разгрузочного оборудования, подготовки змеевика, организации оператора и уровня автоматизации.
Если изменения катушек происходят часто, они могут заметно повлиять на выходную мощность переключения.
Эффект становится легче понять при расчете в течение целого дня. несколько минут производственных потерь могут показаться незначительными при обсуждении одной катушки, но повторяясь через несколько материальных изменений и нескольких сдвигов, кумулятивный эффект становится значимым.
По этой причине заводы, планирующие крупносерийное производство солнечных кронштейнов, должны оценивать не только форму рулона, но также обращение с рулонами и подготовку материалов вокруг линии.
Эффективная машина, окруженная неэффективной обработкой материалов, не может обеспечить теоретическую производственную мощность.
Переключение профиля может снизить производительность при производстве нескольких профилей
Многие заводы по производству фотоэлектрических кронштейнов не производят один профиль непрерывно.
Возможно, им придется переключаться между С-каналом, U-каналом, различными размерами рельсов, разной толщиной или несколькими схемами отверстий, специфичными для клиента. Каждое изменение может потребовать корректировки роликов, направляющих, пробивных инструментов, программ подачи, режущих инструментов или рецептов ПЛК.
Это приводит к еще одной форме потери мощности: времени переключения.
Предположим, что одна фабрика производит единый профиль для длинных партий. выделенная производственная линия может тратить очень мало времени на переналадки. другая фабрика, обслуживающая несколько спецификаций проекта, может несколько раз менять продукцию в течение одной смены.
Даже если второй завод владеет тем же базовым профилегибочным оборудованием, его ежедневная производительность может быть ниже, поскольку на подготовку линии уходит больше времени, а не на производство квалифицированных деталей.
Поэтому планирование мощностей должно включать ожидаемый ассортимент продукции.
Машину, выбранную для многопрофильного производства, следует оценивать в зависимости от того, насколько повторяемо и эффективно она меняется между продуктами, а не только от того, насколько быстро она работает после правильной настройки.
Как рассчитать эффективную мощность смены
Более реалистичный расчет сдвига можно построить в несколько этапов.
Сначала рассчитайте теоретическое время производства:
Запланированное время смены = общее количество доступных минут в смене
Затем вычтите запланированные непроизводящиеся периоды, такие как
- загрузка материала;
- замена катушки;
- смена профиля;
- плановая проверка;
- рутинная уборка;
- плановое обслуживание;
- оператор прерывает работу, когда линия не может продолжаться автоматически.
После этого рассмотрите обычные незапланированные потери, такие как незначительные остановки, регулировка, проверка лома или перебои в производстве.
Эффективное время работы затем можно умножить на проверенную производительность для конкретного профиля.
Упрощенная модель:
Практическая производительность смены = теоретическая производительность × эффективное время работы
Для производства смешанной продукции рассчитывайте каждый профиль отдельно, а не применяйте одну среднюю скорость ко всей смене.
Этот подход особенно полезен, поскольку его можно сравнить с фактическими производственными данными после ввода в эксплуатацию. Завод может определить, возникают ли потери мощности в результате штамповки, замены инструмента, подготовки материала, регулировки станка или другой части процесса.
Рассчитывайте тонны за смену, когда объем материала имеет значение
Часы в час полезны для планирования производства, но некоторые заводы по производству фотоэлектрических кронштейнов также планируют мощность в тоннах в смену или тоннах в месяц.
Чтобы оценить производительность по весу, производителям сначала нужен вес на метр готового профиля.
Упрощенный расчет:
Вес профиля на штуку = вес на метр × готовая длина
Тогда:
Почасовая производительность веса = масса профиля на штуку × штук в час
Ежемесячную мощность впоследствии можно оценить по часам работы, сменам и запланированным производственным дням.
Мощность, основанная на весе, особенно полезна, когда планирование производства привязано к потреблению рулонов, закупкам стали или тоннажу проекта.
Однако тонны в месяц все равно не следует рассчитывать только на основе скорости машины. Различные геометрии профиля, толщины материала и требования к штамповке могут изменить фактическую производительность обработки, даже если номинальная линейная скорость остается одинаковой.
Не используйте один номер мощности для производства C-каналов и U-каналов
Линия по производству солнечных кронштейнов может быть спроектирована для производства нескольких связанных профилей, но это не означает, что каждый продукт имеет одинаковую производительность.
Сложность поперечного сечения влияет на процесс формования валков. шаблоны отверстий влияют на штамповку. Длина влияет на частоту резки. Толщина материала и механические свойства влияют на нагрузку машины и поведение при формовании.
Следовательно, завод, планирующий продукты как C-каналов, так и U-каналов, должен построить отдельную модель мощности для каждого основного профиля.
То же самое относится и при сравнении:
- профили поддержки с фиксированным наклоном;
- монтажные рельсы на крыше;
- наземные конструкции;
- профили, связанные с трекером;
- компоненты соединения;
- пользовательские кронштейны для конкретного проекта.
Этот метод, основанный на продукте, обеспечивает гораздо лучшую основу для планирования производства, чем предположение, что одна скорость машины в равной степени применима к каждому компоненту фотоэлектрической поддержки.
Как автоматизация меняет мощность
Автоматизация может повысить эффективную производительность без обязательного увеличения максимальной механической скорости формообразователя валков.
Например, автоматическая подача может улучшить повторяющееся позиционирование.Пробивка с программным управлением может уменьшить ручное измерение и настройку. Интегрированная резка может сократить обработку между операциями. Автоматическая разгрузка может уменьшить зависимость от ручного удаления готовых профилей.
Важным преимуществом часто является не резкое увеличение общих счетчиков в минуту. Это сокращение перерывов между производственными этапами.
Это различие имеет значение при оценке оборудования.
Машина, работающая немного медленнее, но поддерживающая стабильное скоординированное производство, может поставлять более квалифицированные детали в течение полной смены, чем машина с более высокой максимальной скоростью, которая часто требует ручного вмешательства.
По этой причине автоматизацию следует оценивать по ее влиянию на эффективное время производства, повторяемость и трудовую зависимость, а не рассматривать только как дополнительную особенность машины.
Компоненты разъема требуют другого расчета емкости
Не каждый солнечный монтажный компонент представляет собой длинный профиль, сформированный в рулоне.
Короткие соединительные компоненты могут быть пробиты, вырезаны и сформированы с помощью другого процесса. их выход лучше выражается в секундах на штуку, а не в метрах в минуту.
Например, Джинболиды машина для пробивки соединителей для солнечных фотоэлектрических кронштейнов разработан вокруг автоматической штамповки, резки и формирования компонентов фотоэлектрических соединений. Это иллюстрирует, почему различные продукты солнечных кронштейнов требуют разных показателей емкости: длинные непрерывные профили и короткие штампованные разъемы не должны оцениваться с использованием одной и той же выходной формулы.
Когда завод планирует полную систему изготовления фотоэлектрических кронштейнов, каждое семейство оборудования должно иметь подходящую единицу мощности.
Длинные профили можно оценивать в метрах, деталях и тоннах. Разъемное оборудование можно оценивать в основном в штуках в минуту или времени цикла на штуку.
Затем полная заводская мощность определяется тем, могут ли эти группы оборудования поддерживать требуемое производственное соотношение между профилями конструкций и компонентами соединений.
Найдите узкое место перед увеличением скорости машины
Если заводу требуется больше производительности, увеличение скорости формования не всегда является правильным первым решением.
Первым шагом должно стать определение того, какая операция ограничивает фактическое производство.
Если пробивка является узким местом, более быстрая формовочная секция может принести мало пользы. Лучшее решение может включать пробивку нескольких элементов за один ход, улучшение контроля подачи или изменение пробивки.
Если резка ограничивает производство, метод резки может заслуживать внимания.
Если переналадки занимают большую часть доступного времени, более быстрая и повторяемая регулировка инструментов может привести к большему повышению производительности, чем увеличение скорости линии.
Если замена катушек приводит к частым остановкам, улучшения обращения с материалами могут дать лучшие результаты.
Поэтому улучшение производительности должно осуществляться с помощью анализа узких мест, а не простого подхода “faster machine”.
Наращивание мощности вокруг необходимого ежемесячного спроса
Выбор машин становится более практичным, когда ежемесячный производственный спрос преобразуется в требуемую сменную производительность.
Предположим, что завод имеет целевое количество тонн или штук в месяц Процесс планирования должен работать в обратном направлении через
- производственные дни в месяц;
- смены в день;
- плановые часы в смену;
- ожидаемый эффективный коэффициент работы;
- планируемый ассортимент продукции;
- выход каждого основного профиля.
Это обеспечивает минимально необходимую практическую производительность.
Требуемая мощность машины должна тогда включать разумный запас по эксплуатации, но запас должен основываться на планировании производства, а не на произвольном предпочтении самой высокой доступной скорости.
Увеличение размера линии может привести к ненужным инвестициям и сложности, а уменьшение ее размера может создать давление планирования и ограничить будущую пропускную способность проекта.
Правильная цель - сбалансированная способность.
Производительность должна быть проверена во время заводских приемочных испытаний
Котировка на машину может содержать расчетную скорость производства, но покупатель также должен определить, как мощность будет проверена перед отправкой.
Приемные испытания на заводе должны использовать согласованный чертеж продукта и, где это практически возможно, репрезентативный материал.
Вместо того, чтобы проверять только то, может ли машина ненадолго достичь заданной скорости, тест должен оценивать значимый производственный цикл.
Готовую продукцию следует проверять на наличие
- размеры профиля;
- расположение отверстий;
- длина резки;
- прямолинейность;
- состояние видимой поверхности;
- согласованность между последовательными частями.
Это предотвращает ситуацию, когда высокая скорость достигается только за счет ущерба стабильности продукта.
Важна мощность квалифицированных производственных мощностей.
Линия, производящая больше счетчиков, но создающая чрезмерную регулировку, слом или переработку, не обязательно является более производительной линией.
Какую информацию о мощности следует включить в запрос предложений?
Полезный запрос предложений должен позволить поставщику оборудования рассчитывать, а не угадывать.
Вместо того, чтобы писать только “ высокоскоростной солнечной скобы машина требуется,” предоставить информацию о производстве в структурированной форме.
| Информация о РФК | Что предоставить | Почему это важно |
| Рисунки профиля | Поперечные сечения и размеры | Определяет формирование сложности |
| Готовые длины | Минимальная, максимальная и общая длины | Определяет расчет штук в час |
| Материал | Сорт, толщина и покрытие | Влияет на требования к формованию и штамповке |
| Шаблон отверстия | Тип отверстия, количество, расстояние и поверхности | Помогает рассчитать цикл пробивки |
| Смесь продуктов | Процент каждого основного профиля | Поддерживает реалистичную среднюю мощность |
| Размер партии | Типичное количество за производственный цикл | Определяет влияние перехода |
| План смены | Часы и смены в день | Поддерживает ежедневный расчет мощности |
| Месячная цель | Штук или тонн в месяц | Определяет необходимый практический результат |
| Частота переключения | Ожидаемые изменения профиля в смену/день | Выявляет потерянное время производства |
| Цель автоматизации | Ручной, полуавтоматический или встроенный | Влияние на обработку и эффективное время выполнения |
Предоставление этих подробностей позволяет сравнивать различные предложения производственной линии на основе реальных производственных требований.
Лучший способ сравнить две линии производства солнечных кронштейнов
При сравнении котировок оборудования не ставьте максимальную скорость вверху таблицы принятия решений и игнорируйте все остальное.
Попросите обоих поставщиков рассчитать мощность для одного и того же репрезентативного чертежа продукта.
Например, предусмотреть то же самое:
- Профиль C-канала;
- марка стали и толщина;
- готовая длина;
- рисунок отверстий;
- необходимый метод резки;
- производственная партия;
- продолжительность смены.
Затем попросите каждого поставщика заявить
- скорость формирования;
- цикл штамповки;
- цикл резки;
- ожидаемые квалифицированные детали в час;
- ожидаемый выпуск за смену;
- требуемые операторы;
- метод смены профиля;
- предполагаемое время перехода;
- допущения, использованные при расчете.
Это дает гораздо более значимое сравнение, чем простое размещение “20 m/min” и “30 m/min” рядом.
Производственная линия с более высокой номинальной скоростью не является автоматически линией с более высокой практической производительностью.
Контрольный список планирования практической мощности
Прежде чем завершить производство солнечной скобы, завод должен быть в состоянии ответить на несколько основных вопросов.
Какие профили будут составлять большую часть месячного объема? сколько отверстий требуется каждому профилю? какой продукт создает самый длинный цикл штамповки? как часто будут меняться профили? сколько изменений катушек ожидается в течение обычной смены? измеряется ли производство в основном в штуках, метрах или тоннах? какой объем продукции требуется в период пикового спроса на проект? какой процесс, вероятно, станет узким местом?
Эти вопросы превращают планирование мощности из спецификации продаж в инженерное упражнение.
Они также облегчают будущее улучшение производства, поскольку завод имеет четкую основу для определения того, возникает ли потеря продукции при формовке, штамповке, резке, переналадке, техническом обслуживании или погрузочно-разгрузочных работах.
Заключение
Для расчета мощности производственной линии солнечных кронштейнов требуется нечто большее, чем просто чтение максимальной скорости в спецификации машины.
Надежный расчет начинается с готового фотоэлектрического кронштейна и учитывает длину продукта, геометрию профиля, материал, рисунок отверстий, цикл штамповки, метод резки, смесь продуктов, изменения катушек, изменения и эффективное время работы.
Линейная скорость формования по-прежнему важна, но она представляет собой лишь одну часть производственной системы.
Для непрерывных профилей теоретический выход штук в час можно оценить по скорости линии и длине продукта. когда штамповка или резка создают более медленный цикл, вместо этого производительность следует рассчитывать на основе фактического полного интервала процесса. Тогда производительность практического сдвига должна учитывать нормальные производственные потери.
Поэтому наиболее полезной спецификацией является не максимально возможный показатель метра в минуту. это количество квалифицированных кронштейнов, которые вся линия может неоднократно изготовить в реалистичных заводских условиях.
При планировании нового линия по производству солнечных кронштейнов, 2, предоставление подробных чертежей, рисунков отверстий, информации о материалах, ассортименте продукции и ежемесячных целевых показателях выпуска позволяет настроить производственную систему на основе фактических производственных требований, а не на основе общего показателя скорости.
Часто задаваемые вопросы
Как рассчитать мощность производственной линии солнечных кронштейнов?
Для непрерывно производимого профиля начните с деления эффективной скорости линии на длину готового продукта, чтобы оценить количество деталей в минуту, затем умножьте на время работы. После этого учтите штамповку, резку, замену рулона, переналадку, проверку и обычное время простоя, чтобы оценить практическую производственную мощность.
Всегда ли солнечная скобочная машина со скоростью 30 м/мин более производительна, чем машина со скоростью 20 м/мин?
Нет. более быстрая секция формовки все еще может быть ограничена путем пробивки, резки, подачи, разгрузки или смены времени. емкость следует сравнивать с использованием того же готового профиля, схемы отверстий и условий производства. квалифицированные детали в час или тонны в смену обычно обеспечивают более полезное сравнение, чем только максимальная скорость формовки.
Снижает ли штамповка способность к формованию валков солнечных кронштей
Он может. эффект зависит от количества отверстий, позиций пробивки, расположения инструмента и от того, должен ли материал останавливаться во время пробивки. плотные или многоповерхностные схемы отверстий могут стать ограничивающим производственным циклом даже тогда, когда сама секция профилирования может работать быстрее.
Следует ли измерять мощность производства солнечных кронштейнов в штуках или тоннах?
Оба могут быть полезны. шт. в час или в смену практичны для планирования производства, в то время как тонны в смену или месяц полезны для планирования материалов и расчета объема проекта. фабрики, производящие несколько размеров профиля, часто должны контролировать и то, и другое, потому что длина и вес продукта могут значительно различаться.
Какую информацию я должен отправить поставщику машин для расчета реального выпуска?
Предоставить готовые чертежи профиля, длины продукции, марки и толщины материала, рисунки отверстий и пазов, ожидаемый ассортимент продукции, количество партий, ежемесячный спрос, график смен и требуемый уровень автоматизации. Производительность, рассчитанная на основе этих деталей, более полезна, чем общая спецификация максимальной скорости.
 Russian
 English
 Arabic
 Spanish
 French