
Cómo calcular la capacidad de la línea de producción de soportes solares
/ Cómo calcular la capacidad de la línea de producción de soportes solares
Tabla de contenido
Introducción
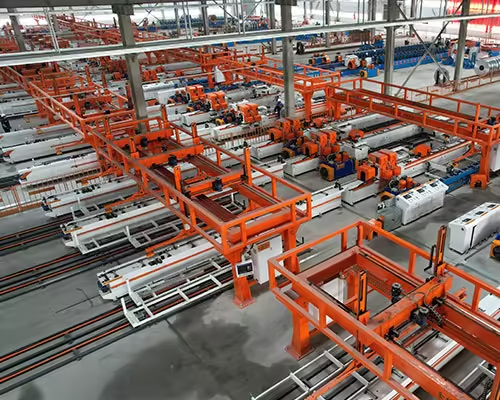
La capacidad de producción es una de las primeras especificaciones discutidas al planificar una línea de producción de soportes solares, pero también es una de las especificaciones más fáciles de malinterpretar. Una máquina puede describirse mediante una velocidad máxima de conformado por rodillo en metros por minuto, pero ese número por sí solo no indica a una fábrica cuántos canales C, canales U, rieles solares, perfiles de soporte o componentes de conector calificados puede producir realmente durante un turno.
La producción real depende del ciclo completo de fabricación. La alimentación, el punzonado, el perfilado, el corte, la descarga, el reemplazo de bobinas, el cambio de perfil, la inspección, el manejo de materiales, el mantenimiento y las interrupciones no planificadas influyen en la cantidad de piezas terminadas que salen de la línea.
Esta diferencia se vuelve especialmente importante en la fabricación de soportes fotovoltaicos porque muchos perfiles contienen orificios repetidos, ranuras alargadas, características de conexión o diferentes longitudes de corte. El formador de rodillos puede ser capaz de mover material más rápido de lo que el sistema de punzonado o corte puede procesar el patrón requerido.
Para una fábrica que evalúa nuevos equipos de fabricación de soportes fotovoltaicos, por lo tanto, la capacidad debe calcularse a partir del producto terminado hacia atrás. La pregunta importante no es simplemente “¿Qué tan rápido puede funcionar la máquina perfiladora?” sino “¿Cuántos soportes calificados puede entregar esta línea de producción completa de manera confiable por turno?”
Conclusiones clave
- La velocidad máxima de conformado por rodillos no es la misma que la capacidad de producción terminada.
- La longitud del producto, la cantidad de agujeros, el ciclo de punzonado y el método de corte pueden convertirse en el verdadero cuello de botella.
- Las piezas por hora y las toneladas por turno suelen ser más útiles que los metros por minuto.
- Los cambios, el reemplazo de bobinas, la inspección y el tiempo de inactividad deben incluirse en cálculos de capacidad realistas.
- Diferentes perfiles de canal C, canal U y riel solar pueden producir resultados muy diferentes en la misma máquina.
- Los requisitos de capacidad de RFQ deben basarse en dibujos reales del producto y la demanda mensual en lugar de en la velocidad de la máquina principal.
Por qué la capacidad de la línea de producción de soportes solares no se puede juzgar únicamente por la velocidad de la línea
El equipo de perfilado se describe comúnmente utilizando una velocidad lineal, como metros por minuto. Esto es útil porque indica qué tan rápido el material puede pasar a través de la sección de conformado en condiciones específicas. Sin embargo, una línea completa de producción de soportes solares incluye varias operaciones antes y después del conformado.
Una línea típica puede incluir un decodificador, un sistema de alimentación o nivelación, un equipo de punzonado, estaciones de perfilado, sistemas de enderezamiento, corte, descarga y control. Las configuraciones más automatizadas también pueden incorporar apilamiento, sistemas de transferencia o funciones adicionales de inspección y manipulación.
La línea de producción sólo puede funcionar tan rápido como su funcionamiento más lento requerido.
Si el formador de rodillos es mecánicamente capaz de funcionar continuamente pero la unidad de punzonado debe detener el material varias veces para cada soporte terminado, el punzonado determina el ciclo práctico. Si el punzonado es continuo pero el método de corte requiere un tope más largo, el corte puede convertirse en la restricción. Si ambas operaciones son rápidas pero los operadores frecuentemente detienen la producción para cambiar bobinas o ajustar herramientas, la producción de cambio efectiva vuelve a caer.
Por eso la guía de Jinbolida diseño de línea de la máquina formadora de soportes solares trata el conformado, el punzonado, los servicios públicos, el espacio y la producción como partes de un sistema de producción en lugar de especificaciones independientes.
Comience con el soporte solar terminado
El cálculo de capacidad más confiable comienza con el componente que debe salir de la línea de producción.
Antes de calcular la salida, defina la longitud del producto, la sección transversal, el espesor del material, el ancho de la bobina, el número de orificios, el espaciado de los orificios, el número de caras perforadas, el requisito de corte y la cantidad esperada del lote. Si la fábrica produce varios perfiles, cada familia de productos principal debe calcularse por separado.
Considere dos componentes fabricados en la misma línea de conformado. El primero es un canal C relativamente largo con sólo unos pocos orificios en la banda. El segundo es un perfil de montaje más corto que contiene ranuras y orificios repetidos en varias superficies. Incluso cuando ambos pasan a través de la sección de perfilado a la misma velocidad nominal, su salida de piezas terminadas por hora puede ser significativamente diferente.
La longitud del producto también cambia la relación entre la velocidad lineal y el número de piezas. Una línea que produce perfiles largos completa naturalmente menos piezas individuales por minuto que la misma línea que produce piezas más cortas.
Esto conduce a un principio importante:
Las especificaciones de capacidad deben describir los productos terminados, no solo el movimiento de la máquina.
La fórmula básica de capacidad de producción de soportes solares
Para un perfil producido continuamente sin un ciclo de punzonado o corte más lento, un cálculo teórico simplificado es:
Capacidad de producción en piezas por minuto = velocidad efectiva de la línea ~ longitud del producto terminado
El resultado teórico por hora se puede estimar entonces como:
Piezas por hora = velocidad de línea ~ longitud del producto × 60
Por ejemplo, considere una línea de producción hipotética que funcione a una velocidad efectiva de 20 metros por minuto y que produzca soportes de 2,5 metros de largo.
El cálculo teórico sería:
20 °C 2,5 = 8 piezas por minuto
8 × 60 = 480 piezas por hora
Esto no significa que la fábrica deba esperar automáticamente 480 piezas calificadas cada hora. Representa una capacidad teórica basada en el conformado antes de considerar los ciclos de punzonado, el tiempo de corte, el tiempo de inactividad, los cambios de bobina y otras pérdidas de producción.
Esa distinción entre producción teórica y práctica es fundamental para una planificación precisa de la línea de producción de soportes solares.
Capacidad teórica versus capacidad práctica
Una estimación de capacidad útil normalmente debería distinguir entre tres niveles de producción.
| Nivel de capacidad | Lo que representa | Uso típico |
|---|---|---|
| Velocidad mecánica o máxima | Máxima capacidad de una sección de máquina individual en condiciones adecuadas | Comparación de equipos básicos |
| Capacidad de línea teórica | Salida calculada a partir de la longitud del producto, la velocidad de la línea y el ciclo de proceso requerido | Planificación de ingeniería |
| Capacidad de producción práctica | Producción calificada después de interrupciones normales de producción y pérdidas de eficiencia | Programación de fábrica y análisis de ROI |
El primer número es principalmente una especificación de máquina. El segundo es un cálculo de proceso. El tercero suele ser el número que más importa a la fábrica.
Por ejemplo, si el cálculo teórico da 480 piezas por hora y el sistema de producción logra un factor operativo efectivo supuesto de 85% durante el período evaluado, la producción práctica sería de aproximadamente 408 piezas por hora.
La cifra 85% aquí es sólo una suposición ilustrativa, no un punto de referencia universal de la industria. Cada fábrica debería reemplazarlo con sus propios datos operativos realistas o su objetivo de puesta en servicio.
La lección más amplia es más importante que el ejemplo: no multiplique la velocidad máxima de la línea por el tiempo total de turno y llame a la capacidad de producción del resultado.
Los puñetazos pueden convertirse en el principal cuello de botella de capacidad
Las estructuras de montaje fotovoltaicas suelen contener orificios de montaje, ranuras y funciones de conexión. El Departamento de Energía de EE. UU. identifica estructuras de estanterías y seguimiento como productos fabricados dentro de la cadena de valor solar, junto con módulos y otros componentes del sistema. Fabricación solar por lo tanto, se extiende más allá del propio módulo fotovoltaico hasta el hardware estructural necesario para instalaciones completas.
Para la producción de soportes, el número y la posición de las características perforadas pueden influir fuertemente en la producción de la máquina.
Supongamos que un soporte requiere sólo dos golpes de punzonado mientras que otro producto de longitud similar requiere ocho posiciones de punzonado separadas. El segundo producto puede consumir mucho más tiempo de punzonado aunque la sección de perfilado y la longitud del perfil sean casi idénticas.
La capacidad de perforación depende de varios factores:
- número de agujeros o ranuras necesarios;
- si se pueden perforar varios agujeros de un solo golpe;
- si el punzonamiento ocurre en una o varias superficies;
- distanță la poziții de pușcă;
- aceleración y posicionamiento de alimentación;
- arreglo previo al punzonado o posterior al punzonado;
- si el material debe detenerse durante cada ciclo de punzonado;
- configuración de prensa y herramientas.
Por eso un comprador nunca debe pedir sólo la velocidad máxima de a Máquina formadora de soportes para sistemas solares fotovoltaicos. El proveedor necesita el embutición del orificio real para determinar si la sección de punzonado permitirá mantener esa velocidad.
Para líneas con patrones de agujeros particularmente complejos, dedicado Equipos de perforación de bastidores solares fotovoltaicos es posible que también sea necesario evaluarla por separado de la sección de perfilado.
Calcule la capacidad del ciclo de perforación antes de confirmar la velocidad de la línea
Cuando el punzonado requiere que la línea se detenga, la producción se puede estimar a partir del ciclo total del proceso en lugar de solo la velocidad de conformado lineal.
Un enfoque simplificado es:
Tiempo de ciclo por soporte terminado = tiempo de alimentación + tiempo de punzonado + tiempo relacionado con el conformado + tiempo de corte + tiempo de manipulación
Atunci:
Piezas por hora = 3600 ribetes de tiempo de ciclo en segundos
Este cálculo resulta útil cuando las operaciones repetidas de parada y arranque dominan el proceso de producción.
Por ejemplo, si un producto en particular requiere un intervalo de proceso completo promedio de 7,5 segundos por pieza, la producción teórica basada en el ciclo sería de aproximadamente 480 piezas por hora antes de los ajustes de eficiencia.
El punto importante no es el número de ejemplo. Es el método.
Las fábricas deben calcular el ciclo a partir del producto más exigente que esperan fabricar, no sólo a partir del perfil de referencia más sencillo mostrado durante una demostración de la máquina.
La densidad de los agujeros importa más de lo que muchos compradores esperan
Dos soportes con la misma longitud pueden requerir tiempos de producción completamente diferentes.
Un perfil de 3 metros con varios orificios muy espaciados puede permitir que el material se mueva a través de la línea con relativamente pocas interrupciones. Otro perfil de 3 metros que contiene ranuras densas, orificios de conexión repetidos y varias superficies de punzonado puede requerir un procesamiento significativamente mayor.
Por lo tanto, la densidad de los agujeros proporciona una forma útil de evaluar la complejidad de producción esperada.
Durante la preparación de la solicitud de cotización, el comprador debe proporcionar planos para:
- el perfil más simple;
- el perfil fabricado con mayor frecuencia;
- el patrón de punzonado más complicado;
- el material más grueso;
- las longitudes terminadas más cortas y más largas.
Esto proporciona al proveedor de la máquina una base mucho más realista para calcular la capacidad en toda la combinación de productos planificada.
El uso de una sola muestra simple puede producir una estimación de producción que parezca atractiva durante la cotización pero que no represente la producción normal de la fábrica.
El método de corte también influye en la producción real
El corte a veces se trata como una operación secundaria, pero puede afectar materialmente la capacidad de producción.
Una disposición de parada a corte requiere que el movimiento del material se detenga antes de cortar el perfil terminado. Dependiendo de la estrategia de control general, esta interrupción puede reducir la velocidad promedio de producción.
Un enfoque de corte sincronizado o volador puede permitir una producción más continua, pero introduce requisitos mecánicos y de control adicionales. Que esa complejidad adicional esté justificada depende de la velocidad de línea requerida, el tipo de producto, la calidad del corte y el volumen de producción.
La dificultad de corte también cambia con el perfil mismo. Un canal en U abierto y un perfil en C con labios más complejos no necesariamente imponen las mismas exigencias a la herramienta de corte.
Por lo tanto, el cálculo correcto de la capacidad debe incluir el comportamiento de corte real, no simplemente asumir que la máquina formadora funcionará continuamente a su velocidad lineal nominal.
La longitud del producto cambia la salida de piezas por hora
Los metros por minuto y los trozos por hora miden dos cosas diferentes.
Si una línea procesa material a la misma velocidad lineal efectiva, los brackets terminados más cortos dan como resultado más ciclos de corte individuales y más piezas por hora. Los perfiles más largos dan como resultado menos piezas, pero pueden implicar menos cortes en la misma longitud total procesada.
Esto es importante al comparar los objetivos de producción.
Una especificación como “500 piezas por turno” tiene poco significado a menos que se defina la longitud del producto. Asimismo, “20 metros por minuto” no indica al comprador cuántos componentes terminados se producirán cuando se programen varias longitudes en la misma línea.
Una mejor solicitud de cotización debería proporcionar el resultado esperado por producto representativo, tal como:
| Producto | Longitud terminada | Complejidad de agujeros | Salida requerida |
| Perfil A | Según dibujo | Bajo | Piezas/turno |
| Perfil B | Según dibujo | Medio | Piezas/turno |
| Perfil C | Según dibujo | Alto | Piezas/turno |
| Perfil D | Según dibujo | Alto | Toneladas/mes |
El comprador puede completar estos campos utilizando los requisitos de producción reales en lugar de pedirle al proveedor un único número genérico de velocidad de la máquina.
Se debe incluir el tiempo de cambio de bobina
Una línea de producción alimentada por bobina no puede funcionar indefinidamente sin reemplazo de material.
Cuando se completa una bobina, la producción puede detenerse mientras se carga, coloca y prepara la siguiente bobina. La cantidad de tiempo perdido depende de la disposición del decodificador, el equipo de manipulación de materiales, la preparación de la bobina, la organización del operador y el nivel de automatización.
Si los cambios de bobina ocurren con frecuencia, pueden afectar notablemente la salida de cambio.
El efecto se vuelve más fácil de entender cuando se calcula durante un día completo. Unos pocos minutos de pérdida de producción pueden parecer insignificantes cuando se habla de una bobina, pero repetidos en varios cambios de material y múltiples cambios, el efecto acumulativo se vuelve significativo.
Por esta razón, las plantas que planean la producción de soportes solares de gran volumen deben evaluar no solo el formador de rodillos sino también el manejo de bobinas y la preparación de materiales alrededor de la línea.
Una máquina eficiente rodeada de un manejo ineficiente de materiales no puede ofrecer su capacidad de producción teórica.
El cambio de perfil puede reducir la capacidad en la producción de múltiples perfiles
Muchas fábricas de soportes fotovoltaicos no fabrican un perfil de forma continua.
Es posible que necesiten cambiar entre canal C, canal U, diferentes dimensiones de riel, diferentes espesores o varios patrones de orificios específicos del cliente. Cada cambio puede requerir ajustes en rodillos, guías, herramientas de punzonado, programas de alimentación, herramientas de corte o recetas de PLC.
Esto introduce otra forma de pérdida de capacidad: el tiempo de transición.
Supongamos que una fábrica produce un perfil único para lotes largos. Una línea de producción dedicada puede dedicar muy poco tiempo a los cambios. Otra fábrica que atiende múltiples especificaciones de proyectos puede cambiar de producto varias veces durante el mismo turno.
Incluso si la segunda fábrica posee el mismo equipo básico de perfilado, su producción diaria puede ser menor porque se dedica más tiempo a preparar la línea en lugar de producir piezas calificadas.
Por lo tanto, la planificación de la capacidad debe incluir la combinación de productos esperada.
Una máquina seleccionada para la fabricación de perfiles múltiples debe evaluarse de acuerdo con la repetibilidad y eficiencia con la que cambia entre productos, no solo con la rapidez con la que funciona una vez ajustada correctamente.
Cómo calcular la capacidad de turno efectiva
Se puede construir un cálculo de turnos más realista en varios pasos.
Primero calcule el tiempo de producción teórico:
Tiempo de turno programado = minutos totales disponibles en el turno
Luego reste los períodos planificados no productivos tales como:
- carga de material;
- reemplazo de bobina;
- cambio de perfil;
- inspecție programată;
- limpieza de rutina;
- mantenimiento planificado;
- el operador rompe donde la línea no puede continuar automáticamente.
Después de eso, considere pérdidas normales no planificadas, como paradas menores, ajustes, controles de chatarra o interrupciones de la producción.
Luego, el tiempo de ejecución efectivo se puede multiplicar por la tasa de producción verificada para el perfil específico.
Un modelo simplificado es:
Salida de turno práctico = tasa de producción teórica × tiempo de operación efectivo
Para la producción de productos mixtos, calcule cada perfil por separado en lugar de aplicar una velocidad promedio a todo el turno.
Este enfoque es particularmente útil porque puede compararse con los datos de producción reales después de la puesta en servicio. La fábrica puede identificar si las pérdidas de capacidad se originan por punzonado, cambio de herramienta, preparación de materiales, ajuste de la máquina u otra parte del proceso.
Calcule toneladas por turno cuando el volumen del material importe
Las piezas por hora son útiles para la programación de la producción, pero algunas fábricas de soportes fotovoltaicos también planifican la capacidad en toneladas por turno o toneladas por mes.
Para estimar la producción basada en el peso, los fabricantes primero necesitan el peso por metro del perfil terminado.
Un cálculo simplificado es:
Peso del perfil por pieza = peso por metro × longitud terminada
Atunci:
Salida de peso por hora = peso de perfil por pieza × piezas por hora
Posteriormente se podrá estimar la capacidad mensual a partir de horas de operación, turnos y días de producción programados.
La capacidad basada en el peso es especialmente útil cuando la planificación de la producción está ligada al consumo de bobinas, la compra de acero o el tonelaje del proyecto.
Sin embargo, las toneladas por mes aún no deberían calcularse únicamente a partir de la velocidad de la máquina. Las diferentes geometrías de perfil, espesores de materiales y requisitos de punzonado pueden cambiar la producción procesada real incluso cuando la velocidad lineal nominal sigue siendo similar.
No utilice un número de capacidad para la producción de canales C y U
Se puede diseñar una línea de producción de soportes solares para fabricar varios perfiles relacionados, pero eso no significa que cada producto tenga una producción idéntica.
La complejidad de la sección transversal afecta el proceso de conformado por rodillos. Los patrones de agujeros afectan el punzonado. La longitud afecta la frecuencia de corte. El espesor del material y las propiedades mecánicas afectan la carga de la máquina y el comportamiento de conformado.
En consecuencia, una fábrica que planifique productos tanto de canal C como de canal U debería construir un modelo de capacidad separado para cada perfil principal.
Lo mismo se aplica al comparar:
- perfiles de soporte de inclinación fija;
- rieles de montaje en tejados;
- structuri montate pe pământ;
- perfiles relacionados con el rastreador;
- componentes de conexión;
- corchetes personalizados específicos del proyecto.
Este método basado en productos proporciona una base mucho mejor para la planificación de la producción que suponer que la velocidad de una máquina se aplica por igual a cada componente de soporte fotovoltaico.
Cómo la automatización cambia la capacidad
La automatización puede mejorar el rendimiento efectivo sin aumentar necesariamente la velocidad mecánica máxima del formador de rodillos.
Por ejemplo, la alimentación automatizada puede mejorar el posicionamiento repetitivo. El punzonado controlado por programa puede reducir la medición y configuración manual. El corte integrado puede acortar el manejo entre operaciones. La descarga automatizada puede reducir la dependencia de la eliminación manual de perfiles terminados.
El beneficio importante a menudo no es un aumento dramático en los medidores principales por minuto. Es la reducción de las interrupciones entre los pasos de producción.
Esta distinción importa al evaluar equipos.
Una máquina que funciona un poco más lento pero mantiene una producción coordinada estable puede entregar piezas más calificadas durante un cambio completo que una máquina con una velocidad máxima más alta que frecuentemente requiere intervención manual.
Por esta razón, la automatización debe evaluarse según su efecto sobre el tiempo de producción efectivo, la repetibilidad y la dependencia laboral en lugar de tratarse sólo como una característica adicional de la máquina.
Los componentes del conector requieren un cálculo de capacidad diferente
No todos los componentes de montaje solar tienen un perfil largo en rollo.
Los componentes de conexión cortos se pueden perforar, cortar y formar mediante un proceso diferente. Su salida se expresa mejor en segundos por pieza que en metros por minuto.
Por ejemplo, el de Jinbolida perforadora con conector de soporte solar fotovoltaico está diseñado en torno al punzonado, corte y conformado automático de componentes de conexión fotovoltaica. Esto ilustra por qué diferentes productos de soportes solares requieren diferentes métricas de capacidad: los perfiles largos y continuos y los conectores cortos estampados no deben evaluarse utilizando la misma fórmula de salida.
Por lo tanto, cuando una fábrica planifica un sistema completo de fabricación de soportes fotovoltaicos, cada familia de equipos debe tener una unidad de capacidad adecuada.
Los perfiles largos se pueden evaluar en metros, piezas y toneladas. El equipo conector se puede evaluar principalmente en piezas por minuto o en tiempo de ciclo por pieza.
La capacidad total de la fábrica se determina entonces en función de si estos grupos de equipos pueden soportar la relación de producción requerida entre los perfiles estructurales y los componentes de conexión.
Encuentre el cuello de botella antes de aumentar la velocidad de la máquina
Si una fábrica necesita más producción, aumentar la velocidad de conformado no siempre es la primera solución correcta.
El primer paso debería ser identificar qué operación limita la producción real.
Si el punzonado es el cuello de botella, una sección de formación más rápida puede proporcionar pocos beneficios. La mejor solución puede implicar perforar varias características de un solo golpe, mejorar el control de alimentación o cambiar la disposición del punzonado.
Si el corte limita la producción, el método de corte puede merecer atención.
Si los cambios consumen una gran proporción del tiempo disponible, un ajuste de herramientas más rápido y repetible puede generar una mayor mejora de la productividad que aumentar la velocidad de la línea.
Si el reemplazo de la bobina genera paradas frecuentes, las mejoras en el manejo del material pueden ofrecer mejores resultados.
Por lo tanto, la mejora de la capacidad debería seguir un análisis de cuellos de botella en lugar de un simple enfoque de “máquina más rápida”.
Desarrollar capacidad en torno a la demanda mensual requerida
La selección de máquinas se vuelve más práctica cuando la demanda de producción mensual se convierte en la producción por turnos requerida.
Supongamos que una fábrica tiene un número objetivo de toneladas o piezas por mes. El proceso de planificación debería retroceder:
- zile de producție pe lună;
- turnos por día;
- horas programadas por turno;
- ratio operativo efectivo esperado;
- mix de produs planificat;
- salida de cada perfil principal.
Esto produce una tasa de producción práctica mínima requerida.
La capacidad requerida de la máquina debería incluir entonces un margen operativo razonable, pero el margen debería basarse en la planificación de la producción y no en una preferencia arbitraria por la velocidad más alta disponible.
Sobredimensionar una línea puede introducir inversiones y complejidad innecesarias, mientras que sobredimensionarla puede crear presión de programación y limitar la capacidad futura del proyecto.
El objetivo correcto es la capacidad equilibrada.
La capacidad debe verificarse durante las pruebas de aceptación de fábrica
Una cotización de máquina puede contener una velocidad de producción estimada, pero el comprador también debe definir cómo se verificará la capacidad antes del envío.
Las pruebas de aceptación en fábrica deben utilizar un dibujo del producto acordado y, cuando sea práctico, material representativo.
En lugar de probar sólo si la máquina puede alcanzar brevemente una velocidad específica, la prueba debe evaluar una producción significativa.
Se deben verificar los productos terminados:
- dimensiuni de profil;
- ubiceri de găuri;
- longitud de corte;
- ticălos;
- condición de la superficie visible;
- consistencia entre partes consecutivas.
Esto evita una situación en la que la alta velocidad sólo se logra sacrificando la estabilidad del producto.
La capacidad que importa es la capacidad de producción calificada.
Una línea que produce más metros pero que genera ajustes, desguaces o retrabajos excesivos no es necesariamente la línea más productiva.
¿qué información de capacidad debería incluirse en una solicitud de cotización?
Una solicitud de cotización útil debería permitir al proveedor del equipo calcular en lugar de adivinar.
En lugar de escribir sólo “se requiere una máquina de soporte solar de alta velocidad”, proporcione la información de producción de forma estructurada.
| Información de RFQ | Qué proporcionar | Por qué es importante |
| Dibujos de perfil | Secciones transversales y dimensiones | Determina la complejidad de formación |
| Longitudes terminadas | Longitudes mínimas, máximas y comunes | Determina el cálculo de piezas por hora |
| Material | Grado, espesor y recubrimiento | Influye en los requisitos de conformado y punzonado |
| Patrón de agujeros | Tipo de agujero, número, espaciado y superficies | Ayuda a calcular el ciclo de punzonado |
| Mezcla de productos | Porcentaje de cada perfil principal | Soporta capacidad media realista |
| Tamaño del lote | Cantidad típica por tirada de producción | Determina el impacto del cambio |
| Plan de turno | Horas y turnos por día | Admite cálculo de capacidad diario |
| Objetivo mensual | Piezas o toneladas por mes | Define el resultado práctico requerido |
| Frecuencia de cambio | Cambios de perfil esperados por turno/día | Identifica el tiempo de producción perdido |
| Objetivo de automatización | Manual, semiautomático o integrado | Influye en el manejo y el tiempo de ejecución efectivo |
Proporcionar estos detalles permite comparar diferentes propuestas de líneas de producción en función de las necesidades reales de fabricación.
Una mejor manera de comparar dos líneas de producción de soportes solares
Al comparar cotizaciones de equipos, no coloque la velocidad máxima en la parte superior de la tabla de decisiones e ignore todo lo demás.
Solicite a ambos proveedores que calculen la capacidad para el mismo dibujo representativo del producto.
Por ejemplo, proporcione lo mismo:
- Perfil del canal C;
- grado y espesor del acero;
- longitud terminada;
- patrón de agujeros;
- método de corte requerido;
- lote de producción;
- duración del turno.
Luego pida a cada proveedor que indique:
- velocidad de formación;
- ciclu de punct;
- ciclo de corte;
- piezas calificadas esperadas por hora;
- producción esperada por turno;
- operători necesare;
- método de cambio de perfil;
- timpul estimat de schimbare;
- supuestos utilizados en el cálculo.
Esto produce una comparación mucho más significativa que simplemente colocar “20 m/min” y “30 m/min” uno al lado del otro.
La línea de producción con mayor velocidad nominal no es automáticamente la línea con mayor producción práctica.
Lista de verificación práctica de planificación de capacidad
Antes de finalizar una línea de producción de soportes solares, la fábrica debería poder responder varias preguntas básicas.
¿Qué perfiles representarán la mayor parte del volumen mensual? ¿Cuántos agujeros requiere cada perfil? ¿Qué producto crea el ciclo de punzonado más largo? ¿Con qué frecuencia cambiarán los perfiles? ¿Cuántos cambios de bobina se esperan durante un turno normal? ¿Se mide la producción principalmente en piezas, metros o toneladas? ¿Qué producción se requiere durante la demanda máxima del proyecto? ¿Qué proceso probablemente se convierta en el cuello de botella?
Estas preguntas convierten la planificación de capacidad de una especificación de ventas en un ejercicio de ingeniería.
También facilitan la mejora futura de la producción porque la fábrica tiene una base clara para identificar si la pérdida de producción se origina en el conformado, punzonado, corte, cambio, mantenimiento o manipulación de materiales.
Conclusión
Calcular la capacidad de la línea de producción de soportes solares requiere más que leer la velocidad máxima en una hoja de especificaciones de la máquina.
Un cálculo confiable comienza con el soporte fotovoltaico terminado y considera la longitud del producto, la geometría del perfil, el material, el patrón de orificios, el ciclo de punzonado, el método de corte, la mezcla del producto, los cambios de bobina, los cambios y el tiempo de operación efectivo.
La velocidad de conformado lineal sigue siendo importante, pero representa sólo una parte del sistema de producción.
Para perfiles continuos, la producción teórica de piezas por hora se puede estimar a partir de la velocidad de la línea y la longitud del producto. Cuando el punzonado o el corte crea un ciclo más lento, la capacidad debe calcularse a partir del intervalo completo real del proceso. La producción por turnos prácticos debería entonces tener en cuenta las pérdidas normales de producción.
Por lo tanto, la especificación más útil no es el metro por minuto más alto posible. Es el número de soportes calificados que la línea completa puede fabricar repetidamente en condiciones realistas de fábrica.
Al planificar una nueva línea de producción de soportes solares, proporcionar dibujos detallados, patrones de agujeros, información de materiales, combinación de productos y objetivos de producción mensuales permite configurar el sistema de producción en torno a requisitos de fabricación reales en lugar de una cifra de velocidad genérica.
Preguntas frecuentes
¿Cómo se calcula la capacidad de la línea de producción de soportes solares?
Para un perfil producido continuamente, comience dividiendo la velocidad efectiva de la línea por la longitud del producto terminado para estimar las piezas por minuto, luego multiplíquelas por el tiempo de operación. Después de eso, tenga en cuenta el punzonado, el corte, el reemplazo de la bobina, los cambios, la inspección y el tiempo de inactividad normal para estimar la capacidad de producción práctica.
¿Es siempre más productiva una máquina con soporte solar de 30 m/min que una máquina de 20 m/min?
No. La sección de conformado más rápido aún puede restringirse mediante el tiempo de punzonado, corte, alimentación, descarga o cambio. La capacidad debe compararse utilizando el mismo perfil terminado, patrón de orificios y condiciones de producción. Las piezas calificadas por hora o toneladas por turno generalmente proporcionan una comparación más útil que la velocidad máxima de conformación sola.
¿el punzonado reduce la capacidad de perfilado del soporte solar?
Puede. El efecto depende del número de orificios, posiciones de punzonado, disposición de las herramientas y de si el material debe detenerse durante el punzonado. Los patrones de orificios densos o de múltiples superficies pueden convertirse en el ciclo de producción limitante incluso cuando la propia sección de perfilado es capaz de funcionar más rápido.
¿Debería medirse la capacidad de producción de los soportes solares en piezas o toneladas?
Ambos pueden resultar útiles. Las piezas por hora o por turno son prácticas para la programación de la producción, mientras que las toneladas por turno o mes son útiles para la planificación de materiales y los cálculos del volumen del proyecto. Las fábricas que producen varios tamaños de perfiles a menudo deben monitorear ambos porque la longitud y el peso del producto pueden variar significativamente.
¿Qué información debo enviar a un proveedor de máquinas para calcular la producción real?
Proporcione dibujos de perfil terminados, longitudes de productos, calidad y espesor del material, patrones de orificios y ranuras, combinación de productos esperada, cantidades por lotes, demanda mensual, programa de turnos y nivel de automatización requerido. La capacidad calculada a partir de estos detalles es más útil que una especificación genérica de velocidad máxima.
 Spanish
 English
 Arabic
 Russian
 French