
Comment calculer la capacité de la ligne de production de supports solaires
/ Comment calculer la capacité de la ligne de production de supports solaires
Table des matières
Introduction
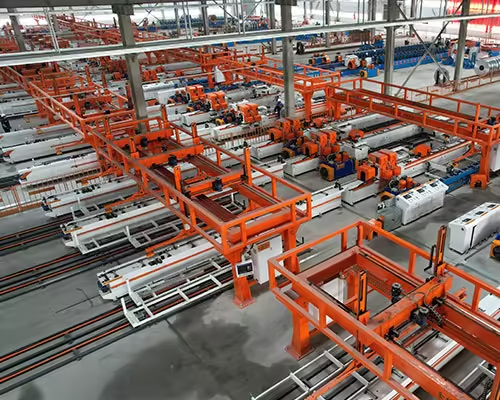
La capacité de production est l'une des premières spécifications discutées lors de la planification d'une ligne de production de supports solaires, mais c'est aussi l'une des spécifications les plus faciles à mal comprendre. Une machine peut être décrite par une vitesse maximale de profilage en mètres par minute, mais ce nombre à lui seul ne indique pas à une usine combien de canaux C, canaux U, rails solaires, profils de support ou composants de connecteur qualifiés elle peut réellement produire pendant un quart de travail.
La production réelle dépend du cycle complet de fabrication L'alimentation, le poinçonnage, le profilage, la découpe, le déchargement, le remplacement de la bobine, le changement de profil, l'inspection, la manutention, l'entretien et les interruptions imprévues influencent tous le nombre de pièces finies sortant de la ligne.
Cette différence devient particulièrement importante dans la fabrication de supports photovoltaïques car de nombreux profils contiennent des trous répétés, des fentes allongées, des caractéristiques de connexion ou des longueurs de coupe différentes. Le formeur de rouleau peut être capable de déplacer le matériau plus rapidement que le système de poinçonnage ou de coupe ne peut traiter le motif requis.
Pour une usine évaluant neuf équipement de fabrication de supports photovoltaïques, [TRADUCTION] ?La capacité devrait donc être calculée à partir du produit fini vers l'arrière La question importante n'est pas simplement “Comment la machine de formage de rouleaux peut-elle fonctionner ?” mais “Combien de brackets qualifiés cette chaîne de production complète peut-elle livrer de façon fiable par quart de travail ?”
Points clés à retenir
- La vitesse maximale de formage des rouleaux n'est pas la même que la capacité de production finie.
- La longueur du produit, la quantité de trous, le cycle de poinçonnage et la méthode de coupe peuvent devenir le véritable goulot d'étranglement.
- Les pièces par heure et les tonnes par quart de travail sont souvent plus utiles que les mètres par minute.
- Les changements, le remplacement des bobines, l'inspection et les temps d'arrêt doivent être inclus dans des calculs de capacité réalistes.
- Différents profils de canaux C, de canaux U et de rails solaires peuvent produire des résultats très différents sur la même machine.
- Les exigences de capacité RFQ doivent être basées sur les dessins réels du produit et la demande mensuelle plutôt que sur la vitesse globale de la machine.
Pourquoi la capacité de la ligne de production de supports solaires ne peut pas être jugée uniquement par la vitesse de la ligne
L'équipement de formage de rouleaux est couramment décrit en utilisant une vitesse linéaire telle que des compteurs par minute Ceci est utile car cela indique la rapidité avec laquelle le matériau peut traverser la section de formage dans des conditions spécifiées Cependant, une ligne complète de production de supports solaires comprend plusieurs opérations avant et après le formage.
Une ligne typique peut comprendre un décoiler, un système d'alimentation ou de nivellement, un équipement de poinçonnage, des postes de profilage, des systèmes de redressement, de coupe, de décharge et de contrôle Des configurations plus automatisées peuvent également intégrer des systèmes d'empilage, de transfert ou des fonctions supplémentaires d'inspection et de manutention.
La chaîne de production ne peut fonctionner qu’aussi vite que son fonctionnement requis le plus lent.
Si le formeur de rouleau est mécaniquement capable de fonctionner en continu mais que l'unité de poinçonnage doit arrêter le matériau plusieurs fois pour chaque support fini, le poinçonnage détermine le cycle pratique Si le poinçonnage est continu mais que la méthode de coupe nécessite un arrêt plus long, la coupe peut devenir la restriction Si les deux opérations sont rapides mais que les opérateurs arrêtent fréquemment la production pour changer de bobine ou ajuster l'outillage, la sortie effective du décalage retombe.
C'est pourquoi le guide de Jinbolida sur support solaire formant la disposition de la ligne de machine traite le formage, le poinçonnage, les utilités, la surface au sol et la sortie comme des parties d'un seul système de production plutôt que comme des spécifications indépendantes.
Commencez par le support solaire fini
Le calcul de capacité le plus fiable commence par le composant qui doit quitter la chaîne de production.
Avant de calculer la sortie, définissez la longueur du produit, la section transversale, l'épaisseur du matériau, la largeur de la bobine, le nombre de trous, l'espacement des trous, le nombre de faces poinçonnées, l'exigence de coupe et la quantité de lot prévue Si l'usine produit plusieurs profils, chaque grande famille de produits doit être calculée séparément.
Considérons deux composants fabriqués sur la même ligne de formage Le premier est un canal en C relativement long avec seulement quelques trous dans la bande Le second est un profil de montage plus court contenant des fentes et des trous répétés sur plusieurs surfaces Même lorsque les deux traversent la section de formage des rouleaux à la même vitesse nominale, leur sortie pièces finies par heure peut être sensiblement différente.
La longueur du produit modifie également la relation entre la vitesse linéaire et le nombre de pièces Une ligne produisant des profils longs complète naturellement moins de pièces individuelles par minute que la même ligne produisant des pièces plus courtes.
Cela conduit à un principe important :
Les spécifications de capacité doivent décrire les produits finis, et pas seulement le mouvement de la machine.
La formule de base de capacité de production de supports solaires
Pour un profil réalisé en continu sans cycle de poinçonnage ou de découpe plus lent, un calcul théorique simplifié est le suivant
Capacité de production en morceaux par minute = vitesse effective de la ligne : longueur du produit fini « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « » « longueur du produit fini »
La production théorique horaire peut alors être estimée comme suit
Pièces par heure = vitesse de ligne × longueur du produit × 60
Par exemple, considérons une hypothétique chaîne de production fonctionnant à une vitesse effective de 20 mètres par minute tout en produisant des supports de 2,5 mètres de long.
Le calcul théorique serait le suivant
20 ÷ 2,5 = 8 pièces par minute
8×60 = 480 pièces par heure
Cela ne signifie pas que l'usine doit automatiquement s'attendre à 480 pièces qualifiées toutes les heures Elle représente une capacité théorique basée sur le formage avant que les cycles de poinçonnage, le temps de coupe, les temps d'arrêt, les changements de bobine et d'autres pertes de production soient pris en compte.
Cette distinction entre production théorique et pratique est essentielle à une planification précise des lignes de production de supports solaires.
Capacité théorique vs capacité pratique
Une estimation utile de la capacité doit normalement distinguer trois niveaux de production.
| Niveau de Capacité | Ce que cela représente | Utilisation typique |
|---|---|---|
| Vitesse mécanique ou maximale | Capacité maximale d'une section de machine individuelle dans des conditions appropriées | Comparaison des équipements de base |
| Capacité de ligne théorique | Sortie calculée à partir de la longueur du produit, de la vitesse de la ligne et du cycle de processus requis | Planification d'ingénierie |
| Capacité de production pratique | Production qualifiée après les interruptions normales de production et les pertes d'efficacité | Planification d'usine et analyse du retour sur investissement |
Le premier nombre est principalement une spécification de machine Le second est un calcul de processus Le troisième est généralement le nombre qui compte le plus pour l'usine.
Par exemple, si le calcul théorique donne 480 pièces par heure et que le système de production atteint un facteur de fonctionnement effectif supposé de 851TP3 T pendant la période évaluée, le rendement pratique serait d'environ 408 pièces par heure.
Le chiffre 851TP3 T ici n'est qu'une hypothèse illustrative, pas un repère universel de l'industrie Chaque usine devrait le remplacer par ses propres données d'exploitation réalistes ou son objectif de mise en service.
La leçon plus large est plus importante que l'exemple : ne multipliez pas la vitesse maximale de la ligne par le temps de changement total et appelez la capacité de production de résultat.
Le poinçonnage peut devenir le goulot d'étranglement de capacité principale
Les structures de montage photovoltaïques contiennent généralement des trous de montage, des fentes et des fonctionnalités de connexion Le Département américain de l'énergie identifie les structures de rayonnage et de suivi comme des produits manufacturés au sein de la chaîne de valeur solaire, aux côtés des modules et autres composants du système. Fabrication solaire s'étend donc au-delà du module PV lui-même jusqu'au matériel structurel nécessaire aux installations complètes.
Pour la production de supports, le nombre et la position des éléments perforés peuvent fortement influencer la sortie de la machine.
Supposons qu'un support ne nécessite que deux coups de poinçonnage tandis qu'un autre produit de longueur similaire nécessite huit positions de poinçonnage distinctes Le deuxième produit peut consommer beaucoup plus de temps de poinçonnage même si la section de formage du rouleau et la longueur du profil sont presque identiques.
La capacité de poinçonnage dépend de plusieurs facteurs :
- nombre de trous ou de fentes requis ;
- si plusieurs trous peuvent être percés d'un seul coup ;
- si le poinçonnage se produit sur une ou plusieurs surfaces ;
- distance entre les positions de poinçonnage ;
- accélération et positionnement de l'alimentation ;
- arrangement de pré-poinçonnage ou de post-poinçonnage ;
- si le matériau doit s'arrêter pendant chaque cycle de poinçonnage ;
- configuration de la presse et de l'outillage.
C'est pourquoi un acheteur ne doit jamais demander uniquement la vitesse maximale d'un machine de formage de supports solaires photovoltaïques. Le fournisseur a besoin du dessin réel du trou pour déterminer si la section de poinçonnage permettra de maintenir cette vitesse.
Pour les lignes avec des motifs de trous particulièrement complexes, dédiés équipement de poinçonnage de supports photovoltaïques solaires peut également devoir être évalué séparément de la section de profilage.
Calculez la capacité du cycle de poinçonnage avant de confirmer la vitesse de la ligne
Lorsque le poinçonnage nécessite l'arrêt de la ligne, la production peut être estimée à partir du cycle total du processus plutôt que de la vitesse de formage linéaire seule.
Une approche simplifiée est la suivante
Temps de cycle par support fini = temps d'alimentation + temps de poinçonnage + temps lié au formage + temps de coupe + temps de manipulation
Puis:
Pièces par heure = 3 600 ÷ temps de cycle en secondes
Ce calcul devient utile lorsque des opérations répétées d'arrêt-démarrage dominent le processus de production.
Par exemple, si un produit particulier nécessite un intervalle de processus complet moyen de 7,5 secondes par pièce, la sortie théorique basée sur le cycle serait d'environ 480 pièces par heure avant les ajustements d'efficacité.
Le point important n'est pas le numéro d'exemple C'est la méthode.
Les usines doivent calculer le cycle à partir du produit le plus exigeant qu'elles s'attendent à fabriquer, et pas seulement à partir du profil de référence le plus simple présenté lors d'une démonstration de machine.
La densité des trous compte plus que ce que de nombreux acheteurs attendent
Deux supports de même longueur peuvent nécessiter des temps de production complètement différents.
Un profil de 3 mètres avec plusieurs trous largement espacés peut permettre au matériau de se déplacer dans la ligne avec relativement peu d'interruptions Un autre profil de 3 mètres contenant des fentes denses, des trous de connexion répétés et plusieurs surfaces de poinçonnage peut nécessiter beaucoup plus de traitement.
La densité des trous constitue donc un moyen utile d'évaluer la complexité de production attendue.
Pendant la préparation de la demande de prix, l'acheteur doit fournir des dessins pour :
- le profil le plus simple ;
- le profil le plus fréquemment fabriqué ;
- le motif de poinçonnage le plus compliqué ;
- le matériau le plus épais ;
- les longueurs finies les plus courtes et les plus longues.
Cela donne au fournisseur de la machine une base beaucoup plus réaliste pour calculer la capacité dans l'ensemble de la gamme de produits prévue.
L’utilisation d’un seul échantillon simple peut produire une estimation de la production qui semble attrayante pendant la cotation mais ne représente pas la production normale en usine.
La méthode de coupe influence également la production réelle
La découpe est parfois traitée comme une opération secondaire, mais elle peut affecter matériellement la capacité de production.
Un agencement stop-to-cut nécessite un mouvement du matériau pour s'arrêter avant que le profil fini ne soit coupé En fonction de la stratégie de contrôle globale, cette interruption peut réduire la vitesse moyenne de production.
Une approche de coupe synchronisée ou volante peut permettre une production plus continue, mais elle introduit des exigences supplémentaires en matière de contrôle et de mécanique. La justification de cette complexité supplémentaire dépend de la vitesse de ligne, du type de produit, de la qualité de coupe et du volume de production requis.
La difficulté de coupe change également avec le profil lui-même Un canal en U ouvert et un profil en C à lèvres plus complexe n'imposent pas nécessairement les mêmes exigences à l'outil de coupe.
Le calcul correct de la capacité doit donc inclure le comportement réel de coupe, et non simplement supposer que la machine de formage fonctionnera en continu à sa vitesse linéaire nominale.
La longueur du produit change la sortie des pièces par heure
Les mètres par minute et les morceaux par heure mesurent deux choses différentes.
Si une ligne traite le matériau au même taux linéaire effectif, les supports finis plus courts entraînent plus de cycles de coupe individuels et plus de pièces par heure. Des profils plus longs entraînent moins de pièces mais peuvent impliquer moins de coupes sur la même longueur totale traitée.
Cela importe lorsque l'on compare les objectifs de production.
Une spécification telle que “500 pièces par shift” a peu de signification à moins que la longueur du produit ne soit définie De même, “20 mètres par minute” ne dit pas à l'acheteur combien de composants finis seront produits lorsque plusieurs longueurs sont programmées sur la même ligne.
Une meilleure DQF devrait fournir la production attendue par produit représentatif, tel que
| Produit | Longueur Finie | Complexité des trous | Sortie requise |
| Profil A | Selon dessin | Faible | Pièces/poste |
| Profil B | Selon dessin | Moyen | Pièces/poste |
| Profil C | Selon dessin | Haut | Pièces/poste |
| Profil D | Selon dessin | Haut | Tonnes/mois |
L'acheteur peut remplir ces champs en utilisant les exigences réelles de production au lieu de demander au fournisseur un seul numéro générique de vitesse de la machine.
Le temps de changement de bobine doit être inclus
Une ligne de production alimentée en bobine ne peut pas fonctionner indéfiniment sans remplacement de matériau.
Lorsqu'une bobine est terminée, la production peut s'arrêter pendant que la bobine suivante est chargée, positionnée et préparée. La quantité de temps perdu dépend de la disposition du décoiler, de l'équipement de manutention, de la préparation de la bobine, de l'organisation de l'opérateur et du niveau d'automatisation.
Si les changements de bobine se produisent fréquemment, ils peuvent affecter sensiblement la sortie du décalage.
L'effet devient plus facile à comprendre lorsqu'il est calculé sur une journée complète Quelques minutes de perte de production peuvent sembler insignifiantes lorsqu'on parle d'une bobine, mais répétées sur plusieurs changements de matériaux et plusieurs décalages, l'effet cumulatif devient significatif.
Pour cette raison, les usines planifiant la production de supports solaires à grand volume doivent évaluer non seulement le formeur de rouleaux, mais également la manipulation des bobines et la préparation des matériaux autour de la ligne.
Une machine efficace entourée d’une manutention inefficace ne peut pas fournir sa capacité de production théorique.
Le changement de profil peut réduire la capacité de production multi-profils
De nombreuses usines de supports photovoltaïques ne fabriquent pas un seul profilé en continu.
Ils peuvent avoir besoin de basculer entre le canal C, le canal U, différentes dimensions de rail, différentes épaisseurs ou plusieurs modèles de trous spécifiques au client Chaque changement peut nécessiter des ajustements sur les rouleaux, les guides, les outils de poinçonnage, les programmes d'alimentation, les outils de coupe ou les recettes PLC.
Cela introduit une autre forme de perte de capacité : le temps de changement.
Supposons qu'une usine produise un seul profil pour les lots longs Une chaîne de production dédiée peut consacrer très peu de temps aux changements Une autre usine servant plusieurs spécifications de projet peut changer de produit plusieurs fois au cours du même quart de travail.
Même si la deuxième usine possède le même équipement de base de profilage, son rendement quotidien peut être inférieur car on consacre plus de temps à préparer la ligne plutôt qu'à produire des pièces qualifiées.
La planification des capacités devrait donc inclure la gamme de produits attendue.
Une machine sélectionnée pour la fabrication multi-profil doit être évaluée en fonction de la manière dont elle change de manière répétée et efficace entre les produits, et pas seulement de la vitesse à laquelle elle fonctionne une fois correctement ajustée.
Comment calculer la capacité de changement de vitesse efficace
Un calcul de décalage plus réaliste peut être construit en plusieurs étapes.
Calculez d'abord le temps de production théorique :
Temps de poste prévu = total des minutes disponibles dans le poste
Soustrayez ensuite les périodes non productives prévues telles que
- chargement matériel;
- remplacement de bobine;
- changement de profil ;
- inspection programmée;
- nettoyage de routine;
- entretien prévu;
- l'opérateur se brise là où la ligne ne peut pas continuer automatiquement.
Après cela, tenez compte des pertes normales imprévues telles que des arrêts mineurs, un ajustement, des contrôles de ferraille ou des interruptions de production.
La durée effective d'exécution peut alors être multipliée par le taux de production vérifié pour le profil spécifique.
Un modèle simplifié est le suivant
Sortie de décalage pratique = cadence de production théorique × durée de fonctionnement effective
Pour la production de produits mixtes, calculer chaque profil séparément plutôt que d'appliquer une vitesse moyenne à l'ensemble de l'équipe.
Cette approche est particulièrement utile car elle peut être comparée aux données réelles de production après la mise en service L'usine peut identifier si les pertes de capacité proviennent du poinçonnage, du changement d'outil, de la préparation du matériau, du réglage de la machine ou d'une autre partie du processus.
Calculez les tonnes par équipe lorsque le volume de matériaux est important
Les pièces par heure sont utiles pour la planification de la production, mais certaines usines de supports photovoltaïques prévoient également une capacité en tonnes par équipe ou en tonnes par mois.
Pour estimer la production basée sur le poids, les fabricants ont d’abord besoin du poids par mètre du profil fini.
Un calcul simplifié est le suivant
Poids du profilé par pièce = poids par mètre. longueur finie
Puis:
Sortie de poids horaire = poids du profil par pièce × pièces par heure
La capacité mensuelle peut ensuite être estimée à partir des heures de fonctionnement, des équipes et des jours de production programmés.
La capacité basée sur le poids est particulièrement utile lorsque la planification de la production est liée à la consommation de bobines, à l'achat d'acier ou au tonnage du projet.
Cependant, les tonnes par mois ne doivent toujours pas être calculées à partir de la vitesse de la machine seule Différentes géométries de profil, épaisseurs de matériau et exigences de poinçonnage peuvent modifier la sortie réelle traitée même lorsque la vitesse linéaire nominale reste similaire.
N'utilisez pas un numéro de capacité pour la production sur canal C et U
Une ligne de production de supports solaires peut être conçue pour fabriquer plusieurs profils associés, mais cela ne signifie pas que chaque produit a un rendement identique.
La complexité de la section transversale affecte le processus de formage des rouleaux Les motifs des trous affectent le poinçonnage La longueur affecte la fréquence de coupe L'épaisseur du matériau et les propriétés mécaniques affectent la charge de la machine et le comportement de formage.
Par conséquent, une usine planifiant à la fois des produits à canal C et à canal U devrait construire un modèle de capacité distinct pour chaque profil principal.
Il en va de même lorsque l'on compare :
- profils de support à inclinaison fixe ;
- rails de montage sur le toit ;
- structures montées au sol ;
- profils liés au tracker ;
- composants de connexion ;
- crochets personnalisés spécifiques au projet.
Cette méthode basée sur les produits fournit une bien meilleure base pour la planification de la production que de supposer qu'une vitesse de machine s'applique de manière égale à chaque composant de support photovoltaïque.
Comment l'automatisation change la capacité
L'automatisation peut améliorer le rendement efficace sans nécessairement augmenter la vitesse mécanique maximale du formeur de rouleau.
Par exemple, l'alimentation automatisée peut améliorer le positionnement répétitif Le poinçonnage contrôlé par programme peut réduire la mesure manuelle et la configuration La coupe intégrée peut raccourcir la manipulation entre les opérations Le déchargement automatisé peut réduire la dépendance à l'égard du retrait manuel des profilés finis.
L'avantage important n'est souvent pas une augmentation spectaculaire des compteurs principaux par minute C'est la réduction des interruptions entre les étapes de production.
Cette distinction importe lors de l'évaluation des équipements.
Une machine fonctionnant légèrement plus lentement mais maintenant une production coordonnée stable peut fournir plus de pièces qualifiées pendant un quart de travail complet qu'une machine avec une vitesse maximale plus élevée qui nécessite fréquemment une intervention manuelle.
Pour cette raison, l'automatisation devrait être évaluée en fonction de son effet sur le temps de production effectif, la répétabilité et la dépendance au travail plutôt que traitée uniquement comme une caractéristique supplémentaire de la machine.
Les composants du connecteur nécessitent un calcul de capacité différent
Tous les composants de montage solaire ne sont pas un long profil en forme de rouleau.
Les composants de connexion courts peuvent être poinçonnés, coupés et formés à l'aide d'un processus différent. Leur rendement est mieux exprimé en secondes par pièce plutôt qu'en mètres par minute.
Par exemple, celui de Jinbolida poinçonneuse solaire photovoltaïque de connecteur de support est conçu autour du poinçonnage, de la découpe et du formage automatiques de composants de connexion photovoltaïque Cela illustre pourquoi différents produits de supports solaires nécessitent des mesures de capacité différentes : les profils continus longs et les connecteurs emboutis courts ne doivent pas être évalués en utilisant la même formule de sortie.
Lorsqu'une usine prévoit un système complet de fabrication de supports photovoltaïques, chaque famille d'équipements devrait donc disposer d'une unité de capacité adaptée.
Les profils longs peuvent être évalués en mètres, en pièces et en tonnes L'équipement du connecteur peut être évalué principalement en pièces par minute ou en temps de cycle par pièce.
La capacité complète de l'usine est ensuite déterminée en fonction de la capacité de ces groupes d'équipements à prendre en charge le rapport de production requis entre les profils structurels et les composants de connexion.
Trouvez le goulot d'étranglement avant d'augmenter la vitesse de
Si une usine a besoin de plus de rendement, augmenter la vitesse de formage n'est pas toujours la bonne première solution.
La première étape devrait consister à identifier quelle opération limite la production réelle.
Si le poinçonnage est le goulot d'étranglement, une section de formage plus rapide peut apporter peu d'avantages La meilleure solution peut consister à poinçonner plusieurs caractéristiques en un seul coup, à améliorer le contrôle de l'alimentation ou à modifier l'agencement de poinçonnage.
Si la découpe limite la production, la méthode de découpe peut mériter une attention particulière.
Si les changements consomment une grande proportion du temps disponible, un réglage plus rapide et plus reproductible de l'outillage peut générer une amélioration de la productivité plus importante que l'augmentation de la vitesse de la ligne.
Si le remplacement de la bobine crée des arrêts fréquents, les améliorations de la manipulation des matériaux peuvent fournir de meilleurs résultats.
L'amélioration de la capacité devrait donc suivre une analyse des goulots d'étranglement plutôt qu'une simple approche de “faster machine”.
Renforcer la capacité autour de la demande mensuelle requise
La sélection des machines devient plus pratique lorsque la demande de production mensuelle est convertie en production par équipes requise.
Supposons qu'une usine ait un nombre cible de tonnes ou de pièces par mois Le processus de planification devrait fonctionner à rebours par le biais de
- jours de production par mois ;
- équipes par jour;
- heures programmées par quart de travail ;
- rapport de fonctionnement effectif attendu ;
- mix de produits prévu ;
- sortie de chaque profil majeur.
Cela produit un taux de production pratique minimum requis.
La capacité requise de la machine devrait alors inclure une marge d'exploitation raisonnable, mais la marge devrait être basée sur la planification de la production plutôt que sur une préférence arbitraire pour la vitesse disponible la plus élevée.
Le surdimensionnement d'une ligne peut introduire des investissements et une complexité inutiles, tandis que le sous-dimensionnement peut créer une pression de planification et limiter la capacité future du projet.
L'objectif correct est une capacité équilibrée.
La capacité doit être vérifiée lors des tests d’acceptation en usine
Un devis machine peut contenir une vitesse de production estimée, mais l'acheteur doit également définir comment la capacité sera vérifiée avant expédition.
Les tests d'acceptation en usine doivent utiliser un dessin de produit convenu et, lorsque cela est pratique, un matériau représentatif.
Au lieu de tester uniquement si la machine peut atteindre brièvement une vitesse spécifiée, le test doit évaluer un cycle de production significatif.
Les produits finis doivent être vérifiés pour :
- dimensions du profil;
- emplacements des trous;
- longueur de coupe;
- rectitude;
- état de surface visible;
- cohérence entre les parties consécutives.
Cela évite une situation dans laquelle une vitesse élevée n’est obtenue qu’en sacrifiant la stabilité du produit.
La capacité qui compte est la capacité de production qualifiée.
Une ligne produisant plus de compteurs mais créant un réglage, une ferraille ou une reprise excessive n'est pas nécessairement la ligne la plus productive.
Quelles informations sur la capacité devraient être incluses dans une demande de prix ?
Une DQR utile devrait permettre au fournisseur d'équipement de calculer plutôt que de deviner.
Au lieu d'écrire uniquement une machine à support solaire à grande vitesse,“ fournit les informations de production sous une forme structurée.
| Informations RFQ | Que fournir | Pourquoi c'est important |
| Dessins de profil | Sections transversales et dimensions | Détermine la complexité de formation |
| Longueurs terminées | Longueurs minimales, maximales et communes | Détermine le calcul pièces par heure |
| Matériel | Qualité, épaisseur et revêtement | Influence les exigences de formation et de poinçonnage |
| Modèle de trou | Type de trou, nombre, espacement et surfaces | Aide à calculer le cycle de poinçonnage |
| Mélange de produits | Pourcentage de chaque profil majeur | Prend en charge une capacité moyenne réaliste |
| Taille du lot | Quantité typique par cycle de production | Détermine l'impact du basculement |
| Plan d'équipe | Heures et quarts de travail par jour | Prend en charge le calcul quotidien de la capacité |
| Cible mensuelle | Pièces ou tonnes par mois | Définit les résultats pratiques requis |
| Fréquence de changement | Changements de profil attendus par quart de travail/jour | Identifie le temps de production perdu |
| Cible d'automatisation | Manuelle, semi-automatique ou intégrée | Influence la manipulation et l'exécution efficace |
Fournir ces détails permet de comparer différentes propositions de lignes de production sur la base des besoins réels de fabrication.
Une meilleure façon de comparer deux lignes de production de supports solaires
Lorsque vous comparez les devis d'équipement, ne placez pas la vitesse maximale en haut de la table de décision et ignorez tout le reste.
Demandez aux deux fournisseurs de calculer la capacité pour le même dessin de produit représentatif.
Par exemple, fournissez la même chose :
- Profil du canal C ;
- nuance et épaisseur d'acier ;
- longueur finie;
- motif de trou ;
- méthode de coupe requise ;
- lot de production;
- durée du poste.
Demandez ensuite à chaque fournisseur de déclarer :
- vitesse de formage;
- cycle de poinçonnage ;
- cycle de coupe;
- pièces qualifiées attendues par heure ;
- production attendue par équipe ;
- opérateurs requis;
- méthode de changement de profil ;
- temps de changement estimé ;
- hypothèses utilisées dans le calcul.
Cela produit une comparaison beaucoup plus significative que le simple placement côte à côte de 20 m/min de“ et de 30 m/min”.
La chaîne de production avec le régime nominal le plus élevé n'est pas automatiquement la ligne avec le rendement pratique le plus élevé.
Liste de contrôle de planification des capacités pratiques
Avant de finaliser une ligne de production de supports solaires, l'usine devrait être en mesure de répondre à plusieurs questions de base.
Quels profils représenteront la majeure partie du volume mensuel ? combien de trous chaque profil nécessite-t-il ? quel produit crée le cycle de poinçonnage le plus long ? à quelle fréquence les profils changeront-ils ? combien de changements de bobines sont attendus au cours d'un quart de travail normal ? la production est-elle mesurée principalement en morceaux, en mètres ou en tonnes ? Quelle production est requise pendant la demande maximale du projet ? Quel processus est susceptible de devenir le goulot d'étranglement ?
Ces questions convertissent la planification de la capacité d'une spécification de vente en un exercice d'ingénierie.
Ils facilitent également l'amélioration future de la production, car l'usine dispose d'une base de référence claire pour identifier si la perte de production provient du formage, du poinçonnage, de la découpe, du changement, de la maintenance ou de la manutention des matériaux.
Conclusion
Le calcul de la capacité de la ligne de production de supports solaires nécessite plus que la lecture de la vitesse maximale sur une feuille de spécifications de machine.
Un calcul fiable commence avec le support photovoltaïque fini et prend en compte la longueur du produit, la géométrie du profil, le matériau, le motif des trous, le cycle de poinçonnage, la méthode de coupe, le mélange de produits, les changements de bobine, les changements et la durée de fonctionnement effective.
La vitesse de formage linéaire est toujours importante, mais elle ne représente qu'une partie du système de production.
Pour les profils continus, la sortie théorique par pièce et par heure peut être estimée à partir de la vitesse de la ligne et de la longueur du produit Lorsque le poinçonnage ou la découpe crée un cycle plus lent, la capacité doit plutôt être calculée à partir de l'intervalle de sortie du poste pratique doit alors tenir compte des pertes normales de production.
La spécification la plus utile n'est donc pas les mètres les plus élevés possibles par minute C'est le nombre de supports qualifiés que la ligne complète peut fabriquer à plusieurs reprises dans des conditions d'usine réalistes.
Lors de la planification d'un nouveau ligne de production de supports solaires, [traduction], la fourniture de dessins détaillés, de modèles de trous, d'informations sur les matériaux, de la combinaison de produits et d'objectifs de sortie mensuels permet de configurer le système de production en fonction des exigences réelles de fabrication plutôt que d'un chiffre de vitesse générique.
FAQ
Comment calculez-vous la capacité de la ligne de production de supports solaires
Pour un profil produit en continu, commencez par diviser la vitesse effective de la ligne par la longueur du produit fini pour estimer les pièces par minute, puis multipliez par le temps de fonctionnement Après cela, tenez compte du poinçonnage, de la coupe, du remplacement de la bobine, des changements, de l'inspection et du temps d'arrêt normal pour estimer la capacité de production pratique.
Une machine à brackets solaires de 30 m/min est-elle toujours plus productive qu'une machine de 20 m/min ?
N° La section de formage la plus rapide peut encore être restreinte par le poinçonnage, la coupe, l'alimentation, le déchargement ou le temps de changement La capacité doit être comparée en utilisant le même profil fini, le même motif de trous et les mêmes conditions de pièces qualifiées par heure ou tonnes par quart de travail fournissent habituellement une comparaison plus utile que la vitesse de formage maximale seule.
Le poinçonnage réduit-il la capacité de formation de rouleaux de support solaire
Il peut. L'effet dépend du nombre de trous, des positions de poinçonnage, de l'agencement de l'outillage et de la nécessité d'arrêter le matériau pendant le poinçonnage. Les motifs de trous denses ou multi-surfaces peuvent devenir le cycle de production limite même lorsque la section de profilage elle-même est capable de fonctionner plus rapidement.
La capacité de production de supports solaires doit-elle être mesurée en morceaux ou en tonnes ?
Les deux peuvent être utiles Les pièces par heure ou par poste sont pratiques pour la planification de la production, tandis que les tonnes par poste ou par mois sont utiles pour la planification des matériaux et les calculs du volume des projets Les usines produisant plusieurs tailles de profil devraient souvent surveiller à la fois parce que la longueur et le poids des produits peuvent varier considérablement.
Quelles informations dois-je envoyer à un fournisseur de machines pour calculer le rendement réel ?
Fournir des dessins de profil finis, des longueurs de produit, la qualité et l'épaisseur du matériau, les motifs de trous et de fentes, la combinaison de produits prévue, les quantités de lots, la demande mensuelle, le calendrier des équipes et le niveau d'automatisation requis La capacité calculée à partir de ces détails est plus utile qu'une spécification générique de vitesse maximale.
 French
 English
 Arabic
 Russian
 Spanish