
Diseño de herramientas de conformado por rollo: cómo afecta la precisión
/ Diseño de herramientas de conformado en rollo: cómo afecta la precisión
Tabla de contenido
Introducción
El diseño de las herramientas de perfilado influye directamente en si se puede producir un perfil metálico con dimensiones estables, ángulos de curvatura precisos, calidad superficial constante y geometría repetible. Incluso cuando la máquina perfiladora en sí es mecánicamente sólida, un diseño de herramientas inadecuado puede provocar torsión, arco, onda de borde, resorte excesivo, deriva dimensional o configuración difícil de la máquina.
Un diseño de herramientas exitoso hace mucho más que reproducir la sección transversal final de un perfil. Determina cómo una tira metálica plana se mueve progresivamente desde su condición original hasta la forma terminada a través de una secuencia cuidadosamente controlada de pasadas de conformación. Cada estación de rodillos debe realizar la cantidad correcta de deformación manteniendo un flujo de material estable y evitando tensiones longitudinales innecesarias.
Por lo tanto, para los fabricantes que evalúan nuevos perfiles, el diseño de herramientas de perfilado debe comenzar con el dibujo del componente terminado, las características del material, las tolerancias, los requisitos de punzonado y el proceso de producción, no simplemente con la forma final del perfil. Jinbolida's guía de la máquina perfiladora proporciona contexto adicional sobre cómo encajan las herramientas en el proceso completo de producción de bobina a perfil.
¿qué es el diseño de herramientas de conformado por rollo?

El diseño de herramientas de perfilado es el proceso de ingeniería utilizado para determinar cómo se doblará progresivamente una tira plana hasta formar un perfil terminado y cómo los rodillos, ejes, guías, rodillos laterales, enderezadores y componentes relacionados individuales controlarán ese proceso.
El diseñador normalmente comienza con la sección transversal final requerida. A partir de ahí, el perfil se divide en una secuencia de formas intermedias, a menudo denominada progresión de formación o patrón floral. Cada forma intermedia representa la condición del perfil en una etapa de formación particular.
Luego, los rollos se diseñan alrededor de esas etapas.
Esto significa que el sistema de herramientas final necesita responder varias preguntas al mismo tiempo. ¿Cuántas pasadas de conformación son necesarias? ¿Dónde debería comenzar cada curvatura? ¿Qué tan rápido debería aumentar el ángulo de curvatura? ¿Qué áreas de la tira requerirán soporte adicional? ¿Cómo afectarán el espesor del material y el resorte al ángulo final? ¿Cómo se comportarán los agujeros o ranuras perforados a medida que se forma el perfil?
Descripción técnica de Roll-Kraft diseño básico de forma de rollo de manera similar, identifica la sección transversal terminada, el ancho estimado de la tira, la progresión de la curvatura, la disposición de las herramientas, las guías, los rodillos laterales y los dispositivos de enderezamiento como partes interconectadas del proceso de diseño de las herramientas.
Por qué el diseño de herramientas tiene un efecto tan grande en la precisión del perfil
Una máquina perfiladora generalmente contiene una secuencia de soportes de formación en lugar de una herramienta que crea el perfil completo de inmediato.
Esta deformación progresiva es una de las principales ventajas del perfilado porque permite producir perfiles largos y complejos de forma continua. Sin embargo, también significa que se pueden acumular errores.
Si un soporte temprano mueve el material incorrectamente, los siguientes soportes reciben un perfil que ya es diferente de la progresión de formación prevista. Los rodillos posteriores pueden forzar el material a regresar hacia la geometría objetivo, introduciendo tensión adicional en lugar de resolver el problema original.
Un diseño de herramientas que distribuya la deformación correctamente ayuda a mantener estable el flujo de material en toda la máquina. Una mala progresión puede estirar un área de la tira más que otra, hacer que las bridas se vuelvan inestables, cambiar las ubicaciones de las curvas o aumentar la tensión residual en el perfil terminado.
Por esta razón, la precisión debe diseñarse en toda la secuencia de formación en lugar de corregirse únicamente en los soportes de rodillos finales.
El dibujo del perfil terminado es lo primero
Antes de diseñar los rodillos, la pieza terminada debe estar claramente definida.
El dibujo del perfil debe identificar dimensiones importantes como ancho total, alto, dimensiones de bridas, dimensiones de labios, ángulos de curvatura, radios, ubicaciones de orificios, ranuras, relieves y otras características funcionales. Las tolerancias críticas también deben distinguirse de las dimensiones que permiten una mayor variación.
Esta distinción importa porque no todas las dimensiones tienen la misma importancia funcional.
Por ejemplo, un canal de montaje puede requerir posiciones precisas de los orificios para el ensamblaje y al mismo tiempo permitir una variación ligeramente mayor en una brida no funcional. Otro perfil estructural puede depender en gran medida del ángulo, el ancho y la geometría de la sección porque esas dimensiones afectan la forma en que se conecta con otros componentes.
Las decisiones sobre herramientas deben reflejar estas prioridades.
Un diseñador que recibe sólo un boceto básico sin información de tolerancia tiene mucha menos información para determinar dónde debe concentrarse la precisión de la formación.
Se deben considerar las propiedades del material antes de diseñar los rollos
La misma geometría de perfil puede comportarse de manera diferente cuando se produce a partir de diferentes materiales.
El espesor del material es una de las variables más obvias, pero el límite elástico, la resistencia a la tracción, el alargamiento, la dureza, la condición del recubrimiento y los requisitos de la superficie también pueden influir en el comportamiento de formación.
Un material más resistente puede resistir la flexión más que un material más blando. Después de dejar un rodillo formador, también puede recuperar más de su forma original mediante el resorte. Si las herramientas no tienen en cuenta este comportamiento, el ángulo de curvatura final puede diferir de la geometría prevista.
La variación de espesor también puede afectar el contacto del rodillo y las dimensiones finales. Por lo tanto, un juego de herramientas diseñado alrededor de un espesor debe evaluarse cuidadosamente cuando se espera un amplio rango de espesores.
La condición de la superficie es otra consideración importante. Los materiales galvanizados, recubiertos, inoxidables o prepintados pueden requerir superficies de herramientas y condiciones de contacto que reduzcan el riesgo de rayones o marcas.
Es por eso que se deben proporcionar especificaciones precisas de los materiales antes de que comience el desarrollo de herramientas.
Cómo el patrón floral controla el proceso de formación
El patrón de flores es una de las partes más importantes del diseño de herramientas de perfilado.
Muestra cómo la tira plana cambia gradualmente de forma desde la primera pasada de conformación hasta el perfil final.
Imagínese un canal simple. La franja normalmente no entra en el primer soporte plano y sale inmediatamente con dos bridas de 90 grados. En cambio, esas curvas se desarrollan progresivamente a lo largo de varias estaciones.
La progresión exacta depende de la geometría del perfil, el material, la ubicación del codo, la profundidad de la sección, la longitud de la brida, el espesor, la configuración de la máquina y otros requisitos de procesamiento.
Una progresión bien diseñada evita forzar demasiada deformación en una sola estación. También intenta controlar las diferencias en el movimiento longitudinal de diferentes partes de la tira.
Cuando se produce demasiada formación demasiado rápido, el material puede volverse inestable. Las bridas anchas pueden desarrollar ondas en el borde, la sección puede torcerse o se puede acumular tensión residual a lo largo del perfil.
Sin embargo, agregar estaciones de formación no garantiza automáticamente una mejor calidad. El objetivo no es simplemente maximizar el número de pasadas. El objetivo es seleccionar una progresión que permita a cada stand realizar una parte útil y controlada de la deformación total.
Cómo afecta la precisión el número de pases de formación
El número de pasadas de conformado influye tanto en la estabilidad del perfil como en la complejidad de las herramientas.
Muy pocos pases pueden forzar a la franja a realizar cambios agresivos en una distancia corta. Esto puede aumentar la tensión local y hacer que las geometrías difíciles sean más difíciles de controlar.
Demasiadas pasadas innecesarias pueden alargar la línea e introducir herramientas adicionales y requisitos de configuración sin crear una ventaja de formación significativa.
Por tanto, el número correcto depende del perfil real.
Un perfil de ángulo relativamente simple puede necesitar menos etapas que un canal profundo con labios de retorno, nervaduras, múltiples curvaturas o geometría asimétrica. Los perfiles que contienen varias curvaturas muy espaciadas también pueden requerir un mayor control sobre la secuencia en la que se introducen esas curvaturas.
La resistencia y el espesor del material también influyen en la decisión.
Por tanto, la cuestión del diseño debería ser:
¿cuánta deformación puede introducir cada pasada manteniendo estable el flujo de material?
în mai de:
¿Cuántos soportes de rodillos debe tener la máquina?
La progresión de la curva y la ubicación de la curva deben funcionar juntas
El perfilado preciso requiere control tanto sobre la cantidad de flexión como sobre la ubicación de la curvatura.
Si las herramientas comienzan a doblar la tira en la posición incorrecta, los rodillos posteriores pueden tener dificultades para mover la línea de curvatura de regreso a la ubicación prevista. El perfil terminado puede mostrar diferencias dimensionales incluso si el ángulo final parece correcto.
Esto resulta especialmente importante en perfiles con varias curvas muy juntas.
For example, a lipped channel may include a web, two main flanges, and return lips. The order and rate at which these elements are formed influence how the entire cross-section behaves.
The tooling designer must consider how one bend affects adjacent material and whether forming one feature too early could restrict the movement required for another feature later in the line.
Springback debe diseñarse en las herramientas

Metal does not remain exactly at the shape imposed by the roller at the instant it leaves the roll gap.
Elastic recovery causes the material to move slightly back toward its original condition. This behavior is commonly called springback.
The amount of springback depends on several factors, including material strength, thickness, bend radius, angle, and forming history.
Roll forming tooling may therefore use controlled over-forming in selected stages so that after springback occurs, the profile moves closer to the required final geometry.
However, over-forming should not be treated as a universal correction.
If a profile angle is incorrect because the material is entering off-center or because a roller stand is misaligned, adding more over-form may introduce new problems. Effective compensation depends on identifying whether the deviation actually comes from predictable material behavior.
Roll Gap influye tanto en la geometría como en el flujo de materiales
The relationship between upper and lower rolls affects how the tooling contacts and guides the material.
If the roll gap is inappropriate, the profile may not follow the intended forming path. Excessive contact pressure can also mark the surface, increase friction, accelerate tooling wear, or introduce unwanted deformation.
At the same time, insufficient control may allow the strip to move unpredictably within the roll set.
Roll gap therefore needs to correspond with the tooling design, material thickness, and purpose of each forming stand.
It is generally better to use tooling geometry to guide the material correctly than to rely on excessive pressure to force the profile into position.
Los giros laterales y las guías pueden ser esenciales para perfiles complejos
Not every forming requirement can be controlled effectively by horizontal upper and lower rolls alone.
Side rolls may be used where the profile requires lateral support, vertical forming actions, flange control, or stabilization at particular stages. Entry guides help establish the strip position before it reaches the first forming stand.
These components may appear secondary compared with the main forming rolls, but their influence on repeatability can be significant.
If the strip enters the first pass at the wrong lateral position, every later forming stage begins from an incorrect reference point. Likewise, inadequate support in a difficult section of the profile can allow material to move away from the intended forming path.
Tooling design therefore needs to consider the complete guiding system rather than treating individual rolls in isolation.
Factores de herramientas que influyen en la precisión del perfil
| Tooling Factor | Lo que controla | Possible Result if Incorrect |
|---|---|---|
| Patrón floral | Forming progression | Twist, wave, residual stress |
| Número de pases | Deformation per station | Over-forming or unstable forming |
| Bend location | Geometría del perfil | Incorrect flange or web dimensions |
| Roll geometry | Material path | Variación dimensional |
| Espacio de rollo | Contact and material control | Marks, distortion, inconsistent shape |
| Side rolls | Lateral profile support | Flange instability or sideways movement |
| Guías de entrada | Strip centerline | Camber, twist, dimensional drift |
| Over-form compensation | Springback control | Incorrect bend angles |
| Tooling surface | Surface contact | Scratches or coating damage |
| Final calibration | Finished geometry | Poor dimensional consistency |
El diseño de herramientas se vuelve más complejo con perfiles asimétricos
Symmetrical profiles generally allow forming forces to be distributed more evenly across the strip. Asymmetrical profiles can be more challenging because the two sides may require different amounts of deformation.
One side may contain several bends while the other remains relatively flat. This creates different forming paths across the strip width.
If these differences are not controlled, the profile may naturally pull, rotate, bow, or twist during forming.
The tooling progression must therefore account for how forces develop across the entire section. Side support, forming order, pass spacing, and correction strategy may all become more important.
For highly asymmetrical profiles, successful tooling design depends on understanding not only the final dimensions but also how the material wants to move during every intermediate forming stage.
Se deben considerar agujeros perforados y ranuras durante el diseño de herramientas
Many roll formed profiles are not simply formed and cut. They may also contain holes, slots, embossments, notches, or connection features.
When punching occurs before forming, these features become part of the material that passes through the tooling.
Their location relative to bend lines therefore matters.
A slot positioned close to a bend may distort as the surrounding metal is formed. Hole spacing may also change slightly if the surrounding strip experiences longitudinal strain during the forming process.
This is particularly important for solar mounting profiles, steel structural profiles, brackets, and other components where holes need to align with downstream assemblies.
Tooling design and punching design should therefore be coordinated rather than developed independently.
Jinbolida soluciones de máquinas formadoras can integrate forming with feeding, punching, cutting, and related production operations according to the finished profile and required process sequence.
El diseño de herramientas debería considerar cortar desde el principio
Cutting may occur before or after forming depending on the product and production-line configuration.
Pre-cut material changes the way individual blanks move through the forming stands because the material no longer has the same continuous-strip support.
Post-cutting allows continuous forming but requires the finished profile to be separated without damaging its cross-section.
For complex profiles, the cut-off tooling must match the geometry of the finished section. Poor support during cutting can deform the end of the part even when the roll forming process itself is stable.
This means tooling design should not stop at the final forming stand. The interaction between forming, straightening, cutting, and receiving needs to be evaluated as part of the complete production process.
El desgaste de las herramientas cambia gradualmente la condición del diseño original
Even accurately designed tooling cannot maintain the original forming condition indefinitely without inspection.
Roll surfaces experience repeated material contact. Bearings, shafts, spacers, and adjustment mechanisms also operate continuously during production.
As tooling wears, effective roll geometry or roll position may gradually change. Bend locations can shift slightly, gaps can change, and surface conditions may deteriorate.
These changes often appear as gradual dimensional drift rather than an immediate major defect.
A useful maintenance approach is therefore to compare current profile measurements with established baseline measurements. If a critical dimension slowly changes across multiple production periods, tooling condition should be included in the investigation.
El diseño de herramientas y la alineación de máquinas no se pueden separar
Good tooling installed on a poorly aligned machine may still produce poor results.
The tooling design assumes that shafts, stands, and rolls operate within the intended geometric relationship. If shafts are not parallel or a stand is positioned incorrectly, the actual forming condition no longer matches the design.
This is why tooling development and machine setup should be treated as connected engineering activities.
When a profile does not meet specification, changing the roller shape should not be the first response automatically. Engineers should first determine whether the problem comes from the tooling design, tooling installation, machine alignment, raw material, or operating setup.
Otherwise, tooling may be modified to compensate for a mechanical problem that should have been corrected elsewhere.
Cómo ayuda el diseño de herramientas a reducir los defectos de formación de rollos
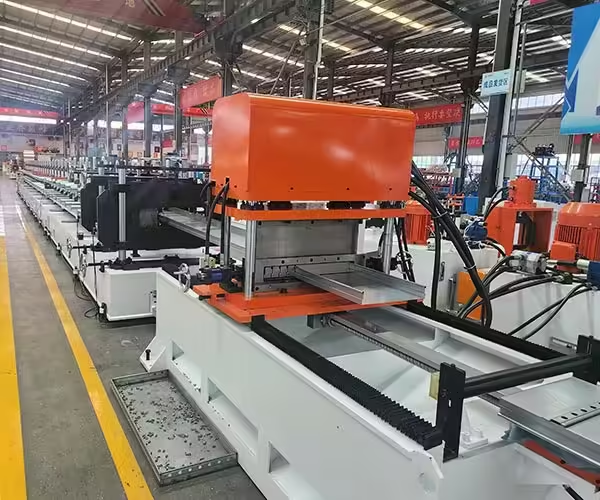
A large proportion of common roll forming problems are connected in some way with how deformation is introduced and controlled.
Edge wave may appear when flange material accumulates excessive longitudinal strain. Twist may develop when forces are not balanced across the section. Bow can result when different areas of the profile experience unequal length changes. Dimensional inconsistency can occur when bend positions or forming pressure are unstable.
Good tooling design reduces these risks by controlling the forming path before the machine enters continuous production.
This does not mean tooling can eliminate every process problem. Incoming coil variation, machine wear, setup errors, feeding instability, and operating conditions still influence the finished product.
However, a well-designed progression provides a much more stable foundation for troubleshooting and process control.
¿qué información se necesita antes de diseñar herramientas de forma en rollo?
Before tooling development begins, the equipment and tooling team should understand the actual production requirement.
The most important starting point is the finished profile drawing. Material grade, thickness range, strip condition, coating, and surface requirements should also be defined as accurately as possible.
Hole patterns and punching sequences need to be considered when they are part of the finished component.
Production requirements such as profile length, cutting method, required dimensional accuracy, product variation, and changeover needs may influence tooling configuration as well.
If several related profiles need to run on the same machine, this should be identified early. Combination tooling or adjustable tooling requirements can affect the overall design approach.
Providing these details at the beginning is more effective than attempting to adapt generic tooling after the production line has already been defined.
Cómo evaluar el diseño de herramientas de conformado de rollos
A tooling design should be evaluated by more than whether the final profile visually resembles the drawing.
Engineers should examine whether deformation is distributed logically between passes, whether critical bends remain controlled, whether material has sufficient support, and whether likely springback behavior has been considered.
The tooling should also suit the actual machine dimensions and shaft configuration.
During trial forming, profile measurements should be taken at selected stages rather than only after the final stand. This makes it easier to determine whether the strip is following the intended flower pattern.
The final evaluation should include dimensional accuracy, straightness, twist, surface condition, hole position where relevant, end condition after cutting, and repeatability across multiple samples.
A profile that can be produced correctly once is not enough. The purpose of good tooling design is to create a process capable of producing the required geometry consistently.
Conclusión
Roll forming tooling design is one of the most important factors affecting profile accuracy because it determines how deformation develops throughout the production line.
The finished profile drawing establishes the target geometry, but achieving that geometry requires a carefully planned forming progression. Material properties, bend locations, number of passes, roll geometry, roll gaps, guides, side rolls, springback, punching, cutting, and machine alignment all influence the result.
The best tooling design does not simply force the strip into its final shape. It controls material movement progressively so that each forming stand contributes the correct amount of deformation while minimizing unnecessary stress.
For manufacturers developing a new roll formed component, tooling should therefore be considered at the beginning of production-line planning. Accurate drawings, complete material information, realistic tolerance requirements, and clearly defined processing steps provide the foundation for more stable tooling development and more consistent finished profiles.
Preguntas frecuentes
¿qué es el diseño de herramientas de perfilado?
Roll forming tooling design is the process of developing the roller geometry and forming sequence used to gradually transform flat metal strip into a specified cross-section. It includes the flower pattern, roll passes, guides, side rolls, compensation for springback, and other tooling elements.
¿cómo afecta el diseño de herramientas a la precisión del perfilado?
Tooling determines where bends occur, how quickly they develop, how the material is supported, and how forming forces are distributed. Poor tooling design can contribute to twist, bow, edge wave, dimensional variation, and inconsistent bend angles.
¿cuántas pasadas de perfilado se necesitan?
There is no universal number. The required number depends on profile complexity, material properties, thickness, bend geometry, section depth, tolerances, and machine configuration. The goal is to distribute deformation across enough stages to maintain stable material flow.
¿qué es un patrón floral en el perfilado?
A flower pattern shows the intermediate profile shapes between the initial flat strip and finished section. It allows designers to plan how bends will develop progressively through each roll forming station.
¿puede un juego de herramientas de perfilado producir perfiles diferentes?
Some tooling can be designed for related profile sizes or adjustable configurations, but this depends on the differences between the finished sections, material range, machine structure, and accuracy requirements. Multi-profile requirements should be identified before tooling development begins.
¿necesita ayuda con un perfil de formación de rollos personalizado?
A reliable production line starts with the finished profile, material, tolerance, punching pattern, cutting method, and required production process. If you are evaluating tooling or equipment for a new metal profile, contacto Jinbolida to discuss your drawings and manufacturing requirements.
 Spanish
 English
 Arabic
 Russian
 French