
Conception d'outils de formage de rouleaux : comment cela affecte la précision
/Conception des outils de formage de rouleaux : comment cela affecte la précision
Table des matières
Introduction
La conception de l'outillage de formage de rouleaux influence directement si un profil métallique peut être produit avec des dimensions stables, des angles de courbure précis, une qualité de surface constante et une géométrie reproductible. Même lorsque la machine de formage de rouleaux elle-même est mécaniquement solide, une disposition d'outillage inappropriée peut conduire à une torsion, un arc, une onde de bord, un retour élastique excessif, une dérive dimensionnelle ou une configuration de machine difficile.
Une conception d'outillage réussie fait bien plus que reproduire la section transversale finale d'un profil Elle détermine comment une bande métallique plate se déplace progressivement de son état d'origine à la forme finie à travers une séquence soigneusement contrôlée de passes de formage Chaque station de rouleaux doit effectuer la bonne quantité de déformation tout en maintenant un écoulement de matériau stable et en évitant une déformation longitudinale inutile.
Pour les fabricants évaluant de nouveaux profils, la conception de l'outillage de formage au rouleau doit donc commencer par le dessin du composant fini, les caractéristiques du matériau, les tolérances, les exigences de poinçonnage et le processus de production, pas simplement avec la forme finale du profil Jinbolida guide-machine de formage de rouleaux fournit un contexte supplémentaire sur la façon dont l'outillage s'intègre dans le processus complet de production bobine à profil.
Qu’est-ce que la conception des outils de formage de

La conception de l'outillage de formage de rouleaux est le processus d'ingénierie utilisé pour déterminer comment une bande plate sera progressivement pliée en un profil fini et comment les rouleaux individuels, les arbres, les guides, les rouleaux latéraux, les redresseurs et les composants associés contrôleront ce processus.
Le concepteur commence normalement par la section finale requise À partir de là, le profil est divisé en une séquence de formes intermédiaires, souvent appelée progression de formage ou motif de fleur Chaque forme intermédiaire représente l'état du profil à une étape de formage particulière.
Les rouleaux sont ensuite conçus autour de ces étapes.
Cela signifie que le système d'outillage final doit répondre à plusieurs questions en même temps Combien de passes de formage sont nécessaires ? où doit commencer chaque coude ? à quelle vitesse l'angle de coude doit-il augmenter ? quelles zones de la bande nécessitent un soutien supplémentaire ? comment l'épaisseur du matériau et le retour élastique affecteront-ils l'angle final ? comment les trous ou fentes poinçonnés se comporteront-ils au fur et à mesure de la formation du profil ?
Aperçu technique de Roll-Kraft sur conception de la forme de rouleau de base identifie de la même manière la section transversale finie, la largeur estimée de la bande, la progression des courbures, la disposition de l'outillage, les guides, les rouleaux latéraux et les dispositifs de redressement en tant que parties interconnectées du processus de conception de l'outillage.
Pourquoi la conception d'outils a un effet si important sur la précision du profil
Une machine de formage de rouleaux contient généralement une séquence de supports de formage plutôt qu'un outil qui crée immédiatement le profil complet.
Cette déformation progressive est l'un des principaux avantages du formage en rouleau car elle permet de réaliser en continu des profilés longs et complexes Cependant, elle signifie également que les erreurs peuvent s'accumuler.
Si un premier support déplace le matériau de manière incorrecte, les supports suivants reçoivent un profil qui est déjà différent de la progression de formation prévue. Les rouleaux ultérieurs peuvent alors forcer le matériau à revenir vers la géométrie cible, introduisant une contrainte supplémentaire plutôt que de résoudre le problème d'origine.
Une conception d'outillage qui répartit correctement la déformation permet de maintenir le flux de matière stable dans toute la machine Une mauvaise progression peut étirer une zone de la bande plus qu'une autre, faire en sorte que les brides deviennent instables, modifier les emplacements de pliage ou augmenter la contrainte résiduelle dans le profil fini.
Pour cette raison, la précision doit être conçue dans l’ensemble de la séquence de formation plutôt que corrigée uniquement au niveau des supports à rouleaux finaux.
Le dessin du profil fini vient en premier
Avant que les rouleaux ne soient conçus, la pièce finie doit être clairement définie.
Le dessin du profil doit identifier les dimensions importantes telles que la largeur hors tout, la hauteur, les dimensions des brides, les dimensions des lèvres, les angles de courbure, les rayons, les emplacements des trous, les fentes, les gaufrages et autres caractéristiques fonctionnelles. Les tolérances critiques doivent également être distinguées des dimensions qui permettent une plus grande variation.
Cette distinction est importante car toutes les dimensions n’ont pas la même importance fonctionnelle.
Par exemple, un canal de montage peut nécessiter des positions de trous précises pour l'assemblage tout en permettant une variation légèrement plus importante d'une bride non fonctionnelle. Un autre profil structurel peut dépendre fortement de l'angle, de la largeur et de la géométrie de la section, car ces dimensions affectent la façon dont il se connecte à d'autres composants.
Les décisions d'outillage devraient refléter ces priorités.
Un concepteur qui reçoit uniquement un croquis de base sans informations de tolérance dispose de beaucoup moins d'informations pour déterminer où doit être concentrée la précision de formage.
Les propriétés des matériaux doivent être prises en compte avant de concevoir les rouleaux
La même géométrie de profil peut se comporter différemment lorsqu'elle est produite à partir de matériaux différents.
L'épaisseur du matériau est l'une des variables les plus évidentes, mais la limite d'élasticité, la résistance à la traction, l'allongement, la dureté, l'état du revêtement et les exigences de surface peuvent également influencer le comportement de formage.
Un matériau plus résistant peut résister à la flexion plus qu'un matériau plus mou Après avoir quitté un rouleau de formage, il peut également récupérer davantage de sa forme originale par retour élastique Si l'outillage ne tient pas compte de ce comportement, l'angle de courbure final peut différer de la géométrie prévue.
La variation d'épaisseur peut également affecter le contact du rouleau et les dimensions finales. Un ensemble d'outillage conçu autour d'une épaisseur doit donc être évalué avec soin lorsqu'une large plage d'épaisseur est attendue.
L'état de surface est une autre considération importante Les matériaux galvanisés, enduits, inoxydables ou prépeints peuvent nécessiter des surfaces d'outillage et des conditions de contact qui réduisent le risque de rayure ou de marquage.
C'est pourquoi des spécifications précises des matériaux doivent être fournies avant le début du développement de l'outillage.
Comment le motif de fleur contrôle le processus de formation
Le motif de fleurs est l’une des parties les plus importantes de la conception des outils de profilage.
Il montre comment la bande plane change progressivement de forme depuis la première passe de formage jusqu'au profil final.
Imaginez un simple canal La bande n'entre normalement pas à plat dans le premier support et en sort immédiatement avec deux brides à 90 degrés. Au lieu de cela, ces coudes se développent progressivement sur plusieurs stations.
La progression exacte dépend de la géométrie du profil, du matériau, de l'emplacement du coude, de la profondeur de la section, de la longueur de la bride, de l'épaisseur, de la configuration de la machine et d'autres exigences de traitement.
Une progression bien conçue évite de forcer une déformation trop importante dans un seul poste Elle tente également de contrôler les différences de déplacement longitudinal de différentes parties de la bande.
Lorsqu'une formation trop importante se produit trop rapidement, le matériau peut devenir instable. Les larges rebords peuvent développer une onde de bord, la section peut se tordre ou une contrainte résiduelle peut s'accumuler le long du profil.
L'ajout de postes de formage ne garantit cependant pas automatiquement une meilleure qualité L'objectif n'est pas simplement de maximiser le nombre de passes L'objectif est de sélectionner une progression qui permette à chaque peuplement d'effectuer une partie utile et contrôlée de la déformation totale.
Comment le nombre de passages de formage affecte la précision
Le nombre de passes de formage influence à la fois la stabilité du profil et la complexité de l'outillage.
Trop peu de passages peuvent forcer la bande à subir des changements agressifs sur une courte distance. Cela peut augmenter la déformation locale et rendre les géométries difficiles plus difficiles à contrôler.
Trop de passes inutiles peuvent allonger la ligne et introduire des exigences supplémentaires en matière d'outillage et de configuration sans créer d'avantage de formage significatif.
Le bon numéro dépend donc du profil réel.
Un profil d'angle relativement simple peut nécessiter moins d'étages qu'un canal profond avec des lèvres de retour, des nervures, des coudes multiples ou une géométrie asymétrique Les profils contenant plusieurs coudes rapprochés peuvent également nécessiter un plus grand contrôle sur la séquence dans laquelle ces coudes sont introduits.
La résistance et l’épaisseur du matériau influencent également la décision.
La question de conception devrait donc être la suivante
Quelle quantité de déformation chaque passage peut-il introduire tout en maintenant le flux de matière stable ?
plutôt que:
Combien de supports à rouleaux la machine doit-elle avoir ?
La progression des courbures et l'emplacement des courbures doivent fonctionner
Un formage précis des rouleaux nécessite un contrôle à la fois de la quantité de flexion et de l'emplacement du coude.
Si l'outillage commence à plier la bande à la mauvaise position, les rouleaux ultérieurs peuvent avoir des difficultés à ramener la ligne de pliage à l'emplacement prévu Le profil fini peut alors présenter des différences dimensionnelles même si l'angle final semble correct.
Ceci devient particulièrement important sur les profilés à plusieurs coudes rapprochés.
Par example, un canal à lèvres peut comprendre une âme, deux brides principales et des lèvres de rappel L'ordre et la vitesse à laquelle ces éléments sont formés influencent le comportement de l'ensemble de la section transversale.
Le concepteur de l'outillage doit réfléchir à la manière dont un coude affecte le matériau adjacent et si la formation d'un élément trop tôt pourrait restreindre le mouvement requis pour un autre élément plus tard dans la ligne.
Springback doit être conçu dans l'outillage

Le métal ne reste pas exactement à la forme imposée par le rouleau au moment où il quitte l'espace entre les rouleaux.
La récupération élastique fait reculer légèrement le matériau vers son état d'origine Ce comportement est communément appelé retour élastique.
La quantité de retour élastique dépend de plusieurs facteurs, notamment la résistance du matériau, l'épaisseur, le rayon de courbure, l'angle et l'historique de formation.
L'outillage de profilage peut donc utiliser un surformage contrôlé dans des étapes sélectionnées de sorte qu'après le retour élastique, le profil se rapproche de la géométrie finale requise.
Cependant, la surformation ne doit pas être traitée comme une correction universelle.
Si un angle de profil est incorrect parce que le matériau entre décentré ou parce qu'un support à rouleaux est mal aligné, l'ajout d'une surforme supplémentaire peut introduire de nouveaux problèmes. Une compensation efficace dépend de l'identification si l'écart provient réellement d'un comportement prévisible du matériau.
L'écart de roulis influence à la fois la géométrie et le flux de matériaux
La relation entre les rouleaux supérieur et inférieur affecte la manière dont l'outillage entre en contact et guide le matériau.
Si l'espace entre rouleaux est inapproprié, le profil peut ne pas suivre le chemin de formage prévu Une pression de contact excessive peut également marquer la surface, augmenter la friction, accélérer l'usure de l'outillage ou introduire une déformation indésirable.
Dans le même temps, un contrôle insuffisant peut permettre à la bande de se déplacer de manière imprévisible dans l'ensemble de rouleaux.
L'espace entre les rouleaux doit donc correspondre à la conception de l'outillage, à l'épaisseur du matériau et à la fonction de chaque support de formage.
Il est généralement préférable d'utiliser la géométrie de l'outillage pour guider correctement le matériau plutôt que de s'appuyer sur une pression excessive pour forcer le profilé en position.
Les rouleaux latéraux et les guides peuvent être essentiels pour les profils complexes
Toutes les exigences de formage ne peuvent pas être contrôlées efficacement par les seuls rouleaux horizontaux supérieurs et inférieurs.
Les rouleaux latéraux peuvent être utilisés lorsque le profilé nécessite un support latéral, des actions de formage vertical, un contrôle de la bride ou une stabilisation à des étapes particulières. Les guides d'entrée aident à établir la position de la bande avant qu'elle n'atteigne le premier support de formage.
Ces composants peuvent paraître secondaires par rapport aux rouleaux de formage principaux, mais leur influence sur la répétabilité peut être significative.
Si la bande entre dans le premier passage à la mauvaise position latérale, chaque étape de formage ultérieure commence à partir d'un point de référence incorrect De même, un support inadéquat dans une section difficile du profilé peut permettre au matériau de s'éloigner du chemin de formage prévu.
La conception de l'outillage doit donc prendre en compte l'ensemble du système de guidage plutôt que de traiter les rouleaux individuels de manière isolée.
Facteurs d'outillage qui influencent la précision du profil
| Facteur d'outillage | Ce qu'il contrôle | Résultat possible si incorrect |
|---|---|---|
| Motif fleur | Former une progression | Torsion, vague, contrainte résiduelle |
| Nombre de passes | Déformation par station | Surformage ou formage instable |
| Endroit de virage | Géométrie du profil | Dimensions incorrectes de la bride ou de l'âme |
| Géométrie du rouleau | Chemin matériel | Variation dimensionnelle |
| Écart de rouleau | Contact et contrôle matériel | Marques, distorsion, forme incohérente |
| Rouleaux latéraux | Support de profil latéral | Instabilité de la bride ou mouvement latéral |
| Guides d'entrée | Ligne centrale de bande | Cambrure, torsion, dérive dimensionnelle |
| Compensation de surforme | Contrôle du retour élastique | Angles de courbure incorrects |
| Surface d'outillage | Contact surfacique | Éraflures ou dommages au revêtement |
| Calibrage final | Géométrie finie | Mauvaise cohérence dimensionnelle |
La conception d'outils devient plus complexe avec des profils asymétriques
Les profils symétriques permettent généralement de répartir les forces de formage plus uniformément sur la bande. Les profils asymétriques peuvent être plus difficiles car les deux côtés peuvent nécessiter des quantités de déformation différentes.
Un côté peut contenir plusieurs coudes tandis que l'autre reste relativement plat Cela crée différents chemins de formage sur la largeur de la bande.
Si ces différences ne sont pas contrôlées, le profil peut naturellement tirer, tourner, s'incliner ou se tordre pendant le formage.
La progression de l'outillage doit donc tenir compte de la façon dont les forces se développent sur l'ensemble de la section Le soutien latéral, l'ordre de formage, l'espacement des passes et la stratégie de correction peuvent tous devenir plus importants.
Pour les profils très asymétriques, la conception réussie de l'outillage dépend de la compréhension non seulement des dimensions finales mais également de la manière dont le matériau souhaite se déplacer à chaque étape intermédiaire de formage.
Les trous et fentes percés doivent être pris en compte lors de la conception de l'outillage
De nombreux profilés formés en rouleaux ne sont pas simplement formés et découpés. Ils peuvent également contenir des trous, des fentes, des gaufrages, des encoches ou des éléments de connexion.
Lorsque le poinçonnage se produit avant le formage, ces caractéristiques font partie du matériau qui traverse l'outillage.
Leur emplacement par rapport aux lignes de virage importe donc.
Une fente positionnée à proximité d'un coude peut se déformer au fur et à mesure de la formation du métal environnant. L'espacement des trous peut également changer légèrement si la bande environnante subit une contrainte longitudinale pendant le processus de formage.
Ceci est particulièrement important pour les profils de montage solaires, les profils structurels en acier, les supports et autres composants où les trous doivent s'aligner avec les assemblages en aval.
La conception de l'outillage et la conception du poinçonnage devraient donc être coordonnées plutôt que développées de manière indépendante.
Jinbolida solutions de machines de formage peut intégrer le formage avec les opérations d'alimentation, de poinçonnage, de découpe et de production associées en fonction du profil fini et de la séquence de processus requise.
La conception des outils devrait envisager de couper dès le début
La coupe peut avoir lieu avant ou après le formage en fonction de la configuration du produit et de la chaîne de production.
Le matériau prédécoupé modifie la façon dont les flans individuels se déplacent à travers les supports de formage car le matériau n'a plus le même support de bande continue.
La post-découpe permet un formage continu mais nécessite de séparer le profilé fini sans endommager sa section transversale.
Pour les profilés complexes, l'outillage de coupure doit correspondre à la géométrie de la section finie Un mauvais maintien lors de la découpe peut déformer l'extrémité de la pièce même lorsque le processus de profilage lui-même est stable.
Cela signifie que la conception de l'outillage ne doit pas s'arrêter au support de formage final. L’interaction entre le formage, le redressage, la coupe et la réception doit être évaluée dans le cadre du processus de production complet.
L'usure de l'outillage modifie progressivement la condition de conception d'origine
Même un outillage conçu avec précision ne peut pas maintenir indéfiniment l’état de formage d’origine sans inspection.
Les surfaces de rouleaux subissent un contact répété avec les matériaux. Les roulements, les arbres, les entretoises et les mécanismes de réglage fonctionnent également en continu pendant la production.
À mesure que l'outillage s'use, la géométrie effective du rouleau ou la position du rouleau peuvent changer progressivement. Les emplacements de pliage peuvent légèrement se déplacer, les espaces peuvent changer et les conditions de surface peuvent se détériorer.
Ces changements apparaissent souvent comme une dérive dimensionnelle progressive plutôt que comme un défaut majeur immédiat.
Une approche de maintenance utile consiste donc à comparer les mesures de profil actuelles avec les mesures de base établies Si une dimension critique change lentement sur plusieurs périodes de production, la condition d'outillage doit être incluse dans l'enquête.
La conception de l'outillage et l'alignement des machines ne peuvent pas être séparés
Un bon outillage installé sur une machine mal alignée peut encore produire de mauvais résultats.
La conception de l'outillage suppose que les arbres, les supports et les rouleaux fonctionnent dans la relation géométrique prévue. Si les arbres ne sont pas parallèles ou si un support est mal positionné, la condition de formage réelle ne correspond plus à la conception.
C'est pourquoi le développement de l'outillage et la configuration de la machine doivent être traités comme des activités d'ingénierie connectées.
Lorsqu'un profil ne répond pas aux spécifications, la modification de la forme du rouleau ne doit pas être la première réponse automatique Les ingénieurs doivent d'abord déterminer si le problème vient de la conception de l'outillage, de l'installation de l'outillage, de l'alignement de la machine, de la matière première ou de la configuration de fonctionnement.
Dans le cas contraire, l'outillage pourra être modifié pour compenser un problème mécanique qui aurait dû être corrigé ailleurs.
Comment la conception d'outils aide à réduire les défauts de formation de rouleaux
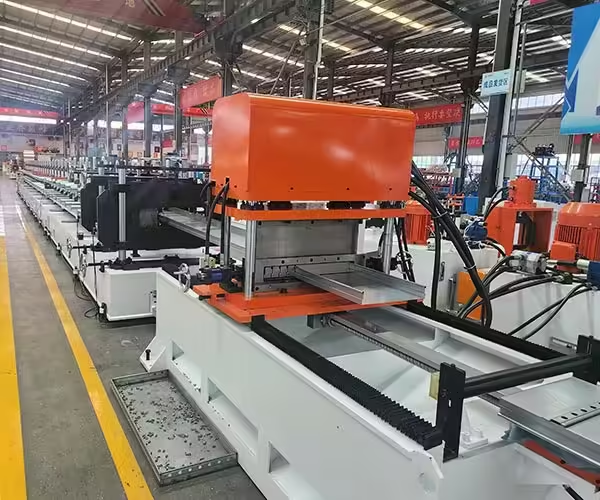
Une grande partie des problèmes courants de profilage sont liés d’une manière ou d’une autre à la manière dont la déformation est introduite et contrôlée.
L'onde de bord peut apparaître lorsque le matériau de la bride accumule une contrainte longitudinale excessive La torsion peut se développer lorsque les forces ne sont pas équilibrées sur la section L'arc peut se produire lorsque différentes zones du profil subissent des changements de longueur inégaux Une incohérence dimensionnelle peut se produire lorsque les positions de courbure ou la pression de formation sont instables.
Une bonne conception de l'outillage réduit ces risques en contrôlant le chemin de formage avant que la machine n'entre en production continue.
Cela ne signifie pas que l'outillage peut éliminer tous les problèmes de processus La variation entrante de la bobine, l'usure de la machine, les erreurs de configuration, l'instabilité d'alimentation et les conditions de fonctionnement influencent toujours le produit fini.
Cependant, une progression bien conçue constitue une base beaucoup plus stable pour le dépannage et le contrôle des processus.
Quelles informations sont nécessaires avant de concevoir un outillage de forme de rouleau ?
Avant le début du développement de l'outillage, l'équipe d'équipement et d'outillage doit comprendre les besoins réels de production.
Le point de départ le plus important est le dessin du profil fini La qualité du matériau, la plage d'épaisseur, l'état de la bande, le revêtement et les exigences de surface doivent également être définis aussi précisément que possible.
Les motifs de trous et les séquences de poinçonnage doivent être pris en compte lorsqu'ils font partie du composant fini.
Les exigences de production telles que la longueur du profil, la méthode de coupe, la précision dimensionnelle requise, la variation du produit et les besoins de changement peuvent également influencer la configuration de l'outillage.
Si plusieurs profils connexes doivent fonctionner sur la même machine, cela doit être identifié tôt. Les exigences combinées en matière d’outillage ou d’outillage réglable peuvent affecter l’approche de conception globale.
Fournir ces détails au début est plus efficace que de tenter d'adapter un outillage générique une fois que la chaîne de production a déjà été définie.
Comment évaluer une conception d'outillage de formage de rouleaux
Une conception d'outillage doit être évaluée par plus que si le profil final ressemble visuellement au dessin.
Les ingénieurs doivent examiner si la déformation est répartie logiquement entre les passes, si les courbures critiques restent contrôlées, si le matériau a un support suffisant et si un comportement probable de retour élastique a été pris en compte.
L'outillage doit également s'adapter aux dimensions réelles de la machine et à la configuration de l'arbre.
Pendant le formage d'essai, les mesures de profil doivent être prises à des étapes sélectionnées plutôt qu'après le peuplement final, Cela permet de déterminer plus facilement si la bande suit le motif floral prévu.
L'évaluation finale doit inclure la précision dimensionnelle, la rectitude, la torsion, l'état de surface, la position du trou le cas échéant, l'état final après la coupe et la répétabilité sur plusieurs échantillons.
Un profil qui peut être produit correctement une fois ne suffit pas Le but d'une bonne conception d'outillage est de créer un processus capable de produire la géométrie requise de manière cohérente.
Conclusion
La conception de l'outillage de formage de rouleaux est l'un des facteurs les plus importants affectant la précision du profil, car elle détermine la façon dont la déformation se développe tout au long de la chaîne de production.
Le dessin de profil fini établit la géométrie cible, mais la réalisation de cette géométrie nécessite une progression de formage soigneusement planifiée Les propriétés des matériaux, les emplacements de pliage, le nombre de passes, la géométrie du rouleau, les espaces de roulis, les guides, les rouleaux latéraux, le retour élastique, le poinçonnage, la coupe et l'alignement de la machine influencent tous le résultat.
La meilleure conception d'outillage ne force pas simplement la bande à prendre sa forme finale. Il contrôle le mouvement du matériau progressivement afin que chaque support de formage contribue à la bonne quantité de déformation tout en minimisant les contraintes inutiles.
Pour les fabricants développant un nouveau composant en rouleau, l'outillage doit donc être pris en compte au début de la planification de la chaîne de production. Des dessins précis, des informations complètes sur les matériaux, des exigences de tolérance réalistes et des étapes de traitement clairement définies constituent la base d'un développement d'outillage plus stable et de profils finis plus cohérents.
FAQ
Qu'est-ce que la conception d'outill
La conception de l'outillage de formage de rouleaux est le processus de développement de la géométrie du rouleau et de la séquence de formage utilisé pour transformer progressivement la bande métallique plate en une section transversale spécifiée. Il comprend le motif de fleurs, les passes de rouleau, les guides, les rouleaux latéraux, la compensation du retour élastique et d'autres éléments d'outillage.
Comment la conception de l'outillage affecte-t-elle la précision
L'outillage détermine où les courbures se produisent, la rapidité avec laquelle elles se développent, la façon dont le matériau est supporté et la façon dont les forces de formage sont réparties. Une mauvaise conception de l'outillage peut contribuer à la torsion, à l'arc, aux vagues de bord, à la variation dimensionnelle et aux angles de courbure incohérents.
Combien de passes de profilage sont nécessaires ?
Il n'y a pas de numéro universel Le nombre requis dépend de la complexité du profil, des propriétés du matériau, de l'épaisseur, de la géométrie de la courbure, de la profondeur de section, des tolérances et de la configuration de la machine L'objectif est de répartir la déformation sur suffisamment d'étapes pour maintenir un écoulement stable du matériau.
Qu'est-ce qu'un motif de fleur dans le ro
Un motif de fleurs montre les formes de profil intermédiaire entre la bande plate initiale et la section finie Il permet aux concepteurs de planifier comment les coudes se développeront progressivement à travers chaque station de formage de rouleaux.
Un ensemble d’outils de profilage peut-il produire différents profils ?
Certains outillages peuvent être conçus pour des tailles de profil connexes ou des configurations réglables, mais cela dépend des différences entre les sections finies, la gamme de matériaux, la structure de la machine et les exigences de précision. Les exigences multiprofils doivent être identifiées avant le début du développement de l'outillage.
Besoin d'aide avec un profil de formage de rouleaux personnalisés ?
Une ligne de production fiable commence par le profil fini, le matériau, la tolérance, le motif de poinçonnage, la méthode de coupe et le processus de production requis Si vous évaluez l'outillage ou l'équipement pour un nouveau profil métallique, contactez Jinbolida pour discuter de vos dessins et exigences de fabrication.
 French
 English
 Arabic
 Russian
 Spanish