
Проектирование инструментов для профилирования рулонов: как это влияет на точность
/Проектирование инструментов для профилирования рулонов: как это влияет на точность
Оглавление
Введение
Конструкция инструмента для профилирования валков напрямую влияет на то, можно ли изготовить металлический профиль со стабильными размерами, точными углами изгиба, постоянным качеством поверхности и повторяемой геометрией. Даже когда сама профилегибочная машина механически надежна, неподходящая компоновка инструмента может привести к скручиванию, смычку, краевой волне, чрезмерному пружинению, размерному дрейфу или сложной настройке машины.
Успешная конструкция оснастки делает гораздо больше, чем просто воспроизводит конечное поперечное сечение профиля. Она определяет, как плоская металлическая полоса постепенно перемещается из исходного состояния в готовую форму посредством тщательно контролируемой последовательности проходов формования. Каждая роликовая станция должна выполнять правильную величину деформации, сохраняя при этом стабильный поток материала и избегая ненужной продольной деформации.
Для производителей, оценивающих новые профили, проектирование профилегибочного инструмента для профилирования должно поэтому начинаться с чертежа готового компонента, характеристик материала, допусков, требований к штамповке, а также производственного процесса не просто с окончательной формой профиля Джинболида направляющая машины для формования рулонов предоставляет дополнительный контекст того, как инструменты вписываются в полный производственный процесс от рулона к профилю.
Что такое конструкция инструмента для профилирования валков?

Конструкция инструмента для профилирования валков - это инженерный процесс, используемый для определения того, как плоская полоса будет постепенно сгибаться в готовый профиль и как отдельные валки, валы, направляющие, боковые валки, правильные детали и связанные с ними компоненты будут контролировать этот процесс.
Дизайнер обычно начинает с требуемого конечного сечения Оттуда профиль делится на последовательность промежуточных форм, часто называемых формирующей прогрессией или цветочным узором. каждая промежуточная форма представляет состояние профиля на определенной стадии формирования.
Затем валки проектируются на этих стадиях.
Это означает, что окончательной инструментальной системе необходимо ответить на несколько вопросов одновременно Сколько формовочных проходов необходимо, с чего должен начинаться каждый изгиб Насколько быстро должен увеличиваться угол изгиба Какие участки полосы требуют дополнительной поддержки Как толщина материала и пружинение повлияют на конечный угол Как будут вести себя перфорированные отверстия или прорези при формировании профиля?
Технический обзор Roll-Kraft базовая конструкция формы рулона аналогичным образом идентифицирует готовое поперечное сечение, расчетную ширину полосы, ход изгиба, компоновку оснастки, направляющие, боковые валки и правильные устройства как взаимосвязанные части процесса проектирования оснастки.
Почему дизайн инструментов оказывает такое большое влияние на точность профиля
Профилегибочная машина обычно содержит последовательность формовочных клетей, а не один инструмент, который создает полный профиль немедленно.
Эта прогрессивная деформация является одним из основных преимуществ профилирования, поскольку она позволяет непрерывно производить длинные сложные профили. Однако это также означает, что могут накапливаться ошибки.
Если ранняя клети неправильно перемещает материал, следующие клети получают профиль, который уже отличается от предполагаемой последовательности формования. Более поздние ролики могут затем заставить материал вернуться к целевой геометрии, создавая дополнительное напряжение, а не решая исходную проблему.
Конструкция инструмента, которая правильно распределяет деформацию, помогает поддерживать стабильный поток материала по всей машине. Плохая прогрессия может растянуть одну область полосы больше, чем другую, привести к нестабильности фланцев, изменить места изгиба или увеличить остаточное напряжение в готовом профиле.
По этой причине точность следует учитывать во всей последовательности формования, а не корректировать только на конечных роликовых клетях.
Готовый рисунок профиля стоит на первом месте
Перед проектированием роликов готовая деталь должна быть четко определена.
На чертеже профил должны быть указаны важные размеры, такие как габаритная ширина, высота, размеры фланцев, размеры кромок, углы изгиба, радиусы, расположение отверстий, прорези, тиснение и другие функциональные особенности. критические допуски также следует отличать от размеров, допускающих большее изменение.
Это различие имеет значение, поскольку не каждое измерение имеет одинаковое функциональное значение.
Например, монтажный канал может потребовать точных положений отверстий для сборки, позволяя при этом немного больше изменять нефункциональный фланец. Другой структурный профиль может сильно зависеть от угла, ширины и геометрии сечения, поскольку эти размеры влияют на то, как он соединяется с другими компонентами.
Решения по инструментам должны отражать эти приоритеты.
Дизайнер, который получает только базовый эскиз без информации о допусках, имеет гораздо меньше информации для определения того, где должна быть сосредоточена точность формирования.
Перед проектированием рулонов необходимо учитывать свойства материала
Одна и та же геометрия профиля может вести себя по-разному, если она изготовлена из разных материалов.
Толщина материала является одной из наиболее очевидных переменных, но предел текучести, предел прочности, удлинение, твердость, состояние покрытия и требования к поверхности также могут влиять на поведение при формовании.
Более прочный материал может сопротивляться изгибу больше, чем более мягкий материал. после выхода из формующего валка он также может восстановить большую часть своей первоначальной формы посредством пружинения. если оснастка не учитывает такое поведение, конечный угол изгиба может отличаться от предполагаемой геометрии.
Изменение толщины также может повлиять на контакт валков и конечные размеры. Поэтому набор инструментов, спроектированный примерно на одну толщину, следует тщательно оценивать, когда ожидается широкий диапазон толщины.
Состояние поверхности является еще одним важным фактором. оцинкованные, покрытые, нержавеющие или предварительно окрашенные материалы могут потребовать поверхностей оснастки и условий контакта, которые снижают риск царапин или маркировки.
Вот почему перед началом разработки оснастки следует предоставить точные характеристики материала.
Как цветочный узор контролирует процесс формования
Цветочный узор является одной из наиболее важных частей конструкции инструментов для профилирования рулонов.
На нем показано, как плоская полоса постепенно меняет форму от первого формовочного прохода к конечному профилю.
Представьте себе простой канал. полоса обычно не входит в первую стойку ровно и сразу же уходит с двумя фланцами под углом 90 градусов. Вместо этого эти изгибы постепенно развиваются на нескольких станциях.
Точное развитие зависит от геометрии профиля, материала, места изгиба, глубины сечения, длины фланца, толщины, конфигурации машины и других требований к обработке.
Хорошо продуманная прогрессия позволяет избежать слишком сильной деформации в одной станции. Он также пытается контролировать различия в продольном перемещении различных частей полосы.
Когда слишком сильное формование происходит слишком быстро, материал может стать нестабильным. Широкие фланцы могут развивать краевую волну, секция может закручиваться или вдоль профиля может накапливаться остаточное напряжение.
Добавление формовочных станций не гарантирует автоматически лучшее качество, однако, Цель состоит не просто в том, чтобы максимизировать количество проходов Цель состоит в том, чтобы выбрать прогрессию, которая позволяет каждому стенду выполнять полезную и контролируемую часть общей деформации.
Как количество проходов формовки влияет на точность
Количество проходов формования влияет как на стабильность профиля, так и на сложность оснастки.
Слишком мало проходов может заставить полосу проходить через агрессивные изменения на небольшом расстоянии. Это может увеличить локальную нагрузку и затруднить контроль сложной геометрии.
Слишком большое количество ненужных проходов может сделать линию длиннее и ввести дополнительные требования к оснастке и настройке, не создавая значимого преимущества в формовке.
Поэтому правильное число зависит от фактического профиля.
Относительно простой угловой профиль может потребовать меньшего количества ступеней, чем глубокий канал с обратными кромками, ребрами, множественными изгибами или асимметричной геометрией. профили, содержащие несколько близко расположенных изгибов, также могут требовать большего контроля над последовательностью, в которой эти изгибы вводятся.
Прочность и толщина материала также влияют на решение.
Поэтому вопрос дизайна должен заключаться в следующем
Какую деформацию может внести каждый проход, сохраняя при этом поток материала стабильным?
вместо того, чтобы:
Сколько роликовых подставок должно быть у машины?
Прогрессия изгиба и расположение изгиба должны работать вместе
Точная формовка валков требует контроля как за величиной изгиба, так и за местом изгиба.
Если оснастка начинает изгибать полосу в неправильном положении, более поздние ролики могут испытывать трудности с перемещением линии изгиба обратно в предполагаемое место. Готовый профиль может затем показать различия в размерах, даже если окончательный угол кажется правильным.
Это становится особенно важным для профилей с несколькими изгибами, расположенными близко друг к другу.
Например, канал с губами может включать в себя полотно, два основных фланца и обратные губы. Порядок и скорость формирования этих элементов влияют на то, как ведет себя все поперечное сечение.
Разработчик инструментов должен учитывать, как один изгиб влияет на соседний материал и может ли слишком раннее формирование одного элемента ограничить движение, необходимое для другого элемента на более позднем этапе линии.
Springback должен быть разработан с использованием инструментов

Металл не остается точно такой формы, которую придает ролик в тот момент, когда он покидает зазор между валками.
Эластичное восстановление заставляет материал немного вернуться к исходному состоянию. Такое поведение обычно называют возвратным.
Величина пружинения зависит от нескольких факторов, включая прочность материала, толщину, радиус изгиба, угол и историю формирования.
Поэтому в инструментах для профилирования валков можно использовать контролируемое формование на выбранных этапах, так что после пружинения профиль приближается к требуемой конечной геометрии.
Однако к переформированию не следует относиться как к универсальной коррекции.
Если угол профиля неверен, потому что материал входит не по центру или из-за смещения роликовой стойки, добавление большего количества надформы может создать новые проблемы. Эффективная компенсация зависит от определения того, действительно ли отклонение происходит из-за предсказуемого поведения материала.
Пробел влияет как на геометрию, так и на поток материала
Взаимосвязь между верхними и нижними валками влияет на то, как инструмент контактирует с материалом и направляет его.
Если зазор валков не подходит, профиль может не следовать намеченному пути формования. Чрезмерное контактное давление также может маркировать поверхность, увеличивать трение, ускорять износ оснастки или вызывать нежелательную деформацию.
В то же время недостаточный контроль может позволить полосе непредсказуемо перемещаться внутри набора валков.
Поэтому зазор между валками должен соответствовать конструкции оснастки, толщине материала и назначению каждой формовочной клети.
Обычно лучше использовать геометрию инструмента для правильного направления материала, чем полагаться на чрезмерное давление для приведения профиля в нужное положение.
Боковые рулоны и направляющие могут иметь важное значение для сложных профилей
Не все требования к формованию можно эффективно контролировать только с помощью горизонтальных верхних и нижних валков.
Боковые валки могут использоваться там, где профиль требует боковой поддержки, вертикальных формовочных действий, управления фланцем или стабилизации на определенных этапах. Входные направляющие помогают установить положение полосы до того, как она достигнет первой формовочной клети.
Эти компоненты могут показаться вторичными по сравнению с основными формовочными валками, но их влияние на повторяемость может быть значительным.
Если полоса входит в первый проход в неправильном боковом положении, каждый более поздний этап формирования начинается с неправильной контрольной точки. Аналогичным образом, недостаточная поддержка на сложном участке профиля может позволить материалу отойти от предполагаемого пути формования.
Поэтому при проектировании инструментов необходимо учитывать всю направляющую систему, а не рассматривать отдельные валки изолированно.
Факторы инструментов, влияющие на точность профиля
| Фактор инструмента | Что он контролирует | Возможный результат, если неверно |
|---|---|---|
| Цветочный узор | Формирование прогрессии | Поворот, волна, остаточное напряжение |
| Количество проходов | Деформация на станцию | Чрезмерное формование или нестабильное формование |
| Расположение излучины | Геометрия профиля | Неправильные размеры фланца или полотна |
| Геометрия валка | Материальный путь | Изменение размеров |
| Зазор валка | Контакт и контроль материала | Отметки, искажения, непоследовательная форма |
| Боковые валки | Поддержка бокового профиля | Нестабильность фланца или боковое движение |
| Руководства входа | Полоса осевая | Развал, скручивание, размерный дрейф |
| Компенсация за форму | Управление пружинкой | Неправильные углы изгиба |
| Нарезка поверхности | Поверхностный контакт | Царапины или повреждения покрытия |
| Окончательная калибровка | Готовая геометрия | Плохая согласованность измерений |
Проектирование инструментов становится более сложным с помощью асимметричных профилей
Симметричные профили обычно позволяют более равномерно распределять формирующие силы по полосе. асимметричные профили могут быть более сложными, поскольку обе стороны могут потребовать разной степени деформации.
Одна сторона может содержать несколько изгибов, а другая остается относительно плоской. Это создает разные пути формования по ширине полосы.
Если эти различия не контролируются, профиль может естественным образом тянуть, вращаться, изгибаться или скручиваться во время формования.
Поэтому прогресс оснастки должен учитывать, как развиваются силы по всей секции. Боковая поддержка, порядок формирования, расстояние между проходами и стратегия коррекции могут стать более важными.
Для сильно асимметричных профилей успешная конструкция инструментов зависит от понимания не только конечных размеров, но и того, как материал хочет перемещаться на каждом промежуточном этапе формования.
При проектировании инструментов необходимо учитывать перфорированные отверстия и прорези
Многие профили, сформированные в рулонах, не просто формируются и разрезаются. Они также могут содержать отверстия, прорези, тиснения, выемки или элементы соединения.
При пробивке перед формованием эти признаки становятся частью материала, который проходит через оснастку.
Поэтому их расположение относительно линий изгиба имеет значение.
Прорезь, расположенная вблизи изгиба, может искажаться по мере формирования окружающего металла. Расстояние между отверстиями также может немного измениться, если окружающая полоса испытывает продольную деформацию в процессе формования.
Это особенно важно для монтажных профилей солнечной энергии, стальных профилей конструкций, кронштейнов и других компонентов, в которых отверстия должны совпадать с выходными узлами.
Поэтому конструкцию инструментов и конструкцию штамповки следует координировать, а не разрабатывать независимо.
Джинболида формовочные машинные решения может интегрировать формовку с подачей, штамповкой, резкой и соответствующими производственными операциями в соответствии с готовым профилем и требуемой последовательностью процесса.
При проектировании инструментов следует учитывать резку с самого начала
Резка может происходить до или после формования в зависимости от конфигурации продукта и производственной линии.
Предварительно вырезанный материал меняет способ перемещения отдельных заготовок через формовочные стойки, поскольку материал больше не имеет такой же опоры для непрерывной полосы.
Послерезка позволяет осуществлять непрерывную формовку, но требует отделения готового профиля без повреждения его поперечного сечения.
Для сложных профилей, режущая оснастка должна соответствовать геометрии готового участка Плохая опора во время резки может деформировать конец детали даже когда процесс формования рулона сам по себе стабилен.
Это означает, что конструкция оснастки не должна останавливаться на окончательной формовочной клети. Взаимодействие между формованием, правкой, резкой и приемкой необходимо оценивать как часть полного производственного процесса.
Износ инструментов постепенно меняет исходное конструктивное состояние
Даже точно спроектированная оснастка не может бесконечно поддерживать исходное состояние формования без проверки.
Поверхности валков испытывают многократный контакт материала Подшипники, валы, проставки, механизмы регулировки также работают непрерывно во время производства.
По мере износа оснастки эффективная геометрия валков или положение валков могут постепенно меняться. расположение изгибов может слегка смещаться, зазоры могут меняться, а условия поверхности могут ухудшаться.
Эти изменения часто проявляются как постепенный размерный дрейф, а не как непосредственный серьезный дефект.
Поэтому полезным подходом к техническому обслуживанию является сравнение текущих измерений профиля с установленными базовыми измерениями. Если критический размер медленно меняется в течение нескольких периодов производства, в исследование следует включить состояние инструмента.
Проектирование инструментов и выравнивание машин не могут быть разделены
Хорошая оснастка, установленная на плохо выровненной машине, все равно может дать плохие результаты.
Конструкция оснастки предполагает, что валы, клети и валки работают в пределах предполагаемой геометрической зависимости. если валы не параллельны или клети расположены неправильно, фактическое состояние формования больше не соответствует конструкции.
Вот почему разработку инструментов и установку станков следует рассматривать как связанную инженерную деятельность.
Когда профиль не соответствует спецификации, изменение формы ролика не должно быть первым ответом автоматически Инженеры должны сначала определить, исходит ли проблема от конструкции оснастки, установки оснастки, выравнивания станка, сырья или рабочей установки.
В противном случае оснастку можно модифицировать, чтобы компенсировать механическую проблему, которую следовало бы исправить в другом месте.
Как проектирование инструментов помогает уменьшить дефекты формирования рулонов
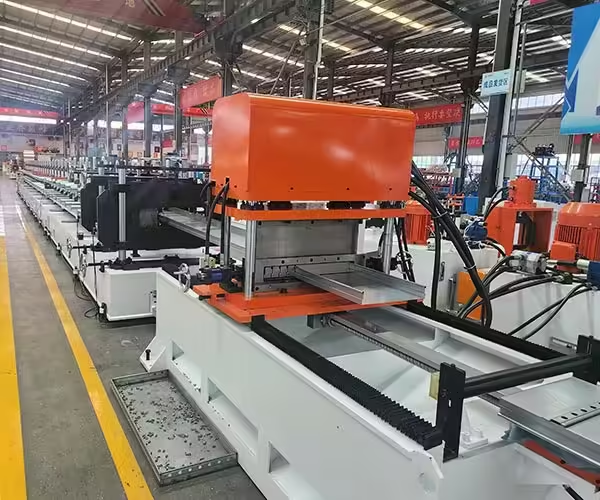
Большая часть распространенных проблем формования валков так или иначе связана с тем, как вводится и контролируется деформация.
Краевая волна может появиться, когда материал фланца накапливает чрезмерную продольную деформацию, Поворот может развиваться, когда силы не сбалансированы поперек сечения, Поклона может привести, когда различные области профиля испытывают неравные изменения длины. Непоследовательность размеров может возникнуть, когда положения изгиба или давление формирования нестабильны.
Хорошая конструкция инструмента снижает эти риски за счет управления путем формования до того, как машина начнет непрерывное производство.
Это не означает, что оснастка может устранить все проблемы процесса. Входящие изменения катушки, износ машины, ошибки настройки, нестабильность подачи и условия эксплуатации по-прежнему влияют на готовый продукт.
Однако хорошо продуманный прогресс обеспечивает гораздо более стабильную основу для устранения неполадок и управления процессами.
Какая информация необходима перед проектированием рулонной формы?
Прежде чем начать разработку инструментов, команда оборудования и инструментов должна понять фактические производственные потребности.
Наиболее важной отправной точкой является готовая чертеж профиля. марка материала, диапазон толщины, состояние полосы, покрытие, и требования к поверхности также должны быть определены как можно точнее.
Необходимо учитывать рисунок отверстий и последовательности пробивки, если они являются частью готового компонента.
Производственные требования, такие как длина профиля, метод резки, требуемая точность размеров, изменение продукта и необходимость замены, также могут влиять на конфигурацию инструментов.
Если на одной машине необходимо запустить несколько связанных профилей, это следует определить заранее. Комбинированные инструменты или требования к регулируемым инструментам могут повлиять на общий подход к проектированию.
Предоставление этих деталей вначале более эффективно, чем попытка адаптировать универсальные инструменты после того, как производственная линия уже определена.
Как оценить конструкцию инструмента для профилирования рулона
Конструкцию инструмента следует оценивать не по тому, визуально ли окончательный профиль напоминает рисунок.
Инженеры должны проверить, логически ли деформация распределяется между проходами, остаются ли контролируемыми критические изгибы, имеет ли материал достаточную поддержку и учитывалось ли вероятное поведение пружинения.
Инструмент также должен соответствовать фактическим размерам машины и конфигурации вала.
Во время пробного формования измерения профиля следует проводить на выбранных этапах, а не только после окончательного стенда. Это облегчает определение того, соответствует ли полоса предполагаемому цветочному рисунку.
Окончательная оценка должна включать точность размеров, прямолинейность, скручивание, состояние поверхности, положение отверстия, где это необходимо, состояние конца после резки и повторяемость на нескольких образцах.
Профиля, который можно правильно изготовить один раз, недостаточно Цель хорошего проектирования инструментов - создать процесс, способный последовательно создавать требуемую геометрию.
Заключение
Конструкция инструмента для профилирования валков является одним из наиболее важных факторов, влияющих на точность профиля, поскольку она определяет, как развивается деформация на всей производственной линии.
Готовый чертеж профиля устанавливает целевую геометрию, но достижение этой геометрии требует тщательно спланированной последовательности формования. Свойства материала, места изгиба, количество проходов, геометрия валков, зазоры валков, направляющие, боковые валки, пружинение, штамповка, резка и выравнивание машины - все это влияет на результат.
Лучшая конструкция инструмента не просто принуждает полосу к окончательной форме. Он контролирует движение материала постепенно, так что каждая формовочная стойка вносит правильный объем деформации, сводя к минимуму ненужные напряжения.
Для производителей, разрабатывающих новый компонент, сформированный в рулоне, оснастку следует, таким образом, рассматривать в начале планирования производственной линии. Точные чертежи, полная информация о материале, реалистичные требования к допускам и четко определенные этапы обработки обеспечивают основу для более стабильной разработки оснастки и более последовательных готовых профилей.
Часто задаваемые вопросы
Что такое конструкция инструмента для профилирования валков?
Конструкция инструмента для профилирования рулона - это процесс разработки геометрии ролика и последовательности формования, используемый для постепенного преобразования плоской металлической полосы в заданное поперечное сечение. Он включает в себя цветочный рисунок, проходы рулона, направляющие, боковые рулоны, компенсацию пружинения и другие элементы инструмента.
Как конструкция оснастки влияет на точность формования валков?
Инструментарий определяет, где происходят изгибы, как быстро они развиваются, как поддерживается материал и как распределяются формирующие силы. Плохая конструкция инструмента может способствовать скручиванию, изгибу, краевой волне, изменению размеров и противоречивым углам изгиба.
Сколько нужно проходов профилирования валков?
Универсального числа нет Требуемое число зависит от сложности профиля, свойств материала, толщины, геометрии изгиба, глубины сечения, допусков, конфигурации машины Цель - распределить деформацию по достаточным ступеням для поддержания стабильного течения материала.
Что такое цветочный узор в рулонной обработке?
Цветочный узор показывает промежуточные формы профиля между начальной плоской полосой и готовой секцией. Это позволяет дизайнерам планировать, как изгибы будут развиваться постепенно через каждую станцию профилирования.
Может ли один набор профилегибочных инструментов производить разные профили?
Некоторые инструменты могут быть разработаны для соответствующих размеров профилей или регулируемых конфигураций, но это зависит от различий между готовыми секциями, диапазоном материалов, структурой станка и требованиями к точности. Требования к нескольким профилям должны быть определены до начала разработки инструментов.
Нужна помощь с профилем формирования рулона на заказ?
Надежная производственная линия начинается с готового профиля, материала, допуска, рисунка пробивки, метода резки и необходимого производственного процесса. Если вы оцениваете оснастку или оборудование для нового металлического профиля, свяжитесь с Джинболидой чтобы обсудить ваши чертежи и производственные требования.
 Russian
 English
 Arabic
 Spanish
 French