
Comment choisir une ligne de production de supports photovoltaïques
/Comment choisir une ligne de production de supports photovoltaïques
Table des matières
Une ligne de production de supports photovoltaïques ne doit pas être sélectionnée uniquement en fonction de la vitesse de la machine ou du niveau d'automatisation La bonne configuration dépend des supports que vous devez fabriquer, des spécifications en acier ou en aluminium, des modèles de trous, des tolérances dimensionnelles, du volume de production, du mélange de produits et de la façon dont le matériau se déplace dans votre usine.
Cette distinction importe car les systèmes de montage photovoltaïque peuvent utiliser différents rails, canaux, poteaux, renforts et composants de connexion selon la conception de l'installation Comme expliqué dans cet aperçu de systèmes de montage photovoltaïques, 1, les structures de montage forment le support mécanique entre les modules photovoltaïques et le toit, le sol ou toute autre structure porteuse.
Pour un fabricant de supports, cette diversité se traduit directement par différentes exigences de fabrication.
Une usine à grand volume produisant un profil à canal C peut bénéficier d'une ligne hautement intégrée avec poinçonnage, formage, découpe et empilement automatisés Un fabricant fournissant plusieurs systèmes de supports en lots plus petits peut avoir besoin d'un changement plus rapide et d'un outillage plus flexible à la place.
Le moyen le plus efficace de choisir un équipement est donc de travailler à rebours à partir du support fini plutôt qu'à partir d'un catalogue de machines.
Que fait une chaîne de production de supports photovoltaïques ?
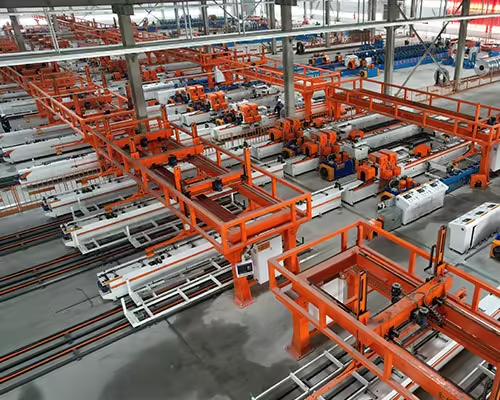
Une ligne de production de supports photovoltaïques convertit une bobine métallique ou une bande préparée en profilés et composants utilisés dans les structures de montage solaire.
Selon le produit, une ligne complète peut combiner :
- Chargement de bobine
- Décoilage
- Nivellement
- Servo-alimentation
- Perforation
- Entaille
- Rouleau formant
- Mesure de longueur
- Coupe
- Déchargement
- Tournant
- Empilage
- Surveillance de la production
Jinbolida solutions de lignes de production de supports photovoltaïques peut intégrer plusieurs de ces procédés dans un système de fabrication coordonné.
Pour les profilés structuraux longs tels que les canaux C et les canaux U, le profilage est normalement le processus central Les connecteurs et les plaques plus courts peuvent nécessiter différents équipements de poinçonnage, de découpe ou de formage.
C'est pourquoi les fabricants qui prévoient une usine complète de composants de montage solaire devraient évaluer à la fois les équipements de profilage et équipement de poinçonnage de rack photovoltaïque plutôt que de traiter chaque composant comme s'il était produit par la même machine.
Commencez par le dessin du profil terminé
Le document le plus important lors de la sélection d’une ligne de production de supports photovoltaïques est généralement le dessin du produit fini.
Il indique au fabricant de la machine bien plus qu'une déclaration générale telle que
“Nous avons besoin d'une machine pour les supports solaires.”
Un dessin utile devrait définir des paramètres tels que
| Informations sur le produit | Pourquoi c'est important |
|---|---|
| Forme profilée | Détermine l'outillage du rouleau et la séquence de formage |
| Largeur et hauteur du profil | Détermine la géométrie de la machine |
| Épaisseur du matériau | Influences formant force et outillage |
| Dimensions du trou | Détermine les outils de poinçonnage |
| Espacement des trous | Affecte l'alimentation et le positionnement |
| Modèle de fente | Influences configuration de poinçonnage |
| Longueur | Affecte la coupe et la manipulation en aval |
| Tolérance dimensionnelle | Influence les exigences de contrôle de ligne |
| Exigence de rectitude | Affecte la formation et la correction |
| État de surface | Influence la conception des rouleaux et de la manutention |
Un fabricant ne fournissant qu'un seul profil doit envoyer ce dessin.
Un fabricant produisant dix ou vingt spécifications doit préparer une matrice de produits complète avant le début de la configuration de la machine.
Cela permet de déterminer si ces produits peuvent partager de manière réaliste une ligne de formage ou s'ils doivent être répartis entre des équipements dédiés et flexibles.
Définissez le matériau avant de sélectionner la machine
Deux équerres de dimensions similaires peuvent se comporter différemment lors du formage si leurs matériaux ont des propriétés mécaniques différentes.
Les informations importantes sur le matériel comprennent :
- Nuance d'acier
- Force d'élasticité
- Résistance à la traction
- Plage d'épaisseur
- Largeur de bande
- Poids de la bobine
- Diamètre intérieur de la bobine
- Diamètre extérieur de la bobine
- Revêtement galvanisé ou autre
- Exigences de protection de surface
La formabilité du matériau est particulièrement importante lors du formage à froid.
L'Organisation internationale de normalisation maintient des normes couvrant l'acier utilisé pour le formage à froid Par exemple, les, ISO 13887 recouvre une tôle d'acier réduite à froid ayant une limite d'élasticité plus élevée avec une formabilité améliorée, tandis que ISO 20805 adresse certaines tôles d'acier laminées à chaud en bobines destinées au formage à froid.
Ces normes ne signifient pas que chaque tranche solaire doit utiliser ces qualités particulières. Ils illustrent un principe d’ingénierie important : la résistance et la formabilité du matériau doivent être prises en compte ensemble lors de la conception d’un processus de formage.
Un matériau à plus haute résistance peut nécessiter des rayons de formage, une conception de station, une capacité d'entraînement et une compensation par retour élastique différents par rapport à un matériau plus mou.
Par conséquent, la DQE devrait préciser le matériau réel plutôt que de simplement écrire de l'acier “galvanisé.”
Déterminez quels profils de parenthèses vous devez produire
Les structures de montage solaires peuvent contenir une large gamme de profils et de connecteurs.
Parmi les exemples courants, citons
- Supports de canal C
- Supports de canal U
- Chaînes Strut
- Profils Z
- Rails de montage
- Postes montés au sol
- Purlins
- Membres vivifiants
- Plaques de connexion
- Pinces
- Plaques de base
- Composants du tracker
Jinbolida gamme de machines de formage de supports solaires photovoltaïques couvre les équipements pour plusieurs applications de profil photovoltaïque.
L'architecture correcte de la machine dépend de la similitude de ces profils.
Les profils de dimensions similaires peuvent parfois partager l'outillage ou utiliser des postes de roulis réglables Les produits de géométrie sensiblement différente peuvent nécessiter le remplacement de l'outillage ou des machines de formage séparées.
Cela crée l’une des décisions d’achat les plus importantes dans une usine de supports photovoltaïques :
Devriez-vous optimiser pour un rendement maximal ou une flexibilité maximale ?
Ligne dédiée vs Ligne multi-profils flexible
Il n'y a pas d'option universellement meilleure.
Une ligne dédiée est généralement optimisée autour d'une gamme limitée de produits, tandis qu'une ligne flexible sacrifie une certaine simplicité en échange de la possibilité de traiter davantage de spécifications.
| Situation de Production | Direction plus appropriée |
| Un profil, volume très élevé | Ligne de production dédiée |
| Plusieurs profils C/U similaires | Solution réglable ou interchangeable |
| Petits lots fréquents | Configuration de production flexible |
| Longues campagnes avec peu de changements | Ligne dédiée à haut rendement |
| Fabrication sous contrat | Capacité multi-profil flexible |
| Portefeuille de produits en évolution rapide | Stratégie d'outillage à terme extensible |
Une erreur d'achat courante est de demander :
“Combien de profils cette machine peut-elle produire ?”
Une meilleure question est la suivante
“Combien de temps dure un changement complet entre les profils que nous vendons réellement ?”
Ces deux questions ne sont pas équivalentes.
Une ligne peut techniquement produire de nombreuses tailles, mais si les changements d'outillage et le recalibrage prennent plusieurs heures, cela peut ne pas convenir à une usine traitant de petits lots fréquents.
Évaluez le poinçonnage avant la formation du rouleau
Le traitement des trous est l’un des éléments les plus importants de la fabrication de supports photovoltaïques.
Les supports solaires peuvent contenir:
- Trous ronds
- Trous fendus
- Fentes de montage allongées
- Motifs de trous répétés
- Trous de connexion
- Encoches
- Fonctionnalités finales
Le nombre, la forme et l'espacement de ces caractéristiques influencent la sélection de l'équipement de poinçonnage.
Avant de choisir une ligne, déterminez :
- Combien de motifs de trous sont requis ?
- Les motifs sont-ils fixes ou variables ?
- Chaque produit utilise-t-il la même séquence de poinçonnage ?
- À quelle fréquence les spécifications du produit changeront-elles ?
- Quelle tolérance positionnelle est requise ?
- Un poinçonnage répétitif à grande vitesse est-il requis ?
- Faut-il intégrer le poinçonnage dans la ligne de formage ?
Jinbolida propose des services dédiés équipement de poinçonnage de supports photovoltaïques solaires ainsi que des systèmes dans lesquels le poinçonnage peut être coordonné avec l'alimentation, le formage et la découpe.
La bonne décision doit suivre la gamme de produits plutôt que de supposer que le poinçonnage intégré est toujours supérieur.
Pré-poinçonnage ou post-poinçonnage ?
La position de poinçonnage au sein de la séquence de fabrication peut affecter à la fois la disposition de l'équipement et le contrôle dimensionnel.
Pré-poinçonnage
Dans un agencement de pré-poinçonnage, des trous et des fentes sont réalisés alors que le matériau est encore plat ou avant que le profilé ne soit complètement formé.
Les avantages potentiels comprennent notamment
- Accès plus facile au matériel
- Outillage de poinçonnage plus simple dans certaines applications
- Traitement efficace des trous répétitifs
- Intégration plus facile avec l'alimentation servo
Cependant, le concepteur doit comprendre comment le processus de formage ultérieur influence l'emplacement final de ces caractéristiques.
Post-poinçonnage
Les processus de post-poinçonnage fonctionnent après la formation d'une partie ou de la totalité du profil.
Cela peut être utile lorsque la géométrie finie fournit une référence dimensionnelle plus appropriée, mais l'accès à l'outillage peut devenir plus compliqué.
Il n’existe pas de réponse unique et correcte pour chaque tranche.
Le motif du trou, la géométrie du profil, les exigences de précision, la vitesse et le coût de l'outillage doivent tous être évalués avant de sélectionner la séquence.
Ne sélectionnez pas la ligne par vitesse maximale seule
La vitesse de la machine est l'une des spécifications les plus souvent mal comprises dans l'achat d'équipement.
Supposons qu'une machine de formage soit évaluée à 40 m/min.
Cela ne signifie pas automatiquement que l’usine produira en continu des supports vendables à 40 m/min.
La production réelle peut également être limitée par :
- Cycle de poinçonnage
- Accélération et décélération
- Méthode de découpe
- Longueur du produit
- Changement d'outillage
- Changement de bobine
- Chargement matériel
- Intervention de l'opérateur
- Empilage
- Conditionnement
- Contrôle qualité
- Entretien
- Goulets d'étranglement en aval
Pour cette raison, la métrique la plus utile est souvent pièces finies par heure ou mètres finis par équipe selon la recette de production réelle.
Le guide existant de Jinbolida sur Flux de travail d'usine de support photovoltaïque explique comment la réception, la préparation des bobines, le poinçonnage, le formage, l'inspection et la manipulation en aval doivent fonctionner comme un processus connecté.
Un formeur de rouleau rapide entouré d'une manipulation lente des matériaux peut toujours créer une usine à faible rendement.
Calculez la capacité requise à partir de la demande réelle
Avant de demander la vitesse de l'équipement, calculez votre sortie requise.
Une estimation simplifiée de la production peut commencer par
Demande annuelle : jours ouvrables ÷ ÷ quarts de travail ÷ heures de production effectives
Par exemple, imaginez qu'une usine doit produire :
- 6 000 000 de mètres par an
- 300 jours de production
- 2 équipes par jour
- 8 heures par quart de travail
L'exigence moyenne théorique est la suivante
6 000 000 de ÷ 300 de 2 de 8 de = 1 250 mètres par heure
Mais ce calcul suppose une utilisation de 100%.
Les usines réelles connaissent des temps d'arrêt à partir de :
- Remplacement de la bobine
- Modifications d'outils
- Nettoyage
- Entretien
- Contrôle qualité
- Pénuries matérielles
- Planification de la production
- Changement de produit
Par conséquent, la planification de la capacité nécessite une allocation d’utilisation réaliste plutôt que de simplement faire correspondre la demande annuelle théorique à la vitesse nominale de la machine.
Faites correspondre le système de coupe au produit
La découpe est un autre domaine dans lequel les acheteurs se concentrent souvent sur la machine de formage mais négligent l'effet du processus en aval.
La méthode de découpe influence :
- Temps de cycle
- Précision de la longueur
- État de coupe
- Bruit
- Maintenance d'outils
- Continuité de ligne
Selon l'application, un système peut utiliser la découpe hydraulique, la découpe par suivi, la découpe par scie ou d'autres configurations.
Pour la production à haut débit, la coupe doit être coordonnée avec la vitesse de la ligne afin de ne pas forcer le processus de formage à s'arrêter de manière répétée.
Pour les produits à faible volume ou changeant fréquemment, un système plus simple peut parfois être économiquement plus approprié.
La sélection correcte dépend du cycle de production requis et de la qualité de coupe plutôt que du nom de la seule technologie de coupe.
Envisagez la protection de surface pour les profils galvanisés
De nombreux profilés de montage photovoltaïques utilisent de l'acier revêtu car le support final devrait fonctionner à l'extérieur.
Cela crée une exigence de fabrication supplémentaire : le formage et la manipulation doivent minimiser les dommages de surface inutiles.
Parmi les considérations importantes, citons
- État de surface du rouleau
- Propreté de l'outillage
- Alignement des guides
- Pression de contact
- Brûlures
- Traînage matériel
- Chips métalliques
- Méthode d'empilement
- Transport entre processus
Une machine peut produire des profils dimensionnellement corrects tout en créant des problèmes commerciaux si la surface est fortement rayée pendant le formage ou le déchargement.
Les exigences de surface doivent donc être incluses dès le début dans le cahier des charges du projet.
Pensez au-delà du rouleau précédent
Une ligne de production de supports photovoltaïques efficace est plus qu’une machine de profilage.
Un système de fabrication complet peut nécessiter un équipement coordonné avant et après le formage.
Un écoulement typique pourrait être
Stockage de bobines → Décollage → Nivellement → Alimentation → Poinçonnage → Formage de rouleaux → Découpe → Déchargement → Empilage → Inspection → Emballage
La configuration exacte doit dépendre du produit.
Le guide de Jinbolida pour support solaire formant la disposition de la ligne de machine explique pourquoi la position de l'équipement, l'espace de chargement des bobines, l'accès à la maintenance, la capacité de poinçonnage et la manutention en aval doivent être planifiés ensemble.
Cela devient de plus en plus important à mesure que l’automatisation augmente.
Automatiser un processus tout en laissant le manuel de processus suivant peut simplement déplacer le goulot d'étranglement plus en aval.
Choisissez le bon niveau d'automatisation
Plus d’automatisation ne signifie pas automatiquement un meilleur investissement.
Le bon niveau dépend de :
- Disponibilité de la main-d'œuvre
- Coût de la main-d'œuvre
- Volume du produit
- Nombre d'UGS
- Taille du lot
- Traçabilité requise
- Système de gestion d'usine
- Fréquence de changement
- Exigences de manipulation des produits
- Budget d'investissement
Considérons trois scénarios simplifiés.
Scénario 1 : Produit standard à volume élevé
L'usine fabrique un petit nombre de profilés de support en continu.
Une ligne plus intégrée peut être attrayante car les manipulations répétitives et l'intervention de l'opérateur peuvent être réduites.
Scénario 2 : De nombreux produits en petits lots
Le fabricant sert plusieurs clients et modifie fréquemment les spécifications.
Un réglage rapide et un outillage flexible peuvent créer plus de valeur qu'une automatisation maximale.
Scénario 3 : Expansion rapide de la capacité
Le fabricant dispose déjà d’équipements mais a besoin d’un rendement nettement plus élevé.
La bonne solution pourrait ne pas remplacer chaque machine.
Au lieu de cela, le goulot d'étranglement doit d'abord être identifié. Le poinçonnage, le formage, la manipulation ou l'empilage des bobines peuvent restreindre la capacité.
C'est pourquoi l'analyse au niveau de l'usine est souvent plus utile que la comparaison individuelle des machines.
Évaluez la disposition de l'usine avant de commander
Les dimensions de l'équipement ne suffisent pas à elles seules pour la planification de l'aménagement.
Prévoir de l'espace pour:
- Livraison de bobines
- Accès grue ou chariot élévateur
- Chargement de bobine
- Stockage d'outillage
- Armoires électriques
- Mouvement d'opérateur
- Entretien
- Décharge profilée finie
- Inspection
- Empilage
- Conditionnement
- Accès d'urgence
- Expansion future
Les profils photovoltaïques longs nécessitent également une longueur de décharge suffisante.
Une ligne qui s'ajuste physiquement entre deux murs peut encore être peu pratique s'il n'y a pas de place pour remplacer l'outillage ou enlever le matériau fini.
Le dessin d'usine devrait donc être partagé avec le fournisseur d'équipement avant la configuration finale.
Comprendre la précision en tant que système complet
Les clients demandent généralement des ressources de haute précision, des“, mais la précision doit être traduite en exigences mesurables.
Les dimensions pertinentes peuvent inclure :
- Largeur du profil
- Hauteur du profil
- Dimension de bride
- Diamètre du trou
- Position du trou
- Longueur de la fente
- Tolérance de longueur
- Droiture
- Torsion
- Angle de coupe transversale
Chacun de ceux-ci peut être affecté par différents processus.
Par exemple, un problème de position des trous peut provenir d’une alimentation ou d’un poinçonnage plutôt que d’un profilage.
Un problème de longueur peut concerner la mesure ou la découpe.
La torsion du profil peut concerner l'outillage, la variation de matériau ou l'équilibre de formage.
La spécification de l'équipement devrait donc définir quelles dimensions comptent et comment elles seront inspectées.
Considérez la variation matérielle, pas seulement l’épaisseur nominale
Un dessin peut spécifier une épaisseur de matériau de 2,0 mm, mais le matériau réel de la bobine a toujours permis une variation de fabrication.
Il en va de même pour les propriétés mécaniques.
C’est l’une des raisons pour lesquelles la chaîne de production doit être conçue pour une gamme de matériaux réaliste plutôt que pour une valeur théorique parfaite.
ISO Comité technique de l'acier couvre la normalisation relative à l'acier coulé, corroyé et formé à froid, illustrant comment les spécifications des matériaux et les conditions de livraison constituent une partie importante de la transformation industrielle.
Pour les projets d'équipement, les acheteurs doivent fournir la norme de matériau applicable ou le certificat d'usine réel dans la mesure du possible.
Cela donne à l’ingénieur en équipement des informations plus utiles qu’une description générique de l’acier.
Planifiez le changement avant d’en avoir besoin
Les produits de montage photovoltaïque peuvent changer à mesure que les projets des clients, les conceptions structurelles et les exigences du marché évoluent.
Par conséquent, les fabricants devraient envisager les produits futurs avant de finaliser la machine-outillage.
Demander:
- La largeur peut-elle être ajustée ?
- Les postes de formage peuvent-ils être repositionnés ?
- Comment l'outillage est-il remplacé ?
- Combien de temps prend le remplacement ?
- Quelles pièces sont spécifiques au produit ?
- Les recettes sont-elles stockées dans le système de contrôle ?
- Qu'est-ce qui nécessite un réglage manuel ?
- Un futur outillage pourrait-il être ajouté ?
Si votre production comprend des variantes de canal C et de canal U, passez en revue celle de Jinbolida solutions de machines de formage de supports solaires photovoltaïques peut aider à illustrer la gamme d’équipements de traitement de profil qui peuvent être impliqués.
L'objectif n'est pas d'acheter une machine inutilement compliquée.
C'est pour éviter de découvrir après l'installation que chaque nouveau profil nécessite une modification majeure de l'équipement.
Évaluez le coût total de production, pas seulement le prix de la machine
Le devis le plus bas ne crée pas toujours le coût de fabrication le plus bas.
Un investissement de ligne de production devrait envisager :
- Prix initial de l'équipement
- Outillage
- Installation
- Expédition
- Exigences de l'opérateur
- Consommation d'énergie
- Entretien
- Pièces de rechange
- Temps d'arrêt du changement
- Merde
- Vie d'outil
- Qualité du produit
- Débit
- Expansion future
Imaginez deux lignes.
La ligne A coûte moins cher mais nécessite deux opérateurs supplémentaires et 90 minutes de changement de produit.
La ligne B coûte plus cher mais nécessite moins d'opérateurs et change de produit en 20 minutes.
Lequel est moins cher ?
La réponse dépend de votre calendrier de production réel.
Un fabricant produisant un profil pendant plusieurs semaines peut gagner peu à un changement rapide.
Un fabricant sous contrat changeant de produits trois fois par quart de travail pourrait en tirer une valeur significative.
La comparaison économique correcte doit donc refléter le modèle de production.
Erreurs courantes lors de l’achat d’une ligne de production de supports photovoltaïques
Choisir par prix avant de définir le produit
Différents devis de machines peuvent représenter des configurations techniques complètement différentes.
Le profil fini et l'exigence de production doivent être définis en premier.
Demander uniquement une vitesse maximale
La vitesse nominale n'est pas la même que la sortie effective en usine.
Évaluer le cycle complet de fabrication.
Ignorer la capacité de poinçonnage
Une machine de formage rapide de rouleaux ne peut pas compenser un processus de poinçonnage qui ne peut pas suivre le rythme.
Changement sous-estimant
La flexibilité doit être mesurée en étapes et en temps de changement réels.
Ignorer la manutention en aval
Le déchargement et l'empilement manuels peuvent devenir un goulot d'étranglement lorsque l'équipement en amont est automatisé.
Fournir des informations matérielles incomplètes
La qualité du matériau et les propriétés mécaniques peuvent influencer le comportement de formage.
Concevoir la machine avant la mise en page de l'usine
L'accès à la machine, le chargement de la bobine et le déchargement du produit doivent être pris en compte avant que l'équipement ne soit finalisé.
Acheter de l'automatisation sans raison de production
L'automatisation devrait résoudre une exigence mesurable en matière de main-d'œuvre, de qualité, de débit ou de traçabilité.
Informations à préparer avant de demander un devis
Une demande de prix professionnelle doit contenir suffisamment d'informations pour que le fournisseur puisse concevoir la ligne autour du produit réel.
Préparez ce qui suit :
| Catégorie | Informations à fournir |
| Profil | Dessins 2D/3D |
| Matériel | Grade et standard |
| Épaisseur | Minimum et maximum |
| Bobine | Largeur, ID, OD et poids |
| Modèle de trou | Dessin et tolérance |
| Longueur du produit | Minimum et maximum |
| Sortir | Pièces/heure ou mètres/an |
| Mélange de produits | UGS et quantités de lots |
| Changement | Fréquence requise |
| Surface | Revêtement et finition |
| Automation | Niveau souhaité |
| Usine | Aménagement et surface disponible |
| Utilitaires | Tension, fréquence et air |
| Qualité | Tolérances critiques |
| Expansion | Produits futurs attendus |
Plus ces informations sont complètes, plus il devient facile de comparer les propositions d'équipement sur une base égale.
Comment comparer deux propositions de lignes de production
Lorsque deux fournisseurs soumettent des devis, ne comparez pas uniquement le prix final.
Utiliser un tableau de comparaison technique.
| Zone d'évaluation | Questions à poser |
| Formation | Combien de postes de formage et pourquoi ? |
| Outillage | Quel matériel et quel traitement sont utilisés ? |
| Perforation | Quel cycle et quelle méthode de positionnement sont utilisés ? |
| Coupe | La coupe interrompt-elle la production ? |
| Vitesse | Est-ce que c'est la vitesse de formation ou la sortie effective ? |
| Changement | Quelles étapes et quel temps sont nécessaires ? |
| Contrôle | Quels paramètres sont contrôlés par la recette ? |
| Manipulation | Le déchargement est-il automatique ou manuel ? |
| Précision | Quelles tolérances sont garanties ? |
| Installation | Quel support de mise en service est inclus ? |
| Pièces de rechange | Quelles pièces critiques sont recommandées ? |
| Expansion | Peut-on ajouter de futurs profils ? |
Cela convertit le processus d’achat d’une comparaison de prix en une comparaison technique.
Quand une ligne entièrement intégrée a-t-elle un sens ?
Une ligne fortement intégrée devient particulièrement attrayante lorsque : X est un groupement alkyle, un groupement alkyle, un groupement alkyle, un groupement alkyle, un groupement
- La demande de produits est stable
- Le volume de production est élevé
- Les processus sont répétitifs
- La réduction de la main-d'œuvre est importante
- Le transfert de matériel crée des goulets d'étranglement
- La traçabilité des produits est requise
- Les profils finis peuvent être automatiquement traités
Dans ces conditions, l'intégration du chargement, du formage, de la découpe et de l'empilage peut réduire le travail inutile entre machines séparées.
Jinbolida guide d'équipement de support photovoltaïque fournit une discussion supplémentaire sur le moment où un équipement intégré a du sens et le moment où des machines séparées peuvent offrir une plus grande flexibilité.
Quand les machines séparées sont-elles meilleures ?
Des machines séparées peuvent toujours être appropriées.
Ils peuvent avoir un sens lorsque:
- Le volume de production est modéré
- La variété des produits est très élevée
- Différents processus servent plusieurs familles de produits
- Le fabricant possède déjà des équipements utilisables
- Les investissements en capital doivent être progressifs
- La production par lots change fréquemment
Le principe clé est simple :
L'intégration devrait éliminer un véritable goulot d'étranglement dans la production, et non seulement donner à une chaîne de production une apparence plus avancée.
Un processus de sélection pratique
Un processus fiable de sélection de ligne de production de brackets photovoltaïques peut être résumé en neuf étapes :
- Recueillir tous les dessins finis de support.
- Regroupez des familles de profils similaires et différentes.
- Définir la spécification réelle du matériau.
- Cartographier toutes les opérations de poinçonnage, de formage et de découpe.
- Calculez la production annuelle et horaire requise.
- Déterminer le temps de changement acceptable.
- Définir le niveau d'automatisation approprié.
- Vérifiez la disposition de l'usine et le flux de matériaux.
- Comparer les fournisseurs en utilisant des critères techniques mesurables.
Suivre cette commande réduit considérablement le risque de sélection d'un équipement avant que le problème de fabrication n'ait été correctement défini.
Foire aux questions
Quelles machines sont nécessaires pour fabriquer des supports photovoltaïques ?
L'équipement exact dépend de la conception du support Un système de production peut comprendre un décoiler, une niveleuse, une mangeoire, une poinçonneuse, une machine de formage de rouleaux, une unité de coupe, un système de déchargement et un équipement d'empilage. Les composants du connecteur peuvent nécessiter un équipement de poinçonnage ou de formage supplémentaire.
Une machine de formage de rouleaux peut-elle produire différentes tailles de supports solaires
Oui, certaines machines peuvent produire plusieurs tailles grâce à un outillage réglable ou interchangeable Cependant, le nombre de profils possibles ne détermine pas à lui seul la flexibilité Les acheteurs devraient également évaluer la procédure et le temps de basculement réels.
Quelles informations sont nécessaires pour citer une chaîne de production de supports photovoltaïques ?
Les informations les plus importantes comprennent les dessins de profil, la qualité du matériau, l'épaisseur, les dimensions de la bobine, les modèles de trous, les longueurs de produit, la sortie requise, le mix de production et le niveau d'automatisation souhaité.
Le poinçonnage doit-il être intégré à la machine de formage de rouleaux
Cela peut l'être, mais l'intégration n'est pas toujours la meilleure solution La décision dépend des modèles de trous, du volume de production, du temps de cycle, de la variété du produit et du flux de travail en usine.
Qu'est-ce qui détermine la vitesse d'une chaîne de production de supports
La vitesse effective peut être limitée par l'alimentation, le poinçonnage, le profilage, la découpe, le remplacement de la bobine, le changement, le déchargement et l'empilement Le processus le plus lent de la séquence de production détermine souvent le rendement réel.
Une ligne de support PV entièrement automatique est-elle toujours meilleure ?
Non. Une automatisation élevée est particulièrement précieuse pour la production répétitive et à grand volume. Des lots plus petits et des modifications fréquentes des spécifications peuvent bénéficier davantage d’un équipement flexible.
Pourquoi la qualité du matériau est-elle importante pour le profilage ?
Différentes limite d'élasticité, résistance à la traction et formabilité peuvent modifier le comportement de retour élastique et de formage. Ces différences peuvent affecter la conception de l'outillage, la séquence de formage et les exigences de la machine.
Comment dois-je comparer deux citations de machines à brackets PV ?
Comparez la portée technique complète : stations de formage, outillage, poinçonnage, découpe, vitesse de production effective, changement, automatisation, précision, manutention en aval, service et expansion future, pas seulement le prix d'achat.
Conclusion
Le choix d'une ligne de production de supports photovoltaïques commence par le produit fini et non par la machine.
La géométrie du profil, les propriétés de l'acier, les modèles de trous, le volume de production, la fréquence de changement, les exigences d'automatisation et la disposition de l'usine influencent tous la configuration correcte Une ligne conçue pour un fabricant de canaux C à grand volume peut être complètement différente de l'équipement conçu pour un fabricant sous contrat produisant de nombreuses spécifications de supports solaires.
Le processus d'achat le plus utile consiste donc à définir d'abord les produits et les objectifs de production, à identifier les processus nécessaires à leur fabrication, puis à déterminer comment ces processus doivent être connectés.
Les fabricants qui planifient une nouvelle capacité de support photovoltaïque peuvent examiner celle de Jinbolida machines de formage de supports solaires photovoltaïques, équipement de poinçonnage de rack photovoltaïque et existant Guide de flux de travail d'usine de support PV pour des informations supplémentaires sur la planification de la chaîne de production.
Pour une proposition de ligne de production personnalisée, préparez votre dessin de profil, vos spécifications de matériau, votre motif de trous, la capacité requise et la disposition disponible de l'usine, puis contactez Jinbolida pour discuter d'une configuration basée sur vos exigences de fabrication réelles.
 French
 English
 Arabic
 Russian
 Spanish