
آلة تثقيب الأقواس الكهروضوئية لأنماط الفتحات متعددة الجوانب
جدول المحتويات
مقدمة
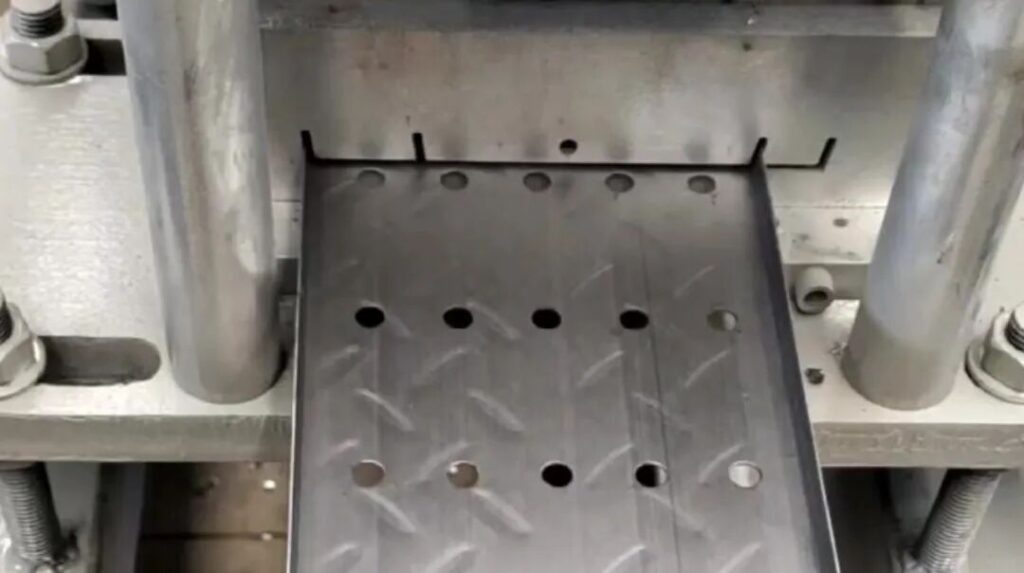
يصبح تكوين آلة تثقيب الأقواس الكهروضوئية أكثر صعوبة عندما يحتوي ملف الدعم النهائي على أكثر من صف واحد بسيط من الثقوب. يمكن أن تتطلب القنوات الكهروضوئية C والقنوات U وقضبان التثبيت والأعمدة والموصلات ثقوبًا مستديرة وفتحات ممدودة وفتحات تحديد موقع وميزات اتصال على الويب أو الحواف أو عدة وجوه من نفس الملف الشخصي.
في هذه التطبيقات، لا يكفي اختيار آلة التثقيب بالطن فقط. يحتاج المصنعون أيضًا إلى النظر في عدد أنواع الثقوب المختلفة المطلوبة، والأسطح التي يجب معالجتها، وعدد مرات تغير النمط، وما إذا كان من الممكن إكمال عدة عمليات في تدفق إنتاج منسق واحد.
تحدد وزارة الطاقة الأمريكية هياكل الأرفف والتتبع كمنتجات مصنعة على نطاق أوسع سلسلة قيمة التصنيع بالطاقة الشمسية. بالنسبة لمصنعي الدعم الكهروضوئي، تعد معالجة الثقوب المتسقة جزءًا مهمًا من إنتاج هذه المكونات الهيكلية بشكل متكرر.
أهم النقاط
- قد تتطلب الأقواس الكهروضوئية متعددة الجوانب عدة مواضع تثقيب مستقلة.
- تكون المزيد من محطات التثقيب مفيدة فقط عندما يتطلبها رسم المنتج فعليًا.
- تساعد التغذية المؤازرة على تنسيق تباعد الفتحات المتكرر وطول المنتج.
- يجب التحقق من دقة الثقب على الدعامة النهائية، وليس فقط في محطة التثقيب.
- يجب اختيار الجهاز الصحيح من رسم الملف الشخصي وتخطيط الثقب والمواد والمخرجات المستهدفة.
لماذا تكون أنماط الثقوب متعددة الجوانب أكثر صعوبة
قد تحتوي الدعامة الكهروضوئية البسيطة على ثقوب متكررة فقط على طول مركز الشبكة المسطحة. غالبًا ما يمكن معالجة هذا النوع من المنتجات بتكوين تثقيب مباشر نسبيًا.
تختلف الملامح المعقدة على شكل حرف C.
قد يتطلب أحد المنتجات عدة أنواع من الثقوب على الشبكة المركزية وفتحات إضافية على كلا السطحين الجانبيين. قد يجمع منتج آخر بين الثقوب المستديرة والفتحات الممدودة وميزات التثبيت الخاصة بالمشروع على طول ملف تعريف طويل.
الصعوبة لا تكمن ببساطة في العدد الإجمالي للثقوب. يتطلب كل اتجاه تثقيب وصولاً مناسبًا للأدوات ودعم الأجزاء وتحديد المواقع وإزالة الخردة.
هذا هو المكان متعدد المحطات معدات تثقيب الرفوف الشمسية الكهروضوئية يصبح ذا صلة.
بدلاً من تغيير قالب واحد بشكل متكرر لإجراء عمليات مختلفة، يمكن تعيين محطات منفصلة لأنواع مختلفة من الثقوب أو الأسطح الجانبية.
كم عدد محطات التثقيب التي يحتاجها القوس الكهروضوئي؟
لا توجد إجابة عالمية.
الآلة التي تحتوي على عدد أكبر من المحطات ليست أفضل تلقائيًا. يجب أن يتبع الرقم الصحيح رسم الثقب الفعلي.
| متطلبات المنتج | اتجاه المعدات المحتملة |
|---|---|
| نوع ثقب واحد متكرر | تكوين اللكم بسيط |
| عدة أنواع من الثقوب على وجه واحد | التثقيب متعدد الأدوات أو متعدد المحطات |
| فتحات الويب بالإضافة إلى الجوانب | ترتيب اللكم متعدد الجوانب |
| عدة أنواع من الثقوب على ثلاثة وجوه | تكوين المحطة العليا |
| تغيير الأنماط المخصصة بشكل متكرر | أدوات مرنة وتغذية قابلة للبرمجة |
| ملف تعريف ثابت كبير الحجم | تخطيط المحطة المخصصة |
على سبيل المثال، جينبوليدا آلة التثقيب ذات التسع محطات مصمم للفولاذ على شكل حرف C الذي يتطلب المعالجة من ثلاث جهات وأنواع متعددة من الثقوب.
يكون هذا النوع من الآلات منطقيًا عندما يحتوي المنتج حقًا على هذا المستوى من التعقيد. لا تحتاج الدعامة البسيطة التي تحتوي على فتحة واحدة أو فتحتين متكررتين فقط إلى نفس تكوين المحطة.
اللكم متعدد المحطات مقابل تغييرات القالب المتكررة
تتمثل إحدى ميزات التثقيب متعدد المحطات في إمكانية الاحتفاظ بعمليات مختلفة مخصصة لأدوات مخصصة.
فكر في ملف تعريف C الذي يتطلب ثلاثة أشكال مختلفة للثقوب.
باستخدام آلة بسيطة، قد يحتاج المصنع إلى تغيير القوالب أو معالجة المواد من خلال عدة خطوات إنتاج منفصلة. وهذا يزيد من الإعداد ومعالجة المواد.
ويمكن لنظام متعدد المحطات توزيع هذه العمليات عبر عدة وحدات وتنسيقها من خلال نظام التغذية والتحكم.
للحصول على إنتاج مستقر، يمكن أن يقلل ذلك من التغييرات المتكررة في الأدوات ويجعل إعادة إنتاج الأنماط المعقدة أسهل.
ومع ذلك، لا يزال يتعين على الشركات المصنعة مقارنة هذه الميزة بحجم الدفعة.
إذا تغير المنتج كل بضع قطع، فقد توفر الأدوات المخصصة للغاية قيمة أقل مما توفره في الإنتاج المتكرر الطويل.
لماذا تعتبر التغذية المؤازرة مهمة بالنسبة لموضع الثقب
تعتمد دقة التثقيب جزئيًا على مدى ثبات المادة في الوصول إلى كل موضع مبرمج.
لذلك تعد التغذية المؤازرة مهمة للأقواس الكهروضوئية التي تحتوي على أبعاد درجة الصوت المتكررة.
يقوم نظام التحكم بتحريك المادة حسب المسافة المبرمجة، ويتوقف أو ينسق مع دورة التثقيب، ثم يتقدم إلى الموضع التالي.
ومع ذلك، فإن دقة المؤازرة وحدها لا تضمن وجود شريحة نهائية مؤهلة.
تؤثر أيضًا محاذاة الأداة والتوجيه المادي وحالة القالب ودعم الملف الشخصي والعلاقة بين التثقيب وتشكيل اللفة اللاحقة على النتيجة النهائية.
الدليل التفصيلي للموقع آلات التثقيب الهيدروليكي للأقواس الكهروضوئية يغطي التغذية المؤازرة، وإزالة القالب، ودقة التثقيب والأدوات بعمق تقني أكبر.
بالنسبة لهذه المقالة، فإن الوجبات الجاهزة الرئيسية أبسط: يجب تقييم التغذية والأدوات وهندسة الملف الشخصي معًا.
هل يجب ثقب الثقوب متعددة الجوانب قبل أو بعد التشكيل؟
غالبًا ما يكون اللكم المسبق جذابًا لأن الشريط يظل مسطحًا.
يعد الوصول إلى الأداة أسهل، ويمكن ترتيب عدة ثقوب عبر الشريط قبل دخوله إلى قسم تشكيل اللفة.
بالنسبة للعديد من القنوات الكهروضوئية، يؤدي ذلك إلى خلق تدفق إنتاج فعال.
يظهر القيد عندما تكون الثقوب قريبة من خطوط الانحناء أو عندما يحتاج موضعها النهائي إلى الرجوع إلى المظهر الجانبي المشكل عن كثب.
يؤدي ما بعد التثقيب إلى إنشاء ثقوب بعد تشكيل القسم أو تشكيله بشكل كبير. يمكن أن يؤدي ذلك إلى تحسين العلاقة مع الهندسة النهائية في بعض التطبيقات، ولكن من الصعب دعم المظهر الجانبي ثلاثي الأبعاد والوصول إليه.
الموجود آلة تشكيل الأقواس الكهروضوئية: التثقيب المسبق مقابل التثقيب اللاحق يشرح الدليل هذا الاختيار بالتفصيل.
بالنسبة للملفات الشخصية متعددة الجوانب، من الممكن أيضًا أن تتطلب الميزات المختلفة استراتيجيات معالجة مختلفة.
غالبًا ما تحتاج ملفات تعريف القناة C إلى مزيد من التحليل

يمكن أن تحتوي المقاطع الكهروضوئية على شكل حرف C على شبكة مركزية وحواف جانبية وشفاه خلفية.
بمجرد أن يصبح المظهر الجانبي ثلاثي الأبعاد، تخلق هذه الأسطح اتجاهات تثقيب مختلفة.
وهذا هو أحد الأسباب التي تجعل مشاريع القناة C يجب تقييمها مع تخطيط الثقب الكامل بدلاً من المقطع العرضي فقط.
جينبوليدا آلة تشكيل لفائف الصلب على شكل قناة C لحامل الطاقة الشمسية الكهروضوئية يمثل الجانب التشكيلي لعملية الإنتاج هذه، في حين أن معدات التثقيب المخصصة يمكنها التعامل مع متطلبات الثقب الأكثر تعقيدًا.
بالنسبة للمصانع التي تنتج قناة C بكميات كبيرة، يجب حساب قدرة التشكيل والتثقيب معًا.
توفر آلة التشكيل السريع فائدة محدودة إذا أصبحت دورة التثقيب هي عنق الزجاجة الرئيسي.
يجب حساب سرعة التثقيب من المنتج
يعد تردد التثقيب الآلي مفيدًا، لكنه لا يساوي بشكل مباشر إخراج القوس النهائي.
يحتوي الملف الشخصي الذي يتطلب ثلاث عمليات تثقيب على دورة مختلفة عن الملف الشخصي الذي يتطلب اثنتي عشرة عملية.
يؤثر طول المنتج ومسافة التغذية وعدد الوجوه المثقوبة أيضًا على النتيجة.
يبدأ الحساب الأفضل بالرسم النهائي
- عد مجموعات الحفرة المطلوبة.
- تحديد عدد التي يمكن إنتاجها بضربة واحدة.
- حساب حركات التغذية بين المواقف.
- أضف وقت التثقيب وتحديد موضع المواد.
- تشمل القطع والتعامل مع المصب.
توفر الدورة الناتجة تقديرًا أفضل بكثير للناتج العملي.
للحصول على طريقة السعة الكاملة، الموقع حساب سعة خط إنتاج القوس الشمسي يشرح سبب ضرورة النظر في التثقيب والقطع وطول المنتج ووقت التوقف عن العمل معًا.
ما الذي يجب التحقق منه قبل طلب آلة تثقيب الأقواس الكهروضوئية؟
يجب أن يتلقى مورد الماكينة أكثر من صورة فوتوغرافية أو عبارة بسيطة تفيد بأن التثقيب ثلاثي الجوانب مطلوب.“
تتضمن معلومات طلب عرض الأسعار الأكثر فائدة ما يلي:
| معلومة | ما يجب تقديمه |
| رسم الملف الشخصي | انتهى المقطع العرضي |
| رسم الحفرة | أبعاد الثقب والفتحة |
| لكم الوجوه | الويب أو الأسطح الجانبية أو المتعددة |
| مادة | الصف والطلاء |
| سمك | الحد الأدنى والحد الأقصى |
| طول المنتج | أطوال الإنتاج النموذجية |
| الملعب حفرة | متطلبات التباعد المتكررة |
| حجم المنتج | قطع أو طن لكل وردية |
| متغيرات المنتج | أنماط الثقب المختلفة المخططة |
| متطلبات الدقة | الأبعاد النهائية الحرجة |
يتيح ذلك للمورد تحديد ما إذا كان التكوين المخصص لثلاث محطات أو ست محطات أو تسع محطات أو أي تكوين مخصص آخر أكثر ملاءمة.
تجنب اختيار الجهاز عن طريق العد للمحطة وحدها
“المزيد من محطات الانتشار تبدو جذابة في عرض الأسعار، لكن المحطات غير المستخدمة لا تعمل تلقائيًا على تحسين الإنتاج.
تعمل الأدوات الإضافية على زيادة تعقيد الماكينة وإعدادها وصيانتها والاستثمار.
الهدف الصحيح هو توفير قدرة تثقيب كافية لعائلة المنتجات الفعلية.
قد تستفيد الشركة المصنعة التي تنتج قناة C واحدة مستقرة ثلاثية الجوانب مع عدة أنواع من الفتحات بشكل كبير من أ آلة التثقيب ذات التسع محطات.
قد تحصل شركة مصنعة أخرى تنتج ملفات تعريف أبسط على كفاءة أفضل من تكوين المحطة السفلية.
ولذلك يجب أن يتبع اختيار الآلة مصفوفة الثقب بدلاً من تفضيل الآلة الأكبر.
خاتمة
يجب اختيار آلة تثقيب الأقواس الكهروضوئية لأنماط الفتحات متعددة الجوانب من المكون النهائي بدلاً من الحمولة أو عدد المحطات وحدها.
أهم العوامل هي نوع الثقب، وسطح التثقيب، وهندسة المظهر الجانبي، والمواد، ومسافة التغذية، وحجم الإنتاج والعلاقة بين التثقيب وتشكيل اللفة.
تكون الأنظمة متعددة المحطات مفيدة بشكل خاص عندما تحتوي الدعامة على عدة أنماط ثقوب مستقرة عبر وجوه مختلفة لأن الأدوات المنفصلة يمكن أن تقلل من تغييرات القالب المتكررة وتخلق عملية إنتاج أكثر تنسيقًا.
بالنسبة للملفات الشخصية الأبسط، قد يكون تكوين التثقيب الأصغر أكثر عملية.
ولذلك يجب على الشركات المصنعة تقديم رسومات مقطعية وثقوب كاملة قبل اختيار المعدات. جينبوليدا معدات تثقيب الرف الكهروضوئي يتضمن تكوينات مختلفة للمحطة يمكن مطابقتها للقناة C الفعلية أو القناة U أو الدعامة الكهروضوئية المخصصة التي يتم تصنيعها.
التعليمات
ما هي آلة التثقيب ذات الأقواس الكهروضوئية متعددة المحطات؟
تستخدم آلة التثقيب متعددة المحطات عدة وحدات تثقيب أو مواضع أدوات لمعالجة أنواع أو أسطح مختلفة من الثقوب. يكون مفيدًا عندما تحتوي الأقواس الكهروضوئية على أنماط متكررة معقدة قد تتطلب تغييرات متكررة في القالب أو عدة خطوات معالجة منفصلة.
كم عدد محطات التثقيب اللازمة للقوس الشمسي؟
يعتمد الرقم على رسم الثقب. قد يحتاج المظهر الجانبي البسيط ذو الوجه الواحد إلى تكوين أساسي فقط، في حين أن الفولاذ على شكل حرف C مع عدة أنواع من الثقوب على ثلاثة أسطح يمكن أن يبرر آلة ذات محطة أعلى. لا ينبغي للمشترين اختيار كمية المحطة قبل مراجعة المظهر الجانبي الكامل وتخطيط الفتحة.
هل يمكن لآلة التثقيب ذات الأقواس الكهروضوئية معالجة الثقوب من ثلاث جهات؟
نعم، يمكن تكوين المعدات للمعالجة متعددة الجوانب عندما يسمح المظهر الجانبي والأدوات بذلك. على سبيل المثال، تم تصميم تكوين Jinbolida المكون من تسع محطات للمعالجة ثلاثية الجوانب للفولاذ على شكل C مع عدة أنواع من الثقوب.
ماذا يجب أن أرسل قبل طلب عرض أسعار آلة التثقيب؟
توفير رسم الملف الشخصي النهائي، والتخطيط الكامل للفتحة والفتحة، ودرجة المواد، والسمك، وطول المنتج، وأسطح التثقيب، والمخرجات المطلوبة، وتنوعات المنتج المخطط لها ومتطلبات الأبعاد الحرجة. تسمح هذه التفاصيل للمورد بتحديد كمية المحطة والأدوات وتكوين التغذية.
 Arabic
 English
 Russian
 Spanish
 French