
Perforadora de soporte fotovoltaico para patrones de orificios multisideos
/ Punzonadora de soporte fotovoltaico para patrones de orificios multisideos
Tabla de contenido
Introducción
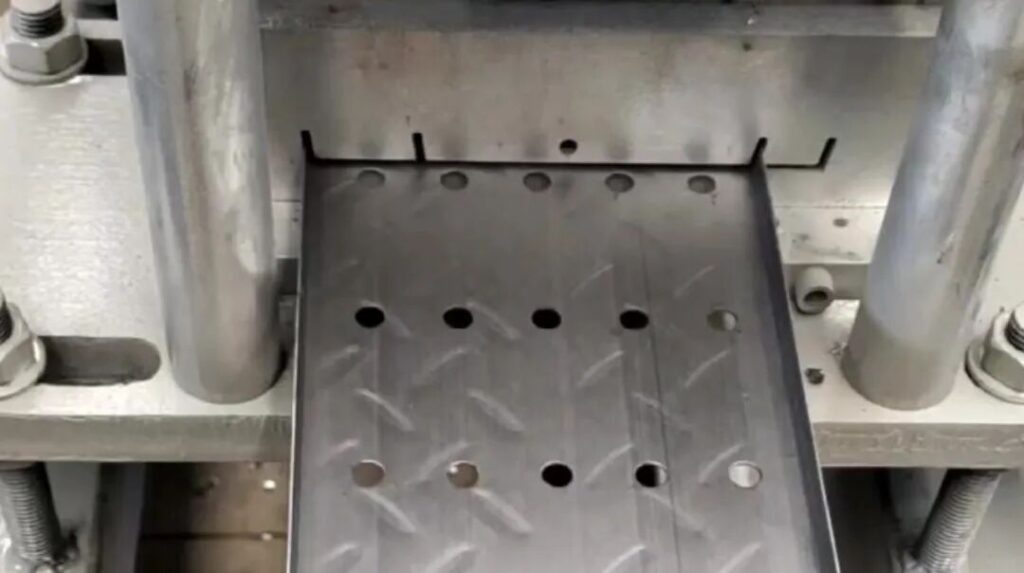
Una punzonadora de soporte fotovoltaica se vuelve más difícil de configurar cuando el perfil de soporte terminado contiene más de una simple fila de orificios. Los canales C fotovoltaicos, los canales U, los rieles de montaje, los postes y los conectores pueden requerir orificios redondos, ranuras alargadas, orificios de ubicación y funciones de conexión en la red, bridas o varias caras del mismo perfil.
En estas aplicaciones, seleccionar una punzonadora sólo por tonelaje no es suficiente. Los fabricantes también deben considerar cuántos tipos diferentes de orificios se requieren, qué superficies deben procesarse, con qué frecuencia cambia el patrón y si se pueden completar varias operaciones en un flujo de producción coordinado.
El Departamento de Energía de EE. UU. identifica estructuras de estanterías y seguimiento como productos manufacturados dentro del ámbito más amplio cadena de valor de la fabricación solar. Para los fabricantes de soporte fotovoltaico, el procesamiento constante de orificios es una parte importante de la producción repetida de estos componentes estructurales.
Conclusiones clave
- Los soportes fotovoltaicos de varios lados pueden requerir varias posiciones de punzonado independientes.
- Más estaciones de punzonado son útiles sólo cuando el dibujo del producto realmente las requiere.
- La servoalimentación ayuda a coordinar el espaciado repetido de los orificios y la longitud del producto.
- La precisión del orificio debe comprobarse en el soporte terminado, no sólo en la estación de punzonado.
- La máquina correcta debe seleccionarse entre el dibujo del perfil, la disposición de los orificios, el material y la salida objetivo.
Por qué los patrones de orificios multisideos son más difíciles
Un soporte fotovoltaico simple puede contener sólo orificios repetidos a lo largo del centro de una red plana. Ese tipo de producto a menudo se puede procesar con una configuración de punzonado relativamente sencilla.
Los perfiles complejos en forma de C son diferentes.
Un producto puede requerir varios tipos de orificios en la red central y orificios adicionales en ambas superficies laterales. Otro puede combinar orificios redondos, ranuras alargadas y características de montaje específicas del proyecto a lo largo de un perfil largo.
La dificultad no es simplemente el número total de agujeros. Cada dirección de punzonado requiere un acceso adecuado a las herramientas, soporte de piezas, posicionamiento y eliminación de desechos.
Aquí es donde hay múltiples estaciones Equipos de perforación de bastidores solares fotovoltaicos se vuelve relevante.
En lugar de cambiar repetidamente una matriz para realizar diferentes operaciones, se pueden asignar estaciones separadas a diferentes tipos de orificios o superficies de perfil.
¿cuántas estaciones perforadoras necesita un soporte fotovoltaico?
No existe una respuesta universal.
Una máquina con más estaciones no mejora automáticamente. El número correcto debe seguir el dibujo del agujero real.
| Requisito del producto | Posible dirección del equipo |
|---|---|
| Un tipo de agujero repetido | Configuración de punzonado sencilla |
| Varios tipos de orificios en una cara | Punzonado multiherramienta o multiestación |
| Web más agujeros laterales | Disposición de punzonado multilado |
| Varios tipos de agujeros en tres caras | Configuración de estación superior |
| Cambiando frecuentemente de patrones personalizados | Herramientas flexibles y alimentación programable |
| Perfil estable de gran volumen | Diseño de estación dedicado |
Por ejemplo, el de Jinbolida Punzonadora de nueve estaciones está diseñado para acero en forma de C que requiere procesamiento en tres lados y varios tipos de orificios.
Este tipo de máquina tiene sentido cuando el producto contiene realmente ese nivel de complejidad. Un soporte simple con sólo uno o dos orificios repetidos no necesita la misma configuración de estación.
Perforación multiestación versus cambios repetidos de troqueles
Una ventaja del punzonado multiestación es que se pueden asignar diferentes operaciones a herramientas dedicadas.
Considere un perfil en C que requiere tres formas de orificios diferentes.
Con una máquina simple, es posible que la fábrica necesite cambiar matrices o procesar el material mediante varios pasos de producción separados. Esto aumenta la configuración y el manejo de materiales.
Un sistema multiestación puede distribuir estas operaciones entre varias unidades y coordinarlas a través del sistema de alimentación y control.
Para una producción estable, esto puede reducir los cambios repetidos en las herramientas y hacer que los patrones complejos sean más fáciles de reproducir.
Sin embargo, los fabricantes aún deberían comparar esta ventaja con el tamaño del lote.
Si el producto cambia cada pocas piezas, las herramientas altamente dedicadas pueden proporcionar menos valor que en una producción larga y repetitiva.
Por qué la servoalimentación es importante para la posición de los agujeros
La precisión del punzonado depende en parte de la consistencia con la que el material alcanza cada posición programada.
Por lo tanto, la servoalimentación es importante para brackets fotovoltaicos que contienen dimensiones de tono repetidas.
El sistema de control mueve el material según la distancia programada, se detiene o coordina con el ciclo de punzonado, para luego avanzar a la siguiente posición.
Sin embargo, la precisión del servo por sí sola no garantiza un soporte terminado calificado.
La alineación de la herramienta, la guía del material, el estado de la matriz, el soporte del perfil y la relación entre el punzonado y el posterior perfilado también influyen en el resultado final.
La guía detallada del sitio para punzonadoras hidráulicas para soportes fotovoltaicos cubre la servoalimentación, la limpieza del troquel, la precisión del punzonado y las herramientas con mayor profundidad técnica.
Para este artículo, la conclusión principal es más sencilla: la alimentación, las herramientas y la geometría del perfil deben evaluarse juntas.
¿deberían perforarse los orificios multicapa antes o después de formarse?
El preperforado suele ser atractivo porque la tira permanece plana.
El acceso a la herramienta es más fácil y se pueden disponer varios orificios a lo largo de la tira antes de que entre en la sección de perfilado.
Para muchos canales fotovoltaicos, esto crea un flujo de producción eficiente.
La limitación aparece cuando los orificios están cerca de las líneas de curvatura o cuando su posición final necesita hacer referencia muy cercana al perfil formado.
El post-perforación crea agujeros después de que la sección se ha formado o sustancialmente formado. Esto puede mejorar la relación con la geometría terminada en algunas aplicaciones, pero el perfil tridimensional es más difícil de soportar y acceder.
El existente Máquina perfiladora de soportes fotovoltaicos: preperforación versus posperforación la guía explica esta elección en detalle.
Para perfiles de múltiples lados, también es posible que diferentes características requieran diferentes estrategias de procesamiento.
Los perfiles de canal C a menudo necesitan más análisis de perforación

Los perfiles fotovoltaicos en forma de C pueden contener una red central, bridas laterales y labios de retorno.
Una vez que el perfil se vuelve tridimensional, esas superficies crean diferentes direcciones de perforación.
Esta es una de las razones por las que los proyectos de canal C deben evaluarse junto con el diseño completo del orificio y no solo con la sección transversal.
Jinbolida Máquina formadora de rollos de acero con canal C para soportes solares fotovoltaicos representa el lado de formación de este proceso de producción, mientras que los equipos de punzonado dedicados pueden manejar requisitos de orificios más complejos.
Para las fábricas que producen canales C en gran volumen, la capacidad de conformado y punzonado deben calcularse juntos.
Una máquina perfiladora rápida proporciona un beneficio limitado si el ciclo de punzonado se convierte en el principal cuello de botella.
La velocidad de perforación debe calcularse a partir del producto
La frecuencia de punzonado automático es útil, pero no es directamente igual a la salida del soporte terminado.
Un perfil que requiere tres operaciones de punzonado tiene un ciclo diferente al de un perfil que requiere doce.
La longitud del producto, la distancia de alimentación y el número de caras perforadas también influyen en el resultado.
Un mejor cálculo comienza con el dibujo terminado:
- Cuente los grupos de agujeros requeridos.
- Determine cuántos se pueden producir de un solo golpe.
- Calcule los movimientos de alimentación entre posiciones.
- Agregue tiempo de punzonado y posicionamiento del material.
- Incluir corte y manipulación posterior.
El ciclo resultante proporciona una estimación mucho mejor del resultado práctico.
Para un método de capacidad completo, el del sitio cálculo de la capacidad de la línea de producción de soportes solares explica por qué el punzonado, el corte, la duración del producto y el tiempo de inactividad deben considerarse juntos.
¿qué se debe comprobar antes de pedir una perforadora de soportes fotovoltaicos?
El proveedor de la máquina debería recibir más que una fotografía o una simple declaración de que “se requiere un punzonado de tres lados”
La información de RFQ más útil incluye:
| Información | Qué proporcionar |
| Dibujo de perfil | Sección transversal terminada |
| Dibujo de agujeros | Dimensiones de agujeros y ranuras |
| Rostros golpeando | Web, laterales o múltiples superficies |
| Material | Grado y recubrimiento |
| Espesor | Mínimo y máximo |
| Longitud del producto | Duraciones típicas de producción |
| Paso de hoyo | Requisitos de espaciado repetido |
| Volumen del producto | Piezas o toneladas por turno |
| Variantes de producto | Diferentes patrones de agujeros planificados |
| Requisito de precisión | Dimensiones críticas del acabado |
Esto permite al proveedor determinar si es más apropiada una configuración personalizada de tres, seis, nueve estaciones u otra.
Evite seleccionar la máquina solo por número de estaciones
“Más estaciones” suena atractivo entre comillas, pero las estaciones no utilizadas no mejoran automáticamente la producción.
Las herramientas adicionales aumentan la complejidad, la configuración, el mantenimiento y la inversión de la máquina.
El objetivo correcto es proporcionar suficiente capacidad de punzonado para la familia de productos real.
Un fabricante que produzca un canal C estable de tres lados con varios tipos de orificios puede beneficiarse enormemente de a Punzonadora de nueve estaciones.
Otro fabricante que produzca perfiles más simples puede obtener una mayor eficiencia con una configuración de estación más baja.
Por lo tanto, la selección de la máquina debe seguir la matriz de orificios en lugar de preferir la máquina más grande.
Conclusión
Una punzonadora de soporte fotovoltaico para patrones de orificios de múltiples lados debe seleccionarse entre el componente terminado en lugar de solo el tonelaje o el número de estaciones.
Los factores más importantes son el tipo de orificio, la superficie de punzonado, la geometría del perfil, el material, la distancia de alimentación, el volumen de producción y la relación entre punzonado y perfilado.
Los sistemas de estaciones múltiples son particularmente útiles cuando un soporte contiene varios patrones de orificios estables en diferentes caras porque las herramientas separadas pueden reducir los cambios repetidos en las matrices y crear un proceso de producción más coordinado.
Para perfiles más simples, una configuración de perforación más pequeña puede resultar más práctica.
Por lo tanto, los fabricantes deben proporcionar dibujos completos de la sección transversal y de los orificios antes de seleccionar el equipo. Jinbolida's equipos de punzonado en rack fotovoltaico incluye diferentes configuraciones de estación que se pueden adaptar al canal C, al canal U o al soporte fotovoltaico personalizado que se esté fabricando.
Preguntas frecuentes
¿qué es una punzonadora de soportes fotovoltaica de múltiples estaciones?
Una punzonadora de estaciones múltiples utiliza varias unidades de punzonado o posiciones de herramientas para procesar diferentes tipos de orificios o superficies. Es útil cuando los soportes fotovoltaicos contienen patrones repetidos complejos que de otro modo requerirían cambios frecuentes en la matriz o varios pasos de procesamiento separados.
¿cuántas estaciones de perforación se necesitan para un soporte solar?
El número depende del dibujo del agujero. Un perfil simple de una cara puede necesitar sólo una configuración básica, mientras que el acero en forma de C con varios tipos de orificios en tres superficies puede justificar una máquina de estación superior. Los compradores no deben elegir la cantidad de estación antes de revisar el perfil completo y el diseño del orificio.
¿puede una máquina perforadora de soportes fotovoltaicos procesar agujeros en tres lados?
Sí, el equipo se puede configurar para procesamiento multilateral cuando el perfil y las herramientas lo permitan. La configuración de nueve estaciones de Jinbolida, por ejemplo, está diseñada para el procesamiento trilateral de acero en forma de C con varios tipos de orificios.
¿qué debo enviar antes de solicitar un presupuesto para punzonadora?
Proporcione el dibujo del perfil terminado, el diseño completo de orificios y ranuras, la calidad del material, el espesor, la longitud del producto, las superficies de perforación, la salida requerida, las variaciones planificadas del producto y los requisitos dimensionales críticos. Estos detalles permiten al proveedor determinar la cantidad de la estación, las herramientas y la configuración de alimentación.
 Spanish
 English
 Arabic
 Russian
 French