
Пробивочная машина для фотоэлектрических кронштейнов для шаблонов с несколькими боковыми отверстиями
/Пробивочная машина для фотоэлектрических кронштейнов для шаблонов с несколькими боковыми отверстиями
Оглавление
Введение
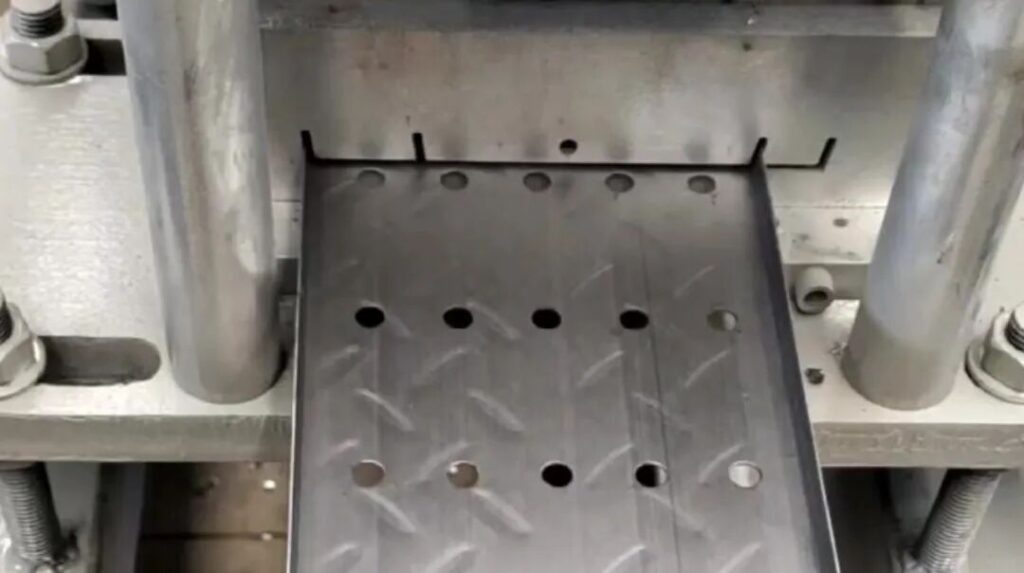
Пробивочную машину для фотоэлектрических кронштейнов становится сложнее настроить, если готовый опорный профиль содержит более одного простого ряда отверстий. Фотоэлектрические С-каналы, U-каналы, монтажные рельсы, стойки и разъемы могут потребовать круглых отверстий, удлиненных прорезей, установочных отверстий и элементов соединения на полотне, фланцах или нескольких гранях одного профиля.
В этих приложениях выбор пробивной машины только по тоннажу недостаточно Производителям также необходимо учитывать, сколько различных типов отверстий требуется, какие поверхности должны быть обработаны, как часто изменяется рисунок и можно ли выполнить несколько операций в одном согласованном потоке производства.
Министерство энергетики США определяет стеллажи и конструкции слежения как производимую продукцию в более широком смысле цепочка создания стоимости солнечной промышленности. Для производителей фотоэлектрических опор последовательная обработка отверстий является важной частью многократного производства этих конструктивных компонентов.
Ключевые выводы
- Многосторонние фотоэлектрические кронштейны могут потребовать нескольких независимых положений пробивки.
- Больше штамповочных станций полезно только тогда, когда чертеж изделия действительно требует их.
- Сервоподача помогает координировать повторяющееся расстояние между отверстиями и длину продукта.
- Точность отверстий следует проверять на готовом кронштейне, а не только на штамповочной станции.
- Правильную машину следует выбирать из чертежа профиля, расположения отверстий, материала и целевого выхода.
Почему модели с несколькими боковыми отверстиями более сложны
Простой фотоэлектрический кронштейн может содержать только повторяющиеся отверстия вдоль центра плоского полотна. Этот тип продукта часто можно обрабатывать с относительно простой конфигурацией штамповки.
Сложные С-образные профили различны.
Для одного изделия может потребоваться несколько типов отверстий на центральном полотне и дополнительные отверстия на обеих боковых поверхностях. другой может сочетать в себе круглые отверстия, удлиненные прорези и элементы крепления для конкретного проекта вдоль длинного профиля.
Трудность заключается не просто в общем количестве отверстий Каждое направление пробивки требует подходящего доступа к инструментам, поддержки деталей, позиционирования и удаления лома.
Вот тут-то и многостанционный оборудование для перфорации стоек солнечных фотоэлектрических панелей становится актуальным.
Вместо многократной смены одного кристалла для выполнения различных операций отдельные станции могут быть назначены различным типам отверстий или поверхностям профиля.
Сколько перфорационных станций нужно фотоэлектрическому кронштейну?
Универсального ответа нет.
Машина с большим количеством станций не является автоматически лучше Правильный номер должен следовать фактический чертеж отверстия.
| Требование к продукту | Возможное направление оборудования |
|---|---|
| Один повторяющийся тип отверстия | Простая конфигурация штамповки |
| Несколько типов отверстий на одной стороне | Многоинструментальная или многостанционная штамповка |
| Паутина плюс боковые отверстия | Многостороннее перфорирующее устройство |
| Несколько типов отверстий на трех гранях | Конфигурация высшей станции |
| Часто меняющиеся пользовательские шаблоны | Гибкая оснастка и программируемая подача |
| Стабильный профиль большого объема | Выделенная планировка станции |
Например, Джинболиды Пробивочная машина девяти станций предназначен для С-образной стали, требующей обработки с трех сторон и нескольких типов отверстий.
Этот тип машины имеет смысл, когда продукт действительно содержит этот уровень сложности. простой кронштейн только с одним или двумя повторяющимися отверстиями не нуждается в одной и той же конфигурации станции.
Многостанционная штамповка против повторных изменений штампов
Одним из преимуществ многостанционной штамповки является то, что выделенным инструментам могут оставаться назначены разные операции.
Рассмотрим С-образный профиль, требующий трех различных форм отверстий.
С простой машиной фабрике может потребоваться изменить штампы или обработать материал через несколько отдельных производственных этапов Это увеличивает настройку и обработку материала.
Многостанционная система может распределять эти операции по нескольким блокам и координировать их через систему подачи и управления.
Для стабильного производства это может уменьшить повторяющиеся изменения оснастки и облегчить воспроизведение сложных узоров.
Однако производителям все равно следует сравнивать это преимущество с размером партии.
Если продукт меняется каждые несколько частей, высокоспециализированная оснастка может принести меньшую ценность, чем при длительном повторяющемся производстве.
Почему подача сервоприводов имеет значение для положения отверстий
Точность пробивки частично зависит от того, насколько последовательно материал достигает каждого запрограммированного положения.
Поэтому подача сервопривода важна для фотоэлектрических кронштейнов, имеющих повторяющиеся размеры шага.
Система управления перемещает материал согласно запрограммированному расстоянию, останавливается или координируется с циклом пробивки, а затем продвигается в следующее положение.
Однако точность сервопривода сама по себе не гарантирует квалифицированную готовую скобку.
Выравнивание инструмента, направление материала, состояние матрицы, поддержка профиля и взаимосвязь между штамповкой и последующей формовкой валков также влияют на конечный результат.
Подробное руководство сайта по гидравлические пробивные машины для фотоэлектрических кронштейнов покрывает сервоподачу, зазор штампа, точность пробивки и оснастку на большей технической глубине.
Для этой статьи основной вывод проще: подача, оснастка и геометрия профиля должны оцениваться вместе.
Следует ли пробивать многосторонние отверстия до или после формования?
Предварительная штамповка часто привлекательна, поскольку полоса остается плоской.
Доступ к инструменту облегчается, и перед тем, как он попадет в секцию профилирования, можно расположить несколько отверстий поперек полосы.
Для многих фотоэлектрических каналов это создает эффективный производственный поток.
Ограничение возникает, когда отверстия расположены близко к линиям изгиба или когда их готовое положение должно очень точно соответствовать сформированному профилю.
После перфорации создаются отверстия после того, как секция была сформирована или по существу сформирована. Это может улучшить взаимосвязь с готовой геометрией в некоторых приложениях, но трехмерный профиль труднее поддерживать и получать доступ.
Существующий Фотоэлектрическая машина для формирования рулонов кронштейнов: предварительная штамповка и последующая штамповка гид подробно объясняет этот выбор.
Для многосторонних профилей также возможно, что разные функции требуют разных стратегий обработки.
Профили C-каналов часто требуют большего анализа перфорации

С-образные фотоэлектрические профили могут содержать центральное полотно, боковые фланцы и возвратные кромки.
Как только профиль становится трехмерным, эти поверхности создают разные направления пробивки.
Это одна из причин, по которой проекты C-каналов следует оценивать вместе с полной компоновкой отверстий, а не только с поперечным сечением.
Джинболида Профилегибочная машина для производства С-образных стальных профилей для солнечных фотоэлектрических кронштейнов представляет собой сторону формования этого производственного процесса, в то время как специальное пробивное оборудование может удовлетворить более сложные требования к отверстиям.
Для заводов, производящих С-канал в больших объемах, формовочную и пробивную мощность следует рассчитывать вместе.
Быстрая профилегибочная машина дает ограниченную выгоду, если цикл штамповки становится основным узким местом.
Скорость штамповки следует рассчитывать на основе продукта
Частота штамповки машины полезна, но она не равна непосредственно выходной мощности готового кронштейна.
Профиль, требующий трех операций штамповки, имеет цикл, отличный от профиля, требующего двенадцати.
Длина продукта, расстояние подачи и количество пробитых граней также влияют на результат.
Лучший расчет начинается с готового чертежа:
- Подсчитайте необходимые группы отверстий.
- Определите, сколько можно произвести за один ход.
- Рассчитайте движения подачи между позициями.
- Добавьте время штамповки и позиционирования материала.
- Включите резку и обработку вниз по потоку.
Полученный цикл обеспечивает гораздо лучшую оценку практического результата.
Для метода полной мощности сайт расчет мощности производственной линии солнечных кронштейнов объясняет, почему штамповку, резку, длину изделия и время простоя следует рассматривать вместе.
Что следует проверить перед заказом перфоратора фотоэлектрических кронштейнов?
Поставщик машин должен получить больше, чем фотография или простое утверждение, что “трехсторонняя штамповка required.”
Наиболее полезная информация о RFQ включает в себя
| Информация | Что предоставить |
| Рисунок профиля | Готовое поперечное сечение |
| Рисунок дырок | Размеры отверстия и прорези |
| Пробивая лица | Паутина, боковые или несколько поверхностей |
| Материал | Сорт и покрытие |
| Толщина | Минимальный и максимальный |
| Длина продукта | Типичная продолжительность производства |
| Шаг отверстия | Требования к повторному интервалу |
| Объем продукта | Штук или тонн за смену |
| Варианты продукта | Различные запланированные схемы отверстий |
| Требование точности | Критические готовые размеры |
Это позволяет поставщику определить, является ли более подходящей конфигурация с тремя станциями, шестью станциями, девятью станциями или другая индивидуальная конфигурация.
Избегайте выбора машины по количеству станций отдельно
“Больше станций” звучит привлекательно в кавычках, но неиспользуемые станции не улучшают производство автоматически.
Дополнительная оснастка увеличивает сложность машины, ее настройку, обслуживание и инвестиции.
Правильная цель - обеспечить достаточную пробивную способность для реального семейства продуктов.
Производитель, производящий один стабильный трехсторонний С-канал с несколькими типами отверстий, может получить большую выгоду от a Пробивочная машина девяти станций.
Другой производитель, производящий более простые профили, может получить лучшую эффективность за счет конфигурации нижней станции.
Поэтому выбор машины должен следовать матрице отверстий, а не предпочтению самой большой машины.
Заключение
Пробивочную машину с фотоэлектрическими кронштейнами для многосторонних отверстий следует выбирать из готового компонента, а не только из тоннажа или количества станций.
Наиболее важными факторами являются тип отверстий, пробивная поверхность, геометрия профиля, материал, расстояние подачи, объем производства и взаимосвязь между штамповкой и профилированием.
Многостанционные системы особенно полезны, когда кронштейн содержит несколько устойчивых рисунков отверстий на разных сторонах, поскольку отдельные инструменты могут уменьшить повторяющиеся изменения штампа и создать более скоординированный производственный процесс.
Для более простых профилей более практичной может быть меньшая конфигурация штамповки.
Поэтому производители должны предоставить полные чертежи поперечного сечения и отверстий, прежде чем будет выбрано оборудование. Джинболида фотоэлектрическое оборудование для штамповки стоек включает в себя различные конфигурации станций, которые можно согласовать с фактическим изготавливаемым C-каналом, U-каналом или индивидуальным фотоэлектрическим кронштейном.
Часто задаваемые вопросы
Что такое многостанционная машина для пробивки кронштейнов фотоэлектрических систем?
Многостанционная штамповочная машина использует несколько штамповочных узлов или позиций оснастки для обработки различных типов отверстий или поверхностей. Это полезно, когда фотоэлектрические кронштейны содержат сложные повторяющиеся узоры, которые в противном случае потребовали бы частой смены штампов или нескольких отдельных этапов обработки.
Сколько перфорационных станций необходимо для солнечного кронштейна?
Число зависит от чертежа отверстия Простой профиль с одной стороной может нуждаться только в базовой конфигурации, в то время как С-образная сталь с несколькими типами отверстий на трех поверхностях может оправдать машину с более высокой станцией Покупатели не должны выбирать количество станции до того, как будет рассмотрен полный профиль и расположение отверстий.
Может ли машина для штамповки фотоэлектрических кронштейнов обрабатывать отверстия с трех сторон?
Да, оборудование можно настроить для многосторонней обработки, когда это позволяют профиль и оснастка. девятистанционная конфигурация Джинболиды, например, предназначена для трехсторонней обработки стали С-образной формы с несколькими типами отверстий.
Что мне следует отправить, прежде чем запрашивать предложение на штамповочную машину?
Обеспечить готовый чертеж профиля, полную компоновку отверстий и пазов, сорт материала, толщину, длину изделия, пробивные поверхности, требуемый выход, планируемые вариации продукта и критические требования к размерам. эти детали позволяют поставщику определить количество станции, оснастку и конфигурацию подачи.
 Russian
 English
 Arabic
 Spanish
 French