
poinçonneuse à support photovoltaïque pour modèles de trous multi-côtés
/Machine de poinçonnage de support PV pour modèles de trous multifaces
Table des matières
Introduction
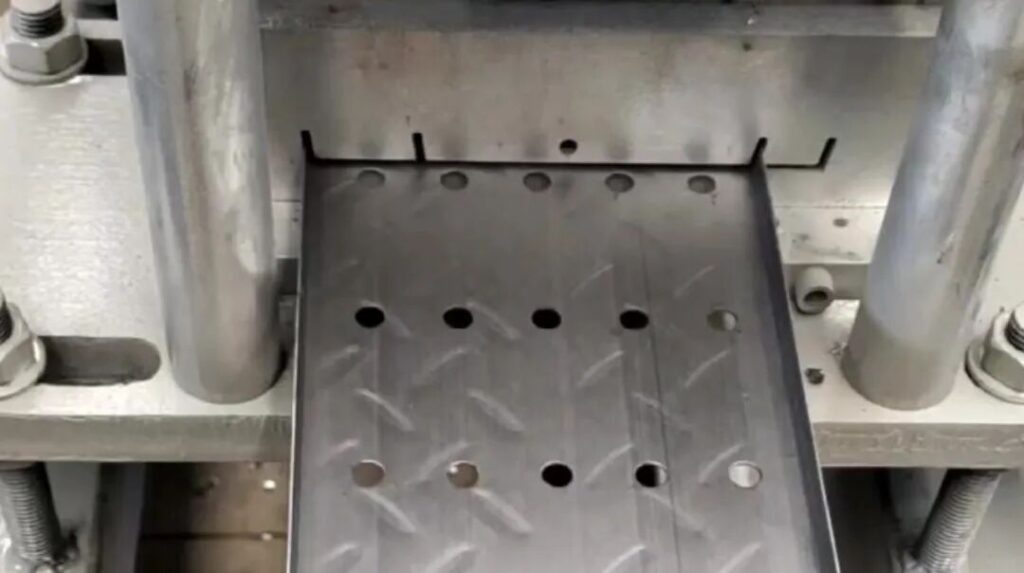
Une poinçonneuse à support PV devient plus difficile à configurer lorsque le profilé support fini contient plus d'une simple rangée de trous Les canaux C photovoltaïques, les canaux en U, les rails de montage, les poteaux et les connecteurs peuvent nécessiter des trous ronds, des fentes allongées, des trous de positionnement et des éléments de connexion sur l'âme, les brides ou plusieurs faces du même profil.
Dans ces applications, sélectionner une poinçonneuse uniquement en fonction du tonnage ne suffit pas. Les fabricants doivent également déterminer combien de types de trous différents sont nécessaires, quelles surfaces doivent être traitées, à quelle fréquence le modèle change et si plusieurs opérations peuvent être réalisées en un seul flux de production coordonné.
Le ministère américain de l'Énergie identifie les structures de rayonnage et de suivi comme des produits manufacturés au sein du secteur plus large chaîne de valeur de la fabrication solaire. Pour les fabricants de supports photovoltaïques, le traitement cohérent des trous constitue un élément important de la production répétée de ces composants structurels.
Points clés à retenir
- Les supports photovoltaïques multifaces peuvent nécessiter plusieurs positions de poinçonnage indépendantes.
- Davantage de postes de poinçonnage ne sont utiles que lorsque le dessin du produit les nécessite réellement.
- L'alimentation servo aide à coordonner l'espacement répété des trous et la longueur du produit.
- La précision du trou doit être vérifiée sur le support fini, et pas seulement au poste de poinçonnage.
- La machine correcte doit être sélectionnée parmi le dessin du profil, la disposition des trous, le matériau et la sortie cible.
Pourquoi les modèles de trous multi-côtés sont plus difficiles
Un simple support photovoltaïque peut contenir uniquement des trous répétés au centre d'une bande plate. Ce type de produit peut souvent être traité avec une configuration de poinçonnage relativement simple.
Les profils complexes en forme de C sont différents.
Un produit peut nécessiter plusieurs types de trous sur la bande centrale et des trous supplémentaires sur les deux surfaces latérales. Un autre peut combiner des trous ronds, des fentes allongées et des caractéristiques de montage spécifiques au projet le long d'un profil long.
La difficulté n'est pas simplement le nombre total de trous Chaque direction de poinçonnage nécessite un accès à l'outillage, un support de pièce, un positionnement et un retrait des ferrailles adaptés.
C'est là que se trouve la multi-station équipement de poinçonnage de supports photovoltaïques solaires devient pertinent.
Au lieu de changer une puce de manière répétée pour effectuer différentes opérations, des stations distinctes peuvent être attribuées à différents types de trous ou surfaces de profil.
De combien de stations de poinçonnage un support photovoltaïque a-t-il besoin ?
Il n'y a pas de réponse universelle.
Une machine avec plus de stations n'est pas automatiquement meilleure Le bon numéro devrait suivre le dessin réel des trous.
| Exigence Produit | Direction possible de l'équipement |
|---|---|
| Un type de trou répété | Configuration simple du poinçonnage |
| Plusieurs types de trous sur une seule face | Poinçonnage multi-outils ou multi-stations |
| Toile plus trous latéraux | Disposition de poinçonnage multi-côtés |
| Plusieurs types de trous sur trois faces | Configuration de la station supérieure |
| Changement fréquent des motifs personnalisés | Outillage flexible et alimentation programmable |
| Profil stable à grand volume | Aménagement dédié de la gare |
Par exemple, celui de Jinbolida Poinçonneuse à neuf stations est conçu pour l'acier en forme de C nécessitant un traitement sur trois côtés et plusieurs types de trous.
Ce type de machine a du sens lorsque le produit contient véritablement ce niveau de complexité Un simple support avec seulement un ou deux trous répétés n'a pas besoin de la même configuration de station.
Poinçonnage multi-stations vs changements de matrices répétés
Un avantage du poinçonnage multi-stations est que différentes opérations peuvent rester affectées à un outillage dédié.
Considérons un profil en C nécessitant trois formes de trous différentes.
Avec une machine simple, l'usine peut avoir besoin de changer de matrices ou de traiter le matériau par plusieurs étapes de production distinctes Cela augmente la configuration et la manipulation du matériau.
Un système multi-stations peut répartir ces opérations sur plusieurs unités et les coordonner via le système d'alimentation et de contrôle.
Pour une production stable, cela peut réduire les changements répétés d’outillage et rendre les modèles complexes plus faciles à reproduire.
Cependant, les fabricants devraient toujours comparer cet avantage à la taille des lots.
Si le produit change toutes les quelques pièces, un outillage hautement dédié peut apporter moins de valeur qu'en production longue et répétitive.
Pourquoi l'alimentation servo est importante pour la position du trou
La précision du poinçonnage dépend en partie de la cohérence avec laquelle le matériau atteint chaque position programmée.
L'alimentation servo est donc importante pour les supports PV contenant des dimensions de pas répétées.
Le système de commande déplace le matériau en fonction de la distance programmée, s'arrête ou se coordonne avec le cycle de poinçonnage, puis passe à la position suivante.
Cependant, la précision du servo à elle seule ne garantit pas un support fini qualifié.
L'alignement des outils, le guidage des matériaux, l'état de la matrice, le support du profilé et la relation entre le poinçonnage et le profilage ultérieur influencent également le résultat final.
Le guide détaillé du site pour poinçonneuses hydrauliques pour supports PV couvre l'alimentation servo, le jeu de matrice, la précision du poinçonnage et l'outillage avec une plus grande profondeur technique.
Pour cet article, le principal point à retenir est plus simple : l'alimentation, l'outillage et la géométrie du profil doivent être évalués ensemble.
Les trous multifaces doivent-ils être percés avant ou après la formation ?
Le pré-poinçonnage est souvent attractif car la bande reste plane.
L'accès à l'outil est plus facile et plusieurs trous peuvent être disposés sur la bande avant qu'elle n'entre dans la section de profilage.
Pour de nombreux canaux photovoltaïques, cela crée un flux de production efficace.
La limitation apparaît lorsque les trous sont proches des lignes de pliage ou lorsque leur position finie doit référencer de très près le profil formé.
Le post-poinçonnage crée des trous après que la section a été formée ou substantiellement formée Cela peut améliorer la relation avec la géométrie finie dans certaines applications, mais le profil tridimensionnel est plus difficile à supporter et à accéder.
L'existant Machine de formage de rouleaux de support photovoltaïque : pré-poinçonnage ou post-poinçonnage guide explique ce choix en détail.
Pour les profils multi-côtés, il est également possible que différentes fonctionnalités nécessitent des stratégies de traitement différentes.
Les profils du canal C nécessitent souvent une analyse plus poinçonnée

Les profilés photovoltaïques en forme de C peuvent contenir un voile central, des flasques latéraux et des lèvres de renvoi.
Une fois que le profil devient tridimensionnel, ces surfaces créent des directions de poinçonnage différentes.
C'est l'une des raisons pour lesquelles les projets de canal C doivent être évalués avec la disposition complète des trous plutôt qu'avec la seule section transversale.
Jinbolida Machine de formage de rouleaux d'acier pour profilés en C pour supports photovoltaïques solaires représente le côté formage de ce processus de production, tandis qu'un équipement de poinçonnage dédié peut répondre à des exigences de trous plus complexes.
Pour les usines produisant du canal C en grand volume, la capacité de formage et de poinçonnage doit être calculée ensemble.
Une machine de formage rapide des rouleaux offre un avantage limité si le cycle de poinçonnage devient le principal goulot d'étranglement.
La vitesse de poinçonnage doit être calculée à partir du produit
La fréquence de poinçonnage de la machine est utile, mais elle n'est pas directement égale à la sortie du support fini.
Un profil nécessitant trois opérations de poinçonnage présente un cycle différent d'un profil nécessitant douze.
La longueur du produit, la distance d'alimentation et le nombre de faces poinçonnées influencent également le résultat.
Un meilleur calcul commence par le dessin fini :
- Comptez les groupes de trous requis.
- Déterminez combien peuvent être produits en un seul coup.
- Calculer les mouvements d'alimentation entre les positions.
- Ajoutez un temps de poinçonnage et de positionnement du matériau.
- Inclure la découpe et la manutention en aval.
Le cycle qui en résulte fournit une bien meilleure estimation des résultats pratiques.
Pour une méthode complète de capacité, le site calcul de la capacité de la ligne de production de supports solaires explique pourquoi le poinçonnage, la découpe, la longueur du produit et les temps d'arrêt doivent être pris en compte ensemble.
Que faut-il vérifier avant de commander une poinçonneuse à support photovoltaïque ?
Le fournisseur de la machine devrait recevoir plus qu'une photographie ou une simple déclaration selon laquelle il faut un poinçonnage à trois côtés de l“””
Les informations RFQ les plus utiles comprennent notamment
| Information | Que fournir |
| Dessin de profil | Section transversale finie |
| Dessin de trous | Dimensions du trou et de la fente |
| Coup de poing | Surfaces Web, latérales ou multiples |
| Matériel | Qualité et revêtement |
| Épaisseur | Minimum et maximum |
| Longueur du produit | Longueurs de production typiques |
| Pas de trou | Exigences d'espacement répétées |
| Volume du produit | Pièces ou tonnes par équipe |
| Variantes de produits | Différents modèles de trous prévus |
| Exigence de précision | Dimensions finies critiques |
Cela permet au fournisseur de déterminer si une configuration à trois stations, six stations, neuf stations ou une autre configuration personnalisée est plus appropriée.
Évitez de sélectionner la machine par nombre de stations seul
“Plus de stations” semble attrayant dans un devis, mais les stations inutilisées n'améliorent pas automatiquement la production.
Un outillage supplémentaire augmente la complexité, la configuration, la maintenance et l'investissement de la machine.
L’objectif correct est de fournir une capacité de poinçonnage suffisante pour la famille de produits elle-même.
Un fabricant produisant un canal C trois côtés stable avec plusieurs types de trous peut bénéficier grandement d'un Poinçonneuse à neuf stations.
Un autre fabricant produisant des profilés plus simples peut obtenir une meilleure efficacité à partir d'une configuration de station inférieure.
La sélection de la machine doit donc suivre la matrice des trous plutôt qu'une préférence pour la plus grande machine.
Conclusion
Une poinçonneuse à support photovoltaïque pour les modèles de trous multi-côtés doit être sélectionnée parmi le composant fini plutôt que parmi le tonnage ou le nombre de stations seuls.
Les facteurs les plus importants sont le type de trou, la surface de poinçonnage, la géométrie du profil, le matériau, la distance d'alimentation, le volume de production et la relation entre le poinçonnage et le formage des rouleaux.
Les systèmes multi-stations sont particulièrement utiles lorsqu'un support contient plusieurs modèles de trous stables sur différentes faces, car un outillage séparé peut réduire les changements répétés de matrice et créer un processus de production plus coordonné.
Pour des profils plus simples, une configuration de poinçonnage plus petite peut être plus pratique.
Les fabricants devraient donc fournir des dessins complets en coupe transversale et en trous avant que l'équipement ne soit sélectionné celui de Jinbolida équipement de poinçonnage de rack photovoltaïque comprend différentes configurations de stations qui peuvent être adaptées au support photovoltaïque réel à canal C, à canal U ou personnalisé en cours de fabrication.
FAQ
Qu'est-ce qu'une poinçonneuse à support photovoltaïque multi-st
Une poinçonneuse multi-stations utilise plusieurs unités de poinçonnage ou positions d'outillage pour traiter différents types de trous ou surfaces Elle est utile lorsque les supports photovoltaïques contiennent des motifs répétés complexes qui nécessiteraient autrement des changements de matrices fréquents ou plusieurs étapes de traitement distinctes.
Combien de stations de poinçonnage sont nécessaires pour un support solaire ?
Le nombre dépend du dessin du trou Un simple profil à une face peut n'avoir besoin que d'une configuration de base, tandis que l'acier en forme de C avec plusieurs types de trous sur trois surfaces peut justifier une machine à poste plus élevé Les acheteurs ne doivent pas choisir la quantité de la station avant que le profil complet et la disposition des trous ne soient examinés.
Une poinçonneuse à support photovoltaïque peut-elle traiter des trous sur trois côtés ?
Oui, l'équipement peut être configuré pour un traitement multi-côtés lorsque le profil et l'outillage le permettent La configuration à neuf postes de Jinbolida, par exemple, est conçue pour le traitement à trois côtés de l'acier en forme de C avec plusieurs types de trous.
Que dois-je envoyer avant de demander un devis de poinçonneuse ?
Fournir le dessin de profil fini, la disposition complète des trous et des fentes, la qualité du matériau, l'épaisseur, la longueur du produit, les surfaces de poinçonnage, la sortie requise, les variations de produit prévues et les exigences dimensionnelles critiques Ces détails permettent au fournisseur de déterminer la quantité de la station, l'outillage et la configuration d'alimentation.
 French
 English
 Arabic
 Russian
 Spanish