
Machine de formage de rouleaux de support photovoltaïque : pré-poinçonnage ou post-poinçonnage
/Formatrice de rouleaux de support photovoltaïque : pré-poinçonnage ou post-poinçonnage
Introduction
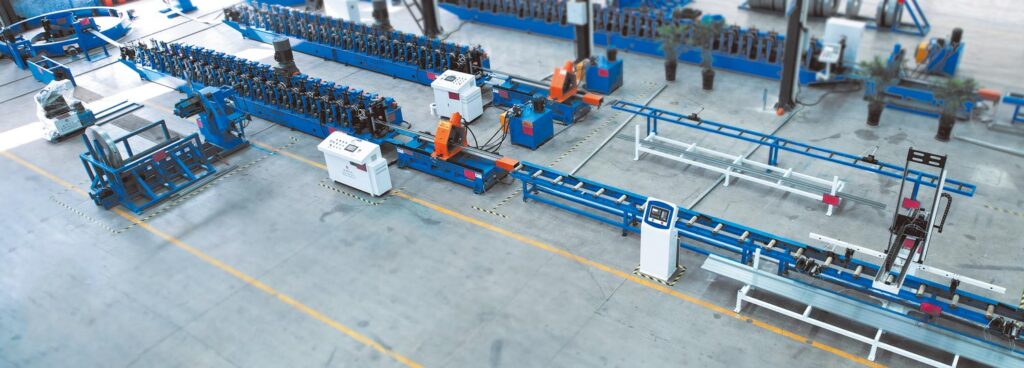
Le poinçonnage est l'une des décisions les plus importantes dans la conception d'une machine de formage de rouleaux de supports photovoltaïques Les profils de montage solaires nécessitent généralement des trous de montage, des fentes allongées, des trous de connexion, des caractéristiques de positionnement ou des motifs de trous répétés. Ces caractéristiques doivent correspondre avec précision au profil fini car elles affectent directement la façon dont les supports, les rails, les connecteurs, les fixations et autres composants structurels sont assemblés.
La question clé n'est pas simplement de savoir si une chaîne de production a besoin d'un équipement de poinçonnage Les fabricants doivent également déterminer où le poinçonnage doit se produire par rapport au formage en rouleau Dans une configuration de prépoinçonnage, des trous et des fentes sont produits alors que la bande est encore plate ou avant que la majeure partie du profil ait été formée Dans une configuration de postpoinçonnage, le poinçonnage a lieu après que le matériau a atteint sa section transversale finie ou presque finie.
Aucune des deux approches n'est universellement meilleure Le choix correct dépend de la géométrie du profil, de la position du trou, du comportement du matériau, de la cadence de production requise, de la complexité de l'outillage, des exigences dimensionnelles et de la relation entre les caractéristiques poinçonnées et la section formée finale.
Pour les fabricants qui prévoient de nouveaux équipement de fabrication de supports photovoltaïques, [TRADUCTION] ?Comprendre cette différence tôt peut empêcher des changements inutiles dans l'outillage et aider à établir un processus de production plus stable.
Points clés à retenir
- Le pré-poinçonnage offre généralement un outillage plus simple et un accès plus facile car le matériau est encore plat.
- Le post-poinçonnage peut améliorer le contrôle lorsque la position du trou doit être référencée directement à la géométrie du profil fini.
- Les trous situés à proximité des coudes nécessitent une attention particulière car le formage peut influencer leur forme ou leur position finale.
- La vitesse de production dépend du cycle complet de poinçonnage, d'alimentation, de formage et de coupe plutôt que du seul formateur de rouleaux.
- La meilleure ligne de production doit être sélectionnée parmi le dessin réel du support, les spécifications du matériau, la disposition des trous, les exigences de tolérance et le volume de production prévu.
Pourquoi la position de poinçonnage est importante dans la production de supports photovoltaïques
Les structures de montage photovoltaïques comprennent de nombreux composants métalliques différents. Selon la conception du système, ceux-ci peuvent inclure des canaux en C, des canaux en U, des rails de montage, des canaux de jambe de force, des poteaux montés au sol, des connecteurs, des pannes et des profils structurels personnalisés.
Le département américain de l'Énergie décrit les systèmes de rayonnage PV comme les structures utilisées pour supporter les modules photovoltaïques sur les toits ou dans les champs et note que le rayonnage monté au sol utilise couramment de l'acier avec des revêtements protecteurs ou une galvanisation Cela rend la cohérence dimensionnelle dans la fabrication des profils structurels particulièrement importante car les composants finis doivent être compatibles avec le système de montage plus large. L'aperçu du DOE systèmes solaires photovoltaïques de fabrication et de rayonnage fournit un contexte utile sur la manière dont ces composants structurels s'intègrent dans les installations photovoltaïques.
Sur une ligne de formage de rouleaux, le poinçonnage affecte bien plus que l'apparence du support fini L'emplacement du trou influence l'assemblage, l'interchangeabilité des composants, l'alignement des fixations et l'installation ultérieure Lorsque des trous ou des fentes répétitives sont impliqués, une petite incohérence d'indexation peut être répétée tout au long d'un lot de production.
C'est pourquoi le processus de poinçonnage doit être considéré lors de la conception de la ligne plutôt que d'être ajouté après coup à celui de Jinbolida machine de formage de supports solaires photovoltaïques les solutions peuvent être configurées autour de différentes exigences de profil, tout en étant dédiées équipement de poinçonnage de supports photovoltaïques solaires traite des projets où les motifs de trous, les positions de poinçonnage multiples ou les opérations d'estampage séparées nécessitent une plus grande attention.
Qu'est-ce que le pré-poinçonnage dans une machine de formage de rouleaux de support photovoltaïque ?
Le pré-poinçonnage signifie que des trous, des fentes, des encoches ou d'autres éléments sont produits avant que la bande ne traverse la plupart ou la totalité des postes de profilage.
Dans un concept typique de production alimenté par bobine, le matériau est décoile et guidé dans une section d'alimentation ou de nivellement Le système de poinçonnage traite la bande plate selon des positions programmées, après quoi le matériau entre dans la section de formation de rouleau et se développe progressivement dans le profil requis.
Un avantage majeur est l'accessibilité Une bande plate peut être supportée relativement facilement, et le poinçon et la matrice peuvent s'approcher du matériau sans interférence des brides, lèvres, nervures ou autres caractéristiques tridimensionnelles Cela peut simplifier la conception de l'outillage, en particulier lorsque plusieurs trous doivent être produits sur toute la largeur de la bande.
Le pré-poinçonnage peut donc être très efficace pour de longs cycles de production impliquant des profils stables et des motifs de trous répétables Il est particulièrement pratique lorsque les éléments poinçonnés sont situés sur des zones relativement plates du profil fini et restent suffisamment séparés des zones fortement formées.
Cependant, la position du trou fini est influencée par tout ce qui se passe par la suite Le matériau passe par plusieurs postes de formage et subit une flexion progressive Selon la géométrie, un certain mouvement local, une déformation ou un changement dimensionnel peut se produire au cours de ce processus.
Pour cette raison, une disposition de pré-poinçonnage ne doit pas être évaluée uniquement par la précision de la presse à poinçonner. Les ingénieurs doivent également comprendre le comportement de la bande pendant le formage.
Qu'est-ce que le post-poinçonnage ?
Le post-poinçonnage déplace l'opération de poinçonnage jusqu'à un point où le profilé a déjà été formé ou sensiblement formé.
Le principal avantage est que la position du trou peut être référencée plus directement à la géométrie finie. Au lieu de prédire comment un trou dans une bande plate se comportera pendant le formage, le système de production traite le profil après que les courbures et les dimensions critiques ont déjà été établies.
Cette approche peut être précieuse lorsque les trous doivent correspondre étroitement avec les bords finis, les brides, les surfaces de connexion ou les multiples faces du support. Cela peut également réduire certains problèmes associés à la déformation des trous précédemment poinçonnés à proximité des zones de flexion.
Le compromis est la complexité de l’outillage.
Une section de structure finie à canal en C, à canal en U, à entretoise ou autre est tridimensionnelle La matrice de poinçonnage doit donc s'adapter à la forme du profilé et fournir un support suffisant pendant la course de poinçonnage L'accès à l'outil peut devenir plus difficile, surtout lorsque des caractéristiques sont requises sur des faces opposées ou dans des zones confinées.
Le post-poinçonnage peut également affecter la conception du cycle de ligne. Selon la configuration de l'équipement, le profil peut devoir s'arrêter pour le poinçonnage, ou le fabricant peut avoir besoin d'un agencement de poinçonnage mobile ou synchronisé plus sophistiqué pour maintenir une sortie continue.
Pré-poinçonnage vs post-poinçonnage : comparaison pratique
Le meilleur choix devient plus clair lorsque les deux méthodes sont comparées en fonction des exigences réelles de fabrication plutôt que de traiter un processus comme intrinsèquement supérieur.
| Facteur de comparaison | Pré-poinçonnage | Post-poinçonnage |
|---|---|---|
| État du matériau pendant le poinçonnage | Bande plate ou partiellement formée | Profilé fini ou presque fini |
| Accès outils | Généralement plus facile | Plus dépendant de la géométrie du profil |
| Conception de matrice | Souvent plus simple | Peut nécessiter un support spécifique au profil |
| Plusieurs trous sur la largeur de la bande | Relativement pratique | Peut nécessiter plusieurs directions de poinçonnage |
| Comportement des trous pendant le formage | Doit tenir compte de la formation ultérieure | Le trou est produit après formage critique |
| Trous près des virages | Nécessite une évaluation minutieuse | Peut offrir un meilleur contrôle dans certaines conceptions |
| Référence au profil fini | Nécessite une compensation de processus si nécessaire | Peut référencer la géométrie finie plus directement |
| Intégration ligne | Bien adapté à de nombreuses lignes alimentées en bobine | L'intégration peut être mécaniquement plus complexe |
| Considérations relatives au changement | L'outillage de poinçonnage et l'outillage de profil doivent rester coordonnés | L'outillage à profil fini peut être plus spécifique au profil |
| Le mieux adapté à | Des motifs stables et répétables sur des zones de profil appropriées | Caractéristiques critiques de la position finie et géométries complexes |
Ce tableau doit être traité comme un cadre de sélection plutôt que comme une règle fixe Certaines lignes de production de supports photovoltaïques peuvent également utiliser une combinaison de positions de poinçonnage lorsque le produit contient plusieurs types de caractéristiques différents.
Comment le formage de rouleaux peut affecter les trous pré-perforés
Le formage en rouleau ne produit pas le profilé fini en une seule opération de pliage La bande passe par une séquence de postes à rouleaux qui modifie progressivement sa section transversale.
Lorsqu'un trou est situé loin des principales zones de flexion, sa géométrie peut rester relativement stable Lorsqu'un trou ou une fente se trouve près d'une ligne de courbure, d'un gaufrage, d'une nervure, d'une transition de bride ou d'une section fortement travaillée, la séquence de formage nécessite une plus grande attention.
La préoccupation n'est pas simplement de savoir si le trou reste visible Les fabricants doivent évaluer si son emplacement final, son orientation, son état de bord et sa relation avec la géométrie environnante restent adaptés à l'assemblage.
Les fentes longues méritent une attention particulière car elles ont une géométrie directionnelle Si le matériau environnant subit une déformation importante lors du formage, la relation finie entre la fente et le profil peut différer de ce que l'on attendrait du seul dessin à bande plate.
Une bonne ingénierie de la chaîne de production commence donc par le dessin de la pièce finie et fonctionne à rebours pour déterminer la disposition appropriée de la bande plate, la position de poinçonnage, la séquence de formage et la configuration de l'outillage.
C'est l'une des raisons pour lesquelles les fabricants devraient fournir au fournisseur de la machine des dessins de profil réels plutôt qu'une seule description générale telle que le “solar C-canal” ou le rail de montage “PV.”
Lorsque le pré-poinçonnage est généralement le meilleur choix
Le pré-poinçonnage est souvent approprié lorsque la production est centrée sur des profils reproductibles avec des dispositions de trous relativement simples.
Par exemple, un long canal en C peut contenir une série récurrente de trous le long de sa bande. Si ces trous sont positionnés à l'écart des courbures critiques et restent stables lors du formage, le poinçonnage de la bande plate peut fournir un agencement de production relativement simple.
Le poinçonnage à bandes plates facilite également l'installation de plusieurs outils de poinçonnage dans différentes positions. Selon la conception, des trous ronds, des fentes allongées, des encoches ou d'autres caractéristiques peuvent être disposés dans un système d'outillage dédié avant que le matériau n'entre dans la section de formage.
Cette configuration peut également simplifier la maintenance car la zone de poinçonnage reste relativement accessible. Les opérateurs peuvent inspecter l'outillage, retirer les déchets, vérifier l'état de la matrice et effectuer certains ajustements sans travailler à l'intérieur d'un profil fini.
Cependant, la décision finale doit encore être validée avec le matériau et la conception du profil réels. La qualité du matériau, l’épaisseur, le revêtement, les positions de courbure et la séquence de formage peuvent tous affecter le résultat.
Quand le post-poinçonnage a plus de sens
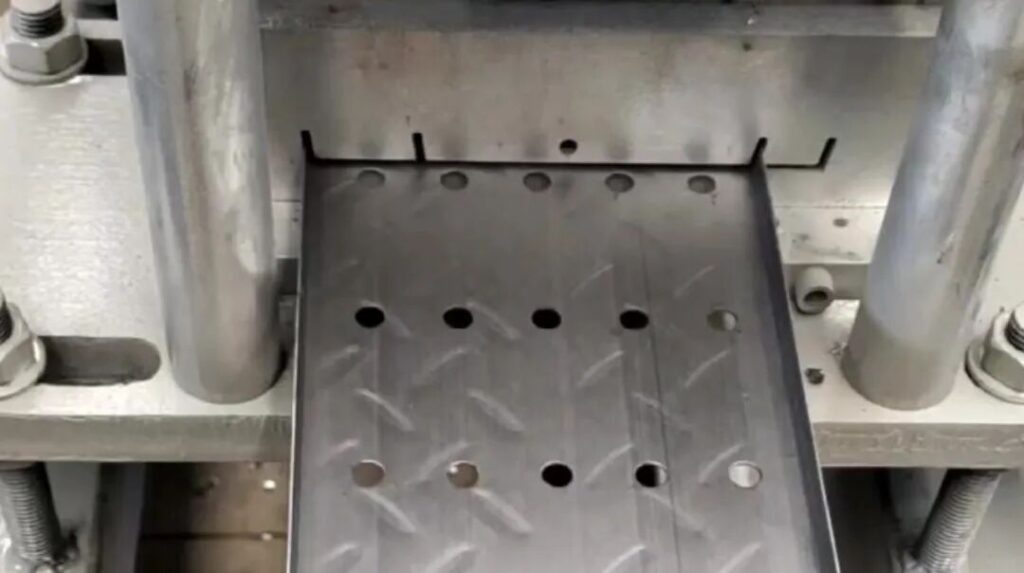
Le post-poinçonnage devient attractif lorsque la relation finale entre le trou et la section formée est particulièrement importante.
Considérons un composant de support photovoltaïque où les trous de montage doivent s'aligner avec une bride finie ou où des trous de connexion apparaissent sur plusieurs faces Dans de tels cas, le référencement du profil déjà formé peut simplifier certaines relations dimensionnelles.
Il peut également être utile lorsque des éléments pré-perforés se trouvent à proximité de zones de flexion sévères. Au lieu de tenter de compenser les effets du formage, le fabricant peut créer la fonctionnalité une fois la géométrie établie.
La limitation est qu'un profilé fini doit être correctement supporté lors du poinçonnage Sans un support approprié, les forces de poinçonnage peuvent déformer les sections à parois minces ou affecter la qualité de la surface L'outillage doit donc correspondre au profil spécifique.
À mesure que la complexité du profil augmente, cela devient une considération commerciale importante. Une machine destinée à fabriquer de nombreuses sections significativement différentes peut nécessiter plus de modifications d'outillage après le poinçonnage qu'une ligne dédiée produisant une famille de profils stable.
La vitesse de poinçonnage n'est pas la même que la vitesse de formage du rouleau
Une erreur courante lors de la sélection de la machine est de se concentrer fortement sur la vitesse de formage maximale tout en accordant une attention insuffisante à la fréquence de poinçonnage.
Pour un profilé uni sans trous, la section de formage peut être capable de fonctionner en continu à une vitesse de ligne relativement élevée. Une fois les trous et fentes répétés introduits, le cycle de production complet devient cependant plus important que la vitesse théorique du formeur de rouleau.
Un profilé ne comportant que quelques trous largement espacés impose des exigences différentes au système de poinçonnage qu'un profilé contenant des motifs répétés denses Un produit nécessitant un poinçonnage sur plusieurs faces introduit un autre niveau de complexité.
Les fabricants devraient donc évaluer la sortie en utilisant le dessin réel du produit La question pertinente n'est pas simplement, “Combien de mètres par minute la machine peut-elle fonctionner ?” Il s'agit de savoir si la ligne complète peut produire le profil fini requis de manière cohérente à la sortie requise.
Cela comprend l'alimentation, le positionnement, le poinçonnage, le formage, la découpe, le déchargement et toute opération de manutention supplémentaire.
La relation entre ces sections est abordée plus en détail dans le guide de Jinbolida support solaire formant la disposition de la ligne de machine, 1, où les sections d'équipement individuelles sont considérées comme des parties d'un système de production complet plutôt que comme des machines isolées.
Les profils de canal C et de canal U nécessitent une analyse de poinçonnage différente


La même configuration de poinçonnage ne doit pas être automatiquement appliquée à chaque profil de support solaire.
Les composants à canal en C et à canal en U peuvent sembler similaires dans un catalogue de produits, mais les différences dans la géométrie des brides, la conception des lèvres, la largeur, la profondeur, la position de courbure et la méthode de connexion peuvent modifier les exigences de fabrication.
Un canal en U de base avec des trous d'âme peut être relativement simple Un canal en C à lèvres avec des fentes près de plusieurs coudes peut nécessiter une coordination beaucoup plus minutieuse entre le poinçonnage et le formage Des rails solaires personnalisés ou des profils de jambe de force peuvent introduire des nervures supplémentaires, des bords de retour, des gaufrages ou plusieurs faces de connexion.
Pour cette raison, la géométrie du profil doit être revue ainsi que les exigences de poinçonnage. La comparaison existante de Jinbolida Profilés de formation de rouleaux de support de montage solaire en C et U explique comment la sélection de profil affecte la configuration de la chaîne de production et fournit un contexte utile avant de décider de la stratégie de poinçonnage.
La leçon plus large est qu'une machine de formage de rouleaux de supports photovoltaïques doit être conçue autour du composant fini plutôt que autour d'une spécification de machine générique.
Comment contrôler la précision de la position du trou
Un positionnement fiable des trous commence avant que la course de poinçonnage ne se produise.
Le système d'alimentation doit déplacer la bande ou le profil de manière cohérente Les commandes de poinçonnage doivent correspondre aux bons emplacements programmés, et le système de contrôle doit coordonner le poinçonnage avec le mouvement du matériau La condition d'outillage doit également rester stable tout au long de la production.
Pour le pré-poinçonnage, les ingénieurs doivent en outre prendre en compte la relation entre les coordonnées de la bande plate et les coordonnées du profil fini. Si la formation modifie cette relation, le programme de poinçonnage ou la disposition de l'outillage peut nécessiter une compensation appropriée lors de la mise en service de la machine.
Pour le post-poinçonnage, le support et le positionnement du profil fini deviennent particulièrement importants. Le profil doit entrer dans la zone de poinçonnage de manière cohérente afin que la section transversale finie fournisse une référence reproductible.
L'inspection de la qualité devrait donc évaluer la pièce finie plutôt que de vérifier uniquement le poste de poinçonnage Un trou peut être correctement percé dans la bande plate mais ne parvient toujours pas à respecter la relation finie requise après le formage.
L'inspection du premier article doit inclure les dimensions qui comptent pour l'assemblage : dimensions du profil fini, espacement des trous, relations trou à bord, orientation de la fente, longueur de coupe et relation entre les éléments poinçonnés et les courbures.
Comment la conception de l'outillage change entre les deux méthodes
Le coût d'outillage et la maintenance peuvent influencer la stratégie de production la plus pratique.
Le pré-poinçonnage permet souvent un agencement relativement classique de poinçonnage et de matrice car la bande est accessible des deux côtés L'outillage peut être conçu autour du motif plat et de la combinaison requise de trous.
Le post-poinçonnage doit accueillir la section finie Les matrices peuvent nécessiter des supports façonnés, un support interne, des agencements de poinçonnage latéraux ou d'autres mécanismes spécifiques au profil.
Cela ne signifie pas que le post-poinçonnage est intrinsèquement inefficace Pour le bon produit, l'amélioration du contrôle du processus peut justifier la complexité supplémentaire de l'outillage Le point important est que les fabricants devraient inclure la stratégie d'outillage dans l'évaluation initiale de la machine.
Cela devient particulièrement important pour les usines desservant plusieurs clients Une usine produisant un support à grand volume peut privilégier un outillage dédié optimisé pour ce produit Un fabricant sous contrat manipulant de nombreux profils différents peut accorder une plus grande valeur à un outillage flexible et à un changement efficace.
Faut-il intégrer le poinçonnage et le formage des rouleaux ?
Pour de nombreuses usines de supports solaires, l’intégration du poinçonnage et du formage en une seule ligne coordonnée peut réduire la manipulation des matériaux intermédiaires et faciliter la gestion de la production.
L'intégration ne signifie pas nécessairement que chaque opération doit partager un seul corps de machine mécanique. Cela signifie que l’alimentation, le poinçonnage, le formage, la coupe et le contrôle sont conçus pour fonctionner comme un seul système de production.
Une ligne intégrée bien planifiée peut gérer la longueur du produit, le modèle de trou, la quantité de lot et d'autres informations de production grâce à une stratégie de contrôle coordonnée. Cela peut également réduire le besoin de déplacer les composants semi-finis entre des postes de travail séparés.
Le poinçonnage séparé reste utile dans certains cas Une usine peut déjà exploiter un équipement de poinçonnage indépendant, peut fabriquer des connecteurs personnalisés à faible volume ou peut avoir besoin d'une opération secondaire flexible pour des produits qui ne justifient pas un outillage en ligne dédié.
La gamme de produits de Jinbolida se sépare donc équipement de poinçonnage de rack photovoltaïque de la catégorie plus large des machines de formage, permettant de planifier les systèmes de production en fonction des exigences réelles du produit et de l'usine plutôt que de supposer une configuration unique pour chaque application.
Quelles informations doivent être fournies avant la conception de la machine ?
La qualité de la proposition de machine dépend fortement de la qualité des informations fournies par le fabricant.
Une simple photographie d'un support est généralement insuffisante pour évaluer la position de poinçonnage Le concepteur de la machine doit comprendre la géométrie complète et l'exigence de production.
Le point de départ le plus utile est un dessin dimensionné du profil fini montrant la section transversale, la longueur hors tout, les dimensions des trous, les dimensions des fentes, l'espacement des trous, les positions de courbure et les exigences dimensionnelles pertinentes. La qualité du matériau, l'épaisseur de la bobine, l'état du revêtement, la gamme de produits prévue, les tailles de lots attendues et le volume de production requis doivent également être définis.
Si plusieurs profils sont censés fonctionner sur la même machine de formage de rouleaux de supports photovoltaïques, chaque profil doit être évalué séparément. La modification de la largeur ou de la profondeur est très différente de la modification de la section transversale entière, de la disposition des trous ou du nombre de faces poinçonnées.
La fourniture de ces informations avant la citation permet au fournisseur de déterminer si le pré-poinçonnage, le post-poinçonnage, le poinçonnage séparé ou un concept de production combinée est plus approprié.
Comment choisir entre le pré-poinçonnage et le post-poinçonnage
La décision finale doit commencer par le support fini plutôt que par une configuration de machine préférée.
Si les trous sont situés dans des zones stables du profil, que les motifs sont très répétitifs et que l'accès à la bande plate simplifie l'outillage, le pré-poinçonnage peut être une solution très pratique. Lorsque les caractéristiques doivent faire référence de près à la géométrie finie, se produire à proximité de zones de formage complexes ou nécessiter des opérations sur plusieurs faces finies, le post-poinçonnage mérite une plus grande attention.
Le volume de production compte également La fabrication dédiée à grand volume peut justifier un outillage spécialisé optimisé autour d'une conception stable de support Les usines produisant un plus large mélange de composants peuvent valoriser la flexibilité différemment.
Le point important est que la stratégie de poinçonnage, la stratégie de profilage, l’outillage, l’alimentation, le contrôle et l’inspection doivent être évalués ensemble.
Une machine de formage de rouleaux de support photovoltaïque n'est pas simplement une séquence de rouleaux Il s'agit d'un système de fabrication coordonné dont les performances dépendent de la façon dont les processus individuels correspondent au composant de support solaire fini.
Erreurs courantes lors de la spécification d'une ligne de production de supports photovoltaïques
Une erreur courante consiste à fournir uniquement le dessin en coupe sans le motif complet du trou. Le profil peut apparaître directement à partir de la seule section transversale, tandis que les exigences réelles en matière de poinçonnage rendent la chaîne de production beaucoup plus complexe.
Une autre erreur consiste à sélectionner une machine en fonction de la vitesse maximale de la ligne sans calculer la fréquence à laquelle le produit fini doit être poinçonné. Une vitesse de formage nominale élevée offre un avantage limité lorsque le cycle de poinçonnage devient l'opération de contrôle.
Les fabricants peuvent également sous-estimer les exigences de changement Une ligne capable de former plusieurs dimensions ne signifie pas automatiquement que les mêmes outils de poinçonnage peuvent traiter chaque disposition de trous.
Enfin, les exigences dimensionnelles doivent être discutées avant que l'outillage ne soit finalisé. L'application de tolérances inutilement restrictives à chaque dimension peut augmenter la complexité de la machine et de l'outillage, tandis que le fait de ne pas identifier les dimensions d'assemblage véritablement critiques peut créer des problèmes pendant la production.
Une meilleure approche consiste à identifier quelles dimensions affectent l'assemblage des composants, les interfaces structurelles, les positions des fixations et l'interchangeabilité, puis à élaborer le plan de fabrication et d'inspection autour de ces exigences.
Conclusion
Choisir entre le pré-poinçonnage et le post-poinçonnage est une décision technique qui peut influencer la complexité de l'outillage, l'efficacité de la production, le contrôle dimensionnel, le changement et la stabilité de fabrication à long terme.
Le pré-poinçonnage offre une excellente accessibilité et peut simplifier l'outillage pour de nombreux profils de support solaire répétitifs Le post-poinçonnage peut offrir des avantages lorsque des trous critiques doivent référencer la géométrie formée finale ou lorsque les caractéristiques pré-poinçonnées seraient affectées par une flexion complexe.
La configuration correcte dépend donc de la parenthèse photovoltaïque réelle plutôt que d'une règle générale.
Avant de spécifier une machine de formage de rouleaux de supports photovoltaïques, les fabricants doivent fournir des dessins de profil complets, des modèles de trous, des informations sur les matériaux, des variantes de produits et des exigences de production. L'évaluation de ces facteurs ensemble permet de concevoir une ligne de production qui équilibre la précision du poinçonnage, la stabilité du formage, l'automatisation et la sortie pratique en usine.
Pour les fabricants développant une nouvelle capacité de structure de montage solaire, Jinbolida's solutions de fabrication de supports solaires photovoltaïques formage de rouleaux de couverture, poinçonnage, traitement de profilés et configurations de production intégrées pour différentes conceptions de supports.
FAQ
Les trous de support photovoltaïques doivent-ils être percés avant ou après le profilage ?
Les deux méthodes sont utilisées Le pré-poinçonnage convient souvent lorsque les trous sont positionnés sur des zones stables du profil et que l'accès à bande plate simplifie l'outillage Le post-poinçonnage peut être préférable lorsque l'emplacement du trou doit faire référence de près à la géométrie finie ou lorsque le formage pourrait affecter les caractéristiques à proximité des courbures.
Les trous pré-perforés peuvent-ils se déplacer pendant le profilage ?
Leur relation finale avec le profilé fini peut être influencée par le procédé de formage, en particulier lorsque les trous ou fentes sont proches de coudes ou de zones fortement formées Le composant fini devrait donc être validé lors du développement et de la mise en service de l'outillage plutôt que de ne reposer que sur des dimensions à bandes plates.
Le post-poinçonnage est-il toujours plus précis ?
Non. La précision dépend du système de production complet, y compris l'alimentation, le positionnement, l'outillage, le support de profil, le contrôle et l'inspection. Le post-poinçonnage peut offrir des avantages pour certaines références de profil fini, mais un pré-poinçonnage correctement conçu peut également fournir une répétabilité fiable pour des conceptions de support appropriées.
Une machine de formage de rouleaux de supports photovoltaïques peut-elle utiliser les deux méthodes de poinçonnage ?
Une ligne personnalisée peut incorporer différents concepts de traitement si les exigences du produit les justifient Cependant, l'ajout de plusieurs étapes de poinçonnage augmente la complexité de l'équipement et du contrôle, de sorte que la configuration doit être basée sur les dessins réels, le volume de production et la gamme de profils à fabriquer.
Quelles informations sont nécessaires pour sélectionner le système de poinçonnage d’une ligne de support photovoltaïque ?
Le fournisseur doit recevoir des dessins dimensionnés de profil fini, des motifs complets de trous et de fentes, la qualité du matériau, l'épaisseur, les informations sur le revêtement, les longueurs de produit requises, les variantes de profil attendues, le volume de production et les exigences dimensionnelles critiques. Ces détails permettent d'évaluer correctement l'outillage et la configuration de la ligne.
 French
 English
 Arabic
 Russian
 Spanish