
Máquina perfiladora de soportes fotovoltaicos: preperforación versus posperforación
/ Máquina perfiladora de soportes fotovoltaicos: preperforación versus posperforación
Introducción
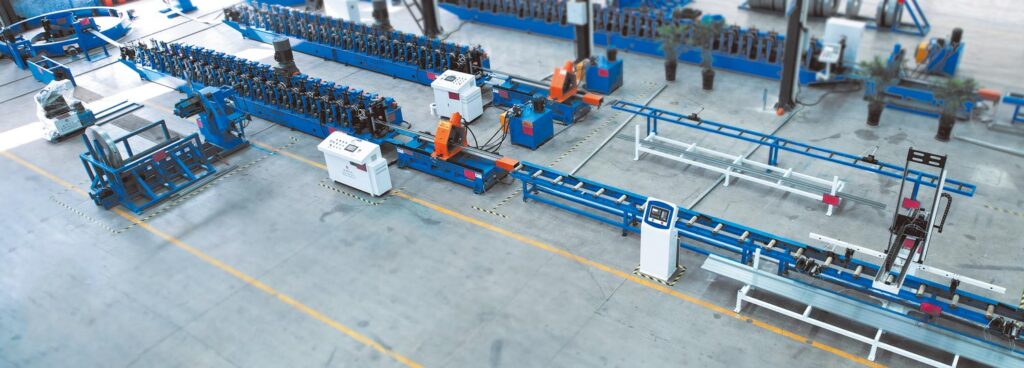
El punzonado es una de las decisiones más importantes en el diseño de una máquina perfiladora de soportes fotovoltaicos. Los perfiles de montaje solar generalmente requieren orificios de montaje, ranuras alargadas, orificios de conexión, características de posicionamiento o patrones de orificios repetidos. Estas características deben corresponderse exactamente con el perfil terminado porque afectan directamente la forma en que se ensamblan los soportes, rieles, conectores, sujetadores y otros componentes estructurales.
La cuestión clave no es simplemente si una línea de producción necesita equipo de punzonado. Los fabricantes también necesitan determinar dónde debe realizarse el punzonado en relación con el perfilado. En una configuración previa al punzonado, se producen agujeros y ranuras mientras la tira aún está plana o antes de que se haya formado la mayor parte del perfil. En una configuración posterior al punzonado, el punzonado se realiza después de que el material haya alcanzado su sección transversal terminada o casi terminada.
Ninguno de los enfoques es universalmente mejor. La elección correcta depende de la geometría del perfil, la posición del orificio, el comportamiento del material, la tasa de producción requerida, la complejidad de las herramientas, los requisitos dimensionales y la relación entre las características perforadas y la sección formada final.
Para fabricantes que planean novedades equipos de fabricación de soportes fotovoltaicos, (comprender esta diferencia tempranamente puede evitar cambios innecesarios en las herramientas y ayudar a establecer un proceso de producción más estable.
Conclusiones clave
- El preperforado generalmente ofrece herramientas más simples y un acceso más fácil porque el material aún es plano.
- El post-perforación puede mejorar el control cuando la posición del orificio debe estar referenciada directamente a la geometría del perfil terminado.
- Los agujeros situados cerca de las curvas requieren especial atención porque la formación puede influir en su forma o posición final.
- La velocidad de producción depende del ciclo completo de punzonado, alimentación, conformado y corte en lugar del formador de rodillos solo.
- La mejor línea de producción debe seleccionarse entre el dibujo real del soporte, las especificaciones del material, la disposición de los orificios, los requisitos de tolerancia y el volumen de producción planificado.
Por qué es importante perforar la posición en la producción de soportes fotovoltaicos
Las estructuras de montaje fotovoltaico incluyen muchos componentes metálicos diferentes. Dependiendo del diseño del sistema, estos pueden incluir canales C, canales en U, rieles de montaje, canales de puntal, postes de montaje en tierra, conectores, correas y perfiles estructurales personalizados.
El Departamento de Energía de EE. UU. describe los sistemas de estanterías fotovoltaicas como las estructuras utilizadas para soportar módulos fotovoltaicos en techos o campos y señala que las estanterías montadas en el suelo comúnmente utilizan acero con revestimientos protectores o galvanización. Esto hace que la coherencia dimensional en la fabricación de perfiles estructurales sea especialmente importante porque los componentes terminados deben ser compatibles con el sistema de montaje más amplio. La descripción general del DOE sistemas de fabricación y estanterías solares fotovoltaicas proporciona información útil sobre cómo estos componentes estructurales encajan en las instalaciones fotovoltaicas.
En una línea de perfilado, el punzonado afecta mucho más que la apariencia del soporte terminado. La ubicación del orificio influye en el ensamblaje, la intercambiabilidad de los componentes, la alineación de los sujetadores y la instalación posterior. Cuando se trata de orificios o ranuras repetitivas, se puede repetir una pequeña inconsistencia de indexación a lo largo de un lote de producción.
Esta es la razón por la que el proceso de punzonado debe considerarse durante el diseño de la línea en lugar de agregarse como una ocurrencia tardía. Jinbolida's Máquina formadora de soportes para sistemas solares fotovoltaicos las soluciones se pueden configurar en torno a diferentes requisitos de perfil, mientras están dedicadas Equipos de perforación de bastidores solares fotovoltaicos aborda proyectos donde los patrones de agujeros, múltiples posiciones de punzonado u operaciones de estampado separadas requieren mayor atención.
¿qué es el preperforado en una máquina perfiladora de soportes fotovoltaicos?
El punzonado previo significa que se producen agujeros, ranuras, muescas u otras características antes de que la tira pase por la mayoría o todas las estaciones de perfilado.
En un concepto de producción típico alimentado por bobina, el material se desacopla y se guía a una sección de alimentación o nivelación. El sistema de punzonado procesa la tira plana según posiciones programadas, después de lo cual el material ingresa a la sección de perfilado y gradualmente se desarrolla hasta alcanzar el perfil requerido.
Una ventaja importante es la accesibilidad. Una tira plana se puede soportar con relativa facilidad y el punzón y la matriz pueden acercarse al material sin interferencia de pestañas, labios, nervaduras u otras características tridimensionales. Esto puede simplificar el diseño de herramientas, particularmente cuando es necesario producir varios orificios a lo ancho de la tira.
Por lo tanto, el preperforado puede ser muy eficaz para tiradas de producción largas que implican perfiles estables y patrones de orificios repetibles. Es especialmente práctico cuando las características perforadas están ubicadas en áreas relativamente planas del perfil terminado y permanecen suficientemente separadas de zonas muy formadas.
Sin embargo, la posición del orificio terminado está influenciada por todo lo que sucede después. El material pasa a través de múltiples estaciones de formación y sufre una flexión gradual. Dependiendo de la geometría, durante este proceso puede ocurrir algún movimiento local, deformación o cambio dimensional.
Por esa razón, un diseño previo al punzonado no debe evaluarse únicamente por la precisión de la prensa perforadora. Los ingenieros también necesitan comprender cómo se comporta la tira durante el conformado.
¿qué es el post-punching?
El post-perforación mueve la operación de punzonado a un punto donde el perfil ya se ha formado o se ha formado sustancialmente.
La principal ventaja es que la posición del orificio se puede referenciar más directamente a la geometría terminada. En lugar de predecir cómo se comportará un agujero en una tira plana durante el conformado, el sistema de producción procesa el perfil después de que ya se hayan establecido las curvas y dimensiones críticas.
Este enfoque puede resultar valioso cuando los orificios deben corresponderse estrechamente con bordes terminados, bridas, superficies de conexión o múltiples caras del soporte. También puede reducir ciertas preocupaciones asociadas con la deformación de agujeros previamente perforados cerca de áreas de flexión.
La desventaja es la complejidad de las herramientas.
Un canal C terminado, canal U, puntal u otra sección estructural es tridimensional. Por lo tanto, la matriz de punzonado debe adaptarse a la forma del perfil y proporcionar suficiente soporte durante la carrera de punzonado. El acceso a las herramientas puede resultar más difícil, especialmente cuando se requieren características en caras opuestas o en áreas confinadas.
El post-perforación también puede afectar el diseño del ciclo de línea. Dependiendo de la configuración del equipo, es posible que sea necesario detener el perfil para perforar, o que el fabricante necesite una disposición de punzonado sincronizada o móvil más sofisticada para mantener una salida continua.
Pre-punching vs Post-Punching: comparación práctica
La mejor opción se vuelve más clara cuando ambos métodos se comparan de acuerdo con los requisitos de fabricación reales en lugar de tratar un proceso como inherentemente superior.
| Factor de comparación | Pre-perforación | Post-Punching |
|---|---|---|
| Estado del material durante el punzonado | Tira plana o parcialmente formada | Perfil terminado o casi terminado |
| Acceso a herramientas | Generalmente más fácil | Más dependiente de la geometría del perfil |
| Diseño de troquel | A menudo más simple | Puede requerir soporte específico para el perfil |
| Múltiples orificios a lo ancho de la tira | Relativamente conveniente | Puede requerir varias direcciones de perforación |
| Comportamiento del agujero durante el conformado | Debe tener en cuenta la formación posterior | El agujero se produce después de un conformado crítico |
| Los agujeros cerca de las curvas | Requiere una evaluación cuidadosa | Puede ofrecer un mejor control en algunos diseños |
| Referencia al perfil terminado | Requiere compensación del proceso cuando sea necesario | Puede hacer referencia a la geometría terminada de manera más directa |
| Integración de líneas | Muy adecuado para muchas líneas alimentadas por bobina | La integración puede ser mecánicamente más compleja |
| Consideraciones de cambio | Las herramientas de perforación y perfil deben permanecer coordinadas | Las herramientas de perfil terminado pueden ser más específicas del perfil |
| Mejor adecuado para | Patrones estables y repetibles en áreas de perfil adecuadas | Características críticas de la posición terminada y geometrías complejas |
Esta tabla debe tratarse como un marco de selección más que como una regla fija. Algunas líneas de producción de soportes fotovoltaicos también pueden utilizar una combinación de posiciones de punzonado cuando el producto contiene varios tipos de características diferentes.
Cómo la formación de rollos puede afectar los agujeros preperforados
El perfilado no produce el perfil terminado en una sola operación de doblado. La tira pasa por una secuencia de estaciones de rodillos que cambia gradualmente su sección transversal.
Cuando un orificio se encuentra lejos de las principales zonas de flexión, su geometría puede permanecer relativamente estable. Cuando un orificio o ranura se asienta cerca de una línea de curvatura, relieve, nervadura, transición de brida o sección muy trabajada, la secuencia de formación requiere mayor atención.
La preocupación no es simplemente si el agujero permanece visible. Los fabricantes deben evaluar si su ubicación final, orientación, condición del borde y relación con la geometría circundante siguen siendo adecuadas para el montaje.
Las ranuras largas merecen especial atención porque tienen geometría direccional. Si el material circundante experimenta una deformación significativa durante el conformado, la relación terminada entre la ranura y el perfil puede diferir de lo que se esperaría del dibujo de tira plana por sí solo.
Por lo tanto, una buena ingeniería de la línea de producción comienza con el dibujo de la pieza terminada y trabaja hacia atrás para determinar el diseño apropiado de la tira plana, la posición de punzonado, la secuencia de formación y la configuración de las herramientas.
Esta es una de las razones por las que los fabricantes deberían proporcionar al proveedor de la máquina dibujos de perfil reales en lugar de sólo una descripción general como “canal C solar” o “riel de montaje de PV”
Cuando el punzonado previo suele ser la mejor opción
El preperforado suele ser apropiado cuando la producción se centra en perfiles repetibles con diseños de orificios relativamente sencillos.
Por ejemplo, un canal C largo puede contener una serie recurrente de agujeros a lo largo de su red. Si esos orificios se colocan lejos de las curvas críticas y permanecen estables durante su formación, perforar la tira plana puede proporcionar una disposición de producción relativamente sencilla.
El punzonado con tiras planas también facilita la instalación de múltiples herramientas de punzonado en diferentes posiciones. Dependiendo del diseño, se pueden disponer orificios redondos, ranuras alargadas, muescas u otras características en un sistema de herramientas dedicado antes de que el material ingrese a la sección de formación.
Esta configuración también puede simplificar el mantenimiento porque el área de punzonado sigue siendo comparativamente accesible. Los operadores pueden inspeccionar herramientas, eliminar desechos, verificar el estado del troquel y realizar ciertos ajustes sin trabajar dentro de un perfil terminado.
Sin embargo, la decisión final aún necesita validación con el diseño real del material y del perfil. La calidad del material, el espesor, el recubrimiento, las posiciones de flexión y la secuencia de formación pueden afectar el resultado.
Cuando el post-punch tiene más sentido
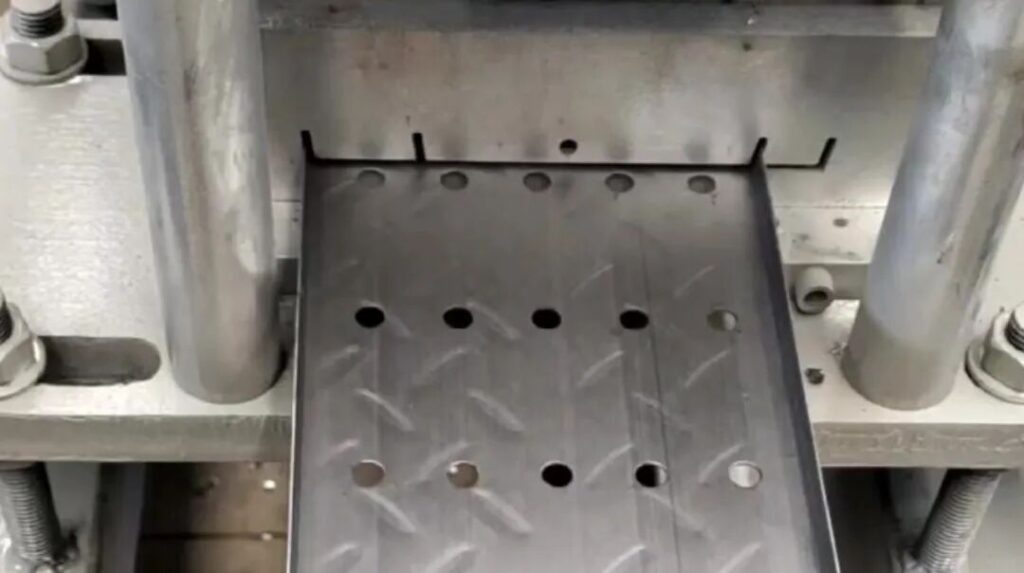
El post-perforación se vuelve atractivo cuando la relación final entre el agujero y la sección formada es especialmente importante.
Considere un componente de soporte fotovoltaico donde los orificios de montaje deben alinearse con una brida terminada o donde aparecen orificios de conexión en varias caras. En tales casos, hacer referencia al perfil ya formado puede simplificar ciertas relaciones dimensionales.
También puede resultar útil cuando las características preperforadas se ubican cerca de zonas de flexión severas. En lugar de intentar compensar los efectos del conformado, el fabricante puede crear la característica una vez establecida la geometría.
La limitación es que un perfil terminado debe estar adecuadamente soportado durante el punzonado. Sin un soporte adecuado, las fuerzas de punzonado pueden distorsionar secciones de paredes delgadas o afectar la calidad de la superficie. Por lo tanto, el utillaje debe coincidir con el perfil específico.
A medida que aumenta la complejidad del perfil, esto se convierte en una consideración comercial importante. Una máquina destinada a fabricar muchas secciones significativamente diferentes puede requerir más cambios de herramientas posteriores al punzonado que una línea dedicada que produzca una familia de perfiles estable.
La velocidad de punzonado no es lo mismo que la velocidad de formación de rollo
Un error común durante la selección de la máquina es centrarse en gran medida en la velocidad máxima de formación sin prestar suficiente atención a la frecuencia de punzonado.
Para un perfil liso sin agujeros, la sección de formación puede funcionar continuamente a una velocidad de línea relativamente alta. Sin embargo, una vez que se introducen orificios y ranuras repetidos, el ciclo de producción completo se vuelve más importante que la velocidad teórica del formador de rodillos.
Un perfil con sólo unos pocos agujeros muy espaciados impone exigencias diferentes al sistema de punzonado que un perfil que contiene patrones densos y repetidos. Un producto que requiere punzonado en varias caras introduce otro nivel de complejidad.
Por lo tanto, los fabricantes deberían evaluar la producción utilizando el dibujo del producto real. La pregunta relevante no es simplemente: “¿Cuántos metros por minuto puede funcionar la máquina?” Es si la línea completa puede producir el perfil terminado requerido de manera consistente en el resultado requerido.
Esto incluye alimentación, posicionamiento, punzonado, conformado, corte, descarga y cualquier operación de manipulación adicional.
La relación entre estas secciones se trata con más detalle en la guía de Jinbolida diseño de línea de la máquina formadora de soportes solares, donde las secciones de equipos individuales se consideran partes de un sistema de producción completo en lugar de máquinas aisladas.
Los perfiles de canal C y canal U necesitan un análisis de perforación diferente


La misma configuración de punzonado no debería aplicarse automáticamente a todos los perfiles de soporte solar.
Los componentes del canal C y del canal U pueden parecer similares en un catálogo de productos, pero las diferencias en la geometría de la brida, el diseño de los labios, el ancho, la profundidad, la posición de curvatura y el método de conexión pueden cambiar los requisitos de fabricación.
Un canal en U básico con orificios para telarañas puede ser relativamente sencillo. Un canal en C con labios y ranuras cerca de varias curvas puede requerir una coordinación mucho más cuidadosa entre el punzonado y el conformado. Los rieles solares personalizados o los perfiles de puntal pueden introducir nervaduras adicionales, bordes de retorno, relieves o múltiples caras de conexión.
Por esta razón, se debe revisar la geometría del perfil junto con los requisitos de punzonado. La comparación existente de Jinbolida Perfiles perfiladores de soportes de montaje solar C y U explica cómo la selección de perfiles afecta la configuración de la línea de producción y proporciona un contexto útil antes de decidir la estrategia de punzonado.
La lección más amplia es que una máquina perfiladora de soportes fotovoltaicos debe diseñarse alrededor del componente terminado en lugar de alrededor de una especificación de máquina genérica.
Cómo controlar la precisión de la posición del orificio
El posicionamiento confiable del orificio comienza antes de que ocurra el golpe de punzonado.
El sistema de alimentación debe mover la tira o perfil de manera consistente. Los comandos de punzonado deben corresponder a las ubicaciones programadas correctas y el sistema de control debe coordinar el punzonado con el movimiento del material. Las condiciones de las herramientas también deben permanecer estables durante toda la producción.
Para el punzonado previo, los ingenieros también deben considerar la relación entre las coordenadas de tira plana y las coordenadas del perfil terminado. Si la formación cambia esta relación, es posible que el programa de punzonado o el diseño de las herramientas necesiten una compensación adecuada durante la puesta en servicio de la máquina.
Para el post-perforación, el soporte y posicionamiento del perfil terminado adquieren especial importancia. El perfil debe entrar consistentemente en el área de punzonado para que la sección transversal terminada proporcione una referencia repetible.
Por lo tanto, la inspección de calidad debe evaluar la pieza terminada en lugar de comprobar únicamente la estación de punzonado. Un agujero se puede perforar correctamente en la tira plana pero aún así no cumple con la relación terminada requerida después del conformado.
La inspección del primer artículo debe incluir las dimensiones que importan para el ensamblaje: dimensiones del perfil terminado, espaciado de los orificios, relaciones entre el orificio y el borde, orientación de la ranura, longitud de corte y la relación entre las características perforadas y las curvas.
Cómo cambia el diseño de herramientas entre los dos métodos
El costo y el mantenimiento de las herramientas pueden influir en la estrategia de producción más práctica.
El punzonado previo a menudo permite una disposición relativamente convencional de punzonado y matriz porque se puede acceder a la tira desde ambos lados. Las herramientas se pueden diseñar alrededor del patrón plano y la combinación requerida de orificios.
El post-perforación debe adaptarse a la sección terminada. Los troqueles pueden requerir soportes conformados, respaldo interno, disposiciones de punzonado lateral u otros mecanismos específicos del perfil.
Esto no significa que el post-punching sea inherentemente ineficiente. Para el producto adecuado, la mejora en el control del proceso puede justificar la complejidad adicional de las herramientas. Lo importante es que los fabricantes deben incluir la estrategia de herramientas en la evaluación inicial de la máquina.
Esto se vuelve particularmente importante para las fábricas que atienden a varios clientes. Una fábrica que produzca un grupo de gran volumen puede favorecer herramientas dedicadas y optimizadas para ese producto. Un fabricante contratado que maneje muchos perfiles diferentes puede otorgar mayor valor a las herramientas flexibles y al cambio eficiente.
¿debería integrarse el punzonado y el conformado por rollo?
Para muchas fábricas de soportes solares, integrar el punzonado y el conformado en una línea coordinada puede reducir el manejo intermedio de materiales y facilitar la gestión de la producción.
La integración no significa necesariamente que cada operación deba compartir un cuerpo de máquina mecánica. Significa que la alimentación, el punzonado, el conformado, el corte y el control están diseñados para funcionar como un solo sistema de producción.
Una línea integrada bien planificada puede gestionar la longitud del producto, el patrón de orificios, la cantidad de lotes y otra información de producción a través de una estrategia de control coordinada. También puede reducir la necesidad de mover componentes semiacabados entre estaciones de trabajo separadas.
El punzonado separado sigue siendo útil en determinados casos. Es posible que una fábrica ya opere equipos de punzonado independientes, fabrique conectores personalizados de bajo volumen o necesite una operación secundaria flexible para productos que no justifican herramientas en línea dedicadas.
Por tanto, la gama de productos de Jinbolida es separada equipos de punzonado en rack fotovoltaico de la categoría más amplia de máquinas formadoras, que permite planificar los sistemas de producción de acuerdo con los requisitos reales del producto y de la fábrica en lugar de asumir una configuración única para cada aplicación.
¿qué información se debe proporcionar antes del diseño de la máquina?
La calidad de la propuesta de la máquina depende en gran medida de la calidad de la información proporcionada por el fabricante.
Una simple fotografía de un soporte suele ser insuficiente para evaluar la posición de punzonado. El diseñador de la máquina necesita comprender la geometría completa y los requisitos de producción.
El punto de partida más útil es un dibujo dimensionado del perfil terminado que muestra la sección transversal, la longitud total, las dimensiones de los orificios, las dimensiones de las ranuras, el espaciado de los orificios, las posiciones de flexión y los requisitos dimensionales relevantes. También se deben definir el grado del material, el espesor de la bobina, la condición del recubrimiento, la gama de productos planificada, los tamaños de lote esperados y el volumen de producción requerido.
Si se espera que varios perfiles funcionen en la misma máquina perfiladora de soportes fotovoltaicos, cada perfil debe evaluarse por separado. Cambiar el ancho o la profundidad es muy diferente de cambiar toda la sección transversal, la disposición de los orificios o el número de caras perforadas.
Proporcionar esta información antes de la cotización permite al proveedor determinar si es más apropiado el prepuñado, el pospuñado, el punzonado por separado o un concepto de producción combinado.
Cómo elegir entre prepuñetazo y pospuñetazo
La decisión final debe comenzar con el soporte terminado en lugar de con una configuración de máquina preferida.
Si los agujeros están ubicados en áreas estables del perfil, los patrones son muy repetitivos y el acceso a la tira plana simplifica las herramientas, el preperforado puede ser una solución muy práctica. Cuando las características deben hacer referencia cercana a la geometría terminada, ocurrir cerca de áreas de formación complejas o requerir operaciones en varias caras terminadas, el posperforación merece una mayor consideración.
El volumen de producción también importa. La fabricación dedicada de gran volumen puede justificar herramientas especializadas optimizadas en torno a un diseño de soporte estable. Las fábricas que producen una combinación más amplia de componentes pueden valorar la flexibilidad de manera diferente.
El punto importante es que la estrategia de punzonado, la estrategia de perfilado, las herramientas, la alimentación, el control y la inspección deben evaluarse juntos.
Una máquina perfiladora de soportes fotovoltaicos no es simplemente una secuencia de rodillos. Es un sistema de fabricación coordinado cuyo rendimiento depende de qué tan bien los procesos individuales coincidan con el componente de soporte solar terminado.
Errores comunes al especificar una línea de producción de soportes fotovoltaicos
Un error común es proporcionar sólo el dibujo de la sección transversal sin el patrón de orificios completo. El perfil puede parecer sencillo sólo a partir de la sección transversal, mientras que los requisitos reales de punzonado hacen que la línea de producción sea significativamente más compleja.
Otro error es seleccionar una máquina según la velocidad máxima de la línea sin calcular con qué frecuencia se debe perforar el producto terminado. Una alta velocidad de conformado nominal ofrece un beneficio limitado cuando el ciclo de punzonado se convierte en la operación de control.
Los fabricantes también pueden subestimar los requisitos de cambio. Una línea capaz de formar varias dimensiones no significa automáticamente que las mismas herramientas de punzonado puedan procesar cada disposición de los orificios.
Finalmente, se deben discutir los requisitos dimensionales antes de finalizar las herramientas. La aplicación de tolerancias innecesariamente restrictivas a cada dimensión puede aumentar la complejidad de las máquinas y herramientas, mientras que no identificar dimensiones de ensamblaje genuinamente críticas puede crear problemas durante la producción.
Un mejor enfoque es identificar qué dimensiones afectan el ensamblaje de los componentes, las interfaces estructurales, las posiciones de los sujetadores y la intercambiabilidad, y luego construir el plan de fabricación e inspección en torno a esos requisitos.
Conclusión
Elegir entre prepuñado y pospuñado es una decisión de ingeniería que puede influir en la complejidad de las herramientas, la eficiencia de la producción, el control dimensional, el cambio y la estabilidad de fabricación a largo plazo.
El preperforado ofrece una excelente accesibilidad y puede simplificar las herramientas para muchos perfiles de soporte solar repetitivos. El posperforación puede proporcionar ventajas cuando los agujeros críticos necesitan hacer referencia a la geometría formada final o cuando las características preperforadas se verían afectadas por una flexión compleja.
Por tanto, la configuración correcta depende más del soporte fotovoltaico real que de una regla general.
Antes de especificar una máquina perfiladora de soportes fotovoltaicos, los fabricantes deben proporcionar dibujos completos de perfiles, patrones de orificios, información de materiales, variantes de productos y requisitos de producción. La evaluación conjunta de estos factores permite diseñar una línea de producción que equilibre la precisión del punzonado, la estabilidad del conformado, la automatización y la producción práctica de la fábrica.
Para fabricantes que desarrollan nueva capacidad de estructura de montaje solar, Jinbolida's soluciones de fabricación de soportes solares fotovoltaicos cubra configuraciones de perfilado, punzonado, procesamiento de perfiles y producción integrada para diferentes diseños de soportes.
Preguntas frecuentes
¿deben perforarse los orificios de los soportes fotovoltaicos antes o después del perfilado?
Se utilizan ambos métodos. El preperforado suele ser adecuado cuando los orificios se colocan en áreas estables del perfil y el acceso con tira plana simplifica las herramientas. El posperforación puede ser preferible cuando la ubicación del orificio debe hacer referencia cercana a la geometría terminada o cuando la formación podría afectar las características cercanas a las curvas.
¿se pueden mover los agujeros previamente perforados durante el perfilado?
Su relación final con el perfil terminado puede verse influenciada por el proceso de conformación, particularmente cuando los agujeros o ranuras están cerca de curvas o áreas muy formadas. Por lo tanto, el componente terminado debe validarse durante el desarrollo y puesta en marcha de herramientas en lugar de depender únicamente de las dimensiones de la tira plana.
¿el post-punching es siempre más preciso?
No. La precisión depende del sistema de producción completo, incluida la alimentación, el posicionamiento, las herramientas, el soporte del perfil, el control y la inspección. El punzonado posterior puede ofrecer ventajas para ciertas referencias de perfiles terminados, pero el punzonado previo diseñado adecuadamente también puede proporcionar una repetibilidad confiable para diseños de soportes adecuados.
¿puede una máquina perfiladora de soportes fotovoltaicos utilizar ambos métodos de punzonado?
Una línea personalizada puede incorporar diferentes conceptos de procesamiento si los requisitos del producto lo justifican. Sin embargo, agregar múltiples etapas de punzonado aumenta la complejidad del equipo y del control, por lo que la configuración debe basarse en los dibujos reales, el volumen de producción y la gama de perfiles a fabricar.
¿Qué información se necesita para seleccionar el sistema de punzonado para una línea de soporte fotovoltaico?
El proveedor debe recibir dibujos dimensionados de perfiles terminados, patrones completos de orificios y ranuras, grado del material, espesor, información de recubrimiento, longitudes requeridas del producto, variantes de perfil esperadas, volumen de producción y requisitos dimensionales críticos. Estos detalles permiten evaluar correctamente las herramientas y la configuración de la línea.
 Spanish
 English
 Arabic
 Russian
 French