
Фотоэлектрическая машина для формирования рулонов кронштейнов: предварительная штамповка и последующая штамповка
/ Фотоэлектрическая машина для формирования рулонов кронштейнов: предварительная штамповка или последующая штамповка
Введение
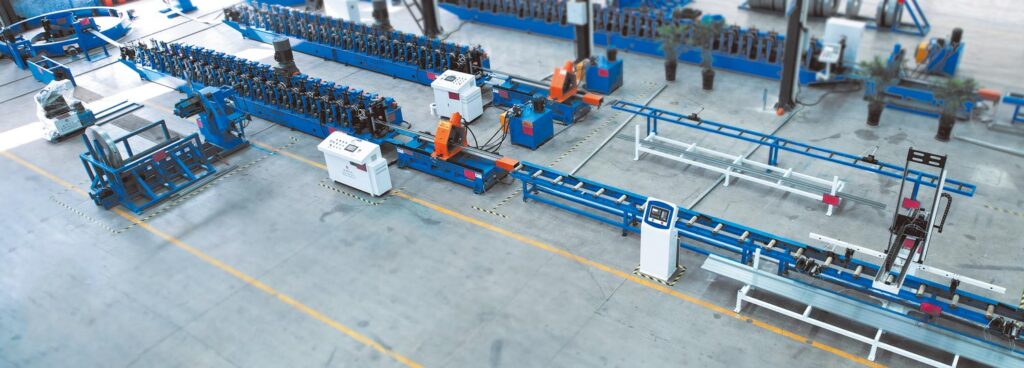
Пробивка является одним из наиболее важных решений в конструкции фотоэлектрической машины для формирования крена кронштейна. Солнечные монтажные профили обычно требуют монтажных отверстий, удлиненных прорезей, соединительных отверстий, элементов позиционирования или повторяющихся рисунков отверстий. Эти особенности должны точно соответствовать готовому профилю, поскольку они напрямую влияют на сборку кронштейнов, рельсов, соединителей, крепежных элементов и других конструктивных компонентов.
Ключевой вопрос заключается не просто в том, нужна ли производственная линия пробивая оборудование Производители также должны определить, где должна происходить пробивка в отношении профилирования валков В конфигурации предварительной пробивки отверстия и прорези производятся, пока полоса еще плоская или до того, как большая часть профиля сформирована В конфигурации после пробивки пробивка происходит после того, как материал достиг своего готового или почти готового поперечного сечения.
Ни один из подходов не является универсально лучшим Правильный выбор зависит от геометрии профиля, положения отверстия, поведения материала, требуемой производительности, сложности оснастки, требований к размерам и взаимосвязи между перфорированными элементами и окончательно сформированным участком.
Для производителей, планирующих новое фотоэлектрическое оборудование для изготовления кронштейнов, раннее понимание этой разницы может предотвратить ненужные изменения в инструментах и помочь установить более стабильный производственный процесс.
Ключевые выводы
- Предварительная штамповка обычно обеспечивает более простую оснастку и более легкий доступ, поскольку материал все еще плоский.
- Послепробивка может улучшить контроль, когда положение отверстия необходимо напрямую привязывать к геометрии готового профиля.
- Отверстия, расположенные вблизи изгибов, требуют особого внимания, поскольку формование может повлиять на их окончательную форму или положение.
- Скорость производства зависит от полного цикла штамповки, подачи, формования и резки, а не только от валкообразователя.
- Лучшая производственная линия должна быть выбрана из фактического чертежа кронштейна, спецификации материала, расположения отверстий, требований допуска и запланированного объема производства.
Почему позиция перфорации важна при производстве фотоэлектрических кронштейнов
Фотоэлектрические монтажные конструкции включают в себя множество различных металлических компонентов. в зависимости от конструкции системы, они могут включать в себя С-каналы, U-каналы, монтажные рельсы, каналы подкосов, стойки для заземления, разъемы, прогоны и индивидуальные конструкционные профили.
Министерство энергетики США описывает фотоэлектрические стеллажные системы как конструкции, используемые для поддержки фотоэлектрических модулей на крышах или в полях, и отмечает, что в наземной стеллажной системе обычно используется сталь с защитными покрытиями или гальванизацией. Это делает согласованность размеров при изготовлении структурных профилей особенно важной, поскольку готовые компоненты должны быть совместимы с более широкой системой крепления. Обзор Министерства энергетики солнечные фотоэлектрические системы производства и стеллажей предоставляет полезную информацию о том, как эти структурные компоненты вписываются в фотоэлектрические установки.
На линии формирования рулона пробивка влияет гораздо больше, чем внешний вид готового кронштейна. расположение отверстий влияет на сборку, взаимозаменяемость компонентов, выравнивание крепежных элементов и последующую установку. когда задействованы повторяющиеся отверстия или пазы, небольшое несоответствие индексации может повторяться на протяжении всей производственной партии.
Вот почему процесс штамповки следует рассматривать при проектировании линии, а не добавлять в качестве второстепенной мысли. Джинболида солнечная фотоэлектрическая машина для формирования кронштейнов решения можно настраивать с учетом различных требований к профилю, но при этом они являются специализированными оборудование для перфорации стоек солнечных фотоэлектрических панелей адреса проектов, где рисунок отверстий, несколько позиций штамповки или отдельные операции штамповки требуют большего внимания.
Что такое предварительная штамповка в фотоэлектрической машине для формирования рулонов кронштейнов?
Предварительная штамповка означает, что отверстия, прорези, выемки или другие элементы образуются до того, как полоса пройдет через большинство или все станции профилирования.
В типичной концепции производства с рулонной подачей материал отваривается и направляется в секцию подачи или выравнивания. Система штамповки обрабатывает плоскую полосу в соответствии с запрограммированными положениями, после чего материал поступает в секцию формования рулона и постепенно переходит в необходимый профиль.
Одним из основных преимуществ является доступность. плоская полоса может поддерживаться относительно легко, и пуансон и матрица могут приближаться к материалу без вмешательства фланцев, кромок, ребер или других трехмерных элементов. Это может упростить конструкцию инструмента, особенно когда необходимо выполнить несколько отверстий по ширине полосы.
Таким образом, предварительная штамповка может быть очень эффективной для длительных производственных циклов, включающих стабильные профили и повторяемые схемы отверстий. Это особенно практично, когда перфорированные элементы расположены на относительно плоских участках готового профиля и остаются достаточно отделенными от сильно сформированных зон.
Однако на положение готового отверстия влияет все, что происходит после Материал проходит через несколько станций формования и подвергается постепенному изгибу В зависимости от геометрии, некоторое локальное движение, деформация или изменение размеров может произойти во время этого процесса.
По этой причине компоновку предварительной штамповки не следует оценивать только по точности штамповочного пресса. Инженеры также должны понимать, как ведет себя полоса во время формования.
Что такое пост-панчинг?
После штамповки операция штамповки перемещается в точку, где профиль уже сформирован или по существу сформирован.
Основное преимущество заключается в том, что положение отверстия можно более непосредственно привязать к готовой геометрии. Вместо того, чтобы предсказывать, как будет вести себя отверстие в плоской полосе во время формования, производственная система обрабатывает профиль после того, как критические изгибы и размеры уже установлены.
Такой подход может быть ценным, когда отверстия должны близко соответствовать готовым краям, фланцам, соединительным поверхностям или нескольким сторонам кронштейна. Это также может уменьшить определенные проблемы, связанные с деформацией ранее пробитых отверстий вблизи областей изгиба.
Компромисс заключается в сложности инструментов.
Готовый С-канал, U-канал, стойка или другой конструктивный участок является трехмерным. штамп для штамповки должен, следовательно, соответствовать форме профиля и обеспечивать достаточную поддержку во время такта штамповки. доступ к инструменту может стать более трудным, особенно когда требуются особенности на противоположных сторонах или в ограниченных зонах.
Послепробивка также может повлиять на конструкцию линейного цикла. в зависимости от конфигурации оборудования профиль может потребоваться остановить для пробивки, или производителю может потребоваться более сложное устройство перемещения или синхронизации пробивки для поддержания непрерывной производительности.
Предварительная перфорация и последующая перфорация: практическое сравнение
Наилучший выбор становится более ясным, когда оба метода сравниваются в соответствии с фактическими производственными требованиями, а не рассматриваются один процесс как по своей сути превосходящий.
| Фактор сравнения | Предварительная штамповка | После перфорации |
|---|---|---|
| Состояние материала при штамповке | Плоская или частично сформированная полоса | Готовый или почти готовый профиль |
| Доступ к инструменту | В общем, проще | Больше зависит от геометрии профиля |
| Дизайн Die | Часто проще | Может потребоваться поддержка конкретного профиля |
| Несколько отверстий по ширине полосы | Относительно удобно | Может потребовать несколько направлений пробивки |
| Поведение отверстий во время формования | Должен учитывать последующее формирование | Отверстие получают после критической формовки |
| Отверстия возле изгибов | Требует тщательной оценки | Может предложить лучший контроль в некоторых конструкциях |
| Ссылка на готовый профиль | Требует процессуальной компенсации, где это необходимо | Можно более непосредственно ссылаться на готовую геометрию |
| Интеграция линий | Хорошо подходит для многих линий с катушечной подачей | Интеграция может быть механически более сложной |
| Соображения переключения | Инструменты для пуансонов и профильные инструменты должны оставаться скоординированными | Инструменты с готовым профилем могут быть более специфичными для профиля |
| Лучше всего подходит для | Стабильные, повторяемые узоры на подходящих участках профиля | Критические особенности готового положения и сложная геометрия |
Эту таблицу следует рассматривать как структуру выбора, а не как фиксированное правило. Некоторые линии по производству фотоэлектрических кронштейнов также могут использовать комбинацию положений штамповки, когда изделие содержит несколько различных типов признаков.
Как профилирование может повлиять на предварительно перфорированные отверстия
Формование валков не дает готового профиля за одну операцию гибки Полоса проходит через последовательность роликовых станций, постепенно изменяющих ее поперечное сечение.
Когда отверстие расположено далеко от основных зон изгиба, его геометрия может оставаться относительно стабильной. когда отверстие или прорезь находится рядом с линией изгиба, тиснением, ребром, фланцевым переходом или сильно обработанным участком, последовательность формирования требует большего внимания.
Проблема заключается не просто в том, остается ли отверстие видимым Производителям необходимо оценить, остаются ли его окончательное расположение, ориентация, состояние кромки и связь с окружающей геометрией пригодными для сборки.
Длинные прорези заслуживают особого внимания, поскольку они имеют направленную геометрию Если окружающий материал испытывает значительную деформацию во время формования, то готовое соотношение между прорезью и профилем может отличаться от того, что можно было бы ожидать от одного только плоского рисунка.
Поэтому хорошая разработка производственной линии начинается с чертежа готовой детали и работает в обратном направлении, чтобы определить подходящую плоскополосную компоновку, положение штамповки, последовательность формования и конфигурацию инструментов.
Это одна из причин, почему производители должны предоставить поставщику машины фактические чертежи профиля, а не только общее описание, такое как “solar C-channel” или “PV монтажная рельса.”
Когда предварительная перфорация обычно является лучшим выбором
Предварительная штамповка часто уместна, когда производство сосредоточено на повторяющихся профилях с относительно простой компоновкой отверстий.
Например, длинный С-канал может содержать повторяющийся ряд отверстий вдоль его полотна. Если эти отверстия расположены вдали от критических изгибов и остаются стабильными при формовании, штамповка плоской полосы может обеспечить относительно простое производственное устройство.
Плоскополосная штамповка также облегчает установку нескольких пробивных инструментов в разных положениях. В зависимости от конструкции круглые отверстия, удлиненные прорези, насечки или другие элементы могут быть расположены в специальной инструментальной системе до того, как материал попадет в формовочную секцию.
Такая конфигурация также может упростить обслуживание, поскольку область штамповки остается сравнительно доступной Операторы могут проверять оснастку, удалять лом, проверять состояние штампа и вносить определенные регулировки, не работая внутри готового профиля.
Однако окончательное решение все еще нуждается в проверке с фактическим материалом и дизайном профиля. Марка материала, толщина, покрытие, положения изгиба и последовательность формирования могут повлиять на результат.
Когда пост-пробивание делает больше смысла
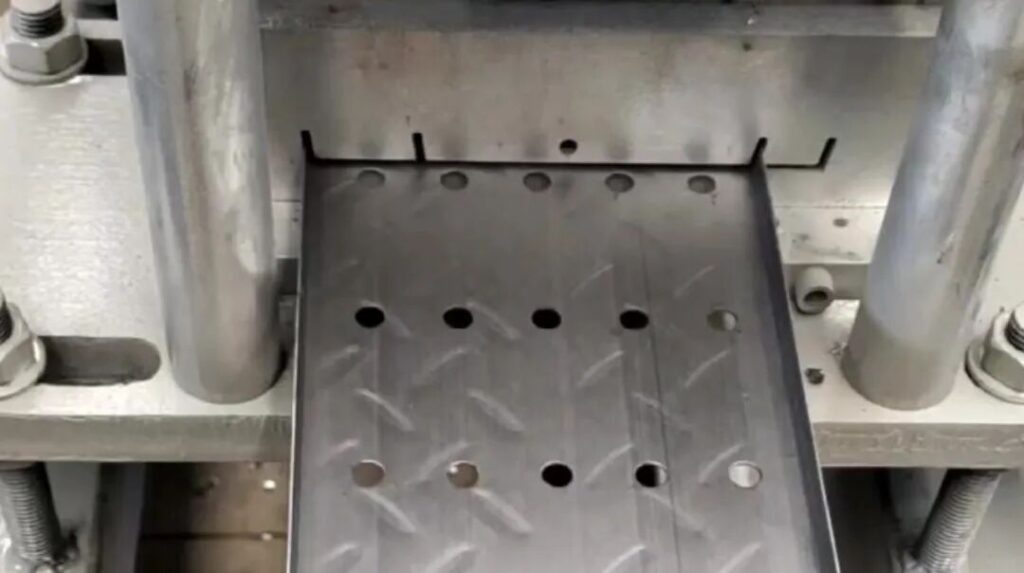
Послепробивка становится привлекательной, когда особенно важна окончательная взаимосвязь между отверстием и сформированным участком.
Рассмотрим фотоэлектрический опорный компонент, в котором монтажные отверстия должны совпадать с готовым фланцем или где соединительные отверстия появляются на нескольких гранях. в таких случаях ссылка на уже сформированный профиль может упростить определенные соотношения размеров.
Это также может быть полезно, когда предварительно перфорированные элементы будут располагаться рядом с зонами сильного изгиба. Вместо того, чтобы пытаться компенсировать последствия формования, производитель может создать эту функцию после того, как геометрия будет установлена.
Ограничение заключается в том, что готовый профиль должен быть надлежащим образом поддержан во время штамповки Без соответствующей поддержки, силы пробивки могут искажать тонкостенные участки или влиять на качество поверхности, Инструмент, следовательно, должен соответствовать конкретному профилю.
По мере увеличения сложности профиля это становится важным коммерческим соображением. машина, предназначенная для изготовления множества существенно различных секций, может потребовать больше изменений инструмента после перфорации, чем выделенная линия, производящая одно стабильное семейство профилей.
Скорость пробивания - это не то же самое, что скорость формирования крена
Распространенной ошибкой при выборе машины является то, что она уделяет большое внимание максимальной скорости формования, уделяя при этом недостаточно внимания частоте штамповки.
Для простого профиля без отверстий формовочная секция может иметь возможность непрерывно работать с относительно высокой скоростью линии. Однако после введения повторяющихся отверстий и пазов полный производственный цикл становится более важным, чем теоретическая скорость формообразователя валков.
Профиль с несколькими широко расположенными отверстиями предъявляет к системе штамповки иные требования, чем профиль, содержащий плотные повторяющиеся узоры. Изделие, требующее штамповки на нескольких гранях, представляет собой еще один уровень сложности.
Поэтому производители должны оценивать выход, используя фактический чертеж продукта. актуальный вопрос не просто, “Сколько метров в минуту может работать машина?” Это то, может ли полная линия производить необходимый готовый профиль последовательно на требуемом выходе.
Это включает в себя подачу, позиционирование, штамповку, формование, резку, разгрузку и любые дополнительные погрузочно-разгрузочные операции.
Более подробно взаимоотношения между этими разделами освещены в путеводителе Джинболиды солнечная опорная скоба формируя схему линии машины, где отдельные секции оборудования рассматриваются как части полной производственной системы, а не как изолированные машины.
Профили C-каналов и U-каналов нуждаются в различном анализе перфорации


Одна и та же конфигурация пробивки не должна автоматически применяться к каждому профилю опоры солнечной энергии.
Компоненты C-каналов и U-каналов могут выглядеть одинаково в каталоге продукции, но различия в геометрии фланцев, конструкции кромки, ширине, глубине, положении изгиба и методе соединения могут изменить производственные требования.
Базовый U-канал с отверстиями для полотна может быть относительно простым. Губчатый C-канал с прорезями вблизи нескольких изгибов может потребовать гораздо более тщательной координации между штамповкой и формовкой. Индивидуальные солнечные рельсы или профили стоек могут вводить дополнительные ребра, обратные края, тиснения или несколько соединительных поверхностей.
По этой причине геометрия профиля должна быть пересмотрена вместе с требованиями к штамповке. Существующее сравнение Джинболиды Профили профилей профилей профилей роликов монтажных кронштейнов C и U для солнечной энергии объясняет, как выбор профиля влияет на конфигурацию производственной линии, и предоставляет полезный контекст, прежде чем принимать решение о стратегии штамповки.
Более широкий урок заключается в том, что фотоэлектрическая машина для формования кронштейнов должна быть спроектирована вокруг готового компонента, а не на основе общей спецификации машины.
Как контролировать точность положения отверстий
Надежное позиционирование отверстий начинается до того, как произойдет удар пробивки.
Система подачи должна перемещать полосу или профиль последовательно Команды перфорации должны соответствовать правильным запрограммированным местам, а система управления должна координировать перфорацию с движением материала.Состояние оснастки также должно оставаться стабильным на протяжении всего производства.
Для предварительной штамповки инженерам дополнительно необходимо учитывать взаимосвязь между плоскими координатами и координатами готового профиля. Если формирование изменит эту взаимосвязь, программа штамповки или компоновка инструмента могут потребовать соответствующей компенсации во время ввода в эксплуатацию станка.
Для последующей штамповки особенно важными становятся поддержка и позиционирование готового профиля Профиль должен последовательно входить в область штамповки, чтобы готовое поперечное сечение обеспечивало повторяемую ссылку.
Поэтому проверка качества должна оценивать готовую деталь, а не только проверять станцию штамповки. Отверстие может быть правильно пробито в плоской полосе, но при этом не соответствует требуемому готовому соотношению после формования.
Проверка первой детали должна включать размеры, которые имеют значение для сборки: размеры готового профиля, расстояние между отверстиями, соотношение отверстий и краев, ориентацию пазов, длину разреза и взаимосвязь между перфорированными элементами и изгибами.
Как меняется дизайн инструментов между двумя методами
Стоимость и обслуживание инструментов могут повлиять на наиболее практичную производственную стратегию.
Предварительная штамповка часто позволяет относительно традиционное расположение пуансонов и штампов, поскольку полоса доступна с обеих сторон. Инструменты могут быть спроектированы вокруг плоского рисунка и требуемой комбинации отверстий.
Послепробивка должна вмещать готовый участок. для штамповки могут потребоваться фасонные опоры, внутренняя подложка, боковые пробивные устройства или другие механизмы, специфичные для профиля.
Это не означает, что пост-пробивка по своей сути неэффективна. для правильного продукта улучшение управления процессом может оправдать дополнительную сложность оснастки. важный момент заключается в том, что производители должны включить стратегию оснастки в первоначальную оценку машины.
Это становится особенно важным для заводов, обслуживающих нескольких клиентов. завод, производящий один кронштейн большого объема, может отдать предпочтение выделенным инструментам, оптимизированным для этого продукта. контрактный производитель, работающий с множеством различных профилей, может иметь большее значение для гибких инструментов и эффективной переналадки.
Следует ли интегрировать штамповку и профилирование рулонов?
Для многих заводов по производству солнечных кронштейнов интеграция штамповки и формовки в одну скоординированную линию может снизить обработку промежуточных материалов и облегчить управление производством.
Интеграция не обязательно означает, что каждая операция должна иметь один общий корпус механической машины. Это означает, что подача, штамповка, формование, резка и управление спроектированы так, чтобы работать как одна производственная система.
Хорошо спланированная интегрированная линия может управлять длиной продукта, рисунком отверстий, количеством партии и другой производственной информацией посредством скоординированной стратегии управления. Это также может снизить необходимость перемещения полуфабрикатов между отдельными рабочими станциями.
Отдельная штамповка остается полезной в определенных случаях. завод может уже эксплуатировать независимое пробивное оборудование, может производить малообъемные индивидуальные соединители или может нуждаться в гибкой вторичной операции для продуктов, которые не оправдывают использование специальных встроенных инструментов.
Ассортимент продукции Jinbolida поэтому разделяется фотоэлектрическое оборудование для штамповки стоек из более широкой категории формовочных машин, позволяющей планировать производственные системы в соответствии с фактическими требованиями к продукту и заводу, а не предполагать единую конфигурацию для каждого применения.
Какую информацию следует предоставить перед проектированием машины?
Качество предложения машины во многом зависит от качества информации, предоставляемой производителем.
Простой фотографии кронштейна обычно недостаточно для оценки положения пробивки. проектировщику станка необходимо понять полную геометрию и производственные требования.
Наиболее полезной отправной точкой является размерный чертеж готового профиля, показывающий поперечное сечение, общую длину, размеры отверстий, размеры пазов, расстояние между отверстиями, положения изгиба и соответствующие требования к размерам. также следует определить класс материала, толщину рулона, состояние покрытия, запланированный ассортимент продукции, ожидаемые размеры партий и необходимый объем производства.
Если ожидается, что несколько профилей будут работать на одной и той же машине для формования кренов фотоэлектрических кронштейнов, каждый профиль следует оценивать отдельно. Изменение ширины или глубины сильно отличается от изменения всего поперечного сечения, расположения отверстий или количества перфорированных граней.
Предоставление этой информации до котировки позволяет поставщику определить, является ли концепция предварительного перфорирования, последующего перфорирования, раздельного штамповки или комбинированного производства более подходящей.
Как выбрать между предварительной и последующей перфорацией
Окончательное решение должно начинаться с готового кронштейна, а не с предпочтительной конфигурации машины.
Если отверстия расположены в стабильных областях профиля, узоры сильно повторяются, а доступ к плоской полосе упрощает оснастку, предварительная штамповка может быть весьма практичным решением. Когда элементы должны точно ссылаться на готовую геометрию, возникать вблизи сложных областей формования или требовать операций на нескольких готовых гранях, последующая штамповка заслуживает более пристального внимания.
Объем производства также имеет значение. Выделенное производство больших объемов может оправдать специализированные инструменты, оптимизированные вокруг стабильной конструкции кронштейна. Заводы, производящие более широкое сочетание компонентов, могут по-разному ценить гибкость.
Важным моментом является то, что стратегия штамповки, стратегия профилирования, оснастка, подача, контроль и проверка должны оцениваться вместе.
Фотоэлектрическая машина для формования кронштейнов - это не просто последовательность роликов. Это скоординированная производственная система, производительность которой зависит от того, насколько хорошо отдельные процессы соответствуют готовому компоненту солнечной опоры.
Распространенные ошибки при указании линии по производству фотоэлектрических кронштейнов
Одна из распространенных ошибок - подача только чертежа поперечного сечения без полного рисунка отверстий. Профиль может выглядеть прямолинейным только из поперечного сечения, в то время как фактические требования к штамповке значительно усложняют производственную линию.
Еще одна ошибка - выбор машины в соответствии с максимальной скоростью линии без расчета того, как часто необходимо пробивать готовое изделие Высокая номинальная скорость формования дает ограниченную выгоду, когда цикл штамповки становится управляющей операцией.
Производители также могут недооценивать требования к переходу Линия, способная образовывать несколько измерений, не означает автоматически, что одни и те же инструменты для пробивки могут обрабатывать каждую компоновку отверстий.
Наконец, требования к размерам должны быть обсуждены до завершения разработки инструментов. Применение излишне ограничительных допусков к каждому измерению может увеличить сложность станка и инструмента, в то время как неспособность определить действительно критические размеры сборки может создать проблемы во время производства.
Лучший подход состоит в том, чтобы определить, какие размеры влияют на сборку компонентов, структурные интерфейсы, положение крепежных элементов и взаимозаменяемость, а затем построить план производства и проверки на основе этих требований.
Заключение
Выбор между предварительной и последующей перфорацией - это инженерное решение, которое может повлиять на сложность оснастки, эффективность производства, контроль размеров, переход и долгосрочную стабильность производства.
Предварительная перфорация обеспечивает превосходную доступность и может упростить оснастку для многих повторяющихся профилей поддержки солнечной энергии. После перфорации может обеспечить преимущества, когда критические отверстия должны соответствовать окончательной сформированной геометрии или когда на предварительно перфорированные элементы будет влиять сложный изгиб.
Таким образом, правильная конфигурация зависит от фактического фотоэлектрического кронштейна, а не от общего правила.
Прежде чем указывать фотоэлектрическую машину для профилирования кронштейнов, производители должны предоставить полные чертежи профилей, рисунки отверстий, информацию о материале, вариантах продукции и производственных требованиях. Оценка этих факторов вместе позволяет спроектировать производственную линию, которая уравновешивает точность штамповки, стабильность формования, автоматизацию и практическую производительность завода.
Для производителей, разрабатывающих новые мощности солнечной монтажной конструкции, Jinbolida's решения для производства солнечных фотоэлектрических кронштейнов формовка, штамповка, обработка профиля и интегрированные производственные конфигурации для различных конструкций кронштейнов.
Часто задаваемые вопросы
Следует ли пробивать отверстия для фотоэлектрических кронштейнов до или после профилирования?
Используются оба метода. предварительная штамповка часто подходит, когда отверстия расположены на стабильных участках профиля, а доступ с плоской полосой упрощает оснастку. После штамповки может быть предпочтительнее, когда расположение отверстий должно точно соответствовать готовой геометрии или когда формование может повлиять на элементы вблизи изгибов.
Могут ли предварительно перфорированные отверстия перемещаться во время профилирования валков?
На их окончательное отношение к готовому профилю может влиять процесс формования, особенно когда отверстия или прорези расположены близко к изгибам или сильно сформированным участкам. Поэтому готовый компонент следует проверять во время разработки и ввода в эксплуатацию инструментов, а не полагаться только на размеры плоских полос.
Всегда ли пост-панчинг более точен?
Нет. Точность зависит от полной производственной системы, включая подачу, позиционирование, оснастку, поддержку профиля, контроль и проверку. После перфорации может предложить преимущества для определенных ссылок на готовый профиль, но правильно спроектированная предварительная перфорация также может обеспечить надежную повторяемость для подходящих конструкций кронштейнов.
Может ли одна машина для формования кренов фотоэлектрических кронштейнов использовать оба метода штамповки?
Индивидуальная линия может включать в себя различные концепции обработки, если требования к продукту оправдывают их. Однако добавление нескольких ступеней штамповки увеличивает сложность оборудования и управления, поэтому конфигурация должна основываться на фактических чертежах, объеме производства и диапазоне изготавливаемых профилей.
Какая информация необходима для выбора системы штамповки линии фотоэлектрических кронштейнов?
Поставщик должен получать чертежи готового профиля с размерами, полный рисунок отверстий и пазов, марку материала, толщину, информацию о покрытии, требуемую длину продукта, ожидаемые варианты профиля, объем производства и критические требования к размерам. Эти детали позволяют правильно оценить оснастку и конфигурацию линий.
 Russian
 English
 Arabic
 Spanish
 French