
آلة تشكيل الأقواس الكهروضوئية: التثقيب المسبق مقابل التثقيب اللاحق
18خاتمة
مقدمة
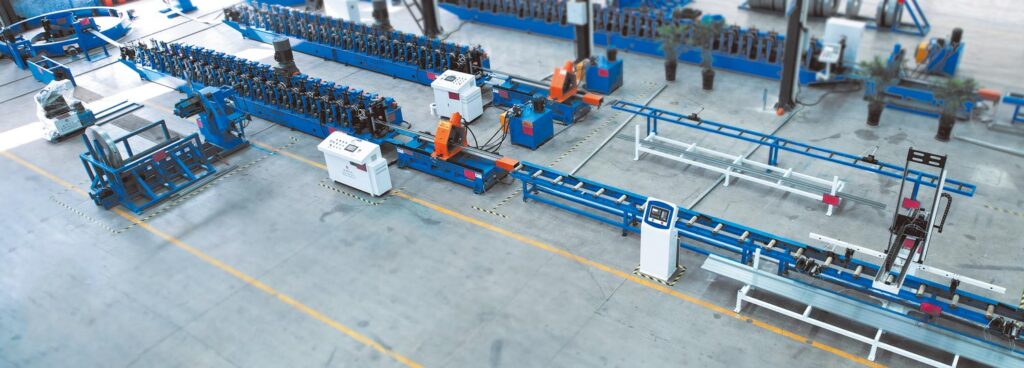
يعد التثقيب أحد أهم القرارات في تصميم آلة تشكيل الأقواس الكهروضوئية. تتطلب ملفات التثبيت الشمسية عادةً فتحات تثبيت أو فتحات ممدودة أو فتحات توصيل أو ميزات تحديد المواقع أو أنماط فتحات متكررة. يجب أن تتوافق هذه الميزات بدقة مع المظهر الجانبي النهائي لأنها تؤثر بشكل مباشر على كيفية تجميع الأقواس والقضبان والموصلات والمثبتات والمكونات الهيكلية الأخرى.
السؤال الرئيسي ليس مجرد ما إذا كان خط الإنتاج يحتاج إلى معدات التثقيب. يحتاج المصنعون أيضًا إلى تحديد المكان الذي يجب أن يحدث فيه التثقيب فيما يتعلق بتشكيل اللفة. في تكوين ما قبل التثقيب، يتم إنتاج الثقوب والفتحات بينما لا يزال الشريط مسطحًا أو قبل تشكيل معظم المظهر الجانبي. في تكوين ما بعد التثقيب، يتم التثقيب بعد وصول المادة إلى مقطعها العرضي النهائي أو شبه النهائي.
لا يوجد أي من النهجين أفضل عالميًا. يعتمد الاختيار الصحيح على هندسة المظهر الجانبي، وموضع الثقب، وسلوك المواد، ومعدل الإنتاج المطلوب، وتعقيد الأدوات، ومتطلبات الأبعاد، والعلاقة بين الميزات المثقوبة والقسم النهائي المشكل.
للمصنعين الذين يخططون جديدة معدات تصنيع الأقواس الكهروضوئية, إن فهم هذا الاختلاف مبكرًا يمكن أن يمنع التغييرات غير الضرورية في الأدوات ويساعد في إنشاء عملية إنتاج أكثر استقرارًا.
أهم النقاط
- يوفر التثقيب المسبق عمومًا أدوات أبسط وسهولة الوصول إليها لأن المادة لا تزال مسطحة.
- يمكن أن يؤدي التثقيب اللاحق إلى تحسين التحكم عندما يجب الرجوع إلى موضع الثقب مباشرة إلى هندسة المظهر الجانبي النهائي.
- تتطلب الثقوب الموجودة بالقرب من الانحناءات اهتمامًا خاصًا لأن تشكيلها يمكن أن يؤثر على شكلها النهائي أو موضعها.
- تعتمد سرعة الإنتاج على دورة التثقيب والتغذية والتشكيل والقطع الكاملة بدلاً من دورة اللفة السابقة وحدها.
- يجب اختيار أفضل خط إنتاج من رسم الأقواس الفعلي ومواصفات المواد وتخطيط الثقب ومتطلبات التسامح وحجم الإنتاج المخطط له.
لماذا يهم موضع التثقيب في إنتاج الأقواس الكهروضوئية
تشتمل هياكل التركيب الكهروضوئية على العديد من المكونات المعدنية المختلفة. اعتمادًا على تصميم النظام، قد تشمل هذه القنوات C، وقنوات U، وقضبان التثبيت، وقنوات الدعامات، والأعمدة المثبتة على الأرض، والموصلات، والمدادات، والملامح الهيكلية المخصصة.
تصف وزارة الطاقة الأمريكية أنظمة الأرفف الكهروضوئية بأنها الهياكل المستخدمة لدعم الوحدات الكهروضوئية على الأسطح أو في الحقول، وتشير إلى أن الأرفف المثبتة على الأرض تستخدم عادة الفولاذ مع الطلاءات الواقية أو الجلفنة. وهذا يجعل اتساق الأبعاد في تصنيع المظهر الهيكلي مهمًا بشكل خاص لأن المكونات النهائية يجب أن تكون متوافقة مع نظام التثبيت الأوسع. نظرة عامة على وزارة الطاقة أنظمة تصنيع وأرفف الطاقة الشمسية الكهروضوئية يوفر خلفية مفيدة حول كيفية تناسب هذه المكونات الهيكلية مع المنشآت الكهروضوئية.
على خط تشكيل اللفة، يؤثر التثقيب على أكثر بكثير من مظهر الدعامة النهائية. يؤثر موقع الثقب على التجميع، وقابلية تبادل المكونات، ومحاذاة المثبت، والتركيب اللاحق. عندما يتعلق الأمر بالثقوب أو الفتحات المتكررة، يمكن تكرار عدم اتساق صغير في الفهرسة خلال دفعة الإنتاج.
ولهذا السبب ينبغي أخذ عملية التثقيب في الاعتبار أثناء تصميم الخط بدلاً من إضافتها كفكرة لاحقة. جينبوليدا آلة تشكيل قوس الطاقة الشمسية الكهروضوئية يمكن تكوين الحلول حول متطلبات ملف تعريف مختلفة، أثناء تخصيصها معدات تثقيب الرفوف الشمسية الكهروضوئية يتناول المشاريع التي تتطلب فيها أنماط الثقوب أو مواضع التثقيب المتعددة أو عمليات الختم المنفصلة اهتمامًا أكبر.
ما هو التثقيب المسبق في آلة تشكيل الأقواس الكهروضوئية؟
التثقيب المسبق يعني أنه يتم إنتاج الثقوب أو الفتحات أو الشقوق أو الميزات الأخرى قبل أن يمر الشريط عبر معظم أو كل محطات تشكيل اللف.
في مفهوم الإنتاج النموذجي الذي يتم تغذيته بالملف، يتم فك لف المادة وتوجيهها إلى قسم التغذية أو التسوية. يقوم نظام التثقيب بمعالجة الشريط المسطح وفقًا للمواضع المبرمجة، وبعد ذلك تدخل المادة إلى قسم تشكيل اللفة وتتطور تدريجيًا إلى المظهر الجانبي المطلوب.
إحدى المزايا الرئيسية هي إمكانية الوصول. يمكن دعم الشريط المسطح بسهولة نسبية، ويمكن للثقب والقالب الاقتراب من المادة دون تدخل من الحواف أو الشفاه أو الأضلاع أو غيرها من الميزات ثلاثية الأبعاد. يمكن أن يؤدي ذلك إلى تبسيط تصميم الأدوات، خاصة عندما يلزم إنتاج عدة ثقوب عبر عرض الشريط.
وبالتالي يمكن أن يكون التثقيب المسبق فعالاً للغاية في عمليات الإنتاج الطويلة التي تتضمن مقاطع ثابتة وأنماط ثقوب قابلة للتكرار. إنه عملي بشكل خاص عندما تكون ميزات التثقيب موجودة في مناطق مسطحة نسبيًا من المظهر الجانبي النهائي وتظل منفصلة بشكل كافٍ عن المناطق شديدة التكوين.
ومع ذلك، فإن موضع الثقب النهائي يتأثر بكل ما يحدث بعد ذلك. تمر المواد عبر محطات تشكيل متعددة وتخضع للانحناء التدريجي. اعتمادًا على الشكل الهندسي، قد تحدث بعض الحركة المحلية أو التشوه أو تغير الأبعاد أثناء هذه العملية.
لهذا السبب، لا ينبغي تقييم تخطيط التثقيب المسبق فقط من خلال دقة مكبس التثقيب. يحتاج المهندسون أيضًا إلى فهم كيفية تصرف الشريط أثناء التشكيل.
ما هو ما بعد اللكم؟
يؤدي ما بعد التثقيب إلى نقل عملية التثقيب إلى نقطة تم فيها تشكيل الملف الشخصي بالفعل أو تشكيله بشكل كبير.
الميزة الرئيسية هي أنه يمكن الرجوع إلى موضع الثقب بشكل مباشر أكثر إلى الشكل الهندسي النهائي. بدلاً من التنبؤ بكيفية تصرف الثقب الموجود في الشريط المسطح أثناء التشكيل، يقوم نظام الإنتاج بمعالجة المظهر الجانبي بعد إنشاء الانحناءات والأبعاد الحرجة بالفعل.
يمكن أن يكون هذا الأسلوب ذا قيمة عندما تحتاج الثقوب إلى التوافق بشكل وثيق مع الحواف النهائية أو الحواف أو أسطح التوصيل أو الوجوه المتعددة للقوس. وقد يقلل أيضًا من بعض المخاوف المرتبطة بتشوه الثقوب المثقوبة مسبقًا بالقرب من مناطق الانحناء.
المقايضة هي تعقيد الأدوات.
تكون القناة C أو القناة U أو الدعامة أو أي قسم هيكلي آخر ثلاثي الأبعاد. ولذلك يجب أن يستوعب قالب التثقيب شكل المظهر الجانبي ويوفر الدعم الكافي أثناء شوط التثقيب. يمكن أن يصبح الوصول إلى الأداة أكثر صعوبة، خاصة عندما تكون الميزات مطلوبة على الوجوه المتقابلة أو في المناطق المحصورة.
يمكن أن يؤثر ما بعد التثقيب أيضًا على تصميم دورة الخط. اعتمادًا على تكوين المعدات، قد يحتاج ملف التعريف إلى التوقف للتثقيب، أو قد تحتاج الشركة المصنعة إلى ترتيب تثقيب متحرك أو متزامن أكثر تطورًا للحفاظ على الإخراج المستمر.
اللكم المسبق مقابل اللكم اللاحق: مقارنة عملية
يصبح الخيار الأفضل أكثر وضوحًا عند مقارنة كلتا الطريقتين وفقًا لمتطلبات التصنيع الفعلية بدلاً من التعامل مع عملية واحدة على أنها متفوقة بطبيعتها.
| عامل المقارنة | اللكم المسبق | بعد اللكم |
|---|---|---|
| الحالة المادية أثناء التثقيب | شريط مسطح أو مكون جزئيًا | الملف الشخصي النهائي أو شبه النهائي |
| الوصول إلى الأداة | أسهل عموما | أكثر اعتمادا على هندسة الملف الشخصي |
| تصميم يموت | غالبا ما تكون أبسط | قد يتطلب دعمًا خاصًا بملف التعريف |
| فتحات متعددة عبر عرض الشريط | مريحة نسبيا | يمكن أن تتطلب عدة اتجاهات اللكم |
| سلوك الثقب أثناء التشكيل | يجب أن تأخذ في الاعتبار التشكيل اللاحق | يتم إنتاج الثقب بعد التشكيل الحرج |
| ثقوب بالقرب من الانحناءات | يتطلب تقييما دقيقا | يمكن أن توفر تحكمًا أفضل في بعض التصميمات |
| إشارة إلى الملف الشخصي النهائي | يتطلب تعويض العملية عند الضرورة | يمكن الرجوع إلى الهندسة النهائية بشكل مباشر أكثر |
| تكامل الخط | مناسبة تمامًا للعديد من الخطوط التي يتم تغذيتها بالملفات | يمكن أن يكون التكامل أكثر تعقيدًا من الناحية الميكانيكية |
| اعتبارات التحول | يجب أن تظل أدوات التثقيب وأدوات الملف الشخصي منسقة | قد تكون أدوات ملف التعريف النهائي أكثر تحديدًا لملف التعريف |
| الأنسب ل | أنماط مستقرة وقابلة للتكرار في مناطق الملف الشخصي المناسبة | ميزات الموقع النهائي الحرجة والأشكال الهندسية المعقدة |
يجب التعامل مع هذا الجدول كإطار اختيار وليس كقاعدة ثابتة. قد تستخدم بعض خطوط إنتاج الأقواس الكهروضوئية أيضًا مجموعة من مواضع التثقيب عندما يحتوي المنتج على عدة أنواع مختلفة من الميزات.
كيف يمكن أن يؤثر تشكيل اللفة على الثقوب المثقوبة مسبقًا
لا ينتج عن تشكيل اللفة المظهر الجانبي النهائي في عملية ثني واحدة. يمر الشريط عبر سلسلة من محطات الأسطوانة التي تغير مقطعه العرضي تدريجيًا.
عندما يقع الثقب بعيدًا عن مناطق الانحناء الرئيسية، فقد تظل هندسته مستقرة نسبيًا. عندما يقع ثقب أو فتحة بالقرب من خط الانحناء أو النقش أو الضلع أو انتقال الحافة أو القسم المشغول بشدة، فإن تسلسل التشكيل يتطلب اهتمامًا أكبر.
ولا يقتصر القلق على ما إذا كانت الحفرة ستظل مرئية أم لا. يحتاج المصنعون إلى تقييم ما إذا كان موقعه النهائي واتجاهه وحالة الحافة وعلاقته بالهندسة المحيطة يظل مناسبًا للتجميع.
تستحق الفتحات الطويلة اهتمامًا خاصًا لأنها تتمتع بهندسة اتجاهية. إذا تعرضت المادة المحيطة لتشوه كبير أثناء التشكيل، فإن العلاقة النهائية بين الفتحة والمظهر الجانبي يمكن أن تختلف عما هو متوقع من رسم الشريط المسطح وحده.
وبالتالي فإن الهندسة الجيدة لخط الإنتاج تبدأ برسم الجزء النهائي وتعمل بشكل عكسي لتحديد تخطيط الشريط المسطح المناسب، وموضع التثقيب، وتسلسل التشكيل، وتكوين الأدوات.
وهذا هو أحد الأسباب التي تجعل الشركات المصنعة تزود مورد الماكينة برسومات الملف الشخصي الفعلية بدلاً من الوصف العام فقط مثل “solar C-channel” أو “PV Mounting Rail.”
عندما يكون اللكم المسبق هو الخيار الأفضل عادةً
غالبًا ما يكون التثقيب المسبق مناسبًا عندما يتمحور الإنتاج حول ملفات تعريف قابلة للتكرار مع تخطيطات ثقب واضحة نسبيًا.
على سبيل المثال، قد تحتوي قناة C الطويلة على سلسلة متكررة من الثقوب على طول شبكتها. إذا تم وضع هذه الثقوب بعيدًا عن الانحناءات الحرجة وظلت مستقرة من خلال التشكيل، فإن ثقب الشريط المسطح يمكن أن يوفر ترتيب إنتاج مباشرًا نسبيًا.
كما أن التثقيب بالشريط المسطح يجعل من السهل تثبيت أدوات تثقيب متعددة عبر مواضع مختلفة. اعتمادًا على التصميم، يمكن ترتيب الثقوب المستديرة أو الفتحات الطويلة أو الشقوق أو الميزات الأخرى في نظام أدوات مخصص قبل دخول المادة إلى قسم التشكيل.
يمكن أن يؤدي هذا التكوين أيضًا إلى تبسيط عملية الصيانة لأن منطقة التثقيب تظل قابلة للوصول نسبيًا. يمكن للمشغلين فحص الأدوات وإزالة الخردة والتحقق من حالة القالب وإجراء تعديلات معينة دون العمل داخل ملف تعريف نهائي.
ومع ذلك، لا يزال القرار النهائي بحاجة إلى التحقق من صحة المادة الفعلية وتصميم المظهر الجانبي. يمكن أن تؤثر درجة المادة وسمكها وطلاءها ومواضع الانحناء وتسلسل التشكيل على النتيجة.
عندما يكون ما بعد اللكم أكثر منطقية
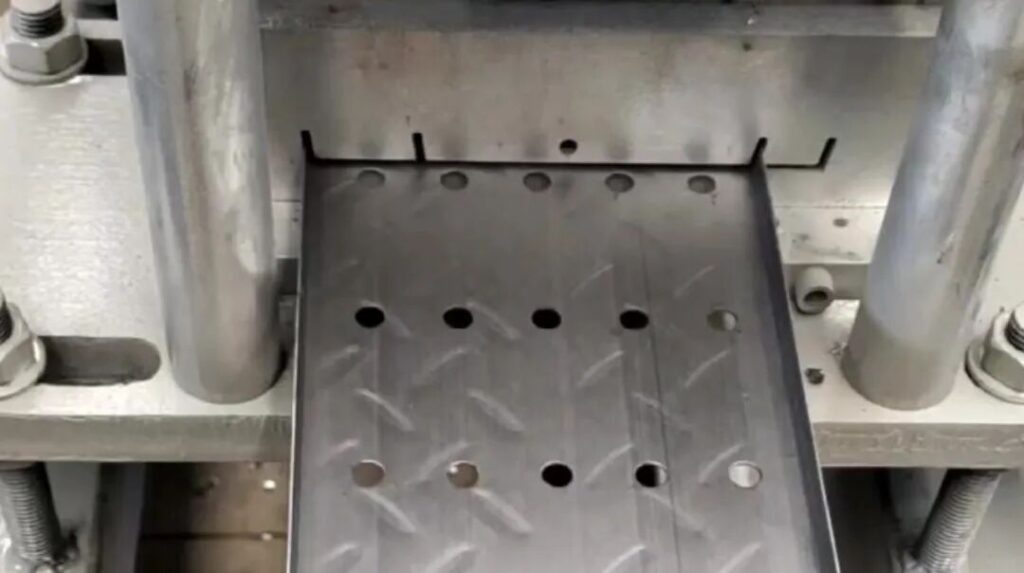
يصبح ما بعد اللكم جذابًا عندما تكون العلاقة النهائية بين الثقب والقسم المشكل ذات أهمية خاصة.
خذ بعين الاعتبار مكون الدعم الكهروضوئي حيث يجب أن تتماشى فتحات التثبيت مع الحافة النهائية أو حيث تظهر فتحات الاتصال على عدة وجوه. في مثل هذه الحالات، قد يؤدي الرجوع إلى المظهر الجانبي الذي تم تشكيله بالفعل إلى تبسيط علاقات أبعاد معينة.
يمكن أن يكون مفيدًا أيضًا عندما تكون الميزات المثقوبة مسبقًا قريبة من مناطق الانحناء الشديدة. بدلاً من محاولة التعويض عن تأثيرات التشكيل، يمكن للشركة المصنعة إنشاء الميزة بعد إنشاء الشكل الهندسي.
القيد هو أنه يجب دعم ملف التعريف النهائي بشكل صحيح أثناء التثقيب. بدون الدعم المناسب، يمكن لقوى التثقيب أن تشوه المقاطع ذات الجدران الرقيقة أو تؤثر على جودة السطح. لذلك يجب أن تتطابق الأدوات مع ملف التعريف المحدد.
مع زيادة تعقيد الملف الشخصي، يصبح هذا اعتبارًا تجاريًا مهمًا. قد تتطلب الآلة المخصصة لتصنيع العديد من الأقسام المختلفة بشكل كبير تغييرات في أدوات ما بعد التثقيب أكثر من الخط المخصص الذي ينتج عائلة واحدة مستقرة من الملفات الشخصية.
سرعة التثقيب ليست مثل سرعة تشكيل اللفة
من الأخطاء الشائعة أثناء اختيار الماكينة التركيز بشكل كبير على سرعة التشكيل القصوى مع عدم الاهتمام بشكل كافٍ بتردد التثقيب.
بالنسبة للمظهر البسيط بدون ثقوب، قد يكون قسم التشكيل قادرًا على العمل بشكل مستمر بسرعة خط عالية نسبيًا. ومع ذلك، بمجرد إدخال الثقوب والفتحات المتكررة، تصبح دورة الإنتاج الكاملة أكثر أهمية من السرعة النظرية للفة السابقة.
يضع الملف الشخصي الذي يحتوي على عدد قليل فقط من الثقوب المتباعدة على نطاق واسع متطلبات مختلفة على نظام التثقيب مقارنة بالملف الشخصي الذي يحتوي على أنماط متكررة كثيفة. يقدم المنتج الذي يتطلب التثقيب على عدة وجوه مستوى آخر من التعقيد.
ولذلك يجب على الشركات المصنعة تقييم الإنتاج باستخدام رسم المنتج الفعلي. السؤال ذو الصلة ليس ببساطة، “، كم متر في الدقيقة يمكن للآلة تشغيله؟” هو ما إذا كان الخط الكامل يمكنه إنتاج المظهر النهائي المطلوب بشكل متسق عند الإخراج المطلوب.
يتضمن ذلك التغذية وتحديد المواقع والتثقيب والتشكيل والقطع والتفريغ وأي عمليات معالجة إضافية.
تمت تغطية العلاقة بين هذه الأقسام بمزيد من التفصيل في دليل جينبوليدا تخطيط خط آلة تشكيل قوس الدعم الشمسي, ، حيث تعتبر أقسام المعدات الفردية أجزاء من نظام إنتاج كامل وليس آلات معزولة.
تحتاج ملفات تعريف القناة C والقناة U إلى تحليل تثقيب مختلف


لا ينبغي تطبيق نفس تكوين التثقيب تلقائيًا على كل ملف تعريف دعم للطاقة الشمسية.
قد تبدو مكونات القناة C والقناة U متشابهة في كتالوج المنتجات، ولكن الاختلافات في هندسة الحافة وتصميم الشفاه والعرض والعمق وموضع الانحناء وطريقة الاتصال يمكن أن تغير متطلبات التصنيع.
قد تكون قناة U الأساسية ذات فتحات الويب واضحة نسبيًا. قد تتطلب قناة C ذات الشفاه ذات الفتحات القريبة من عدة انحناءات تنسيقًا أكثر دقة بين التثقيب والتشكيل. يمكن أن تقدم القضبان الشمسية المخصصة أو مقاطع الدعامات أضلاعًا إضافية أو حواف إرجاع أو نقوشًا أو وجوه اتصال متعددة.
لهذا السبب، ينبغي مراجعة هندسة الملف الشخصي مع متطلبات التثقيب. مقارنة جينبوليدا الحالية مقاطع تشكيل قوس التثبيت الشمسي C وU يشرح كيف يؤثر اختيار ملف التعريف على تكوين خط الإنتاج ويوفر سياقًا مفيدًا قبل اتخاذ قرار بشأن استراتيجية التثقيب.
الدرس الأوسع هو أن آلة تشكيل لفة الأقواس الكهروضوئية يجب أن يتم تصميمها حول المكون النهائي وليس حول مواصفات الآلة العامة.
كيفية التحكم في دقة موضع الثقب
يبدأ تحديد موضع الثقب الموثوق به قبل حدوث ضربة التثقيب.
يجب أن يقوم نظام التغذية بتحريك الشريط أو الملف الشخصي بشكل متسق. يجب أن تتوافق أوامر التثقيب مع المواقع المبرمجة الصحيحة، ويجب أن يقوم نظام التحكم بتنسيق التثقيب مع حركة المواد. يجب أن تظل حالة الأدوات أيضًا مستقرة طوال فترة الإنتاج.
بالنسبة للتثقيب المسبق، يحتاج المهندسون بالإضافة إلى ذلك إلى مراعاة العلاقة بين إحداثيات الشريط المسطح وإحداثيات الملف الشخصي النهائي. إذا أدى التشكيل إلى تغيير هذه العلاقة، فقد يحتاج برنامج التثقيب أو تخطيط الأدوات إلى تعويض مناسب أثناء تشغيل الماكينة.
بالنسبة لمرحلة ما بعد التثقيب، يصبح دعم وموضع الملف النهائي ذا أهمية خاصة. يحتاج الملف الشخصي إلى الدخول إلى منطقة التثقيب باستمرار بحيث يوفر المقطع العرضي النهائي مرجعًا قابلاً للتكرار.
ولذلك يجب أن يقوم فحص الجودة بتقييم الجزء النهائي بدلاً من فحص محطة التثقيب فقط. يمكن ثقب الثقب بشكل صحيح في الشريط المسطح ولكنه لا يزال يفشل في تلبية العلاقة النهائية المطلوبة بعد التشكيل.
يجب أن يتضمن فحص المادة الأولى الأبعاد التي تهم التجميع: أبعاد المظهر الجانبي النهائي، وتباعد الفتحات، والعلاقات من ثقب إلى حافة، واتجاه الفتحة، وطول القطع، والعلاقة بين الميزات المثقوبة والانحناءات.
كيف يتغير تصميم الأدوات بين الطريقتين
يمكن أن تؤثر تكلفة الأدوات والصيانة على استراتيجية الإنتاج الأكثر عملية.
غالبًا ما يسمح التثقيب المسبق بترتيب التثقيب والقالب التقليدي نسبيًا لأنه يمكن الوصول إلى الشريط من كلا الجانبين. يمكن تصميم الأدوات حول النمط المسطح ومجموعة الثقوب المطلوبة.
يجب أن يستوعب ما بعد التثقيب القسم النهائي. قد تتطلب القوالب دعامات مشكلة، أو دعمًا داخليًا، أو ترتيبات تثقيب جانبية، أو آليات أخرى خاصة بالملف الشخصي.
هذا لا يعني أن التثقيب اللاحق غير فعال بطبيعته. بالنسبة للمنتج المناسب، فإن التحسين في التحكم في العملية يمكن أن يبرر التعقيد الإضافي للأدوات. النقطة المهمة هي أنه يجب على الشركات المصنعة تضمين استراتيجية الأدوات في التقييم الأولي للآلة.
ويصبح هذا مهمًا بشكل خاص للمصانع التي تخدم العديد من العملاء. قد يفضل المصنع الذي ينتج شريحة واحدة كبيرة الحجم الأدوات المخصصة المحسنة لهذا المنتج. قد تضع الشركة المصنعة المتعاقدة التي تتعامل مع العديد من الملفات الشخصية المختلفة قيمة أكبر على الأدوات المرنة والتغيير الفعال.
هل يجب أن يكون التثقيب والتشكيل متكاملاً؟
بالنسبة للعديد من مصانع الأقواس الشمسية، فإن دمج التثقيب والتشكيل في خط واحد منسق يمكن أن يقلل من معالجة المواد الوسيطة ويجعل إدارة الإنتاج أسهل.
التكامل لا يعني بالضرورة أن كل عملية يجب أن تشترك في جسم آلة ميكانيكية واحدة. وهذا يعني أن التغذية والتثقيب والتشكيل والقطع والتحكم تم تصميمها للعمل كنظام إنتاج واحد.
يمكن للخط المتكامل المخطط جيدًا إدارة طول المنتج ونمط الثقب وكمية الدفعة ومعلومات الإنتاج الأخرى من خلال استراتيجية تحكم منسقة. ويمكنه أيضًا تقليل الحاجة إلى نقل المكونات شبه النهائية بين محطات العمل المنفصلة.
يظل التثقيب المنفصل مفيدًا في بعض الحالات. قد يقوم المصنع بالفعل بتشغيل معدات تثقيب مستقلة، أو قد يقوم بتصنيع موصلات مخصصة منخفضة الحجم، أو قد يحتاج إلى عملية ثانوية مرنة للمنتجات التي لا تبرر الأدوات المضمنة المخصصة.
وبالتالي فإن مجموعة منتجات Jinbolida منفصلة معدات تثقيب الرف الكهروضوئي من فئة آلات التشكيل الأوسع، مما يسمح بتخطيط أنظمة الإنتاج وفقًا لمتطلبات المنتج والمصنع الفعلية بدلاً من افتراض تكوين واحد لكل تطبيق.
ما هي المعلومات التي يجب تقديمها قبل تصميم الماكينة؟
تعتمد جودة مقترح الماكينة بشكل كبير على جودة المعلومات المقدمة من قبل الشركة المصنعة.
عادةً ما تكون الصورة البسيطة للقوس غير كافية لتقييم موضع التثقيب. يحتاج مصمم الماكينة إلى فهم متطلبات الهندسة والإنتاج الكاملة.
نقطة البداية الأكثر فائدة هي رسم الملف النهائي ذو الأبعاد الذي يوضح المقطع العرضي، والطول الإجمالي، وأبعاد الثقب، وأبعاد الفتحة، وتباعد الفتحات، ومواضع الانحناء، ومتطلبات الأبعاد ذات الصلة. يجب أيضًا تحديد درجة المادة وسمك الملف وحالة الطلاء ونطاق المنتج المخطط وأحجام الدُفعات المتوقعة وحجم الإنتاج المطلوب.
إذا كان من المتوقع تشغيل عدة ملفات تعريف على نفس آلة تشكيل لفة الأقواس الكهروضوئية، فيجب تقييم كل ملف تعريف على حدة. يختلف تغيير العرض أو العمق كثيرًا عن تغيير المقطع العرضي بالكامل أو ترتيب الثقب أو عدد الوجوه المثقوبة.
يتيح توفير هذه المعلومات قبل عرض الأسعار للمورد تحديد ما إذا كان التثقيب المسبق أو التثقيب اللاحق أو التثقيب المنفصل أو مفهوم الإنتاج المشترك أكثر ملاءمة.
كيفية الاختيار بين اللكم المسبق واللكم اللاحق
يجب أن يبدأ القرار النهائي بالقوس النهائي بدلاً من تكوين الماكينة المفضل.
إذا كانت الثقوب موجودة في مناطق مستقرة من المظهر الجانبي، فإن الأنماط متكررة للغاية، والوصول إلى الشريط المسطح يبسط الأدوات، ويمكن أن يكون التثقيب المسبق حلاً عمليًا للغاية. عندما يجب أن تشير الميزات إلى الهندسة النهائية عن كثب، أو تحدث بالقرب من مناطق التشكيل المعقدة، أو تتطلب عمليات على عدة وجوه جاهزة، فإن التثقيب اللاحق يستحق اهتمامًا أقوى.
حجم الإنتاج مهم أيضًا. يمكن للتصنيع المخصص بكميات كبيرة أن يبرر الأدوات المتخصصة المحسنة حول تصميم قوس مستقر. قد تقدر المصانع التي تنتج مزيجًا أوسع من المكونات المرونة بشكل مختلف.
النقطة المهمة هي أنه يجب تقييم استراتيجية التثقيب واستراتيجية تشكيل اللف والأدوات والتغذية والتحكم والفحص معًا.
إن آلة تشكيل لفة الأقواس الكهروضوئية ليست مجرد سلسلة من البكرات. إنه نظام تصنيع منسق يعتمد أدائه على مدى توافق العمليات الفردية مع مكون الدعم الشمسي النهائي.
الأخطاء الشائعة عند تحديد خط إنتاج الأقواس الكهروضوئية
أحد الأخطاء الشائعة هو توفير رسم المقطع العرضي فقط دون نمط الثقب الكامل. قد يبدو المظهر الجانبي واضحًا من المقطع العرضي وحده، في حين أن متطلبات التثقيب الفعلية تجعل خط الإنتاج أكثر تعقيدًا بشكل ملحوظ.
خطأ آخر هو اختيار الآلة وفقًا لسرعة الخط القصوى دون حساب عدد المرات التي يجب فيها ثقب المنتج النهائي. توفر سرعة التشكيل الاسمية العالية فائدة محدودة عندما تصبح دورة التثقيب هي عملية التحكم.
يمكن للمصنعين أيضًا التقليل من متطلبات التغيير. الخط القادر على تشكيل عدة أبعاد لا يعني تلقائيًا أن نفس أدوات التثقيب يمكنها معالجة كل تخطيط للثقب.
وأخيرا، ينبغي مناقشة متطلبات الأبعاد قبل الانتهاء من الأدوات. إن تطبيق التفاوتات المقيدة غير الضرورية على كل بُعد يمكن أن يزيد من تعقيد الماكينة والأدوات، في حين أن الفشل في تحديد أبعاد التجميع المهمة حقًا يمكن أن يخلق مشاكل أثناء الإنتاج.
النهج الأفضل هو تحديد الأبعاد التي تؤثر على تجميع المكونات، والواجهات الهيكلية، ومواضع التثبيت، وقابلية التبادل، ثم بناء خطة التصنيع والفحص حول تلك المتطلبات.
خاتمة
يعد الاختيار بين التثقيب المسبق والتثقيب اللاحق قرارًا هندسيًا يمكن أن يؤثر على تعقيد الأدوات وكفاءة الإنتاج والتحكم في الأبعاد والتحول واستقرار التصنيع على المدى الطويل.
يوفر التثقيب المسبق إمكانية وصول ممتازة ويمكن أن يبسط الأدوات للعديد من ملفات تعريف الدعم الشمسي المتكررة. يمكن أن يوفر التثقيب اللاحق مزايا عندما تحتاج الثقوب الحرجة إلى الرجوع إلى الشكل الهندسي النهائي أو عندما تتأثر ميزات التثقيب المسبق بالانحناء المعقد.
وبالتالي فإن التكوين الصحيح يعتمد على القوس الكهروضوئي الفعلي بدلاً من القاعدة العامة.
قبل تحديد آلة تشكيل لفة الأقواس الكهروضوئية، يجب على الشركات المصنعة تقديم رسومات كاملة للملف الشخصي، وأنماط الثقوب، ومعلومات المواد، ومتغيرات المنتج، ومتطلبات الإنتاج. إن تقييم هذه العوامل معًا يجعل من الممكن تصميم خط إنتاج يوازن بين دقة التثقيب، واستقرار التشكيل، والأتمتة، والإنتاج العملي للمصنع.
بالنسبة للمصنعين الذين يقومون بتطوير قدرة هيكل تركيب الطاقة الشمسية الجديدة، فإن Jinbolida حلول تصنيع الأقواس الشمسية الكهروضوئية تشكيل لفة الغطاء، والتثقيب، ومعالجة التشكيل الجانبي، وتكوينات الإنتاج المتكاملة لتصميمات الأقواس المختلفة.
التعليمات
هل يجب ثقب فتحات الأقواس الكهروضوئية قبل أو بعد تشكيل اللفة؟
يتم استخدام كلتا الطريقتين. غالبًا ما يكون التثقيب المسبق مناسبًا عندما يتم وضع الثقوب في مناطق مستقرة من المظهر الجانبي، كما أن الوصول إلى الشريط المسطح يبسط الأدوات. قد يكون التثقيب اللاحق هو الأفضل عندما يجب أن يشير موقع الثقب إلى الهندسة النهائية عن كثب أو عندما قد يؤثر التشكيل على الميزات القريبة من الانحناءات.
هل يمكن للثقوب المثقوبة مسبقًا أن تتحرك أثناء تشكيل اللفة؟
يمكن أن تتأثر علاقتها النهائية بالملف النهائي بعملية التشكيل، خاصة عندما تكون الثقوب أو الفتحات قريبة من الانحناءات أو المناطق شديدة التكوين. ولذلك ينبغي التحقق من صحة المكون النهائي أثناء تطوير الأدوات وتشغيلها بدلاً من الاعتماد فقط على أبعاد الشريط المسطح.
هل ما بعد اللكم دائمًا أكثر دقة؟
لا. تعتمد الدقة على نظام الإنتاج الكامل، بما في ذلك التغذية وتحديد المواقع والأدوات ودعم الملف الشخصي والتحكم والفحص. يمكن أن يوفر التثقيب اللاحق مزايا لبعض مراجع الملف النهائي، ولكن التثقيب المسبق المصمم بشكل صحيح يمكن أن يوفر أيضًا إمكانية تكرار موثوقة لتصميمات الأقواس المناسبة.
هل يمكن لآلة تشكيل الأقواس الكهروضوئية استخدام طريقتي التثقيب؟
يمكن أن يشتمل الخط المخصص على مفاهيم معالجة مختلفة إذا كانت متطلبات المنتج تبرر ذلك. ومع ذلك، فإن إضافة مراحل تثقيب متعددة يزيد من تعقيد المعدات والتحكم، لذلك يجب أن يعتمد التكوين على الرسومات الفعلية وحجم الإنتاج ونطاق الملفات الشخصية التي سيتم تصنيعها.
ما هي المعلومات المطلوبة لتحديد نظام التثقيب لخط قوس PV؟
يجب أن يتلقى المورد رسومات ذات أبعاد نهائية، وأنماط كاملة للثقوب والفتحات، ودرجة المواد، والسمك، ومعلومات الطلاء، وأطوال المنتج المطلوبة، ومتغيرات المظهر الجانبي المتوقعة، وحجم الإنتاج، ومتطلبات الأبعاد الحرجة. تتيح هذه التفاصيل تقييم الأدوات وتكوين الخط بشكل صحيح.
 Arabic
 English
 Russian
 Spanish
 French