
آلة تشكيل اللف الدهون: ما يجب على المشترين اختباره
جدول المحتويات
مقدمة

يمكن أن يبدو خط إنتاج تشكيل اللف الجديد مثيرًا للإعجاب أثناء زيارة المصنع. تشغيل المحركات، وتحرك الأسطوانات الهيدروليكية، ويستجيب PLC، وتدور البكرات بسلاسة. لكن لا تثبت أي من هذه الملاحظات وحدها أن المعدات يمكنها تصنيع المظهر الفعلي للمشتري بشكل متكرر.
هذا هو السبب آلة تشكيل لفة الدهونيجب أن يركز اختبار قبول المصنع على أداء المنتج النهائي بدلاً من حركة الماكينة وحدها.
يجب أن يجيب FAT ذو المعنى على أسئلة عملية مثل:
- هل تستطيع الآلة معالجة المادة المحددة؟
- هل يتطابق الملف الشخصي النهائي مع الرسم المعتمد؟
- هل يتم وضع الثقوب والفتحات المثقوبة بشكل صحيح؟
- هل طول القطع مستقر؟
- هل يبقى الملف الشخصي مستقيمًا بعد القطع؟
- هل يمكن للخط أن يصل إلى شرط الإنتاج المتفق عليه؟
- هل يمكن تغيير وصفات المنتجات المختلفة بشكل صحيح؟
- هل تعمل وظائف السلامة والإنذارات؟
- هل يمكن للعديد من المنتجات المتتالية الحفاظ على جودة قابلة للتكرار؟
بالنسبة للمشترين، تعد FAT واحدة من آخر الفرص للتحقق من هذه المتطلبات قبل مغادرة خط الإنتاج لمصنع المورد.
JBLDIE دليل آلة تشكيل لفة يؤكد أيضًا على تقييم نظام التشكيل بدءًا من تحميل الملف وحتى فحص الملف النهائي بدلاً من الحكم على بكرات التشكيل نفسها فقط.
وبالتالي فإن أقوى FAT يبدأ بالمنتج النهائي ويعمل بشكل عكسي خلال كل عملية مطلوبة لتصنيعه.
ما هي آلة تشكيل لفة الدهون؟
آلة تشكيل اللف FAT عبارة عن اختبار منظم يتم إجراؤه في منشأة الشركة المصنعة للمعدات قبل الشحن.
والغرض منه هو التحقق مما إذا كانت الآلة تؤدي الوظائف ومتطلبات التصنيع المتفق عليها بين المورد والمشتري.
اعتمادا على خط الإنتاج، قد تشمل FAT ما يلي
تحميل الملف → إزالة اللف → التسوية → التغذية المؤازرة → التثقيب → تشكيل اللفة → الاستقامة → القطع → التفريغ → التراص
يمكن للاختبار أيضًا التحقق من:
- التحكم الكهربائي،,
- عملية PLC/HMI،,
- أجهزة الاستشعار،,
- أنظمة المؤازرة،,
- الأنظمة الهيدروليكية،,
- الأنظمة الهوائية،,
- منطق الإنذار،,
- توقفات طارئة،,
- حراس،,
- التعشيق،,
- وصفات الإنتاج،,
- والتوثيق.
ومع ذلك، فإن النتيجة الأكثر أهمية لا تزال هي المكون النهائي.
يمكن للآلة إكمال كل حركة تلقائية بنجاح مع إنتاج ملف تعريف خارج الأبعاد المطلوبة.
ولهذا السبب يجب أن تتحد الدهون اختبار وظائف الآلة واختبار جودة المنتج.
يجب أن يبدأ FAT قبل بناء الجهاز
أحد أكبر أخطاء FAT هو مناقشة معايير القبول فقط بعد اكتمال خط الإنتاج بالفعل.
بحلول هذه المرحلة، قد يكون لدى المشتري والمورد توقعات مختلفة.
قد يتوقع المشتري:
- سرعة خط معينة،,
- التسامح ملف تعريف محدد،,
- تغيير زر واحد،,
- أو دقة تثقيب معينة.
ربما يكون المورد قد صمم الآلة وفقًا لافتراضات مختلفة.
ولذلك ينبغي الاتفاق على متطلبات FAT خلال مرحلة التأكيد الفني.
يجب أن تحدد الحزمة الفنية ما يلي
- رسومات الملف الشخصي،,
- درجة المواد،,
- نطاق السمك،,
- أبعاد الملف،,
- رسومات اللكم،,
- قطع الأطوال،,
- متطلبات الإنتاج،,
- متطلبات التسامح،,
- متطلبات جودة السطح،,
- نطاق الأتمتة،,
- وطريقة القبول.
يصبح FAT بعد ذلك بمثابة التحقق من المتطلبات المتفق عليها بدلاً من التفاوض في نهاية التصنيع.
ما الذي يجب تضمينه في وثيقة FAT؟
يمكن لمستند FAT المفيد فصل المتطلبات إلى عدة مجموعات.
| منطقة الدهون | ما يجب التحقق منه |
|---|---|
| منتج | هندسة الملف الشخصي والأبعاد |
| مادة | الدرجة والسمك المتفق عليهما |
| اللكم | حجم الثقب/الفتحة وموضعها |
| القطع | حالة الطول والنهاية |
| الاستقامة | القوس والحدبة والالتواء |
| سطح | الخدوش وعلامات التشكيل |
| إنتاج | حالة التشغيل المتفق عليها |
| التكرار | منتجات متتالية متعددة |
| الأتمتة | التسلسل والوصفات وأجهزة الاستشعار |
| أمان | الحراس والتشابكات والتوقفات الإلكترونية |
| إنذارات | اكتشاف الأخطاء واستعادتها |
| التحول | إجراء تبديل المنتج المتفق عليه |
| التوثيق | الرسومات والأدلة والسجلات |
يجب أن يكون لكل عنصر طريقة قبول واضحة عند الضرورة.
بدلا من الكتابة:
“يجب أن تكون دقة ملف تعريف R” جيدة.”
يكتب:
“قياس الأبعاد المحددة وفقًا لمراجعة الرسم X باستخدام المسند وطريقة الفحص المتفق عليها.”
معايير القبول الواضحة تقلل من النزاعات أثناء FAT.
اختبر المنتج الفعلي، وليس عينة مناسبة
يتمثل اختصار FAT الشائع في استخدام ملف تعريف بسيط لأنه من السهل إظهاره.
وقد لا يمثل ذلك متطلبات الإنتاج الحقيقية للمشتري.
لنفترض أنه تم اختيار الخط لإنتاج:
- قنوات C الشفاه،,
- فولاذ مجلفن عالي القوة مقاس 2.5 مم,
- فتحات ممدودة متعددة،,
- عدة أطوال المنتج،,
- والتكديس التلقائي.
إن اختبار قناة U رفيعة وغير مثقوبة فقط يعطي أدلة محدودة حول القدرة الفعلية.
يجب أن يمثل منتج الاختبار حالة إنتاج ذات معنى.
عندما يتم تضمين العديد من الملفات الشخصية في نطاق الماكينة، فمن المفضل أن تتضمن FAT واحدًا على الأقل من المنتجات الأكثر تطلبًا.
قد يكون الملف التمثيلي المفيد هو:
- سميكة نسبيا،,
- قوة عالية،,
- معقدة في الهندسة،,
- لكمات شديدة،,
- أو يصعب تغييرها.
اختبار المنتج الأسهل فقط هو الذي يمكن أن يخفي القيود التي تظهر لاحقًا في مصنع المشتري.
استخدام مواد الإنتاج التمثيلية
يؤثر سلوك المواد بشكل مباشر على تشكيل اللفة.
وتشمل المتغيرات الهامة:
- قوة الخضوع،,
- قوة الشد،,
- سمك،,
- عرض الشريط،,
- طلاء،,
- حالة السطح،,
- وحالة الملف.
من الأفضل اختبار الآلة المصممة للفولاذ عالي القوة بالدرجة المتفق عليها أو بمادة تمثيلية حقيقية حيثما كان ذلك عمليًا.
يمكن أن يخفي اختبار ملف تعريف عالي القوة باستخدام فولاذ أكثر ليونة ما يلي
- سبرينغباك،,
- متطلبات قوة التشكيل،,
- انحراف رمح،,
- حمل اللكم،,
- حمل القطع،,
- وصعوبة الاستقامة.
وبالمثل، فإن اختبار الصفائح الرقيقة فقط يوفر أدلة محدودة حول الطرف العلوي لنطاق المواد المتفق عليه.
ولذلك يجب على المشترين تحديد مادة FAT قبل تاريخ الاختبار.
لا تختبر قطعة واحدة فقط
لا يثبت المظهر الجانبي الجيد أن خط تشكيل اللفة مستقر.
قد تقع قطعة واحدة ضمن التسامح بعد عدة تعديلات يدوية.
والسؤال الأكثر أهمية هو ما إذا كانت القطع التالية تظل متسقة.
ينتج FAT الأفضل ملفات تعريف متتالية متعددة بعد وصول الجهاز إلى حالة التشغيل المتفق عليها.
على سبيل المثال، قد تتضمن خطة التفتيش ما يلي
- أول قطعة مؤهلة،,
- قطعة إنتاج مبكرة أخرى،,
- عينة متوسطة،,
- والعينات اللاحقة أثناء التشغيل المستمر.
تعتمد خطة أخذ العينات الدقيقة على المشروع.
الهدف هو الاختبار التكرار, ، ليست مجرد نتيجة واحدة ناجحة.
تحقق من الملف الشخصي النهائي بعد مغادرته الجهاز
قد يبدو المظهر الجانبي المشكل باللف صحيحًا بينما لا يزال مقيدًا بواسطة البكرات.
بعد القطع، يمكن تحرير الإجهاد المتبقي.
يمكن للمكون النهائي بعد ذلك:
- الربيع مفتوح،,
- القوس،,
- الحدبة،,
- تطور،,
- تطوير التوهج النهائي،,
- أو التغيير في هندسة المقطع العرضي.
ولهذا السبب، يجب إجراء قياسات FAT على المنتج النهائي الذي تم تفريغه عند الاقتضاء.
لا توافق على هندسة الملف الشخصي بناءً على شكل القسم داخل حامل التشكيل النهائي فقط.
المنتج الذي يغادر الآلة هو المنتج المهم.
ما هي أبعاد الملف الشخصي التي يجب قياسها؟
الأبعاد الدقيقة تعتمد على الرسم النهائي.
يمكن أن تشمل الشيكات المشتركة ما يلي:
- العرض الكلي،,
- الارتفاع الكلي،,
- عرض الويب،,
- ارتفاع شفة،,
- طول الشفة،,
- زاوية الانحناء،,
- داخل الشعاع،,
- افتتاح القناة،,
- ارتفاع الضلع،,
- تباعد الأضلاع،,
- أبعاد قطرية،,
- موقف الحفرة،,
- موضع الفتحة،,
- طول الانتهاء،,
- الاستقامة،,
- الحدبة،,
- وتطور.
وينبغي تحديد الأبعاد الحرجة قبل FAT.
ليس لكل بعد أهمية وظيفية متساوية.
على سبيل المثال، في قناة C الشمسية، قد يؤثر عرض الفتح وموضع الثقب بشكل مباشر على توافق الموصل.
على الأنبوب المربع، قد يكون العرض والارتفاع والعلاقة القطرية ونصف قطر الزاوية والاستقامة أكثر أهمية.
يجب أن تتبع خطة التفتيش التطبيق الفعلي.
يجب أن تكون أدوات القياس مناسبة للتسامح المطلوب
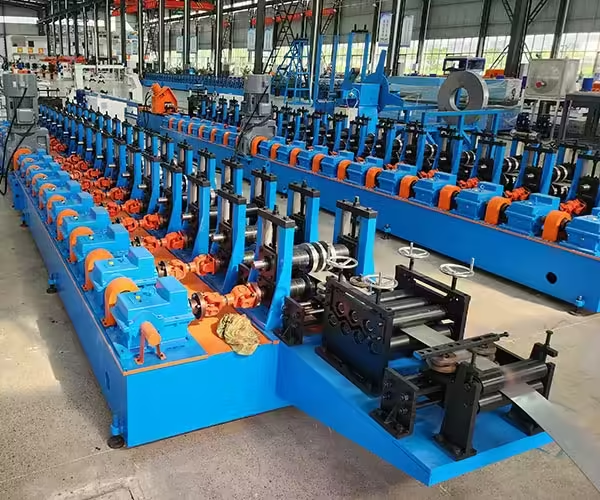
تكون نتائج FAT مفيدة فقط عندما تكون طريقة القياس موثوقة.
إذا كان التسامح ضيقًا نسبيًا، فإن استخدام أداة قياس غير مناسبة أو يتم التحكم فيها بشكل سيئ يمكن أن يجعل النتيجة موضع شك.
اعتمادًا على الملف الشخصي، قد تتضمن أدوات الفحص ما يلي
- الفرجار،,
- ميكرومتر،,
- مقاييس الارتفاع،,
- مقاييس الزاوية،,
- تدابير الشريط،,
- المستقيمات،,
- المربعات،,
- مقاييس الملف الشخصي المخصصة،,
- وغيرها من معدات فحص الأبعاد.
عندما تكون إمكانية تتبع القياس مطلوبة من قبل نظام الجودة الخاص بالمشتري، يجب التحكم في معدات الفحص وفقًا لذلك.
يشرح المعهد الوطني الأمريكي للمعايير والتكنولوجيا التتبع المترولوجي كنتيجة قياس ترتبط بمرجع من خلال سلسلة معايرة موثقة وغير منقطعة، حيث تساهم كل خطوة في عدم اليقين في القياس.
هذا لا يعني أن كل FAT يتطلب معايرة NIST مباشرة. وهذا يعني أنه يجب على المشترين الاتفاق على التحكم المناسب في القياس لقرار القبول.
الاتفاق على مسند القياس
يمكن لشخصين قياس نفس الملف الشخصي والحصول على نتائج مختلفة إذا أشارا إلى نقاط مختلفة.
على سبيل المثال، يمكن قياس ارتفاع الحافة
- من السطح الخارجي،,
- من الظل الداخلي،,
- من مرجع الويب،,
- أو من مرجع آخر محدد.
وبالمثل، يمكن قياس موضع الثقب من:
- نهاية مقطوعة واحدة،,
- الملف الشخصي، الخط المركزي,
- حافة جانبية واحدة،,
- أو مركز حفرة أخرى.
يجب أن يحدد إجراء الرسم وFAT المرجع.
وهذا مهم بشكل خاص للملفات الشخصية التي تحتوي على:
- الانحناءات،,
- نصف القطر،,
- الهندسة غير المتماثلة،,
- وأنماط اللكم المعقدة.
يزيل FAT الجيد الغموض عن طريقة الفحص.
تحقق من دقة التثقيب على المنتج النهائي
عندما يتضمن خط الإنتاج التثقيب، يجب على المشترين فحص أكثر مما إذا كان التثقيب يتحرك بشكل صحيح.
يفحص:
- قطر الفتحة المستديرة،,
- عرض الفتحة،,
- طول الفتحة،,
- الملعب المحلي،,
- موضع الثقب التراكمي،,
- الوضع العرضي،,
- مسافة الحفرة الأولى،,
- مسافة الحفرة الأخيرة،,
- والعلاقة من ثقب إلى انحناء.
قد تتحرك الميزات المثقوبة مسبقًا بالنسبة إلى هندسة المظهر الجانبي النهائي أثناء التشكيل.
ولهذا السبب يجب التحقق من موضع الثقب في القسم النهائي.
بالنسبة للملفات الشخصية الطويلة التي تحتوي على العديد من الثقوب أو الفتحات المتكررة، تستحق الدقة التراكمية اهتمامًا خاصًا.
يمكن أن يصبح خطأ التغذية الصغير المتكرر عدة مرات أكثر وضوحًا بين:
الحفرة الأولى → الحفرة النهائية.
لا تحكم على دقة اللكم من خلال دقة المؤازرة وحدها
قد يتمتع المحرك المؤازر بدقة أوامر ممتازة.
وهذا لا يعني تلقائيًا أن الشريط الفعلي يتحرك بدقة مماثلة.
يمكن أن يعتمد تحديد موضع المواد الحقيقية أيضًا على:
- زلة المغذية،,
- ضغط الأسطوانة،,
- التوتر المنبع،,
- حالة التشفير،,
- سطح المادة،,
- توجيه المقاومة،,
- والتآكل الميكانيكي.
أثناء FAT، قارن المواضع المبرمجة مع قياسات المنتج النهائي الفعلية.
الغرض من الاختبار هو التحقق من النظام الكامل بدلاً من مواصفات مكون واحد.
يجب اختبار طول القطع عبر قطع متعددة
يمكن برمجة خط إنتاج لقطع مقاطع يبلغ طولها ستة أمتار.
السؤال المهم هو ما إذا كانت الأجزاء النهائية تتطابق باستمرار مع الطول المطلوب.
قياس عدة مكونات متتالية.
إذا اختلف الطول، تحقق من:
- التشفير أو عجلة القياس،,
- تتبع المؤازرة،,
- زلة المواد،,
- مزامنة القاطع،,
- توقيت التحكم،,
- وحركة الخط الفعلية.
افحص أيضًا العلاقة بين ميزات القطع والثقب.
على سبيل المثال، قد يكون للجزء الطول الإجمالي الصحيح ولكن قد تكون الفتحة الأخيرة قريبة جدًا من النهاية إذا لم يتم تنسيق مراجع التثقيب والقطع.
فحص نهاية القطع
الطول النهائي ليس سوى جزء من جودة القطع.
يجب أيضًا التحقق من نهاية الملف الشخصي من أجل:
- سحق،,
- تشويه،,
- لدغ،,
- مضيئة،,
- تلف الطلاء،,
- والقطع غير مكتمل.
تتطلب المقاطع المعقدة المشكلة باللف دعمًا مناسبًا أثناء القطع.
لا يزال من الممكن أن يؤدي القاطع الذي ينتج الطول الصحيح ولكنه يشوه نهاية الملف الشخصي إلى حدوث مشكلات في التجميع النهائي.
يصبح هذا مهمًا بشكل خاص لـ:
- قنوات C الشفاه،,
- الملامح الهيكلية العميقة،,
- فولاذ عالي القوة،,
- ومواد رقيقة حساسة للمظهر.
يجب قياس الاستقامة على منتج طويل بما فيه الكفاية
يمكن للعينات القصيرة إخفاء المشكلات طويلة الأمد.
قد تبدو القناة C مستقيمة على ارتفاع يزيد عن متر واحد ولكنها تتطور إلى قوس واضح أو التواء على مدى ستة أمتار.
لذلك يجب أن تستخدم الدهون أطوالًا تمثيلية نهائية.
اعتمادا على متطلبات المنتج، تقييم:
- القوس الطولي،,
- الحدبة الجانبية،,
- تطور،,
- نهاية التوهج،,
- والاستقامة الشاملة.
وينبغي أيضًا الاتفاق على طريقة القياس مسبقًا.
بالنسبة للمكونات الطويلة، يمكن أن يؤثر السطح الداعم على كيفية ظهور المظهر الجانبي، لذلك يجب أن تظل ظروف الفحص متسقة.
تحقق من جودة السطح في ظل ظروف التشكيل الحقيقية
جودة السطح مهمة بشكل خاص عند المعالجة
- الصلب المجلفن،,
- الفولاذ المطلي مسبقًا،,
- الفولاذ المقاوم للصدأ،,
- الألومنيوم،,
- أو غيرها من المواد المرئية/المغلفة.
افحص الملف الشخصي النهائي لـ:
- تكرار علامات اللفة،,
- خدوش،,
- الخدوش،,
- خطوط إرشادية،,
- علامات التغذية،,
- علامات اللكم الحطام،,
- والتعامل مع الضرر.
يشير النمط غالبًا إلى المصدر.
قد يتوافق العيب المتكرر مع لفة دوارة واحدة.
قد يأتي الخط المستمر من دليل ثابت.
قد ينشأ الضرر العشوائي من الحطام أو التعامل مع المصب.
يجب أن تقوم FAT بفحص مسار المادة بالكامل بدلاً من لفات التشكيل فقط.
قم بتشغيل الآلة بسرعة إنتاج تمثيلية
يمكن لبعض الأجهزة إنتاج ملفات تعريف ممتازة أثناء التشغيل التجريبي البطيء جدًا ولكنها تصبح غير مستقرة مع زيادة السرعة.
تشمل المشكلات المحتملة التي تظهر بسرعة أعلى ما يلي:
- تتبع الشريط،,
- اهتزاز،,
- عدم استقرار المغذية،,
- تزامن اللكم،,
- توقيت القاطع،,
- التعامل مع الملف الشخصي،,
- استجابة الاستشعار،,
- ومشاكل التراص.
ولذلك ينبغي أن تشمل الدهون الإنتاج بشرط تمثيلي متفق عليه.
وهذا لا يعني دائمًا السرعة النظرية القصوى.
السؤال ذو المعنى هو:
بأي سرعة يمكن للخط الكامل إنتاج ملفات تعريف مؤهلة بشكل متكرر؟
تعد القدرة الإنتاجية القابلة للاستخدام أكثر أهمية من العرض التوضيحي القصير للسرعة القصوى.
السرعة القصوى ليست مثل الإخراج المؤهل
لنفترض أن آلة التشكيل يمكن أن تعمل ميكانيكيًا بسرعة 40 م/دقيقة.
قد يظل الخط الكامل يعمل بشكل أبطأ بسبب:
- اللكم يتطلب توقفات متكررة،,
- تحتاج التغذية المؤازرة إلى تحديد المواقع،,
- القطع يقاطع حركة المواد،,
- التفريغ لا يمكن أن يواكب،,
- أو تصبح جودة المنتج غير مستقرة.
ولذلك يجب أن تميز الدهون بين:
سرعة التشكيل
و
قدرة المنتج النهائي المؤهلة.
بالنسبة للمعدات التي تغطي عمليات متعددة، غالبًا ما تحدد العملية الأبطأ المتكررة المخرجات العملية.
هذا التمييز مهم بشكل خاص في خطوط الأقواس الكهروضوئية المثقوبة بشدة.
اختبار التشغيل المستمر، وليس فقط العروض التوضيحية القصيرة
قد لا يكشف التشغيل لمدة خمس دقائق عن المشكلات التي تظهر بعد تشغيل الجهاز لفترات أطول.
الاختبار المستمر يمكن أن يكشف:
- تحمل درجة الحرارة،,
- درجة الحرارة الهيدروليكية،,
- قضايا التشحيم،,
- فك السحابة،,
- عدم استقرار المستشعر،,
- الانجراف الأبعاد،,
- حركة الأدوات،,
- الانجراف قطع الطول،,
- ومشاكل التراكم في التعامل مع المصب.
المدة المناسبة تعتمد على المشروع.
والغرض من ذلك هو الجري لفترة كافية لإثبات أن الخط يظل مستقرًا بدلاً من إنتاج عدد قليل فقط من القطع التوضيحية.
جودة السجل أثناء التشغيل
لا تقيس فقط قبل وبعد الاختبار المستمر.
أخذ عينات أثناء الإنتاج.
قد يتضمن سجل FAT البسيط ما يلي
| عينة | البعد الشخصي | موقف الحفرة | طول | الاستقامة | سطح |
|---|---|---|---|---|---|
| يبدأ | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل |
| منتصف المدى | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل |
| تشغيل لاحق | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل |
| أخير | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل | نجاح/فشل |
يمكن تسجيل قيم أبعاد أكثر تفصيلاً عند الحاجة.
يساعد هذا في تحديد الانجراف الذي قد يفوته الفحص النهائي البسيط.
اختبار التحول عندما يكون إنتاج الملفات المتعددة جزءًا من النطاق
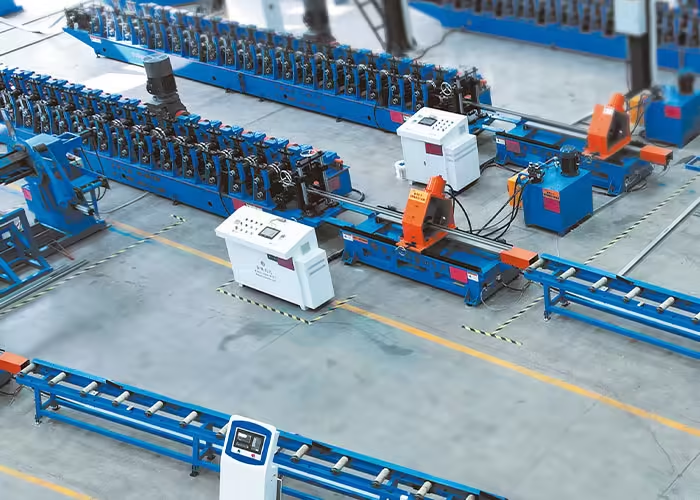
إذا تم بيع الجهاز خصيصًا لإنتاج أحجام أو ملفات تعريف متعددة، فيجب على FAT التحقق من مفهوم التغيير حيثما كان ذلك عمليًا.
يجب ألا يقيس الاختبار مدى سرعة الضغط على زر واحد فقط.
التغيير الواقعي يشمل:
آخر منتج مؤهل أ → التعديل/تغيير الأدوات → التجربة → أول منتج مؤهل ب
يفحص:
- التعديل الميكانيكي،,
- دليل التغييرات،,
- لفة التموضع،,
- وصفة اللكم،,
- قطع الطول،,
- اختيار PLC،,
- والتحقق من القطعة الأولى.
بالنسبة لنظام تشكيل اللف المرن، يمكن أن تكون التكرار بعد التغيير بنفس أهمية سرعة الإنتاج الخام.
اختبار وصفات المنتج المخزنة
يمكن لخطوط الإنتاج الحديثة تخزين وصفات لـ:
- مسافات التغذية المؤازرة،,
- تسلسلات اللكم،,
- قطع الأطوال،,
- التعديلات الآلية،,
- سرعة الخط،,
- الكميات،,
- وغيرها من الإعدادات.
أثناء FAT، حدد وصفات منتج مختلفة وتحقق من أن نتيجة الإنتاج المادي تتطابق مع البرنامج المقصود.
يمكن تحميل الوصفة بشكل صحيح على HMI بينما يظل الإعداد الميكانيكي خاطئًا.
ولذلك ينبغي اختبار التكوين الرقمي والميكانيكي معًا.
التحقق من أجهزة الاستشعار والتشابكات
تعتمد الخطوط الأوتوماتيكية على أجهزة الاستشعار لتأكيد ظروف الماكينة.
تشمل أجهزة الاستشعار المحتملة ما يلي:
- الوجود المادي،,
- حلقة لفائف،,
- موقف المغذية،,
- موقف لكمة،,
- موقف القاطع،,
- وصول الملف الشخصي،,
- موقف التفريغ،,
- حالة المكدس،,
- والوصول إلى السلامة.
يجب على FAT اختبار ما إذا كان نظام التحكم يستجيب بشكل صحيح عند عدم استيفاء الشروط المتوقعة.
على سبيل المثال:
- ماذا يحدث إذا غابت المادة؟
- ماذا يحدث إذا لم تعود اللكمة؟
- ماذا يحدث إذا ظل القاطع خارج موضعه؟
- ماذا يحدث إذا كانت محطة التفريغ مشغولة؟
لا ينبغي للخط الآلي الجيد أن يعمل ببساطة عندما يسير كل شيء على ما يرام.
وينبغي أيضا تحديد الحالات غير الطبيعية بوضوح.
يجب أن تساعد رسائل التنبيه المشغل
إنذار مثل:
خطأ 1027
يوفر قيمة محدودة إذا لم يتمكن المشغل من تحديد ما يعنيه.
تحدد التشخيصات الأكثر فائدة النظام أو الحالة المصابة.
ولذلك يجب التحقق من الدهون:
- عرض التنبيه،,
- استجابة الآلة،,
- إجراءات الاسترداد،,
- تاريخ التنبيه،,
- وإعادة تشغيل التسلسل.
وهذا مهم بشكل خاص لدمج الخطوط المعقدة
- اللكم،,
- التغذية المؤازرة،,
- قطع،,
- robotics,
- and stacking.
Good fault diagnostics can reduce future troubleshooting time.
يجب اختبار التوقفات الطارئة
Emergency-stop devices should be tested according to the machine design and applicable requirements.
The test should verify that activating an E-stop creates the intended machine response.
Buyers should also understand:
- which equipment is stopped,
- how stored energy is handled,
- what remains energized,
- and what restart procedure is required.
These points need to be considered as part of the complete safety design rather than as a single red button test.
يجب أن يتم تضمين نظام الحماية الآلي في FAT
Roll forming lines contain several potential hazard zones, including:
- rotating shafts,
- roll in-running nip points,
- decoilers,
- punching systems,
- cutting stations,
- transfer devices,
- and moving finished products.
OSHA’s general machine-guarding requirements require guarding methods to protect workers from hazards such as points of operation, ingoing nip points, rotating parts, flying chips, and sparks; the regulation specifically identifies forming rolls among machines typically requiring point-of-operation guarding.
Applicable legal requirements vary by destination, machine design, and workplace, so FAT should verify the agreed safeguarding scope rather than assuming one universal configuration applies everywhere.
واقيات الاختبار والتشابكات وظيفيا
It is not enough that a guard is physically installed.
Where interlocks form part of the design, FAT should verify the intended response.
على سبيل المثال:
- Does opening a protected access point stop the relevant motion?
- Can the machine restart unexpectedly when the guard is closed?
- Is reset required?
- Does the HMI show which safety condition is active?
The actual validation method depends on the control architecture and applicable standards.
The important point is that safeguarding should be tested as a functional system.
التحقق من الأوضاع اليدوية والإعدادات والتلقائية
Many production lines have more than one operating mode.
وقد تشمل هذه:
- manual/jog,
- setup,
- single cycle,
- automatic,
- maintenance-related functions,
- or other machine-specific modes.
FAT should confirm that each required mode behaves as intended.
The test should pay particular attention to transitions between modes.
For example, the machine should not unexpectedly begin automatic movement simply because an operator exits manual mode.
The control philosophy should be understandable to the people who will operate the equipment.
اختبار إيقاف التشغيل وإعادة تشغيل السلوك
Buyers should understand what happens after:
- normal shutdown,
- emergency stop,
- temporary power loss,
- PLC restart,
- servo alarm,
- or hydraulic interruption.
Questions include:
- Does the machine retain the product recipe?
- Does it remember production count?
- Does material position need to be re-established?
- Can punching sequence resume correctly?
- Must the current part be removed?
- Does the machine restart from a safe condition?
These situations can occur during real factory operation.
FAT is a useful place to confirm the expected recovery logic.
فحص الخزانة الكهربائية
The electrical system should be reviewed together with the machine functions.
Depending on the project, buyers may verify:
- component identification,
- wire labeling,
- terminal labeling,
- cabinet ventilation,
- cable routing,
- PLC hardware,
- servo drives,
- safety components,
- documentation,
- and electrical drawings.
The objective is not simply appearance.
Clear labeling and documentation can make future maintenance and troubleshooting much easier.
تحتاج الأنظمة الهيدروليكية والهوائية إلى فحوصات وظيفية
Lines containing punching, cutting, clamping, or other actuated equipment may use hydraulic or pneumatic systems.
FAT can check:
- pressure stability,
- leaks,
- cylinder operation,
- valve response,
- filtration,
- hose routing,
- and alarm functions.
Repeated operation during continuous testing can reveal issues that a single cylinder movement may not show.
Pressure should also remain consistent with the actual production process.
التحقق من الوصول إلى التشحيم والصيانة
A machine can pass its production test but still be difficult to maintain.
Buyers should inspect access to:
- محامل،,
- forming rolls,
- مهاوي،,
- أدلة،,
- chains,
- gearboxes,
- lubrication points,
- punching dies,
- cutting tools,
- أجهزة الاستشعار،,
- hydraulic components,
- and electrical cabinets.
Ask practical questions.
Can normal wear parts be reached without dismantling unrelated equipment?
Are lubrication points accessible?
Can rolls be cleaned?
Can punches be replaced?
FAT is one of the best times to review these details while the machine is fully assembled.
التوثيق جزء من FAT
A production line cannot be maintained effectively without usable technical information.
The documentation package can include:
- machine layout,
- electrical diagrams,
- hydraulic diagrams,
- pneumatic diagrams,
- tooling drawings where agreed,
- equipment manuals,
- maintenance instructions,
- lubrication information,
- PLC/HMI backup arrangements,
- spare-parts list,
- setup instructions,
- and acceptance records.
The exact package depends on the project.
Buyers should agree on required documentation before shipment rather than trying to collect missing information after installation.
سياق إدارة الجودة
FAT itself should be based on the contract and agreed technical specification rather than treating a generic quality standard as a machine-specific acceptance procedure.
However, the broader principles of controlled requirements, documented processes, verification, and continual improvement align with established quality-management practices.
The International Organization for Standardization describes ISO 9001 as a widely recognized quality-management-system standard focused on consistent processes, customer requirements, performance, and continual improvement.
ISO 9001 does not tell buyers exactly how to FAT a roll forming machine. The value here is the underlying principle: acceptance should be documented, measurable, and based on defined requirements rather than subjective impressions.
التحقق من قطع الغيار والملابس
Before shipment, confirm the agreed spare-parts package.
Depending on the production line, this may include items such as:
- أجهزة الاستشعار،,
- seals,
- blades,
- punching components,
- electrical parts,
- hydraulic components,
- belts,
- or other consumables and wearing items.
The exact list should follow the machine design.
Buyers should also understand which components are:
- normal wear parts,
- recommended commissioning spares,
- and long-term maintenance items.
This reduces confusion after installation.
يجب أن تتضمن FAT أسئلة المشغل
A machine that only the supplier’s commissioning engineer can operate is not yet fully prepared for handover.
The buyer’s technical team should use FAT to understand:
- startup,
- shutdown,
- threading,
- product selection,
- parameter changes,
- alarm recovery,
- tool change,
- lubrication,
- basic troubleshooting,
- and maintenance access.
Training does not need to replace formal site commissioning.
But FAT should give the buyer enough familiarity to identify unclear controls or documentation before shipment.
سجل كل مشكلة FAT
Not every issue found during FAT needs to stop the entire acceptance process.
It is useful to classify findings.
على سبيل المثال:
حرجة
Directly prevents the agreed machine or product requirement from being achieved.
رئيسي
Important function or quality issue requiring correction.
صغير
Does not prevent production but should be resolved or documented.
ملاحظة
Potential improvement or clarification.
Each item can include:
- description,
- responsible party,
- corrective action,
- status,
- evidence,
- and closure date.
This creates a clear punch list instead of relying on verbal memory.
إعادة اختبار العناصر المصححة
If a critical or important issue is corrected during FAT, verify the correction.
For example, if hole-position error is adjusted, produce additional parts and measure them again.
If a sensor problem is repaired, repeat the abnormal-condition test.
If a cutter is adjusted, verify both:
- طول الانتهاء،,
- and cut-end quality.
Closing an issue should mean demonstrating that the problem has been resolved.
التقط الصور ومقاطع الفيديو وسجلات القياس
FAT documentation can provide a valuable baseline for later installation.
تشمل السجلات المفيدة ما يلي:
- finished-profile measurements,
- successful machine settings,
- sample photos,
- machine videos,
- electrical cabinet photos,
- مواقف الأدوات،,
- HMI screens,
- and accepted product samples.
When the machine is later installed at the buyer’s factory, these records help answer:
Did the machine reproduce the condition demonstrated during FAT?
This makes FAT useful for site commissioning as well as shipment approval.
احتفظ بعينات الملف الشخصي المقبولة
Where practical, both buyer and supplier can retain approved sample pieces from FAT.
These can later serve as physical references for:
- هندسة الملف الشخصي،,
- نمط اللكم،,
- surface quality,
- قطع،,
- and assembly.
A physical sample should not replace the drawing and measurement record.
It provides an additional comparison reference.
This is particularly useful for visually sensitive features that are difficult to describe in text alone.
الدهون وقبول الموقع ليسا متماثلين
Passing FAT does not eliminate the need for site commissioning.
After shipment, the machine experiences:
- disassembly where required,
- transportation,
- unloading,
- repositioning,
- foundation installation,
- التسوية،,
- electrical connection,
- hydraulic connection,
- and local utilities.
These can affect machine condition.
The buyer should therefore distinguish between:
Factory Acceptance Testing
Verifies the equipment before shipment.
Site Installation and Commissioning
Verifies that the equipment has been installed and restored to the correct production condition.
The successful FAT result becomes an important reference for site commissioning.
استخدم نفس المنتج في FAT وتشغيل الموقع حيثما كان ذلك عمليًا
If possible, reproducing a representative FAT product during site commissioning makes troubleshooting easier.
The technical team can compare:
- profile dimensions,
- settings,
- مادة،,
- hole positions,
- speed,
- وحالة السطح.
If the machine produced a qualified profile at the supplier’s factory but does not reproduce it after installation, the investigation can focus on:
- installation,
- التسوية،,
- centerline,
- utilities,
- مادة،,
- or setup differences.
This is much easier than beginning without a known production baseline.
أخطاء الدهون الشائعة
اختبار الآلة بدون مواد
This confirms movement but not manufacturing performance.
استخدام مواد أسهل من المواصفات الحقيقية
This can hide forming, punching, cutting, and springback problems.
إنتاج عينة واحدة فقط
This does not demonstrate process repeatability.
الجري فقط بسرعة منخفضة جدًا
Some instability appears only near normal operating conditions.
قياس المقطع العرضي فقط
Punching, cutting, straightness, and surface condition can still be incorrect.
تجاهل تغيير المنتج
A flexible machine needs to demonstrate flexible production.
اختبار التشغيل العادي فقط
Faults, alarms, sensors, and recovery also matter.
استخدام معايير القبول غير الواضحة
Subjective requirements create disagreements.
تجاهل الوثائق
Missing drawings or manuals become much harder to resolve after shipment.
قبول التصحيحات دون إعادة الاختبار
A repair should be verified through the affected machine function or finished product.
قائمة مراجعة FAT لآلة تشكيل اللف
| FAT Check | Buyer Should Verify |
|---|---|
| رسم الملف الشخصي | Correct revision is being tested |
| مادة | Correct grade, thickness and width |
| فك اللفائف | Coil loads and feeds correctly |
| Leveler | Strip condition remains stable |
| Servo feed | Programmed movement matches product |
| اللكم | Holes and slots meet requirements |
| تشكيل | Finished cross-section meets drawing |
| الاستقامة | Bow, camber and twist acceptable |
| القطع | Length and cut-end condition acceptable |
| سطح | No unacceptable process damage |
| التكرار | Multiple parts remain consistent |
| سرعة | Agreed production condition demonstrated |
| Continuous run | Machine remains stable |
| التحول | Multi-product function demonstrated |
| PLC/HMI | Recipes and controls function |
| أجهزة الاستشعار | Position signals work correctly |
| إنذارات | Faults are identified clearly |
| E-stop | Required stopping response verified |
| حراسة | Agreed safety functions verified |
| التوثيق | Technical package available |
| Training | Main operating procedures understood |
| Punch list | Open issues documented |
ما الذي يجب على المشترين إرساله قبل FAT؟
A buyer can make FAT significantly more effective by preparing information in advance.
رسومات المنتج
Provide the approved profile and punching drawings.
التسامح القبول
Identify critical dimensions and allowable ranges.
مواصفات المواد
Define grade, thickness, width, and coating.
أطوال المنتج
Select representative test lengths.
برنامج اللكم
Identify demanding hole or slot patterns.
حالة الإنتاج
Define the operating speed or output condition to be tested.
طريقة القياس
Agree on tools, datums, and sampling.
متطلبات التحول
Identify which second product should be demonstrated if applicable.
نطاق السلامة
Confirm agreed safeguarding and control functions.
قائمة التوثيق
Define which manuals, drawings, backups, and records should be available.
This preparation turns FAT into a structured engineering test rather than a factory tour.
ما هي آلات تشكيل اللف JBLDIE التي يجب أن تستخدم FAT؟
FAT is relevant across different forming applications.
JBLDIE Forming Machine range includes roll forming and integrated production equipment for applications such as photovoltaic brackets, C/U/Z profiles, structural sections, punching systems, and automated production lines.
The exact FAT content should change according to the machine.
على سبيل المثال:
Solar Bracket Line
Focus heavily on profile geometry, slot position, cumulative hole accuracy, galvanized surfaces, cutting, and changeover.
Roofing Panel Line
Focus on panel width, rib geometry, edge wave, twist, surface marks, cutting, and long-panel handling.
Guardrail Line
Focus on deep forming geometry, punching, material strength, straightness, and finished length.
Steel Formwork Line
Focus on dimensional repeatability, punching, integrated downstream processing, and assembly-related dimensions.
A generic FAT form should therefore be adapted to the product being manufactured.
كم عدد الروابط الداخلية والخارجية التي يجب أن تستخدمها المقالة؟
For SEO purposes, links should support the reader rather than interrupt the article.
This article uses JBLDIE internal links to connect the FAT topic with:
- the broader roll forming technical guide,
- relevant forming-machine equipment,
- and the final technical contact page.
The external references are limited to independent, high-authority sources covering:
- measurement traceability,
- machine guarding,
- and quality-management principles.
This creates useful topical support without sending readers toward competing roll forming equipment suppliers.
خاتمة
A successful آلة تشكيل لفة الدهون should prove that the complete production line can manufacture the agreed finished product repeatedly under representative conditions.
The test should go beyond checking whether:
- motors rotate,
- cylinders move,
- the PLC starts,
- and the machine looks complete.
Buyers should verify real material, profile geometry, punching, cutting, straightness, surface quality, operating speed, repeatability, changeover, automation, alarms, safeguarding, documentation, and operator usability.
The most important FAT principle is simple:
Test the machine using the conditions that matter in actual production.
If the factory will process high-strength 2.5 mm galvanized steel, test representative material.
If the product contains dozens of slots, test the real punching pattern.
If multi-profile flexibility is important, perform a representative changeover.
If production capacity matters, verify qualified output rather than only maximum mechanical speed.
When acceptance criteria are defined before the machine is built and verified systematically before shipment, FAT becomes much more than a final inspection. It creates a documented production baseline that can support shipment approval, site commissioning, operator training, and future troubleshooting.
التعليمات
ما هي الدهون في آلة تشكيل اللف؟
Roll forming machine FAT is Factory Acceptance Testing performed at the machine manufacturer’s facility before shipment. It verifies agreed machine functions and finished-product requirements using defined test procedures.
هل يجب أن تستخدم آلة تشكيل اللف FAT مواد الإنتاج الفعلية؟
Representative production material should be used where practical, especially when material grade, strength, thickness, coating, or springback significantly affects machine performance.
كم عدد الملفات الشخصية التي يجب إنتاجها أثناء FAT؟
There is no universal number. The test should produce enough consecutive finished components to demonstrate repeatability and, where required, include a continuous production run rather than only one sample.
ما هي الأبعاد التي يجب فحصها أثناء تشكيل FAT؟
Typical checks include cross-sectional dimensions, bend angles, holes and slots, cumulative hole position, finished length, straightness, camber, twist, cut-end condition, and surface quality. The exact items should follow the approved product drawing.
هل FAT هو نفس تشغيل الموقع؟
No. FAT verifies the equipment at the supplier’s factory before shipment. Site commissioning verifies that the machine has been correctly installed and can reproduce its accepted production condition after transportation and installation.
تحضير آلة تشكيل اللف FAT؟
The acceptance test should be built around your actual profile drawing, material, punching pattern, tolerance, finished length, speed, changeover requirements, and automation scope. اتصل بـ JBLDIE to discuss your roll forming production requirements and acceptance criteria.
 Arabic
 English
 Russian
 Spanish
 French