
Machine de formage de rouleaux FAT : ce que les acheteurs devraient tester
/FAT de machine de formage de rouleaux : ce que les acheteurs devraient tester
Table des matières
Introduction

Une nouvelle ligne de production de profilage peut paraître impressionnante lors d'une visite d'usine Les moteurs tournent, les vérins hydrauliques se déplacent, le PLC répond et les rouleaux tournent doucement Mais aucune de ces observations ne prouve à elle seule que l'équipement peut fabriquer à plusieurs reprises le profil réel de l'acheteur.
C'est pourquoi machine de formage de rouleaux FATLes tests d'acceptation de l'usine se concentrent sur les performances des produits finis plutôt que sur le seul mouvement de la machine.
Une FAT significative devrait répondre à des questions pratiques telles que :
- La machine peut-elle traiter le matériau spécifié ?
- Le profil fini correspond-il au dessin approuvé ?
- Les trous et fentes perforés sont-ils correctement positionnés ?
- La longueur de coupe est-elle stable ?
- Le profil reste-t-il droit après la découpe ?
- La ligne peut-elle atteindre la condition de production convenue ?
- Les différentes recettes de produits peuvent-elles être modifiées correctement ?
- Les fonctions de sécurité et les alarmes fonctionnent-elles ?
- Plusieurs produits consécutifs peuvent-ils maintenir une qualité reproductible ?
Pour les acheteurs, la FAT est l'une des dernières occasions de vérifier ces exigences avant que la chaîne de production ne quitte l'usine du fournisseur.
JBLDIE Guide de la machine de formage de rouleaux met également l'accent sur l'évaluation d'un système de formage depuis le chargement des bobines jusqu'à l'inspection des profils finis plutôt que de juger uniquement les rouleaux de formage eux-mêmes.
La GRAISSE la plus résistante commence donc par le produit fini et fonctionne à rebours à travers chaque processus nécessaire à sa fabrication.
Qu'est-ce qu'une machine de formage de rouleaux
Une machine de formage de rouleaux FAT est un essai structuré effectué dans les installations du fabricant de l'équipement avant expédition.
Elle a pour objet de vérifier si la machine remplit les fonctions et les exigences de fabrication convenues entre fournisseur et acheteur.
Selon la chaîne de production, la FAT peut comprendre
chargement de la bobine → décoilage → nivellement → alimentation servo → poinçonnage → formage des rouleaux → redressage → découpe → déchargement → empilement
Le test peut également vérifier :
- commande électrique,
- Fonctionnement PLC/IHM,
- capteurs,
- systèmes d'asservissement,
- systèmes hydrauliques,
- systèmes pneumatiques,
- logique d'alarme,
- arrêts d'urgence,
- gardes,
- verrouillages,
- recettes de production,
- et documentation.
Cependant, le résultat le plus important reste la composante finie.
Une machine peut effectuer chaque mouvement automatique avec succès tout en produisant un profil en dehors des dimensions requises.
C'est pourquoi FAT devrait se combiner tests de fonction de machine et tests de qualité des produits.
FAT devrait démarrer avant la construction de la machine
L’une des plus grandes erreurs FAT consiste à discuter des critères d’acceptation seulement une fois la chaîne de production déjà terminée.
À ce stade, l’acheteur et le fournisseur peuvent avoir des attentes différentes.
L'acheteur peut s'attendre à ce que
- une vitesse de ligne particulière,
- une tolérance de profil spécifique,
- basculement à un bouton,
- ou une certaine précision de poinçonnage.
Le fournisseur peut avoir conçu la machine autour de différentes hypothèses.
Les exigences en matière de FAT doivent donc être convenues lors de la phase de confirmation technique.
Le paquet technique devrait définir
- dessins de profil,
- qualité matérielle,
- plage d'épaisseur,
- dimensions de la bobine,
- dessins de poinçonnage,
- couper les longueurs,
- exigences de production,
- exigences de tolérance,
- exigences de qualité de surface,
- portée de l'automatisation,
- et méthode d'acceptation.
FAT devient alors une vérification des exigences convenues plutôt qu'une négociation en fin de fabrication.
Que faut-il inclure dans le document FAT ?
Un document FAT utile peut séparer les exigences en plusieurs groupes.
| Zone GRASSE | Ce qui doit être vérifié |
|---|---|
| Produit | Géométrie et dimensions du profil |
| Matériel | Qualité et épaisseur convenues |
| Perforation | Taille et position du trou/fente |
| Coupe | Longueur et état de fin |
| Droiture | Arc, cambrure et torsion |
| Surface | Éraflures et marques de formation |
| Production | Condition de fonctionnement convenue |
| Répétabilité | Plusieurs produits consécutifs |
| Automation | Séquence, recettes et capteurs |
| Sécurité | Gardes, verrouillages et arrêts électroniques |
| Alarmes | Détection et récupération des défauts |
| Changement | Procédure convenue de changement de produit |
| Documentation | Dessins, manuels et dossiers |
Chaque article doit avoir une méthode d'acceptation claire si nécessaire.
Au lieu d'écrire:
“La précision du profil doit être bonne.”
écrire:
“Mesurer les dimensions spécifiées selon la révision du dessin X en utilisant la donnée convenue et la méthode d'inspection.”
Des critères d'acceptation clairs réduisent les litiges pendant la FAT.
Testez le produit réel, pas un échantillon pratique
Un raccourci FAT courant consiste à utiliser un profil simple car il est facile à démontrer.
Cela ne représente peut-être pas la véritable exigence de production de l’acheteur.
Supposons que la ligne ait été sélectionnée pour produire :
- chaînes C connectées,
- acier galvanisé à haute résistance de 2,5 mm,
- plusieurs fentes allongées,
- plusieurs longueurs de produits,
- et l'empilage automatique.
Le test uniquement d'un canal en U mince et non percé donne des preuves limitées sur la capacité réelle.
Le produit testé doit représenter une condition de production significative.
Lorsque plusieurs profils sont inclus dans le périmètre de la machine, FAT doit de préférence inclure au moins un des produits les plus exigeants.
Un profil représentatif utile peut être : X (1) - 100 (10) - 100 (10) - 100 (1
- relativement épais,
- haute résistance,
- complexe en géométrie,
- lourdement frappé,
- ou difficile à changer.
Le test de seul le produit le plus facile peut cacher les limitations qui apparaissent plus tard à l'usine de l'acheteur.
Utiliser du matériel de production représentatif
Le comportement du matériau affecte directement le profilage.
Les variables importantes comprennent :
- limite d'élasticité,
- résistance à la traction,
- épaisseur,
- largeur de bande,
- revêtement,
- état de surface,
- et état de la bobine.
Idéalement, une machine conçue pour un acier à plus haute résistance devrait être testée avec la nuance convenue ou un matériau véritablement représentatif lorsque cela est pratique.
Tester un profil à haute résistance en utilisant de l'acier beaucoup plus doux peut cacher :
- retour élastique,
- exigences de force de formage,
- déflexion de l'arbre,
- charge de poinçonnage,
- charge de coupe,
- et difficulté de redressement.
De même, le test uniquement sur feuille mince fournit des preuves limitées sur l'extrémité supérieure de la gamme de matériaux convenue.
Les acheteurs doivent donc définir le matériel FAT avant la date du test.
Ne testez pas une seule pièce
Un seul bon profil ne prouve pas qu'une ligne de formage de rouleaux est stable.
Une pièce peut se trouver tomber dans la tolérance après plusieurs réglages manuels.
La question la plus importante est de savoir si les pièces suivantes restent cohérentes.
Une meilleure FAT produit plusieurs profils consécutifs une fois que la machine a atteint les conditions de fonctionnement convenues.
Par exemple, le plan d'inspection pourrait comprendre
- première pièce qualifiée,
- une autre première pièce de production,
- un échantillon du milieu,
- et des échantillons ultérieurs pendant le fonctionnement continu.
Le plan d'échantillonnage exact dépend du projet.
L'objectif est de tester répétabilité, 1, pas un seul résultat réussi.
Vérifiez le profil terminé après sa sortie de la machine
Un profil formé en rouleau peut sembler correct alors qu'il est encore retenu par les rouleaux.
Après la coupe, une contrainte résiduelle peut être libérée.
Le composant fini peut alors : X (X) être le composant fini, le composant fini étant le composant de la pièce (X), le composant fini pouvant alors
- printemps ouvert,
- arc,
- camber,
- twist,
- développer une poussée d'extrémité,
- ou changement de géométrie de la section transversale.
Pour cette raison, les mesures de la FAT doivent être effectuées sur le produit fini déchargé, le cas échéant.
N'approuvez pas la géométrie du profil en fonction uniquement de l'apparence de la section à l'intérieur du support de formage final.
Le produit qui quitte la machine est le produit qui compte.
Quelles dimensions de profil doivent être mesurées ?
Les dimensions exactes dépendent du dessin fini.
Les vérifications communes peuvent inclure
- largeur hors tout,
- hauteur hors tout,
- largeur de la bande,
- hauteur de bride,
- longueur des lèvres,
- angle de courbure,
- rayon intérieur,
- ouverture du canal,
- hauteur des côtes,
- espacement des côtes,
- dimensions diagonales,
- position du trou,
- position de la fente,
- longueur finie,
- rectitude,
- camber,
- et tordre.
Les dimensions critiques doivent être identifiées avant la FAT.
Toutes les dimensions n’ont pas la même importance fonctionnelle.
Par exemple, sur un canal C solaire, la largeur d’ouverture et la position du trou peuvent affecter directement la compatibilité du connecteur.
Sur un tube carré, la largeur, la hauteur, la relation diagonale, le rayon du coin et la rectitude peuvent avoir plus d'importance.
Le plan d'inspection doit suivre l'application réelle.
Les instruments de mesure doivent être adaptés à la tolérance requise
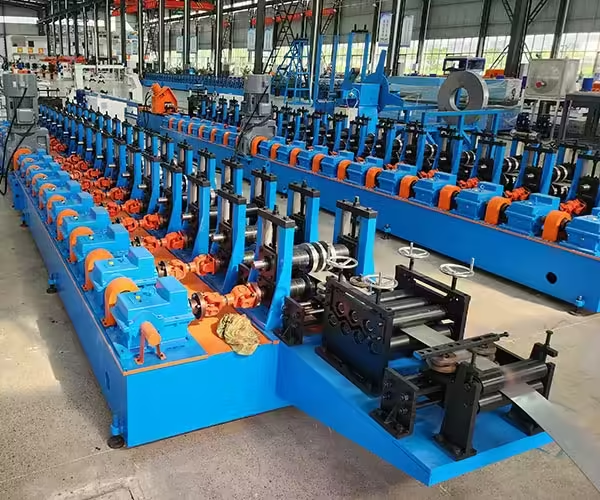
Les résultats FAT ne sont utiles que lorsque la méthode de mesure est fiable.
Si une tolérance est relativement serrée, l'utilisation d'un instrument de mesure inadapté ou mal contrôlé peut rendre le résultat discutable.
Selon le profil, les outils d'inspection peuvent comprendre
- étriers,
- micromètres,
- jauges de hauteur,
- cornières,
- mètres-ruban,
- droites,
- carrés,
- jauges de profil dédiées,
- et autres équipements d'inspection dimensionnelle.
Lorsque la traçabilité des mesures est exigée par le système qualité de l'acheteur, l'équipement d'inspection doit être contrôlé en conséquence.
L'Institut national américain des normes et technologies explique traçabilité métrologique en tant que résultat de mesure, il est lié à une référence via une chaîne d'étalonnages documentée et ininterrompue, chaque étape contribuant à l'incertitude de mesure.
Cela ne signifie pas que chaque FAT nécessite un étalonnage direct du NIST. Cela signifie que les acheteurs doivent convenir d’un contrôle de mesure approprié pour la décision d’acceptation.
Convenir de la donnée de mesure
Deux personnes peuvent mesurer le même profil et obtenir des résultats différents si elles font référence à des points différents.
Par exemple, la hauteur de la bride peut être mesurée :
- de la surface extérieure,
- d'une tangente interne,
- à partir d'une donnée Web,
- ou d'une autre référence définie.
De même, la position du trou pourrait être mesurée à partir de :
- une extrémité coupée,
- ligne centrale du profil,
- un bord latéral,
- ou le centre d'un autre trou.
La procédure de dessin et de FAT doit définir la référence.
Ceci est particulièrement important pour les profils contenant :
- virages,
- rayons,
- géométrie asymétrique,
- et des motifs de poinçonnage complexes.
Une bonne FAT lève l'ambiguïté de la méthode d'inspection.
Vérifiez la précision du poinçonnage sur le produit fini
Lorsque la chaîne de production comprend le poinçonnage, les acheteurs doivent inspecter davantage que si le poinçon se déplace correctement.
Vérifier:
- diamètre du trou rond,
- largeur de la fente,
- longueur de la fente,
- terrain local,
- position cumulée des trous,
- position transversale,
- distance du premier trou,
- distance du dernier trou,
- et relation trou à pli.
Les éléments pré-perforés peuvent se déplacer par rapport à la géométrie finale du profil pendant le formage.
C'est pourquoi la position du trou doit être vérifiée sur la section finie.
Pour les profils longs contenant de nombreux trous ou fentes répétés, la précision cumulative mérite une attention particulière.
Une petite erreur de flux répétée plusieurs fois peut devenir plus visible entre :
premier trou → dernier trou.
Ne jugez pas la précision du poinçonnage de la résolution du servo seule
Un servomoteur peut avoir une excellente résolution de commande.
Cela ne signifie pas automatiquement que la bande réelle se déplace avec une précision identique.
Le positionnement réel du matériau peut également dépendre de :
- bordereau d'alimentation,
- pression du rouleau,
- tension amont,
- condition de l'encodeur,
- surface matérielle,
- résistance de guidage,
- et l'usure mécanique.
Pendant FAT, comparez les positions programmées avec les mesures réelles du produit fini.
Le but du test est de vérifier le système complet plutôt que la spécification d'un composant.
La longueur de coupe doit être testée sur plusieurs pièces
Une chaîne de production peut être programmée pour couper des profilés de six mètres.
La question importante est de savoir si les pièces finies correspondent systématiquement à la longueur requise.
Mesurer plusieurs composantes consécutives.
Si la longueur varie, étudiez :
- encodeur ou roue de mesure,
- suivi des servo,
- glissement matériel,
- synchronisation des coupeurs,
- contrôlez le timing,
- et le mouvement réel de la ligne.
Inspectez également la relation entre les caractéristiques de coupe et de poinçonnage.
Par example, une pièce peut avoir la longueur hors tout correcte mais le dernier trou peut être trop proche de l'extrémité si les références de poinçonnage et de découpe ne sont pas coordonnées.
Inspectez la fin coupée
La longueur finie n'est qu'une partie de la qualité de coupe.
La fin du profil doit également être vérifiée pour :
- écrasement,
- distorsion,
- bavure,
- flare,
- dommages au revêtement,
- et découpe incomplète.
Les sections complexes formées en rouleaux nécessitent un support approprié pendant la coupe.
Une fraise qui produit la bonne longueur mais déforme l'extrémité du profilé peut toujours créer des problèmes d'assemblage en aval.
Cela devient particulièrement important pour
- chaînes C connectées,
- profils structurels profonds,
- acier à haute résistance,
- et matériau mince sensible à l'apparence.
La rectitude doit être mesurée sur un produit suffisamment long
Des échantillons courts peuvent cacher des problèmes à profil long.
Un canal C peut sembler droit sur un mètre mais développer une proue ou une torsion évidente sur six mètres.
FAT doit donc utiliser des longueurs finies représentatives.
En fonction des exigences du produit, évaluer :
- arc longitudinal,
- cambrure latérale,
- twist,
- fin de la fusée éclairante,
- et la rectitude globale.
La méthode de mesure doit également être convenue à l’avance.
Pour les composants longs, la surface de support peut influencer l'apparence du profil, les conditions d'inspection doivent donc rester cohérentes.
Vérifiez la qualité de surface dans des conditions de formage
La qualité de surface est particulièrement importante lors du traitement :
- acier galvanisé,
- acier prépeint,
- acier inoxydable,
- aluminium,
- ou d'autres matériaux visibles/enduits.
Inspectez le profil fini pour :
- marques de roulis répétitives,
- rayures,
- bosses,
- lignes directrices,
- marques d'alimentation,
- poinçonner des marques de débris,
- et la manipulation des dégâts.
Le motif indique souvent la source.
Un défaut répétitif peut correspondre à un rouleau rotatif.
Une ligne continue peut provenir d'un guide fixe.
Les dommages aléatoires peuvent provenir de débris ou d'une manipulation en aval.
FAT doit inspecter l’ensemble du trajet du matériau plutôt que uniquement les rouleaux de formage.
Exécutez la machine à une vitesse de production représentative
Certaines machines peuvent produire d'excellents profils lors d'un fonctionnement d'essai très lent, mais deviennent instables à mesure que la vitesse augmente.
Les problèmes potentiels qui apparaissent à une vitesse plus élevée comprennent :
- suivi de bande,
- vibration,
- instabilité du chargeur,
- synchronisation de poinçonnage,
- synchronisation des coupeurs,
- gestion de profil,
- réponse du capteur,
- et des problèmes d'empilement.
La FAT devrait donc inclure la production à une condition représentative convenue.
Cela ne signifie pas toujours une vitesse théorique maximale.
La question qui a du sens est la suivante
À quelle vitesse la ligne complète peut-elle produire à plusieurs reprises des profils qualifiés ?
La capacité de production utilisable est plus importante qu'une courte démonstration à vitesse maximale.
La vitesse maximale n'est pas la même que la sortie qualifiée
Supposons qu'une machine de formage puisse fonctionner mécaniquement à 40 m/min.
La ligne complète peut encore fonctionner plus lentement car
- le poinçonnage nécessite des arrêts répétés,
- l'alimentation servo nécessite du temps de positionnement,
- la coupe interrompt le mouvement du matériau,
- le déchargement ne peut pas suivre le rythme,
- ou la qualité du produit devient instable.
FAT doit donc faire la distinction entre :
vitesse de formage
et
capacité qualifiée en produits finis.
Pour les équipements couvrant plusieurs opérations, le processus répété le plus lent détermine souvent un résultat pratique.
Cette distinction est particulièrement importante dans les lignes de brackets photovoltaïques fortement poinçonnées.
Testez la course continue, pas seulement de courtes démonstrations
Une course de cinq minutes peut ne pas révéler de problèmes qui apparaissent après le fonctionnement de l'équipement pendant de plus longues périodes.
Les tests continus peuvent révéler :
- température de roulement,
- température hydraulique,
- problèmes de lubrification,
- desserrage de l'attache,
- instabilité du capteur,
- dérive dimensionnelle,
- mouvement d'outillage,
- dérive de longueur coupée,
- et des problèmes d'accumulation dans la manutention en aval.
La durée appropriée dépend du projet.
Le but est de fonctionner suffisamment longtemps pour démontrer que la ligne reste stable plutôt que de produire seulement quelques pièces de démonstration.
Qualité des enregistrements pendant la course
Ne mesurez pas seulement avant et après les essais continus.
Prélever des échantillons pendant la production.
Un simple enregistrement FAT peut comprendre
| Échantillon | Dimension du profil | Position du trou | Longueur | Droiture | Surface |
|---|---|---|---|---|---|
| Démarrer | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec |
| Mi-course | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec |
| Course ultérieure | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec |
| Finale | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec | Passe/Échec |
Des valeurs dimensionnelles plus détaillées peuvent être enregistrées si nécessaire.
Cela permet d'identifier la dérive qu'une simple vérification finale pourrait manquer.
Changement de test lorsque la production multi-profils fait partie de la portée
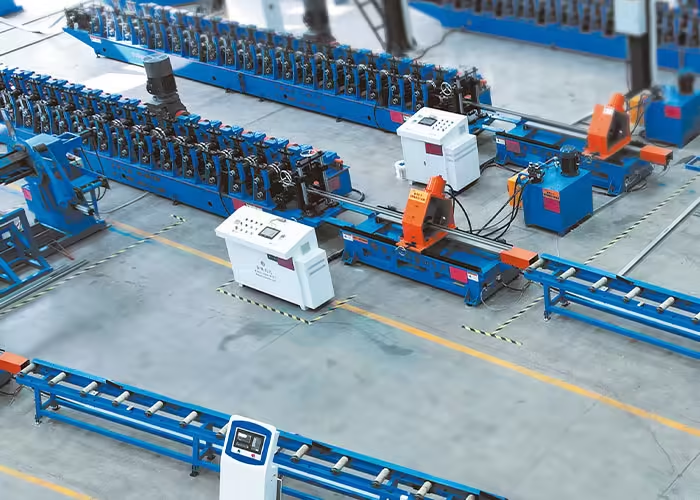
Si la machine est vendue spécifiquement pour produire plusieurs tailles ou profils, FAT doit vérifier le concept de changement lorsque cela est pratique.
Le test ne doit pas mesurer uniquement la rapidité avec laquelle un bouton est enfoncé.
Un basculement réaliste comprend notamment
dernier produit qualifié A → ajustement/changement d'outillage → essai → premier produit qualifié B
Vérifier:
- réglage mécanique,
- changements de guide,
- positionnement du rouleau,
- recette de poinçonnage,
- longueur coupée,
- Sélection de PLC,
- et vérification de première pièce.
Pour un système de profilage flexible, la répétabilité après changement peut être aussi importante que la vitesse de production brute.
Recettes de produits stockés testés
Les lignes de production modernes peuvent stocker des recettes pour :
- distances d'alimentation par servo,
- séquences de poinçonnage,
- couper les longueurs,
- réglages motorisés,
- vitesse de ligne,
- quantités,
- et autres paramètres.
Pendant FAT, sélectionnez différentes recettes de produits et vérifiez que le résultat physique de la production correspond au programme prévu.
Une recette peut se charger correctement sur l'IHM alors que la configuration mécanique reste erronée.
La configuration numérique et mécanique doit donc être testée ensemble.
Vérifiez les capteurs et les verrouillages
Les lignes automatiques dépendent de capteurs pour confirmer les conditions de la machine.
Les capteurs possibles comprennent :
- présence matérielle,
- boucle de bobine,
- position du chargeur,
- position du poinçon,
- position du coupeur,
- profil arrivée,
- position de déchargement,
- état de la pile,
- et accès sécurité.
FAT doit tester si le système de contrôle répond correctement lorsque les conditions attendues ne sont pas remplies.
Par exemple:
- Que se passe-t-il si le matériel est absent ?
- Que se passe-t-il si le poinçon ne revient pas ?
- Que se passe-t-il si le coupeur reste hors de position ?
- Que se passe-t-il si le poste de déchargement est occupé ?
Une bonne ligne automatisée ne doit pas simplement fonctionner lorsque tout va bien.
Il doit également identifier clairement les conditions anormales.
Les messages d'alarme devraient aider l'opérateur
Une alarme telle que : X est un signal d'alarme tel que
ERREUR 1027
fournit une valeur limitée si l'opérateur ne peut pas déterminer ce que cela signifie.
Des diagnostics plus utiles identifient le système ou l’état affecté.
FAT devrait donc vérifier:
- affichage d'alarme,
- réponse de la machine,
- procédure de recouvrement,
- historique de l'alarme,
- et redémarrer la séquence.
Ceci est particulièrement important pour les lignes complexes intégrant :
- poinçonnage,
- alimentation servo,
- découpage,
- robotique,
- et empilage.
Un bon diagnostic des pannes peut réduire le temps de dépannage futur.
Les arrêts d’urgence doivent être testés
Les dispositifs d'arrêt d'urgence doivent être testés conformément à la conception de la machine et aux exigences applicables.
Le test doit vérifier que l'activation d'un arrêt électronique crée la réponse prévue de la machine.
Les acheteurs doivent également comprendre:
- quel équipement est arrêté,
- comment l'énergie stockée est gérée,
- ce qui reste énergique,
- et quelle procédure de redémarrage est requise.
Ces points doivent être considérés comme faisant partie de la conception complète de la sécurité plutôt que comme un seul test sur bouton rouge.
La protection des machines doit être incluse dans la graisse
Les lignes de profilage contiennent plusieurs zones de danger potentiel, parmi lesquelles
- arbres rotatifs,
- faites rouler les points de pincement en cours d'exécution,
- décoilers,
- systèmes de poinçonnage,
- postes de découpe,
- dispositifs de transfert,
- et le déplacement des produits finis.
OSHA’s general machine-guarding requirements require guarding methods to protect workers from hazards such as points of operation, ingoing nip points, rotating parts, flying chips, and sparks; the regulation specifically identifies forming rolls among machines typically requiring point-of-operation guarding.
Applicable legal requirements vary by destination, machine design, and workplace, so FAT should verify the agreed safeguarding scope rather than assuming one universal configuration applies everywhere.
Gardes de test et verrouillages fonctionnels
It is not enough that a guard is physically installed.
Where interlocks form part of the design, FAT should verify the intended response.
Par exemple:
- Does opening a protected access point stop the relevant motion?
- Can the machine restart unexpectedly when the guard is closed?
- Is reset required?
- Does the HMI show which safety condition is active?
The actual validation method depends on the control architecture and applicable standards.
The important point is that safeguarding should be tested as a functional system.
Vérifiez les modes manuel, d'installation et automatique
Many production lines have more than one operating mode.
Ceux-ci peuvent inclure :
- manual/jog,
- configuration,
- single cycle,
- automatic,
- maintenance-related functions,
- or other machine-specific modes.
FAT should confirm that each required mode behaves as intended.
The test should pay particular attention to transitions between modes.
For example, the machine should not unexpectedly begin automatic movement simply because an operator exits manual mode.
The control philosophy should be understandable to the people who will operate the equipment.
Testez le comportement de mise hors tension et de redémarrage
Buyers should understand what happens after:
- normal shutdown,
- emergency stop,
- temporary power loss,
- PLC restart,
- servo alarm,
- or hydraulic interruption.
Questions include:
- Does the machine retain the product recipe?
- Does it remember production count?
- Does material position need to be re-established?
- Can punching sequence resume correctly?
- Must the current part be removed?
- Does the machine restart from a safe condition?
These situations can occur during real factory operation.
FAT is a useful place to confirm the expected recovery logic.
Inspectez le Cabinet électrique
The electrical system should be reviewed together with the machine functions.
Depending on the project, buyers may verify:
- component identification,
- wire labeling,
- terminal labeling,
- cabinet ventilation,
- cable routing,
- Matériel PLC,
- servo drives,
- safety components,
- documentation,
- and electrical drawings.
The objective is not simply appearance.
Clear labeling and documentation can make future maintenance and troubleshooting much easier.
Les systèmes hydrauliques et pneumatiques nécessitent des contrôles fonctionnels
Lines containing punching, cutting, clamping, or other actuated equipment may use hydraulic or pneumatic systems.
FAT can check:
- pressure stability,
- leaks,
- cylinder operation,
- valve response,
- filtration,
- hose routing,
- and alarm functions.
Repeated operation during continuous testing can reveal issues that a single cylinder movement may not show.
Pressure should also remain consistent with the actual production process.
Vérifiez l’accès à la lubrification et à la
A machine can pass its production test but still be difficult to maintain.
Buyers should inspect access to:
- roulements,
- former des rouleaux,
- arbres,
- guides,
- chaînes,
- boîtes de vitesses,
- lubrication points,
- matrices de poinçonnage,
- outils de coupe,
- capteurs,
- composants hydrauliques,
- and electrical cabinets.
Ask practical questions.
Can normal wear parts be reached without dismantling unrelated equipment?
Are lubrication points accessible?
Can rolls be cleaned?
Can punches be replaced?
FAT is one of the best times to review these details while the machine is fully assembled.
La documentation fait partie de la graisse
A production line cannot be maintained effectively without usable technical information.
The documentation package can include:
- machine layout,
- electrical diagrams,
- schémas hydrauliques,
- schémas pneumatiques,
- tooling drawings where agreed,
- equipment manuals,
- maintenance instructions,
- lubrication information,
- PLC/HMI backup arrangements,
- spare-parts list,
- setup instructions,
- and acceptance records.
The exact package depends on the project.
Buyers should agree on required documentation before shipment rather than trying to collect missing information after installation.
Contexte de gestion de la qualité
FAT itself should be based on the contract and agreed technical specification rather than treating a generic quality standard as a machine-specific acceptance procedure.
However, the broader principles of controlled requirements, documented processes, verification, and continual improvement align with established quality-management practices.
The International Organization for Standardization describes ISO 9001 as a widely recognized quality-management-system standard focused on consistent processes, customer requirements, performance, and continual improvement.
ISO 9001 does not tell buyers exactly how to FAT a roll forming machine. The value here is the underlying principle: acceptance should be documented, measurable, and based on defined requirements rather than subjective impressions.
Vérifiez les pièces de rechange et d'usure
Before shipment, confirm the agreed spare-parts package.
Depending on the production line, this may include items such as:
- capteurs,
- phoques,
- blades,
- punching components,
- electrical parts,
- composants hydrauliques,
- ceintures,
- or other consumables and wearing items.
The exact list should follow the machine design.
Buyers should also understand which components are:
- normal wear parts,
- recommended commissioning spares,
- and long-term maintenance items.
This reduces confusion after installation.
FAT devrait inclure des questions sur les opérateurs
A machine that only the supplier’s commissioning engineer can operate is not yet fully prepared for handover.
The buyer’s technical team should use FAT to understand:
- démarrage,
- arrêt,
- filetage,
- sélection de produits,
- parameter changes,
- alarm recovery,
- tool change,
- lubrification,
- basic troubleshooting,
- and maintenance access.
Training does not need to replace formal site commissioning.
But FAT should give the buyer enough familiarity to identify unclear controls or documentation before shipment.
Enregistrez chaque problème de FAT
Not every issue found during FAT needs to stop the entire acceptance process.
It is useful to classify findings.
Par exemple:
Critique
Directly prevents the agreed machine or product requirement from being achieved.
Major
Important function or quality issue requiring correction.
Mineur
Does not prevent production but should be resolved or documented.
Observation
Potential improvement or clarification.
Each item can include:
- description,
- responsible party,
- corrective action,
- status,
- evidence,
- and closure date.
This creates a clear punch list instead of relying on verbal memory.
Retester les éléments corrigés
If a critical or important issue is corrected during FAT, verify the correction.
For example, if hole-position error is adjusted, produce additional parts and measure them again.
If a sensor problem is repaired, repeat the abnormal-condition test.
If a cutter is adjusted, verify both:
- longueur finie,
- and cut-end quality.
Closing an issue should mean demonstrating that the problem has been resolved.
Prenez des photos, des vidéos et des enregistrements de mesures
FAT documentation can provide a valuable baseline for later installation.
Les dossiers utiles comprennent :
- finished-profile measurements,
- successful machine settings,
- sample photos,
- machine videos,
- electrical cabinet photos,
- tooling positions,
- HMI screens,
- and accepted product samples.
When the machine is later installed at the buyer’s factory, these records help answer:
Did the machine reproduce the condition demonstrated during FAT?
This makes FAT useful for site commissioning as well as shipment approval.
Conservez les échantillons de profil acceptés
Where practical, both buyer and supplier can retain approved sample pieces from FAT.
These can later serve as physical references for:
- profile geometry,
- motif de poinçonnage,
- qualité de surface,
- découpage,
- et assemblage.
A physical sample should not replace the drawing and measurement record.
It provides an additional comparison reference.
This is particularly useful for visually sensitive features that are difficult to describe in text alone.
FAT et acceptation du site ne sont pas les mêmes
Le passage de FAT n'élimine pas la nécessité de la mise en service du site.
Après expédition, la machine fait l'expérience suivante
- démontage si nécessaire,
- transport,
- déchargement,
- repositionnement,
- installation de fondation,
- nivellement,
- connexion électrique,
- liaison hydraulique,
- et les services publics locaux.
Ceux-ci peuvent affecter l’état de la machine.
L'acheteur devrait donc faire la distinction entre
Tests d'acceptation en usine
Vérifie l'équipement avant expédition.
Installation et mise en service du site
Vérifie que l'équipement a été installé et remis dans le bon état de production.
Le résultat FAT réussi devient une référence importante pour la mise en service du site.
Utilisez le même produit chez FAT et mise en service sur site lorsque cela est pratique
Si possible, la reproduction d'un produit FAT représentatif lors de la mise en service sur site facilite le dépannage.
L'équipe technique peut comparer :
- dimensions du profil,
- paramètres,
- matériel,
- positions des trous,
- vitesse,
- et état de surface.
Si la machine a produit un profil qualifié à l'usine du fournisseur mais ne le reproduit pas après l'installation, l'enquête peut porter sur
- installation,
- nivellement,
- ligne centrale,
- utilitaires,
- matériel,
- ou des différences de configuration.
C'est beaucoup plus facile que de commencer sans une base de production connue.
Erreurs courantes de GRAISSE
Tester la machine sans matériau
Cela confirme le mouvement mais pas les performances de fabrication.
Utiliser un matériau plus facile que la spécification réelle
Cela peut masquer les problèmes de formage, de poinçonnage, de coupe et de retour élastique.
Produire un seul échantillon
Cela ne démontre pas la répétabilité du processus.
Courir uniquement à très basse vitesse
Une certaine instabilité n'apparaît qu'à proximité des conditions normales de fonctionnement.
Mesurer uniquement la section transversale
Le poinçonnage, la coupe, la rectitude et l'état de surface peuvent toujours être incorrects.
Ignorer le changement de produit
Une machine flexible doit démontrer une production flexible.
Test uniquement du fonctionnement normal
Les défauts, les alarmes, les capteurs et la récupération comptent également.
Utilisation de critères d'acceptation peu clairs
Les exigences subjectives créent des désaccords.
Ignorer la documentation
Les dessins ou manuels manquants deviennent beaucoup plus difficiles à résoudre après expédition.
Accepter les corrections sans retester
Une réparation doit être vérifiée par la fonction de machine ou le produit fini concerné.
Liste de contrôle FAT de la machine de formage
| Vérification des graisses | L'acheteur doit vérifier |
|---|---|
| Dessin de profil | Une révision correcte est testée |
| Matériel | Qualité, épaisseur et largeur correctes |
| Dérouleur | La bobine charge et se nourrit correctement |
| Niveleur | L'état de la bande reste stable |
| Flux servo | Mouvement programmé correspond au produit |
| Perforation | Les trous et les fentes répondent aux exigences |
| Formation | La section transversale finie rencontre le dessin |
| Droiture | Arc, cambrure et torsion acceptables |
| Coupe | Longueur et condition de bout coupé acceptables |
| Surface | Aucun dommage inacceptable du processus |
| Répétabilité | Plusieurs pièces restent cohérentes |
| Vitesse | Condition de production convenue démontrée |
| Course continue | Machine reste stable |
| Changement | Fonction multi-produits démontrée |
| PLC/IHM | Fonction Recettes et contrôles |
| Capteurs | Les signaux de position fonctionnent correctement |
| Alarmes | Les défauts sont clairement identifiés |
| E-stop | Réponse d'arrêt requise vérifiée |
| Gardiennage | Fonctions de sécurité convenues vérifiées |
| Documentation | Paquet technique disponible |
| Formation | Principales procédures opérationnelles comprises |
| Liste de poinçons | Problèmes ouverts documentés |
Que doivent envoyer les acheteurs avant FAT ?
Un acheteur peut rendre FAT nettement plus efficace en préparant des informations à l'avance.
Dessins Produits
Fournir le profil approuvé et les dessins de poinçonnage.
Tolérances d'acceptation
Identifier les dimensions critiques et les plages admissibles.
Spécification Matériel
Définissez la qualité, l'épaisseur, la largeur et le revêtement.
Longueurs du produit
Sélectionnez des longueurs de test représentatives.
Programme de poinçonnage
Identifiez les modèles de trous ou de fentes exigeants.
Condition de Production
Définir la vitesse de fonctionnement ou la condition de sortie à tester.
Méthode de mesure
Convenez des outils, des données et de l’échantillonnage.
Exigence de changement
Identifier quel deuxième produit doit être démontré le cas échéant.
Portée de la sécurité
Confirmer les fonctions de sauvegarde et de contrôle convenues.
Liste Documentation
Définissez quels manuels, dessins, sauvegardes et enregistrements doivent être disponibles.
Cette préparation transforme FAT en un test d'ingénierie structuré plutôt qu'en une visite d'usine.
Quelles machines de formage de rouleaux JBLDIE devraient utiliser FAT ?
FAT est pertinent dans différentes applications de formage.
JBLDIE Gamme de machines de formage comprend des équipements de profilage et de production intégrée pour des applications telles que des supports photovoltaïques, des profils C/U/Z, des sections structurelles, des systèmes de poinçonnage et des lignes de production automatisées.
La teneur exacte en GRAS doit changer selon la machine.
Par exemple:
Ligne de support solaire
Concentrez-vous fortement sur la géométrie du profil, la position de la fente, la précision cumulative des trous, les surfaces galvanisées, la coupe et le changement.
Ligne de panneaux de toiture
Concentrez-vous sur la largeur du panneau, la géométrie des nervures, les ondes de bord, la torsion, les marques de surface, la coupe et la manipulation des panneaux longs.
Ligne Guardrail
Concentrez-vous sur la géométrie de formage en profondeur, le poinçonnage, la résistance du matériau, la rectitude et la longueur finie.
Ligne de coffrage en acier
Concentrez-vous sur la répétabilité dimensionnelle, le poinçonnage, le traitement intégré en aval et les dimensions liées à l'assemblage.
Une forme générique de FAT devrait donc être adaptée au produit en cours de fabrication.
Combien de liens internes et externes l’article devrait-il utiliser ?
Aux fins du référencement, les liens doivent prendre en charge le lecteur plutôt que d'interrompre l'article.
Cet article utilise les liens internes de JBLDIE pour relier le sujet FAT avec
- le guide technique plus large sur la formation des rouleaux,
- équipement de machine de formage pertinent,
- et la dernière page de contact technique.
Les références externes se limitent à des sources indépendantes et de haute autorité couvrant
- traçabilité des mesures,
- gardiennage de machines,
- et les principes de gestion de la qualité.
Cela crée un support thématique utile sans envoyer les lecteurs vers des fournisseurs concurrents d’équipements de profilage.
Conclusion
Un succès machine de formage de rouleaux FAT doit prouver que la chaîne de production complète peut fabriquer le produit fini convenu à plusieurs reprises dans des conditions représentatives.
Le test doit aller au-delà de la vérification si :
- les moteurs tournent,
- les cylindres bougent,
- le PLC démarre,
- et la machine semble complète.
Les acheteurs doivent vérifier le matériau réel, la géométrie du profil, le poinçonnage, la coupe, la rectitude, la qualité de la surface, la vitesse de fonctionnement, la répétabilité, le changement, l'automatisation, les alarmes, la protection, la documentation et la convivialité de l'opérateur.
Le principe FAT le plus important est simple :
Testez la machine en utilisant les conditions qui comptent dans la production réelle.
Si l'usine traitera de l'acier galvanisé de 2,5 mm à haute résistance, testez le matériau représentatif.
Si le produit contient des dizaines de fentes, testez le véritable modèle de poinçonnage.
Si la flexibilité multi-profil est importante, effectuez un changement représentatif.
Si la capacité de production est importante, vérifiez la production qualifiée plutôt que la vitesse mécanique maximale.
Lorsque les critères d'acceptation sont définis avant que la machine ne soit construite et vérifiée systématiquement avant expédition, la FAT devient bien plus qu'une inspection finale Elle crée une base de production documentée qui peut prendre en charge l'approbation des expéditions, la mise en service du site, la formation des opérateurs et le dépannage futur.
FAQ
Qu'est-ce que la machine de profilage
La machine de formage de rouleaux FAT est un test d'acceptation en usine effectué dans les installations du fabricant de machines avant l'expédition. Il vérifie les fonctions convenues de la machine et les exigences relatives aux produits finis à l'aide de procédures de test définies.
Une machine de formage de rouleaux FAT doit-elle utiliser un matériau de production
Un matériau de production représentatif doit être utilisé lorsque cela est pratique, en particulier lorsque la qualité du matériau, sa résistance, son épaisseur, son revêtement ou son retour élastique affectent de manière significative les performances de la machine.
Combien de profils doivent être produits pendant la FAT ?
Il n'y a pas de numéro universel Le test devrait produire suffisamment de composants finis consécutifs pour démontrer la répétabilité et, si nécessaire, inclure un cycle de production continu plutôt qu'un seul échantillon.
Quelles dimensions doivent être vérifiées lors du profilage FAT ?
Les contrôles typiques comprennent les dimensions de la section transversale, les angles de courbure, les trous et les fentes, la position cumulée des trous, la longueur finie, la rectitude, la cambrure, la torsion, l'état de la pointe et la qualité de la surface. Les articles exacts doivent suivre le dessin du produit approuvé.
FAT est-il identique à la mise en service sur
N° FAT vérifie l'équipement à l'usine du fournisseur avant expédition La mise en service du site vérifie que la machine a été correctement installée et peut reproduire sa condition de production acceptée après le transport et l'installation.
Préparation d'une machine de formage de rouleaux FAT ?
Le test d'acceptation doit être construit autour de votre dessin de profil réel, de votre matériau, de votre motif de poinçonnage, de votre tolérance, de votre longueur finie, de votre vitesse, de vos exigences de changement et de votre portée d'automatisation. Contactez JBLDIE pour discuter de vos exigences de production de profilage et de vos critères d'acceptation.
 French
 English
 Arabic
 Russian
 Spanish