
Крен формируя машину FAT: Что покупатели должны проверить
Оглавление
Введение

Новая производственная линия для формования рулонов может выглядеть впечатляюще во время посещения завода.Двигатели работают, гидроцилиндры движутся, ПЛК реагирует, и ролики вращаются плавно.Но ни одно из этих наблюдений само по себе не доказывает, что оборудование может многократно изготовить фактический профиль покупателя.
Вот почему профилегибочная машина FATindufactory Testing (проверка) должна быть сосредоточена на производительности готового продукта, а не только на движении машины.
Осмысленный FAT должен отвечать на практические вопросы, такие как
- Может ли машина обрабатывать указанный материал?
- Соответствует ли готовый профиль утвержденному чертежу?
- Правильно ли расположены перфорированные отверстия и прорези?
- Стабильна ли длина среза?
- Остается ли профиль после резки прямым?
- Может ли линия достичь согласованных производственных условий?
- Можно ли правильно менять разные рецепты продуктов?
- Работают ли функции безопасности и сигнализации?
- Могут ли несколько последовательных продуктов поддерживать повторяемое качество?
Для покупателей FAT - одна из последних возможностей проверить эти требования до ухода производственной линии с завода поставщика.
JBLDIE's Руководство машины для формования рулонов также особое внимание уделяется оценке системы формования от загрузки рулона до проверки готового профиля, а не оценке только самих формовочных валков.
Таким образом, самый сильный FAT начинается с готового продукта и работает в обратном направлении во всех процессах, необходимых для его производства.
Что такое валкообразующая машина FAT?
Профилегибочная машина FAT - структурированное испытание, проводимое на предприятии производителя оборудования перед отправкой.
Его цель - проверить, выполняет ли машина функции и производственные требования, согласованные между поставщиком и покупателем.
В зависимости от производственной линии FAT может включать в себя
загрузка рулонов → отварка → выравнивание → сервоподача → штамповка → профилирование → правка → резка → разгрузка → штабелирование
Тест также может проверить
- электрическое управление,
- Работа ПЛК/HMI,
- датчики,
- сервосистемы,
- гидравлические системы,
- пневматические системы,
- логика тревоги,
- аварийные остановки,
- гвардейцы,
- блокировки,
- рецепты производства,
- и документация.
Однако самым главным результатом все же остается готовый компонент.
Машина может успешно выполнить каждое автоматическое движение, создавая профиль за пределами необходимых размеров.
Именно поэтому FAT должен сочетаться машинно-функциональное тестирование и тестирование качества продукции.
ЖИР должен начаться до того, как машина будет построена
Одна из самых больших ошибок FAT - обсуждение критериев приемки только после того, как производственная линия уже завершена.
К этому моменту у покупателя и поставщика могут быть разные ожидания.
Покупатель может ожидать
- определенная скорость линии,
- определенный допуск профиля,
- однокнопочный перевод,
- или определенная точность пробивки.
Поставщик мог спроектировать машину, исходя из различных предположений.
Поэтому требования FAT должны быть согласованы на этапе технического подтверждения.
Технический пакет должен определять
- чертежи профиля,
- класс материала,
- диапазон толщины,
- размеры катушки,
- перфорированные чертежи,
- вырезать длины,
- производственные требования,
- требования допуска,
- требования к качеству поверхности,
- область автоматизации,
- и метод приемки.
Затем FAT становится проверкой согласованных требований, а не переговорами в конце производства.
Что должно быть включено в документ FAT?
Полезный документ FAT может разделить требования на несколько групп.
| Зона FAT | Что следует проверить |
|---|---|
| Продукт | Геометрия и размеры профиля |
| Материал | Согласованный сорт и толщина |
| Штамповка | Размер и положение отверстия/слота |
| Резка | Состояние длины и конца |
| Прямолинейность | Лук, развал и изгиб |
| Поверхность | Царапины и образующие метки |
| Производство | Согласованное рабочее состояние |
| Повторяемость | Несколько последовательных продуктов |
| Автоматизация | Последовательность, рецепты и датчики |
| Безопасность | Ограждения, блокировки и E-остановки |
| Сигнализации | Обнаружение и восстановление неисправностей |
| Переключение | Согласованная процедура переключения продукта |
| Документация | Рисунки, руководства и записи |
При необходимости каждый предмет должен иметь четкий метод приемки.
Вместо того, чтобы писать:
“Точность файла должна быть хорошей.”
писать:
“Измерьте указанные размеры согласно чертежу редакции X с использованием согласованной исходной точки и метода проверки.”
Четкие критерии принятия уменьшают споры во время FAT.
Проверьте настоящий продукт, а не удобный образец
Распространенным ярлыком FAT является использование простого профиля, поскольку его легко продемонстрировать.
Это может не отражать реальную производственную потребность покупателя.
Предположим, линия была выбрана для производства
- губчатые каналы C,
- 2,5 мм оцинкованная высокопрочная сталь,
- несколько удлиненных прорезей,
- несколько длин продукта,
- и автоматическая укладка.
Тестирование только тонкого, неперфорированного U-канала дает ограниченные доказательства реальных возможностей.
Тестируемый продукт должен представлять собой значимое производственное состояние.
Если в комплект поставки машины включено несколько профилей, FAT предпочтительно должен включать по меньшей мере один из наиболее требовательных продуктов.
Полезным репрезентативным профилем может быть
- относительно толстый,
- высокая прочность,
- комплекс в геометрии,
- сильно пробито,
- или трудно перестроиться.
Тестирование только самого легкого продукта может скрыть ограничения, которые появляются позже на фабрике покупателя.
Используйте репрезентативный производственный материал
Материальное поведение напрямую влияет на профилирование.
Важные переменные включают в себя
- предел текучести,
- прочность на разрыв,
- толщина,
- ширина полосы,
- покрытие,
- состояние поверхности,
- и состояние катушки.
Машина, предназначенная для более высокопрочной стали, в идеале должна быть испытана с согласованной маркой или действительно репрезентативным материалом, где это практически возможно.
Испытание высокопрочного профиля с использованием гораздо более мягкой стали может скрыть:
- спрингбэк,
- требования к формовочной силе,
- прогиб вала,
- пробивная нагрузка,
- режущая нагрузка,
- и сложность выпрямления.
Аналогичным образом, тестирование только тонкого листа дает ограниченные доказательства о верхнем конце согласованного диапазона материалов.
Поэтому покупатели должны определить материал FAT до даты испытания.
Не тестируйте только одну деталь
Один хороший профиль не доказывает, что линия профилирования валков стабильна.
Одна деталь может попасть в допустимое положение после нескольких ручных регулировок.
Более важный вопрос заключается в том, остаются ли следующие части последовательными.
Лучший FAT производит несколько последовательных профилей после того, как машина достигла согласованного рабочего состояния.
Например, план инспекций может включать
- первая квалифицированная фигура,
- еще одно раннее производство,
- средний образец,
- а позже образцы при непрерывном беге.
Точный план отбора проб зависит от проекта.
Цель - проверить повторяемость, не один успешный результат.
Проверьте готовый профиль после того, как он покинет машину
Профиль, сформированный в виде рулона, может выглядеть правильно, пока он все еще удерживается роликами.
После резки остаточные напр жени могут быть освобождены.
Готовый компонент может тогда
- пружина открыта,
- боу,
- камбер,
- крутить,
- разработать концевую вспышку,
- или изменение геометрии поперечного сечения.
По этой причине измерения FAT следует проводить на готовом выгруженном продукте, где это необходимо.
Не утверждайте геометрию профиля только на основании того, как выглядит секция внутри окончательной формовочной клети.
Продукт, который покидает машину, является продуктом, который имеет значение.
Какие размеры профиля следует измерить?
Точные размеры зависят от готового чертежа.
Общие проверки могут включать:
- габаритная ширина,
- общая высота,
- ширина полотна,
- высота фланца,
- длина губ,
- угол изгиба,
- внутренний радиус,
- открытие канала,
- высота ребра,
- расстояние между ребрами,
- диагональные размеры,
- положение отверстия,
- положение слота,
- готовая длина,
- прямолинейность,
- камбер,
- и крутить.
Критические аспекты следует определить до появления FAT.
Не каждое измерение имеет одинаковое функциональное значение.
Например, на солнечном С-канале ширина отверстия и положение отверстия могут напрямую влиять на совместимость разъемов.
На квадратной трубке ширина, высота, диагональное соотношение, радиус угла и прямолинейность могут иметь большее значение.
План проверки должен соответствовать фактическому применению.
Измерительные приборы должны соответствовать требуемому допуску
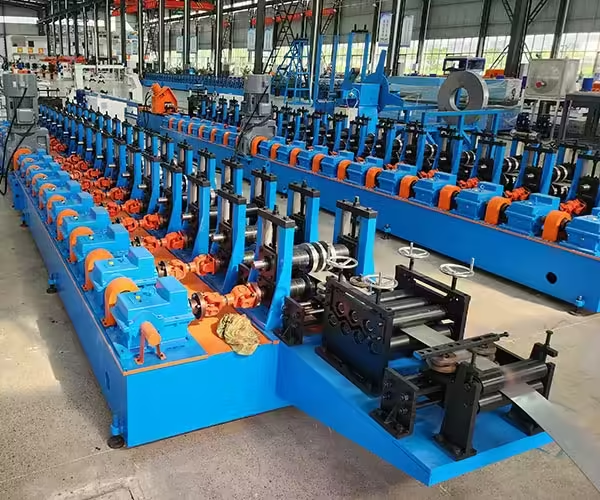
результаты FAT полезны только тогда, когда метод измерения надежен.
Если допуск относительно жесткий, использование неподходящего или плохо контролируемого измерительного прибора может сделать результат сомнительным.
В зависимости от профиля инструменты проверки могут включать в себя
- суппорты,
- микрометры,
- высотомеры,
- угловые датчики,
- рулетки,
- линейки,
- квадраты,
- специальные профильные датчики,
- и другое оборудование для проверки размеров.
Если система качества покупателя требует прослеживаемости измерений, контрольное оборудование должно контролироваться соответствующим образом.
Объясняет Национальный институт стандартов и технологий США метрологическая прослеживаемость результат измерения связан с эталоном посредством документированной непрерывной цепочки калибровок, причем каждый этап способствует неопределенности измерения.
Это не означает, что каждый FAT требует прямой калибровки NIST. Это означает, что покупатели должны договориться о соответствующем контроле измерений для принятия решения о приемке.
Согласовать данные измерений
Два человека могут измерить один и тот же профиль и получить разные результаты, если они ссылаются на разные точки.
Например, можно измерить высоту фланца:
- с внешней поверхности,
- из внутреннего касательного,
- из веб-данных,
- или из другой определенной ссылки.
Аналогично положение отверстия можно было бы измерить по:
- один срезанный конец,
- профиль центральная,
- один боковой край,
- или центр другого отверстия.
Процедура рисования и FAT должна определять ссылку.
Это особенно важно для профилей, содержащих
- изгибы,
- радиусы,
- асимметричная геометрия,
- и сложные схемы пробивки.
Хороший FAT устраняет двусмысленность метода проверки.
Проверьте точность штамповки готового продукта
Когда производственная линия включает в себя штамповку, покупатели должны проверять больше, чем правильность перемещения пуансона.
Проверка:
- диаметр круглого отверстия,
- ширина прорези,
- длина слота,
- местное поле,
- совокупное положение отверстия,
- поперечное положение,
- расстояние в первой лунке,
- расстояние до последней лунки,
- и отношения "от отверстия до изгиба".
Предварительно перфорированные элементы могут перемещаться относительно конечной геометрии профиля во время формования.
Именно поэтому положение отверстия следует проверять на готовом участке.
Для длинных профилей, содержащих множество повторяющихся отверстий или прорезей, кумулятивная точность заслуживает особого внимания.
Небольшая ошибка подачи, повторяющаяся много раз, может стать более заметной между:
первая лунка → последняя лунка.
Не судите о точности нанесения ударов только по разрешению сервопривода
Серводвигатель может иметь отличное командное разрешение.
Это не означает автоматически, что фактическая полоса движется с одинаковой точностью.
Реальное позиционирование материала также может зависеть от:
- фидерный шликер,
- давление ролика,
- натяжение вверх по потоку,
- состояние кодера,
- поверхность материала,
- направляющее сопротивление,
- и механический износ.
Во время FAT сравните запрограммированные позиции с фактическими измерениями готовой продукции.
Цель теста - проверка всей системы, а не спецификации одного компонента.
Длина резки должна быть проверена на нескольких деталях
Производственную линию можно запрограммировать на резку шестиметровых профилей.
Важный вопрос - стабильно ли готовые детали соответствуют требуемой длине.
Измерьте несколько последовательных компонентов.
Если длина варьируется, исследуйте:
- кодер или измерительное колесо,
- сервоотслеживание,
- материал слип,
- синхронизация резаков,
- время управления,
- и фактическое движение линии.
Также проверьте взаимосвязь между режущими и перфорированными функциями.
Например, деталь может иметь правильную общую длину, но последнее отверстие может быть слишком близко к концу, если ссылки на штамповку и резку не скоординированы.
Осмотрите срезанный конец
Готовая длина - это только часть качества кроя.
Конец профиля также следует проверить на наличие
- дробление,
- искажение,
- берр,
- вспышка,
- повреждение покрытия,
- и неполная резка.
Сложные профили, сформированные в виде рулонов, требуют подходящей поддержки во время резки.
Резак, который обеспечивает правильную длину, но деформирует конец профиля, все равно может создавать проблемы с последующей сборкой.
Это становится особенно важным для
- губчатые каналы C,
- глубокие структурные профили,
- высокопрочная сталь,
- и тонкий внешнечувствительный материал.
Прямолинейность необходимо измерять на достаточно длинном продукте
Короткие образцы могут скрыть долгопрофильные проблемы.
С-канал может выглядеть прямо на один метр, но на шесть метров может образовываться явный изгиб или изгиб.
поэтому FAT следует использовать репрезентативную готовую длину.
В зависимости от требований к продукции оценить
- продольный лук,
- боковой развал,
- крутить,
- концевая вспышка,
- и общая прямолинейность.
Метод измерения также должен быть согласован заранее.
Для длинных компонентов опорная поверхность может влиять на внешний вид профиля, поэтому условия контроля должны оставаться постоянными.
Проверьте качество поверхности в реальных условиях формования
Качество поверхности особенно важно при обработке:
- оцинкованная сталь,
- предварительно окрашенная сталь,
- нержавеющая сталь,
- алюминий,
- или другие видимые/покрытые материалы.
Осмотреть готовый профиль на предмет
- повторяющиеся следы валков,
- царапины,
- вмятины,
- направляющие линии,
- фидерные метки,
- пробивая следы мусора,
- и обработка повреждений.
Шаблон часто указывает на источник.
Повторяющийся дефект может соответствовать одному вращающемуся валку.
Непрерывная линия может идти от неподвижной направляющей.
Случайный ущерб может быть вызван обломками или обращением с ними.
FAT должен проверять весь путь материала, а не только формовочные валки.
Запустите машину с репрезентативной производственной скоростью
Некоторые машины могут производить отличные профили во время очень медленной пробной работы, но становятся нестабильными по мере увеличения скорости.
К потенциальным проблемам, которые появляются на более высокой скорости, относятся
- отслеживание полос,
- вибрация,
- нестабильность питателя,
- синхронизация перфорации,
- время резака,
- обработка профиля,
- реакция датчика,
- и проблемы с штабелированием.
поэтому FAT должен включать производство в согласованных репрезентативных условиях.
Это не всегда должно означать максимальную теоретическую скорость.
Осмысленный вопрос заключается в следующем
С какой скоростью вся линия может неоднократно создавать квалифицированные профили?
Полезные производственные мощности важнее короткой демонстрации максимальной скорости.
Максимальная скорость не такая же, как квалифицированный выход
Предположим, формовочная машина может механически работать со скоростью 40 м/мин.
Вся линия все еще может работать медленнее, поскольку
- штамповка требует повторных остановок,
- для подачи сервопривода требуется время позиционирования,
- резка прерывает движение материала,
- разгрузка не может идти в ногу со временем,
- или качество продукции становится нестабильным.
поэтому FAT следует различать:
скорость формования
и
квалифицированная мощность готовой продукции.
Для оборудования, выполняющего несколько операций, наиболее медленный повторяющийся процесс часто определяет практический результат.
Это различие особенно важно в сильно перфорированных линиях фотоэлектрических кронштейнов.
Тестовый непрерывный бег, не только короткие демонстрации
Пятиминутный пробег может не выявить проблем, возникающих после более длительной работы оборудования.
Непрерывное тестирование может выявить
- температура подшипника,
- гидравлическая температура,
- вопросы смазки,
- ослабление крепежа,
- нестабильность датчика,
- размерный дрейф,
- инструментальное движение,
- дрейф длины среза,
- и проблемы накопления при последующей обработке.
Соответствующая продолжительность зависит от проекта.
Цель состоит в том, чтобы проработать достаточно долго, чтобы продемонстрировать, что линия остается стабильной, а не производить лишь несколько демонстрационных образцов.
Запишите качество во время пробега
Не измеряйте только до и после непрерывного тестирования.
Во время производства отбирайте образцы.
Простая запись FAT может включать в себя
| Образец | Размер профиля | Положение отверстия | Длина | Прямолинейность | Поверхность |
|---|---|---|---|---|---|
| Начать | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача |
| Середина пробега | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача |
| Позже бегите | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача |
| Финал | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача | Проход/Неудача |
При необходимости можно записать более подробные значения размеров.
Это помогает определить дрейф, который может пропустить простая окончательная проверка.
Переход на тестирование, когда производство нескольких файлов является частью объема
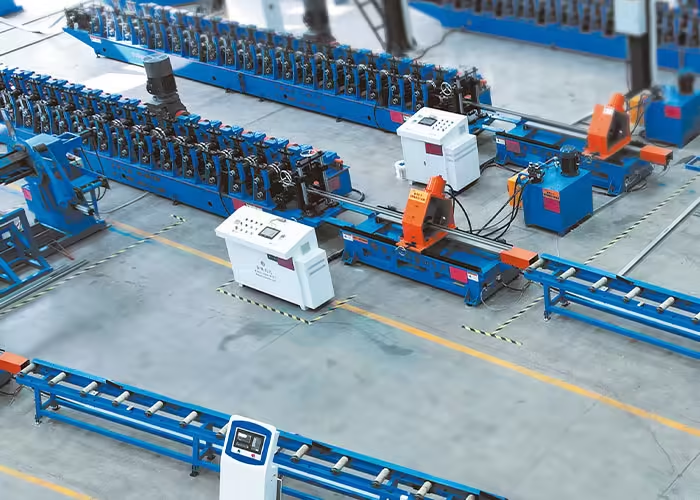
Если машина продается специально для производства нескольких размеров или профилей, FAT должна проверить концепцию перехода там, где это практически возможно.
Тест не должен измерять только то, насколько быстро нажимается одна кнопка.
Реалистичный переход включает в себя
последний квалифицированный продукт A → корректировка/изменение инструмента → испытание → первый квалифицированный продукт B
Проверка:
- механическая регулировка,
- руководство по изменениям,
- позиционирование рулона,
- рецепт пробивки,
- длина разреза,
- Выбор ПЛК,
- и проверка первой части.
Для гибкой системы профилирования повторяемость после переналадки может быть столь же важна, как и скорость производства сырья.
Тестовые сохраненные рецепты продуктов
Современные производственные линии могут хранить рецепты для:
- расстояния сервоподачи,
- последовательности перфорации,
- вырезать длины,
- моторизованные регулировки,
- скорость линии,
- количества,
- и другие настройки.
Во время FAT выберите различные рецепты продуктов и убедитесь, что физический результат производства соответствует намеченной программе.
Рецепт может правильно загружаться на HMI, в то время как механическая настройка остается неправильной.
Поэтому цифровую и механическую конфигурацию следует тестировать вместе.
Проверьте датчики и блокировки
Автоматические линии зависят от датчиков для подтверждения состояния машины.
К возможным датчикам относятся
- материальное присутствие,
- катушечная петля,
- положение питателя,
- позиция удара,
- положение резца,
- прибытие профиля,
- позиция разгрузки,
- состояние стека,
- и доступ безопасности.
FAT должен проверить, правильно ли реагирует система управления, когда ожидаемые условия не выполняются.
Например:
- Что будет, если материал отсутствует?
- Что будет, если удар не вернется?
- Что произойдет, если резак останется не на своем месте?
- Что будет, если станция разгрузки занята?
Хорошая автоматизированная линия не должна просто работать, когда все идет правильно.
Он также должен четко идентифицировать аномальные состояния.
Тревожные сообщения должны помочь оператору
Тревога, такая как
ОШИБКА 1027
обеспечивает ограниченную ценность, если оператор не может определить, что это значит.
Более полезная диагностика выявляет пораженную систему или состояние.
поэтому FAT следует проверить:
- дисплей сигнализации,
- машинный ответ,
- процедура восстановления,
- история тревог,
- и перезапустите последовательность.
Это особенно важно для интегрирования сложных линий:
- пробивая,
- сервопитание,
- резка,
- робототехника,
- и штабелирование.
Хорошая диагностика неисправностей может сократить время устранения неисправностей в будущем.
Аварийные остановки необходимо протестировать
Аварийные стопорные устройства следует испытывать в соответствии с конструкцией машины и применимыми требованиями.
Тест должен проверить, создает ли активация E-stop предполагаемый отклик машины.
Покупатели также должны понимать:
- какое оборудование остановлено,
- как обрабатывается накопленная энергия,
- то, что остается под напряжением,
- и какая процедура перезапуска требуется.
Эти моменты необходимо рассматривать как часть полной конструкции безопасности, а не как испытание одной красной кнопкой.
Охранник машины должен быть включен в FAT
Линии профилегибочной обработки содержат несколько зон потенциальной опасности, в том числе
- вращающиеся валы,
- перекатывайте точки зажима в беге,
- разрыхлители,
- системы пробивки,
- режущие станции,
- передаточные устройства,
- и перемещение готовой продукции.
OSHA общие требования к машинной охране требуйте методов защиты для защиты работников от таких опасностей, как точки работы, точки зажима, вращающиеся части, летящая стружка и искры; Постановление конкретно определяет формующие валки среди машин, обычно требующих охраны в точке операции.
Применимые юридические требования различаются в зависимости от пункта назначения, конструкции машины и рабочего места, поэтому FAT следует проверять согласованный объем защиты, а не предполагать, что повсюду применяется одна универсальная конфигурация.
Функционально испытательные ограждения и блокировки
Недостаточно того, что физически установлен охранник.
Если блокировки являются частью конструкции, FAT должен проверить предполагаемый ответ.
Например:
- Останавливает ли открытие защищенной точки доступа соответствующее движение?
- Может ли машина неожиданно перезапуститься, когда защита закрыта?
- Требуется ли сброс?
- Показывает ли HMI, какое состояние безопасности является активным?
Фактический метод проверки зависит от архитектуры управления и применимых стандартов.
Важным моментом является то, что защита должна быть проверена как функциональная система.
Проверьте ручные, настройки и автоматические режимы
Многие производственные линии имеют более одного режима работы.
К ним могут относиться:
- ручной/пробег,
- настройка,
- одноцикл,
- автоматический,
- функции, связанные с техническим обслуживанием,
- или другие режимы, специфичные для машины.
FAT должен подтвердить, что каждый необходимый режим ведет себя так, как задумано.
В тесте следует уделять особое внимание переходам между режимами.
Например, машина не должна неожиданно начинать автоматическое движение просто потому, что оператор выходит из ручного режима.
Философия управления должна быть понятна людям, которые будут управлять оборудованием.
Проверьте поведение при отключении питания и перезапуске
Покупатели должны понимать, что происходит после:
- нормальное отключение,
- аварийная остановка,
- временная потеря мощности,
- перезапуск ПЛК,
- сервосигнализация,
- или гидравлический перебой.
Вопросы включают в себя:
- Сохраняет ли машина рецептуру продукта?
- Помнит ли он счет производства?
- Нужно ли восстанавливать материальное положение?
- Может ли последовательность ударов возобновиться правильно?
- Нужно ли убирать текущую часть?
- Перезапускается ли машина из безопасного состояния?
Такие ситуации могут возникать при реальной работе завода.
FAT - полезное место для подтверждения ожидаемой логики восстановления.
Осмотрите электрический шкаф
Электрическую систему следует пересмотреть вместе с функциями машины.
В зависимости от проекта покупатели могут убедиться в
- идентификация компонентов,
- этикетировка проволоки,
- маркировка терминалов,
- вентиляция шкафа,
- маршрутизация кабеля,
- аппаратное обеспечение ПЛК,
- сервоприводы,
- компоненты безопасности,
- документация,
- и электрические чертежи.
Цель - не просто внешний вид.
Четкая маркировка и документация могут значительно облегчить будущее обслуживание и устранение неполадок.
Гидравлические и пневматические системы нуждаются в функциональных проверках
В линиях, содержащих пробивное, режущее, зажимное или другое приводимое в действие оборудование, могут использоваться гидравлические или пневматические системы.
FAT может проверить:
- стабильность давления,
- утечки,
- работа цилиндра,
- реакция клапана,
- фильтрация,
- маршрутизация шлангов,
- и функции сигнализации.
Повторная работа во время непрерывного тестирования может выявить проблемы, которые может не проявиться при движении одного цилиндра.
Давление также должно оставаться соответствующим фактическому производственному процессу.
Проверьте доступ к смазке и техническому обслуживанию
Машина может пройти производственные испытания, но ее все равно будет трудно обслуживать.
Покупателям следует проверить доступ к:
- подшипники,
- формовочные валки,
- валы,
- гиды,
- цепи,
- редукторы,
- точки смазки,
- штампы пробивные,
- режущие инструменты,
- датчики,
- гидравлические компоненты,
- и электрические шкафы.
Задавайте практические вопросы.
Можно ли достичь нормальных износных деталей без демонтажа несвязанного оборудования?
Доступны ли точки смазки?
Можно ли чистить рулоны?
Можно ли заменить пуансоны?
FAT - одно из лучших времен для просмотра этих деталей, пока машина полностью собрана.
Документация является частью FAT
Производственную линию невозможно эффективно обслуживать без полезной технической информации.
Пакет документации может включать
- компоновка машины,
- электрические схемы,
- гидравлические схемы,
- пневматические схемы,
- чертежи инструментов, если это согласовано,
- руководства по оборудованию,
- инструкции по техническому обслуживанию,
- информация о смазке,
- Резервные механизмы ПЛК/ИМТ,
- список запасных частей,
- инструкции по настройке,
- и записи о приемке.
Точный пакет зависит от проекта.
Покупатели должны согласовывать необходимую документацию перед отправкой, а не пытаться собрать недостающую информацию после установки.
Контекст управления качеством
сама FAT должна основываться на контракте и согласованной технической спецификации, а не рассматривать общий стандарт качества как процедуру приемки для конкретной машины.
Однако более широкие принципы контролируемых требований, документированных процессов, проверки и постоянного совершенствования соответствуют устоявшимся практикам управления качеством.
Международная организация по стандартизации описывает ИСО 9001 как широко признанный стандарт системы управления качеством, ориентированный на последовательные процессы, требования клиентов, производительность и постоянное совершенствование.
ISO 9001 не сообщает покупателям, как именно FAT профилегибочная машина. Ценность здесь является основным принципом: приемка должна быть документирована, измерима и основана на определенных требованиях, а не на субъективных впечатлениях.
Проверьте запасные и износные детали
Перед отправкой подтвердите согласованный пакет запасных частей.
В зависимости от производственной линии сюда могут входить такие предметы, как
- датчики,
- тюлени,
- лезвия,
- штамповка компонентов,
- электрические детали,
- гидравлические компоненты,
- ремни,
- или другие расходные материалы и предметы ношения.
Точный список должен соответствовать конструкции машины.
Покупатели также должны понимать, какие компоненты
- обычные изнашиваемые детали,
- рекомендуемый ввод запасных частей в эксплуатацию,
- и предметы длительного обслуживания.
Это уменьшает путаницу после установки.
FAT должен включать вопросы оператора
Машина, которой может управлять только инженер-наладочник поставщика, еще не полностью подготовлена к передаче.
Техническая команда покупателя должна использовать FAT, чтобы понять
- стартап,
- выключение,
- резьба,
- выбор продукта,
- изменения параметров,
- восстановление тревоги,
- смена инструмента,
- смазка,
- базовое устранение неполадок,
- и доступ к техническому обслуживанию.
Обучение не требует замены формального ввода объекта в эксплуатацию.
Но FAT должен предоставить покупателю достаточно информации, чтобы выявить неясные элементы управления или документацию перед отправкой.
Запишите каждую проблему FAT
Не каждая проблема, обнаруженная во время FAT, должна останавливать весь процесс принятия.
Полезно классифицировать выводы.
Например:
Критический
Прямо предотвращает достижение согласованных требований к машине или продукту.
Майор
Важная функция или проблема качества, требующая исправления.
Минор
Не препятствует производству, но его следует решить или задокументировать.
Наблюдение
Потенциальное улучшение или уточнение.
Каждый предмет может включать в себя:
- описание,
- ответственная сторона,
- корректирующие действия,
- статус,
- доказательства,
- и дата закрытия.
Это создает четкий список пуншей вместо того, чтобы полагаться на вербальную память.
Повторное тестирование исправленных элементов
Если критическая или важная проблема исправлена во время FAT, проверьте исправление.
Например, если ошибка положения отверстия отрегулирована, изготовите дополнительные детали и измерьте их еще раз.
Если проблема с датчиком устранена, повторите тест на ненормальное состояние.
Если резак отрегулирован, проверьте оба:
- готовая длина,
- и качество кроя.
Закрытие вопроса должно означать демонстрацию того, что проблема решена.
Сделайте фотографии, видео и записи измерений
Документация FAT может стать ценным базовым уровнем для последующей установки.
Полезные записи включают в себя
- готовые профильные измерения,
- успешные настройки машины,
- образцы фотографий,
- машинные видео,
- фотографии электрических шкафов,
- позиции инструментов,
- Экраны HMI,
- и принятые образцы продукции.
Когда машина позже устанавливается на заводе покупателя, эти записи помогают ответить
Воспроизводила ли машина состояние, продемонстрированное во время FAT?
Это делает FAT полезным для ввода в эксплуатацию объекта, а также для утверждения отгрузки.
Сохраняйте принятые образцы профилей
Там, где это практически возможно, как покупатель, так и поставщик могут сохранить утвержденные образцы от FAT.
Позже они могут служить физическими справочниками для:
- геометрия профиля,
- шаблон пробивания,
- качество поверхности,
- резка,
- и сборка.
Физический образец не должен заменять запись чертежа и измерения.
Он обеспечивает дополнительную ссылку для сравнения.
Это особенно полезно для визуально чувствительных функций, которые трудно описать только текстом.
FAT и прием сайта - это не одно и то же
Прохождение FAT не устраняет необходимости ввода объекта в эксплуатацию.
После отгрузки машина испытывает
- разборка там, где это необходимо,
- транспорт,
- разгрузка,
- перепозиционирование,
- монтаж фундамента,
- выравнивание,
- электрическое соединение,
- гидравлическое соединение,
- и местные коммунальные службы.
Это может повлиять на состояние машины.
Поэтому покупателю следует различать
Заводское приемочное тестирование
Проверяет оборудование перед отправкой.
Установка и ввод в эксплуатацию площадки
Проверяет, что оборудование установлено и восстановлено в правильном производственном состоянии.
Успешный результат FAT становится важным ориентиром для ввода объекта в эксплуатацию.
Используйте тот же продукт на FAT и введите его в эксплуатацию на месте, где это практически осущест
Если возможно, воспроизведение репрезентативного продукта FAT во время ввода объекта в эксплуатацию упрощает устранение неполадок.
Техническая группа может сравнить
- размеры профиля,
- настройки,
- материал,
- положения отверстий,
- скорость,
- и состояние поверхности.
Если машина произвела квалифицированный профиль на заводе поставщика, но не воспроизводит его после установки, расследование может сосредоточиться на
- монтаж,
- выравнивание,
- центральная линия,
- коммунальные услуги,
- материал,
- или различия в настройке.
Это намного проще, чем начинать без известного базового уровня производства.
Распространенные ФАТ-ошибки
Испытание машины без материала
Это подтверждает движение, но не производственные характеристики.
Использование материала проще, чем реальная спецификация
Это может скрыть проблемы формования, штамповки, резки и пружинения.
Производство только одного образца
Это не демонстрирует повторяемости процесса.
Работа только на очень низкой скорости
Некоторая нестабильность проявляется только вблизи нормальных условий эксплуатации.
Измерение только поперечного сечения
Пробивка, резка, прямолинейность и состояние поверхности все еще могут быть неправильными.
Игнорирование изменения продукта
Гибкая машина должна демонстрировать гибкое производство.
Тестирование только нормальной работы
Также имеют значение неисправности, сигнализация, датчики и восстановление.
Использование нечетких критериев принятия
Субъективные требования создают разногласия.
Игнорирование документации
Отсутствующие чертежи или руководства после отправки становится гораздо труднее устранить.
Принятие исправлений без повторного тестирования
Ремонт должен быть проверен с помощью затронутой функции машины или готового продукта.
Контрольный список толстой массы профилегибочной
| Проверка ЖИРА | Покупатель должен проверить |
|---|---|
| Рисунок профиля | Проверяется правильная ревизия |
| Материал | Правильный сорт, толщина и ширина |
| Разматыватель | Правильно сматывать нагрузки и подачи |
| Левеллер | Состояние полоски остается стабильным |
| Сервоподача | Запрограммированное движение соответствует продукту |
| Штамповка | Отверстия и прорези отвечают требованиям |
| Формирование | Готовое поперечное сечение встречается с рисунком |
| Прямолинейность | Лук, развал и скручивание приемлемы |
| Резка | Допустимы длина и состояние окончания разреза |
| Поверхность | Никакого неприемлемого ущерба процессу |
| Повторяемость | Несколько частей остаются последовательными |
| Скорость | Продемонстрировано согласованное производственное состояние |
| Непрерывный бег | Машина остается стабильной |
| Переключение | Демонстрируется многопродуктовая функция |
| ПЛК/HMI | Функция рецептов и управления |
| Датчики | Сигналы положения работают правильно |
| Сигнализации | Неисправности выявляются четко |
| Э-стоп | Требуемый ответ остановки проверен |
| Охрана | Согласованные функции безопасности проверены |
| Документация | Доступен технический пакет |
| Обучение | Основные операционные процедуры понятны |
| Список ударов | Открытые проблемы документированы |
Что покупателям следует отправить перед FAT?
Покупатель может сделать FAT значительно эффективнее, заранее подготовив информацию.
Чертежи продукта
Предоставьте утвержденный профиль и штамповочные чертежи.
Допуски приемки
Определите критические размеры и допустимые диапазоны.
Материал Спецификация
Определите сорт, толщину, ширину и покрытие.
Длины продукта
Выберите репрезентативные длины тестов.
Программа перфорации
Определите требовательные узоры отверстий или пазов.
Состояние производства
Определите рабочую скорость или условия вывода, подлежащие тестированию.
Метод измерения
Согласуйте инструменты, данные и выборку.
Требование к переходу
Определите, какой второй продукт следует продемонстрировать, если применимо.
Область безопасности
Подтвердить согласованные функции защиты и контроля.
Список документации
Определите, какие руководства, чертежи, резервные копии и записи должны быть доступны.
Эта подготовка превращает FAT в структурированное инженерное испытание, а не в экскурсию по фабрике.
Какие профилегибочные машины JBLDIE должны использовать ЖИР?
FAT актуален для различных применений формования.
JBLDIE's Диапазон формовочной машины включает профилегибочное и интегрированное производственное оборудование для таких применений, как фотоэлектрические кронштейны, профили C/U/Z, конструкционные секции, системы штамповки и автоматизированные производственные линии.
Точное содержание FAT должно меняться в зависимости от машины.
Например:
Солнечная кронштейновая линия
В значительной степени сосредоточьтесь на геометрии профиля, положении паза, кумулятивной точности отверстий, оцинкованных поверхностях, резке и переналадке.
Линия кровельных панелей
Сосредоточьтесь на ширине панели, геометрии ребер, волне края, скручивании, поверхностных метках, резке и обращении с длинными панелями.
Линия ограждения
Сосредоточьтесь на геометрии глубокой формовки, штамповке, прочности материала, прямолинейности и длине готовой детали.
Линия опалубки стали
Сосредоточьтесь на повторяемости размеров, штамповке, интегрированной последующей обработке и размерах, связанных со сборкой.
Поэтому непатентованная форма ЖИРА должна быть адаптирована к производимому продукту.
Сколько внутренних и внешних ссылок следует использовать в статье?
Для целей SEO ссылки должны поддерживать читателя, а не прерывать статью.
В данной статье используются внутренние ссылки JBLDIE для связи темы FAT с
- более широкая техническая направляющая для профилирования валков,
- соответствующее формовочное оборудование,
- и заключительная страница технического контакта.
Внешние ссылки ограничиваются независимыми источниками высокого авторитета, охватывающими:
- прослеживаемость измерений,
- охрана машин,
- и принципы управления качеством.
Это создает полезную местную поддержку, не отправляя читателей к конкурирующим поставщикам профилегибочного оборудования.
Заключение
Успешный профилегибочная машина FAT должна доказать, что вся производственная линия может производить согласованную готовую продукцию повторно в репрезентативных условиях.
Тест должен выходить за рамки проверки того, следует ли
- двигатели вращаются,
- цилиндры движутся,
- ПЛК запускается,
- и машина выглядит укомплектованной.
Покупатели должны проверять реальный материал, геометрию профиля, штамповку, резку, прямолинейность, качество поверхности, скорость работы, повторяемость, переналадку, автоматизацию, сигнализацию, охрану, документацию и удобство использования оператором.
Самый важный принцип FAT прост:
Испытайте машину, используя условия, которые имеют значение в реальном производстве.
Если завод будет перерабатывать высокопрочную оцинкованную сталь толщиной 2,5 мм, испытайте репрезентативный материал.
Если изделие содержит десятки слотов, проверьте настоящий рисунок пробивки.
Если важна многопрофильная гибкость, выполните репрезентативную замену.
Если производственная мощность имеет значение, проверьте квалифицированную производительность, а не только максимальную механическую скорость.
Когда критерии приемки определены до того, как машина будет построена и проверена систематически перед отправкой, FAT становится гораздо больше, чем окончательная проверка. Он создает документированную базовую производственную базу, которая может поддержать одобрение отправки, ввод в эксплуатацию, обучение операторов и будущее устранение неполадок.
Часто задаваемые вопросы
Что такое профилегибочная машина FAT?
Профилегибочная машина FAT - это заводские приемочные испытания, выполняемые на предприятии производителя машины перед отправкой. Он проверяет согласованные функции машины и требования к готовой продукции с использованием определенных процедур испытаний.
Должна ли профилегибочная машина FAT использовать реальный производственный материал?
Репрезентативный производственный материал следует использовать там, где это практически возможно, особенно когда качество материала, прочность, толщина, покрытие или откат существенно влияют на производительность машины.
Сколько профилей следует изготовить во время FAT?
Универсального числа не существует Испытание должно производить достаточное количество последовательных готовых компонентов, чтобы продемонстрировать повторяемость, и, при необходимости, включать непрерывный производственный цикл, а не только один образец.
Какие размеры следует проверять при профилировании FAT?
Типичные проверки включают размеры поперечного сечения, углы изгиба, отверстия и прорези, совокупное положение отверстия, готовую длину, прямолинейность, развал, скручивание, состояние конца среза и качество поверхности. точные элементы должны соответствовать утвержденному чертежу продукта.
FAT - это то же самое, что ввод объекта в
№ FAT проверяет оборудование на заводе поставщика перед отправкой. ввод в эксплуатацию на объекте подтверждает, что машина была правильно установлена и может воспроизвести принятое производственное состояние после транспортировки и установки.
Готовит профилегибочную машину FAT?
Приемочные испытания должны строиться на основе вашего фактического чертежа профиля, материала, рисунка штамповки, допуска, готовой длины, скорости, требований к переналадке и объема автоматизации. Свяжитесь с JBLDIE чтобы обсудить ваши требования к производству профилегибочной продукции и критерии приемки.
 Russian
 English
 Arabic
 Spanish
 French