
Máquina perfiladora FAT: lo que los compradores deben probar
Tabla de contenido
Introducción

Una nueva línea de producción de perfilado puede lucir impresionante durante una visita a la fábrica. Los motores funcionan, los cilindros hidráulicos se mueven, el PLC responde y los rodillos giran suavemente. Pero ninguna de estas observaciones por sí sola demuestra que el equipo pueda fabricar repetidamente el perfil real del comprador.
Por eso máquina perfiladora FAT“Las pruebas de aceptación de fábrica deben centrarse únicamente en el rendimiento del producto terminado en lugar del movimiento de la máquina.
Una FAT significativa debería responder preguntas prácticas como:
- ¿Puede la máquina procesar el material especificado?
- ¿el perfil terminado coincide con el dibujo aprobado?
- ¿están correctamente colocados los agujeros perforados y las ranuras?
- ¿la longitud de corte es estable?
- ¿El perfil permanece recto después del corte?
- ¿Puede la línea alcanzar las condiciones de producción acordadas?
- ¿Se pueden cambiar correctamente diferentes recetas de productos?
- ¿Están funcionando las funciones de seguridad y las alarmas?
- ¿Pueden varios productos consecutivos mantener una calidad repetible?
Para los compradores, FAT es una de las últimas oportunidades para verificar estos requisitos antes de que la línea de producción salga de la fábrica del proveedor.
JBLDIE Guía de la máquina formadora de rollos también enfatiza evaluar un sistema de formación desde la carga de la bobina hasta la inspección del perfil terminado en lugar de juzgar solo los rodillos de formación en sí.
Por lo tanto, la FAT más fuerte comienza con el producto terminado y retrocede en cada proceso necesario para fabricarlo.
¿qué es una máquina formadora de rollos FAT?
Una máquina perfiladora FAT es una prueba estructurada que se realiza en las instalaciones del fabricante del equipo antes del envío.
Su finalidad es verificar si la máquina cumple las funciones y requisitos de fabricación acordados entre proveedor y comprador.
Dependiendo de la línea de producción, FAT puede incluir:
carga de bobina → desenrollado → nivelación → servoalimentación → punzonado → perfilado → enderezamiento → corte → descarga → apilamiento
La prueba también puede verificar:
- control electrico,
- Operațiune PLC/HMI,
- sensores,
- servosistemas,
- sisteme hidraulice,
- sisteme neumatice,
- logica alarmă,
- paradas de emergencia,
- guardias,
- interlocks,
- recete de producție,
- y documentación.
Sin embargo, el resultado más importante sigue siendo el componente terminado.
Una máquina puede completar con éxito cada movimiento automático mientras produce un perfil fuera de las dimensiones requeridas.
Por eso FAT debería combinarse pruebas de funcionamiento de la máquina y pruebas de calidad del producto.
FAT debería comenzar antes de que se construya la máquina
Uno de los mayores errores de FAT es discutir los criterios de aceptación sólo después de que la línea de producción ya esté completa.
En ese momento, el comprador y el proveedor pueden tener expectativas diferentes.
El comprador puede esperar:
- una velocidad de línea particular,
- una tolerancia de perfil específica,
- schimbare cu un button,
- o cierta precisión de punzonado.
Es posible que el proveedor haya diseñado la máquina en torno a diferentes suposiciones.
Por lo tanto, los requisitos FAT deben acordarse durante la etapa de confirmación técnica.
El paquete técnico debería definir:
- dibujos de perfil,
- grado material,
- rang de grosor,
- dimensiuni de coil,
- punzonat drumuri,
- cortar longitudes,
- requerimientos de producción,
- requerimientos de tolerancia,
- requerimientos de calidad superficial,
- alcance de automatización,
- y método de aceptación.
La FAT se convierte entonces en una verificación de los requisitos acordados en lugar de una negociación al final de la fabricación.
¿Qué debería incluirse en el documento FAT?
Un documento FAT útil puede separar los requisitos en varios grupos.
| Área GRASA | Qué se debe verificar |
|---|---|
| Producto | Geometría y dimensiones del perfil |
| Material | Grado y espesor acordados |
| Puñetazos | Tamaño y posición del orificio/ranura |
| Corte | Longitud y estado final |
| Rectitud | Inclinación, curvatura y torsión |
| Superficie | Arañazos y marcas de formación |
| Producción | Condición de funcionamiento acordada |
| Repetibilidad | Múltiples productos consecutivos |
| Automatización | Secuencia, recetas y sensores |
| Seguridad | Guardias, enclavamientos y paradas electrónicas |
| Alarmas | Detección y recuperación de fallos |
| Cambio | Procedimiento acordado de cambio de producto |
| Documentación | Dibujos, manuales y registros |
Cada artículo debe tener un método de aceptación claro cuando sea necesario.
En lugar de escribir:
“La precisión del perfil debe ser buena”
escribir:
“Mida las dimensiones especificadas según la revisión del dibujo X utilizando el dato y el método de inspección acordados”
Los criterios de aceptación claros reducen las disputas durante la FAT.
Pruebe el producto real, no es una muestra conveniente
Un atajo común de FAT es utilizar un perfil simple porque es fácil de demostrar.
Es posible que eso no represente el requisito de producción real del comprador.
Supongamos que la línea fue seleccionada para producir:
- canale C cu buze,
- Acero galvanizado de alta resistencia de 2,5 mm,
- multiple sloturi alargate,
- varias longitudes de producto,
- y apilamiento automático.
Probar sólo un canal U delgado y sin perforar proporciona evidencia limitada sobre la capacidad real.
El producto de prueba debe representar una condición de producción significativa.
Cuando se incluyan varios perfiles en el alcance de la máquina, FAT debería incluir preferiblemente al menos uno de los productos más exigentes.
Un perfil representativo útil puede ser:
- relativamente grueso,
- alta resistencia,
- complex în geometră,
- puñetazos fuertes,
- o difícil de cambiar.
Probar sólo el producto más sencillo puede ocultar limitaciones que aparecen más adelante en la fábrica del comprador.
Utilice material de producción representativo
El comportamiento del material afecta directamente al perfilado.
Variables importantes incluyen:
- límite elástico,
- rezistenta de cursare,
- grosor,
- ancho de tira,
- recubrimiento,
- condiția superficială,
- y estado de la bobina.
Lo ideal sería probar una máquina diseñada para acero de mayor resistencia con el grado acordado o con un material genuinamente representativo cuando sea práctico.
Probar un perfil de alta resistencia utilizando acero mucho más blando puede ocultar:
- springback,
- requerimientos de fuerza de formación,
- deflecția echipei,
- carga de punzonado,
- carga de corte,
- y dificultad para enderezar.
Del mismo modo, probar sólo láminas delgadas proporciona evidencia limitada sobre el extremo superior de la gama de materiales acordada.
Por lo tanto, los compradores deben definir el material FAT antes de la fecha de prueba.
No pruebe solo una pieza
Un único buen perfil no demuestra que una línea de perfilado sea estable.
Es posible que una pieza entre dentro de la tolerancia después de varios ajustes manuales.
La pregunta más importante es si las siguientes piezas siguen siendo consistentes.
Un FAT mejor produce múltiples perfiles consecutivos después de que la máquina haya alcanzado las condiciones de funcionamiento acordadas.
Por ejemplo, el plan de inspección podría incluir:
- primera pieza calificada,
- otra pieza de producción temprana,
- una muestra intermedia,
- y muestras posteriores durante la ejecución continua.
El plan de muestreo exacto depende del proyecto.
El objetivo es probar repetibilidad, no sólo un resultado exitoso.
Verifique el perfil terminado después de salir de la máquina
Un perfil formado en rollo puede verse correcto mientras los rodillos aún lo restringen.
Después del corte, se puede liberar tensión residual.
El componente terminado puede entonces:
- spring open,
- arco,
- camber,
- girar,
- desarrollar llamarada final,
- o cambio en la geometría de la sección transversal.
Por este motivo, cuando proceda, se deben realizar mediciones de FAT en el producto terminado descargado.
No apruebe la geometría del perfil basándose únicamente en el aspecto de la sección dentro del soporte de conformado final.
El producto que sale de la máquina es el producto que importa.
¿qué dimensiones de perfil se deben medir?
Las dimensiones exactas dependen del dibujo terminado.
Los controles comunes pueden incluir:
- ancho total,
- altura total,
- ancho de la red,
- altura de brida,
- longitud de labios,
- ángulo de curvatura,
- radio interior,
- apertura de canal,
- altura de las costillas,
- espaciarea nervului,
- dimensiuni diagonale,
- poziția grozavă,
- posición de ranura,
- longitud terminada,
- ticălos,
- camber,
- y girar.
Las dimensiones críticas deben identificarse antes de FAT.
No todas las dimensiones tienen la misma importancia funcional.
Por ejemplo, en un canal C solar, el ancho de apertura y la posición del orificio pueden afectar directamente la compatibilidad del conector.
En un tubo cuadrado, el ancho, el alto, la relación diagonal, el radio de la esquina y la rectitud pueden importar más.
El plan de inspección debe seguir la aplicación real.
Los instrumentos de medición deben ser adecuados para la tolerancia requerida
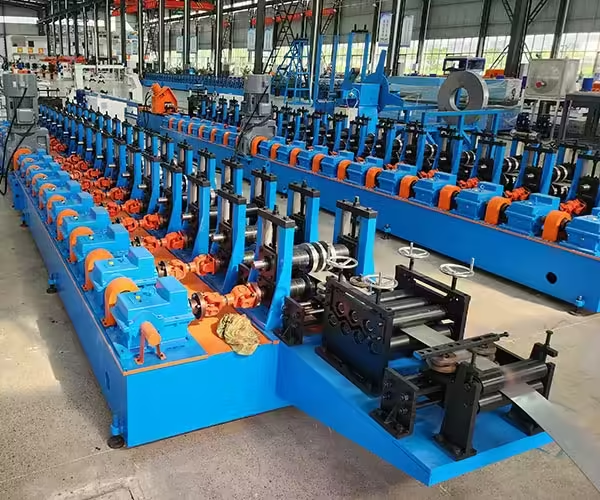
Los resultados de FAT sólo son útiles cuando el método de medición es confiable.
Si una tolerancia es relativamente estricta, el uso de un instrumento de medición inadecuado o mal controlado puede hacer que el resultado sea cuestionable.
Dependiendo del perfil, las herramientas de inspección pueden incluir:
- calibradores,
- micrómetros,
- medidores de altura,
- medidores de ángulo,
- filmuri,
- striptease,
- cuadrados,
- medidores de perfil dedicados,
- y otros equipos de inspección dimensional.
Cuando el sistema de calidad del comprador requiera trazabilidad de las mediciones, el equipo de inspección debe controlarse en consecuencia.
Lo explica el Instituto Nacional de Estándares y Tecnología de EE. UU trazabilidad metrológica como resultado de la medición, se relaciona con una referencia a través de una cadena de calibraciones documentada e ininterrumpida, y cada paso contribuye a la incertidumbre de la medición.
Esto no significa que todas las FAT requieran una calibración NIST directa. Significa que los compradores deben acordar un control de medición adecuado para la decisión de aceptación.
Acordar el dato de medición
Dos personas pueden medir el mismo perfil y obtener resultados diferentes si hacen referencia a puntos diferentes.
Por ejemplo, se podría medir la altura de la brida:
- din superficie exterior,
- de una tangente interna,
- de un datum web,
- o de otra referencia definida.
Asimismo, la posición del agujero podría medirse desde:
- un extremo cortado,
- perfil línea central,
- un borde lateral,
- o el centro de otro agujero.
El procedimiento de dibujo y FAT debe definir la referencia.
Esto es especialmente importante para perfiles que contienen:
- curve,
- radios,
- geometrie asimetrica,
- y patrones de punzonado complejos.
Una buena FAT elimina la ambigüedad del método de inspección.
Verifique la precisión del punzonado en el producto terminado
Cuando la línea de producción incluye punzonado, los compradores deben inspeccionar más que si el punzón se mueve correctamente.
Verificar:
- diametru cu gât rotund,
- ancho de ranura,
- longitud de la ranura,
- pitch local,
- poziția acumulativă a coadărilor,
- posición transversal,
- distanța primului,
- distanța ultimului,
- y relación agujero-doblamiento.
Las características preperforadas pueden moverse con respecto a la geometría del perfil final durante la formación.
Es por eso que se debe verificar la posición del orificio en la sección terminada.
Para perfiles largos que contienen muchos agujeros o ranuras repetidos, la precisión acumulativa merece una atención especial.
Un pequeño error de alimentación repetido muchas veces puede volverse más visible entre:
primer hoyo → hoyo final.
No juzgue únicamente la precisión de la resolución servo
Un servomotor puede tener una excelente resolución de comandos.
Esto no significa automáticamente que la tira real se mueva con la misma precisión.
El posicionamiento del material real también puede depender de:
- deslizador de alimentación,
- presión del rodillo,
- tensiune în sus,
- condiția codificătorului,
- superficie materială,
- resistencia guía,
- y desgaste mecánico.
Durante FAT, compare las posiciones programadas con las mediciones reales del producto terminado.
El propósito de la prueba es verificar el sistema completo en lugar de las especificaciones de un componente.
La longitud de corte debe probarse en varias piezas
Se puede programar una línea de producción para cortar perfiles de seis metros.
La pregunta importante es si las piezas terminadas coinciden consistentemente con la longitud requerida.
Mida varios componentes consecutivos.
Si la longitud varía, investigue:
- codificador o rueda de medición,
- servo seguimiento,
- desliz de material,
- sincronizare cutter,
- timpul de control,
- y movimiento de línea real.
Inspeccione también la relación entre las características de corte y punzonado.
Por ejemplo, una pieza puede tener la longitud total correcta, pero el último orificio puede estar demasiado cerca del final si las referencias de punzonado y corte no están coordinadas.
Inspeccione el extremo cortado
La longitud terminada es sólo una parte de la calidad del corte.
También se debe comprobar el final del perfil:
- aplastante,
- distorsión,
- burr,
- bengala,
- daune încălzirea,
- y corte incompleto.
Las secciones complejas formadas por rodillos requieren un soporte adecuado durante el corte.
Un cortador que produce la longitud correcta pero deforma el extremo del perfil aún puede crear problemas de montaje aguas abajo.
Esto se vuelve particularmente importante para:
- canale C cu buze,
- perfiles estructurales profundos,
- acero de alta resistencia,
- y material fino sensible a la apariencia.
La rectitud debe medirse en un producto lo suficientemente largo
Las muestras cortas pueden ocultar problemas de perfil largo.
Un canal en C puede parecer recto a más de un metro, pero desarrollar una proa o un giro obvios a más de seis metros.
Por lo tanto, FAT debería utilizar longitudes terminadas representativas.
Dependiendo de los requisitos del producto, evaluar:
- arco longitudinal,
- camber lateral,
- girar,
- fin bengala,
- y rectitud general.
El método de medición también debe acordarse de antemano.
Para componentes largos, la superficie de soporte puede influir en la apariencia del perfil, por lo que las condiciones de inspección deben permanecer consistentes.
Verifique la calidad de la superficie en condiciones reales de conformado
La calidad de la superficie es especialmente importante durante el procesamiento:
- acero galvanizado,
- acero prepintado,
- acero inoxidable,
- aluminio,
- u otros materiales visibles/recubiertos.
Inspeccione el perfil terminado para:
- răspunsuri repetate de rollo,
- arañazos,
- abolladuras,
- líneas guía,
- marcas alimentadoras,
- punzonarea semnelor de desecho,
- y manejo de daños.
El patrón suele indicar la fuente.
Un defecto repetido puede corresponderse con un rodillo giratorio.
Una línea continua puede provenir de una guía fija.
El daño aleatorio puede originarse por escombros o manipulación posterior.
FAT debería inspeccionar toda la trayectoria del material en lugar de sólo los rodillos formadores.
Haga funcionar la máquina a una velocidad de producción representativa
Algunas máquinas pueden producir perfiles excelentes durante un funcionamiento de prueba muy lento, pero se vuelven inestables a medida que aumenta la velocidad.
Los posibles problemas que aparecen a mayor velocidad incluyen:
- seguimiento de tiras,
- vibración,
- inestabilidad del alimentador,
- sincronizare de pumnare,
- sincronización del cortador,
- manejo de perfiles,
- respuesta del sensor,
- y problemas de apilamiento.
Por lo tanto, la FAT debería incluir la producción en una condición representativa acordada.
Esto no siempre tiene por qué significar la máxima velocidad teórica.
La pregunta significativa es:
¿A qué velocidad puede la línea completa producir repetidamente perfiles calificados?
La capacidad de producción utilizable es más importante que una demostración corta de velocidad máxima.
La velocidad máxima no es la misma que la salida calificada
Supongamos que una máquina formadora puede funcionar mecánicamente a 40 m/min.
Es posible que la línea completa aún funcione más lentamente porque:
- el golpe requiere paradas repetidas,
- la servoalimentación necesita tiempo de posicionamiento,
- el corte interrumpe el movimiento del material,
- la descarga no puede seguir el ritmo,
- o la calidad del producto se vuelve inestable.
Por lo tanto, FAT debería distinguir entre:
velocidad de formación
y
capacidad calificada de producto terminado.
Para equipos que cubren múltiples operaciones, el proceso repetido más lento a menudo determina el resultado práctico.
Esta distinción es particularmente importante en líneas de soportes fotovoltaicos muy perforadas.
Pruebe la ejecución continua, no solo demostraciones cortas
Es posible que una ejecución de cinco minutos no revele problemas que aparecen después de que el equipo funciona durante períodos más prolongados.
Las pruebas continuas pueden revelar:
- temperatura de carga,
- temperatura hidráulica,
- probleme de lubrificación,
- aflojamiento de sujetadores,
- inestabilidad del sensor,
- deriva dimensional,
- mișcare de utile,
- deriva de longitud cortada,
- y problemas de acumulación en la manipulación posterior.
La duración adecuada depende del proyecto.
El propósito es correr lo suficientemente largo como para demostrar que la línea permanece estable en lugar de producir solo unas pocas piezas de demostración.
Calidad récord durante la carrera
No mida sólo antes y después de las pruebas continuas.
Tome muestras durante la producción.
Un registro FAT simple puede incluir:
| Muestra | Dimensión del perfil | Posición del orificio | Longitud | Rectitud | Superficie |
|---|---|---|---|---|---|
| Comenzar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar |
| Carrera media | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar |
| Carrera posterior | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar |
| Final | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar | Aprobar/reprobar |
Se pueden registrar valores dimensionales más detallados cuando sea necesario.
Esto ayuda a identificar la deriva que podría pasar por alto una simple verificación final.
Pruebe el cambio cuando la producción de múltiples perfiles sea parte del alcance
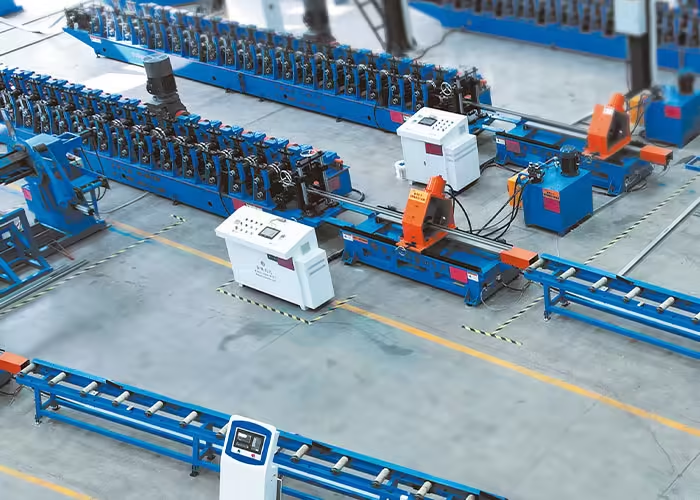
Si la máquina se vende específicamente para producir múltiples tamaños o perfiles, FAT debe verificar el concepto de cambio cuando sea práctico.
La prueba no debe medir sólo qué tan rápido se presiona un botón.
Un cambio realista incluye:
último Producto A calificado → ajuste/cambio de herramientas → prueba → primer Producto B calificado
Verificar:
- ajustare mecanica,
- schimbări de guidă,
- posicionamiento del rollo,
- receta de punzonado,
- longitud de corte,
- selección de PLC,
- y verificación de primera pieza.
Para un sistema de perfilado flexible, la repetibilidad después del cambio puede ser tan importante como la velocidad de producción bruta.
Pruebe las recetas de productos almacenados
Las líneas de producción modernas pueden almacenar recetas para:
- distanțe de servoalimentare,
- secuencias de punzonado,
- cortar longitudes,
- ajustări motorizate,
- velocidad de línea,
- cantidades,
- y otras configuraciones.
Durante FAT, seleccione diferentes recetas de productos y verifique que el resultado de la producción física coincida con el programa previsto.
Una receta puede cargarse correctamente en la HMI mientras la configuración mecánica sigue siendo incorrecta.
Por lo tanto, la configuración digital y mecánica deben probarse juntas.
Verificar sensores y enclavamientos
Las líneas automáticas dependen de sensores para confirmar las condiciones de la máquina.
Posibles sensores incluyen:
- presencia material,
- bucle de bobina,
- poziția de alimentador,
- poziția de pușcă,
- posición del cortador,
- llegada del perfil,
- posición de descarga,
- condiția stack,
- y acceso de seguridad.
FAT debe probar si el sistema de control responde correctamente cuando no se cumplen las condiciones esperadas.
Por ejemplo:
- ¿Qué pasa si no hay material?
- ¿Qué pasa si el puñetazo no regresa?
- ¿Qué pasa si el cortador permanece fuera de posición?
- ¿Qué pasa si la estación de descarga está ocupada?
Una buena línea automatizada no debería funcionar simplemente cuando todo va bien.
También debe identificar claramente las condiciones anormales.
Los mensajes de alarma deberían ayudar al operador
Una alarma como:
ERROR 1027
proporciona un valor limitado si el operador no puede determinar lo que significa.
Diagnósticos más útiles identifican el sistema o condición afectado.
Por lo tanto, FAT debería verificar:
- display de alarmă,
- respuesta de la máquina,
- procedura de recuperare,
- historial de alarmas,
- y reiniciar la secuencia.
Esto es especialmente importante para la integración de líneas complejas:
- puñetazos,
- servoalimentación,
- cortando,
- robótica,
- y apilamiento.
Un buen diagnóstico de fallas puede reducir el tiempo futuro de resolución de problemas.
Es necesario probar las paradas de emergencia
Los dispositivos de parada de emergencia deben probarse de acuerdo con el diseño de la máquina y los requisitos aplicables.
La prueba debe verificar que la activación de una parada electrónica crea la respuesta de la máquina prevista.
Los compradores también deben entender:
- ¿qué equipo está detenido?,
- cómo se maneja la energía almacenada,
- lo que queda lleno de energía,
- y qué procedimiento de reinicio se requiere.
Estos puntos deben considerarse como parte del diseño de seguridad completo y no como una prueba de un solo botón rojo.
La protección de la máquina debe incluirse en FAT
Las líneas de perfilado contienen varias zonas de peligro potencial, que incluyen:
- ejes giratorios,
- puntos de corte rodantes en marcha,
- decoilers,
- sisteme de punct,
- stații de tăiere,
- dispositivos de transferencia,
- y mover productos terminados.
OSHA requisitos generales de protección de máquinas requerir métodos de protección para proteger a los trabajadores de peligros como puntos de operación, puntos de contacto entrantes, piezas giratorias, virutas voladoras y chispas; el reglamento identifica específicamente los rodillos formadores entre máquinas que normalmente requieren protección en el punto de operación.
Los requisitos legales aplicables varían según el destino, el diseño de la máquina y el lugar de trabajo, por lo que FAT debe verificar el alcance de salvaguardia acordado en lugar de asumir que se aplica una configuración universal en todas partes.
Probar protectores y enclavamientos funcionalmente
No basta con instalar físicamente un guardia.
Cuando los enclavamientos formen parte del diseño, FAT debe verificar la respuesta prevista.
Por ejemplo:
- ¿La apertura de un punto de acceso protegido detiene el movimiento correspondiente?
- ¿Se puede reiniciar la máquina inesperadamente cuando la protección está cerrada?
- ¿Es necesario restablecer?
- ¿la HMI muestra qué condición de seguridad está activa?
El método de validación real depende de la arquitectura de control y los estándares aplicables.
Lo importante es que la protección debe probarse como un sistema funcional.
Verifique los modos manual, de configuración y automático
Muchas líneas de producción tienen más de un modo de funcionamiento.
Estos pueden incluir:
- manual/trotar,
- configuración,
- ciclo único,
- automático,
- funcții legate de întreținere,
- u otros modos específicos de la máquina.
FAT debe confirmar que cada modo requerido se comporta según lo previsto.
La prueba debe prestar especial atención a las transiciones entre modos.
Por ejemplo, la máquina no debería comenzar inesperadamente el movimiento automático simplemente porque un operador salga del modo manual.
La filosofía de control debe ser comprensible para las personas que operarán el equipo.
Pruebe el apagado y reinicie el comportamiento
Los compradores deben entender lo que sucede después:
- închidere normală,
- parada de emergencia,
- pierdere temporară de putere,
- Reinicie PLC,
- servoalarma,
- o interrupción hidráulica.
Las preguntas incluyen:
- ¿La máquina conserva la receta del producto?
- ¿Recuerda el recuento de producción?
- ¿Es necesario restablecer la posición material?
- ¿se puede reanudar correctamente la secuencia de punzonado?
- ¿Se debe eliminar la pieza actual?
- ¿La máquina se reinicia desde una condición segura?
Estas situaciones pueden ocurrir durante el funcionamiento real de la fábrica.
FAT es un lugar útil para confirmar la lógica de recuperación esperada.
Inspeccionar el Gabinete Eléctrico
El sistema eléctrico debe revisarse junto con las funciones de la máquina.
Dependiendo del proyecto, los compradores podrán verificar:
- identificare de componente,
- etiquetado de cables,
- etichetarea terminalului,
- ventilație de gabinetes,
- enrutamiento de cables,
- hardware PLC,
- servoaccionamientos,
- componentes de seguridad,
- documentație,
- y dibujos eléctricos.
El objetivo no es simplemente la apariencia.
Un etiquetado y una documentación claros pueden facilitar mucho el mantenimiento y la resolución de problemas futuros.
Los sistemas hidráulicos y neumáticos necesitan controles funcionales
Las líneas que contienen punzonado, corte, sujeción u otros equipos accionados pueden utilizar sistemas hidráulicos o neumáticos.
FAT poate verifică:
- stabilitate de presiune,
- fugas,
- operație de cilindro,
- respuesta valvular,
- filtración,
- enrutamiento de mangueras,
- y funciones de alarma.
El funcionamiento repetido durante las pruebas continuas puede revelar problemas que un solo movimiento de cilindro puede no mostrar.
La presión también debe permanecer consistente con el proceso de producción real.
Verificar el acceso a lubricación y mantenimiento
Una máquina puede pasar su prueba de producción pero aún así es difícil de mantener.
Los compradores deben inspeccionar el acceso a:
- rodamientos,
- formando rollos,
- ejes,
- guías,
- cadenas,
- cajas de cambios,
- puncte de lubriere,
- troqueles de puñetazo,
- herramientas de corte,
- sensores,
- componentes hidráulicos,
- y armarios eléctricos.
Hacer preguntas prácticas.
¿Se puede acceder a las piezas de desgaste normal sin desmontar equipos no relacionados?
¿Son accesibles los puntos de lubricación?
¿Se pueden limpiar los rollos?
¿se pueden reemplazar los golpes?
FAT es uno de los mejores momentos para revisar estos detalles mientras la máquina está completamente ensamblada.
La documentación es parte de FAT
Una línea de producción no puede mantenerse eficazmente sin información técnica utilizable.
El paquete de documentación puede incluir:
- diseño de la máquina,
- diagramas eléctricos,
- diagramas hidráulicos,
- diagramas neumáticos,
- dibujos de herramientas cuando se acuerde,
- manuales de equipos,
- instrucciones de mantenimiento,
- informatii de lubricare,
- Arreglos de respaldo PLC/HMI,
- lista de repuestos,
- instrucțiuni de pregătire,
- y registros de aceptación.
El paquete exacto depende del proyecto.
Los compradores deben acordar la documentación requerida antes del envío en lugar de intentar recopilar la información faltante después de la instalación.
Contexto de gestión de calidad
La propia FAT debería basarse en el contrato y las especificaciones técnicas acordadas en lugar de tratar una norma de calidad genérica como un procedimiento de aceptación específico de la máquina.
Sin embargo, los principios más amplios de requisitos controlados, procesos documentados, verificación y mejora continua se alinean con las prácticas de gestión de calidad establecidas.
La Organización Internacional de Normalización lo describe ISO 9001 como un estándar de sistema de gestión de calidad ampliamente reconocido centrado en procesos consistentes, requisitos del cliente, rendimiento y mejora continua.
ISO 9001 no indica a los compradores exactamente cómo engordar una máquina perfiladora. El valor aquí es el principio subyacente: la aceptación debe documentarse, medirse y basarse en requisitos definidos en lugar de impresiones subjetivas.
Verificar piezas de repuesto y desgaste
Antes del envío, confirme el paquete de repuestos acordado.
Dependiendo de la línea de producción, esto puede incluir artículos como:
- sensores,
- focas,
- cuchillas,
- componentes de punzonado,
- partes electricas,
- componentes hidráulicos,
- cinturones,
- u otros consumibles y artículos de desgaste.
La lista exacta debe seguir el diseño de la máquina.
Los compradores también deben comprender qué componentes son:
- piezas de desgaste normal,
- repuestos recomendados para la puesta en servicio,
- y artículos de mantenimiento a largo plazo.
Esto reduce la confusión después de la instalación.
FAT debería incluir preguntas del operador
Una máquina que sólo el ingeniero de puesta en marcha del proveedor puede operar aún no está completamente preparada para la entrega.
El equipo técnico del comprador debe utilizar FAT para comprender:
- startup,
- închidere,
- roscado,
- selección de producto,
- cambiări de parametri,
- recuperare de alarmă,
- schimbare de stocuri,
- lubricación,
- soluție basică,
- y acceso de mantenimiento.
La capacitación no necesita reemplazar la puesta en servicio formal del sitio.
Pero FAT debería brindarle al comprador suficiente familiaridad para identificar controles o documentación poco claros antes del envío.
Registre cada problema FAT
No todos los problemas encontrados durante FAT deben detener todo el proceso de aceptación.
Es útil clasificar los hallazgos.
Por ejemplo:
Crítico
Impide directamente que se cumplan los requisitos acordados de máquina o producto.
Mayor
Función importante o problema de calidad que requiere corrección.
Menor
No impide la producción pero debe resolverse o documentarse.
Observación
Potencial mejora o aclaración.
Cada artículo puede incluir:
- descripción,
- parte responsable,
- acțiune correctivă,
- statutul,
- evidenție,
- y fecha de cierre.
Esto crea una lista de resultados clara en lugar de depender de la memoria verbal.
Vuelva a probar los elementos corregidos
Si se corrige un problema crítico o importante durante FAT, verifique la corrección.
Por ejemplo, si se ajusta el error de posición del orificio, produzca piezas adicionales y mídalas nuevamente.
Si se repara un problema del sensor, repita la prueba de condición anormal.
Si se ajusta un cortador, verifique ambos:
- longitud terminada,
- y calidad de corte.
Cerrar un problema debería significar demostrar que el problema se ha resuelto.
Tome fotografías, videos y registros de mediciones
La documentación FAT puede proporcionar una base valiosa para una instalación posterior.
Registros útiles incluyen:
- măsurări de profil terminat,
- configuración exitosa de la máquina,
- fotos de muestra,
- vídeos de máquinas,
- fotos de gabinetes eléctricos,
- posiciones de herramientas,
- criburi HMI,
- y muestras de productos aceptadas.
Cuando la máquina se instala posteriormente en la fábrica del comprador, estos registros ayudan a responder:
¿La máquina reprodujo la condición demostrada durante FAT?
Esto hace que FAT sea útil para la puesta en servicio del sitio y para la aprobación del envío.
Mantenga muestras de perfiles aceptados
Cuando sea práctico, tanto el comprador como el proveedor pueden conservar piezas de muestra aprobadas de FAT.
Estos pueden servir posteriormente como referencias físicas para:
- geometrie de profil,
- patron de pumnare,
- calidad superficial,
- cortando,
- y montaje.
Una muestra física no debe reemplazar el registro de dibujo y medición.
Proporciona una referencia comparativa adicional.
Esto es particularmente útil para características visualmente sensibles que son difíciles de describir solo en texto.
FAT y la aceptación del sitio no son lo mismo
Pasar FAT no elimina la necesidad de poner en servicio el sitio.
Después del envío, la máquina experimenta:
- desmontaje cuando sea necesario,
- transporte,
- descarga,
- reposicionamiento,
- instalare de fundaciones,
- nivelación,
- conexión eléctrica,
- conexión hidráulica,
- y servicios públicos locales.
Estos pueden afectar el estado de la máquina.
Por tanto, el comprador debe distinguir entre:
Pruebas de aceptación de fábrica
Verifica el equipo antes del envío.
Instalación y puesta en marcha del sitio
Verifica que el equipo haya sido instalado y restaurado en las condiciones correctas de producción.
El exitoso resultado FAT se convierte en una referencia importante para la puesta en servicio del sitio.
Utilice el mismo producto en FAT y en la puesta en servicio del sitio cuando sea práctico
Si es posible, reproducir un producto FAT representativo durante la puesta en servicio del sitio facilita la resolución de problemas.
El equipo técnico puede comparar:
- dimensiuni de profil,
- ajustes,
- material,
- poziții de găuri,
- speed,
- y estado de la superficie.
If the machine produced a qualified profile at the supplier’s factory but does not reproduce it after installation, the investigation can focus on:
- installation,
- nivelación,
- centerline,
- utilities,
- material,
- or setup differences.
This is much easier than beginning without a known production baseline.
Errores comunes en materia de grasas
Probando la máquina sin material
This confirms movement but not manufacturing performance.
Usar material que sea más fácil que la especificación real
This can hide forming, punching, cutting, and springback problems.
Produciendo una sola muestra
This does not demonstrate process repeatability.
Funcionando sólo a muy baja velocidad
Some instability appears only near normal operating conditions.
Medición únicamente de sección cruzada
Punching, cutting, straightness, and surface condition can still be incorrect.
Ignorar el cambio de producto
A flexible machine needs to demonstrate flexible production.
Prueba únicamente del funcionamiento normal
Faults, alarms, sensors, and recovery also matter.
Uso de criterios de aceptación poco claros
Subjective requirements create disagreements.
Ignorando la documentación
Missing drawings or manuals become much harder to resolve after shipment.
Aceptar correcciones sin volver a realizar la prueba
A repair should be verified through the affected machine function or finished product.
Lista de verificación FAT de la máquina formadora de
| FAT Check | Buyer Should Verify |
|---|---|
| Dibujo de perfil | Correct revision is being tested |
| Material | Correct grade, thickness and width |
| Desenrollador | Coil loads and feeds correctly |
| Nivelador | Strip condition remains stable |
| Servo feed | Programmed movement matches product |
| Puñetazos | Holes and slots meet requirements |
| Formando | Finished cross-section meets drawing |
| Rectitud | Bow, camber and twist acceptable |
| Corte | Length and cut-end condition acceptable |
| Superficie | No unacceptable process damage |
| Repetibilidad | Multiple parts remain consistent |
| Velocidad | Agreed production condition demonstrated |
| Continuous run | Machine remains stable |
| Cambio | Multi-product function demonstrated |
| PLC/HMI | Recipes and controls function |
| Sensores | Position signals work correctly |
| Alarmas | Faults are identified clearly |
| E-stop | Required stopping response verified |
| Vigilancia | Agreed safety functions verified |
| Documentación | Technical package available |
| Training | Main operating procedures understood |
| Punch list | Open issues documented |
¿qué deben enviar los compradores antes de FAT?
A buyer can make FAT significantly more effective by preparing information in advance.
Dibujos de productos
Provide the approved profile and punching drawings.
Tolerancias de aceptación
Identify critical dimensions and allowable ranges.
Especificación de materiales
Define grade, thickness, width, and coating.
Longitudes de los productos
Select representative test lengths.
Programa de puñetazos
Identify demanding hole or slot patterns.
Condición de producción
Define the operating speed or output condition to be tested.
Método de medición
Agree on tools, datums, and sampling.
Requisito de cambio
Identify which second product should be demonstrated if applicable.
Alcance de seguridad
Confirm agreed safeguarding and control functions.
Lista de documentación
Define which manuals, drawings, backups, and records should be available.
This preparation turns FAT into a structured engineering test rather than a factory tour.
¿qué máquinas formadoras de rollos JBLDIE deberían utilizar FAT?
FAT is relevant across different forming applications.
JBLDIE Forming Machine range includes roll forming and integrated production equipment for applications such as photovoltaic brackets, C/U/Z profiles, structural sections, punching systems, and automated production lines.
The exact FAT content should change according to the machine.
Por ejemplo:
Solar Bracket Line
Focus heavily on profile geometry, slot position, cumulative hole accuracy, galvanized surfaces, cutting, and changeover.
Roofing Panel Line
Focus on panel width, rib geometry, edge wave, twist, surface marks, cutting, and long-panel handling.
Guardrail Line
Focus on deep forming geometry, punching, material strength, straightness, and finished length.
Steel Formwork Line
Focus on dimensional repeatability, punching, integrated downstream processing, and assembly-related dimensions.
A generic FAT form should therefore be adapted to the product being manufactured.
¿Cuántos enlaces internos y externos debe utilizar el artículo?
For SEO purposes, links should support the reader rather than interrupt the article.
This article uses JBLDIE internal links to connect the FAT topic with:
- the broader roll forming technical guide,
- relevant forming-machine equipment,
- and the final technical contact page.
The external references are limited to independent, high-authority sources covering:
- measurement traceability,
- machine guarding,
- and quality-management principles.
This creates useful topical support without sending readers toward competing roll forming equipment suppliers.
Conclusión
A successful máquina perfiladora FAT should prove that the complete production line can manufacture the agreed finished product repeatedly under representative conditions.
The test should go beyond checking whether:
- motors rotate,
- cylinders move,
- the PLC starts,
- and the machine looks complete.
Buyers should verify real material, profile geometry, punching, cutting, straightness, surface quality, operating speed, repeatability, changeover, automation, alarms, safeguarding, documentation, and operator usability.
The most important FAT principle is simple:
Test the machine using the conditions that matter in actual production.
If the factory will process high-strength 2.5 mm galvanized steel, test representative material.
If the product contains dozens of slots, test the real punching pattern.
If multi-profile flexibility is important, perform a representative changeover.
If production capacity matters, verify qualified output rather than only maximum mechanical speed.
When acceptance criteria are defined before the machine is built and verified systematically before shipment, FAT becomes much more than a final inspection. It creates a documented production baseline that can support shipment approval, site commissioning, operator training, and future troubleshooting.
Preguntas frecuentes
¿qué es la máquina perfiladora FAT?
Roll forming machine FAT is Factory Acceptance Testing performed at the machine manufacturer’s facility before shipment. It verifies agreed machine functions and finished-product requirements using defined test procedures.
¿debería una máquina perfiladora FAT utilizar material de producción real?
Representative production material should be used where practical, especially when material grade, strength, thickness, coating, or springback significantly affects machine performance.
¿cuántos perfiles se deben producir durante FAT?
There is no universal number. The test should produce enough consecutive finished components to demonstrate repeatability and, where required, include a continuous production run rather than only one sample.
¿qué dimensiones se deben comprobar durante el perfilado FAT?
Typical checks include cross-sectional dimensions, bend angles, holes and slots, cumulative hole position, finished length, straightness, camber, twist, cut-end condition, and surface quality. The exact items should follow the approved product drawing.
¿es FAT lo mismo que la puesta en servicio del sitio?
No. FAT verifies the equipment at the supplier’s factory before shipment. Site commissioning verifies that the machine has been correctly installed and can reproduce its accepted production condition after transportation and installation.
¿preparando una máquina formadora de rollos FAT?
The acceptance test should be built around your actual profile drawing, material, punching pattern, tolerance, finished length, speed, changeover requirements, and automation scope. Contact JBLDIE to discuss your roll forming production requirements and acceptance criteria.
 Spanish
 English
 Arabic
 Russian
 French