
Mise en service de machines de formage de rouleaux : que vérifier
/Fonctionnement de machines de formage de rouleaux : Que vérifier
Table des matières
Introduction

L'installation d'une ligne de formage de rouleaux ne signifie pas que l'équipement est prêt pour une production stable Avant le début de la fabrication continue, la machine doit être vérifiée, alignée, testée, ajustée et vérifiée dans des conditions de fonctionnement réelles. Ce processus est connu sous le nom de mise en service de machines de formage de rouleaux.
La mise en service relie l'installation de la machine à la production réelle Elle confirme que la machine est installée mécaniquement correctement, les systèmes électriques et hydrauliques fonctionnent comme prévu, l'outillage est aligné, le matériau parcourt la ligne correctement, les fonctions de sécurité répondent correctement et les profilés finis répondent au dessin requis.
Un bon processus de mise en service ne doit pas se concentrer uniquement sur la question de savoir si la machine peut fonctionner Le véritable objectif est de déterminer si la chaîne de production complète peut produire de manière répétée des pièces acceptables dans les conditions convenues de matériau, d'outillage, de vitesse, de poinçonnage, de découpe et d'automatisation.
Pour les fabricants préparant une nouvelle ligne, la mise en service devrait donc suivre une séquence structurée allant de la vérification de l'installation aux essais continus de production.
Qu’est-ce que la mise en service de machines de form
La mise en service de la machine de formage de rouleaux est le processus systématique utilisé pour vérifier qu'une ligne de formage de rouleaux nouvellement installée ou considérablement modifiée est prête pour la production.
Elle commence habituellement une fois l'installation mécanique terminée et se poursuit jusqu'à ce que la machine ait réussi à produire des profilés finis stables.
Selon la configuration de l'équipement, la mise en service peut comprendre
- nivellement de machine,
- inspection des fondations et des ancres,
- alignement du stand,
- inspection de puits,
- installation d'outillage,
- lubrification,
- vérifications de boîte de vitesses,
- essais hydrauliques,
- essais pneumatiques,
- vérification électrique,
- Contrôles PLC et IHM,
- calibrage du capteur,
- tests de servomoteur,
- tests de poinçonnage,
- essais de profilage,
- essais de découpe,
- vérification du système de sécurité,
- inspection de première pièce,
- et validation continue de la production.
Une ligne de profilage contenant uniquement des équipements de formage et de découpe nécessitera un processus de mise en service plus simple qu'un système de production hautement automatisé intégrant l'alimentation, le poinçonnage, le formage, la découpe, le transfert, l'empilage et la manipulation robotisée.
Le plan de mise en service doit donc refléter la configuration réelle de la machine.
Pourquoi la mise en service est essentielle avant la production
De nombreux problèmes de profilage qui apparaissent pendant la production proviennent en réalité de l'installation ou de la configuration initiale.
Un support de machine peut être légèrement hors niveau.
Une entretoise d'outillage peut être installée dans la mauvaise position.
Un guide peut ne pas suivre la ligne médiane prévue.
Un capteur peut réagir correctement lors des tests manuels mais échouer à une vitesse de ligne normale.
Une unité de coupure peut fonctionner mais produire des longueurs finies incohérentes.
Ces problèmes peuvent rester cachés lorsque la machine est testée uniquement à basse vitesse ou sans matériau.
Une fois la production continue commencée, de petites erreurs peuvent se combiner et devenir plus visibles.
Les résultats typiques comprennent :
- torsion du profil,
- dimensions incohérentes,
- mauvais positionnement des trous,
- problèmes de suivi de bande,
- marques de surface,
- déformation de coupe,
- automatisation instable,
- ou des alarmes fréquentes de la machine.
La mise en service offre l'occasion d'identifier ces conditions avant le début de la production régulière.
La mise en service devrait commencer avant la mise en service de la machine
Les premières vérifications de mise en service devraient être mécaniques plutôt qu'opérationnelles.
Avant d'alimenter la ligne, confirmez que la machine a été installée selon la disposition prévue.
Les éléments importants comprennent :
- fondation de machine,
- points d'ancrage,
- état du sol,
- orientation de la ligne,
- espacement machine à machine,
- accès électrique,
- accès opérateur,
- autorisation d'entretien,
- espace de chargement de bobines,
- et zone de manutention des produits finis.
Pour une chaîne de production complète, la relation entre les machines individuelles est importante.
Le décoiler, le niveleur, l'alimentateur, le poinçon, la machine de formage, la section de coupe et le système de réception doivent suivre la ligne médiane du matériau prévue.
Si l'équipement est installé à différentes positions latérales, le matériau devra peut-être changer de direction lors de son déplacement sur la ligne.
Cela peut créer des problèmes de suivi qui semblent plus tard être des défauts d’outillage ou de formation.
Vérifiez le nivellement de la machine
Une machine de profilage doit fonctionner à partir d'une fondation stable et correctement nivelée.
Le nivellement affecte la relation entre les peuplements de formation et le cheminement du matériau.
Si une partie du châssis de la machine est plus haute ou plus basse qu'une autre, la ligne centrale de l'outillage peut ne pas rester cohérente sur toute la longueur de la machine.
L'équipe de mise en service devrait vérifier le niveau de la machine à l'aide d'un équipement de mesure approprié à des endroits de référence désignés.
La procédure correcte dépend de la conception de la machine.
Il est important d'éviter de vérifier un seul point sur le cadre Les longues lignes de production doivent être évaluées sur plusieurs positions de référence.
Une fois le nivellement terminé, les boulons d'ancrage et les points d'appui doivent être fixés conformément à la procédure d'installation.
Le niveau de la machine doit également être revérifié après le serrage final car le processus de fixation lui-même peut légèrement modifier la position du cadre.
Vérifiez la ligne centrale de la chaîne de production
L'alignement de la ligne centrale est l'une des vérifications de mise en service les plus importantes.
Le matériau doit se déplacer du début à la fin de la ligne sans être forcé latéralement par des guides ou des outils.
La ligne médiane peut passer par
décoiler → niveleur → alimentateur → poinçonnage → formation → découpe → réception
Si chaque section fait référence à une position latérale différente, les opérateurs peuvent compenser en utilisant des réglages de guidage agressifs.
Cela peut provoquer un frottement de la bande, un carrossage, une torsion ou un formage irrégulier.
La mise en service devrait donc établir une ligne centrale de production claire et vérifier la position de chaque équipement majeur par rapport à celle-ci.
Ceci est particulièrement important lorsque plusieurs machines ont été installées indépendamment à des moments différents.
Inspectez les supports de formage de rouleaux
Avant le début des essais d'outillage, inspectez mécaniquement les supports de formage.
Vérifiez si les supports sont solidement montés et positionnés correctement.
La relation entre les arbres supérieur et inférieur doit être revue en fonction de la conception de la machine.
Les problèmes potentiels comprennent :
- attaches de support desserrées,
- mouvement de l'arbre,
- roulements endommagés,
- espaceurs incorrects,
- surfaces de montage contaminées,
- ou des dommages pendant le transport.
L'équipe de mise en service ne doit pas présumer que l'alignement de l'usine demeure automatiquement inchangé après le transport et l'installation.
Les grosses machines peuvent subir des mouvements pendant la manipulation.
La vérification de la section de formage sur le site d'installation crée un point de départ fiable avant le début des ajustements de production.
Confirmez l’installation de l’
L'outillage en rouleau doit être installé selon la séquence de station désignée.
Chaque rouleau appartient normalement à une position de formage spécifique.
Installer un rouleau ou une entretoise de manière incorrecte peut modifier le motif de fleur prévu et créer des problèmes en aval difficiles à diagnostiquer.
Lors de la mise en service, vérifier:
- identification des rouleaux,
- orientation gauche/droite,
- position supérieure/inférieure du rouleau,
- ordre d'espacement,
- fixation d'arbre,
- position de roulement latéral,
- propreté de l'outillage,
- et des dégâts visibles.
Les surfaces d'outillage doivent être propres avant l'introduction du matériau.
Les particules étrangères entre le rouleau et la bande peuvent immédiatement créer des marques de surface répétées sur le premier matériau d'essai.
La configuration de l'outillage doit correspondre à la conception approuvée du dessin et du formage du produit plutôt que de s'appuyer sur une approximation visuelle.
Vérifiez les écarts de rouleau avant la formation de l'
L'espacement des rouleaux influence la façon dont le matériau entre en contact avec l'outillage.
Si les supports de formage sont excessivement serrés, le matériau peut être surmené, marqué ou déformé.
Si les interstices sont trop grands, les rouleaux risquent de ne pas contrôler correctement le profil.
Les premiers écarts de roulis doivent donc suivre la procédure d’outillage et de configuration de la machine.
Les opérateurs doivent éviter de serrer tous les supports simplement parce que la bande semble lâche.
Le formage en rouleau dépend de la déformation progressive.
Chaque support doit effectuer la partie prévue du processus de formage plutôt que de presser inutilement le profil.
Les paramètres d'écart de base doivent être documentés lors d'une mise en service réussie afin qu'ils puissent être référencés lors de futurs changements.
Confirmez la lubrification avant de faire fonctionner la machine
Les systèmes mécaniques ne doivent pas commencer la mise en service sans la lubrification requise.
Vérifier:
- huile de boîte de vitesses,
- lubrification des roulements,
- lubrification de chaîne,
- lubrification guide,
- huile hydraulique,
- et autres points de lubrification spécifiés.
Les niveaux de fluide doivent correspondre aux exigences de la machine.
L'équipe de mise en service doit également inspecter les fuites avant et après l'opération initiale.
Faire fonctionner une boîte de vitesses ou un ensemble de roulements sans lubrification adéquate peut causer des dommages avant que la machine n'atteigne la production normale.
Le fonctionnement initial est également un moment utile pour confirmer que les systèmes de lubrification automatique, le cas échéant, fournissent correctement le lubrifiant.
Inspectez le système d'entraînement
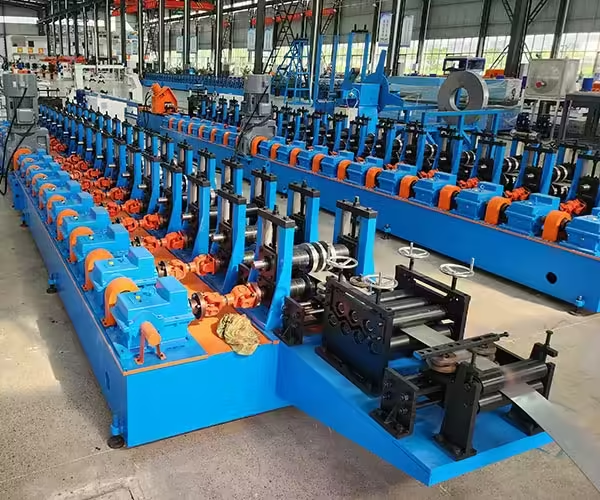
Le système d'entraînement transfère la puissance aux supports de formage.
Avant les tests chargés, inspectez :
- moteurs,
- boîtes de vitesses,
- accouplements,
- chaînes,
- pignons,
- arbres,
- gardes,
- et points de fixation.
La machine doit initialement fonctionner à basse vitesse sans matériau lorsque la procédure de mise en service le permet.
Écoutez pour inhabituel:
- frapper,
- broyage,
- bruit de chaîne,
- vibration,
- ou le son de la boîte de vitesses.
Un bruit anormal doit être étudié avant de charger le matériau.
Augmenter la vitesse lorsqu'un son mécanique inexpliqué est présent peut rendre le diagnostic plus difficile et augmenter les dommages.
Vérification du système électrique
La mise en service électrique doit confirmer que les systèmes de distribution d'énergie, de circuits de commande, d'entraînement et de sécurité fonctionnent conformément à la conception prévue.
Les vérifications typiques comprennent notamment
- tension d'alimentation,
- mise à la terre,
- sens de rotation du moteur,
- état de l'armoire électrique,
- conduire la communication,
- Fonctionnement PLC,
- Fonctionnement de l'IHM,
- capteurs,
- interrupteurs,
- encodeurs,
- alarmes,
- et circuits d'arrêt d'urgence.
Le sens de rotation du moteur doit être confirmé avant que le matériau n'entre dans la ligne.
Un moteur tournant dans la mauvaise direction peut créer des problèmes mécaniques immédiats.
Les armoires électriques doivent également être vérifiées pour détecter les connexions desserrées qui pourraient s'être développées pendant le transport.
La mise en service est le moment approprié pour résoudre les défauts de communication et les erreurs de capteur avant que la machine n'entre en production normale.
Vérifiez les fonctions PLC et HMI
Les lignes de profilage modernes utilisent généralement un contrôle PLC et une IHM pour les paramètres de production.
L'équipe de mise en service devrait tester les modes de fonctionnement disponibles.
Ceux-ci peuvent inclure :
- mode manuel,
- mode de configuration,
- mode automatique,
- jogging,
- sélection de recettes,
- quantité de production,
- réglage de la longueur,
- motif de poinçonnage,
- réinitialisation de l'alarme,
- et diagnostics système.
Chaque fonction doit être vérifiée dans des conditions de mise en service sûres.
Les valeurs affichées doivent également correspondre au comportement réel de la machine.
Par exemple, entrer une longueur coupée sur l’IHM ne prouve pas que le profil fini aura exactement cette longueur.
La valeur doit encore être confirmée par des essais matériels.
Le système de contrôle fournit des commandes ; la mise en service vérifie le résultat physique.
Testez chaque capteur
Les capteurs coordonnent de nombreuses opérations automatisées.
Un capteur défectueux ou mal positionné peut créer des problèmes intermittents qui n'apparaissent que lors d'une production continue.
Capteurs d'essai associés à :
- présence matérielle,
- position d'alimentation,
- position de poinçonnage,
- position de coupure,
- position du cylindre,
- portes de sécurité,
- interrupteurs de fin de course,
- détection de produits,
- et systèmes de réception.
Dans la mesure du possible, confirmez à la fois le signal et le point de déclenchement physique.
Un capteur peut produire un signal électrique tout en étant monté trop loin de la position mécanique correcte.
Les supports de capteur doivent également être suffisamment sécurisés pour que les vibrations ne modifient pas l'emplacement de la gâchette pendant le fonctionnement.
Mise en service du système hydraulique
Les lignes de profilage peuvent utiliser l'énergie hydraulique pour :
- extension de décoiler,
- poinçonnage,
- découpage,
- serrage,
- ajustement,
- ou manutention.
Avant les essais de production, confirmer:
- niveau d'huile,
- fonctionnement de la pompe,
- pression de fonctionnement,
- état du tuyau,
- raccords,
- vannes,
- cylindres,
- filtres,
- et fuites.
Le système hydraulique doit fonctionner de manière répétée sans pression instable ni élévation anormale de la température.
Les fonctions de poinçonnage et de coupe doivent d'abord être testées sans matériau de production, le cas échéant.
L'objectif est de confirmer le mouvement mécanique et de contrôler la synchronisation avant d'ajouter la complexité supplémentaire de l'alimentation en bande.
Vérifications du système pneumatique
Lorsque des dispositifs pneumatiques sont utilisés, vérifier :
- pression d'air,
- régulateurs,
- filtres,
- vannes,
- cylindres,
- tuyaux,
- raccords,
- et fuites.
Les actionneurs pneumatiques doivent se déplacer en douceur et revenir de manière cohérente.
Le mouvement lent ne doit pas être automatiquement corrigé en augmentant la pression.
La cause peut être une ligne restreinte, une connexion qui fuit, un cylindre endommagé ou un problème de vanne.
La mise en service devrait établir des conditions d'exploitation stables plutôt qu'une compensation temporaire.
Les systèmes de sécurité doivent être testés avant la production
La validation de la sécurité est une exigence essentielle de la mise en service.
Les boutons d'arrêt d'urgence doivent être testés individuellement.
Les portes de sécurité, les verrouillages, les protections, les rideaux lumineux et autres dispositifs doivent être vérifiés en fonction de la configuration de la machine.
La ligne doit répondre correctement lorsqu'un circuit de sécurité est activé.
La réinitialisation devrait également nécessiter l'action prévue de l'opérateur plutôt que de permettre un redémarrage automatique incontrôlé.
L'Occupational Safety and Health Administration des États-Unis fournit exigences de protection des machines faire face aux dangers tels que les points de fonctionnement, les pièces rotatives, les points de pincement et le matériel volant.
Les procédures de mise en service doivent suivre les exigences de sécurité locales applicables et les instructions du fabricant de la machine.
Effectuez d’abord des tests sans charge
Avant d'introduire l'acier, la chaîne de production doit normalement être testée sans charge lorsque la procédure de la machine le permet.
Les essais à vide confirment si les systèmes mécaniques et de contrôle fonctionnent ensemble.
Les vérifications typiques comprennent notamment
- direction du moteur,
- réglage de la vitesse,
- rotation du support de formage,
- mouvement d'alimentation,
- mouvement de poinçon,
- cycles de coupe,
- fonctions hydrauliques,
- capteurs,
- alarmes,
- et arrêts d'urgence.
Faites fonctionner l'équipement initialement à une vitesse inférieure.
Observez si les chaînes, arbres, accouplements et autres composants mobiles fonctionnent sans problème.
Après un essai approprié, arrêtez la machine et inspectez pour :
- attaches desserrées,
- température anormale,
- fuite,
- usure inhabituelle,
- ou des composants qui ont quitté leurs positions d'origine.
Ce n'est qu'après que la machine se comporte normalement sans matériau que la mise en service du chargement doit avoir lieu.
Préparez le matériel d’essai correct
Le matériel d'essai doit refléter les spécifications de production réelles chaque fois que cela est pratique.
Utiliser un matériau très différent :
- épaisseur,
- largeur,
- force,
- revêtement,
- ou comportement mécanique
peut produire des résultats de mise en service trompeurs.
L'outillage a été conçu autour d'une gamme de matériaux particulière.
Si la bobine d'essai diffère sensiblement du matériau de production prévu, les ajustements effectués lors de la mise en service peuvent ne pas être transférés avec succès au fonctionnement normal.
Avant d'alimenter la bandelette, vérifier :
- qualité matérielle,
- épaisseur,
- largeur de bande,
- état de surface,
- état de la bobine,
- et qualité de bord.
Le matériel d'essai devrait également être suffisant pour plus d'un échantillon court La mise en service stable nécessite d'observer la ligne sur suffisamment de matériel pour identifier la répétabilité.
Test de décoilement et d'entrée de matériel
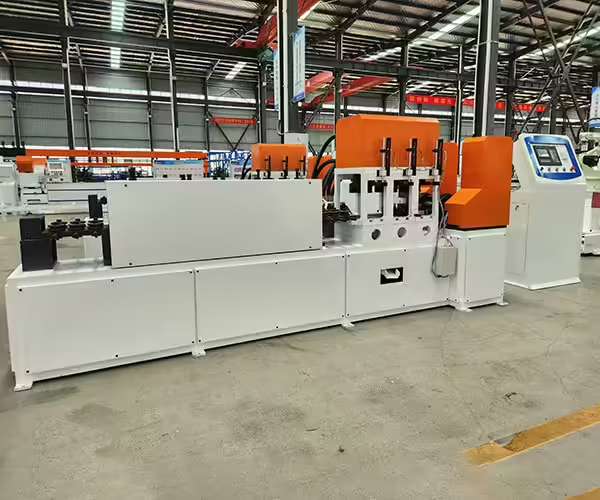
Le premier essai chargé commence à la section d'entrée.
Confirmez que la bobine est centrée correctement sur le décoiler.
Le matériau doit se dérouler sans mouvement latéral incontrôlé.
Vérifiez le comportement de freinage ou de tension selon la conception de la machine.
La bande doit ensuite entrer dans la niveleuse ou le chargeur sans forçage excessif.
Les guides doivent référencer la bande tout en permettant un mouvement fluide du matériau.
Une bobine mal centrée peut créer des problèmes de suivi de bande qui deviennent de plus en plus visibles plus en aval.
La mise en service devrait donc corriger la position des matériaux au début de la ligne au lieu d'utiliser des guides ultérieurs pour compenser.
Vérifiez les performances de nivellement
Si la ligne comprend un niveleur, inspectez le matériau après le nivellement.
L'objectif est de réduire l'ensemble de bobines et de créer une condition de bande stable pour le poinçonnage et le formage en aval.
Un mauvais nivellement peut introduire une nouvelle courbure plutôt que de supprimer la mémoire de bobine existante.
Vérifiez si la bande quitte le niveleur :
- raisonnablement plat,
- centré,
- sans marquage excessif,
- et sans vague involontaire.
Les paramètres de nivellement doivent être documentés pour les matériaux représentatifs.
Différentes épaisseurs et résistances peuvent nécessiter des réglages différents.
Mise en service de servomoteurs
Lorsqu'un servomoteur contrôle la position de poinçonnage ou de coupe, le mouvement réel du matériau doit être vérifié.
Commencez par une simple longueur d'avance programmée.
Exécutez plusieurs flux répétés et mesurez le mouvement physique de la bande ou l'espacement des caractéristiques finies.
Vérifier pour:
- glisser,
- pression incohérente du rouleau,
- accélération excessive,
- problèmes d'encodeur,
- tension amont,
- ou un calibrage incorrect.
La distance d'alimentation programmée et la distance d'alimentation réelle doivent correspondre à la tolérance de processus requise.
Pour les gammes de produits multiples, des recettes de production représentatives doivent également être testées.
Les performances du servomoteur doivent être évaluées dans l’état réel du matériau plutôt que uniquement lorsque les rouleaux deviennent vides.
Mise en service de la Section de poinçonnage
Si la ligne comprend un poinçonnage, commencez par des essais à basse vitesse ou à cycle unique.
Vérifier:
- poinçon et alignement de matrice,
- forme de trou,
- dimensions des trous,
- état de bavure,
- position d'alimentation,
- dégagement d'outils,
- opération hydraulique ou mécanique,
- et synchronisation.
La première question est de savoir si le trou est créé correctement.
La seconde est de savoir si elle apparaît au bon endroit.
La troisième est de savoir si la position reste cohérente au cours des cycles répétés.
Lorsque le poinçonnage se produit avant le formage du rouleau, la position finale du trou doit également être vérifiée une fois que le profil a été complètement formé.
Une flexion ultérieure peut modifier la façon dont une caractéristique poinçonnée est liée à la section transversale finie.
Fileter soigneusement le matériau à travers la section de formation de rouleaux
Le filetage initial doit être effectué selon la procédure de fonctionnement de la machine.
La bande doit entrer dans chaque support de formage dans la position prévue.
Observez comment le profil change d'un laissez-passer à l'autre.
Il s'agit de l'une des étapes les plus utiles de la mise en service car elle montre si la bande suit le motif floral prévu.
N'inspectez pas uniquement le support final.
Vérifiez le développement de profil intermédiaire.
Si une bride commence à se déplacer incorrectement au niveau du support quatre, tenter de corriger le problème uniquement au niveau du support dix peut créer une contrainte supplémentaire.
L’objectif est d’identifier le point le plus précoce où le profil réel commence à différer de la progression de formation prévue.
JBLDIE guide-machine de formage de rouleaux fournit un contexte supplémentaire sur la façon dont un profil se développe à travers plusieurs stations de formage.
Vérifiez le suivi des bandes à travers chaque stand
La bande doit rester alignée avec la ligne centrale de la machine tout au long de la section de formage.
Les signes avant-coureurs comprennent notamment
- augmentation du contact avec un guide,
- mouvement latéral,
- développement inégal des brides,
- frottement des bords,
- ou rotation de profil.
Si le suivi commence à dériver, recherchez où commence le mouvement.
Les causes possibles comprennent :
- position incorrecte du guide d'entrée,
- restez désalignement,
- erreur d'installation de l'outillage,
- écarts de roulis inégaux,
- cambrure de bande entrante,
- ou des forces de formage asymétriques.
N'utilisez pas de pression agressive de guide latéral comme première solution.
Les guides doivent aider à établir et à maintenir la position, et non à forcer le matériau mal formé à revenir vers la ligne médiane.
Inspectez le profil après chaque étape de formage majeure
Lors de la mise en service, l'inspection intermédiaire fournit des informations précieuses.
Mesurer ou comparer visuellement le profil sur des stands sélectionnés.
Selon la géométrie, vérifier :
- développement de pliage,
- position de la bride,
- condition Web,
- onde de bord,
- twist,
- contact de surface,
- et symétrie.
Pour les profils complexes, des échantillons temporaires peuvent être découpés lors de la mise en service pour examiner la géométrie après des passes spécifiques.
Cela permet d'identifier plus tôt les problèmes d'outillage.
Une fois que la ligne complète fonctionne à vitesse normale, ce type d’analyse détaillée en veille devient plus difficile.
La mise en service est donc le meilleur moment pour établir comment un profil correctement formé doit se pencher sur les étapes intermédiaires.
Réglez soigneusement la section de redressement
Un redresseur doit apporter des corrections finales contrôlées au profil.
Il ne doit pas être utilisé pour masquer les erreurs majeures de formage en amont.
Lors de la mise en service, évaluez d'abord le profil sortant du stand de formage final.
S'il existe déjà un arc, une torsion ou un carrossage important, étudiez le processus de formage avant d'appliquer des ajustements agressifs du redresseur.
Une fois le formage amont stable, le redresseur peut être ajusté pour améliorer la géométrie longitudinale finale.
Enregistrez les paramètres de redresseur réussis pour référence future.
Différentes épaisseurs ou profils de matériaux peuvent nécessiter différentes valeurs de correction.
Mettre en service le système de coupe
La section de coupe doit être testée une fois que la forme du profil est stable.
Vérifier:
- position de coupe,
- couper l'exhaustivité,
- déformation finale,
- état de bavure,
- longueur finie,
- synchronisation du capteur,
- et synchronisation des cycles.
Pour les matrices de coupure de profil, confirmez que l'outillage supporte correctement la section transversale lors de la coupe.
Un système de coupure qui déforme l'extrémité du profilé peut donner l'impression qu'un processus stable de formage de rouleaux est inexact.
Les longueurs finies doivent être mesurées sur plusieurs parties consécutives.
Un échantillon correct ne confirme pas la répétabilité.
Vérifiez le profil fini par rapport au dessin
Une fois le processus complet opérationnel, effectuez une inspection détaillée de la première pièce.
Selon le produit, celui-ci peut comprendre
- largeur hors tout,
- hauteur hors tout,
- dimensions de la bride,
- dimensions de la toile,
- angles de courbure,
- positions des trous,
- positions des emplacements,
- rectitude,
- camber,
- twist,
- longueur coupée,
- état de surface,
- et géométrie de fin.
Les mesures doivent utiliser des données clairement définies.
L'inspection ne doit pas reposer uniquement sur une comparaison visuelle.
Le premier profil acceptable établit une base de référence de mise en service.
Une fois approuvés, les paramètres importants de la machine et du contrôle doivent être documentés.
Liste de contrôle de mise en service de machines de formage
| Zone de mise en service | Que vérifier |
|---|---|
| Installation de machines | Fondation, ancrages, espacement |
| Nivellement machine | Niveau de référence du cadre et du support |
| Ligne centrale | Alignement sur la chaîne de production complète |
| Stands de formage | Position, fixation, état de l'arbre |
| Outillage | Séquence et orientation correctes |
| Entrefers de roulis | Paramètres de formation de base |
| Lubrification | Huile, graisse et livraison |
| Système d'entraînement | Moteur, boîte de vitesses, chaînes, accouplements |
| Système électrique | Alimentation, mise à la terre, entraînements, commandes |
| PLC/IHM | Modes de fonctionnement et recettes |
| Capteurs | Fiabilité de la position et du signal |
| Hydraulique | Pression, fuites, vannes, cylindres |
| Pneumatique | Pression, fuites, mouvement de l'actionneur |
| Sécurité | Gardes, verrouillages, arrêts d'urgence |
| Décoilage | Centre de bobine et livraison de bande |
| Nivellement | Planéité de bande |
| Servo-alimentation | Précision réelle de l'alimentation |
| Perforation | Qualité et position du trou |
| Rouleau formant | Progression et suivi des profils |
| Redressage | Correction de l'arc, du carrossage et de la torsion |
| Coupe | Longueur et état de fin |
| Inspection finale | Conformité de dessin |
| Test continu | Répétabilité au cours de la production |
Ne vous arrêtez pas à un bon échantillon
Produire un profil acceptable n’est pas la fin de la mise en service.
Une machine peut produire une bonne pièce après les réglages manuels tout en étant instable pendant le fonctionnement continu.
Après l'approbation du premier morceau, la ligne doit fonctionner pendant une période continue significative dans des conditions représentatives.
L'objectif est de déterminer si les dimensions restent stables comme suit
- changements de température de la machine,
- la matière se déplace continuellement,
- les cycles de poinçonnage se répètent,
- les cycles de coupe s'accumulent,
- et la vitesse de fonctionnement augmente.
Plusieurs profils finis consécutifs doivent être inspectés.
Si les dimensions dérivent progressivement, la mise en service doit en identifier la cause avant que la machine ne soit mise en production.
Augmentez progressivement la vitesse
Une ligne qui produit des profils acceptables à basse vitesse peut se comporter différemment à une vitesse de production normale.
Changements de vitesse plus élevés :
- dynamique matérielle,
- accélération,
- vibration,
- synchronisation servo,
- exigences relatives au cycle de poinçonnage,
- synchronisation de coupe,
- et manipulation.
La mise en service devrait donc augmenter progressivement la vitesse.
À chaque étape, vérifier:
- suivi de bande,
- dimensions du profil,
- stabilité du capteur,
- précision de poinçonnage,
- performance de coupe,
- vibration anormale,
- et qualité des pièces finies.
Le but est d'établir une production stable à la condition de fonctionnement requise plutôt que d'atteindre la vitesse maximale de la machine le plus rapidement possible.
Changements de produit représentatifs du test
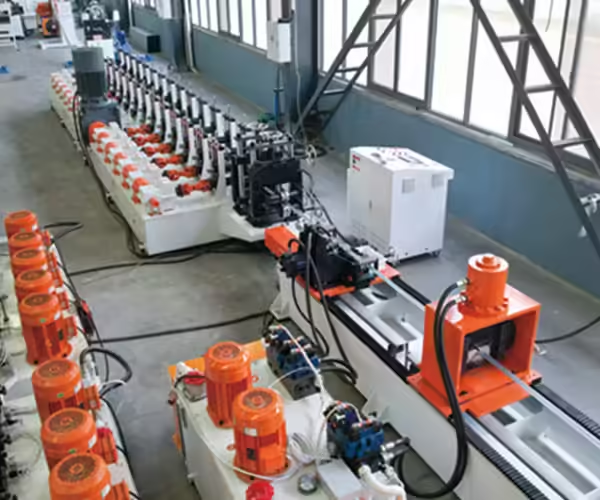
Si la ligne est conçue pour plusieurs profils ou tailles, la mise en service doit inclure des changements représentatifs.
Une ligne réussie ne doit pas seulement produire le premier profil installé.
Il devrait également démontrer que les procédures de configuration approuvées peuvent reproduire d'autres spécifications requises.
Selon la machine, le basculement peut impliquer
- remplacement d'outillage,
- changements d'espaceur,
- réglage du guide,
- réglage de l'espace de roulis,
- modifications des outils de poinçonnage,
- réglages du redresseur,
- outillage de coupure,
- programmes servo,
- et recettes PLC.
Enregistrer le processus de la dernière partie acceptable d'un produit à la première partie acceptable de la suivante.
Cela fournit des informations pratiques sur la flexibilité de la production.
Automatisation des tests dans des conditions de production réelles
Une chaîne de production automatisée doit être mise en service en tant que système complet.
Les machines individuelles peuvent fonctionner correctement en mode manuel tout en ne parvenant pas à se coordonner de manière fiable en mode automatique.
Interactions de test entre :
- mangeoire et poinçon,
- formateur de poinçonnage et de roulis,
- enrouleur et coupure,
- coupure et convoyeur,
- matériel de transfert et empileur,
- alarmes et arrêt de ligne,
- et communication centrale PLC.
Simuler des conditions anormales réalistes le cas échéant.
Par exemple, que se passe-t-il si un produit n'atteint pas un capteur en aval ?
La ligne s'arrête-t-elle en toute sécurité ?
L'IHM identifie-t-elle le défaut correct ?
La production peut-elle redémarrer sans perdre la séquence du processus ?
Ces situations sont plus faciles à résoudre lors de la mise en service qu'après le début de la production régulière.
Enregistrez les paramètres approuvés
L’un des résultats les plus précieux de la mise en service est un ensemble de paramètres de base.
Ceux-ci peuvent inclure :
- disposition de l'outillage,
- écarts de roulis,
- positions de guidage,
- paramètres du chargeur,
- recettes de poinçonnage,
- réglages du redresseur,
- couper les longueurs,
- paramètres de vitesse,
- et les valeurs de contrôle spécifiques au produit.
Les paramètres réussis ne doivent pas rester uniquement dans la mémoire d'un seul ingénieur.
Les lignes de base documentées aident les opérateurs à restaurer la machine après :
- changement,
- entretien,
- enlèvement d'outillage,
- remplacement du capteur,
- ou dépannage de processus.
Ils rendent également la production future plus reproductible.
Opérateurs de train pendant la mise en service
La mise en service est également une période de formation importante.
Les opérateurs doivent comprendre non seulement les boutons sur lesquels appuyer, mais également le fonctionnement complet du processus.
La formation devrait comprendre notamment
- démarrage,
- arrêt,
- sélection de produits,
- chargement de bobines,
- filetage,
- réglage du guide,
- production normale,
- contrôles de qualité,
- réponse d'alarme,
- accès sûr,
- changement,
- et dépannage de base.
Le personnel de maintenance doit comprendre la lubrification, l'inspection mécanique, les systèmes électriques, les systèmes hydrauliques et les exigences de service planifié.
Une chaîne de production a plus de chances de rester stable lorsque les opérateurs comprennent pourquoi des paramètres spécifiques sont importants.
Problèmes de mise en service courants
Twist de profil
Vérifiez l'alignement d'entrée, l'installation de l'outillage, la position du support, les espaces de roulis et les conditions de.
Dimensions inégales des brides
Confirmez la largeur de la bande, la ligne centrale, la position du guide, la séquence d'outillage et les emplacements de pliage.
Erreurs de position du trou
Vérifiez la précision de l'alimentation en servo, la synchronisation des poinçonnages, les valeurs du programme et la position finale après le formage.
Marques de surface
Inspectez les surfaces des rouleaux, les guides, les débris, l'état du matériau et la pression excessive de l'outillage.
Variation de la longueur de coupe
Vérifiez les appareils de mesure, l'alimentation par servo, les signaux de l'encodeur, le calage des coupures et le glissement de.
Alarmes de capteur fréquentes
Vérifiez la position physique du capteur, la stabilité du montage, le câblage, la distance de déclenchement et la logique PLC.
Vibration excessive
Inspectez les supports, les roulements, les arbres, les composants d'entraînement, les ancrages et l'équilibre de l'outillage.
Le dépannage doit identifier où le problème apparaît pour la première fois plutôt que de modifier plusieurs paramètres non liés à la fois.
Test d'acceptation d'usine par rapport à la mise en service
Les tests d'acceptation en usine (FAT) et la mise en service sur site répondent à des objectifs différents.
FAT est normalement effectué avant expédition pour vérifier que la machine a été construite et peut démontrer les fonctions convenues.
La mise en service du site intervient après l'installation sur le lieu de production final.
Lors de la mise en service du site, plusieurs nouvelles variables apparaissent :
- fondation locale,
- alimentation électrique,
- positionnement de la machine,
- précision d'installation,
- matériel réel,
- mise en page finale de la production,
- et interaction de l'opérateur.
Une machine qui a bien fonctionné pendant la FAT devrait donc encore subir une mise en service structurée sur site.
L'expédition et l'installation peuvent modifier les conditions qui doivent être vérifiées à nouveau.
L'acceptation du site doit se concentrer sur la production finie
Un processus utile d'acceptation du site devrait évaluer le composant fini plutôt que seulement le mouvement de la machine.
La ligne doit être testée en utilisant des matériaux convenus et des exigences de production représentatives.
L'acceptation peut inclure :
- fonction machine,
- séquence de production,
- dimensions du profil,
- précision de poinçonnage,
- longueur coupée,
- qualité de surface,
- répétabilité,
- vitesse de fonctionnement,
- et changement si nécessaire.
Pour les fabricants évaluant équipement de profilage, 1, les exigences de profil fini devraient donc être discutées avant la mise en service afin que les deux parties comprennent ce qui sera vérifié.
Documentation de transfert
Avant la fin de la mise en service, l'équipe de production doit recevoir la documentation de la machine concernée.
Selon le projet, celui-ci peut comprendre
- manuel d'exploitation,
- dessins électriques,
- schémas hydrauliques,
- schémas pneumatiques,
- informations sur les outils,
- calendrier d'entretien,
- exigences de lubrification,
- informations sur les pièces de rechange,
- recettes de production,
- registres de mise en service,
- et du matériel de formation.
La documentation prend en charge le dépannage et la maintenance futurs.
Sans enregistrements appropriés, une usine peut devenir inutilement dépendante de la mémoire individuelle de l'opérateur.
Conclusion
Mise en service de machines de formage de rouleaux est le processus qui convertit l'équipement nouvellement installé en un système de production vérifié.
Un programme complet de mise en service devrait commencer par la fondation, le nivellement, la ligne centrale, les supports, l'outillage, la lubrification, les entraînements, les systèmes électriques, l'hydraulique, la pneumatique, les commandes et la sécurité. Il devrait ensuite progresser grâce à des tests à vide, le filetage des matériaux, l'alimentation, le poinçonnage, le profilage, le redressage, la coupe, l'inspection de première pièce, le fonctionnement continu, l'augmentation de la vitesse et les changements représentatifs.
Le résultat de mise en service le plus important n'est pas simplement que la machine se déplace.
C'est que la ligne complète peut fabriquer à plusieurs reprises des profilés finis qui répondent au dessin convenu dans des conditions de production réalistes.
La documentation des paramètres réussis, la vérification de l'automatisation, la formation des opérateurs et l'établissement de références d'inspection pendant la mise en service créent également une base plus solide pour la maintenance future et le contrôle des processus.
Pour les fabricants préparant une nouvelle ligne de profilage, la mise en service systématique permet d'identifier les problèmes d'installation et de configuration avant qu'ils ne deviennent des problèmes de production récurrents.
FAQ
Qu'est-ce que la mise en service de
La mise en service d'une machine de formage de rouleaux est le processus de vérification, de test, de réglage et de vérification d'une ligne de formage de rouleaux nouvellement installée avant la production normale. Cela comprend les contrôles mécaniques, électriques, de contrôle, d’outillage, de sécurité et de produits finis.
Que faut-il vérifier avant de faire fonctionner une machine de formage de rouleaux
Les contrôles importants comprennent le nivellement des machines, l'alignement de la ligne centrale, l'installation du support et de l'outillage, la lubrification, les systèmes d'entraînement, les commandes électriques, l'hydraulique, les capteurs, les protections, les arrêts d'urgence et les équipements de manutention.
Pourquoi une machine de formage de rouleaux devrait-elle d'abord être testée à basse vitesse
Les tests à basse vitesse facilitent l'observation du suivi des bandes, de la progression du formage, des capteurs, du poinçonnage, de la coupe, des vibrations et d'autres conditions de processus avant que les effets dynamiques n'augmentent à la vitesse de fonctionnement normale.
Un profil acceptable suffit-il pour terminer la mise en service ?
N° Plusieurs profils consécutifs doivent être produits et inspectés pour vérifier la répétabilité Les essais continus permettent également d'identifier la dérive dimensionnelle, l'instabilité du capteur, la variation de coupe et d'autres problèmes qui peuvent ne pas apparaître dans un seul échantillon.
Quelles informations doivent être enregistrées lors de la mise en service
Les enregistrements utiles incluent la disposition de l'outillage, les espaces de roulis, les positions du guide, les paramètres de la mangeoire, les programmes de poinçonnage, les paramètres du redresseur, les paramètres de coupe, les valeurs de vitesse, les mesures du profil fini et les recettes de production approuvées.
Besoin de préparer une ligne de formage de rouleaux pour la production ?
Une mise en service réussie commence par le dessin de profil réel, le matériau, l'outillage, les exigences de poinçonnage, la méthode de coupe, la séquence d'automatisation et les tolérances du produit fini. Si vous évaluez une nouvelle ligne de production, contactez JBLDIE pour discuter de votre profil et des exigences de fabrication.
 French
 English
 Arabic
 Russian
 Spanish