
Puesta en marcha de máquinas perfiladoras: qué comprobar
Tabla de contenido
Introducción

La instalación de una línea de perfilado no significa que el equipo esté listo para una producción estable. Antes de que comience la fabricación continua, es necesario revisar, alinear, probar, ajustar y verificar la máquina en condiciones operativas reales. Este proceso se conoce como puesta en marcha de máquinas perfiladoras.
La puesta en servicio conecta la instalación de la máquina con la producción real. Confirma que la máquina está instalada mecánicamente correctamente, los sistemas eléctricos e hidráulicos funcionan según lo previsto, las herramientas están alineadas, el material viaja correctamente a través de la línea, las funciones de seguridad responden correctamente y los perfiles terminados cumplen con el dibujo requerido.
Un buen proceso de puesta en marcha no debe centrarse únicamente en si la máquina puede funcionar. El verdadero objetivo es determinar si toda la línea de producción puede producir repetidamente piezas aceptables en las condiciones acordadas de material, herramientas, velocidad, punzonado, corte y automatización.
Por lo tanto, para los fabricantes que preparan una nueva línea, la puesta en servicio debe seguir una secuencia estructurada desde la verificación de la instalación hasta las pruebas de producción continua.
¿qué es la puesta en servicio de la máquina perfiladora?
La puesta en servicio de la máquina perfiladora es el proceso sistemático utilizado para verificar que una línea perfiladora recién instalada o significativamente modificada esté lista para la producción.
Por lo general, comienza una vez completada la instalación mecánica y continúa hasta que la máquina haya producido con éxito perfiles terminados estables.
Dependiendo de la configuración del equipo, la puesta en servicio puede incluir:
- nivelarea maquină,
- inspección de cimentación y anclas,
- alineare stand,
- inspecție de eședință,
- instalare de utile,
- lubricación,
- comprobaciones de caja de cambios,
- teste hidraulice,
- teste neumatice,
- verificație electrică,
- Verificări PLC y HMI,
- calibrarea sensorului,
- testea servoalimentătorului,
- testuri de punct,
- ensayos de perfilado,
- testuri de tăiere,
- verificare a sistemului de siguranță,
- inspecție de primă piață,
- y validación continua de la producción.
Una línea de perfilado que contenga únicamente equipos de conformado y corte requerirá un proceso de puesta en servicio más simple que un sistema de producción altamente automatizado que integre alimentación, punzonado, conformado, corte, transferencia, apilamiento y manipulación robótica.
Por tanto, el plan de puesta en marcha debe reflejar la configuración real de la máquina.
Por qué la puesta en servicio es fundamental antes de la producción
Muchos problemas de perfilado que aparecen durante la producción en realidad se originan durante la instalación o la configuración inicial.
Un soporte de máquina puede estar ligeramente desnivelado.
Es posible que se instale un espaciador de herramientas en la posición incorrecta.
Es posible que una guía no siga la línea central prevista.
Un sensor puede responder correctamente durante la prueba manual pero fallar a velocidad normal de la línea.
Una unidad de corte puede funcionar pero producir longitudes terminadas inconsistentes.
Estos problemas pueden permanecer ocultos cuando la máquina se prueba sólo a baja velocidad o sin material.
Una vez que comienza la producción continua, los pequeños errores pueden combinarse y volverse más visibles.
Los resultados típicos incluyen:
- giro de perfil,
- dimensiuni inconsistente,
- mala colocación de los agujeros,
- probleme de tragare a striptease,
- marcas de superficie,
- deformare de tăiere,
- automatizare inestable,
- o alarmas frecuentes de máquinas.
La puesta en servicio brinda la oportunidad de identificar estas condiciones antes de que comience la producción regular.
La puesta en servicio debe comenzar antes de encender la máquina
Los primeros controles de puesta en servicio deberían ser mecánicos y no operativos.
Antes de alimentar la línea, confirme que la máquina se haya instalado según el diseño previsto.
Los elementos importantes incluyen:
- fundacion de mașină,
- punte de anchura,
- estado del piso,
- orientația liniei,
- espaciare de mașină la mașină,
- acces electrico,
- accesul operatorului,
- liquidación de mantenimiento,
- spațiu de încărcare a coil,
- y zona de manipulación de productos terminados.
Para una línea de producción completa, la relación entre máquinas individuales es importante.
El decodificador, nivelador, alimentador, punzonador, máquina formadora, sección de corte y sistema receptor deben seguir la línea central del material previsto.
Si el equipo se instala en diferentes posiciones laterales, es posible que el material necesite cambiar de dirección mientras se mueve a través de la línea.
Eso puede crear problemas de seguimiento que luego parecen ser herramientas o defectos de formación.
Verifique la nivelación de la máquina
Una máquina perfiladora debe funcionar desde una base estable y correctamente nivelada.
La nivelación afecta la relación entre los soportes de formación y la trayectoria del material.
Si una parte del bastidor de la máquina se asienta más arriba o más abajo que otra, es posible que la línea central de herramientas no permanezca consistente en toda la longitud de la máquina.
El equipo de puesta en servicio debe verificar el nivel de la máquina utilizando equipos de medición apropiados en lugares de referencia designados.
El procedimiento correcto depende del diseño de la máquina.
Es importante evitar comprobar sólo un punto del marco. Las líneas de producción largas deben evaluarse en múltiples posiciones de referencia.
Una vez completada la nivelación, los pernos de anclaje y los puntos de soporte deben asegurarse de acuerdo con el procedimiento de instalación.
El nivel de la máquina también debe volver a comprobarse después del ajuste final porque el proceso de fijación en sí puede alterar ligeramente la posición del marco.
Verificar la Línea Central de la Línea de Producción
La alineación de la línea central es una de las comprobaciones de puesta en servicio más importantes.
El material debe moverse desde el principio de la línea hasta el final sin ser forzado lateralmente por guías o herramientas.
La línea central puede pasar por:
decoiler → nivelador → alimentador → punzonado → conformado → corte → recepción
Si cada sección hace referencia a una posición lateral diferente, los operadores pueden compensar mediante ajustes agresivos de la guía.
Esto puede causar fricción de la tira, curvatura, torsión o formación desigual.
Por lo tanto, la puesta en servicio debe establecer una línea central de producción clara y verificar la posición de cada equipo importante con respecto a ella.
Esto es especialmente importante cuando se instalaron varias máquinas de forma independiente en diferentes momentos.
Inspeccionar los soportes de conformado en rollo
Antes de comenzar las pruebas de herramientas, inspeccione mecánicamente los soportes de conformado.
Compruebe si los soportes están montados de forma segura y colocados correctamente.
La relación entre los ejes superior e inferior debe revisarse según el diseño de la máquina.
Probleme potentele include:
- sujetadores de soporte sueltos,
- mișcare a echipei,
- rodamientos dañados,
- espaciadores incorrectos,
- afara de montare contaminată,
- o daños durante el transporte.
El equipo de puesta en servicio no debe asumir que la alineación de la fábrica permanece automáticamente sin cambios después del transporte y la instalación.
La maquinaria grande puede experimentar movimiento durante la manipulación.
La verificación de la sección de conformado en el sitio de instalación crea un punto de partida confiable antes de que comiencen los ajustes de producción.
Confirmar instalación de herramientas
Las herramientas de rollo deben instalarse de acuerdo con la secuencia de estación designada.
Cada rollo normalmente pertenece a una posición de formación específica.
Instalar incorrectamente un rodillo o espaciador puede cambiar el patrón de flor previsto y crear problemas posteriores que son difíciles de diagnosticar.
Durante la puesta en servicio, verifique:
- identificare de rodil,
- orientație stânga/dreapta,
- posición de balanceo superior/inferior,
- orden de espaciador,
- fixare a echipei,
- posición de giro lateral,
- limpieza de herramientas,
- y daños visibles.
Las superficies de las herramientas deben estar limpias antes de introducir material.
Las partículas extrañas entre el rodillo y la tira pueden crear inmediatamente marcas superficiales repetidas en el primer material de prueba.
La configuración de las herramientas debe corresponderse con el diseño de dibujo y conformado del producto aprobado en lugar de depender de la aproximación visual.
Verifique los espacios entre rollos antes de realizar la prueba
El espacio entre rollos influye en cómo el material entra en contacto con las herramientas.
Si los soportes de formación están excesivamente apretados, el material puede estar sobrecargado, marcado o distorsionado.
Si los espacios son demasiado grandes, es posible que los rodillos no controlen el perfil correctamente.
Por lo tanto, los espacios iniciales entre rodillos deben seguir el procedimiento de configuración de herramientas y máquinas.
Los operadores deben evitar apretar todos los soportes simplemente porque la tira parece suelta.
El conformado por laminación depende de una deformación progresiva.
Cada soporte debe realizar la parte prevista del proceso de formación en lugar de apretar el perfil innecesariamente.
Los ajustes de las brechas de referencia deben documentarse durante la puesta en servicio exitosa para que se pueda hacer referencia a ellos durante cambios futuros.
Confirme la lubricación antes de hacer funcionar la máquina
Los sistemas mecánicos no deben comenzar a ponerse en servicio sin la lubricación requerida.
Verificar:
- aceite de caja de cambios,
- lubricación de rodamientos,
- lubricación de cadenas,
- lubricación guía,
- ulei hidraulic,
- y otros puntos de lubricación especificados.
Los niveles de líquido deben corresponder a los requisitos de la máquina.
El equipo de puesta en servicio también debe inspeccionar si hay fugas antes y después de la operación inicial.
Hacer funcionar una caja de cambios o un conjunto de cojinetes sin una lubricación adecuada puede causar daños antes de que la máquina alcance la producción normal.
La operación inicial también es un momento útil para confirmar que los sistemas de lubricación automática, cuando estén instalados, suministran lubricante correctamente.
Inspeccione el sistema de transmisión
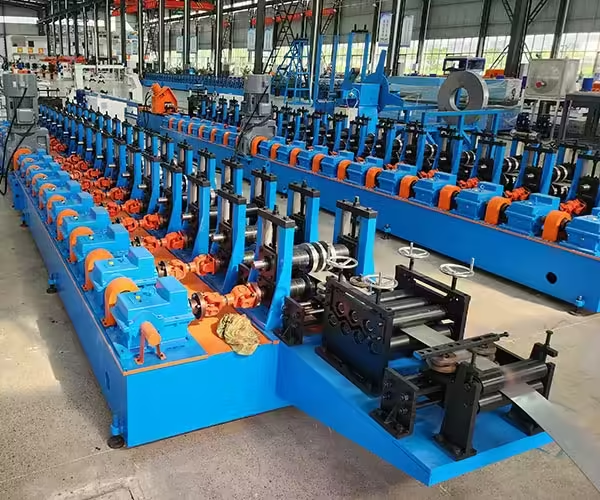
El sistema de accionamiento transfiere energía a los soportes de formación.
Antes de cargar las pruebas, inspeccione:
- motores,
- cajas de cambios,
- acoplamientos,
- cadenas,
- piñones,
- ejes,
- guardias,
- y puntos de sujeción.
Inicialmente, la máquina debería funcionar a baja velocidad y sin material cuando el procedimiento de puesta en servicio lo permita.
Escuche algo inusual:
- golpeando,
- molienda,
- zgomotul coadăi,
- vibración,
- o sonido de caja de cambios.
Se debe investigar el ruido anormal antes de cargar el material.
Aumentar la velocidad cuando hay un sonido mecánico inexplicable puede dificultar el diagnóstico y aumentar el daño.
Verificación del Sistema Eléctrico
La puesta en servicio eléctrica debe confirmar que la distribución de energía, los circuitos de control, los accionamientos y los sistemas de seguridad funcionan de acuerdo con el diseño previsto.
Los controles típicos incluyen:
- tensión de alimentación,
- conexión a tierra,
- direcția de rotare motorului,
- estado del gabinete eléctrico,
- impulsar comunicación,
- Operațiunea PLC,
- Operațiunea HMI,
- sensores,
- interruptores,
- codificadores,
- alarmas,
- y circuitos de parada de emergencia.
La dirección de rotación del motor debe confirmarse antes de que el material entre en la línea.
Un motor que gira en la dirección equivocada puede crear problemas mecánicos inmediatos.
También se deben revisar los gabinetes eléctricos para detectar conexiones sueltas que puedan haberse desarrollado durante el transporte.
La puesta en servicio es el momento adecuado para resolver fallas de comunicación y errores de sensores antes de que la máquina entre en producción normal.
Verifique las funciones PLC y HMI
Las líneas de perfilado modernas suelen utilizar control PLC y HMI para los ajustes de producción.
El equipo de puesta en servicio debería probar los modos de funcionamiento disponibles.
Estos pueden incluir:
- modo manual,
- modele de pregătire,
- modo automat,
- trotando,
- selección de recetas,
- cantidad de producción,
- ajuste de longitud,
- patron de pumnare,
- restablecimiento de alarma,
- y diagnóstico del sistema.
Cada función debe verificarse en condiciones seguras de puesta en servicio.
Los valores mostrados también deben corresponderse con el comportamiento real de la máquina.
Por ejemplo, ingresar una longitud cortada en la HMI no prueba que el perfil terminado tenga exactamente esa longitud.
El valor aún debe confirmarse mediante ensayos de materiales.
El sistema de control proporciona comandos; la puesta en servicio verifica el resultado físico.
Pruebe cada sensor
Los sensores coordinan muchas operaciones automatizadas.
Un sensor defectuoso o mal colocado puede crear problemas intermitentes que aparecen sólo durante la producción continua.
Sensores de prueba asociados con:
- presencia material,
- poziția de alimentare,
- poziția de puñetazoare,
- posición de corte,
- posición del cilindro,
- puertas de seguridad,
- limită schimbări,
- detectarea produsului,
- y sistemas receptores.
Siempre que sea posible, confirme tanto la señal como el punto de activación físico.
Un sensor puede producir una señal eléctrica mientras aún está montado demasiado lejos de la posición mecánica correcta.
Los soportes de los sensores también deben estar lo suficientemente seguros como para que la vibración no cambie la ubicación del disparador durante la operación.
Puesta en marcha del sistema hidráulico
Las líneas de perfilado pueden utilizar energía hidráulica para:
- expansion de decoiler,
- puñetazos,
- cortando,
- apărare,
- ajuste,
- o manipulación de materiales.
Antes de las pruebas de producción, confirme:
- nivel de aceite,
- operare de bombe,
- presiune operațională,
- condiția manguera,
- accesorios,
- válvulas,
- cilindros,
- filtros,
- y fugas.
El sistema hidráulico debe funcionar repetidamente sin presión inestable ni aumento anormal de temperatura.
Las funciones de punzonado y corte deben probarse primero sin material de producción cuando sea apropiado.
El objetivo es confirmar el movimiento mecánico y controlar la sincronización antes de agregar la complejidad adicional de la alimentación en tira.
Comprobaciones del sistema neumático
Cuando se utilicen dispositivos neumáticos, verifique:
- presión de aire,
- reguladores,
- filtros,
- válvulas,
- cilindros,
- mangueras,
- accesorios,
- y fugas.
Los actuadores neumáticos deben moverse suavemente y regresar consistentemente.
El movimiento lento no debe corregirse automáticamente aumentando la presión.
La causa puede ser una línea restringida, una conexión con fugas, un cilindro dañado o un problema con la válvula.
La puesta en servicio debería establecer condiciones operativas estables en lugar de una compensación temporal.
Los sistemas de seguridad deben probarse antes de la producción
La validación de seguridad es un requisito fundamental de puesta en servicio.
Los botones de parada de emergencia deben probarse individualmente.
Las puertas de seguridad, enclavamientos, protecciones, cortinas de luz y otros dispositivos deben comprobarse según la configuración de la máquina.
La línea debe responder correctamente cuando se activa un circuito de seguridad.
El reinicio también debería requerir la acción prevista del operador en lugar de permitir un reinicio automático incontrolado.
La Administración de Salud y Seguridad Ocupacional de EE. UU. proporciona requisitos de protección de máquinas abordar peligros como puntos de operación, piezas giratorias, puntos de contacto y material volador.
Los procedimientos de puesta en servicio deben seguir los requisitos de seguridad locales aplicables y las instrucciones del fabricante de la máquina.
Primero realice pruebas sin carga
Antes de introducir acero, la línea de producción normalmente debe probarse sin carga cuando el procedimiento de la máquina lo permita.
Las pruebas sin carga confirman si los sistemas mecánicos y de control funcionan juntos.
Los controles típicos incluyen:
- direcția motorului,
- ajustare de viteză,
- formando rotación del soporte,
- mișcare de alimentador,
- mișcare de pușcă,
- ciclos de corte,
- funciones hidráulicas,
- sensores,
- alarmas,
- y paradas de emergencia.
Haga funcionar el equipo inicialmente a menor velocidad.
Observe si las cadenas, ejes, acoplamientos y otros componentes móviles funcionan suavemente.
Después de una prueba adecuada, detenga la máquina e inspeccione si:
- sujetadores sueltos,
- temperatura anormal,
- fuga,
- desgaste inusual,
- o componentes que se movieron de sus posiciones originales.
Sólo después de que la máquina se comporte normalmente sin material se debe proceder a la puesta en servicio cargada.
Prepare el material de prueba correcto
El material de prueba debe reflejar las especificaciones de producción reales siempre que sea práctico.
Usar material con una diferencia significativa:
- grosor,
- ancho,
- fuerza,
- recubrimiento,
- o comportamiento mecánico
puede producir resultados de puesta en servicio engañosos.
Las herramientas se diseñaron en torno a una gama de materiales particular.
Si la bobina de prueba difiere sustancialmente del material de producción previsto, es posible que los ajustes realizados durante la puesta en servicio no se transfieran exitosamente al funcionamiento normal.
Antes de alimentar la tira, verifique:
- grado material,
- grosor,
- ancho de tira,
- condiția superficială,
- estado de la bobina,
- y calidad de borde.
El material de prueba también debería ser suficiente para más de una muestra corta. La puesta en servicio estable requiere observar la línea sobre suficiente material para identificar la repetibilidad.
Prueba de desenrollado y entrada de materiales
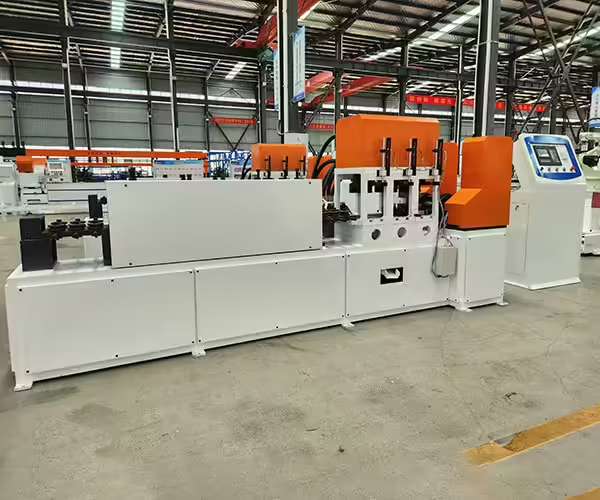
La primera prueba cargada comienza en la sección de entrada.
Confirme que la bobina esté centrada correctamente en el decoiler.
El material debe desenrollarse sin movimientos laterales incontrolados.
Comprobar el comportamiento de frenado o tensión según el diseño de la máquina.
Luego, la tira debe ingresar al nivelador o alimentador sin forzar excesivamente.
Las guías deben hacer referencia a la tira y al mismo tiempo permitir un movimiento suave del material.
Una bobina mal centrada puede crear problemas de seguimiento de tiras que se vuelven cada vez más visibles más abajo.
Por lo tanto, la puesta en servicio debe corregir la posición del material al comienzo de la línea en lugar de utilizar guías posteriores para compensar.
Verificar el rendimiento de nivelación
Si la línea incluye un nivelador, inspeccione el material después de nivelarlo.
El objetivo es reducir el conjunto de bobinas y crear una condición de tira estable para el punzonado y conformado aguas abajo.
Una nivelación inadecuada puede introducir una nueva curvatura en lugar de eliminar la memoria de la bobina existente.
Compruebe si la tira sale del nivelador:
- razonablemente plano,
- centrado,
- fără marcaj excesiv,
- y sin olas involuntarias.
Los ajustes de nivelación deben documentarse para materiales representativos.
Diferentes espesores y resistencias pueden requerir diferentes ajustes.
Puesta en servicio del servoalimentador
Cuando un servoalimentador controla la posición de punzonado o corte, se debe verificar el movimiento real del material.
Comience con una longitud de alimentación programada simple.
Ejecute varias transmisiones repetidas y mida el movimiento físico de la tira o el espaciado de las características terminadas.
Verificar por:
- slip,
- presión inconsistente del rodillo,
- acelerare excesivă,
- probleme de codificare,
- tensiune în sus,
- o calibración incorrecta.
La distancia de alimentación programada y la distancia de alimentación real deben corresponderse dentro de la tolerancia requerida del proceso.
Para líneas de productos múltiples, también se deben probar recetas de producción representativas.
El rendimiento del servoalimentador debe evaluarse bajo la condición real del material y no sólo con los rodillos girando vacíos.
Puesta en servicio de la Sección de Punzonado
Si la línea incluye punzonado, comience con pruebas de baja velocidad o de ciclo único.
Verificar:
- alineación de punzonado y troquel,
- forma de agujero,
- dimensiuni pentru găuri,
- condiția burră,
- poziția de alimentare,
- liquidación de herramientas,
- operare hidraulica sau mecanică,
- y sincronización.
La primera pregunta es si el agujero se crea correctamente.
La segunda es si aparece en la ubicación correcta.
La tercera es si la posición permanece consistente durante ciclos repetidos.
Cuando se produce un punzonado antes del perfilado, también se debe verificar la posición final del orificio después de que el perfil se haya formado por completo.
La flexión posterior puede cambiar la forma en que una característica perforada se relaciona con la sección transversal terminada.
Enhebre el material a través de la sección de conformado de rollos con
El enhebrado inicial debe realizarse según el procedimiento operativo de la máquina.
La tira debe entrar en cada soporte de formación en la posición prevista.
Observe cómo cambia el perfil de un pase a otro.
Esta es una de las etapas más útiles de la puesta en servicio porque muestra si la tira sigue el patrón floral previsto.
No inspeccione sólo el soporte final.
Consultar desarrollo de perfil intermedio.
Si una brida comienza a moverse incorrectamente en el stand cuatro, intentar corregir el problema sólo en el stand diez puede crear tensión adicional.
El objetivo es identificar el punto más temprano donde el perfil real comienza a diferir de la progresión de formación prevista.
JBLDIE guía de la máquina perfiladora proporciona antecedentes adicionales sobre cómo se desarrolla un perfil a través de múltiples estaciones de formación.
Verifique el seguimiento de la tira en cada soporte
La tira debe permanecer alineada con la línea central de la máquina en toda la sección de conformación.
Las señales de advertencia incluyen:
- aumentar el contacto con un guía,
- mișcare laterală,
- dezvoltare de bârtie desiguală,
- frotarea cârtii,
- o rotación de perfil.
Si el seguimiento comienza a desviarse, investigue dónde comienza el movimiento.
Posibile cauze includ:
- posición incorrecta de la guía de entrada,
- stand desalineación,
- error de instalación de herramientas,
- breche desiguales de rollo,
- camber de striptease entrante,
- o fuerzas de formación asimétricas.
No utilice presión agresiva de guía lateral como primera solución.
Las guías deben ayudar a establecer y mantener la posición, no forzar el material formado incorrectamente hacia la línea central.
Inspeccione el perfil después de cada etapa importante de formación
Durante la puesta en servicio, la inspección intermedia proporciona información valiosa.
Mida o compare visualmente el perfil en stands seleccionados.
Dependiendo de la geometría, verifique:
- desarrollo de curvatura,
- posición de brida,
- condiția web,
- onda de borde,
- girar,
- contacto superficial,
- y simetría.
Para perfiles complejos, se pueden cortar muestras temporales durante la puesta en servicio para examinar la geometría después de pasadas específicas.
Esto permite identificar los problemas de herramientas antes.
Una vez que la línea completa funciona a velocidad normal, este tipo de análisis detallado de espera por espera se vuelve más difícil.
Por lo tanto, la puesta en servicio es el mejor momento para establecer cómo debe verse un perfil correctamente formado en las etapas intermedias.
Coloque la sección de alisado con cuidado
Una plancha debe realizar correcciones finales controladas al perfil.
No debe utilizarse para ocultar errores importantes de formación ascendente.
Durante la puesta en servicio, primero evalúe el perfil que sale del soporte de conformado final.
Si ya existe una proa, torsión o curvatura significativa, investigue el proceso de formación antes de aplicar ajustes agresivos de la plancha.
Una vez que la formación aguas arriba es estable, el enderezador se puede ajustar para mejorar la geometría longitudinal final.
Registre configuraciones exitosas de plancha para referencia futura.
Diferentes espesores o perfiles de material pueden requerir diferentes valores de corrección.
Comisión el Sistema de Corte
La sección de corte debe probarse después de que la forma del perfil sea estable.
Verificar:
- posición de corte,
- completitudine cut,
- deformare finală,
- condiția burră,
- longitud terminada,
- temporización del sensor,
- y sincronización de ciclos.
Para matrices de corte de perfil, confirme que las herramientas soporten correctamente la sección transversal durante el corte.
Un sistema de corte que distorsiona el extremo del perfil puede hacer que un proceso de conformado por rodillo estable parezca inexacto.
Las longitudes terminadas deben medirse en varias partes consecutivas.
Una muestra correcta no confirma la repetibilidad.
Verifique el perfil terminado en el dibujo
Una vez que el proceso completo esté funcionando, realice una inspección detallada de la primera pieza.
Dependiendo del producto, esto puede incluir:
- ancho total,
- altura total,
- dimensiuni de brida,
- dimensiuni web,
- angulos de curvare,
- poziții de găuri,
- posiciones de ranura,
- ticălos,
- camber,
- girar,
- longitud de corte,
- condiția superficială,
- y geometría final.
Las mediciones deben utilizar datos claramente definidos.
La inspección no debe basarse únicamente en la comparación visual.
El primer perfil aceptable establece una línea de base de puesta en servicio.
Una vez aprobadas, se deben documentar las configuraciones importantes de la máquina y el control.
Lista de verificación de puesta en servicio de máquinas perfiladoras
| Área de puesta en servicio | Qué verificar |
|---|---|
| Instalación de máquinas | Cimentación, anclajes, espaciado |
| Nivelación de máquinas | Nivel de referencia del marco y del soporte |
| Línea central | Alineación a través de la línea de producción completa |
| Formando stands | Posición, sujeción, estado del eje |
| Herramientas | Secuencia y orientación correctas |
| Ranuras de rollo | Ajustes de formación de línea de base |
| Lubricación | Aceite, grasa y entrega |
| Sistema de accionamiento | Motor, caja de cambios, cadenas, acoplamientos |
| Sistema eléctrico | Alimentación, puesta a tierra, accionamientos, controles |
| PLC/HMI | Modos de funcionamiento y recetas |
| Sensores | Fiabilidad de posición y señal |
| Hidráulica | Presión, fugas, válvulas, cilindros |
| Neumática | Presión, fugas, movimiento del actuador |
| Seguridad | Guardias, enclavamientos, paradas de emergencia |
| Desenrollamiento | Centro de bobinas y entrega de tiras |
| Nivelación | Planitud de la tira |
| Servoalimentación | Precisión real del alimento |
| Puñetazos | Calidad y posición de los agujeros |
| Formación de rollos | Progresión y seguimiento del perfil |
| Enderezamiento | Corrección de arco, inclinación y torsión |
| Corte | Longitud y estado final |
| Inspección final | Cumplimiento del dibujo |
| Prueba continua | Repetibilidad durante el período de producción |
No te detengas en una buena muestra
Producir un perfil aceptable no es el final de la puesta en servicio.
Una máquina puede producir una buena pieza después de ajustes manuales y al mismo tiempo ser inestable durante el funcionamiento continuo.
Después de la aprobación de la primera pieza, la línea debe funcionar durante un período continuo significativo en condiciones representativas.
El objetivo es determinar si las dimensiones permanecen estables como:
- schimbările temperaturai mașinii,
- material se mueve continuamente,
- se repiten los ciclos de punzonado,
- los ciclos de corte se acumulan,
- y la velocidad de funcionamiento aumenta.
Se deben inspeccionar varios perfiles terminados consecutivos.
Si las dimensiones se desvían gradualmente, la puesta en servicio debe identificar la causa antes de que la máquina salga a producción.
Aumente la velocidad gradualmente
Una línea que produce perfiles aceptables a baja velocidad puede comportarse de manera diferente a la velocidad de producción normal.
Cambios de mayor velocidad:
- dinamica materialului,
- aceleración,
- vibración,
- servotiment,
- requerimientos del ciclo de punzonado,
- sincronizare de tăiere,
- y manejo.
Por lo tanto, la puesta en servicio debería aumentar progresivamente la velocidad.
En cada etapa, verifique:
- seguimiento de tiras,
- dimensiuni de profil,
- estabilidad del sensor,
- precizie de pumnare,
- performanță de tăiere,
- vibrație anormală,
- y calidad de la pieza terminada.
El objetivo es establecer una producción estable en las condiciones operativas requeridas en lugar de alcanzar la velocidad máxima de la máquina lo más rápido posible.
Cambios de producto representativos de prueba
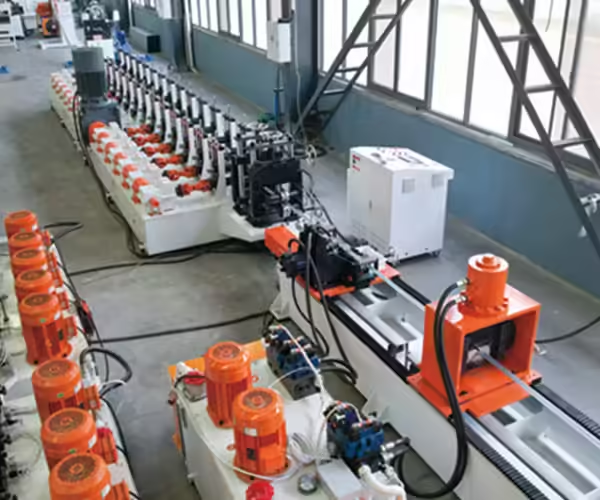
Si la línea está diseñada para múltiples perfiles o tamaños, la puesta en servicio debe incluir cambios representativos.
Una línea exitosa no sólo debería producir el primer perfil instalado.
También debe demostrar que los procedimientos de configuración aprobados pueden reproducir otras especificaciones requeridas.
Dependiendo de la máquina, el cambio puede implicar:
- reposición de herramientas,
- schimbări de spațier,
- ajustare orientă,
- ajustare cu roll-gap,
- schimbări de stocuri de pumn,
- ajustes de plancha,
- utillaje de tăietura,
- servoprogrami,
- y recetas de PLC.
Registre el proceso desde la última parte aceptable de un producto hasta la primera parte aceptable del siguiente.
Esto proporciona información práctica sobre la flexibilidad de producción.
Automatización de pruebas en condiciones reales de producción
Se debería poner en funcionamiento una línea de producción automatizada como sistema completo.
Las máquinas individuales pueden funcionar correctamente en modo manual y no coordinar de manera confiable en modo automático.
Interacciones de prueba entre:
- alimentador y punzonador,
- formador de punch and roll,
- formador de rollos y corte,
- corte y transportador,
- equipos de transferencia y apiladores,
- alarmas y parada de línea,
- y comunicación central PLC.
Simule condiciones anormales realistas cuando corresponda.
Por ejemplo, ¿qué sucede si un producto no llega a un sensor posterior?
¿La línea se detiene de forma segura?
¿la HMI identifica la falla correcta?
¿Se puede reiniciar la producción sin perder la secuencia del proceso?
Estas situaciones son más fáciles de resolver durante la puesta en servicio que después de que comienza la producción regular.
Registre las configuraciones aprobadas
Uno de los resultados más valiosos de la puesta en servicio es un conjunto de parámetros de referencia.
Estos pueden incluir:
- disposición de herramientas,
- roll breche,
- posiciones de guía,
- configuración del alimentador,
- recete de pumnare,
- ajustes de plancha,
- cortar longitudes,
- parámetros de velocidad,
- y valores de control específicos del producto.
Las configuraciones exitosas no deben permanecer únicamente en la memoria de un ingeniero.
Las líneas de base documentadas ayudan a los operadores a restaurar la máquina después de:
- cambio,
- mantenimiento,
- remoción de herramientas,
- reemplazo de sensores,
- o solución de problemas de procesos.
También hacen que la producción futura sea más repetible.
Operadores de trenes durante la puesta en servicio
La puesta en servicio es también un período de formación importante.
Los operadores deben comprender no sólo qué botones presionar sino también cómo funciona el proceso completo.
La formación debe incluir:
- startup,
- închidere,
- selección de producto,
- încărcare cu codo,
- roscado,
- ajustare orientă,
- producție normală,
- cheques de calidad,
- respuesta de alarma,
- acces sigur,
- cambio,
- y solución de problemas básica.
El personal de mantenimiento debe comprender los requisitos de lubricación, inspección mecánica, sistemas eléctricos, sistemas hidráulicos y servicio programado.
Es más probable que una línea de producción permanezca estable cuando los operadores entienden por qué son importantes configuraciones específicas.
Problemas comunes de puesta en servicio
Giro de perfil
Verifique la alineación de entrada, la instalación de herramientas, la posición del soporte, los espacios entre rodillos y las condiciones de formación asimétrica.
Dimensiones desiguales de la brida
Confirme el ancho de la tira, la línea central, la posición de la guía, la secuencia de herramientas y las ubicaciones de las curvas.
Errores de posición del orificio
Verifique la precisión de la alimentación del servo, la sincronización del punzonado, los valores del programa y la posición final después del conformado.
Marcas superficiales
Inspeccione las superficies de los rodillos, las guías, los residuos, el estado del material y la presión excesiva de las herramientas.
Variación de longitud de corte
Verifique los dispositivos de medición, la alimentación de servo, las señales del codificador, el tiempo de corte y el deslizamiento de la tira.
Alarmas frecuentes de sensores
Verifique la posición del sensor físico, la estabilidad de montaje, el cableado, la distancia del gatillo y la lógica del PLC.
Vibración excesiva
Inspeccione los soportes, cojinetes, ejes, componentes de transmisión, anclajes y equilibrio de herramientas.
La solución de problemas debe identificar dónde aparece el problema por primera vez en lugar de cambiar varias configuraciones no relacionadas a la vez.
Prueba de aceptación de fábrica versus puesta en servicio del sitio
Las pruebas de aceptación de fábrica (FAT) y la puesta en servicio del sitio tienen diferentes propósitos.
normalmente, FAT se realiza antes del envío para verificar que la máquina haya sido construida y pueda demostrar las funciones acordadas.
La puesta en servicio del sitio ocurre después de la instalación en el lugar de producción final.
Durante la puesta en servicio del sitio, aparecen varias variables nuevas:
- fundación local,
- suministro eléctrico,
- posicionamiento de la máquina,
- exactitud de instalación,
- material actual,
- maquetarea producției finale,
- e interacción del operador.
Por lo tanto, una máquina que funcionó bien durante FAT aún debería someterse a una puesta en servicio estructurada en el sitio.
El envío y la instalación pueden cambiar las condiciones que deben verificarse nuevamente.
La aceptación del sitio debe centrarse en la producción terminada
Un proceso útil de aceptación del sitio debe evaluar el componente terminado en lugar de solo el movimiento de la máquina.
La línea debe probarse utilizando materiales acordados y requisitos de producción representativos.
La aceptación puede incluir:
- funcția maquinaui,
- secuencia de producție,
- dimensiuni de profil,
- precizie de pumnare,
- longitud de corte,
- calidad superficial,
- repetibilidad,
- viteză de operare,
- y cambio cuando sea necesario.
Para fabricantes evaluando equipos perfiladores, por lo tanto, los requisitos del perfil terminado deben discutirse antes de la puesta en servicio para que ambas partes comprendan lo que se verificará.
Documentación de entrega
Antes de completar la puesta en servicio, el equipo de producción debe recibir la documentación pertinente de la máquina.
Dependiendo del proyecto, esto puede incluir:
- manual de operare,
- dibujos eléctricos,
- diagramas hidráulicos,
- diagramas neumáticos,
- informatii de utile,
- program de întreținere,
- requerimientos de lubricación,
- informatii de spartări,
- recete de producție,
- recorduri de întregire,
- y materiales de formación.
La documentación admite la resolución de problemas y el mantenimiento futuros.
Sin registros adecuados, una fábrica puede volverse innecesariamente dependiente de la memoria del operador individual.
Conclusión
Puesta en marcha de máquinas perfiladoras es el proceso que convierte los equipos recién instalados en un sistema de producción verificado.
Un programa completo de puesta en servicio debe comenzar con cimentación, nivelación, línea central, soportes, herramientas, lubricación, accionamientos, sistemas eléctricos, hidráulicos, neumáticos, controles y seguridad. Luego debe avanzar a través de pruebas sin carga, roscado de materiales, alimentación, punzonado, perfilado, enderezamiento, corte, inspección de primera pieza, operación continua, aumento de velocidad y cambios representativos.
El resultado de puesta en marcha más importante no es simplemente que la máquina se mueva.
Es que la línea completa puede fabricar repetidamente perfiles terminados que cumplan con el dibujo acordado en condiciones de producción realistas.
Documentar configuraciones exitosas, verificar la automatización, capacitar a los operadores y establecer líneas de base de inspección durante la puesta en servicio también crea una base más sólida para el mantenimiento y el control de procesos futuros.
Para los fabricantes que preparan una nueva línea de perfilado, la puesta en marcha sistemática ayuda a identificar los problemas de instalación y montaje antes de que se conviertan en problemas de producción recurrentes.
Preguntas frecuentes
¿qué es la puesta en marcha de la máquina perfiladora
La puesta en servicio de la máquina perfiladora es el proceso de verificar, probar, ajustar y verificar una línea de perfilado recién instalada antes de la producción normal. Incluye controles mecánicos, eléctricos, de control, de herramientas, de seguridad y de productos terminados.
¿qué se debe comprobar antes de hacer funcionar una máquina perfiladora?
Las comprobaciones importantes incluyen nivelación de máquinas, alineación de la línea central, instalación de soportes y herramientas, lubricación, sistemas de accionamiento, controles eléctricos, hidráulica, sensores, protecciones, paradas de emergencia y equipos de manipulación de materiales.
¿Por qué debería probarse primero una máquina perfiladora a baja velocidad?
Las pruebas de baja velocidad facilitan el seguimiento de la tira, la progresión de formación, los sensores, el punzonado, el corte, la vibración y otras condiciones del proceso antes de que los efectos dinámicos aumenten a la velocidad de funcionamiento normal.
¿Es suficiente un perfil aceptable para completar la puesta en servicio?
No. Se deben producir e inspeccionar varios perfiles consecutivos para verificar la repetibilidad. Las pruebas continuas también ayudan a identificar la deriva dimensional, la inestabilidad del sensor, la variación de corte y otros problemas que pueden no aparecer en una sola muestra.
¿Qué información se debe registrar durante la puesta en servicio?
Los registros útiles incluyen disposición de herramientas, espacios entre rodillos, posiciones de guía, configuraciones del alimentador, programas de punzonado, configuraciones del enderezador, parámetros de corte, valores de velocidad, mediciones del perfil terminado y recetas de producción aprobadas.
¿necesita preparar una línea de conformado de rollos para la producción?
La puesta en servicio exitosa comienza con el dibujo del perfil, el material, las herramientas, los requisitos de punzonado, el método de corte, la secuencia de automatización y las tolerancias del producto terminado. Si está evaluando una nueva línea de producción, póngase en contacto con JBLDIE para analizar su perfil y requisitos de fabricación.
 Spanish
 English
 Arabic
 Russian
 French